Kurzantwort
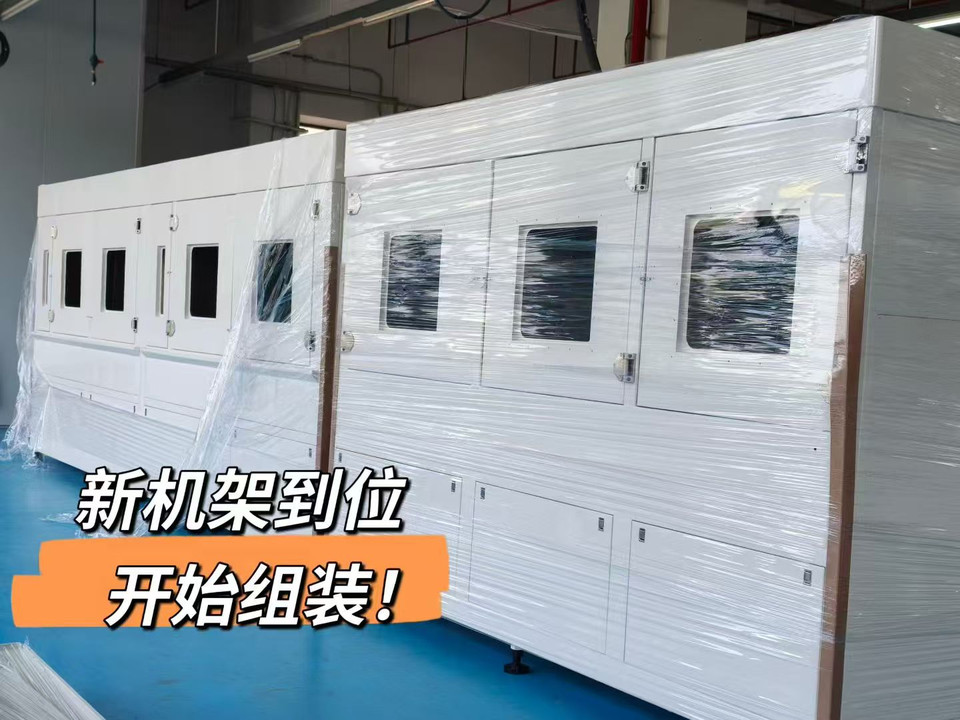
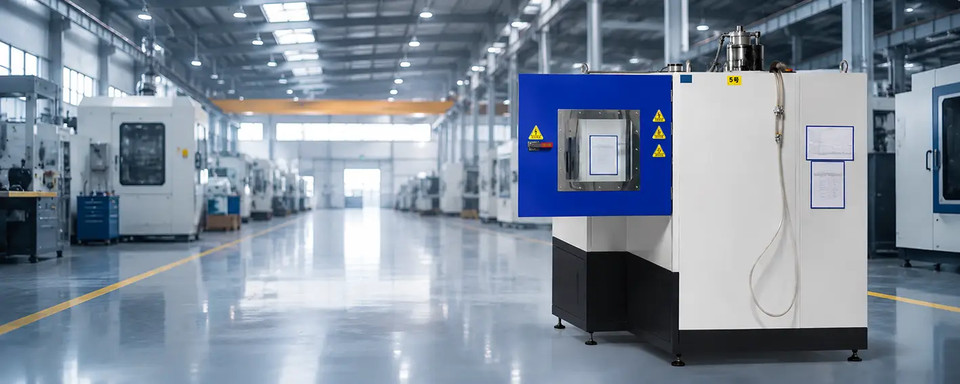
Das Entfernen von Bohrerspritzern ist ein Präzisionsschritt der Oberflächenbehandlung, bei dem kleine anhaftende Tropfen, gratartige Knötchen, wiedererstarrte Partikel und instabile Rückstände von Bohreroberflächen entfernt werden, bevor die Beschichtung, Prüfung oder Endverwendung erfolgt. Beim Nassstrahlen wird eine Wasser-Strahlmittel-Suspension durch Druckluft beschleunigt, sodass der Bohrer mit weniger Staub, gleichmäßigerem Aufprall und höherer Wiederholbarkeit als beim Trockenstrahlen gereinigt und konditioniert werden kann. Bei Hartmetallbohrern und anderen Präzisionswerkzeugen bedeutet dies meist sauberere Schneiden, stabileren Beschichtungshalt, weniger übertragene Fehler und eine gleichmäßigere Werkzeugleistung in der Produktion.
| Kernfaktor | Typische Schlussfolgerung |
|---|---|
| Verfahren | Nassstrahlen / Slurry-Strahlen / Vapor-Blasting-Oberflächenkonditionierung |
| Druckfenster | Üblicherweise niedrig bis mittel, abgestimmt auf Werkstoff und Geometrie des Bohrers |
| Hauptzieldefekte | Tropfen, lose wiedererstarrte Rückstände, Mikrograte, instabile Schneidenfragmente |
| Staubprofil | Sehr wenig luftgetragener Staub im Vergleich zum Trockenstrahlen |
| Typische Werkstücke | Hartmetallbohrer, Mikrobohrer, Stufenbohrer, Rohlinge beschichteter Werkzeuge |
| Typische Umsetzung | Chargenkabinen, servogesteuerte Präzisionszellen oder dedizierte Einzelteilanlagen |
Was bedeutet das Entfernen von Bohrerspritzern?
Das Entfernen von Bohrerspritzern ist die kontrollierte Beseitigung winziger anhaftender Erhebungen und Rückstände von Bohreroberflächen mithilfe eines wiederholbaren Endbearbeitungsverfahrens. In der Fertigung bezeichnet „Spritzer“ meist kleine erstarrte Partikel, spritzerartige Ablagerungen, wiedererstarrte Knötchen oder schwach anhaftendes Material, das nach vorgelagerten Arbeitsgängen wie Schleifen, thermischer Bearbeitung, laserbezogener Behandlung oder komplexer Werkzeugfertigung zurückbleibt. Selbst mikroskopisch kleine Fehler können die Schneidenqualität beeinträchtigen, die Beschichtungshaftung stören und instabile Stellen erzeugen, die die Standzeit verkürzen.
Im breiteren Bereich der Oberflächenbehandlung gehört das Entfernen von Bohrerspritzern zur Familie der präzisen abrasiven Endbearbeitung. Es überschneidet sich mit Reinigung, Entgraten, Schneidenvorbereitung und Vorbeschichtungskonditionierung, ist jedoch mit keiner dieser Maßnahmen gleichzusetzen. Das Prozessziel ist enger: schwache, unerwünschte Rückstände an Randzonen, Spannuten, Spitzen und Führungsfasen zu entfernen, ohne die Funktionsgeometrie des Bohrers zu verformen.
Warum der Fehler wichtiger ist, als er aussieht
Ein kleiner anhaftender Spritzer an einem Bohrer ist selten nur ein kosmetisches Problem. Liegt er nahe der Schneidlippe, am Spannutaustritt oder an der Führungsfase, kann er Spanabfuhr, Spannungsverteilung oder Beschichtungsgleichmäßigkeit verändern. Bei Hartmetallbohrern mit kleinem Durchmesser kann ein bei der Sichtprüfung unbedeutend wirkender Fehler dennoch vorzeitige Ausbrüche oder ein uneinheitliches Schneidverhalten verursachen, sobald das Werkzeug eingesetzt wird.
Deshalb wird das Entfernen von Bohrerspritzern oft als funktionaler Qualitätsschritt und nicht als optische Nachreinigung behandelt. Die tatsächliche Leistungskennzahl ist nicht, ob der Bohrer heller aussieht, sondern ob instabile Mikrostrukturen entfernt wurden, während die konstruierte Schneidengeometrie erhalten blieb.
Wo Nassstrahlen in die Verfahrensfamilie passt
Nassstrahlen eignet sich für diese Anwendung besonders, weil es abrasive Wirkung mit einem Wasserträger verbindet. Feines Strahlmittel wird in Wasser suspendiert und bildet eine Suspension, die anschließend mit Druckluft auf den Bohrer gerichtet wird. Die Wasserphase unterdrückt Staub und dämpft die Wechselwirkung mit dem Strahlmittel, sodass sich das Verfahren für empfindliche Werkzeugoberflächen leichter abstimmen lässt als ein rein trockener Strahlmittelstrom.
In der Praxis liegt das Entfernen von Bohrerspritzern damit nahe bei anderen kontrollierten Werkzeug-Endbearbeitungen. Betriebe, die bereits Schneidkantenverrundung an Schneidwerkzeugen einsetzen, prüfen häufig dieselbe Nassstrahlplattform auch zum Entfernen von Spritzern, da beide Verfahren eine präzise Steuerung von Druck, Strahlmittelgröße, Einwirkzeit und Werkzeugausrichtung erfordern.
Zentrale Vorteile des Nassstrahlverfahrens
Der erste wesentliche Vorteil ist ein staubarmer Betrieb im relativen Sinn: Die Wasserphase unterdrückt den Großteil der luftgetragenen Partikel, die beim Trockenstrahlen sonst entstehen würden. Das verbessert die Sichtverhältnisse, Sauberkeit und Einhausung in Produktionsumgebungen, in deren Nähe geschliffen, beschichtet oder geprüft wird.
Der zweite Vorteil ist eine geringere Neigung zur Strahlmitteleinbettung auf empfindlichen Oberflächen. Der Wasserfilm mäßigt den Aufprall und hilft, unerwünschte Einbettung zu begrenzen sowie eine feinere, gleichmäßigere Reaktion zu erzielen. Der dritte Vorteil ist die Oberflächenkonsistenz. Bei Bohrern mit engen Toleranzfenstern ist ein gleichmäßiger Endbearbeitungsmechanismus häufig wertvoller als die maximale Abtragsgeschwindigkeit.
Ein Präzisionsschritt, kein starker Materialabtrag
Das Entfernen von Bohrerspritzern sollte nicht mit aggressiver Entzunderung oder großflächigem Materialabtrag verwechselt werden. Ziel ist ein kontrollierter Mikroabtrag. Bediener wollen schwach anhaftendes Material und Oberflächeninstabilitäten entfernen, nicht Spitzengeometrie, Spannutenform oder Durchmesser über die zulässige Prozessabweichung hinaus verändern.
Deshalb konzentriert sich die Prozessqualifizierung üblicherweise auf das Verhältnis zwischen Fehlerentfernung und Erhalt der Schneidengeometrie. Ist die Strahlwirkung zu schwach, bleiben Spritzer zurück. Ist sie zu stark, wird aus der Korrektur ein geometrisch invasiver Eingriff.
Wie funktioniert das Entfernen von Bohrerspritzern?
Beim Entfernen von Bohrerspritzern wird eine kontrollierte Wasser-Strahlmittel-Suspension auf die Bohreroberfläche gerichtet, damit schwach anhaftendes Material selektiv abgetragen wird. Das Verfahren beruht auf einer Kombination aus Strahldruck, Suspensionskonzentration, Strahlmittelgröße, Düsengeometrie, Abstand, Einwirkzeit und Teilebewegung. Bei Präzisionsbohrern müssen diese Variablen gemeinsam abgestimmt werden, weil dieselbe Einstellung Spritzer in einem Bereich entfernen und einen anderen überkonditionieren kann, wenn der Bohrer nicht richtig ausgerichtet ist.
Suspensionssystem: Wasser und Strahlmittel in Suspension
Der Prozess beginnt im Suspensionstank, wo Wasser und Strahlmittel zu einer stabilen Suspension gemischt werden. Das Strahlmittel kann je nach Bohrersubstrat und Fehlertyp nach Härte, Form, Größenverteilung und Kosten ausgewählt werden. Wo das Prozessfenster eng ist und die Schneide präzise kontrolliert bleiben muss, werden häufig feinere Strahlmittel bevorzugt.
Eine stabile Suspension ist entscheidend. Setzt sich das Strahlmittel ab oder driftet die Konzentration, verändert sich das Aufprallverhalten an der Düse von Charge zu Charge. Beim Entfernen von Bohrerspritzern kann eine solche Schwankung dazu führen, dass ein Bohrersatz unzureichend bearbeitet wird und ein anderer zu stark der Schneide ausgesetzt ist.
Beschleunigung durch Druckluft
Die Suspension wird zur Düse gepumpt und durch Druckluft zu einem zusammenhängenden Strahl beschleunigt. Anders als beim Trockenstrahlen, bei dem das Strahlmittel hauptsächlich von Luft getragen wird, nutzt Nassstrahlen die Wasserphase für einen stärker gedämpften Aufprall. Dieser Dämpfungseffekt ist bei Hartmetallbohrern und feinen Merkmalen besonders hilfreich, weil ein unkontrollierter trockener Aufprall zu aggressiv sein kann.
Düsendurchmesser, Düsenverschleiß und Luftdruck beeinflussen die tatsächlich auf die Oberfläche übertragene Energie. Bei Bohrern mit komplexer Spannutenform ist auch der Düsenanstellwinkel wichtig, weil Bereiche abgeschattet sein können, wenn das Werkzeug während der Behandlung nicht gedreht oder indexiert wird.
Wechselwirkung an der Bohreroberfläche
Trifft die Suspension auf den Bohrer, treffen die Strahlmittelpartikel zuerst auf hervorstehende Fehler und schwache Rückstände. Das Wasser mäßigt den Rückprall und verringert freien Staub, während das Strahlmittel die mechanische Wirkung zum Ablösen von Spritzern, Mikrograten und fragilen Wiedererstarrungen liefert. Da die Behandlung kontrolliert erfolgt, sollen instabile Materialien entfernt werden, bevor sie die Schneide oder die spätere Beschichtungsleistung beeinträchtigen.
Deshalb ist die Werkstückaufnahme so wichtig. Ein Bohrer ist kein flacher Prüfkörper. Er hat Spannuten, eine Querschneide, Führungsfasen und oft Merkmale mit kleinem Durchmesser, die wiederholbar zum Strahlstrom ausgerichtet werden müssen. Servobewegung, Indexierung oder Werkzeugrotation können daher einen wesentlichen Unterschied für die Prozesskonsistenz bewirken.
Geschlossene Rückführung, Sedimentation und Nebelkontrolle
Nach dem Aufprall fließt die gebrauchte Suspension mit Schlamm, Feinpartikeln, gebrochenem Strahlmittel und entferntem Fehlerwerkstoff in das Rückgewinnungssystem zurück. In einer industriellen Nassstrahlanlage wird die nutzbare Suspension umgewälzt, während schwerere Abfälle durch Sedimentation oder eine ähnliche Behandlung abgetrennt werden. Das hält den Prozess langfristig stabiler und verringert das Risiko, dass verunreinigte Suspension das Oberflächenergebnis verändert.
Obwohl Nassstrahlen Staub deutlich reduziert, entsteht auch dabei Nebel. Luftführung in der Kammer und Nebelerfassung bleiben daher erforderlich. Gute Sicht im Kabineninneren unterstützt eine präzise Einrichtung, erleichtert die Wartung und sorgt für einen sichereren Betrieb.
Druckstabilität und Rezeptverwaltung
Bei der Endbearbeitung von Bohrern ist Konsistenz oft wichtiger als Spitzenleistung. Druckspitzen oder Konzentrationsabweichungen können das Schneidenverhalten schnell verändern, besonders bei kleinen Werkzeugen. Deshalb verwenden moderne Anlagen PID-Druckregelung mit geschlossenem Regelkreis und eine rezeptbasierte HMI-Verwaltung, um das Strahlfenster von Werkstück zu Werkstück stabil zu halten.
Bei der Präzisionsbearbeitung von Werkzeugen ist das Entfernen des Fehlers nur die halbe Aufgabe; die andere Hälfte besteht darin, die Geometrie zu bewahren.
| Prozessparameter | Typischer Bereich oder übliche Praxis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Typischerweise etwa 0,10–0,45 MPa, abhängig von Substrat und Bohrergröße | Steuert Aufprallintensität und Abtragsrate |
| Suspensionskonzentration | Üblicherweise ein niedriger bis mittlerer Feststoffgehalt, der rezeptgesteuert gehalten wird | Beeinflusst Aggressivität, Finishkonsistenz und Prozessstabilität |
| Korngröße des Strahlmittels | Für Bohreroberflächen sind meist feine bis mittlere Körnungen üblich | Hilft, Spritzer ohne übermäßiges Verrunden zu entfernen |
| Luftstrom und Düsenstatus | Durch Wartungs- und Verschleißprüfungen überwacht | Düsenverschleiß verändert das tatsächliche Strahlbild |
| Abstand zur Oberfläche | Fest oder programmatisch an die Werkzeuggeometrie angepasst | Unterstützt gleichmäßige Behandlung über Chargen hinweg |
| Strahlmittelverbrauch | Hängt von Abbau, Verschmutzung und Einschaltdauer ab | Beeinflusst Betriebskosten und Finishstabilität |
| Steuerungssystem | PLC/HMI mit gespeicherten Rezepten und überwachtem Druck | Verbessert Wiederholbarkeit und Rückverfolgbarkeit |
Entfernen von Bohrerspritzern im Vergleich zu Trockenstrahlen und anderen Verfahren
Das Entfernen von Bohrerspritzern kann mit mehreren Oberflächenbearbeitungsmethoden erfolgen, doch nicht alle bieten dasselbe Gleichgewicht zwischen Reinigungswirkung, Schutz der Geometrie und Produktionskontrolle. Nassstrahlen wird häufig gewählt, wenn der Fehler klein, das Werkstück präzise und der Prozess wiederholbar sein muss. Trockenstrahlen, Verfestigungsstrahlen sowie Vibrations- oder Bürstenverfahren bleiben relevante Alternativen, lösen aber andere Probleme und bringen andere Abwägungen mit sich.
Nassstrahlen im Vergleich zu Trockenstrahlen
Trockenstrahlen kann Rückstände schnell entfernen, erzeugt jedoch im Allgemeinen deutlich mehr luftgetragenen Staub und eine rauere Aufprallumgebung. Für Grobreinigung kann das akzeptabel sein, bei kleinen Bohrern mit kritischen Spannuten, Führungsfasen und Schneidenintegrität jedoch nachteilig. Der allgemeinere Kontext zur Definition des abrasiven Strahlverfahrens ist ein hilfreicher Hintergrund, dennoch benötigen Werkzeughersteller üblicherweise ein deutlich engeres Prozessfenster als bei allgemeinen Strahlanwendungen.
Nassstrahlen bringt einen Wasserträger ein, der Staub unterdrückt und den Partikelaufprall dämpft. Dadurch lässt es sich häufig leichter auf kontrolliertes Entfernen von Spritzern an Hartmetallbohrern, beschichtungsbereiten Werkzeugrohlingen und anderen Präzisionsteilen abstimmen, bei denen Gleichmäßigkeit des Finishs wichtig ist.
Vergleich mit Verfestigungsstrahlen und Gleitschleifen
Verfestigungsstrahlen dient hauptsächlich dazu, nützliche Druckspannungen einzubringen, und nicht dazu, bestimmte Spritzer oder gratartige Rückstände zu entfernen. Es kann einige Anlagenkonzepte mit dem Strahlen teilen, doch das Prozessziel ist ein anderes; dieser Unterschied spiegelt sich im ASTM-Normenrahmen zum Verfestigungsstrahlen wider, der in der industriellen Praxis verwendet wird.
Gleitschleifen und Bürstenentgraten können beim Glätten großer Mengen oder bei der Reinigung gut zugänglicher Schneiden produktiv sein, bieten bei Bohrergeometrien mit vielen Spannuten jedoch typischerweise weniger gerichtete Kontrolle. Bei lokal begrenzten Fehlern und engen Toleranzen ist gezieltes Nassstrahlen meist ein präziserer Korrekturweg.
| Bewertungsdimension | Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Vibrations- / Bürstenverfahren |
|---|---|---|---|---|
| Hauptziel des Verfahrens | Präzisionsreinigung und Entfernung von Mikrofehlern | Aggressive Reinigung oder Aufrauen | Verbesserung von Eigenspannungen | Massenentgraten oder Glätten durch Kontakt |
| Luftgetragener Staub | Gering | Hoch, sofern die Absaugung nicht umfangreich ist | Mäßig in Trockenstrahlzellen | Gering bis mittel |
| Eignung für empfindliche Bohrerschneiden | Hoch bei kontrollierter Werkstückaufnahme | Mittel | Für diesen Anwendungsfall begrenzt | Mittel |
| Gleichmäßigkeit des Finishs | Üblicherweise fein und gleichmäßig | Oft rauer oder stärker richtungsabhängig | Verfestigungsstrahltextur | Breitflächigere Glättungswirkung |
| Risiko der Strahlmitteleinbettung | Geringer bei einem ordnungsgemäß kontrollierten Nassverfahren | Bei manchen empfindlichen Oberflächen höher | Prozessabhängig | Gering |
| Selektivität bei lokal begrenzten Tröpfchen | Gut | Mittelmäßig | Begrenzt | Mittelmäßig |
| Umweltgerechte Handhabung | Umgang mit Suspension und Schlamm | Hoher Bedarf an Staubabsaugung | Eindämmung trockener Strahlmittel | Umgang mit Compound und Strahlmittel |
Wichtige technische Daten, die vor dem Kauf zu prüfen sind
Die Auswahl einer Anlage zum Entfernen von Bohrerspritzern beginnt mit den Prozessanforderungen und nicht mit der Anlagenzeichnung. Käufer sollten zunächst Bohrermaterial, Durchmesserbereich, Fehlerbild, angestrebten Durchsatz und die maximal zulässige Veränderung der Schneidkante festlegen. Ohne diese Angaben ist ein Vergleich der Anlagen allein nach Preis oder Druckbereich wahrscheinlich irreführend.
Druckregelung und Prozessfenster
Entscheidend ist beim Druck nicht der Höchstwert, sondern die Stabilität im nutzbaren niedrigen bis mittleren Bereich. Präzisionsbohrer reagieren empfindlich auf Überbearbeitung; daher sollte die Anlage während des gesamten Zyklus und auch bei langen Produktionsläufen einen konstanten Druck halten. Käufer sollten fragen, ob der Druckwert in Echtzeit überwacht und in Rezepten gespeichert wird und wie das System Abweichungen ausgleicht.
Die Kontrolle der Suspensionskonzentration verdient dieselbe Aufmerksamkeit. Schwankt der Feststoffanteil zu stark, kann die abrasive Wirkung am Bohrer uneinheitlich sein, selbst wenn das Manometer unveränderten Druck anzeigt. Beim zuverlässigen Entfernen von Bohrerspritzern müssen beide Variablen innerhalb des validierten Fensters bleiben.
Bewegungsgenauigkeit, Werkstückaufnahme und Wiederholbarkeit
Bei Bohrern bedeutet Anlagengenauigkeit mehr als die auf einem Verkaufsdatenblatt angegebene Achsenauflösung. Entscheidend ist, ob Düsenbahn, Werkstückaufnahme und Werkstückausrichtung so wiederholbar sind, dass alle kritischen Oberflächen gleichmäßig erreicht werden. Eine Anlage mit Servogenauigkeit der X-/Y-/Z-Achsen von 0,02 mm kann wertvoll sein, aber nur, wenn Vorrichtungskonstruktion und Rotationslogik ebenso sorgfältig ausgelegt sind.
Käufer sollten außerdem prüfen, ob die Anlage indexiertes Strahlen, kontinuierliche Rotation oder mehrere Strahlwinkel benötigt. Komplexe Bohrergeometrien erfordern häufig mehr als eine statische Strahlposition.
Durchsatz, Umrüstung und Integration in die Fertigung
Die Kapazität sollte als qualifizierter Durchsatz und nicht als theoretische Taktzahl bewertet werden. Be- und Entladezeit, Rezeptwechsel und Prüfhäufigkeit können den effektiven Ausstoß verringern, besonders in Betrieben mit hoher Variantenvielfalt. Eine Anlage für eine dedizierte Hartmetallbohrerfamilie eignet sich möglicherweise nicht für häufige Wechsel zwischen Bohrern, Schaftfräsern und anderen Werkzeugrohlingen.
Auch der Platzbedarf ist wichtig. Neben der Kabine selbst sollten Planer Suspensionsbehälter, Zugangsklappen, Wartungsabstände, Entwässerung und eine mögliche räumliche Trennung von Nassstrahlen, Beschichtung und Prüfung berücksichtigen.
HMI, Nebelerfassung und Schlammaustrag
Rezeptverwaltung, Bedienerberechtigungen, Alarmhistorie und Wartungshinweise werden immer wichtiger, wenn Prozessrückverfolgbarkeit erforderlich ist. Viele Hersteller orientieren sich bei diesen Anforderungen an umfassenderen Qualitätssystemen, etwa der Qualitätsmanagementnorm ISO 9001, insbesondere wenn Strahlen ein kontrollierter Schritt vor der Beschichtung oder der endgültigen Freigabe ist.
Auch Nebelerfassung und Schlammmanagement sollten sorgfältig geprüft werden. Beim Nassstrahlen macht die geringere Staubbelastung Umweltkontrollen nicht überflüssig. Käufer sollten die Sicht im Inneren der Kammer, die Sedimentationseffizienz, die einfache Entleerung und die erforderliche Reinigungshäufigkeit prüfen, damit das System stabil bleibt.
Versorgung, Sicherheit und Wartungsfreundlichkeit
Druckluftqualität, Stromversorgung, Wasseraufbereitung und Entwässerung sollten früh im Projekt bestätigt werden. Die Sicherheitsprüfung sollte Türverriegelungen, Not-Aus-Schalter, Spritzschutz, elektrische Schutzmaßnahmen für Nassbereiche und Freischaltpunkte für Wartungsarbeiten umfassen. Auch die Wartungsfreundlichkeit ist wichtig, da verschlissene Düsen, Dichtungen, Pumpen und Schläuche den Prozess verändern können, lange bevor sie vollständig ausfallen.
Anwendungen in verschiedenen Branchen
Obwohl das Entfernen von Bohrerspritzern eng mit dem Werkzeugbau verbunden ist, ist die Prozesslogik überall dort relevant, wo Präzisionsteile schwach anhaftende Oberflächenrückstände tragen, die ohne starken Materialabtrag entfernt werden müssen. Deshalb kommen dieselben Nassstrahlprinzipien in mehreren Branchen zum Einsatz, von Hartmetallwerkzeugen bis zur additiven Fertigung und Endbearbeitung elektronischer Geräte. Die Bezeichnung des Fehlers ändert sich, doch die Anforderung bleibt: stabiler Mikroabtrag mit kontrolliertem Oberflächenergebnis.
Schneidwerkzeuge und Präzisionsmetallbearbeitung
Die direkteste Anwendung ist die Endbearbeitung von Bohrern in der Hartmetallwerkzeugfertigung. Ziel ist es, den Bohrer vor der Beschichtung, der Endprüfung oder dem Versand zu reinigen und dabei Spitzengeometrie und Zustand der Führungsfase zu erhalten. Dieselbe Produktionslogik wird häufig auf verwandte Entgratschritte ausgeweitet, darunter Entfernen von Graten an Metallteilen, bei denen die gezielte Entfernung unerwünschter Mikrostrukturen die nachgelagerte Qualität verbessert.
Oberflächenvorbereitung über Bohrer hinaus
Nassstrahlen dient außerdem als Übergangsverfahren zwischen vorgelagerter Umformung oder Bearbeitung und nachgelagerter Beschichtung, Verklebung oder Montage. In Metallbearbeitungslinien können Hersteller vergleichbare Prozessrezepte verwenden wie bei Nassstrahlverfahren zur Vorbehandlung vor einer Beschichtung, wenn das Ziel eine saubere, gleichmäßige Oberfläche vor dem Aufbringen einer zusätzlichen Funktionsschicht ist.
Komplexe Geometrien und neue Fertigungswege
Auch additiv gefertigte Teile, kleine Schmiededetails und Elektronikkomponenten können von derselben Technologiefamilie profitieren. In jedem Fall dient Nassstrahlen nicht nur dazu, das Werkstück besser aussehen zu lassen, sondern dazu, instabiles oder unerwünschtes Oberflächenmaterial vorhersehbar zu entfernen.
| Anwendungsart | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Entfernen von Bohrerspritzern | Schneidwerkzeugfertigung | Vollhartmetallbohrer, Mikrobohrer, Stufenbohrer | Entfernt instabile Rückstände und erhält dabei die Geometrie |
| Schneidkantenverrundung vor der Beschichtung | Hartmetallwerkzeuge | Wendeschneidplatten, Schaftfräser, Bohrerrohlinge | Stabilisiert Schneidkanten und unterstützt eine gleichmäßige Beschichtung |
| Feinentgraten | Präzisionsbearbeitung und Stanzen | Kleine bearbeitete Metallteile | Entfernt Grate vor der Montage oder Endbearbeitung |
| Beschichtungsvorbehandlung | Industrielle Beschichtungsanlagen | Stahl- oder Legierungsteile vor dem Lackieren oder Beschichten | Verbessert die Oberflächenreinheit und die Haftung der Beschichtung |
| AM-Nachbearbeitung | Additive Fertigung | 3D-gedruckte Metallteile | Entfernt anhaftende Partikel und wiedererstarrungsähnliche Rückstände |
| Entfernen von Zunder oder Oxiden | Schmieden und Stabverarbeitung | Wärmebeeinflusste Stäbe und Schmiedeteile | Vereinheitlicht die Oberfläche vor nachfolgenden Arbeitsgängen |
| Glasmattierung | Technische Glasbearbeitung | Glasscheiben und Spezialkomponenten | Erzeugt eine kontrollierte matte Textur |
| Endbearbeitung von 3C-Geräten | Unterhaltungselektronik | Kleine Gehäuse und Präzisionsschalen | Verbessert die kosmetische Gleichmäßigkeit und die Haptik |
Leitfaden zur Anlagenauswahl
Die geeignete Anlage zum Entfernen von Bohrerspritzern hängt von Produktionsumfang, Werkzeugfamilie und Prozessempfindlichkeit ab. Eine Forschungsgruppe, die Parameter für mehrere Geometrien validiert, benötigt Flexibilität; eine Produktionslinie für eine qualifizierte Werkzeugfamilie braucht dagegen Konsistenz und Durchsatz. Die Anlagenauswahl sollte daher mit dem validierten Prozessweg beginnen und erst danach Kabinenaufbau, Automatisierungsgrad und Versorgungsplanung berücksichtigen.
Entwicklungs- und Pilotkonfigurationen
In frühen Projektphasen prüfen Ingenieure häufig Strahlmittelart, Druck, Düsenwinkel und Rotationshandhabung, bevor sie ein Produktionsrezept festlegen. Eine flexible R&D-Strahlzelle mit Roboter eignet sich für diese Phase, da sie Musterprüfungen, Kleinserien und geometriespezifische Prozessentwicklung ermöglicht, ohne ein festes Massenproduktionsformat vorauszusetzen.
Standardchargen und rückverfolgbare Einzelteilbearbeitung
Sobald der Prozess stabil ist, wechseln viele Betriebe zu routinemäßigen Chargenanlagen. Eine Einzelkammer-Produktionskabine eignet sich für viele Standardprogramme zur Endbearbeitung von Bohrern, während eine Nassstrahlanlage für Einzelteile besser für die Bearbeitung höherwertiger Teile nacheinander oder für Anwendungen mit strengeren Rückverfolgbarkeitsanforderungen geeignet ist.
Produktionslinien für höhere Volumen und dedizierte Anwendungen
Wenn die Beladezeit den Ausstoß begrenzt, kann ein Nassstrahlsystem mit Doppelkammer die Auslastung erhöhen, indem es die Werkstückhandhabung vom aktiven Strahlen trennt. Kundenspezifische Mehrachs- oder linienintegrierte Systeme können ebenfalls sinnvoll sein, wenn die Bohrerfamilie stabil ist und der Business Case einen qualifizierten hohen Produktionsausstoß voraussetzt.
| Konfiguration / Modellklasse | Ziel-Produktionsumfang | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| 1. R&D-Bankstation | Machbarkeitsstudien | Sehr kleine Proben und Prüfkörper | Mittel | Erste Versuche mit Strahlmittel und Druck |
| 2. Flexible Roboter-Entwicklungszelle | Pilot- und Hochmix-Tests | Kleine Präzisionswerkzeuge | Hoch | Parameterentwicklung für Bohrer und Fräser |
| 3. Manuelle Chargenkabine | Werkstatteinsatz in Kleinserien | Kleine bis mittelgroße Werkzeugfamilien | Mittel | Wechselnde Aufträge mit häufigem Umrüsten |
| 4. Standard-Einzelkammerkabine | Routinemäßige Chargenproduktion | Kompakte Bohrer und Rohlinge | Hoch | Qualifiziertes Entfernen von Bohrerspritzern |
| 5. Rückverfolgbare Einzelteilanlage | Diskreter Ausstoß bei mittlerem Volumen | Einzelne hochwertige Werkzeuge | Hoch | Kontrollierte Endbearbeitung von Einzelteilen |
| 6. Präzisionszelle mit mehreren Servachsen | Geometrieempfindliche Produktion | Genutete und komplexe Werkzeuge | Sehr hoch | Gerichtetes Strahlen kritischer Bereiche |
| 7. Produktionszelle mit Doppelkammer | Höheres Volumen bei wiederholter Bearbeitung | Wiederkehrende Bohrerfamilien | Hoch | Bessere Auslastung in kontinuierlichen Produktionsplänen |
| 8. Integrierte kundenspezifische Endbearbeitungslinie | Dedizierte Industrieprogramme | Anwendungsspezifischer Größenbereich | Hoch bis sehr hoch | Verknüpfung von Strahlen, Vorbehandlung und Nachbearbeitung |
Kosten, Lieferzeit und ROI-Aspekte
Die Kosten einer Lösung zum Entfernen von Bohrerspritzern werden stärker von der Steuerungsarchitektur als allein von der Kabinengröße bestimmt. Eine einfache Nassstrahlanlage kann sichtbare Rückstände entfernen, doch die industrielle Bohrerbearbeitung erfordert meist eine konsistente Suspensionskonzentration, stabilen Druck, vorhersehbare Werkstückaufnahme, Nebelmanagement und wiederholbare Düsenbewegung. Diese Funktionen bestimmen, ob der Prozess langfristig innerhalb des qualifizierten Fensters bleibt.
Der Automatisierungsgrad ist ein wesentlicher Kostentreiber. Manuelles Strahlen erfordert eine geringere Anfangsinvestition, erhöht jedoch die Abhängigkeit vom Bediener und kann die Wiederholbarkeit bei Bohrern mit kleinem Durchmesser erschweren. Servoachsen, indexierte Drehung, automatische Beladung, Rezeptspeicherung und automatische Sedimentation erhöhen die Investitionskosten, verringern aber Schwankungen und Arbeitsaufwand.
Die Lieferzeit verlängert sich typischerweise mit dem Grad der kundenspezifischen Auslegung. Standardkabinen liegen häufig in kürzeren typischen Lieferzeitfenstern, während Maschinen mit speziellen Vorrichtungen, Mehrachsbewegung oder anwendungsspezifischen Abnahmeprüfungen üblicherweise mehr Konstruktionszeit benötigen. Musterprüfungen können die Anfangsphase ebenfalls verlängern, reduzieren jedoch oft das Risiko, indem sie das nutzbare Parameterfenster vor der endgültigen Fertigung bestätigen.
ROI sollte anhand der Kosten pro qualifiziertem Werkzeug statt allein anhand des Maschinenpreises bewertet werden. Wirtschaftliche Vorteile können aus weniger manuellem Entgraten, weniger zurückgewiesenen Werkzeugen nach der Beschichtung, stabilerer Schneidenqualität, weniger Nacharbeit und höherer Chargenkonsistenz entstehen. In der Hartmetallwerkzeugfertigung können selbst kleine Verbesserungen der Prozessstabilität wichtig sein, wenn sie Ausschuss bei hochwertigen Teilen verringern oder die Vorhersagbarkeit der Werkzeugstandzeit im Einsatz unterstützen.
Verbrauchsmaterialien und Wartung müssen ebenfalls in das ROI-Modell einbezogen werden. Nachfüllen von Strahlmittel, Düsenverschleiß, Pumpen, Dichtungen, Schlammbehandlung und Nebelkontrolle beeinflussen die tatsächlichen Betriebskosten. Ein günstigeres System kann teuer werden, wenn häufige Eingriffe nötig sind, um das Strahlfenster stabil zu halten.
Warum DasiAuto wählen?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie auf der Seite Über DasiAuto beschrieben.
Anwendungsversuche und Prozessentwicklung helfen, Strahlmittel und Behandlungseinstellungen zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Spannvorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, ein Finish oder eine Maßanforderung muss durch repräsentative Bemusterung ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufenden technischen Support während des Produktionsablaufs.
Häufig gestellte Fragen
Welche Angaben sollte ein Käufer vorbereiten, bevor er eine Lösung zum Entfernen von Bohrerspritzern anfragt?
Ein Käufer sollte möglichst Bohrerzeichnungen, Werkstoff, Durchmesserbereich, Fotos oder Mikroskopaufnahmen der Spritzer, den aktuellen vorgelagerten Prozess, den Zielausstoß und die Information bereitstellen, ob die Bohrer anschließend beschichtet werden. Außerdem sind zulässige Schneidenänderung und Abnahmekriterium für die Fehlerentfernung festzulegen, da sie das nutzbare Strahlfenster bestimmen.
Ist eine Musterprüfung vor dem Kauf einer Anlage zum Entfernen von Bohrerspritzern notwendig?
Bei den meisten Präzisionswerkzeugen: ja. Eine Musterprüfung hilft zu bestätigen, ob ausgewähltes Strahlmittel, Druckbereich, Düsenwinkel und Vorrichtungskonzept die Spritzer entfernen können, ohne eine unzulässige Geometrieänderung zu verursachen, besonders bei Hartmetallbohrern und Mikrobohrern.
Kann eine Nassstrahlanlage Bohrer unterschiedlicher Größe und andere Schneidwerkzeuge bearbeiten?
Häufig ist das möglich, sofern das System Rezeptspeicherung, schnell wechselbare Werkstückaufnahmen und eine stabile Suspensionsregelung unterstützt. Je größer die Produktvielfalt, desto wichtiger ist es, getrennte Prozessfenster für jede Bohrerfamilie zu validieren, statt sich auf eine allgemeine Einstellung zu verlassen.
Welche Aspekte der Installation und Inbetriebnahme sollten vorab geprüft werden?
Zu den wichtigsten Punkten gehören Stellfläche, Druckluftqualität, Stromversorgung, Entwässerung, Nebelabsaugung, Wartungsabstände und sicherer Bedienerzugang. Die Inbetriebnahme umfasst normalerweise Anlagenaufbau, Suspensionsvorbereitung, Parameterprüfung, Vorrichtungsanpassung und Bedienerschulung für den täglichen Betrieb und die routinemäßige Wartung.
Welche Verbrauchsmaterialien und Ersatzteile sind in der laufenden Produktion am wichtigsten?
Strahlmittel, Düsen, Schläuche, Pumpen, Dichtungen, Teile für die Suspensionsführung und Nebelkontrollkomponenten sind die wichtigsten regelmäßig benötigten Teile. Beim Entfernen von Bohrerspritzern sollte alles, was Strahlbild oder wirksamen Druck verändert, proaktiv überwacht werden, da Verschleiß die Prozesskonsistenz bereits vor sichtbaren Anzeichen beeinträchtigen kann.
Wie sollte der Kundendienst für diesen Prozesstyp bewertet werden?
Der Kundendienst sollte danach beurteilt werden, wie gut er den validierten Prozess schützt, und nicht nur nach der Reaktionszeit bei Reparaturen. Besonders hilfreich sind üblicherweise Ersatzteilplanung, Strahlmittelnachschub, Fehlersuche, Rezeptoptimierung bei Änderungen der Bohrergeometrie und Nachschulungen bei Einführung neuer Werkzeugfamilien.