Réponse rapide
L’élimination des projections adhérentes sur les forets est une étape de traitement de surface de précision qui vise à retirer les petites gouttelettes collées, les nodules semblables à des bavures, les particules refondues et les résidus instables avant le revêtement, l’inspection ou l’utilisation finale. En sablage humide, une suspension aqueuse d’abrasifs est accélérée par de l’air comprimé afin de nettoyer et de traiter le foret avec moins de poussières, un impact plus uniforme et une meilleure reproductibilité qu’en sablage à sec. Pour les forets en carbure et les autres outils de précision, cela se traduit généralement par des arêtes de coupe plus propres, un support plus stable du revêtement, moins de défauts résiduels et des performances plus régulières en production.
| Facteur principal | Conclusion type |
|---|---|
| Type de procédé | Conditionnement de surface par sablage humide / sablage en suspension / vapor blasting |
| Plage de pression | Généralement faible à moyenne, ajustée au matériau et à la géométrie du foret |
| Défaut principalement visé | Gouttelettes, résidus de refusion peu adhérents, micro-bavures et fragments instables d’arête |
| Profil de poussières | Très peu de poussières en suspension par rapport au sablage à sec |
| Pièces courantes | Forets en carbure, microforets, forets étagés et ébauches d’outils à revêtir |
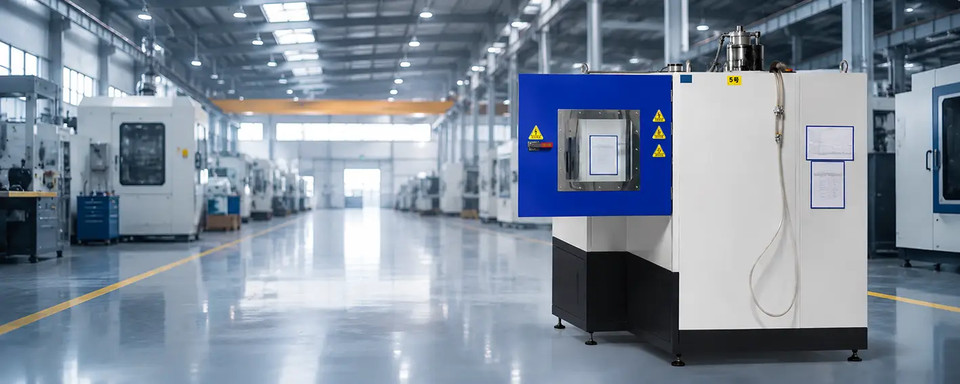
| Mise en œuvre typique | Cabines de traitement par lots, cellules de précision asservies ou systèmes dédiés aux pièces unitaires |
Qu’est-ce que l’élimination des projections adhérentes sur les forets ?
L’élimination des projections adhérentes consiste à retirer de façon maîtrisée les minuscules saillies et résidus présents sur la surface des forets au moyen d’un procédé de finition reproductible. En fabrication, le terme « gouttelettes » désigne généralement de petites particules solidifiées, des dépôts semblables à des projections, des nodules refondus ou des matières faiblement adhérentes laissées par des opérations en amont telles que le meulage, un traitement thermique, un traitement au laser ou la fabrication complexe de l’outil. Même microscopiques, ces défauts peuvent nuire à la qualité des arêtes, gêner l’adhérence du revêtement et créer des points d’instabilité qui réduisent la durée de vie.
Dans le domaine plus vaste du traitement de surface, l’élimination des projections sur les forets relève de la finition abrasive de précision. Elle recoupe le nettoyage, l’ébavurage, la préparation des arêtes et le conditionnement avant revêtement, sans se confondre avec aucun de ces procédés. Son objectif est plus ciblé : retirer les résidus indésirables et peu adhérents des listels, des goujures, des pointes et des plats, sans déformer la géométrie fonctionnelle du foret.
Pourquoi le défaut est plus important qu’il n’y paraît
Une petite gouttelette adhérant à un foret est rarement un simple défaut esthétique. Située près de l’arête de coupe, de la sortie de goujure ou du listel, elle peut modifier l’évacuation des copeaux, la répartition des contraintes ou l’uniformité du revêtement. Sur les forets en carbure de petit diamètre, un défaut qui semble mineur à l’inspection visuelle peut tout de même provoquer un écaillage prématuré ou un comportement de coupe irrégulier une fois l’outil en service.
C’est pourquoi l’élimination des projections sur les forets est souvent considérée comme une étape de qualité fonctionnelle plutôt que comme un simple nettoyage visuel. Le véritable critère de performance n’est pas l’éclat du foret, mais le retrait des micro-défauts instables tout en préservant la géométrie de coupe conçue.
Place du sablage humide dans la famille des procédés
Le sablage humide convient particulièrement à cette application, car il associe l’action abrasive à un fluide porteur aqueux. Des abrasifs fins sont mis en suspension dans l’eau, puis projetés sur le foret à l’aide d’air comprimé. La phase aqueuse réduit les poussières et amortit l’interaction avec les abrasifs, ce qui facilite le réglage du procédé pour les surfaces délicates des outils par rapport à un jet d’abrasifs entièrement sec.
En pratique, l’élimination des projections adhérentes sur les forets est très proche d’autres applications de finition maîtrisée des outils. Les usines qui utilisent déjà la préparation des arêtes des outils de coupe évaluent souvent la même plateforme de sablage humide pour éliminer ces projections, car les deux procédés reposent sur une maîtrise précise de la pression, de la granulométrie des abrasifs, du temps d’exposition et de l’orientation de l’outil.
Principaux avantages du procédé de sablage humide
Le premier grand avantage est un fonctionnement sans poussières au sens relatif du terme : la phase aqueuse réduit la plupart des particules en suspension qui accompagneraient autrement le sablage à sec. Cela améliore la visibilité, la propreté et le confinement dans les environnements de production où le meulage, le revêtement et l’inspection peuvent avoir lieu à proximité.
Le deuxième avantage est une moindre tendance à l’incrustation des abrasifs dans les surfaces sensibles. Le film d’eau modère l’impact, ce qui aide à limiter les incrustations indésirables et favorise une réponse plus fine et uniforme. Le troisième avantage est la régularité de surface. Sur les forets dont les tolérances sont serrées, un mécanisme de finition uniforme est souvent plus utile qu’une vitesse d’enlèvement maximale.
Une étape de précision, pas un enlèvement massif de matière
L’élimination des projections sur les forets ne doit pas être confondue avec un décalaminage agressif ou un enlèvement massif de matière. L’objectif est un micro-enlèvement maîtrisé. Il s’agit de retirer les matières faiblement adhérentes et les instabilités de surface, sans modifier au-delà des tolérances admises la géométrie de la pointe, la forme des goujures ou le diamètre.
C’est pourquoi la qualification du procédé porte généralement sur l’équilibre entre l’élimination des défauts et la préservation des arêtes. Si l’action de sablage est trop faible, les gouttelettes restent en place. Si elle est trop forte, le procédé cesse d’être correctif et commence à altérer la géométrie.
Comment fonctionne l’élimination des projections adhérentes sur les forets ?
L’élimination des projections sur les forets consiste à diriger une suspension maîtrisée d’eau et d’abrasifs vers la surface du foret afin de retirer sélectivement les matières faiblement adhérentes. Le procédé repose sur la combinaison de la pression de sablage, de la concentration de la suspension, de la granulométrie des abrasifs, de la géométrie des buses, de la distance de travail, du temps d’exposition et du mouvement de la pièce. Pour les forets de précision, ces paramètres doivent être réglés ensemble, car un même réglage peut éliminer les gouttelettes d’une zone et en surtraiter une autre si le foret est mal orienté.
Système de suspension : eau et abrasifs en suspension
Le procédé commence dans la cuve de suspension, où l’eau et les abrasifs sont mélangés pour former une suspension stable. Le choix des abrasifs peut dépendre de leur dureté, de leur forme, de leur distribution granulométrique et de leur coût, selon le substrat du foret et le type de défaut. Les abrasifs fins sont couramment privilégiés lorsque la fenêtre de procédé est étroite et que les arêtes doivent rester parfaitement maîtrisées.
La stabilité de la suspension est essentielle. Si les abrasifs décantent ou si leur concentration dérive, le comportement de l’impact à la buse change d’un lot à l’autre. Pour l’élimination des projections sur les forets, une telle variation peut conduire à traiter insuffisamment un lot et à exposer excessivement les arêtes d’un autre.
Accélération par air comprimé
La suspension est pompée vers la buse, puis accélérée par l’air comprimé pour former un jet cohérent. Contrairement au sablage à sec, où l’abrasif est principalement transporté par l’air, le sablage humide utilise la phase aqueuse pour amortir davantage l’impact. Cet effet est particulièrement utile sur les forets en carbure et les détails fins, pour lesquels un impact à sec non maîtrisé peut être trop agressif.
Le diamètre et l’usure des buses ainsi que la pression d’air influent tous sur l’énergie réellement transmise à la surface. Sur les forets à géométrie de goujure complexe, l’angle d’approche de la buse compte également : certaines zones peuvent rester masquées si l’outil n’est pas tourné ou indexé pendant le traitement.
Interaction avec la surface du foret
Lorsque la suspension atteint le foret, les particules abrasives frappent d’abord les défauts saillants et les résidus peu adhérents. L’eau modère le rebond et réduit les poussières libres, tandis que les abrasifs assurent l’action mécanique nécessaire pour détacher les gouttelettes, les micro-bavures et les formations refondues fragiles. Le traitement étant maîtrisé, il vise à retirer les matières instables avant qu’elles ne nuisent à l’arête de coupe ou aux performances ultérieures du revêtement.
C’est pourquoi le montage des pièces est si important. Un foret n’est pas une plaquette plate. Il comporte des goujures, une pointe avec arête transversale, des listels et souvent des éléments de petit diamètre qui doivent être présentés au jet de façon reproductible. Les mouvements servo, l’indexage ou la rotation de l’outil peuvent donc améliorer considérablement la régularité du procédé.
Récupération en circuit fermé, décantation et maîtrise du brouillard
Après l’impact, la suspension usagée s’écoule vers le système de récupération avec les boues, les fines, les abrasifs brisés et les matières retirées. Dans un système de sablage humide destiné à la production, la suspension réutilisable est recirculée tandis que les déchets plus lourds sont séparés par décantation ou par un dispositif similaire. Le procédé reste ainsi plus stable dans le temps et le risque qu’une suspension contaminée modifie le résultat de finition diminue.
Bien que le sablage humide réduise considérablement les poussières, il génère également du brouillard. La circulation de l’air dans la cabine et la collecte du brouillard restent donc nécessaires. Une bonne visibilité à l’intérieur de la cabine facilite la précision du réglage, la maintenance et la sécurité d’utilisation.
Stabilité de la pression et gestion des recettes
Pour la finition des forets, la régularité compte souvent davantage que la puissance maximale. Les pics de pression ou les dérives de concentration peuvent rapidement modifier le comportement des arêtes, en particulier sur les petits outils. C’est pourquoi les équipements avancés utilisent une régulation de pression en boucle fermée par PID et une gestion des recettes par IHM afin de stabiliser la fenêtre de sablage d’une pièce à l’autre.
Pour la finition de précision des outils, retirer le défaut ne représente que la moitié du travail ; préserver la géométrie constitue l’autre moitié.
| Paramètre du procédé | Plage ou pratique type | Importance |
|---|---|---|
| Pression de travail | Généralement de 0,10 à 0,45 MPa selon le substrat et le diamètre du foret | Maîtrise l’intensité de l’impact et le taux d’enlèvement |
| Concentration de la suspension | Généralement une teneur en solides faible à moyenne, maintenue par recette | Influe sur l’agressivité, la régularité de la finition et la stabilité du procédé |
| Granulométrie des abrasifs | Les granulométries fines à moyennes sont courantes pour les surfaces des forets | Aide à éliminer les gouttelettes sans arrondir excessivement les arêtes |
| Débit d’air et état de la buse | Surveillée lors de la maintenance et des contrôles d’usure | L’usure de la buse modifie la forme réelle du jet |
| Distance de travail | Fixée ou programmée selon la géométrie de l’outil | Favorise un traitement uniforme d’un lot à l’autre |
| Consommation d’abrasifs | Dépend de la dégradation des abrasifs, de la contamination et du cycle de travail | Influe sur le coût d’exploitation et la stabilité de la finition |
| Système de commande | PLC/IHM avec recettes enregistrées et pression surveillée | Améliore la reproductibilité et la traçabilité |
Élimination des projections sur les forets, sablage à sec et autres méthodes
Plusieurs méthodes de finition de surface peuvent éliminer les projections sur les forets, mais elles n’offrent pas toutes le même équilibre entre pouvoir nettoyant, protection de la géométrie et maîtrise de la production. Le sablage humide est souvent choisi lorsque le défaut est petit, la pièce précise et le procédé soumis à une exigence de reproductibilité. Le sablage à sec, le grenaillage de précontrainte et les méthodes vibratoires ou à la brosse restent des solutions pertinentes, mais répondent à d’autres besoins et impliquent d’autres compromis.
Sablage humide ou sablage à sec
Le sablage à sec peut retirer rapidement les résidus, mais il produit généralement beaucoup plus de poussières en suspension et provoque un impact plus agressif. Cela peut convenir à un nettoyage grossier, mais présente un inconvénient sur les petits forets, où les détails des goujures, l’état des listels et l’intégrité des arêtes sont essentiels. La définition plus générale du procédé de sablage abrasif fournit un contexte utile, mais les fabricants d’outils ont généralement besoin d’une fenêtre de procédé bien plus étroite que les applications de sablage général.
Le sablage humide ajoute un fluide porteur aqueux qui réduit les poussières et amortit l’impact des particules. Il est donc souvent plus facile à régler pour éliminer de manière maîtrisée les gouttelettes sur les forets en carbure, les ébauches d’outils à revêtir et d’autres pièces de précision pour lesquelles l’uniformité de finition est importante.
Comparaison avec le grenaillage de précontrainte et la finition vibratoire
Le grenaillage de précontrainte vise principalement à introduire des contraintes de compression bénéfiques, plutôt qu’à éliminer des gouttelettes précises ou des résidus semblables à des bavures. Il peut partager certains principes d’équipement avec le sablage, mais son objectif est différent, comme le montre le cadre des normes ASTM relatives au grenaillage de précontrainte utilisées dans l’industrie.
La tribofinition et l’ébavurage à la brosse peuvent être efficaces pour le lissage en volume ou le nettoyage des arêtes accessibles, mais ils offrent généralement moins de maîtrise directionnelle sur les forets à géométrie des forets aux nombreuses goujures. Lorsque le défaut est localisé et la tolérance serrée, le sablage humide ciblé constitue généralement une correction plus précise.
| Critère d’évaluation | Sablage humide | Sablage à sec | Grenaillage de précontrainte | Méthodes vibratoires / par brossage |
|---|---|---|---|---|
| Objectif principal du procédé | Nettoyage de précision et élimination des micro-défauts | Nettoyage ou rugosification agressifs | Amélioration des contraintes résiduelles | Ébavurage en volume ou lissage par contact |
| Poussières en suspension | Faible | Élevé sans extraction importante | Moyen dans les cellules sèches | Faible à modéré |
| Adaptation aux arêtes délicates des forets | Élevée avec un montage maîtrisé | Moyenne à faible | Faible pour cette application | Moyenne |
| Uniformité de la finition | Une finition fine et uniforme est typique | Souvent plus rugueuse ou plus directionnelle | Texture grenaillée | Effet de lissage plus global |
| Risque d’incrustation des abrasifs | Plus faible lorsque le procédé humide est bien maîtrisé | Plus élevé sur certaines surfaces sensibles | Dépend du procédé | Faible |
| Sélectivité sur les gouttelettes localisées | Bonne | Moyenne | Faible | Moyenne |
| Gestion environnementale | Gestion de la suspension et des boues | Charge élevée pour la collecte des poussières | Confinement des abrasifs secs | Gestion du composé et des abrasifs |
Principales spécifications à évaluer avant l’achat
Le choix d’un équipement pour éliminer les projections sur les forets commence par les exigences du procédé, et non par le plan d’encombrement de la machine. Les acheteurs doivent d’abord définir le matériau du foret, la plage de diamètres, la morphologie des défauts, le débit visé et la modification maximale acceptable de l’arête de coupe. Sans ces informations, comparer les équipements uniquement par leur prix ou leur plage de pression risque d’induire en erreur.
Maîtrise de la pression et fenêtre de procédé
La principale question concernant la pression ne porte pas sur sa valeur maximale, mais sur la stabilité de la plage faible à moyenne réellement utilisable. Les forets de précision sont sensibles au surtraitement ; la machine doit donc maintenir une pression stable pendant tout le cycle et au fil de longues séries. Les acheteurs devraient demander si la pression est surveillée en temps réel, si sa consigne est enregistrée dans des recettes et comment le système compense les dérives.
La maîtrise de la concentration de la suspension mérite la même attention. Si la teneur en solides varie trop, le foret peut subir une action abrasive irrégulière même lorsque le manomètre indique une pression inchangée. Une élimination fiable des projections dépend du maintien de ces deux paramètres dans la fenêtre validée.
Précision des mouvements, montage et reproductibilité
Pour les forets, la précision de la machine ne se résume pas à la résolution des axes indiquée sur une fiche commerciale. La question pratique est de savoir si la trajectoire des buses, le maintien et l’orientation des pièces se répètent de façon à exposer toutes les surfaces critiques de manière uniforme. Un système doté d’une précision de 0,02 mm sur les axes servo X/Y/Z peut être utile, mais uniquement si la conception des montages et la logique de rotation sont tout aussi rigoureuses.
Les acheteurs devraient également déterminer si la machine nécessite un sablage indexé, une rotation continue ou des passes sous plusieurs angles. Les géométries complexes des forets exigent souvent davantage qu’une position de sablage fixe.
Débit, changements de série et intégration dans l’usine
La capacité doit être évaluée en débit qualifié, et non en nombre théorique de cycles. Les temps de chargement et de déchargement, les changements de recette et la fréquence des inspections peuvent réduire la production effective, en particulier dans les usines qui traitent une grande diversité de pièces. Une machine adaptée à une famille dédiée de forets en carbure ne conviendra pas forcément à l’alternance fréquente entre forets, fraises en bout et autres ébauches d’outils.
L’encombrement compte également. Outre la cabine elle-même, les responsables de l’implantation devraient examiner les cuves de suspension, les panneaux d’accès, les dégagements nécessaires à la maintenance, le drainage et la séparation éventuelle entre les zones de sablage humide, de revêtement et d’inspection.
IHM, collecte du brouillard et gestion des abrasifs usés
La gestion des recettes, les autorisations des opérateurs, l’historique des alarmes et les rappels de maintenance deviennent de plus en plus importants lorsque la traçabilité du procédé est exigée. De nombreux fabricants alignent ces attentes sur des systèmes qualité plus généraux, comme la norme de management de la qualité ISO 9001, en particulier lorsque le sablage constitue une étape contrôlée avant le revêtement ou la libération finale.
La collecte du brouillard et la gestion des boues doivent également être vérifiées avec soin. La réduction des poussières par le sablage humide ne dispense pas de maîtriser l’environnement. Les acheteurs devraient examiner la visibilité dans la cabine, l’efficacité de la décantation, la facilité d’évacuation et la fréquence de nettoyage requise pour maintenir la stabilité du système.
Utilités, sécurité et facilité d’entretien
La qualité de l’air comprimé, l’alimentation électrique, la gestion de l’eau et le drainage doivent être confirmés dès le début du projet. L’examen de sécurité doit inclure les interverrouillages de porte, les arrêts d’urgence, le confinement des éclaboussures, la protection électrique en milieu humide et les points de consignation pour la maintenance. La facilité d’entretien est tout aussi importante, car des buses, joints, pompes ou tuyaux usés peuvent modifier le procédé bien avant leur défaillance complète.
Applications dans différents secteurs
Bien que l’élimination des projections sur les forets soit étroitement liée à la fabrication d’outils, la logique du procédé s’applique partout où une pièce de précision porte des résidus peu adhérents qu’il faut retirer sans enlever beaucoup de matière. C’est pourquoi les mêmes principes de sablage humide sont utilisés dans plusieurs secteurs, de l’outillage en carbure à la fabrication additive et à la finition des appareils électroniques. Le nom du défaut varie, mais l’exigence reste la même : un micro-enlèvement stable et un résultat de surface maîtrisé.
Outils de coupe et travail des métaux de précision
L’application la plus directe est la finition des forets dans la fabrication d’outils en carbure. L’objectif est de nettoyer le foret avant revêtement, inspection finale ou expédition, tout en préservant la géométrie de la pointe et l’état des listels. Cette logique de production s’étend souvent à des opérations d’ébavurage connexes, notamment l’ébavurage de pièces métalliques, où le retrait sélectif des micro-défauts indésirables améliore la qualité des opérations en aval.
Préparation de surface au-delà des forets
Le sablage humide sert également de procédé de transition entre le formage ou l’usinage en amont et le revêtement, le collage ou l’assemblage en aval. Dans les lignes de finition des métaux, les fabricants peuvent appliquer des recettes analogues à celles du sablage humide de prétraitement avant revêtement lorsque l’objectif est d’obtenir une surface propre et uniforme avant l’ajout d’une couche fonctionnelle.
Géométries complexes et nouvelles voies de fabrication
Les pièces issues de la fabrication additive, les petites pièces forgées et les composants électroniques peuvent également bénéficier de cette même famille de technologies. Dans chaque cas, le sablage humide ne sert pas simplement à améliorer l’aspect de la pièce, mais à retirer de manière prévisible les matières de surface instables ou indésirables.
| Type d’application | Secteur cible | Exemple de pièce | Avantage du procédé |
|---|---|---|---|
| Élimination des gouttelettes sur les forets | Fabrication d’outils de coupe | Forets en carbure monobloc, micro-forets et forets étagés | Élimine les résidus instables tout en préservant la géométrie |
| Préparation des arêtes avant revêtement | Outillage en carbure | Plaquettes, fraises en bout et ébauches de forets | Stabilise les arêtes et favorise l’uniformité du revêtement |
| Ébavurage fin | Usinage de précision et emboutissage | Petites pièces métalliques usinées | Élimine les bavures avant l’assemblage ou la finition |
| Prétraitement avant revêtement | Lignes de revêtement industriel | Pièces en acier ou en alliage avant peinture ou revêtement | Améliore la propreté de surface et favorise le revêtement |
| Post-traitement de pièces AM | Fabrication additive | Pièces métalliques imprimées en 3D | Élimine les particules adhérentes et les résidus semblables à des refusions |
| Élimination de la calamine ou des oxydes | Forgeage et transformation des barres | Barres affectées thermiquement et détails forgés | Uniformise la surface avant les opérations ultérieures |
| Dépolissage du verre | Transformation du verre technique | Panneaux de verre et composants spéciaux | Produit une texture mate maîtrisée |
| Finition d’appareils 3C | Matériel électronique grand public | Petits boîtiers et coques de précision | Améliore l’homogénéité esthétique et le toucher |
Guide de sélection des équipements
Le meilleur équipement pour éliminer les projections sur les forets dépend de l’échelle de production, de la famille d’outils et de la sensibilité du procédé. Une équipe de recherche qui valide des paramètres pour plusieurs géométries a besoin de flexibilité, tandis qu’une ligne produisant une famille de forets qualifiée doit privilégier la régularité et le débit. Le choix de l’équipement devrait donc partir de la gamme de procédé validée, avant de passer à l’agencement de la cabine, au niveau d’automatisation et à la planification des utilités.
Configurations de développement et de production pilote
Au début du développement, les ingénieurs testent souvent le type d’abrasif, la pression, l’angle de buse et la rotation de la pièce avant de figer une recette de production. Une cellule de sablage robotisée pour la R&D est utile à cette étape, car elle permet les essais sur échantillons, les petites séries et le développement de procédés adaptés à la géométrie, sans présupposer un format de production de masse fixe.
Traitement standard par lots et traitement traçable à l’unité
Une fois le procédé stabilisé, de nombreuses usines passent à un équipement de traitement courant par lots. Une cabine de production à chambre unique convient à de nombreux programmes standard de finition de forets, tandis qu’une machine de sablage humide pour pièces unitaires est mieux adaptée au traitement pièce par pièce de composants de grande valeur ou aux applications nécessitant une traçabilité renforcée.
Lignes de production à plus grand volume et lignes dédiées
Lorsque le temps de chargement limite le débit, un système de sablage humide à double chambre peut augmenter le taux d’utilisation en séparant la manutention du sablage actif. Des systèmes multiaxes sur mesure ou intégrés à la ligne peuvent également se justifier si la famille de forets est stable et si le modèle économique repose sur un débit élevé qualifié.
| Configuration / gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| 1. Poste d’essai R&D de paillasse | Études de faisabilité | Très petits échantillons et éprouvettes | Moyenne | Essais initiaux d’abrasifs et de pression |
| 2. Cellule robotisée flexible de développement | Essais pilotes et production à forte diversité | Petits outils de précision | Élevé | Mise au point des paramètres pour forets et outils de coupe |
| 3. Cabine manuelle de traitement par lots | Utilisation en atelier pour petites séries | Familles d’outils de petite à moyenne taille | Moyenne | Travaux variés avec changements de série fréquents |
| 4. Cabine standard à chambre unique | Production courante par lots | Forets compacts et ébauches d’outils | Élevé | Élimination qualifiée des projections sur les forets |
| 5. Unité traçable pour pièces unitaires | Production discontinue de volume moyen | Outils individuels de grande valeur | Élevé | Finition unitaire maîtrisée |
| 6. Cellule de précision servo multiaxe | Production sensible à la géométrie | Outils à goujures et géométries complexes | Très élevé | Sablage orienté sur les zones critiques |
| 7. Cellule de production à double chambre | Travaux répétitifs en plus grands volumes | Familles de forets récurrentes | Élevé | Meilleure utilisation en fonctionnement continu |
| 8. Ligne de finition intégrée sur mesure | Programmes industriels dédiés | Gamme définie selon l’application | Élevé à très élevé | Sablage, prétraitement et post-traitement intégrés |
Coût, délai et considérations de retour sur investissement
Le coût d’une solution d’élimination des projections sur les forets dépend davantage de l’architecture de commande que de la seule taille de la cabine. Une machine de sablage humide de base peut retirer des résidus visibles, mais la finition de forets destinée à la production exige généralement une concentration de suspension régulière, une pression stable, un montage prévisible, la gestion du brouillard et un déplacement répétable des buses. Ce sont ces caractéristiques qui déterminent si le procédé reste dans sa fenêtre qualifiée au fil du temps.
Le niveau d’automatisation est un facteur majeur du prix. Le sablage manuel coûte moins cher à l’achat, mais rend également le résultat dépendant de l’opérateur et plus difficile à reproduire sur des forets de petit diamètre. Les axes servo, la rotation indexée, le chargement automatique, l’enregistrement des recettes et la décantation automatisée augmentent l’investissement tout en réduisant la variabilité et la dépendance à la main-d’œuvre.
La personnalisation allonge généralement le délai. Les cabines standard relèvent souvent de délais habituels plus courts, tandis que les machines nécessitant des montages spécifiques, des mouvements multiaxes ou des essais d’acceptation propres à l’application demandent habituellement davantage de temps d’ingénierie. Les essais sur échantillons peuvent également retarder le lancement du projet, mais réduisent souvent les risques en confirmant la fenêtre de paramètres praticable avant la fabrication finale.
Le retour sur investissement devrait être évalué selon le coût par outil conforme plutôt qu’en fonction du seul prix de la machine. Les gains économiques peuvent venir de la réduction de l’ébavurage manuel, de la baisse des rejets d’outils après revêtement, d’une meilleure stabilité des arêtes, de reprises moins nombreuses et d’une plus grande régularité entre les lots. Dans la fabrication d’outils en carbure, même une amélioration modeste de la stabilité du procédé peut compter si elle réduit les rebuts sur des pièces de grande valeur ou rend la durée de vie en service plus prévisible.
Les consommables et la maintenance doivent également entrer dans le calcul du retour sur investissement. Le réapprovisionnement en abrasifs, l’usure des buses, les pompes, les joints, la gestion des boues et l’entretien du système de contrôle du brouillard influent tous sur le coût réel d’exploitation. Un système moins cher à l’achat peut devenir coûteux s’il nécessite des interventions fréquentes pour maintenir une fenêtre de sablage stable.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide pour le traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme expliqué dans À propos de DasiAuto.
Les essais d’application et le développement du procédé permettent d’évaluer les abrasifs et les paramètres de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces en fonction de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle donnée doit être établie par des essais représentatifs sur échantillons. DasiAuto assure l’installation, la formation des opérateurs et un accompagnement technique continu tout au long du processus de production.
Questions fréquentes
Quelles informations l’acheteur doit-il préparer avant de demander une solution d’élimination des projections sur les forets ?
Pour demander une solution, l’acheteur devrait idéalement fournir les plans des forets, le type de matériau, la plage de diamètres, des photos ou des images microscopiques des gouttelettes, le procédé actuel en amont, le débit visé et indiquer si les forets seront ensuite revêtus. Il est également important de définir la variation admissible de l’arête et le critère d’acceptation de l’élimination des défauts, car ces éléments déterminent la fenêtre de sablage praticable.
Des essais sur échantillons sont-ils nécessaires avant l’achat d’un équipement d’élimination des projections sur les forets ?
Dans la plupart des applications d’outils de précision, oui. Les essais sur échantillons permettent de vérifier si l’abrasif, la plage de pression, l’angle de buse et le principe de montage retenus éliminent les gouttelettes sans modifier la géométrie de façon inacceptable, en particulier sur les forets en carbure et les micro-forets.
Un même système de sablage humide peut-il traiter différentes tailles de forets et d’autres outils de coupe ?
Souvent, oui, à condition que le système permette d’enregistrer les recettes, de changer rapidement les montages et de stabiliser la suspension. Plus la gamme de produits est vaste, plus il est important de valider des fenêtres de procédé distinctes pour chaque famille de forets, au lieu de compter sur un réglage général unique.
Quels aspects de l’installation et de la mise en service faut-il examiner à l’avance ?
Les principaux points à vérifier sont l’espace au sol, la qualité de l’air comprimé, l’alimentation électrique, le drainage, l’extraction du brouillard, les dégagements de maintenance et la sécurité d’accès des opérateurs. La mise en service comprend généralement l’installation de la machine, la préparation de la suspension, la validation des paramètres, le réglage des montages et la formation des opérateurs à l’utilisation quotidienne comme à la maintenance courante.
Quels consommables et pièces de rechange sont les plus importants en production ?
Les abrasifs, les buses, les tuyaux, les pompes, les joints, les pièces de manutention de la suspension et les composants de maîtrise du brouillard sont les principaux éléments à renouveler. Pour l’élimination des projections sur les forets, il faut surveiller de manière proactive tout élément qui modifie le motif de sablage ou la pression effective, car l’usure peut affecter la régularité du procédé avant de devenir visible.
Comment évaluer le service après-vente pour ce type de procédé ?
Le service après-vente devrait être évalué selon sa capacité à préserver le procédé validé, et pas seulement selon le délai de réparation. L’assistance la plus utile comprend généralement la planification des pièces de rechange, le réapprovisionnement en abrasifs, le dépannage, l’optimisation des recettes lorsque la géométrie des forets change et la formation complémentaire lors de l’introduction de nouvelles familles d’outils.