Kurzantwort
Für Präzisionsteile wird Vapor Honing meist bevorzugt, wenn Hersteller einen saubereren Prozess, eine feinere und gleichmäßigere Oberfläche sowie ein geringeres Risiko von Verunreinigungen durch Strahlmittel als beim Trockenstrahlen benötigen. Das Verfahren erzeugt mit Wasser, Strahlmittel und Druckluft einen Suspensionsstrahl, der die Oberfläche kontrolliert mikroerosiv statt durch einen vollständig trockenen Aufprall behandelt. Dadurch eignet sich Vapor Honing besonders für Kantenvorbereitung, Entgraten, Beschichtungsvorbehandlung, additiv gefertigte Teile, Glasbearbeitung und kosmetische Metalloberflächen, bei denen Gleichmäßigkeit ebenso wichtig ist wie die Abtragsrate.
| Kernfaktor | Typisches Ergebnis |
|---|---|
| Verfahrensart | Nassabrasives Strahlen mit einer durch Druckluft beschleunigten Wasser-Strahlmittel-Suspension |
| Arbeitsdruck | Üblicherweise niedrig bis mittel, abgestimmt auf Werkstoff, Geometrie und gewünschte Oberfläche |
| Oberflächenergebnis | Feine, gleichmäßige matte oder seidenmatte Oberfläche mit kontrollierter Kantenwirkung |
| Staubverhalten | Sehr wenig luftgetragener Staub im Vergleich zum Trockenstrahlen |
| Hauptanwendungen | Schneidkantenverrundung, Entgraten, Beschichtungsvorbehandlung, AM-Nachbearbeitung und kosmetische Oberflächenbearbeitung |
| Lieferzeitrahmen | Standardkabinen haben üblicherweise kürzere Lieferzeiten als kundenspezifische automatisierte Zellen. |
Was ist Vapor Honing?
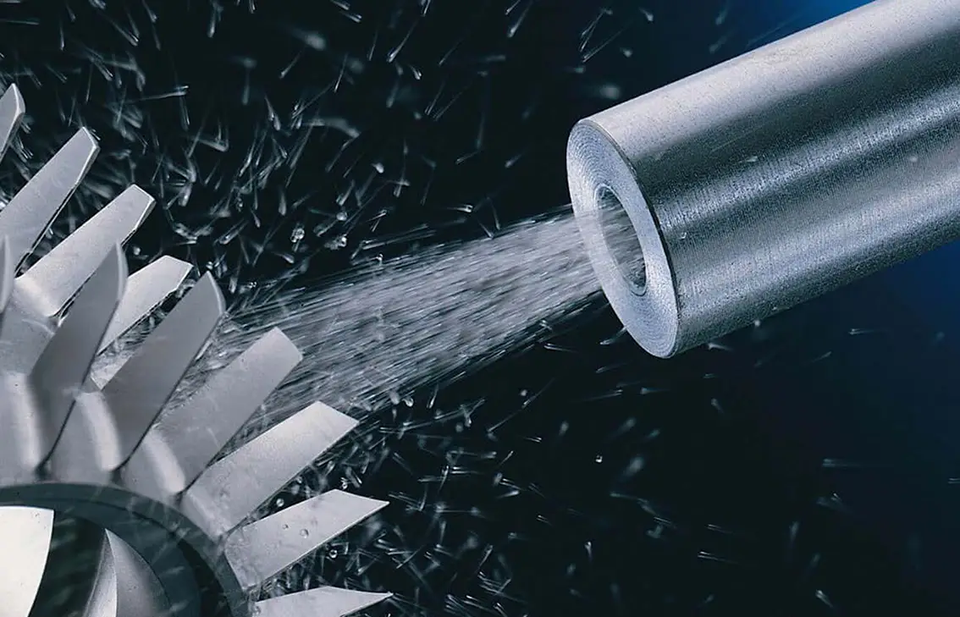
Vapor Honing ist ein nassabrasives Strahlverfahren, bei dem feines Strahlmittel in Wasser suspendiert und mit Druckluft auf ein Werkstück gelenkt wird. In der industriellen Oberflächenbehandlung wird der Begriff häufig zusammen mit Nassstrahlen, Suspensionsstrahlen und Nass-Sandstrahlen verwendet. Maßgeblich für diese Verfahrensgruppe ist nicht ein trockener Strahlmittelstrom, sondern eine flüssigkeitsgetragene Suspension, die das Aufprallverhalten des Strahlmittels an der Werkstückoberfläche verändert.
Innerhalb des übergeordneten Bereichs der abrasiven Strahlverfahren nimmt Vapor Honing eine Position zwischen aggressiven Trockenreinigungsverfahren und langsameren Massenbearbeitungsprozessen ein. Es wird gewählt, wenn eine Oberfläche gereinigt, entgratet, geglättet, texturiert oder vorbereitet werden soll, ohne die Staubbelastung und die oft starke Oberflächenbeanspruchung des Trockenstrahlens. Deshalb kommt Vapor Honing häufig bei Schneidwerkzeugen, präzisionsbearbeiteten Teilen, medizinischen und elektronischen Komponenten, AM-Bauteilen sowie bei dekorativer oder kosmetischer Metallbearbeitung zum Einsatz.
Die Wasserphase ist für das Verfahren entscheidend. Sie trägt das Strahlmittel und mildert zugleich den Aufprall, sodass die Oberfläche von einem abgefederten Strom statt von einem vollständig trockenen Strahlmittelaufprall behandelt wird. Deshalb wird Vapor Honing häufig für Teile mit empfindlichen Kanten, dünnen Querschnitten, komplexer Geometrie oder optisch wichtigen Flächen gewählt.
In der praktischen Fertigung wird das Verfahren wegen vier Eigenschaften geschätzt. Die erste ist die Staubunterdrückung, denn das Wasser bindet einen großen Teil der Partikel, die sonst in die Luft gelangen würden. Außerdem sinkt das Risiko, dass sich Strahlmittel in weichere oder beschichtete Oberflächen einlagert. Die dritte Eigenschaft ist die gleichmäßige Oberfläche, insbesondere wenn eine gleichmäßig matte Textur oder ein kontrollierter Kantenstatus gefordert ist. Die vierte ist die Prozesswiederholbarkeit, die bei langen Betriebszyklen von stabilem Druck, gleichbleibender Suspensionskonzentration und einem konstanten Strahlmittelzustand abhängt.
Vapor Honing ist daher kein kosmetisches Nischenverfahren, sondern eine ausgelegte Oberflächenbehandlung, die je nach Strahlmitteltyp, Korngröße, Druck, Düsenbahn, Vorrichtung und Zyklussteuerung auf funktionale oder optische Ergebnisse abgestimmt werden kann. In vielen Betrieben wird es nicht nur deshalb eingesetzt, weil es vermeintlich schonender ist, sondern weil es sich messbar kontrollieren lässt.
Wie funktioniert Vapor Honing?
Beim Vapor Honing zirkuliert eine Suspension aus Wasser und Strahlmittel durch ein geschlossenes Strahlsystem. Druckluft beschleunigt sie anschließend durch eine Düse in Richtung Werkstück. Das Verfahren beruht auf mehreren miteinander verbundenen Teilsystemen: Suspensionsaufbereitung, Druckerzeugung, Strahlmittelzufuhr über die Düse, Rückgewinnung, Sedimentmanagement und Nebelkontrolle. Die Qualität des Ergebnisses hängt weniger von der nominellen Düsenkraft ab als davon, wie konstant diese Teilsysteme ihre Sollwerte halten.
Suspensionsaufbereitung beim Vapor Honing
Der Prozess beginnt im Suspensionstank. Wasser und Strahlmittel werden innerhalb eines validierten Konzentrationsbereichs gemischt und durch Umwälzung in Schwebe gehalten. Wird die Suspension nicht richtig gemischt und umgewälzt, setzen sich schwerere Partikel ab, das Strahlmittel verteilt sich ungleichmäßig und der Prozess kann von Charge zu Charge abweichen.
Die Strahlmittelauswahl hängt stark von der Anwendung ab. Keramik, Glas, Aluminiumoxid und andere technisch ausgelegte Strahlmittel können sich in Abtragsrate, Rauheit, Kantenverrundung und Erscheinungsbild unterschiedlich auswirken. Die Auswahl sollte auf Werkstoff, Geometrie, angestrebte Korngröße, Härte und Kostenziel abgestimmt werden, statt sich an Gewohnheiten zu orientieren.
Beschleunigungsweg der Druckluft
Sobald die Suspension zur Strahlpistole oder Düse gefördert wird, beschleunigt Druckluft sie in Richtung Werkstück. Der Luftdruck bestimmt das Energieniveau des Strahls, während die Suspensionskonzentration die Aufpralldichte und den Charakter der Oberflächenbearbeitung beeinflusst. Düsendurchmesser, Abstand, Auftreffwinkel und Verfahrgeschwindigkeit prägen anschließend das lokale Ergebnis.
Hier unterscheidet sich Vapor Honing beim praktischen Oberflächenergebnis vom Trockenstrahlen. Da das Strahlmittel in Wasser geführt wird, fällt der Aufprall gedämpfter aus und die Oberfläche kann gleichmäßiger werden, besonders an Kanten und dünnen Merkmalen. Das Ergebnis ist oft eine feinere matte Oberfläche mit weniger ausgeprägten Spitzen oder Materialausrissen als bei einem vergleichbaren Trockenverfahren.
Suspensionsrückgewinnung im geschlossenen Kreislauf
Nach dem Auftreffen auf das Werkstück fließt die Suspension zurück in die Maschine und in den Rückgewinnungskreislauf. Wiederverwendbares Wasser und Strahlmittel werden umgewälzt; Feinpartikel, abgetragenes Material und gebrochenes Strahlmittel werden abgetrennt. Ein gut ausgelegter Rückgewinnungskreislauf hält den Prozess wirtschaftlich und unterstützt gleichbleibende Oberflächen über längere Produktionsläufe.
Die automatische Sedimentbehandlung ist wichtiger, als viele Erstkäufer annehmen. Wenn sich verschlissenes Strahlmittel und Prozessschlamm ansammeln, wird die Suspension unberechenbarer und die Wiederholbarkeit des Oberflächenergebnisses nimmt ab. Bei angebotener automatischer Sedimentbehandlung oder vereinfachtem Austrag sollten die gelieferte Ausführung und das Wartungsverfahren geprüft werden.
Nebelabsaugung und Sichtkontrolle
Obwohl Vapor Honing den trockenen Staub deutlich verringert, entstehen in der Einhausung weiterhin Wassernebel und feine Schwebstoffe. Die Anlagen benötigen daher Absaug- und Nebelkontrolltechnik, um die Sicht zu erhalten, stabile Arbeitsbedingungen zu sichern und Austrag aus der Kabine zu verringern. Eine mangelhafte Nebelabführung kann ein ansonsten leistungsfähiges Strahlsystem in der Praxis schwer gleichmäßig bedienbar machen.
PID-Druckregelung und Rezeptstabilität
Industrielles Vapor Honing erfordert kontrollierten Druck und nicht nur verfügbaren Druck. Eine stabile Strahlenergie ist entscheidend, wenn ein bestimmter Kantenstatus, eine bestimmte Oberflächentextur oder ein Reinigungsgrad erreicht werden soll. Eine geschlossene PID-Druckregelung trägt dazu bei, diese Stabilität trotz Veränderungen durch Schlauchverschleiß, Strahlmittelzustand und Laufzeit während der Schicht aufrechtzuerhalten.
Bei der Fertigung unterschiedlicher Teile ist die Rezeptverwaltung ebenso wichtig. Druck, Suspensionskonzentration, Düsenbewegung, Strahldauer und Achsposition sollten als Prozessrezepte gespeichert und nicht informell angepasst werden. Das ist besonders relevant, wenn dieselbe Anlage morgens Werkzeuge, nachmittags bearbeitete Ventilgehäuse und abends Vorbehandlungsaufgaben übernimmt.
Beim Präzisions-Vapor-Honing entsteht ein stabiles Ergebnis dadurch, dass Suspension, Druck, Bewegung und Rückgewinnung als ein Prozesskreislauf kontrolliert werden.
| Parameter | Typischer industrieller Bereich oder typische Praxis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Üblicherweise niedrig bis mittel, abgestimmt auf Werkstoff und gewünschte Oberfläche | Bestimmt Aufprallenergie und Abtragsintensität |
| Suspensionskonzentration | Üblicherweise innerhalb eines validierten Gewichts- oder Volumenbereichs gehalten | Beeinflusst Abtragsrate, Oberflächengleichmäßigkeit und Prozessstabilität |
| Strahlmittelkorngröße | Bei Präzisionsarbeiten sind feine bis mittlere Korngrößenverteilungen üblich | Beeinflusst Rauheit, Kantenstatus und Abdeckungsdichte |
| Druckluftbedarf | Abhängig von Düsengröße, Anzahl der Strahlpistolen und Druckeinstellung | Bestimmt Auslegung der Versorgungsmedien und Beschleunigungskonsistenz |
| Strahlmittelverbrauch | Variiert je nach Strahlmittelhärte, Zerfallsrate und Verunreinigungsgrad | Bestimmt Verbrauchsmittelkosten und Gleichmäßigkeit der Oberfläche |
| Düsenabstand | Durch Rezept und Bauteilgeometrie festgelegt | Verändert lokale Aufpralldichte und Gleichmäßigkeit |
| Steuerungssystem | Manuelle Einstellung oder PLC/HMI-Rezeptsteuerung mit Berechtigungen | Unterstützt wiederholbare Produktion und rückverfolgbare Einstellungen |
| Rückgewinnungskreislauf | Suspensionsumwälzung im geschlossenen Kreislauf mit Sedimentation und Nebelabsaugung | Erhält Sauberkeit, Strahlmittelwiederverwendung und Prozesswiederholbarkeit |
Vapor Honing im Vergleich zu Trockenstrahlen und anderen Verfahren
Vapor Honing wird am häufigsten mit Trockenstrahlen verglichen, da beide Verfahren allgemein der abrasiven Oberflächenbehandlung dienen. Der wesentliche Unterschied liegt darin, wie das Strahlmittel das Werkstück erreicht und wie sich das auf Staub, Oberflächencharakter und Prozesskontrolle auswirkt. Trockenstrahlen bleibt bei intensiver Reinigung, Beschichtungsentfernung und schnellem Materialabtrag sehr wirksam. Präzisionsfertiger entscheiden sich jedoch oft für Vapor Honing, wenn Oberflächenqualität und Sauberkeit wichtiger sind als maximale Abtragsintensität.
Auch ein Vergleich von Vapor Honing mit verwandten Verfahren ist hilfreich. Beim Verfestigungsstrahlen wird ebenfalls Strahlmittel aufgebracht, doch im Vordergrund steht die Einbringung von Druckeigenspannungen und nicht die bloße Reinigung oder Verfeinerung der Oberflächentextur, wie in der ASTM-Terminologie zum Verfestigungsstrahlen beschrieben wird. Gleitschleifen eignet sich dagegen als Massenbearbeitung für größere Mengen kleiner Teile, bietet aber nicht die düsengerichtete Selektivität, die Vapor Honing an lokalen Merkmalen, Kanten und geometriespezifischen Flächen wirksam macht.
| Bewertungsfaktor | Vapor Honing | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Hauptziel | Kontrollierte Reinigung, Entgratung, Strukturierung, Schneidkantenverrundung, Vorbehandlung | Schnelles Abtragen, Entzundern, Reinigen und Aufrauen | Funktionale Oberflächenverfestigung und Verbesserung der Ermüdungsfestigkeit | Chargenweises Glätten und allgemeine Massenbearbeitung |
| Staubentwicklung | Sehr geringe freie Staubmenge | Hoch, sofern keine wirksame Einhausung und Absaugung vorhanden sind | Prozessabhängig; Trockensysteme erzeugen mehr Staub in der Luft | Wenig Staub in der Luft, doch Compound und Schlamm müssen behandelt werden |
| Oberflächencharakter | Fein, gleichmäßig, matt oder satiniert | Aggressiver und häufig rauer | Funktionale Strahltextur statt optischer Gleichmäßigkeit | Breitflächiges Glätten über längere Zyklen |
| Risiko eingebetteten Strahlmittels | Bei empfindlichen Oberflächen aufgrund des Wasserfilms geringer | In manchen Fällen höher bei weichen oder beschichteten Werkstoffen | Abhängig von Strahlmittel und Intensitätseinstellung | Geringes Risiko durch den projizierten Aufprall |
| Selektivität nach Oberflächenbereich | Hoch durch Düsensteuerung und Vorrichtungen | Hoch, jedoch mit stärkerem Staubaufkommen | Mittel bis hoch bei speziellen Verfestigungsstrahlanlagen | Geringer; das Verfahren behandelt Teile eher allgemein |
| Wiederholbarkeit | Hoch bei kontrollierter Suspension und kontrolliertem Druck | Kann abweichen, wenn sich trockener Strahlmittelstrom und Staubbelastung ändern | Hoch, wenn Intensität und Abdeckung kontrolliert werden | Gut für große Chargen, weniger präzise an lokalen Merkmalen |
| Besonders geeignete Anwendungen | Präzisionsteile, Werkzeuge, AM-Bauteile, Glas und Sichtflächen | Starker Rost, dicke Beschichtungen und intensive Reinigung | Federn, Zahnräder und ermüdungskritische Bauteile | Kleine, einfache Teile, die massenhaft geglättet werden müssen |
Auch bei der betrieblichen Sauberkeit bietet Vapor Honing einen praktischen Vorteil. Die Wasserphase bindet einen Großteil der Staubpartikel, die andernfalls eine stärkere Staubabsaugung und Abtrennung des Arbeitsbereichs erfordern würden. Bei Vorbehandlungen vor dem Lackieren oder Beschichten kann dieses sauberere Betriebsprofil umfassendere Praktiken zur Oberflächenvorbereitung von AMPP ergänzen, bei denen ein gleichmäßiger und sauberer Werkstoffzustand für die nachfolgende Beschichtungsleistung entscheidend bleibt.
Wichtige Spezifikationen vor dem Kauf
Eine Vapor-Honing-Maschine sollte ausgehend vom Prozess spezifiziert werden. Käufer sollten zunächst die gewünschte Oberflächenwirkung, den Grat- und Kantenstatus, den Zykluszielwert, die Teilegeometrie und den Rückverfolgbarkeitsbedarf festlegen, bevor sie Maschinengrößen vergleichen. Eine größere Kabine oder ein höherer Nenndruck führt nicht automatisch zu einem besseren Ergebnis, wenn tatsächlich eine stabile Feinbearbeitung komplexer Teile gefragt ist.
Druckbereich und Druckstabilität
Der Druckbereich ist wichtig, eine stabile Regelung ist jedoch wichtiger. Eine Maschine, die einen Sollwert über die gesamte Schicht konstant hält, ist wertvoller als eine Anlage, die lediglich mit einem hohen Maximalwert wirbt. Stabiler Druck wirkt sich unmittelbar auf Rauheit, Entgratungsintensität und die Gleichmäßigkeit des Vapor-Honing-Ergebnisses von Teil zu Teil aus.
Genauigkeit der Bewegungsachsen und Steuerung der Düsenbahn
Automatisiertes Vapor Honing sollte wie jede andere Präzisionsbewegungsanwendung bewertet werden. Wenn bestimmte Flächen, Nuten, Werkzeugkanten oder Innenmerkmale kontrolliert behandelt werden müssen, braucht die Maschine eine genaue und wiederholbare Düsenpositionierung. Bei einer Servoverknüpfung der X-, Y- und Z-Achsen sollten Positioniergenauigkeit und Prozesswiederholbarkeit geprüft werden, sofern der Prozess von wiederholbarem Abstand und Bahnverlauf abhängt.
Durchsatz, Zykluszeit und Handhabungsablauf
Die nominelle Strahlzeit ist nur ein Teil des Durchsatzes. Beladen, Spannen, Entwässern, Rezeptauswahl, Sichtprüfung und Teilewechsel bestimmen die tatsächliche Ausbringung häufig stärker als die Minuten mit eingeschalteter Düse. Käufer sollten daher nach dem Durchsatz qualifizierter Teile unter den erwarteten Betriebsbedingungen fragen und sich nicht auf einzelne Zyklusangaben verlassen.
Stellfläche und nutzbarer Teilearbeitsraum
Die Außenmaße einer Maschine entsprechen nicht ihrem nutzbaren Prozessraum. Kammeröffnung, Freiraum für Vorrichtungen, Tankanordnung und Wartungsfläche bestimmen mit, ob das System tatsächlich in den Werksgrundriss und zur Teilefamilie passt. Besonders wichtig ist das bei Stangen, flachen Platten und komplexen Teilen, die eine Bahnbewegung statt einer einfachen Korbbeladung erfordern.
HMI, Rezeptspeicherung und Benutzerrechte
Eine rezeptgesteuerte Bedienung wird unverzichtbar, sobald das System mehrere Produktfamilien bearbeitet. Eine praxistaugliche HMI sollte gespeicherte Rezepte, abgestufte Zugriffsrechte, Alarmverfolgung und wiederholbare Parameter unterstützen. Diese Funktionen verringern bedienungsbedingte Abweichungen und erleichtern es, eine validierte Oberflächenbehandlung über lange Produktionszeiträume aufrechtzuerhalten.
Nebelabsaugung, Abfallbehandlung und Wartungszugang
Vapor Honing erzeugt weniger Staub als Trockenstrahlen, aber weiterhin Suspensionsabfälle, verbrauchte Strahlmittelfeinanteile und feuchte Luft in der Einhausung. Auslegung der Absaugung, Sedimentaustrag und Zugang zur Reinigung wirken sich unmittelbar auf die Anlagenverfügbarkeit aus. Eine umständliche Reinigung kann eine technisch solide Maschine zu einem wartungsintensiven Engpass machen.
Versorgungsanschlüsse, Sicherheit und Installationsbereitschaft
Druckluftqualität, Wassermanagement, Stromversorgung, Abdichtung der Einhausung, Schutz des Sichtfensters, Verriegelungen und Not-Aus-Logik sollten früh geprüft werden. Käufer sollten auch Leitungsführung für Abläufe, Bodenbelastung und Zugänglichkeit von Pumpen, Ventilen und Verschleißteilen berücksichtigen. In der Praxis verzögert die Installationsbereitschaft den Einsatz oft stärker als die Strahltechnik selbst.
Anwendungen in verschiedenen Branchen
Vapor Honing wird in verschiedenen Branchen eingesetzt, weil sich damit funktionale oder optische Ergebnisse erzielen lassen. In einem Betrieb dient es vielleicht der Kantenvorbereitung von Hartmetall vor dem Beschichten, in einem anderen dem Entgraten komplex bearbeiteter Edelstahlteile und in einem weiteren der Erzeugung einer gleichmäßigen seidenmatten Textur auf Metallgehäusen für Endverbraucher. Gemeinsam ist diesen Anwendungen nicht die Branche, sondern der Bedarf an einer kontrollierten Oberflächenveränderung.
Schneidwerkzeuge und Präzisionsmetallteile
Werkzeughersteller nutzen Vapor Honing, um Schneidkanten vorzubereiten, Mikrograte zu entfernen und die Kantengeometrie vor dem Beschichten zu stabilisieren. Präzisionsfertiger setzen es ein, um kleine Grate zu entfernen, die Oberflächentextur zu verfeinern und schwer zugängliche Vertiefungen ohne die Staubbelastung des trockenen Strahlens zu reinigen. Für Hartmetall und ähnliche Anwendungen ist die Schneidkantenverrundung an Schneidwerkzeugen besonders geeignet, weil Düsensteuerung und Strahlmittelauswahl eine kontrollierte K-Faktor-Vorbereitung unterstützen können.
Beschichtungsvorbehandlung und Schmiedeoberflächen
Bei gefertigten und geschmiedeten Metallteilen kann Vapor Honing leichten Zunder, Verunreinigungen und lose Oberflächenschichten entfernen und zugleich einen gleichmäßigeren Untergrund für die nachfolgende Bearbeitung schaffen. Das ist besonders nützlich, wenn Lackierung, Konversionsbeschichtung oder Phosphatierung von einem gleichmäßigen Werkstoffzustand abhängen. In solchen Fällen beschreibt Nassstrahlen zur Beschichtungsvorbehandlung einen Prozessweg, bei dem Reinigung und Profilkontrolle mit der späteren Haftleistung verknüpft sind.
Additive Fertigung, Glas und 3C-Oberflächenbearbeitung
Komplexe additiv gefertigte Teile profitieren von Vapor Honing, weil der Suspensionsstrom unregelmäßige Geometrien erreicht und eine optisch gleichmäßigere Oberfläche als viele Trockenverfahren hinterlassen kann. Bei Glas- und 3C-Komponenten liegen die Vorteile anders: kontrollierte Mattierung, seidenmatte Optik, angenehme Haptik und geringere sichtbare Schwankungen über große Chargen hinweg.
| Anwendungstyp | Zielbranche | Typisches Werkstück | Erzielter Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung an Schneidwerkzeugen | Hartmetallwerkzeugfertigung | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte Kantenvorbereitung und verbesserte Beschichtungsfähigkeit |
| Entgraten von Metallteilen | Präzisionsbearbeitung, Automobilzulieferung, allgemeine Metallbearbeitung | Gehäuse, Halterungen und Ventilkomponenten | Gezieltes Entgraten bei stabiler Oberflächenqualität |
| Zunderentfernung an Schmiedeteilen | Schmieden und Stahlverarbeitung | Stäbe, Wellen, Schmiederohlinge | Sauberere Oberfläche für Prüfung oder nachfolgende Bearbeitung |
| Vorbehandlung vor dem Beschichten | Fertigung, Gerätebau, Schutzbeschichtungen | Baugruppen aus Stahl und Aluminium | Gleichmäßige Sauberkeit und verbesserte Beschichtungskonstanz |
| Nachbearbeitung von AM-Teilen | Additive Fertigung | Funktionale 3D-gedruckte Metallteile | Entfernung anhaftender Partikel und glatteres Erscheinungsbild |
| Verfestigungsstrahlen von Metallteilen | Automobilindustrie, Luft- und Raumfahrt sowie Federbauteile | Tragende Metallteile | Funktionale Oberflächenkonditionierung oder Spannungsbehandlung |
| Glasmattierung | Glasverarbeitung und Displayprodukte | Platten, Abdeckungen, dekoratives Glas | Gleichmäßig matte Optik und kontrollierte Textur |
| Oberflächenbearbeitung von 3C-Geräten | Unterhaltungselektronik | Rahmen, Gehäuseschalen, Abdeckungen | Kosmetische Glättung und gleichmäßige Haptik |
In der allgemeinen Metallbearbeitung eignet sich Vapor Honing auch gut zum Entgraten von Metallteilen, wenn gezielter Gratabbau statt aggressivem Materialabtrag das Prozessziel ist. Dieselbe Anlagenplattform kann daher zwischen funktionaler Reinigung, kosmetischer Oberflächenbearbeitung und der Vorbereitung nachfolgender Fertigungsschritte wechseln.
Leitfaden zur Maschinenauswahl
Die Maschinenauswahl wird einfacher, wenn Käufer Anwendungen nach Produktionsumfang, Teilegeometrie und erforderlicher Steuerungstiefe einordnen. Manche Abläufe erfordern Flexibilität für häufige Rezeptwechsel und Musterfreigaben. Andere benötigen eine hohe Kammerauslastung und eine planbare tägliche Ausbringung. Wieder andere rechtfertigen spezielle Maschinenformate, weil Stangen, Platten oder komplexe mehrseitige Bauteile nicht effizient in Universalkabinen passen.
| Konfiguration oder Modellklasse | Zielgröße der Produktion | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| Robotergestütztes R&D-System im Labormaßstab | Musterprüfung, Versuche und Prozessentwicklung | Kleine bis mittelgroße Teile im Mix | Hoch | Rezeptvalidierung, Werkstoffversuche und Präzisionsarbeiten in Kleinserien |
| Manuelle Standardkabine | Technische Bearbeitung in kleinen Stückzahlen | Kleine Teile | Mittel | Reparaturen, Entwicklungsarbeiten und kundenspezifische Oberflächenbearbeitung |
| Chargenanlage mit Einzelkammer | Regelmäßige Chargenfertigung | Kleine bis mittelgroße Teile | Mittel bis hoch | Wiederholbares Entgraten, Kantenvorbereitung und kosmetische Oberflächenbearbeitung |
| Spezialmaschine für Einzelteile | Stabiler Einzelteilfluss | Kleine bis mittelgroße Einzelteile | Hoch | Konsistente Zyklussteuerung für feste Teilefamilien |
| Produktionssystem mit Doppelkammer | Fertigung mit höherem Durchsatz | Kleine bis mittelgroße Teile | Mittel | Abwechselnde Belade- und Strahlzyklen für eine bessere Auslastung |
| Servogesteuertes Mehrachsensystem für komplexe Teile | Präzisionsbehandlung komplexer Geometrien | Komplexe 3D-Komponenten | Hoch | Mehrseitige Teile und geometrieempfindliche Oberflächenbereiche |
| Maschine mit großem Arbeitsraum für Plattenteile | Bearbeitung großer Flächen | Flache oder plattenförmige Teile | Mittel | Breite Paneele, Platten und Anwendungen mit gleichmäßiger Textur |
| Kontinuierliches System für Rundstäbe | Bearbeitung langer Produkte | Rundstäbe, Stangen und Wellen | Mittel | Entzunderung und Konditionierung zylindrischen Materials |
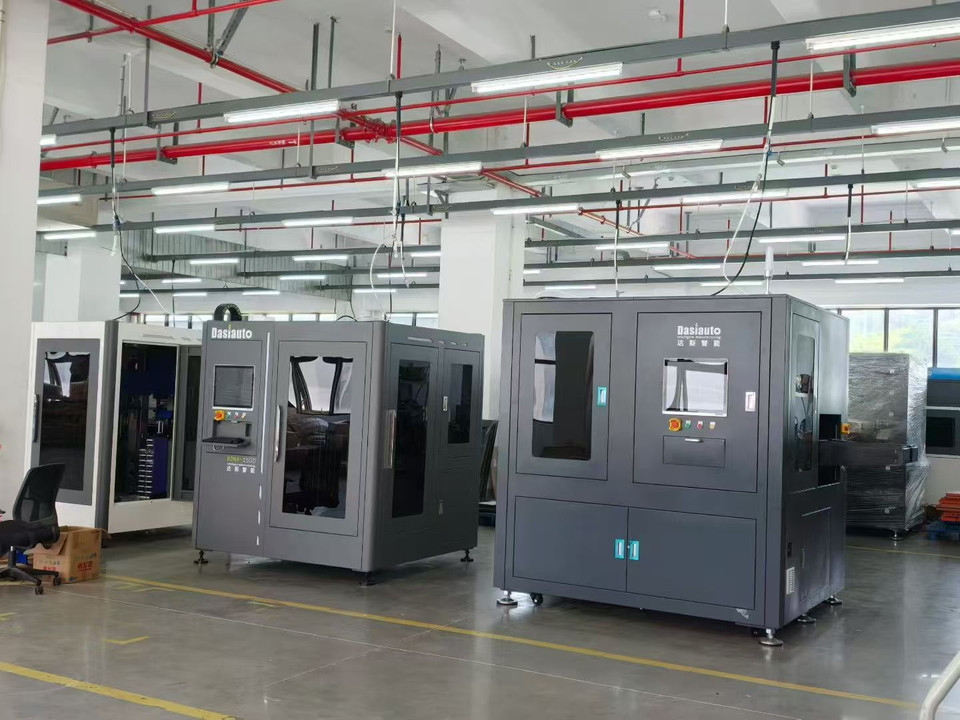
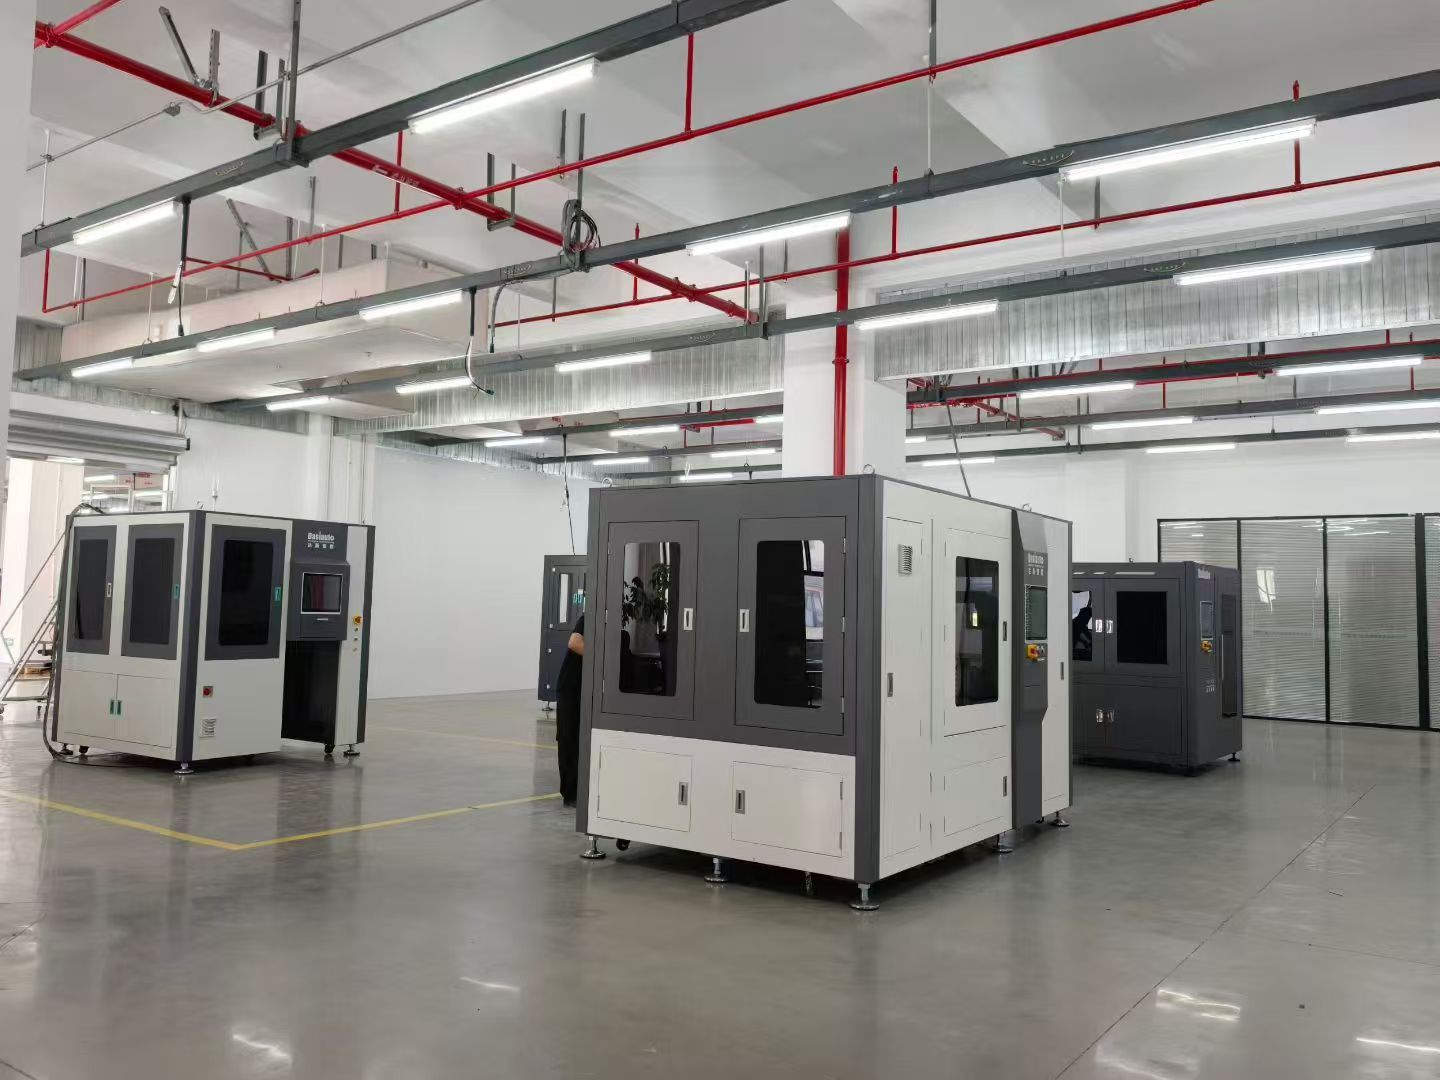
In Umgebungen zur Prozessentwicklung ist die RB-6 R&D-Vapor-Honing-Zelle auf Versuche im Labormaßstab ausgelegt, da sie flexible Musterprüfungen und Rezeptanpassungen ermöglicht. Für die tägliche Chargenproduktion eignet sich eine Standardkabine wie die SC-40-Einzelkammerkabine häufig besser, da sie Wiederholbarkeit, praktisches Beladen und kammerbasierten Durchsatz verbindet.
Wenn die Ausbringung eines Betriebs eher durch Beladestillstände als durch die Strahlintensität begrenzt wird, kann eine Doppelstation wirksamer sein. Ein System wie die DC-40-Doppelkammer-Produktionsanlage ermöglicht abwechselnde Belade- und Strahlsequenzen und kann so bei wiederkehrenden Produktionsplänen mit stabilen Teilefamilien die Auslastung verbessern.
Kosten, Lieferzeit und ROI
Die Kosten eines Vapor-Honing-Systems hängen weniger vom Suspensionsstrahlen an sich als vom Umfang der umgebenden Automatisierung und Steuerung ab. Eine einfache manuelle Kabine hat eine ganz andere Kostenstruktur als ein Mehrachsensystem mit Rezeptsteuerung, automatisierter Handhabung, integrierter Nebelabsaugung und ausgelegtem Schlammaustrag. Käufer sollten daher die Kosten je qualifiziertem Teil vergleichen und nicht nur den Angebotspreis der Maschine.
Die Komplexität der Konfiguration ist meist der wichtigste Kostentreiber. Kammergröße, Düsenanzahl, Pumpen- und Tankauslegung, Verschleißschutz, Hardware der Bewegungsachsen, HMI-Ausstattung und Vorrichtungskonstruktion erhöhen die Kosten auf unterschiedliche Weise. Eine Maschine für eine stabile Teilefamilie kann einfacher und günstiger sein als eine Anlage, die täglich zwischen mehreren Werkstoffen und Qualitätszielen wechseln soll.
Die Lieferzeit sollte als Richtwert und nicht als Garantie betrachtet werden. Standardkabinen durchlaufen Entwicklung und Fertigung im Allgemeinen schneller als kundenspezifische Systeme mit Spezialwerkzeugen, Roboterbewegungen oder integrierten Vorbehandlungsstufen. Prozessversuche, Musterfreigabe und Abnahmekriterien können den Zeitplan ebenfalls verlängern, besonders wenn die Oberflächenanforderung optisch und damit subjektiver als eine einzelne Maßtoleranz ist.
Der ROI lässt sich am besten anhand von Arbeitsaufwand, Qualität und Auswirkungen auf nachfolgende Fertigungsschritte bewerten. Bei manuellen Entgratungsarbeiten kann Vapor Honing Arbeitsaufwand und bedienungsbedingte Schwankungen verringern. In Vorbehandlungsanwendungen kann es die Oberflächenreinheit stabilisieren und beschichtungsbedingte Nacharbeit reduzieren. Bei der Vorbereitung von Schneidwerkzeugen kann eine kontrolliertere Kante vor dem Beschichten eine längere und stabilere Werkzeugleistung unterstützen.
Die überzeugendsten ROI-Fälle betreffen meist hochwertige Teile oder hohe Nacharbeitskosten. Wenn ein Betrieb Teile wegen ungleichmäßigen Gratabtrags, uneinheitlicher Beschichtungshaftung oder instabiler Sichtoberflächen ausschleust, kann ein kontrollierter Vapor-Honing-Prozess auch ohne maximale Abtragsrate einen Mehrwert schaffen. Unternehmen, die Prozessvalidierung und Fertigungsdisziplin systematisieren, können sich an umfassenderen Messansätzen orientieren, wie sie in den NIST-Leitlinien zur Fertigung beschrieben werden.
Warum DasiAuto?
DasiAuto wurde 2012 gegründet und entwickelt sowie fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen verbindet Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie im Abschnitt Über DasiAuto beschrieben.
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Vorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Musterprüfungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
Häufige Fragen
Lässt sich Vapor-Honing-Ausrüstung an eine bestimmte Teilefamilie oder Geometrie anpassen?
Ja. Vapor-Honing-Systeme werden häufig auf Teilegröße, Vorrichtungsstrategie, Düsenbahn, Automatisierungsgrad und gewünschte Oberfläche abgestimmt. Eine Anpassung ist am wirksamsten, wenn Käufer zuerst das eigentliche Prozessziel festlegen, etwa Gratentfernung, Kantenkonditionierung, kosmetische Oberflächenbearbeitung oder Beschichtungsvorbehandlung.
Werden Musterprüfungen vor dem Kauf einer Vapor-Honing-Maschine empfohlen?
In den meisten industriellen Fällen ja. Musterprüfungen helfen dabei, Strahlmittelauswahl, Suspensionskonzentration, Druckfenster, Bahnstrategie und erreichbares Ergebnis am tatsächlichen Werkstoff und an der konkreten Geometrie zu überprüfen. Sie sind besonders hilfreich, wenn mehrere Ziele wie Entgraten und optische Oberflächenqualität miteinander vereinbart werden müssen.
Was beeinflusst die Lieferzeit für Vapor Honing üblicherweise am stärksten?
Typische Einflussfaktoren auf die Lieferzeit sind Anlagenkonfiguration, Kammergröße, Automatisierungsgrad, Vorrichtungskomplexität und die Frage, ob Prozessversuche vor der endgültigen Konstruktionsfreigabe abgeschlossen werden müssen. Standard-Produktionskabinen sind meist schneller lieferbar als kundenspezifische Mehrachsensysteme oder integrierte Vorbehandlungsanlagen.
Welche Versorgungsanschlüsse und Standortbedingungen sind für die Installation erforderlich?
Die meisten Systeme benötigen stabile Druckluft, Stromversorgung, Wassermanagement, Entwässerungsplanung und ausreichend Platz für den Wartungszugang. Bei automatisierten Prozessen sollte der Installationsplan außerdem Teilezuführung, sichere Verriegelungen und das Zusammenspiel von Strahlen, Prüfung und nachfolgender Handhabung berücksichtigen.
Wie viel Bedienerschulung erfordert Vapor Honing üblicherweise?
Die Schulung umfasst üblicherweise Rezeptauswahl, Suspensionsmanagement, Strahlmittelkontrolle, Prüfung auf Düsenverschleiß, tägliche Wartung, Abfallaustrag und grundlegende Fehlerbehebung. Bei automatisierten Systemen gehört auch die Einweisung in Benutzerrechte, Alarme und die Bedeutung unveränderter validierter Parameter während der Produktion dazu.
Welche Betreuung nach dem Kauf ist für die langfristige Stabilität beim Vapor Honing am wichtigsten?
Am wichtigsten sind die Verfügbarkeit von Ersatzteilen, passende Nachversorgung mit Strahlmittel, technische Fehlerbehebung und laufende Prozessoptimierung, wenn Ergebnisse abweichen. Langfristige Stabilität hängt nicht nur von der Maschine selbst ab, sondern auch von konsequenter Wartung, stabilen Verbrauchsmitteln und zeitnaher technischer Unterstützung.