

Kurzantwort
Bei Präzisionsteilen wird Nassstrahlen typischerweise gewählt, wenn geringe Staubentwicklung, kontrollierte Oberflächenverfeinerung und ein geringeres Risiko einer Strahlmittelkontamination gegenüber dem Trockenstrahlen Vorrang haben. Dabei bilden Wasser, Strahlmittel und Druckluft einen Suspensionsstrahl, der die Oberfläche mit gedämpfterer Aufprallwirkung reinigt, strukturiert, entgratet oder die Kanten konditioniert. In der Praxis eignet sich Nassstrahlen besonders für Schneidwerkzeuge, bearbeitete Metallteile, additiv gefertigte Bauteile, Glas und kosmetische Oberflächen, bei denen Finishkonsistenz und reproduzierbare Prozesssteuerung wichtiger sind als maximale Abtragsgeschwindigkeit.
| Kernfaktor | Typisches Ergebnis |
|---|---|
| Verfahrenstyp | Nasses Strahlverfahren mit einer Suspension aus Wasser und feinem Strahlmittel |
| Arbeitsdruck | Üblicherweise niedrig bis mittel, auf Substrat und Finishziel abgestimmt |
| Oberflächenergebnis | Feines, gleichmäßiges, mattes oder satiniertes Finish mit kontrollierter Mikroerosion |
| Staubverhalten | Im Vergleich zum Trockenstrahlen sehr wenig frei schwebender Staub |
| Typische Anwendungen | Schneidkantenverrundung, Gratentfernung, Beschichtungsvorbehandlung, AM-Finish, Glasmatierung |
| Lieferzeitprofil | Typische Lieferzeiten sind bei Standardkabinen kürzer und bei kundenspezifischen automatisierten Zellen länger |
Was ist Nassstrahlen?
Nassstrahlen ist ein abrasives Verfahren zur Oberflächenbehandlung, bei dem Strahlmittel in Wasser suspendiert und anschließend mithilfe von Druckluft auf ein Werkstück beschleunigt wird. Im industriellen Sprachgebrauch überschneidet sich der Begriff häufig mit Nassstrahlen, Suspensionsstrahlen, Dampfstrahlen und Nasssandstrahlen. Die Bezeichnung kann je nach Region oder Anbieter variieren; die Verfahrensfamilie ist jedoch durch dasselbe Grundprinzip definiert: Ein wassergetragener Strahlmittelstrom verändert die Oberfläche kontrolliert und in einer Einhausung.
Im größeren Themengebiet der Begriffsdefinitionen für abrasive Strahlverfahren nimmt Nassstrahlen eine sinnvolle Position zwischen sehr aggressivem Trockenstrahlen und langsameren Massenveredelungsverfahren ein. Es ist nicht primär ein Verfahren zur Massenabtragung. Vielmehr wird es eingesetzt, wenn Hersteller Oberflächen reinigen, entgraten, entzundern, strukturieren, Kanten konditionieren, verfestigungsstrahlen oder vorbereiten möchten und dabei Finishqualität und Prozessstabilität genauer kontrollieren wollen.
Der technische Unterschied beginnt mit der Wasserphase. Wasser transportiert das Strahlmittel, unterdrückt einen Großteil des Staubs, der sonst in die Luft gelangen würde, und dämpft den Aufprall auf der Oberfläche. Dieses weichere Aufprallprofil bedeutet nicht, dass das Verfahren schwach ist; vielmehr kann Nassstrahlen dadurch gleichmäßigere und feinere Ergebnisse an geometrieempfindlichen Teilen, optisch kritischen Oberflächen und Werkstoffen erzielen, bei denen Trockenstrahlen unnötig hart wirken könnte.
Bei industriellen Kaufentscheidungen bestimmen üblicherweise vier Vorteile das Verfahren. Der erste ist die Staubunterdrückung, da die Wasserphase frei schwebende Partikel in der Luft begrenzt. Der zweite ist das geringere Risiko, dass sich Strahlmittel in weicheren oder beschichteten Oberflächen einbettet. Der dritte ist ein gleichmäßiges Finish, besonders wenn eine konsistente matte Struktur, ein definierter Kantenzustand oder ein gleichmäßiges kosmetisches Erscheinungsbild wichtig ist. Der vierte ist die Prozessreproduzierbarkeit, die von stabilem Druck, stabiler Suspensionskonzentration und kontrollierter Rückführung des Strahlmittelkreislaufs abhängt.
Nassstrahlen ist daher am besten als steuerbare Plattform für die nasse Oberflächentechnik zu verstehen. Es lässt sich über Strahlmittelhärte, Partikelgröße, Suspensionsverhältnis, Düsenform, Düsenabstand, Werkstückvorrichtung und Zykluslogik anpassen. Dieselbe Verfahrensfamilie kann die Schneidkantenpräparation, das gezielte Entgraten bearbeiteter Teile, die Vorbehandlung vor dem Beschichten und das Oberflächenfinish von Glas- oder 3C-Bauteilen unterstützen.
Wie funktioniert Nassstrahlen?
Beim Nassstrahlen wird eine Suspension aus Wasser und Strahlmittel in einem geschlossenen System umgewälzt und anschließend mit Druckluft durch eine Strahldüse beschleunigt. Das Grundprinzip ist zwar einfach, doch das industrielle Ergebnis hängt davon ab, wie gut die Anlage Suspensionszusammensetzung, Druck, Düsenversorgung, Rückführung und Abscheidung von Abfällen im Zeitverlauf stabilisiert. Eine Anlage, die lediglich „Strahlmittel versprüht“, unterscheidet sich deutlich von einer Anlage, die über Schichten und Produktwechsel hinweg ein reproduzierbares Prozessfenster halten kann.
Suspensionsaufbereitung und Strahlmittelsuspension
Der Prozess beginnt in einem Tank oder Behälter, in dem Wasser und Strahlmittel auf eine definierte Konzentration gemischt werden. Das Strahlmittel muss ausreichend suspendiert bleiben, damit die Zuführung gleichmäßig ist; deshalb ist die Auslegung der Umwälzung wichtig. Setzen sich schwerere Partikel ab oder sammeln sich zu viele Feinstpartikel an, kann das Strahlergebnis abweichen, selbst wenn die Druckeinstellung unverändert erscheint.
Die Strahlmittelwahl ist für die Leistung entscheidend. Verschiedene Strahlmittelarten können Abtragsrate, Rauheit, Kantenverrundung, kosmetisches Erscheinungsbild und Betriebskosten verändern. Strahlmittel sollten anhand von Substrathärte, Geometrie, angestrebter Partikelgröße, Finishziel und Wiederbeschaffungskosten ausgewählt werden, statt eine Universallösung für alle Teile anzunehmen.
Druckluftbeschleunigung beim Nassstrahlen
Sobald die Suspension die Strahlpistole oder Düse erreicht, beschleunigt Druckluft sie in Richtung Werkstück. Der Luftstrom liefert Aufprallenergie, während die Suspensionskonzentration beeinflusst, wie dicht die Strahlmittelpartikel auf die Oberfläche treffen. Düsenöffnung, Düsenabstand, Auftreffwinkel und Verfahrgeschwindigkeit beeinflussen alle, wie aggressiv das Teil gereinigt oder verfeinert wird.
Da sich das Strahlmittel in einem Wasserträger bewegt, ist der Aufprall stärker gedämpft als bei einem Trockenverfahren. Dieser Unterschied führt häufig zu einem feineren und gleichmäßigeren optischen Finish, besonders an Kanten, dünnen Querschnitten und empfindlichen bearbeiteten Merkmalen. Das ist einer der Hauptgründe für den Einsatz von Nassstrahlen, wenn die Bauteiloberfläche verbessert werden muss, ohne eine übermäßig scharf wirkende oder uneinheitlich gestrahlte Struktur zu erzeugen.
Rückführung und Sedimentation im geschlossenen Kreislauf
Nach dem Auftreffen der Suspension auf das Teil läuft sie in die Anlage zurück und gelangt in den Rückführkreislauf. Wiederverwendbares Wasser und geeignetes Strahlmittel werden umgewälzt, während gebrochenes Strahlmittel, Feinstpartikel, abgetragene Verunreinigungen und Schlamm durch Sedimentation oder Filterung abgeschieden werden. Diese Rückführung im geschlossenen Kreislauf ist sowohl für die Kostenkontrolle als auch zur Aufrechterhaltung eines stabilen Prozesses über wiederholte Zyklen wichtig.
In der Praxis hat die Handhabung verbrauchten Strahlmittels großen Einfluss auf die Betriebsbereitschaft. Wenn der Schlamm langsam oder unvollständig entfernt wird, wird die Suspension unberechenbarer und das Finish kann an Konsistenz verlieren. Wenn eine automatische Sedimentation verbrauchten Strahlmittels oder vereinfachte Entleerung vorgesehen ist, bestätigen Sie die gelieferte Konfiguration und das Wartungsverfahren.
Nebelabsaugung und Sicht für Bediener
Nassstrahlen unterdrückt Trockenstaub, macht das Anlagengehäuse jedoch nicht wartungsfrei. Wassernebel, schwebende Tröpfchen und feine Rückstände müssen weiterhin abgesaugt und abgeschieden werden. Ohne wirksame Nebelabscheidung verschlechtert sich die Sicht, die Kammer wird schmutziger und Bediener können Schwierigkeiten haben, Teileabdeckung oder Düsenverhalten während der Produktion zu überwachen.
PID-Druckregelung und Rezeptverwaltung
Bei Präzisionsarbeiten ist das wichtigste Anlagenmerkmal nicht einfach die Druckleistung, sondern die Druckstabilität. Die PID-Regelung im geschlossenen Regelkreis trägt dazu bei, konstante Strahlbedingungen aufrechtzuerhalten, auch wenn sich Schlauchverschleiß, Strahlmittelbeladung oder Betriebsdauer im Laufe der Schicht ändern. Das ist wichtig, wenn das Prozessziel ein enger Bereich für den Kantenradius, eine gleichmäßige matte Struktur oder eine stabile Entgratschwelle ist.
Die Rezeptverwaltung bildet die zweite wesentliche Steuerungsebene. Wenn eine Anlage mehrere Teilefamilien bearbeitet, sollten Druck, Suspensionskonzentration, Strahldauer, Düsenbahn und Einstellungen der Bewegungsachsen als reproduzierbare Prozessrezepte gespeichert und gesperrt werden. Das verringert Bedienerabweichungen und macht Nassstrahlen für eine qualifizierte industrielle Fertigung geeigneter als für eine gelegentliche Nachbearbeitung.
Die besten Ergebnisse beim Nassstrahlen entstehen, wenn Suspensionsqualität, Druckstabilität, Düsenbewegung und Rückführung als integrierter Prozess gesteuert werden.
| Parameter | Typischer industrieller Bereich oder Praxis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Üblicherweise niedrig bis mittel, abhängig von Werkstoff und Finishziel | Bestimmt Aufprallenergie und Aggressivität gegenüber der Oberfläche |
| Suspensionskonzentration | Üblicherweise innerhalb eines validierten Gewichts- oder Volumenbereichs gehalten | Beeinflusst Abtragsrate, Finishgleichmäßigkeit und Stabilität |
| Strahlmittelpartikelgröße | Bei Präzisionsarbeiten sind feine bis mittlere Körnungen üblich | Beeinflusst Rauheit, Kantenwirkung und Abdeckungsdichte |
| Luftstrombedarf | Abhängig von Düsendurchmesser, Druck und Anzahl der Pistolen | Bestimmt Auslegung der Versorgungsmedien und Beschleunigungskonsistenz |
| Strahlmittelverbrauch | Variiert je nach Strahlmittelhärte, Zerfallsrate und Verunreinigungsgrad | Beeinflusst Verbrauchsmaterialkosten und Reproduzierbarkeit |
| Düsenabstand | Durch Rezept und Bauteilgeometrie festgelegt | Verändert lokale Aufpralldichte und Gleichmäßigkeit |
| Steuerungssystem | Manuelle Einstellung oder PLC/HMI-Rezeptsteuerung mit Berechtigungen | Unterstützt rückverfolgbare und reproduzierbare Fertigung |
| Rückführkreislauf | Umwälzung im geschlossenen Kreislauf mit Sedimentation und Nebelabsaugung | Erhält Sauberkeit, Wiederverwendungseffizienz und Prozessstabilität |
Nassstrahlen im Vergleich zu Trockenstrahlen und anderen Verfahren
Nassstrahlen wird am häufigsten mit Trockenstrahlen verglichen, da beide zur Familie der Strahlverfahren gehören, sich ihr Prozessverhalten jedoch deutlich unterscheidet. Trockenstrahlen wird gewöhnlich bevorzugt, wenn hohe Abtragsleistung bei der Reinigung, starke Rostentfernung oder das Abtragen dicker Beschichtungen gefragt ist. Nassstrahlen wird häufiger gewählt, wenn der Hersteller geringere Staubentwicklung, ein verfeinertes Finish, höhere optische Konsistenz oder ein geringeres Risiko der Oberflächenkontamination bei empfindlichen Teilen benötigt.
Ein Vergleich mit benachbarten Finishverfahren ist ebenfalls sinnvoll. Beim Kugelstrahlen kann ähnlich aussehende Zuführtechnik zum Einsatz kommen, sein Zweck ist jedoch die gezielte Erzeugung von Eigenspannungen und Verbesserung der Ermüdungsfestigkeit und nicht einfache Reinigung oder kosmetische Verfeinerung, wie es auch die Terminologie zum Kugelstrahlen zeigt. Gleitschleifen kann dagegen viele kleine Teile als Schüttgut bearbeiten, bietet jedoch üblicherweise nicht die lokale Selektivität und gerichtete Kontrolle, die düsenbasiertes Nassstrahlen ermöglicht.
| Bewertungsfaktor | Nassstrahlen | Trockenstrahlen | Kugelstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Hauptziel | Kontrollierte Reinigung, Entgratung, Strukturierung, Schneidkantenverrundung, Vorbehandlung | Schnelles Abtragen, Entzundern, Aufrauen, allgemeine Reinigung | Funktionale Druckeigenspannung und Verbesserung der Ermüdungsfestigkeit | Chargenglättung und Kantenentschärfung bei der Massenveredelung |
| Staubentwicklung | Sehr geringe freie Staubmenge | Hoch, sofern nicht stark eingehaust und abgesaugt | Abhängig von der Variante; Trockensysteme erzeugen mehr luftgetragene Partikel | Geringe Staubbelastung in der Luft, wobei Suspension oder Prozessmittel Abfall erzeugen können |
| Finishcharakter | Fein, gleichmäßig, matt oder satiniert | Aggressiver und oft rauer | Funktionale, kugelgestrahlte Struktur; nicht primär kosmetisch | Flächiges Glätten über längere Zykluszeiten |
| Risiko des Einbettens von Strahlmittel | Bei empfindlichen Oberflächen aufgrund des Wasserfilms geringer | In manchen Fällen bei weicheren oder beschichteten Oberflächen höher | Abhängig von Strahlmittel und Prozessintensität | Geringes Risiko durch den projizierten Aufprall |
| Lokale Selektivität | Hoch durch Düsensteuerung und Vorrichtungen | Hoch, jedoch mit stärkerem Staubaufkommen | Mäßig bis hoch bei speziellen Kugelstrahlanlagen | Geringer; Teile werden allgemeiner behandelt |
| Reproduzierbarkeit | Hoch bei stabiler Suspension und Druckregelung | Kann bei Änderungen des Trockenstrahlmittelstroms abweichen | Hoch, wenn Intensität und Abdeckung kontrolliert werden | Gut für große Chargen, weniger präzise bei lokalen Bereichen |
| Umwelthygiene | Saubereres Verhalten in der Einhausung und weniger luftgetragene Partikel | Höherer Aufwand für Staubmanagement | Prozessabhängig | Weniger Staub in der Luft, aber mehr Handhabung von Chargenstrahlmittel |
Aus Sicht der Anlagenplanung verbessert Nassstrahlen häufig Sauberkeit und Arbeitsbedingungen, weil die Wasserphase einen großen Teil der Partikel an der Quelle auffängt. Bei beschichtungsbezogenen Abläufen passt dieses sauberere Betriebsprofil auch zu den übergreifenden Hinweisen von AMPP zur Oberflächenvorbereitung , bei denen Substratsauberkeit, Profilkonsistenz und nachfolgende Haftung weiterhin zentrale Aspekte sind.
Wichtige Spezifikationen vor dem Kauf bewerten
Eine Nassstrahlanlage sollte rückwärts vom erforderlichen Prozessergebnis aus spezifiziert werden. Zunächst sollte der Käufer festlegen, ob Schneidkantenverrundung, gezieltes Entgraten, Entzundern, seidenmattes Erscheinungsbild, Vorbehandlung vor dem Beschichten oder eine Kombination davon Vorrang hat. Sobald das Ergebnis klar ist, lässt sich die Anlagenkonfiguration sachgerecht bewerten, statt allein von Kammergröße oder angegebenem Maximaldruck auszugehen.
Stabilität des Strahldrucks
Der Druckbereich sollte zu den betrachteten Werkstoffen und Finishs passen; wichtiger ist jedoch die Stabilität. Eine Anlage, die den Sollwert über lange Betriebszyklen hält, ist wertvoller als eine Anlage, die lediglich einen hohen Maximaldruck bietet. Ein stabiler Strahldruck wirkt sich direkt auf Rauheitskontrolle, gleichmäßige Gratentfernung und reproduzierbare Kantenkonditionierung aus.
Präzision der Bewegungsachsen und Bahnreproduzierbarkeit
Bei automatisierten Prozessen ist die Genauigkeit der Düsenbewegung eine kritische Spezifikation. Geometrieempfindliche Teile erfordern häufig in jedem Zyklus denselben Düsenabstand, Winkel und Vorschub. Wenn eine servogesteuerte X/Y/Z-Kopplung vorgesehen ist, prüfen Sie Positioniergenauigkeit und Prozessreproduzierbarkeit bei der Behandlung von Werkzeugkanten, Vertiefungen oder mehreren Bauteilflächen.
Durchsatz und tatsächliche Zykluszeit
Käufer sollten Strahlzeit und Gesamtzykluszeit getrennt betrachten. Beschickung, Vorrichtung, Entwässerung, Rezeptauswahl, Entladung und Prüfung bestimmen häufig den tatsächlichen Ausstoß pro Schicht. Bei der Beschaffung lautet die bessere Frage nicht „Wie schnell strahlt die Anlage?“, sondern „Wie viele spezifikationsgerechte Teile kann sie unter normalen Produktionsbedingungen bearbeiten?“
Kammernutzraum und Aufstellfläche
Der nutzbare Kammerraum ist wichtiger als die äußeren Anlagenabmessungen im Datenblatt. Der Käufer sollte Türzugang, Vorrichtungsfreiraum, Werkstückausrichtung, Wartungsfläche und Platzbedarf des Zusatztanks prüfen. Das ist besonders wichtig, wenn Stäbe, Platten oder komplexe Formen nicht effizient in einen herkömmlichen Korbablauf passen.
HMI-Rezeptsteuerung und Berechtigungen
Bei der Fertigung unterschiedlicher Teile ist die Rezeptverwaltung unverzichtbar. Die HMI sollte validierte Parameter speichern, hierarchische Berechtigungen ermöglichen und einen schnellen, aber kontrollierten Wechsel zwischen Teilefamilien unterstützen. Ohne diese Ebene kehren Prozessabweichungen häufig durch informelle Anpassungen der Bediener zurück.
Nebelabsaugung und Abfallhandhabung
Nassstrahlen erzeugt deutlich weniger freien Staub als Trockenstrahlen, verursacht im Gehäuse jedoch weiterhin Suspensionsabfall, verschlissene Strahlmittelfeinstpartikel und feuchte Abluft. Deshalb sollten Absaugauslegung, Sedimententleerung und regelmäßiger Reinigungszugang frühzeitig geprüft werden. Eine schwer zu reinigende Anlage kann mit der Zeit einen großen Teil ihrer praktischen Kapazität verlieren.
Versorgungsmedien und Sicherheitsmerkmale
Qualität der Druckluft, Stromversorgung, Wasserführung, Entwässerungswege, Abdichtung der Kabine, Schutz des Sichtfensters, Sicherheitsverriegelungen und Not-Halt-Logik beeinflussen alle die Installationsbereitschaft. Für Produktionsanwender sind diese Details keine Nebensache; oft entscheiden sie darüber, ob die Inbetriebnahme reibungslos oder verzögert verläuft.
Anwendungen in verschiedenen Branchen
Nassstrahlen wird in vielen Branchen eingesetzt, weil sich das Verfahren sowohl auf funktionale als auch auf kosmetische Ziele abstimmen lässt. Dieselbe Anlagenplattform kann in einer Werkstatt zur kontrollierten Schneidkantenpräparation, in einer anderen zum Entgraten bearbeiteter Edelstahlteile und in einer dritten zum seidenmatten kosmetischen Finish sichtbarer Verbraucherkomponenten eingesetzt werden. Gemeinsam ist diesen Anwendungen der Bedarf an vorhersehbarer Oberflächenveränderung ohne übermäßige Staubentwicklung oder unkontrollierte Aggressivität.
Hartmetallwerkzeuge und Präzisionsbearbeitung
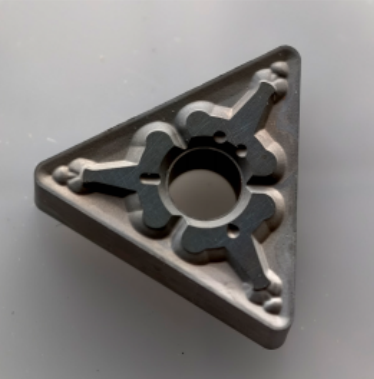
Hersteller von Schneidwerkzeugen setzen Nassstrahlen ein, um K-Faktor-Kanten vorzubereiten, Mikrograte zu entfernen und die Kantengeometrie vor dem Beschichten zu stabilisieren. Anbieter der Präzisionsbearbeitung nutzen es, um feine Grate aus Taschen, Bohrungsüberschneidungen und bearbeiteten Konturen zu entfernen und dabei eine kontrolliertere Oberfläche zu erhalten, als viele Trockenverfahren ermöglichen. Bei Werkzeuganwendungen ist die Schneidkantenverrundung von Schneidwerkzeugen ein besonders naheliegender Anwendungsfall, da Kantenradius und Oberflächenvorbereitung häufig von Charge zu Charge reproduzierbar sein müssen.
Entgraten, Vorbehandlung und Reinigung von Schmiedeteilen
In der allgemeinen Metallbearbeitung eignet sich Nassstrahlen breit für gezieltes Entgraten und Oberflächenreinigung. Es kann Grate, Oxidation und leichten Zunder entfernen und dabei ein gleichmäßiges Substrat für nachfolgende Prüfung oder Veredelung schaffen. In der praktischen Fertigung stellen das Entgraten von Metallteilen und Nassstrahlen zur Beschichtungsvorbehandlung zwei der häufigsten Einstiege in das Verfahren dar: Bei einem steht Maßhaltigkeit und Handhabungsqualität im Vordergrund, beim anderen Haftung und Oberflächensauberkeit.
Additive Fertigung, Glas und 3C-Oberflächen
Nassstrahlen eignet sich auch für komplexe Geometrien aus der additiven Fertigung, da der Suspensionsstrahl unregelmäßige Konturen erreichen und ein gleichmäßigeres optisches Ergebnis als viele Trockenalternativen hinterlassen kann. Bei Glas- und 3C-Bauteilen wird das Verfahren zum Mattieren, für matte Optik, Strukturkontrolle und Verfeinerung der Haptik eingesetzt; dabei ist Gleichmäßigkeit über große Produktionschargen hinweg oft wichtiger als die Materialabtragsgeschwindigkeit.
| Anwendungsart | Zielbranche | Typisches Werkstück | Erzielter Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung von Schneidwerkzeugen | Hartmetallwerkzeugfertigung | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte Schneidkantenpräparation und Beschichtungsbereitschaft |
| Entgraten von Metallteilen | Präzisionsbearbeitung, Automobilzulieferung, allgemeine Metallbearbeitung | Gehäuse, Halterungen, Ventilkörper | Gezieltes Entgraten bei stabiler Oberflächenqualität |
| Entzundern von Schmiedeteilen | Schmiede- und Stahlverarbeitung | Wellen, Stangen, Schmiederohlinge | Sauberere Oberfläche für Prüfung oder spätere Veredelung |
| Vorbehandlung vor dem Beschichten | Fertigung, Gerätebau, Schutzbeschichtungen | Bauteile aus Stahl und Aluminium | Gleichmäßige Sauberkeit und verbesserte Haftungskonsistenz |
| Nachbearbeitung von AM-Teilen | Additive Fertigung | Funktionsteile aus 3D-gedrucktem Metall | Entfernung anhaftender Partikel und gleichmäßigeres Erscheinungsbild |
| Verfestigungsstrahlen von Metallteilen | Luftfahrt, Automobilindustrie, Federkomponenten | Belastete Metallteile | Funktionale Oberflächenkonditionierung oder Spannungsbehandlung |
| Glasmatierung | Glasverarbeitung und Displayprodukte | Glasabdeckungen und Dekorpaneele | Gleichmäßige matte Struktur und einheitliche Optik |
| Finish für 3C-Geräte | Unterhaltungselektronik | Rahmen, Schalen, Gehäuse, Abdeckungen | Kosmetische Glättung und kontrolliertes haptisches Finish |
Leitfaden zur Anlagenauswahl
Die passende Nassstrahlkonfiguration hängt von drei Hauptfaktoren ab: Produktionsumfang, Bauteilgeometrie und erforderlicher Kontrolltiefe. Kleine Entwicklungsprogramme benötigen möglicherweise maximale Flexibilität und schnelle Rezeptwechsel. Etablierte Produktionslinien benötigen möglicherweise eine effiziente Kammerauslastung und kürzere Beschickungsstillstände. Für sehr spezifische Bauteilgeometrien wie lange Stäbe oder breite Platten können spezielle Anlagenarchitekturen sinnvoll sein, statt den Prozess in eine Universal-Strahlkabine zu zwingen.
| Konfiguration oder Modellstufe | Zielproduktionsumfang | Werkstückgrößenbereich | Präzisionsstufe | Empfohlene Anwendungen |
|---|---|---|---|---|
| Robotergestützte Zelle im R&D-Labormaßstab | Mustertests und Prozessentwicklung | Kleine bis mittelgroße Teile mit gemischten Geometrien | Hoch | Rezeptversuche, Machbarkeitsstudien, Präzisionsarbeiten in kleinen Serien |
| Standardkabine für manuellen Betrieb | Technische Bearbeitung in kleinen Stückzahlen | Kleine Teile | Mittel | Entwicklungsarbeiten, Reparaturen, kundenspezifische Veredelung |
| Chargenanlage mit Einzelkammer | Regelmäßige Chargenfertigung | Kleine bis mittelgroße Teile | Mittel bis hoch | Wiederholtes Entgraten, Kantenpräparation, kosmetisches Finish |
| Spezialanlage zur Einzelteilbearbeitung | Stabiler Einzelteilfluss | Kleine bis mittelgroße Einzelteile | Hoch | Konsistente Zyklussteuerung für feste Teilefamilien |
| Produktionssystem mit Doppelkammer | Fertigung mit höherem Durchsatz | Kleine bis mittelgroße Teile | Mittel | Abwechselnde Beschickungs- und Strahlzyklen für bessere Auslastung |
| Mehrachssystem mit Servoantrieb für komplexe Teile | Präzisionsbehandlung komplexer Geometrien | Komplexe 3D-Bauteile | Hoch | Mehrseitige Teile und geometrieempfindliche Bereiche |
| Anlage mit großem Arbeitsraum für Plattenteile | Bearbeitung großer Oberflächen | Flache oder plattenförmige Teile | Mittel | Paneele, Platten und gleichmäßige Oberflächenstrukturierung |
| Kontinuierliches System für Rundstäbe | Bearbeitung von Langprodukten | Stäbe, Wellen, Stangenmaterial | Mittel | Entzundern und Konditionieren zylindrischer Werkstücke |
In Entwicklungsumgebungen eignet sich die Roboter-Nassstrahlzelle RB-6 für Mustertests und Rezeptvalidierung, da Flexibilität wichtiger ist als reiner Durchsatz. Für etablierte Chargenfertigung ist die Produktionskabine SC-40 mit Einzelkammer eher für eine standardmäßige Kammerproduktion ausgelegt, bei der Teilefamilien und Zyklusstrukturen bereits festgelegt sind.
Wenn der Ausstoß stärker durch Leerlauf beim Beladen als durch die Strahlintensität begrenzt wird, wird eine Architektur mit zwei Stationen attraktiver. In dieser Situation unterstützt ein Strahlsystem DC-40 mit Doppelkammer abwechselnde Beschickungs- und Prozessfolgen, die die Gesamtauslastung der Kammer in der Serienfertigung verbessern können.
Überlegungen zu Kosten, Lieferzeit und ROI
Die Kosten eines Nassstrahlsystems hängen deutlich stärker von der Konfigurationstiefe als vom Strahlprinzip selbst ab. Eine manuell bediente Kabine mit einfacher Steuerung und wenig Automatisierung hat eine ganz andere Kostenstruktur als eine Mehrachszelle mit Rezeptverwaltung, fortschrittlicher Nebelabsaugung, maßgeschneiderten Vorrichtungen und automatisierter Abfallhandhabung. Für die Beschaffung ist der aussagekräftigste Vergleich der Preis pro spezifikationsgerechtem Teil und nicht der isolierte Anlagenpreis.
Der Automatisierungsgrad ist üblicherweise der größte Kostentreiber. Sobald ein Prozess Servobewegungen, validierte Rezepte, verriegelte Beschickung, Benutzerberechtigungen und stabilen Ausstoß über mehrere Teilefamilien hinweg erfordert, steigen die Komplexität von Software und Hardware. Auch Kammergröße, Pumpenleistung, Düsenanzahl, innerer Verschleißschutz und Schlammmanagement beeinflussen die Investitionskosten erheblich.
Die Lieferzeit sollte als typischer Richtwert und nicht als absoluter Wert betrachtet werden. Standardkammeranlagen lassen sich gewöhnlich schneller entwickeln und fertigen als kundenspezifische Systeme mit speziellen Vorrichtungen, Roboterhandhabung oder integrierten Vorbehandlungsstufen. Prozessversuche, Musterfreigabe und endgültige Abnahmekriterien können ebenfalls Zeit erfordern, besonders wenn das Finishziel optisch oder von mehreren Variablen abhängig ist und nicht nur anhand eines einzelnen messbaren Grenzwerts bestimmt wird.
Der ROI sollte am besten anhand von Arbeit, Qualität und Stabilität nachgelagerter Prozesse betrachtet werden. Beim Entgraten kann Nassstrahlen den Aufwand für manuelles Finish und Bedienerschwankungen verringern. Bei der Vorbehandlung kann es die Sauberkeitskonsistenz verbessern und beschichtungsbedingte Nacharbeit reduzieren. Bei der Werkzeugvorbereitung kann eine kontrolliertere Kante und Oberfläche nach dem Beschichten eine längere und stabilere Einsatzleistung unterstützen.
Die überzeugendsten Amortisationsfälle finden sich meist dort, wo Teile wertvoll und Nacharbeiten teuer sind. Wenn ein Betrieb Ausbeute verliert, weil Gratentfernung uneinheitlich ist, das kosmetische Finish variiert oder die Haftung nachgelagerter Beschichtungen instabil ist, kann ein kontrollierterer Nassstrahlprozess Wert schaffen, selbst wenn er nicht das schnellste verfügbare Abtragsverfahren ist. Für Hersteller, die Mess- und Validierungsverfahren formalisieren, bieten umfassendere NIST-Leitlinien zur Fertigung ebenfalls einen hilfreichen Kontext zu Prozessdisziplin und Reproduzierbarkeit.
Warum DasiAuto wählen?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Anlagen zum Nassstrahlen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung; eine ausführliche Unternehmensbeschreibung finden Sie auf der Seite Über DasiAuto.
beschrieben. Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungseinstellungen zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Vorrichtungen, Automatisierung und Werkstückhandhabung passend zur Anwendung zusammenführen.
Die Eignung für einen bestimmten Werkstoff, eine bestimmte Geometrie, ein bestimmtes Finish oder eine Maßanforderung muss durch repräsentative Mustertests ermittelt werden. DasiAuto unterstützt den Produktionsablauf mit Installation, Bedienerschulung und fortlaufendem technischem Support.
Häufig gestellte Fragen
Können Nassstrahlanlagen an meine Bauteilgeometrie und mein Finishziel angepasst werden?
Ja. Nassstrahlsysteme werden üblicherweise passend zu Teilegröße, Vorrichtungslogik, Düsenbahn, Automatisierungsgrad und gewünschtem Oberflächenergebnis konfiguriert. Die Anpassung ist am wirksamsten, wenn das Prozessziel zuerst klar festgelegt wird, zum Beispiel Schneidkantenpräparation, Gratentfernung, mattes kosmetisches Finish oder Vorbehandlung vor dem Beschichten.
Werden Mustertests vor dem Kauf einer Nassstrahlanlage empfohlen?
In den meisten industriellen Fällen ja. Mustertests helfen dabei, Strahlmittelwahl, Suspensionskonzentration, Druckfenster, Strahldauer und das erreichbare Ergebnis auf dem tatsächlichen Substrat und der tatsächlichen Geometrie zu bestätigen. Sie sind besonders wichtig, wenn das Teil zugleich funktionale und kosmetische Anforderungen erfüllen muss.
Was beeinflusst die Lieferzeit für Nassstrahlanlagen üblicherweise am stärksten?
Typische Einflussfaktoren auf die Lieferzeit sind Anlagenkonfiguration, Kammergröße, Automatisierungsgrad, Vorrichtungskomplexität und die Frage, ob vor der endgültigen Konstruktionsfreigabe Prozessversuche erforderlich sind. Standard-Produktionskabinen werden üblicherweise schneller geliefert als kundenspezifische Mehrachssysteme oder integrierte Vorbehandlungslinien.
Welche Versorgungsmedien und Standortbedingungen sind für die Installation üblicherweise erforderlich?
Die meisten Systeme benötigen eine stabile Druckluftversorgung, Strom, Wasserführung, Entwässerungsplanung und ausreichend Freiraum für die Wartung. Bei automatisierten Anlagen sollte die Installationsplanung außerdem sichere Beschickung, Teilefluss, Prüfablauf und Zugang zu Pumpen, Ventilen und Verschleißteilen berücksichtigen.
Wie viel Bedienerschulung erfordert Nassstrahlen üblicherweise?
Die Schulung umfasst in der Regel Rezeptauswahl, Suspensionsmanagement, Strahlmittelkontrollen, Düsenprüfung, tägliche Wartung, Abfallentleerung und grundlegende Fehlerbehebung. Bei automatisierten Systemen benötigen Bediener außerdem Anweisungen zu Berechtigungen, Alarmen und dazu, wie wichtig es ist, validierte Parameter während der Produktion unverändert zu lassen.
Welche Kundendienstleistungen sind für eine langfristig stabile Nassstrahlbearbeitung am wichtigsten?
Am wichtigsten sind die Verfügbarkeit von Ersatzteilen, die passende Nachversorgung mit Strahlmittel, technische Fehlerbehebung und fortlaufende Prozessoptimierung, wenn Ergebnisse abweichen. Langfristige Stabilität hängt nicht nur von der Anlage selbst ab, sondern auch von disziplinierter Wartung, stabilen Verbrauchsmaterialien und zeitnaher technischer Unterstützung.


