

Respuesta rápida
Para piezas de precisión, normalmente se elige el chorreado acuoso cuando se priorizan poco polvo, refinamiento superficial controlado y menor riesgo de contaminación por abrasivo frente al chorreado en seco. Utiliza agua, medios abrasivos y aire comprimido para formar una corriente de suspensión que limpia, texturiza, desbarba o acondiciona las aristas con un impacto más moderado. En la práctica, resulta especialmente útil para herramientas de corte, piezas metálicas mecanizadas, componentes de fabricación aditiva, vidrio y superficies estéticas donde la uniformidad del acabado y la repetibilidad del proceso son más importantes que la máxima velocidad de decapado.
| Factor principal | Conclusión habitual |
|---|---|
| Tipo de proceso | Chorreado abrasivo húmedo con una suspensión de agua y medios finos |
| Presión de trabajo | Normalmente baja o media, ajustada al sustrato y al acabado objetivo |
| Resultado superficial | Acabado fino, uniforme, mate o satinado mediante microerosión controlada |
| Comportamiento del polvo | Muy poco polvo libre en suspensión en comparación con el chorreado en seco |
| Aplicaciones habituales | Redondeo de aristas, eliminación de rebabas, pretratamiento de recubrimientos, acabado de piezas AM y mateado de vidrio |
| Perfil del plazo de entrega | Los plazos habituales son menores para cabinas estándar y mayores para células personalizadas automatizadas |
Qué es el chorreado acuoso
El chorreado acuoso es un proceso húmedo de tratamiento abrasivo de superficies en el que los medios de chorreado se suspenden en agua y el aire comprimido los acelera hacia la pieza. En el uso industrial, el término suele solaparse con chorreado húmedo, chorreado con suspensión, Vapor Blasting y chorreado con arena húmeda. El nombre puede variar según la región o el proveedor, pero la familia de procesos se define por el mismo principio: una corriente abrasiva transportada por agua modifica la superficie de forma controlada y en un entorno cerrado.
Dentro del campo más amplio de las definiciones del proceso de chorreado abrasivo, el chorreado acuoso ocupa una posición útil entre el chorreado en seco muy agresivo y los métodos de acabado en masa más lentos. No es principalmente un método de arranque de grandes volúmenes de material. Se utiliza cuando el fabricante quiere limpiar, desbarbar, eliminar cascarilla, texturizar, acondicionar aristas, granallar o preparar una superficie, manteniendo un control más estricto del acabado y la estabilidad del proceso.
La diferencia técnica comienza con la fase acuosa. El agua transporta el abrasivo, reduce gran parte del polvo que, de otro modo, quedaría en suspensión y amortigua el impacto sobre la superficie. Este impacto más suave no significa que el proceso sea débil; permite obtener un resultado más uniforme en piezas sensibles a la geometría, superficies críticas por su apariencia y materiales que podrían sufrir un impacto en seco innecesariamente agresivo.
En las decisiones de compra industriales, suelen definir el proceso cuatro ventajas. La primera es la reducción del polvo, porque la fase acuosa limita las partículas libres en suspensión. La segunda es la menor probabilidad de incrustación de medios en superficies blandas o recubiertas. La tercera es un acabado uniforme, especialmente cuando importan una textura mate constante, la condición de las aristas o la apariencia estética. La cuarta es la repetibilidad del proceso, que depende de la estabilidad de la presión, la concentración de la suspensión y la recuperación controlada del circuito abrasivo.
Por tanto, el chorreado acuoso se entiende mejor como una plataforma controlable de ingeniería de superficies en húmedo. Puede ajustarse mediante la dureza y el tamaño de partícula de los medios, la proporción de la suspensión, la geometría de la boquilla, la distancia de separación, la fijación de la pieza y la lógica del ciclo. Esta misma familia de procesos puede servir para preparar aristas de herramientas de corte, desbarbar selectivamente piezas mecanizadas, realizar pretratamientos antes del recubrimiento y acabar superficies de vidrio o componentes 3C.
Cómo funciona el chorreado acuoso
El chorreado acuoso funciona haciendo circular una suspensión de agua y medios abrasivos por un sistema cerrado y acelerándola después con aire comprimido a través de una boquilla. Aunque la idea básica es sencilla, el resultado industrial depende de la capacidad de la máquina para estabilizar con el tiempo la composición de la suspensión, la presión, el suministro de la boquilla, la recuperación y la separación de residuos. Una máquina que simplemente «pulveriza abrasivo» es muy distinta de otra capaz de mantener una ventana de proceso repetible entre turnos y cambios de producto.
Preparación de la suspensión y dispersión del abrasivo
El proceso comienza en un depósito donde se mezclan agua y abrasivo dentro de un intervalo de concentración definido. El abrasivo debe permanecer suficientemente suspendido para mantener un suministro uniforme, por lo que el diseño de circulación es importante. Si las partículas más pesadas sedimentan o se acumulan demasiados finos, el resultado del chorreado puede variar aunque el ajuste de presión no haya cambiado.
La elección de los medios es fundamental para el rendimiento. Los distintos tipos de abrasivo pueden modificar la velocidad de corte, la rugosidad, el redondeo de las aristas, la apariencia estética y el coste operativo. Los medios deben seleccionarse según la dureza del sustrato, la geometría, el tamaño de partícula deseado, el objetivo de acabado y la economía de reposición, en lugar de suponer que un único medio sirve para todo.
Aceleración por aire comprimido en el chorreado acuoso
Cuando la suspensión llega a la pistola o a la boquilla de chorreado, el aire comprimido la acelera hacia la pieza. La corriente de aire aporta energía de impacto, mientras que la concentración de la suspensión determina la densidad con que las partículas abrasivas golpean la superficie. El tamaño de la boquilla, la distancia de separación, el ángulo de incidencia y la velocidad de recorrido influyen en la intensidad con que se limpia o refina la pieza.
Como el abrasivo se desplaza en un vehículo acuoso, el impacto queda más amortiguado que en un proceso en seco. Esta diferencia suele producir un acabado visual más fino y uniforme, especialmente en aristas, secciones delgadas y detalles mecanizados delicados. Es una de las principales razones para utilizar el chorreado acuoso cuando hay que mejorar la superficie sin crear una textura de chorreado demasiado marcada o irregular.
Recuperación en circuito cerrado y sedimentación
Después de impactar en la pieza, la suspensión vuelve a drenar a la máquina y entra en el circuito de recuperación. Se recirculan el agua reutilizable y los medios aptos, mientras que el abrasivo fragmentado, los finos, la contaminación retirada y los lodos se separan mediante sedimentación o filtración. Este circuito cerrado es importante tanto para controlar los costes como para mantener un proceso estable durante ciclos repetidos.
En la práctica, la gestión de la arena residual influye mucho en la disponibilidad. Si la retirada de lodos es lenta o incompleta, la suspensión se vuelve menos predecible y el acabado puede perder uniformidad. Si se propone sedimentación automática de arena residual o una descarga simplificada, confirme la configuración suministrada y el procedimiento de mantenimiento.
Extracción de niebla y visibilidad para el operario
El chorreado acuoso reduce el polvo seco, pero no elimina la necesidad de gestionar la cabina. La niebla de agua, las gotas suspendidas y los residuos finos aún requieren extracción y separación. Sin una gestión eficaz de la niebla, disminuye la visibilidad, empeora la limpieza de la cabina y puede costar al operario supervisar la cobertura de la pieza o el comportamiento de la boquilla durante la producción.
Control PID de presión y gestión de recetas
En los trabajos de precisión, la característica más importante de la máquina no es simplemente la capacidad de presión, sino su estabilidad. El control PID en circuito cerrado ayuda a mantener una condición de chorreado constante aunque cambien durante el turno el desgaste de la manguera, la carga de abrasivo o el tiempo de funcionamiento. Esto importa cuando el objetivo es una banda estrecha de radio de arista, una textura mate uniforme o un umbral estable de desbarbado.
La gestión de recetas es la otra capa de control principal. Si una máquina procesa varias familias de piezas, conviene guardar y bloquear como recetas repetibles la presión, la concentración de la suspensión, la duración del chorreado, la trayectoria de la boquilla y los ajustes de los ejes de movimiento. Así se reduce la variación entre operarios y el chorreado acuoso resulta más adecuado para una producción industrial cualificada que para un acabado improvisado.
Los mejores resultados del chorreado acuoso se obtienen controlando como un proceso integrado la calidad de la suspensión, la estabilidad de la presión, el movimiento de la boquilla y la recuperación.
| Parámetro | Rango o práctica industrial habitual | Importancia |
|---|---|---|
| Presión de trabajo | Normalmente baja o media, seleccionada según el material y el acabado objetivo | Determina la energía de impacto y la agresividad superficial |
| Concentración de la suspensión | Se mantiene normalmente dentro de un intervalo validado por peso o volumen | Afecta a la velocidad de corte, la uniformidad del acabado y la estabilidad |
| Tamaño de partícula abrasiva | Para trabajos de precisión son habituales los grados finos o medios | Influye en la rugosidad, el efecto en las aristas y la densidad de cobertura |
| Demanda de caudal de aire | Depende del diámetro de la boquilla, la presión y el número de pistolas | Determina el dimensionamiento de los servicios y la uniformidad de aceleración |
| Consumo de medios | Varía según la dureza del abrasivo, su tasa de fragmentación y la carga de contaminación | Determina el coste de consumibles y la repetibilidad |
| Distancia de separación de la boquilla | Se fija mediante la receta y la geometría de la pieza | Modifica la densidad y la uniformidad del impacto local |
| Sistema de control | Ajuste manual o control de recetas mediante PLC/HMI con permisos | Favorece una producción trazable y repetible |
| Circuito de recuperación | Recirculación en circuito cerrado con sedimentación y extracción de niebla | Conserva la limpieza, la eficiencia de reutilización y la estabilidad del proceso |
Chorreado acuoso frente a chorreado en seco y otros métodos
El chorreado acuoso suele compararse con el chorreado en seco porque ambos pertenecen a la familia del chorreado abrasivo, aunque su comportamiento difiere significativamente. El chorreado en seco suele preferirse para limpiar con gran velocidad de retirada, eliminar óxido intenso o decapar recubrimientos gruesos. El chorreado acuoso se elige más a menudo cuando el fabricante necesita menos polvo, un acabado más refinado, mayor uniformidad visual o menor riesgo de contaminación superficial en piezas sensibles.
También resulta útil comparar el chorreado acuoso con tecnologías de acabado cercanas. El granallado de pretensado puede emplear un equipo de aplicación superficialmente parecido, pero su objetivo es generar tensiones residuales funcionales y mejorar la resistencia a la fatiga, como refleja la terminología de referencia sobre granallado de pretensado. En cambio, el acabado vibratorio puede procesar a granel muchas piezas pequeñas, pero normalmente no ofrece la selectividad local ni el control direccional que proporciona el chorreado acuoso con boquilla.
| Criterio de evaluación | Chorreado acuoso | Chorreado en seco | Granallado de pretensado | Acabado vibratorio |
|---|---|---|---|---|
| Objetivo principal | Limpieza controlada, desbarbado, texturizado, redondeo de aristas y pretratamiento | Decapado rápido, eliminación de cascarilla, rugosidad y limpieza general | Tensiones compresivas funcionales y mejora de la resistencia a la fatiga | Suavizado por lotes y matado de aristas en acabado en masa |
| Generación de polvo | Muy poco polvo libre | Alta salvo que se use un cerramiento y extracción eficaces | Depende de la variante; los sistemas en seco generan más partículas en suspensión | Poco polvo en suspensión, aunque puede haber residuos de suspensión o compuesto |
| Carácter del acabado | Fino, uniforme, mate o satinado | Más agresivo y a menudo más áspero | Textura funcional de granallado, no principalmente estética | Suavizado general en ciclos más largos |
| Riesgo de incrustación de medios | Menor en superficies sensibles gracias a la película de agua | Mayor en algunas superficies blandas o recubiertas | Depende de los medios y de la intensidad del proceso | Bajo riesgo de impacto proyectado |
| Selectividad local | Alta con control de boquilla y utillajes | Alta, pero con más carga de polvo | De moderada a alta en instalaciones específicas de granallado | Menor; el tratamiento de las piezas es más general |
| Repetibilidad | Alta con suspensión estable y control de presión | Puede variar si cambia el flujo de medios secos | Alta cuando se controlan la intensidad y la cobertura | Buena para lotes a granel, menos precisa en zonas locales |
| Limpieza y gestión ambiental en planta | Funcionamiento más limpio de la cabina y menos partículas en suspensión | Mayor carga de gestión del polvo | Depende del proceso | Menos polvo en suspensión, pero más manipulación de medios por lotes |
Desde el punto de vista de ingeniería de planta, el chorreado acuoso suele mejorar la limpieza y las condiciones del operario porque la fase acuosa captura gran parte de las partículas en el origen. En procesos relacionados con recubrimientos, este perfil operativo más limpio también concuerda con las directrices más amplias de preparación de superficies de AMPP , en las que siguen siendo fundamentales la limpieza del sustrato, la uniformidad del perfil y la adhesión posterior.
Especificaciones clave que conviene evaluar antes de comprar
Una máquina de chorreado acuoso debe especificarse partiendo del resultado de proceso requerido. Primero, el comprador debe definir si la prioridad es redondear aristas, desbarbar selectivamente, eliminar cascarilla, obtener un aspecto satinado, realizar el pretratamiento antes del recubrimiento o combinar varias de estas operaciones. Una vez claro el resultado, la configuración de la máquina puede evaluarse con criterio, en lugar de dejar que la determinen solo el tamaño de la cabina o la presión máxima anunciada.
Estabilidad de la presión de chorreado
El rango de presión debe corresponder a los materiales y acabados previstos, pero la estabilidad es el indicador más importante. Una máquina que mantiene un punto de ajuste estable durante ciclos largos vale más que otra que simplemente ofrece una presión máxima elevada. La presión estable se relaciona directamente con el control de rugosidad, la uniformidad de la eliminación de rebabas y el acondicionamiento repetible de las aristas.
Precisión de los ejes de movimiento y repetibilidad de trayectoria
Cuando el proceso está automatizado, la precisión del movimiento de la boquilla es una especificación crítica. Las piezas sensibles a la geometría suelen requerir la misma distancia de separación, ángulo y recorrido en cada ciclo. Si se proponen ejes servo X/Y/Z, verifique la precisión de posicionamiento y la repetibilidad del proceso al tratar aristas de herramientas, cavidades o varias caras de la pieza.
Rendimiento y tiempo de ciclo real
Los compradores deben distinguir el tiempo de chorreado del tiempo total de ciclo. La carga, el utillaje, el drenaje, la selección de recetas, la descarga y la inspección suelen determinar el rendimiento real por turno. En compras, la mejor pregunta no es «¿A qué velocidad chorrea?», sino «¿Cuántas piezas cualificadas puede procesar en condiciones normales de producción?».
Volumen útil de la cabina y espacio ocupado en planta
El volumen útil de la cabina importa más que las dimensiones exteriores que aparecen en la ficha técnica. El comprador debe comprobar el acceso de la puerta, el espacio para los utillajes, la orientación de la pieza, el espacio de mantenimiento y la superficie que ocupa el depósito auxiliar. Esto es especialmente importante cuando las piezas son barras, placas o formas complejas que no encajan bien en un flujo de trabajo estándar con cesta.
Control de recetas HMI y permisos
En una producción con piezas variadas, la gestión de recetas es esencial. La HMI debe guardar parámetros validados, permitir permisos jerárquicos y facilitar cambios rápidos pero controlados entre familias de piezas. Sin esta capa, las modificaciones informales de los operarios suelen volver a introducir desviaciones del proceso.
Extracción de niebla y gestión de residuos
El chorreado acuoso produce mucho menos polvo libre que el chorreado en seco, pero aun así genera residuos de suspensión, finos de abrasivo desgastado y aire húmedo dentro del cerramiento. Conviene revisar pronto el diseño de extracción, la lógica de descarga de sedimentos y el acceso para la limpieza periódica. Una máquina difícil de limpiar puede perder con el tiempo gran parte de su capacidad práctica.
Servicios y elementos de seguridad
La calidad del aire comprimido, la alimentación eléctrica, la gestión del agua, el trazado del drenaje, el sellado de la cabina, la protección de la ventana de observación, los enclavamientos de seguridad y la lógica de parada de emergencia influyen en la preparación de la instalación. Para los compradores de producción, estos detalles son esenciales y a menudo determinan si la puesta en marcha resulta fluida o se retrasa.
Aplicaciones en distintos sectores
El chorreado acuoso se utiliza en muchos sectores porque el proceso puede ajustarse a objetivos funcionales y estéticos. Una misma plataforma de equipos puede preparar de forma controlada las aristas de herramientas en un taller, retirar rebabas de piezas de acero inoxidable mecanizadas en otro y dar un acabado satinado a componentes visibles de consumo en un tercero. Lo que une estas aplicaciones es la necesidad de modificar la superficie de manera predecible sin generar demasiado polvo ni una agresividad incontrolada.
Herramientas de carburo y mecanizado de precisión
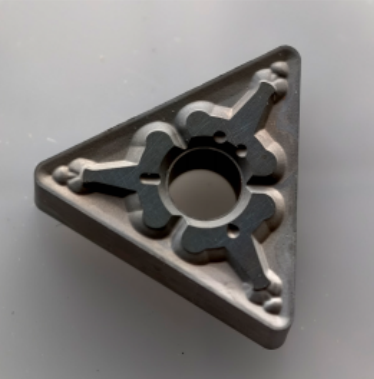
Los fabricantes de herramientas de corte utilizan el chorreado acuoso para preparar aristas K-factor, retirar microrrebabas y estabilizar la geometría de la arista antes del recubrimiento. Los proveedores de mecanizado de precisión lo emplean para retirar rebabas finas de cavidades, intersecciones taladradas y contornos mecanizados, manteniendo la superficie más controlada que con muchos métodos en seco. En aplicaciones de herramientas, el redondeo de aristas de herramientas de corte es un caso de uso especialmente natural, porque a menudo el radio de la arista y la preparación superficial deben repetirse de un lote a otro.
Desbarbado, pretratamiento y limpieza de piezas forjadas
En la metalurgia general, el chorreado acuoso se aplica ampliamente al desbarbado selectivo y a la limpieza superficial. Puede retirar rebabas, oxidación y cascarilla ligera, y crear un sustrato uniforme para la inspección o el acabado posteriores. En la producción práctica, el desbarbado de piezas metálicas y el chorreado húmedo como pretratamiento para recubrimientos representan dos de las rutas de entrada más habituales: la primera responde a la calidad dimensional y de manipulación; la segunda, a la adhesión y la limpieza superficial.
Fabricación aditiva, vidrio y superficies 3C
El chorreado acuoso también se adapta a geometrías complejas de fabricación aditiva, porque la corriente de suspensión puede alcanzar contornos irregulares y dejar una apariencia visual más uniforme que muchas alternativas en seco. En vidrio y componentes 3C, se utiliza para matear, obtener un aspecto mate, controlar la textura y refinar el tacto; en estos casos suele importar más la uniformidad en lotes grandes que la velocidad de arranque de material.
| Tipo de aplicación | Sector destinatario | Pieza habitual | Beneficio del proceso |
|---|---|---|---|
| Redondeo de aristas de herramientas de corte | Fabricación de herramientas de carburo | Plaquitas, brocas y fresas de mango | Preparación controlada de aristas y preparación para el recubrimiento |
| Desbarbado de piezas metálicas | Mecanizado de precisión, suministro automotriz y metalurgia general | Carcasas, soportes y cuerpos de válvulas | Desbarbado selectivo con calidad superficial estable |
| Eliminación de cascarilla en piezas forjadas | Forja y procesamiento del acero | Ejes, barras y piezas forjadas en bruto | Superficie más limpia para inspección o acabado posterior |
| Pretratamiento antes del recubrimiento | Fabricación, electrodomésticos y recubrimientos protectores | Componentes de acero y aluminio | Limpieza uniforme y mayor uniformidad de adhesión |
| Posprocesado de piezas AM | Fabricación aditiva | Piezas funcionales impresas en 3D de metal | Limpieza de partículas adheridas y apariencia más lisa |
| Granallado de piezas metálicas | Aeroespacial, automoción y componentes de muelles | Piezas metálicas sometidas a carga | Acondicionamiento superficial funcional o tratamiento de tensiones |
| Mateado de vidrio | Procesamiento de vidrio y productos de visualización | Cubiertas de vidrio y paneles decorativos | Textura mate uniforme y consistencia visual |
| Acabado de dispositivos 3C | Electrónica de consumo | Bastidores, carcasas y cubiertas | Suavizado estético y acabado táctil controlado |
Guía para seleccionar el equipo
La configuración adecuada de chorreado acuoso depende de tres factores principales: escala de producción, geometría de la pieza y profundidad de control requerida. Los programas de desarrollo pequeños pueden necesitar máxima flexibilidad y cambios rápidos de receta. Las líneas de producción consolidadas pueden requerir un uso eficiente de la cabina y menos tiempo de inactividad durante la carga. Las geometrías muy específicas, como barras largas o placas anchas, pueden justificar arquitecturas dedicadas en vez de forzar el proceso dentro de una cabina de uso general.
| Configuración o categoría de modelo | Escala de producción objetivo | Rango de tamaños de pieza | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| Célula asistida por robot para laboratorio de R&D | Pruebas con muestras y desarrollo de procesos | Piezas mixtas pequeñas y medianas | Alto | Pruebas de recetas, estudios de viabilidad y trabajos de precisión de series cortas |
| Cabina manual estándar | Procesamiento técnico de bajo volumen | Piezas pequeñas | Medio | Desarrollo, reparaciones y acabado personalizado |
| Cabina de producción por lotes y una cámara | Fabricación por lotes habitual | Piezas pequeñas y medianas | Medio a alto | Desbarbado repetitivo, preparación de aristas y acabado estético |
| Máquina específica para piezas individuales | Flujo estable de pieza única | Piezas individuales pequeñas y medianas | Alto | Control de ciclo uniforme para familias de piezas fijas |
| Sistema de producción de doble cámara | Fabricación de mayor rendimiento | Piezas pequeñas y medianas | Medio | Alternancia de ciclos de carga y chorreado para mejorar el aprovechamiento |
| Sistema servo multieje para piezas complejas | Tratamiento de precisión de geometrías intrincadas | Componentes 3D complejos | Alto | Piezas con varias caras y zonas sensibles a la geometría |
| Máquina de gran espacio de trabajo para piezas planas | Procesamiento de superficies amplias | Piezas planas o en forma de placa | Medio | Paneles, placas y texturizado superficial uniforme |
| Sistema continuo para barras redondas | Procesamiento de productos largos | Barras, ejes y material en barra | Medio | Eliminación de cascarilla y acondicionamiento de piezas cilíndricas |
En entornos de desarrollo, la célula RB-6 de chorreado húmedo de tipo robot es adecuada para probar muestras y validar recetas, porque la flexibilidad importa más que el rendimiento bruto. Para el trabajo por lotes consolidado, la cabina de producción SC-40 de una cámara se adapta mejor a la producción estándar en cabina, donde las familias de piezas y la estructura de los ciclos ya están definidas.
Cuando el rendimiento está limitado por los tiempos muertos de carga y no por la intensidad del chorreado, resulta más atractiva una arquitectura de doble estación. En esa situación, el sistema de chorreado DC-40 de doble cámara permite alternar las secuencias de carga y proceso, lo que puede mejorar el aprovechamiento general de la cabina en una producción repetitiva.
Consideraciones sobre costes, plazo de entrega y retorno de la inversión
El coste de un sistema de chorreado acuoso depende mucho más del grado de configuración que del propio principio de chorreado. Una cabina de operación manual, controles sencillos y automatización modesta tiene una estructura de costes muy distinta a la de una célula multieje con gestión de recetas, extracción avanzada de niebla, utillajes a medida y gestión automatizada de residuos. Para compras, la comparación más útil es el coste por pieza cualificada, no el precio aislado de la máquina.
El nivel de automatización suele ser el principal factor de coste. Cuando un proceso necesita movimiento servo, recetas validadas, carga con enclavamientos, permisos de usuario y resultados estables en varias familias de productos, aumenta la complejidad tanto del software como del hardware. El tamaño de la cabina, la capacidad de la bomba, el número de boquillas, la protección interna contra el desgaste y el diseño de gestión de lodos también afectan de forma sustancial a la inversión inicial.
El plazo de entrega debe considerarse orientativo, no absoluto. Las máquinas de cabina estándar suelen diseñarse y fabricarse más rápido que los sistemas personalizados con utillajes específicos, manipulación robótica o etapas de pretratamiento integradas. Las pruebas de proceso, la aprobación de muestras y los criterios de aceptación final también pueden alargar el plazo, especialmente si el objetivo de acabado es visual o depende de varias variables en vez de un único umbral medible.
El retorno de la inversión se entiende mejor a partir de la mano de obra, la calidad y la estabilidad de los procesos posteriores. En aplicaciones de desbarbado, el chorreado acuoso puede reducir el trabajo de acabado manual y la variación entre operarios. En aplicaciones de pretratamiento, puede mejorar la uniformidad de limpieza y reducir los retrabajos relacionados con el recubrimiento. En la preparación de herramientas, una arista y un acabado más controlados pueden favorecer un rendimiento de servicio más largo y estable después del recubrimiento.
Los casos de retorno más sólidos suelen darse cuando las piezas son valiosas y el retrabajo resulta caro. Si una planta pierde rendimiento porque la eliminación de rebabas es irregular, el acabado estético varía o la adhesión del recubrimiento posterior no es estable, un proceso de chorreado húmedo más controlado puede aportar valor aunque no sea el método de retirada más rápido disponible. Para fabricantes que formalizan las prácticas de medición y validación, las directrices de fabricación de NIST también pueden aportar contexto útil sobre la disciplina del proceso y su repetibilidad.
¿Por qué elegir DasiAuto?
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento industrial de superficies. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos permiten evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería de equipos puede integrar el sistema de chorreado, los utillajes, la automatización y la manipulación de piezas en torno a la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concretos debe establecerse mediante pruebas con muestras representativas. DasiAuto ofrece apoyo para la instalación, la formación de operarios y el soporte técnico continuo durante el flujo de producción.
Preguntas frecuentes
¿Se puede personalizar el equipo de chorreado acuoso según la geometría y el acabado objetivo de mis piezas?
Sí. Los sistemas de chorreado acuoso suelen configurarse según el tamaño de la pieza, la lógica de los utillajes, la trayectoria de la boquilla, el nivel de automatización y el resultado superficial requerido. La personalización es más eficaz cuando primero se define con claridad el objetivo del proceso, como preparar aristas, eliminar rebabas, obtener un acabado estético mate o realizar un pretratamiento antes del recubrimiento.
¿Se recomienda probar muestras antes de comprar una máquina de chorreado acuoso?
En la mayoría de los casos industriales, sí. Las pruebas con muestras ayudan a confirmar la selección de medios, la concentración de la suspensión, el intervalo de presión, el tiempo de chorreado y el resultado alcanzable en el sustrato y la geometría reales. Son especialmente importantes cuando la pieza debe cumplir a la vez requisitos funcionales y estéticos.
¿Qué suele influir más en el plazo de entrega del chorreado acuoso?
Entre los factores habituales están la configuración de la máquina, el tamaño de la cabina, el nivel de automatización, la complejidad de los utillajes y la necesidad de hacer pruebas de proceso antes de aprobar el diseño final. Las cabinas estándar de producción suelen entregarse antes que los sistemas multieje personalizados o las líneas integradas de pretratamiento.
¿Qué servicios y condiciones del emplazamiento suelen requerirse para la instalación?
La mayoría de los sistemas requiere aire comprimido estable, alimentación eléctrica, gestión del agua, planificación del drenaje y espacio alrededor suficiente para el mantenimiento. Si la máquina está automatizada, el plan de instalación también debe tener en cuenta la carga segura, el flujo de piezas, la ruta de inspección y el acceso a bombas, válvulas y piezas de desgaste.
¿Cuánta formación suelen necesitar los operarios de chorreado acuoso?
La formación suele abarcar la selección de recetas, la gestión de la suspensión, la revisión del abrasivo, la inspección de boquillas, el mantenimiento diario, la descarga de residuos y la resolución básica de problemas. En sistemas automatizados, los operarios también necesitan instrucciones sobre los permisos, las alarmas y la importancia de no cambiar los parámetros validados durante la producción.
¿Qué soporte posventa es más importante para mantener estable el chorreado acuoso a largo plazo?
Los aspectos de soporte más importantes son la disponibilidad de repuestos, el suministro de abrasivo compatible, la resolución técnica de problemas y la optimización continua del proceso cuando los resultados empiezan a variar. La estabilidad a largo plazo depende tanto de la máquina como de un mantenimiento disciplinado, consumibles estables y una respuesta técnica oportuna.


