Respuesta rápida
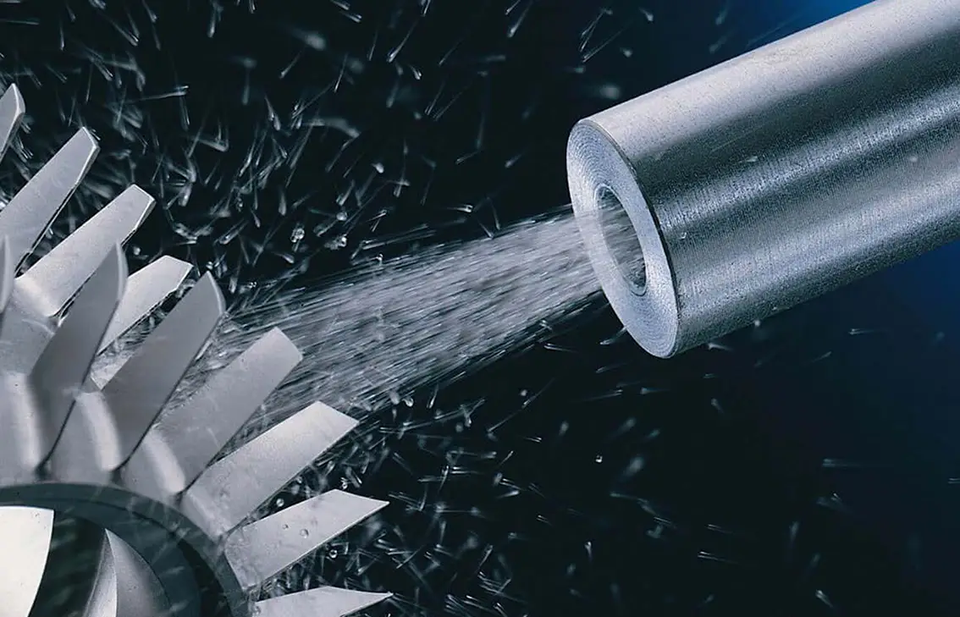
En piezas de precisión, Vapor Honing (acabado por chorreado húmedo) suele ser la opción preferida cuando se necesita un proceso más limpio, un acabado más fino y uniforme y un menor riesgo de contaminación por abrasivo que con el chorreado en seco. El proceso combina agua, medios abrasivos y aire comprimido para crear un flujo de suspensión que trata la superficie mediante una microerosión controlada, en lugar de un impacto completamente seco. Por eso, resulta especialmente adecuado para preparar aristas, desbarbar, pretratar superficies para recubrimientos, tratar piezas fabricadas mediante fabricación aditiva, acabar vidrio y dar un acabado estético a superficies metálicas cuando la uniformidad importa tanto como la velocidad de eliminación.
| Factor principal | Conclusión habitual |
|---|---|
| Tipo de proceso | Chorreado abrasivo húmedo con una suspensión de agua y medios abrasivos acelerada por aire comprimido |
| Presión de trabajo | Por lo general, baja o media, según el sustrato, la geometría y el acabado deseado |
| Resultado del acabado | Superficie fina y uniforme, mate o satinada, con un efecto controlado en las aristas |
| Comportamiento del polvo | Muy poco polvo en suspensión en comparación con el chorreado en seco |
| Aplicaciones principales | Redondeo de aristas, desbarbado, pretratamiento para recubrimientos, posprocesado de AM y acabado estético |
| Intervalo del plazo de entrega | Los plazos habituales son más cortos para las cabinas estándar y más largos para las celdas automatizadas a medida |
Qué es el acabado por chorreado húmedo
El acabado por chorreado húmedo es un proceso de chorreado abrasivo en el que se suspenden medios abrasivos finos en agua y se proyectan sobre una pieza mediante aire comprimido. En el tratamiento superficial industrial, el término suele emplearse junto con chorreado húmedo, chorreado con suspensión abrasiva y arenado húmedo. La característica que define esta familia de procesos no es un flujo de abrasivo seco, sino una suspensión líquida que modifica el comportamiento del impacto de los medios sobre la superficie de la pieza.
Dentro del campo más amplio de procesos de chorreado abrasivo, el acabado por chorreado húmedo ocupa un lugar intermedio entre los métodos agresivos de limpieza en seco y los procesos más lentos de acabado en masa. Se elige cuando el fabricante necesita limpiar, desbarbar, alisar, texturizar o preparar una superficie sin la carga de polvo ni la agresividad superficial que suelen asociarse al chorreado en seco. Por ello, se utiliza en herramientas de corte, piezas mecanizadas de precisión, componentes médicos y electrónicos, piezas de AM y acabados metálicos decorativos o estéticos.
La fase acuosa es fundamental en el proceso. Transporta el abrasivo y también modera el impacto, de modo que la superficie recibe un flujo amortiguado en lugar de un impacto abrasivo completamente seco. Por eso suele elegirse para piezas con aristas delicadas, secciones finas, geometrías complejas o caras cuyo aspecto es crítico.
En producción, el proceso se valora por cuatro características. La primera es la reducción del polvo, porque el agua captura gran parte de las partículas que, de otro modo, quedarían suspendidas en el aire. La segunda es una menor probabilidad de incrustación de medios en superficies blandas o recubiertas. La tercera es la uniformidad del acabado, sobre todo cuando se requiere una textura mate uniforme o una condición controlada de las aristas. La cuarta es la repetibilidad del proceso, que depende de mantener estables la presión y la concentración de la suspensión, así como el estado de los medios durante ciclos de trabajo prolongados.
Por tanto, el acabado por chorreado húmedo no es un proceso estético de nicho, sino un método de tratamiento superficial diseñado para obtener resultados funcionales o visuales según el tipo y el tamaño de partícula del abrasivo, la presión, el recorrido de la boquilla, el diseño de la fijación y la lógica del ciclo. En muchas fábricas se utiliza no porque sea más suave en un sentido impreciso, sino porque permite un control medible.
Cómo funciona el acabado por chorreado húmedo
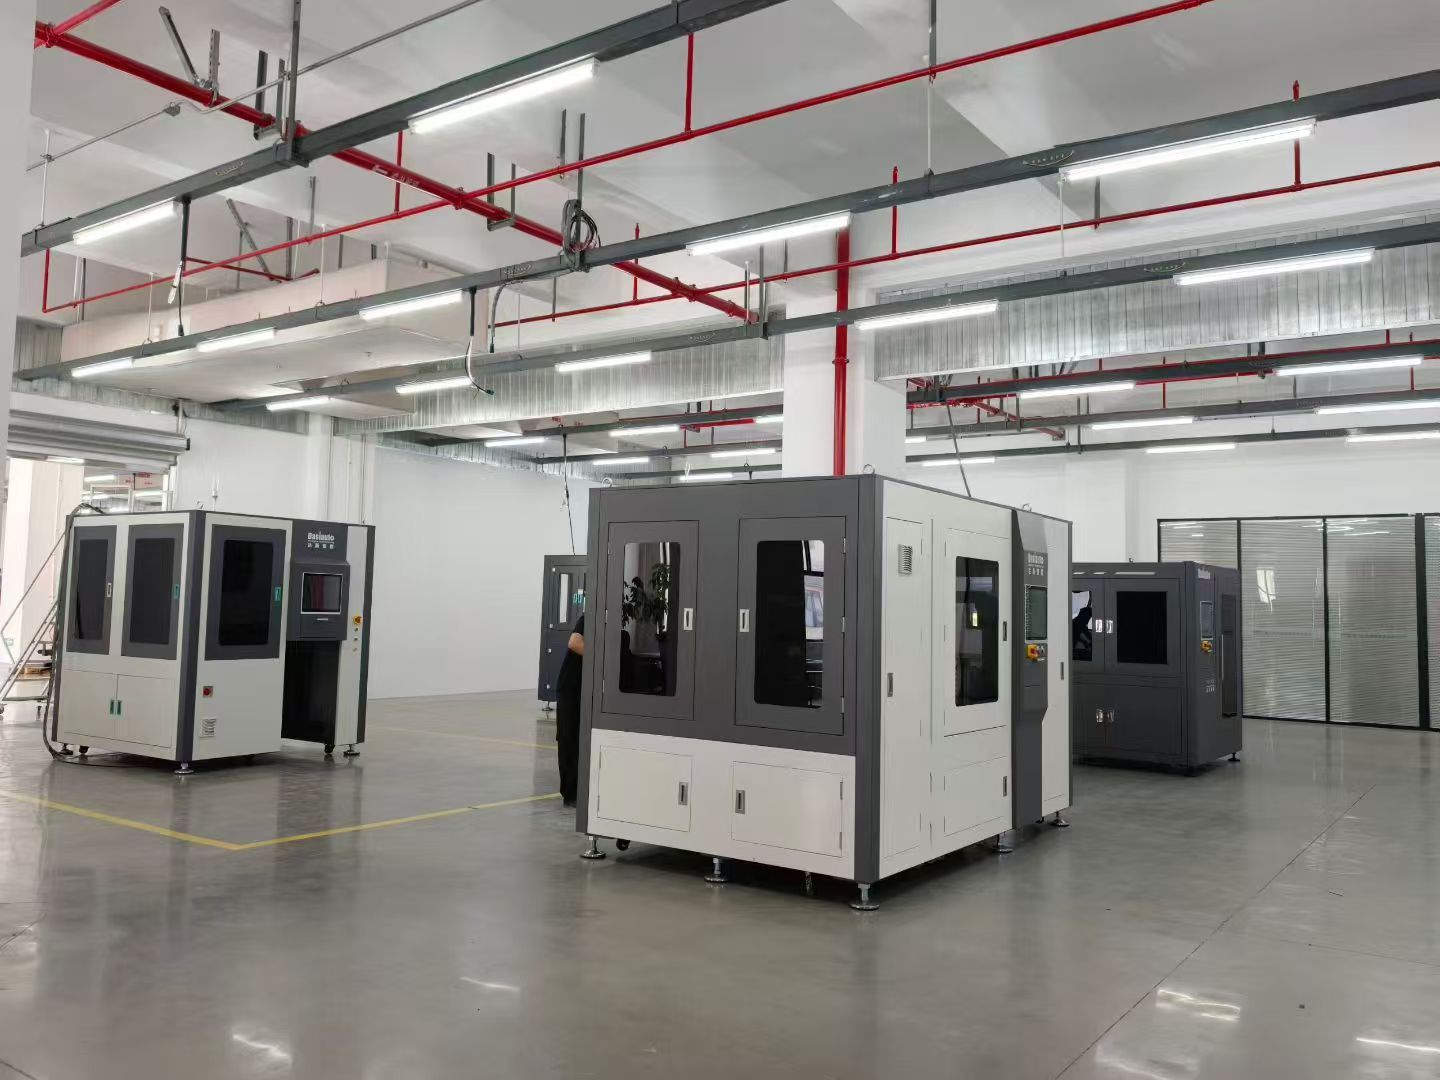
El acabado por chorreado húmedo se realiza haciendo circular una suspensión de agua y medios abrasivos por un sistema cerrado y utilizando después aire comprimido para acelerarla a través de una boquilla hacia la pieza. El proceso depende de varios subsistemas conectados: preparación de la suspensión, generación de presión, suministro a la boquilla, recuperación, gestión de sedimentos y control de la niebla. La calidad del resultado final depende menos de la fuerza nominal de la boquilla que de la estabilidad con la que esos subsistemas mantienen sus valores de consigna.
Preparación de la suspensión para el acabado por chorreado húmedo
El proceso comienza en el depósito de suspensión. El agua y los medios abrasivos se mezclan dentro de un intervalo de concentración validado y se mantienen en suspensión mediante la circulación. Si la mezcla y la recirculación no son adecuadas, las partículas más pesadas se depositan, la distribución del abrasivo se vuelve desigual y el proceso puede variar de un lote a otro.
La selección de los medios depende en gran medida de la aplicación. Los abrasivos cerámicos, de vidrio, de alúmina y otros tipos diseñados pueden producir distintos efectos en la velocidad de corte, la rugosidad, el redondeo de aristas y el aspecto visual. La elección debe corresponder al material, la geometría, el tamaño de partícula deseado, la dureza y el objetivo de coste, en lugar de basarse en la costumbre.
Trayectoria de aceleración del aire comprimido
Una vez que la suspensión llega a la pistola o la boquilla de chorreado, el aire comprimido la acelera hacia la pieza. La presión del aire determina el nivel de energía del flujo, mientras que la concentración de la suspensión afecta a la densidad de los impactos y al carácter general del acabado. El diámetro de la boquilla, la distancia de separación, el ángulo de impacto y la velocidad de recorrido determinan después el resultado local sobre la superficie.
Aquí es donde el acabado por chorreado húmedo se diferencia del chorreado en seco en el resultado práctico. Como el abrasivo se transporta en agua, el impacto se modera y el efecto superficial puede ser más uniforme, especialmente en aristas y detalles finos. A menudo se obtiene un acabado mate más refinado, con menos picos o desgarros que en un proceso en seco comparable.
Recuperación de la suspensión en circuito cerrado
Tras impactar la pieza, la suspensión vuelve a la máquina y entra en un circuito de recuperación. El agua y los medios reutilizables se recirculan, mientras se separan los finos, los residuos desprendidos y el abrasivo fragmentado. Un circuito de recuperación bien diseñado mantiene la viabilidad económica del proceso y ayuda a conservar la uniformidad del acabado durante tiradas prolongadas.
La gestión automática de sedimentos es más importante de lo que muchos compradores primerizos suponen. Si se acumulan abrasivos desgastados y lodos del proceso, la suspensión se vuelve menos predecible y disminuye la repetibilidad del acabado. Si se propone una gestión automática de sedimentos o una descarga simplificada, confirme la configuración suministrada y el procedimiento de mantenimiento.
Extracción de niebla y control de visibilidad
Aunque el acabado por chorreado húmedo reduce mucho el polvo seco, dentro de la cabina siguen generándose niebla de agua y residuos finos en suspensión. Por ello, las máquinas necesitan equipos de extracción y control de niebla que mantengan la visibilidad, estabilicen el entorno de trabajo y reduzcan el arrastre alrededor de la cabina. En la práctica, una gestión deficiente de la niebla puede dificultar el funcionamiento uniforme de un sistema de chorreado que, por lo demás, sería adecuado.
Control de presión PID y estabilidad de las recetas
El acabado industrial por chorreado húmedo depende de una presión controlada, no solo de la presión disponible. Una energía de chorreado estable es fundamental cuando el objetivo es obtener una condición concreta de las aristas, una textura superficial o un umbral de limpieza. El control de presión en circuito cerrado PID ayuda a mantener esa estabilidad aunque cambien el desgaste de las mangueras, el estado del abrasivo y el tiempo de funcionamiento durante el turno.
La gestión de recetas es igual de importante cuando se producen piezas variadas. La presión, la concentración de la suspensión, el movimiento de la boquilla, la duración del chorreado y la posición de los ejes deben guardarse como recetas de proceso, en lugar de ajustarse informalmente. Esto resulta especialmente pertinente si una máquina trata herramientas por la mañana, cuerpos de válvula mecanizados por la tarde y trabajos de pretratamiento por la noche.
En el acabado de precisión por chorreado húmedo, la estabilidad del resultado depende de controlar la suspensión, la presión, el movimiento y la recuperación como un único circuito de proceso.
| Parámetro | Intervalo o práctica industrial habitual | Por qué es importante |
|---|---|---|
| Presión de trabajo | Por lo general, bajo o medio, ajustado al material y al acabado deseado | Determina la energía de impacto y la agresividad |
| Concentración de la suspensión | Se suele mantener dentro de un intervalo validado por peso o volumen | Afecta a la velocidad de corte, la uniformidad del acabado y la estabilidad del proceso |
| Tamaño de partícula del abrasivo | En trabajos de precisión son habituales las distribuciones de partículas finas a medianas | Influye en la rugosidad, el estado de las aristas y la densidad de cobertura |
| Demanda de caudal de aire | Depende del tamaño de la boquilla, la cantidad de pistolas y el ajuste de presión | Determina el dimensionamiento de los servicios y la uniformidad de la aceleración |
| Consumo de medios | Varía según la dureza del abrasivo, su tasa de fragmentación y la carga de contaminación | Condiciona el coste de los consumibles y la uniformidad del acabado |
| Distancia entre la boquilla y la pieza | Se define mediante la receta y la geometría de la pieza | Modifica la densidad y la uniformidad locales de los impactos |
| Sistema de control | Ajuste manual o control de recetas mediante PLC/HMI con permisos | Favorece la repetibilidad de la producción y la trazabilidad de los ajustes |
| Circuito de recuperación | Recirculación de la suspensión en circuito cerrado, con sedimentación y extracción de niebla | Mantiene la limpieza, permite reutilizar los medios y favorece la repetibilidad del proceso |
Acabado por chorreado húmedo frente al chorreado en seco y otros métodos
El acabado por chorreado húmedo se compara sobre todo con el chorreado en seco porque ambos procesos comparten el objetivo general de tratar superficies con abrasivos. La principal diferencia está en cómo llegan los medios a la pieza y en cómo esto afecta al polvo, al carácter del acabado y al control del proceso. El chorreado en seco sigue siendo muy eficaz para la limpieza intensa, la eliminación de recubrimientos y la remoción rápida de material, pero los fabricantes de precisión suelen optar por el acabado húmedo cuando la calidad superficial y la limpieza del entorno importan más que la máxima agresividad.
También conviene comparar el acabado húmedo con procesos relacionados. El granallado de pretensado proyecta medios, pero su objetivo principal es inducir tensiones de compresión, no simplemente limpiar o refinar la textura superficial, como se refleja en la terminología de ASTM sobre granallado de pretensado. En cambio, el acabado vibratorio es un proceso en masa adecuado para grandes cantidades de piezas pequeñas, pero carece de la selectividad dirigida por boquilla que permite tratar detalles locales, aristas y caras de geometría específica con el acabado húmedo.
| Criterio de evaluación | Acabado por chorreado húmedo | Chorreado en seco | Granallado de pretensado | Acabado vibratorio |
|---|---|---|---|---|
| Objetivo principal | Limpieza controlada, desbarbado, texturizado, acabado y pretratamiento | Decapado rápido, eliminación de cascarilla, limpieza y rugosidad | Refuerzo funcional de la superficie y mejora de la resistencia a la fatiga | Alisado por lotes y acabado general en masa |
| Generación de polvo | Muy poco polvo libre | Alto, salvo que exista un cerramiento y una extracción eficaces | Depende del proceso; los sistemas en seco generan más partículas en suspensión | Poco polvo en suspensión, aunque es necesario gestionar los compuestos y los lodos |
| Carácter del acabado | Fino, uniforme, mate o satinado | Más agresivo y, a menudo, más rugoso | Textura funcional de granallado, en lugar de uniformidad estética | Alisado general en ciclos más largos |
| Riesgo de incrustación de medios | Menor en superficies sensibles gracias a la película de agua | En algunos casos, mayor en materiales blandos o recubiertos | Depende de los medios y los ajustes de intensidad | Bajo riesgo por impacto de medios proyectados |
| Selectividad por zona de la superficie | Alta con control de boquilla y fijación | Alta, pero con mayor carga de polvo | De moderada a alta en sistemas específicos de granallado | Menor; el proceso trata las piezas de forma más general |
| Repetibilidad | Alta con una suspensión y una presión controladas | Puede variar si cambia el flujo de medios secos o la carga de polvo | Alta cuando se controlan la intensidad y la cobertura | Adecuado para lotes en masa, menos preciso en detalles locales |
| Aplicaciones más adecuadas | Piezas de precisión, herramientas, piezas de AM, vidrio y superficies de aspecto crítico | Óxido intenso, recubrimientos gruesos y limpieza agresiva | Muelles, engranajes y componentes críticos para la fatiga | Piezas pequeñas y sencillas que requieren alisado en masa |
Desde el punto de vista de la limpieza del entorno de trabajo, el acabado húmedo también ofrece una ventaja práctica. La fase acuosa suprime gran parte de las partículas en suspensión que, de otro modo, exigirían una extracción de polvo más intensa y el aislamiento de la zona de producción. En operaciones de pretratamiento antes de pintar o recubrir, ese entorno más limpio puede complementar prácticas de preparación de superficies de AMPP en las que la uniformidad y la limpieza del sustrato siguen siendo fundamentales para el rendimiento del recubrimiento posterior.
Especificaciones clave que conviene evaluar antes de comprar
La máquina de acabado húmedo debe especificarse a partir del proceso requerido. Antes de comparar tamaños, el comprador debe definir el efecto superficial, el estado de las rebabas y las aristas, el objetivo del ciclo, la geometría de la pieza y las necesidades de trazabilidad. Una cabina más grande o una presión nominal máxima más alta no garantizan un mejor resultado si lo que se necesita es un acabado fino y estable en una pieza compleja.
Intervalo y estabilidad de presión
El intervalo de presión importa, pero la estabilidad del control importa más. Una máquina capaz de mantener el valor de consigna de forma uniforme durante el turno resulta más valiosa que otra que solo anuncia una presión máxima elevada. La estabilidad de la presión afecta directamente a la rugosidad, la intensidad del desbarbado y la uniformidad del acabado entre piezas.
Precisión de los ejes de movimiento y control del recorrido de la boquilla
El acabado húmedo automatizado debe evaluarse como cualquier otra aplicación de movimiento de precisión. Si ciertas caras, ranuras, aristas de herramientas o características internas requieren un tratamiento controlado, la máquina debe posicionar la boquilla con precisión y repetibilidad. Si se propone un sistema de enlace X/Y/Z accionado por servomotores, verifique la precisión de posicionamiento y la repetibilidad del proceso cuando este dependa de una distancia de separación y una geometría de recorrido repetibles.
Rendimiento, duración del ciclo y lógica de manipulación
El tiempo nominal de chorreado es solo una parte del rendimiento. La carga, la sujeción, el drenaje, la selección de recetas, la inspección visual y el cambio de piezas suelen determinar la producción real más que los minutos de funcionamiento de la boquilla. Por ello, los compradores deben solicitar el rendimiento de piezas cualificadas en las condiciones de operación previstas, en lugar de basarse en cifras de ciclo aisladas.
Huella de la máquina y dimensiones útiles de las piezas
El tamaño exterior de una máquina no equivale al espacio de trabajo útil del proceso. La abertura de la cámara, el espacio para las fijaciones, la disposición del depósito y el espacio de servicio determinan si el sistema encaja en la distribución de la planta y permite tratar la familia de piezas. Esto es especialmente importante para barras, paneles planos y piezas complejas que requieren un recorrido de boquilla en lugar de una simple carga en cesta.
HMI, almacenamiento de recetas y permisos de usuario
El control mediante recetas se vuelve esencial cuando el sistema procesa varias familias de productos. Una HMI práctica debe admitir recetas almacenadas, permisos jerárquicos, seguimiento de alarmas y repetibilidad de parámetros. Estas funciones reducen las variaciones debidas al operador y facilitan mantener un tratamiento superficial validado durante largos periodos de producción.
Extracción de niebla, gestión de residuos y acceso para el mantenimiento
El acabado húmedo genera menos polvo que el chorreado en seco, pero produce residuos de suspensión, finos de abrasivo gastado y aire cargado de humedad dentro de la cabina. El diseño de la extracción, la descarga de sedimentos y el acceso para la limpieza afectan directamente al tiempo de actividad. Una rutina de limpieza complicada puede convertir una máquina técnicamente adecuada en un cuello de botella con mucho mantenimiento.
Servicios, seguridad y preparación para la instalación
Conviene revisar desde el principio la calidad del aire comprimido, la gestión del agua, el suministro eléctrico, el sellado de la cabina, la protección de la ventana de observación, los enclavamientos y la lógica de parada de emergencia. Los compradores también deben considerar el trazado de los desagües, la carga sobre el suelo y la accesibilidad de bombas, válvulas y piezas de desgaste. En las fábricas, la preparación de la instalación suele causar más retrasos que el propio equipo de chorreado.
Aplicaciones en distintos sectores
El acabado húmedo se utiliza en distintos sectores porque puede ajustarse para obtener resultados funcionales o estéticos. En una fábrica puede servir para preparar aristas de carburo antes del recubrimiento; en otra, para desbarbar componentes de acero inoxidable mecanizados con geometrías complejas; y en otra, para crear una textura satinada uniforme en carcasas metálicas visibles para el consumidor. Lo que tienen en común no es el sector, sino la necesidad de modificar la superficie de forma controlada.
Herramientas de corte y componentes metálicos de precisión
Los fabricantes de herramientas utilizan el acabado húmedo para preparar aristas de corte, eliminar microrrebabas y estabilizar la geometría de las aristas antes del recubrimiento. Los talleres de mecanizado de precisión lo emplean para quitar rebabas pequeñas, refinar la textura superficial y limpiar cavidades difíciles sin la cantidad de polvo del chorreado abrasivo en seco. Para aplicaciones con carburo y similares, el redondeo de aristas de herramientas de corte es una opción adecuada porque el control de la boquilla y la selección de medios pueden facilitar una preparación controlada del factor K.
Pretratamiento para recubrimientos y superficies forjadas
En piezas metálicas fabricadas y forjadas, el acabado húmedo puede eliminar cascarilla ligera, contaminantes y capas superficiales sueltas, a la vez que deja un sustrato más uniforme para el acabado posterior. Esto resulta especialmente útil cuando la pintura, el recubrimiento de conversión o el fosfatado posteriores dependen de que el sustrato tenga una condición uniforme. En estos casos, el pretratamiento mediante chorreado húmedo para recubrimientos representa una ruta de proceso en la que la limpieza y el control del perfil se vinculan con el rendimiento posterior de la adherencia.
Acabado de fabricación aditiva, vidrio y 3C
Las piezas complejas fabricadas mediante fabricación aditiva se benefician del acabado húmedo porque el flujo de suspensión puede alcanzar geometrías irregulares y dejar una superficie visual más uniforme que muchos métodos en seco. Los componentes de vidrio y 3C se benefician por otros motivos: mateado controlado, aspecto satinado, tacto suave y menor variación visual en lotes grandes.
| Tipo de aplicación | Sector objetivo | Pieza habitual | Beneficio que aporta el proceso |
|---|---|---|---|
| El redondeo de aristas de herramientas de corte | Fabricación de herramientas de carburo | Plaquitas, brocas y fresas | Preparación controlada de aristas y mayor aptitud para el recubrimiento |
| Desbarbado de piezas metálicas | Mecanizado de precisión, suministro para automoción y trabajo general de metales | Carcasas, soportes y componentes de válvulas | Desbarbado selectivo con calidad superficial estable |
| Eliminación de cascarilla en piezas forjadas | Forja y procesamiento del acero | Barras, ejes y piezas forjadas en bruto | Superficie más limpia para la inspección o el acabado posterior |
| Pretratamiento antes del recubrimiento | Fabricación, electrodomésticos y recubrimientos protectores | Conjuntos de acero y aluminio | Limpieza uniforme y mayor uniformidad del recubrimiento |
| Posprocesado de piezas de AM | Fabricación aditiva | Piezas funcionales metálicas impresas en 3D | Eliminación de partículas adheridas y acabado visual más liso |
| Granallado de piezas metálicas | Automoción, aeroespacial y componentes de muelles | Piezas metálicas portantes | Acondicionamiento funcional de superficies o tratamiento de tensiones |
| Mateado del vidrio | Procesamiento de vidrio y productos para pantallas | Paneles, cubiertas y vidrio decorativo | Aspecto mate uniforme y control de la textura |
| Acabado de dispositivos 3C | Electrónica de consumo | Bastidores, cuerpos y cubiertas | Alisado estético y tacto uniforme |
Para el trabajo general con metales, el acabado húmedo también es adecuado para la eliminación de rebabas en piezas metálicas cuando el objetivo del proceso es reducir rebabas de forma selectiva, en lugar de eliminar material de manera agresiva. Por tanto, la misma plataforma de equipos puede alternar entre la limpieza funcional, el acabado estético y la preparación para las etapas posteriores de fabricación.
Guía de selección de equipos
La selección de equipos se simplifica si los compradores distinguen las aplicaciones por escala de producción, geometría de las piezas y nivel de control. Algunas operaciones necesitan flexibilidad para cambiar recetas con frecuencia y validar muestras. Otras requieren aprovechar bien la cámara y obtener una producción diaria predecible. Hay casos que justifican formatos de máquina específicos porque las piezas son barras, placas o componentes complejos con varias caras que no caben de forma eficiente en cabinas de uso general.
| Configuración o categoría de modelo | Escala de producción objetivo | Intervalo de tamaño de las piezas | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| Sistema de laboratorio a escala de R&D con asistencia robótica | Pruebas de muestras, ensayos y desarrollo de procesos | Piezas variadas pequeñas y medianas | Alto | Validación de recetas, ensayos de materiales y trabajos de precisión en tiradas cortas |
| Cabina manual estándar | Procesamiento técnico de bajo volumen | Piezas pequeñas | Medio | Reparaciones, trabajos de desarrollo y acabados a medida |
| Cabina de producción por lotes de una cámara | Fabricación habitual por lotes | Piezas pequeñas y medianas | Medio a alto | Desbarbado repetible, preparación de aristas y acabado estético |
| Máquina dedicada para piezas individuales | Flujo estable de una pieza cada vez | Piezas individuales pequeñas y medianas | Alto | Control uniforme del ciclo para familias de piezas fijas |
| Sistema de producción de doble cámara | Fabricación de mayor rendimiento | Piezas pequeñas y medianas | Medio | Alternancia de ciclos de carga y chorreado para mejorar el aprovechamiento |
| Sistema servo multieje para piezas complejas | Tratamiento de precisión de geometrías complejas | Componentes 3D complejos | Alto | Piezas con varias caras y zonas superficiales sensibles a la geometría |
| Máquina de gran espacio de trabajo para piezas planas | Procesamiento de superficies extensas | Piezas planas o con forma de placa | Medio | Paneles anchos, placas y trabajos de textura uniforme |
| Sistema continuo para barras redondas | Procesamiento de productos largos | Varillas, barras y ejes | Medio | Eliminación de cascarilla y acondicionamiento de material cilíndrico |
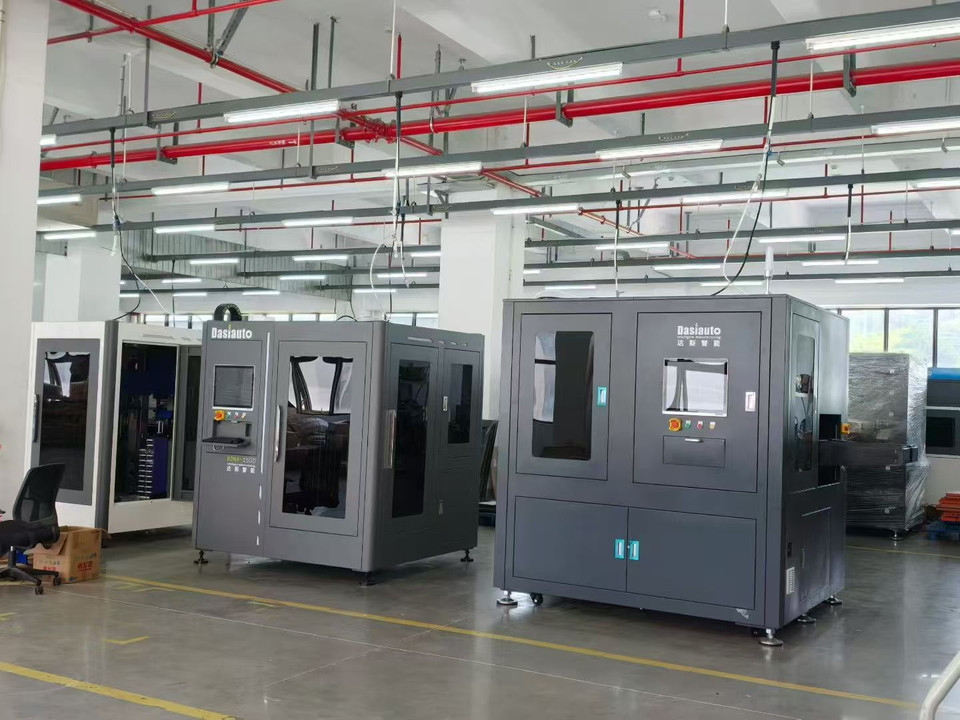
En entornos de desarrollo de procesos, la celda RB-6 de acabado húmedo para R&D se ajusta a los ensayos de laboratorio porque permite probar muestras con flexibilidad e iterar las recetas. Para la producción diaria por lotes, una cámara estándar como la cabina monocámara SC-40 suele ser más eficiente porque equilibra la repetibilidad, la facilidad de carga y el rendimiento de la cámara.
Cuando la producción de la planta está limitada por los tiempos de inactividad de la carga y no por la intensidad del chorreado, puede ser más eficaz una arquitectura de doble estación. Un sistema como la unidad de producción de doble cámara DC-40 permite alternar secuencias de carga y chorreado, lo que puede mejorar el aprovechamiento en programas repetitivos de producción con familias de piezas estables.
Coste, plazo de entrega y consideraciones sobre el retorno de la inversión
El coste de un sistema de acabado húmedo depende menos del proceso de chorreado con suspensión en sí que del nivel de automatización y control que lo rodea. Una cabina sencilla de operación manual tiene una estructura de costes muy distinta a la de un sistema multieje con control por recetas, manipulación automática, extracción de niebla integrada y descarga de lodos diseñada para la aplicación. Por ello, los compradores deben comparar el coste por pieza cualificada y no solo el precio cotizado de la máquina.
La complejidad de la configuración suele ser el principal factor del precio. El tamaño de la cámara, la cantidad de boquillas, el diseño de las bombas y los depósitos, la protección contra el desgaste, el hardware de los ejes de movimiento, la sofisticación de la HMI y el diseño de las fijaciones añaden costes de distintas maneras. Una máquina diseñada para una sola familia estable de piezas puede ser más sencilla y económica que otra preparada para alternar a diario entre varios sustratos y objetivos de calidad.
El plazo de entrega debe considerarse habitual, no garantizado. Las cabinas estándar suelen pasar por las etapas de ingeniería y fabricación más rápido que los sistemas a medida con herramientas dedicadas, movimiento robótico o fases integradas de pretratamiento. Los ensayos de proceso, la aprobación de muestras y los criterios de aceptación también pueden ampliar los plazos, especialmente cuando el requisito superficial es visual y, por tanto, más subjetivo que una única tolerancia dimensional.
El ROI se analiza mejor considerando la mano de obra, la calidad y los efectos en las etapas posteriores de fabricación. En operaciones de desbarbado manual, el acabado húmedo puede reducir la carga de trabajo y la variabilidad entre operarios. En aplicaciones de pretratamiento, puede estabilizar la limpieza superficial y reducir el retrabajo relacionado con los recubrimientos. En la preparación de herramientas de corte, puede contribuir a un rendimiento más duradero y estable al producir una arista más controlada antes del recubrimiento.
Los casos de ROI más convincentes suelen implicar piezas de alto valor o consecuencias importantes en caso de retrabajo. Si una planta desecha piezas por una eliminación irregular de rebabas, una adherencia desigual del recubrimiento o un acabado visual inestable, un proceso de acabado húmedo controlado puede aportar valor incluso sin alcanzar la máxima velocidad de eliminación. Para las empresas que formalizan la validación de procesos y la disciplina de producción, también pueden servir de referencia enfoques de medición más amplios, como las directrices de fabricación del NIST.
Por qué elegir DasiAuto
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento de superficies industriales. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos ayudan a evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería puede integrar el sistema de chorreado, los soportes, la automatización y la manipulación de piezas en función de la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concreto debe determinarse mediante ensayos con muestras representativas. DasiAuto ofrece asistencia para la instalación, formación de operarios y soporte técnico continuo durante el proceso de producción.
Preguntas frecuentes
¿Se puede adaptar el equipo de acabado húmedo a una familia o geometría de piezas específica?
Sí. Los sistemas de acabado húmedo suelen configurarse según el tamaño de la pieza, la estrategia de fijación, el recorrido de la boquilla, el nivel de automatización y el acabado requerido. La adaptación es más eficaz cuando el comprador define primero el objetivo real del proceso, como eliminar rebabas, acondicionar aristas, obtener un acabado estético o realizar un pretratamiento para recubrimientos.
¿Se recomienda probar muestras antes de comprar una máquina de acabado húmedo?
En la mayoría de los casos industriales, sí. Las pruebas con muestras ayudan a verificar la selección de medios, la concentración de la suspensión, el intervalo de presión, la estrategia de recorrido y el resultado que puede obtenerse en el sustrato y la geometría reales. Son especialmente útiles cuando el proceso debe equilibrar varios objetivos, como el desbarbado y el aspecto estético.
¿Qué suele influir más en el plazo de entrega de un equipo de acabado húmedo?
Los factores habituales que influyen en el plazo son la configuración del equipo, el tamaño de la cámara, el nivel de automatización, la complejidad de las fijaciones y la necesidad de completar ensayos de proceso antes de aprobar el diseño final. Las cabinas de producción estándar suelen entregarse más rápido que los sistemas multieje a medida o los sistemas con pretratamiento integrado.
¿Qué servicios y condiciones del emplazamiento se necesitan para la instalación?
La mayoría de los sistemas requieren aire comprimido estable, suministro eléctrico, gestión del agua, planificación del drenaje y espacio suficiente alrededor para acceder durante el mantenimiento. Si el proceso es automatizado, el plan de instalación también debe considerar el flujo de carga de piezas, los enclavamientos de seguridad y la relación entre el chorreado, la inspección y la manipulación posterior.
¿Cuánta formación suelen necesitar los operarios para el acabado húmedo?
La formación suele abarcar la selección de recetas, la gestión de la suspensión, la revisión de medios, la inspección del desgaste de las boquillas, el mantenimiento diario, la descarga de residuos y la resolución básica de problemas. Los sistemas automatizados también requieren instrucción sobre permisos de usuario, alarmas y la importancia de mantener sin cambios los parámetros validados durante la producción.
¿Qué servicio posventa es más importante para la estabilidad del acabado húmedo a largo plazo?
Los aspectos de soporte más importantes son la disponibilidad de repuestos, el suministro de abrasivos compatibles, la asistencia técnica para resolver problemas y la optimización continua del proceso cuando los resultados empiezan a variar. La estabilidad a largo plazo depende de la máquina, así como de un mantenimiento disciplinado, consumibles estables y una respuesta técnica oportuna.