Réponse rapide
Pour les pièces de précision, le vapor honing est généralement préféré lorsque les fabricants recherchent un procédé plus propre, une finition plus fine et plus homogène, ainsi qu’un risque réduit de contamination par les abrasifs par rapport au sablage à sec. Le procédé utilise de l’eau, des abrasifs et de l’air comprimé pour créer un jet de suspension qui traite la surface par micro-érosion maîtrisée plutôt que par un impact entièrement à sec. Le vapor honing est ainsi particulièrement adapté à la préparation des arêtes, à l’ébavurage, au prétraitement avant revêtement, aux pièces produites par fabrication additive, à la finition du verre et aux surfaces métalliques esthétiques, lorsque la régularité compte autant que la vitesse d’enlèvement de matière.
| Facteur clé | Conclusion type |
|---|---|
| Type de procédé | Sablage abrasif humide utilisant une suspension d’eau et d’abrasifs accélérée par air comprimé |
| Pression de travail | Généralement faible à modérée, selon le substrat, la géométrie et la finition visée |
| Résultat de finition | Surface fine et homogène, mate ou satinée, avec un effet maîtrisé sur les arêtes |
| Comportement des poussières | Très peu de poussières en suspension dans l’air par rapport au sablage à sec |
| Applications principales | Préparation des arêtes, ébavurage, prétraitement avant revêtement, post-traitement AM, finition esthétique |
| Plage de délais | Les délais sont généralement plus courts pour les cabines standard et plus longs pour les cellules automatisées sur mesure |
Qu’est-ce que le vapor honing ?
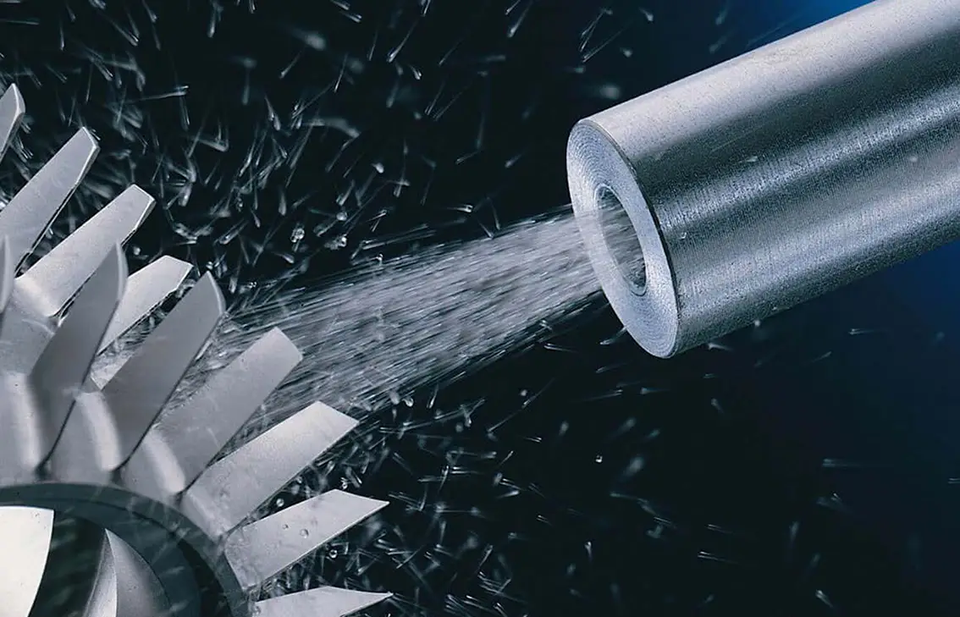
Le vapor honing est un procédé de sablage abrasif humide dans lequel des abrasifs fins sont mis en suspension dans l’eau puis projetés sur une pièce par de l’air comprimé. Dans le traitement de surface industriel, le terme est couramment employé aux côtés de sablage humide, sablage par suspension et sablage humide au sable. Cette famille de procédés se définit non par un flux d’abrasifs secs, mais par une suspension aqueuse qui modifie le comportement des abrasifs à l’impact sur la surface de la pièce.
Dans le domaine plus large des procédés de sablage abrasif, le vapor honing occupe une position intermédiaire entre les méthodes agressives de nettoyage à sec et les procédés plus lents de finition en vrac. Il est choisi lorsque le fabricant souhaite nettoyer, ébavurer, lisser, texturer ou préparer une surface sans la charge de poussière ni l’agressivité souvent associées au sablage à sec. C’est pourquoi le vapor honing est courant pour les outils de coupe, les pièces usinées de précision, les composants médicaux et électroniques, les pièces AM et la finition décorative ou esthétique des métaux.
La phase aqueuse est au cœur du procédé. Elle sert de fluide porteur aux abrasifs et modère également leur impact : la surface est ainsi traitée par un jet amorti plutôt que par un impact complètement à sec. C’est l’une des raisons pour lesquelles le vapor honing est souvent choisi pour les pièces aux arêtes sensibles, aux sections minces, à la géométrie complexe ou aux faces dont l’aspect est critique.
En production, le procédé est apprécié pour quatre caractéristiques. La première est la réduction des poussières, car l’eau capte une grande partie des particules qui seraient autrement mises en suspension dans l’air. La deuxième est le risque plus faible d’incrustation des abrasifs dans les surfaces plus tendres ou revêtues. La troisième est une finition uniforme, en particulier lorsqu’une texture mate régulière ou un état maîtrisé des arêtes est requis. La quatrième est la répétabilité du procédé, qui dépend de la stabilité de la pression, de la concentration de la suspension et de l’état des abrasifs au cours de longues périodes de fonctionnement.
Le vapor honing n’est donc pas un procédé esthétique de niche. Il s’agit d’une méthode technique de traitement de surface qui peut être réglée pour obtenir des résultats fonctionnels ou visuels selon le type et la granulométrie des abrasifs, la pression, la trajectoire des buses, la conception des montages et la logique de cycle. Dans de nombreuses usines, on le choisit non pas parce qu’il serait vaguement plus doux, mais parce que son action peut être maîtrisée et mesurée.
Comment fonctionne le vapor honing ?
Le vapor honing fonctionne en faisant circuler une suspension d’eau et d’abrasifs dans un système de sablage fermé, puis en accélérant cette suspension à l’aide d’air comprimé à travers une buse dirigée vers la pièce. Le procédé dépend de plusieurs sous-systèmes liés : préparation de la suspension, génération de pression, acheminement par les buses, récupération, gestion des sédiments et maîtrise du brouillard. La qualité du résultat final dépend moins de la force nominale de la buse que de la capacité de ces sous-systèmes à maintenir leurs consignes avec régularité au fil du temps.
Préparation de la suspension pour le vapor honing
Le procédé commence dans la cuve de suspension. L’eau et les abrasifs sont mélangés selon une plage de concentration validée et maintenus en suspension par circulation. Si la suspension n’est pas correctement mélangée et recirculée, les particules les plus lourdes se déposent, la répartition des abrasifs devient irrégulière et le procédé peut dériver d’un lot à l’autre.
Le choix des abrasifs dépend fortement de l’application. Les abrasifs céramiques, de verre, d’alumine et d’autres types conçus pour des usages spécifiques peuvent produire des effets différents sur la vitesse d’enlèvement, la rugosité, l’arrondi des arêtes et l’aspect visuel. Le choix des abrasifs doit correspondre au matériau, à la géométrie, à la granulométrie visée, à la dureté et à l’objectif de coût, plutôt que de se faire par habitude.
Trajectoire de l’accélération par air comprimé
Une fois la suspension acheminée vers le pistolet de sablage ou la buse, l’air comprimé l’accélère en direction de la pièce. La pression d’air détermine le niveau d’énergie du jet, tandis que la concentration de la suspension influe sur la densité des impacts et le caractère global de la finition. Le diamètre de la buse, la distance de travail, l’angle d’impact et la vitesse de déplacement déterminent ensuite le résultat local à la surface.
C’est là que le vapor honing se distingue du sablage à sec par le résultat pratique de finition. Comme les abrasifs sont transportés dans l’eau, leur impact est amorti et l’effet sur la surface peut être plus homogène, notamment sur les arêtes et les sections minces. Le résultat est souvent une finition mate plus raffinée, avec moins de pics ou de déchirement qu’avec un procédé à sec comparable.
Récupération de la suspension en circuit fermé
Après avoir frappé la pièce, la suspension s’écoule dans la machine et rejoint une boucle de récupération. L’eau et les abrasifs réutilisables sont remis en circulation, tandis que les fines, les résidus enlevés et les abrasifs fragmentés sont séparés. Une boucle de récupération bien conçue rend le procédé économiquement viable et contribue à maintenir une finition régulière sur des séries plus longues.
La gestion automatique des sédiments est plus importante que ne le pensent de nombreux nouveaux acheteurs. Lorsque les abrasifs usés et les boues de procédé s’accumulent, la suspension devient moins prévisible et la répétabilité de la finition diminue. Si une gestion automatique des sédiments ou une évacuation simplifiée est proposée, vérifiez la configuration fournie et la procédure de maintenance.
Extraction du brouillard et maîtrise de la visibilité
Bien que le vapor honing réduise fortement les poussières sèches, il génère tout de même du brouillard d’eau et de fines particules en suspension dans l’enceinte. Les machines doivent donc être équipées de dispositifs d’extraction et de maîtrise du brouillard pour préserver la visibilité, maintenir un environnement de travail stable et réduire l’entraînement de particules hors de la cabine. En pratique, une mauvaise gestion du brouillard peut rendre difficile l’utilisation régulière d’un système de sablage pourtant performant.
Régulation de pression PID et stabilité des recettes
Le vapor honing industriel repose sur une pression maîtrisée, et pas simplement sur la pression disponible. Une énergie de sablage stable est essentielle lorsque le procédé vise un état précis des arêtes, une texture de surface ou un seuil de nettoyage. La régulation de pression PID en boucle fermée aide à maintenir cette stabilité malgré l’évolution de l’usure des tuyaux, de l’état des abrasifs et de la durée de fonctionnement au cours du poste.
La gestion des recettes est tout aussi importante pour la production de pièces mixtes. La pression, la concentration de la suspension, le mouvement des buses, la durée du sablage et la position des axes doivent être enregistrés sous forme de recettes de procédé, plutôt que réglés de manière informelle. Cela compte particulièrement lorsqu’une même machine traite des outils le matin, des corps de vanne usinés l’après-midi et des pièces à prétraiter le soir.
En vapor honing de précision, la stabilité des résultats repose sur la maîtrise de la suspension, de la pression, des mouvements et de la récupération au sein d’une même boucle de procédé.
| Paramètre | Plage ou pratique industrielle type | Pourquoi est-ce important ? |
|---|---|---|
| Pression de travail | Généralement faible à modérée, ajustée au matériau et à la finition visée | Détermine l’énergie d’impact et l’agressivité |
| Concentration de la suspension | Généralement maintenue dans une plage validée en masse ou en volume | Influe sur la vitesse d’enlèvement, l’uniformité de la finition et la stabilité du procédé |
| Granulométrie des abrasifs | Pour les travaux de précision, des granulométries fines à moyennes sont courantes | Influe sur la rugosité, l’état des arêtes et la densité de couverture |
| Débit d’air requis | Dépend du diamètre et du nombre de buses ainsi que du réglage de pression | Détermine le dimensionnement des utilités et la régularité de l’accélération |
| Consommation d’abrasifs | Varie selon la dureté des abrasifs, leur taux de fragmentation et la charge de contamination | Influe sur le coût des consommables et la régularité de la finition |
| Distance de travail de la buse | Définie par la recette et la géométrie de la pièce | Modifie la densité et l’uniformité locales des impacts |
| Système de commande | Réglage manuel ou gestion des recettes par PLC/HMI avec niveaux d’autorisation | Favorise une production répétable et la traçabilité des réglages |
| Boucle de récupération | Recirculation de la suspension en circuit fermé avec décantation et extraction du brouillard | Préserve la propreté, la réutilisation des abrasifs et la répétabilité du procédé |
Vapor honing, sablage à sec et autres méthodes : comparaison
Le vapor honing est le plus souvent comparé au sablage à sec, car les deux procédés partagent le même objectif général de traitement de surface par abrasifs. La différence majeure tient à la manière dont les abrasifs atteignent la pièce et aux effets sur les poussières, le caractère de la finition et la maîtrise du procédé. Le sablage à sec reste très efficace pour le nettoyage intensif, le décapage des revêtements et l’enlèvement rapide de matière, mais les fabricants de pièces de précision se tournent souvent vers le vapor honing lorsque la qualité de surface et la propreté de l’environnement comptent davantage que l’agressivité maximale.
Il est également utile de comparer le vapor honing aux procédés proches. Le grenaillage de précontrainte projette lui aussi des médias, mais vise principalement à induire des contraintes de compression plutôt qu’à simplement nettoyer ou affiner la texture de surface, comme l’indique la terminologie ASTM du grenaillage de précontrainte. À l’inverse, la finition vibratoire est un procédé en vrac adapté à de grandes quantités de petites pièces, mais elle n’offre pas la sélectivité dirigée par buse qui rend le vapor honing efficace sur des caractéristiques locales, des arêtes et des faces définies par leur géométrie.
| Critère d’évaluation | Vapor honing | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire |
|---|---|---|---|---|
| Objectif principal | Nettoyage maîtrisé, ébavurage, texturation, préparation des arêtes et prétraitement | Décapage rapide, décalaminage, nettoyage et rugosification | Renforcement fonctionnel de la surface et amélioration de la tenue à la fatigue | Lissage par lots et finition générale en vrac |
| Production de poussières | Très peu de poussières non confinées | Élevée sans confinement ni extraction suffisants | Dépend du procédé ; les systèmes à sec génèrent davantage de particules en suspension dans l’air | Peu de poussières en suspension dans l’air, mais les composés et les boues doivent être gérés |
| Caractère de la finition | Fine, homogène, mate ou satinée | Plus agressive et souvent plus rugueuse | Texture fonctionnelle de grenaillage plutôt que finition esthétique uniforme | Lissage étendu sur des cycles plus longs |
| Risque d’incrustation d’abrasifs | Plus faible sur les surfaces sensibles grâce au film d’eau | Plus élevé dans certains cas sur les matériaux tendres ou revêtus | Dépend des abrasifs et des réglages d’intensité | Faible risque lié à l’impact des particules projetées |
| Sélectivité par zone de surface | Élevée avec la maîtrise des buses et des montages | Élevée, mais avec une charge de poussières plus importante | Modérée à élevée dans les installations dédiées au grenaillage | Plus faible ; le procédé traite les pièces de façon plus générale |
| Répétabilité | Élevée si la suspension et la pression sont maîtrisées | Peut dériver si le flux d’abrasifs secs et la charge de poussières varient | Élevée lorsque l’intensité et la couverture sont maîtrisées | Bonne pour les lots en vrac, moins précise sur les caractéristiques locales |
| Applications les mieux adaptées | Pièces de précision, outils, pièces AM, verre et surfaces d’aspect | Rouille importante, revêtements épais, nettoyage agressif | Ressorts, engrenages et composants critiques pour la fatigue | Petites pièces simples nécessitant un lissage en vrac |
Du point de vue de la propreté de l’environnement de travail, le vapor honing présente également un avantage pratique. La phase aqueuse retient une grande partie des particules qui seraient autrement en suspension dans l’air et nécessiteraient une extraction des poussières plus puissante ainsi qu’un isolement de l’usine plus poussé. Pour les opérations de prétraitement avant peinture ou revêtement, cet environnement de travail plus propre peut compléter les pratiques plus générales de préparation des surfaces de l’AMPP où la régularité et la propreté du substrat restent essentielles aux performances du revêtement en aval.
Spécifications clés à évaluer avant l’achat
Une machine de vapor honing doit être spécifiée en partant du procédé. L’acheteur doit donc définir l’effet de surface requis, l’état des bavures et des arêtes, le temps de cycle visé, la géométrie des pièces et les besoins de traçabilité avant de comparer les dimensions des machines. Une cabine plus grande ou une pression nominale supérieure ne garantit pas un meilleur résultat si le besoin réel est une finition fine et stable sur une pièce complexe.
Plage de pression et stabilité de la pression
La plage de pression compte, mais la stabilité de la régulation compte davantage. Une machine qui maintient régulièrement une consigne tout au long du poste a plus de valeur qu’une machine qui se contente d’annoncer une pression maximale élevée. La stabilité de la pression influe directement sur la rugosité, l’agressivité de l’ébavurage et la régularité du résultat de vapor honing d’une pièce à l’autre.
Précision des axes de mouvement et maîtrise de la trajectoire des buses
L’automatisation du vapor honing doit être évaluée comme toute autre application de mouvement de précision. Si certaines faces, rainures, arêtes d’outils ou caractéristiques internes nécessitent un traitement maîtrisé, la machine doit positionner les buses avec précision et répétabilité. Lorsqu’une liaison servo-commandée X/Y/Z est proposée, vérifiez la précision de positionnement et la répétabilité du procédé si celui-ci dépend d’une distance de travail et d’une géométrie de trajectoire répétables.
Débit, temps de cycle et logique de manutention
Le temps nominal de sablage ne représente qu’une partie du débit. Le chargement, le bridage, l’égouttage, le choix de recette, l’inspection visuelle et le changement de pièces déterminent souvent la production réelle davantage que les seules minutes de fonctionnement des buses. Les acheteurs doivent donc demander le débit de pièces conformes dans les conditions d’exploitation prévues, plutôt que de se fier à des temps de cycle isolés.
Encombrement et volume utile des pièces
Les dimensions extérieures d’une machine ne correspondent pas à son volume utile de traitement. L’ouverture de la chambre, le dégagement pour les montages, la disposition des cuves et l’espace de service déterminent tous si le système s’adapte réellement à l’implantation de l’usine et à la famille de pièces. C’est particulièrement important pour les tiges, les panneaux plats et les pièces complexes nécessitant un déplacement de trajectoire plutôt qu’un simple chargement en panier.
IHM, stockage des recettes et droits d’accès
La commande par recettes devient essentielle dès que le système traite plusieurs familles de produits. Une IHM pratique doit permettre de stocker des recettes, de définir des autorisations hiérarchisées, de suivre les alarmes et de répéter les paramètres. Ces fonctions réduisent les dérives dues aux opérateurs et facilitent le maintien d’un traitement de surface validé pendant de longues périodes de production.
Extraction du brouillard, gestion des déchets et accès de maintenance
Le vapor honing génère moins de poussières que le sablage à sec, mais produit tout de même des déchets de suspension, des fines d’abrasifs usagés et de l’air chargé d’humidité dans l’enceinte. La conception de l’extraction, l’évacuation des sédiments et l’accès pour le nettoyage influent directement sur la disponibilité. Un nettoyage difficile peut transformer une machine techniquement adaptée en goulot d’étranglement qui exige beaucoup de maintenance.
Utilités, sécurité et préparation de l’installation
La qualité de l’air comprimé, la gestion de l’eau, l’alimentation électrique, l’étanchéité de l’enceinte, la protection de la fenêtre d’observation, les verrouillages et la logique d’arrêt d’urgence doivent tous être examinés dès le début. Les acheteurs doivent également tenir compte du cheminement des drains, de la charge au sol et de l’accessibilité des pompes, des vannes et des pièces d’usure. Dans les usines, la préparation du site d’installation est souvent un facteur de retard plus important que le matériel de sablage lui-même.
Applications dans différents secteurs
Le vapor honing est utilisé dans divers secteurs, car il peut être réglé pour obtenir des résultats fonctionnels ou esthétiques. Dans une usine, il peut servir à préparer les arêtes d’outils en carbure avant revêtement ; dans une autre, à ébavurer des composants complexes en acier inoxydable usinés ; dans une autre encore, à créer une texture satinée homogène sur des boîtiers métalliques destinés aux consommateurs. Le point commun n’est pas le secteur, mais le besoin de modifier la surface de façon maîtrisée.
Outils de coupe et composants métalliques de précision
Les fabricants d’outils utilisent le vapor honing pour préparer les arêtes de coupe, éliminer les microbavures et stabiliser la géométrie des arêtes avant revêtement. Les ateliers d’usinage de précision l’utilisent pour éliminer les petites bavures, affiner la texture de surface et nettoyer les creux difficiles d’accès sans produire autant de poussières qu’un sablage abrasif à sec. Pour les outils en carbure et les applications similaires, la préparation des arêtes des outils de coupe est particulièrement adaptée, car la maîtrise des buses et le choix des abrasifs peuvent contribuer à une préparation maîtrisée du facteur K.
Prétraitement avant revêtement et surfaces forgées
Sur les pièces métalliques fabriquées ou forgées, le vapor honing peut éliminer une légère calamine, des contaminants et des couches superficielles non adhérentes, tout en produisant un substrat plus homogène pour les opérations de finition en aval. Il est particulièrement utile lorsque la peinture, le revêtement de conversion ou la phosphatation ultérieurs dépendent d’un état de substrat régulier. Dans ces situations, le sablage humide de prétraitement avant revêtement reflète une séquence de procédé dans laquelle le nettoyage et la maîtrise du profil sont liés aux performances d’adhérence ultérieures.
Fabrication additive, verre et finition 3C
Les pièces complexes produites par fabrication additive bénéficient du vapor honing, car le jet de suspension peut atteindre des géométries irrégulières tout en produisant un aspect de surface plus homogène que de nombreuses méthodes à sec. Le verre et les composants 3C en tirent des bénéfices différents : dépolissage maîtrisé, aspect satiné, toucher lisse et réduction des variations visuelles sur de grands lots.
| Type d’application | Secteur cible | Pièce type | Avantage apporté par le procédé |
|---|---|---|---|
| Préparation des arêtes des outils de coupe | Fabrication d’outils en carbure | Plaquettes, forets et fraises en bout | Préparation maîtrisée des arêtes et meilleure aptitude au revêtement |
| Ébavurage de pièces métalliques | Usinage de précision, approvisionnement automobile et travail général des métaux | Boîtiers, supports et composants de vanne | Ébavurage sélectif avec une qualité de surface stable |
| Élimination de la calamine sur les pièces forgées | Forge et transformation de l’acier | Barres, arbres et ébauches forgées | Surface plus propre pour l’inspection ou la finition en aval |
| Prétraitement avant revêtement | Fabrication, électroménager et revêtements de protection | Assemblages en acier et en aluminium | Propreté homogène et meilleure régularité du revêtement |
| Post-traitement de pièces AM | Fabrication additive | Pièces fonctionnelles métalliques imprimées en 3D | Élimination des particules adhérentes et amélioration de l’aspect de surface |
| Grenaillage de précontrainte de pièces métalliques | Automobile, aéronautique, composants à ressort | Pièces métalliques porteuses | Conditionnement fonctionnel de la surface ou traitement de mise en contrainte |
| Dépolissage du verre | Transformation du verre et produits d’affichage | Panneaux, capots et verre décoratif | Aspect mat homogène et maîtrise de la texture |
| Finition de produits 3C | Électronique grand public | Cadres, coques et capots | Lissage esthétique et toucher régulier |
Pour le travail général des métaux, le vapor honing convient également bien aux opérations d’ébavurage de pièces métalliques lorsque l’objectif du procédé est de réduire sélectivement les bavures plutôt que d’enlever agressivement de la matière. La même plateforme d’équipement peut ainsi servir au nettoyage fonctionnel, à la finition esthétique et à la préparation des étapes de fabrication en aval.
Guide de sélection des équipements
Le choix de l’équipement devient plus simple lorsque les acheteurs distinguent les applications selon l’échelle de production, la géométrie des pièces et le niveau de maîtrise requis. Certaines opérations nécessitent de la flexibilité pour changer fréquemment de recette et valider des échantillons. D’autres exigent une utilisation efficace de la chambre et une production quotidienne prévisible. D’autres encore justifient des formats de machines très spécifiques, car les pièces sont des tiges, des plaques ou des composants complexes à plusieurs faces qui ne s’adaptent pas efficacement aux cabines polyvalentes.
| Configuration ou gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| Système robotisé flexible à l’échelle d’un laboratoire de R&D | Essais sur échantillons, essais de procédé et développement | Pièces variées de petite à moyenne taille | Élevé | Validation des recettes, essais de matériaux et travaux de précision en petites séries |
| Cabine manuelle standard | Traitement technique à faible volume | Petites pièces | Moyen | Réparations, travaux de développement et finitions sur mesure |
| Cabine de production par lots à chambre unique | Fabrication courante par lots | Pièces de petite à moyenne taille | Moyen à élevé | Ébavurage répétable, préparation des arêtes et finition esthétique |
| Machine dédiée au traitement pièce par pièce | Flux stable pièce par pièce | Pièces individuelles de petite à moyenne taille | Élevé | Maîtrise régulière du cycle pour des familles de pièces fixes |
| Système de production à double chambre | Fabrication à débit plus élevé | Pièces de petite à moyenne taille | Moyen | Alternance des cycles de chargement et de sablage pour une meilleure utilisation de la machine |
| Système multiaxe servo-commandé pour pièces complexes | Traitement de précision de géométries complexes | Composants 3D complexes | Élevé | Pièces à plusieurs faces et zones de surface sensibles à la géométrie |
| Machine à grand espace de travail pour pièces en forme de plaque | Traitement de grandes surfaces | Pièces plates ou en forme de plaque | Moyen | Panneaux larges, plaques et travaux de texturation homogène |
| Système continu pour barres rondes | Traitement de produits longs | Tiges, barres et arbres | Moyen | Décalaminage et conditionnement de surface de produits cylindriques |
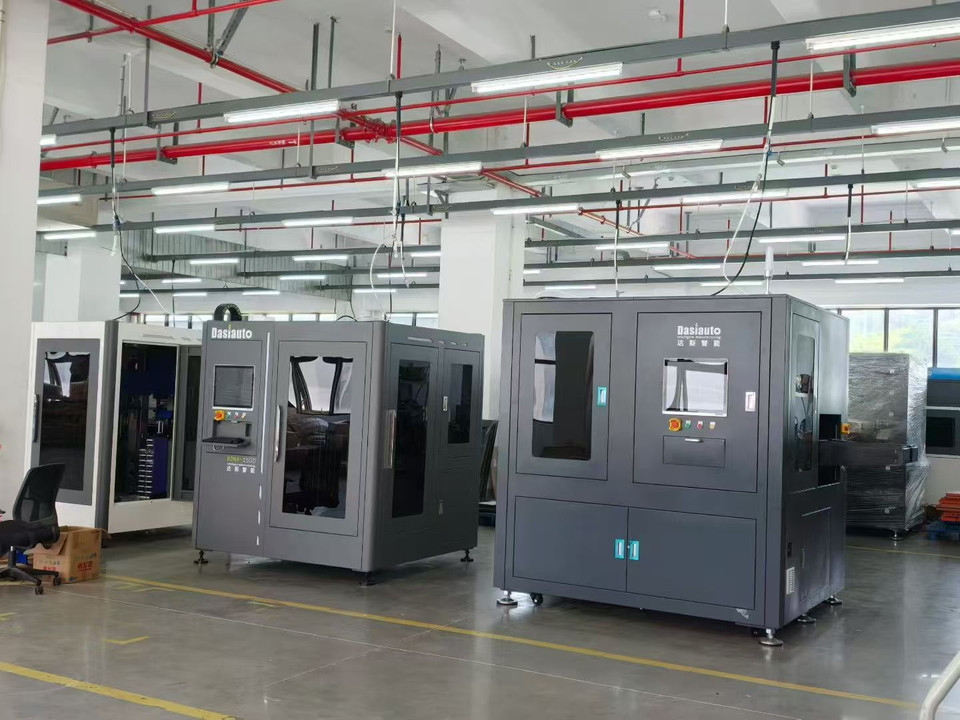
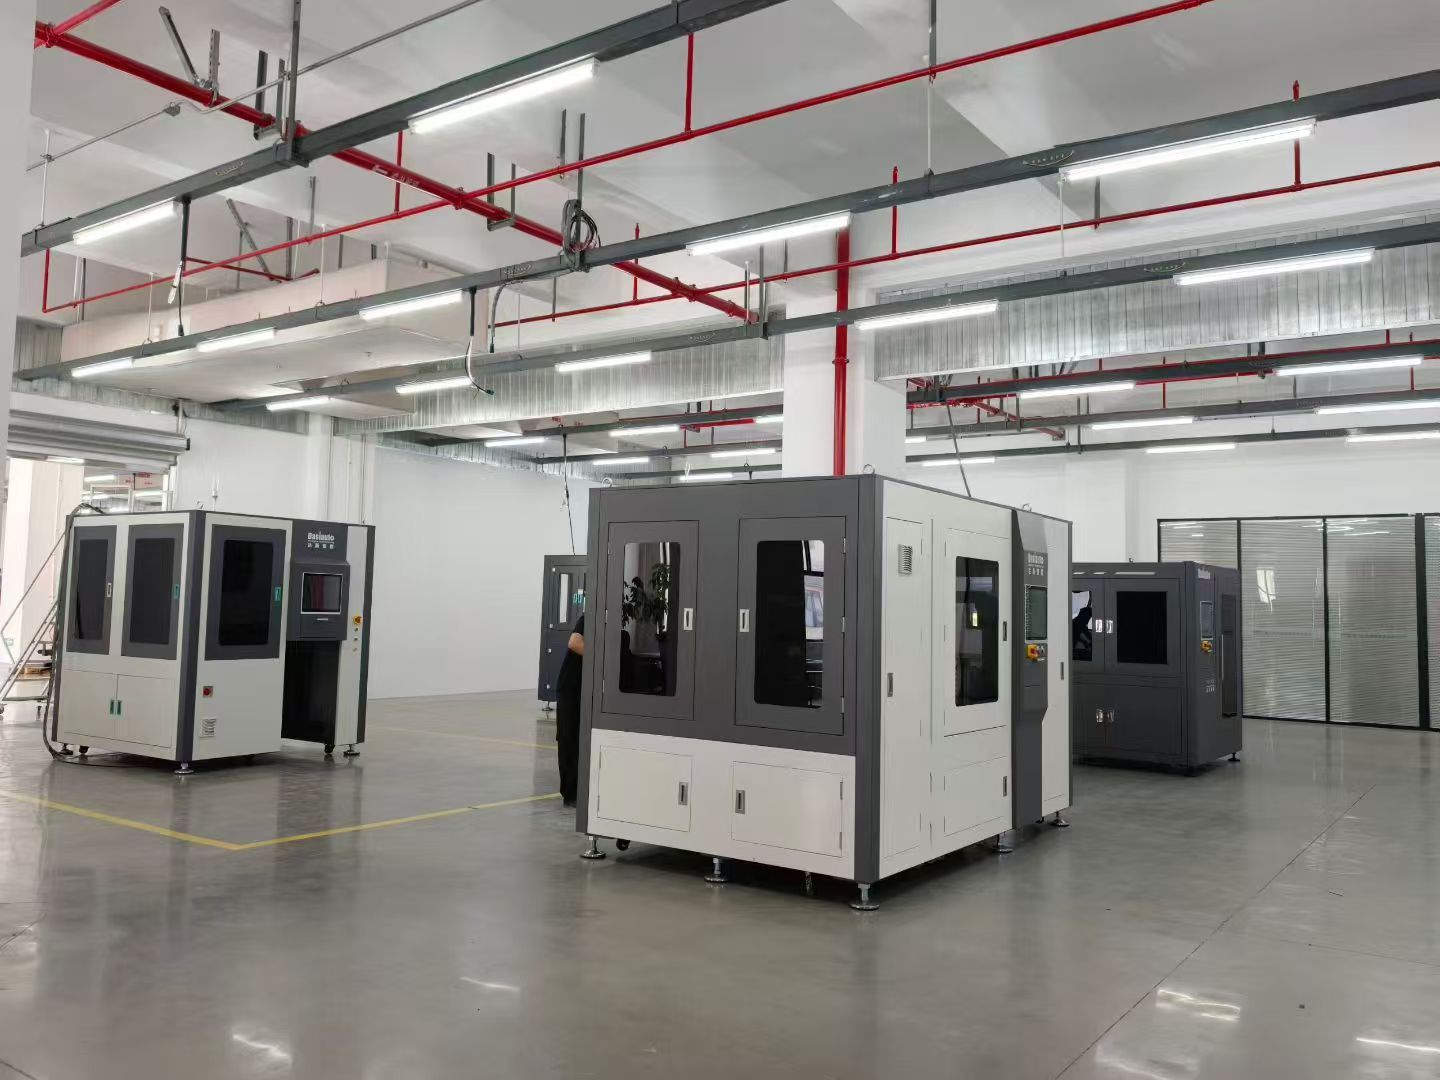
Dans les environnements de développement de procédés, la cellule R&D de vapor honing RB-6 est adaptée aux essais de type laboratoire, car elle permet des essais flexibles sur échantillons et l’itération des recettes. Pour la production quotidienne par lots, une chambre standard telle que la cabine à chambre unique SC-40 constitue souvent une solution plus efficace, car elle concilie répétabilité, praticité du chargement et débit lié à la chambre.
Lorsque le débit de l’usine est limité par les temps d’arrêt lors du chargement plutôt que par l’intensité du sablage, une architecture à deux stations peut être plus efficace. Un système tel que le système de production à double chambre DC-40 permet un enchaînement alterné du chargement et du sablage, ce qui peut améliorer l’utilisation de la machine dans les programmes de production répétitifs portant sur des familles de pièces stables.
Coût, délai et considérations de retour sur investissement
Le coût d’un système de vapor honing dépend moins de la présence du sablage par suspension que du niveau d’automatisation et de commande qui l’accompagne. Une cabine simple à commande manuelle présente une structure de coûts très différente de celle d’un système multiaxe doté de recettes, de manutention automatisée, d’extraction intégrée du brouillard et d’une évacuation des boues conçue à cet effet. Les acheteurs doivent donc comparer le coût par pièce conforme, et pas seulement le prix annoncé de la machine.
La complexité de la configuration est généralement le principal facteur de coût. Les dimensions de la chambre, le nombre de buses, la conception de la pompe et de la cuve, les protections contre l’usure, les équipements des axes de mouvement, les fonctionnalités de l’IHM et l’ingénierie des montages contribuent tous au coût de différentes façons. Une machine conçue pour une famille de pièces stable peut être plus simple et moins coûteuse qu’une machine destinée à passer chaque jour d’un substrat et d’un objectif de qualité à l’autre.
Le délai doit être présenté comme indicatif et non comme garanti. Les cabines standard passent généralement plus rapidement par les étapes d’ingénierie et de fabrication que les systèmes sur mesure avec outillage dédié, mouvements robotisés ou prétraitement intégré. Les essais de procédé, l’approbation des échantillons et les critères de réception peuvent également prolonger le calendrier, en particulier lorsque l’exigence de surface est visuelle et donc plus subjective qu’une simple tolérance dimensionnelle.
Le retour sur investissement s’évalue au mieux en tenant compte de la main-d’œuvre, de la qualité et des effets sur les opérations de fabrication en aval. Dans les environnements d’ébavurage manuel, le vapor honing peut réduire la part de main-d’œuvre et la variabilité entre opérateurs. Pour le prétraitement, il peut stabiliser la propreté des surfaces et réduire les retouches liées aux revêtements. Pour la préparation des outils de coupe, il peut contribuer à des performances plus longues et plus stables en produisant une arête mieux maîtrisée avant le revêtement.
Les cas de retour sur investissement les plus convaincants concernent généralement des pièces de grande valeur ou des situations où les retouches ont de lourdes conséquences. Si une usine met des pièces au rebut en raison d’un ébavurage irrégulier, d’une adhérence inégale du revêtement ou d’une finition visuelle instable, un procédé de vapor honing maîtrisé peut créer de la valeur même sans offrir la vitesse d’enlèvement de matière la plus élevée. Pour les entreprises qui formalisent la validation des procédés et la rigueur de production, des approches de mesure plus générales peuvent également s’appuyer sur les ressources du NIST sur la fabrication.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide destinés au traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme expliqué dans À propos de DasiAuto.
Les essais d’application et le développement du procédé permettent d’évaluer les abrasifs et les paramètres de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces autour de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle donnée doit être établie au moyen d’essais représentatifs sur échantillons. DasiAuto assure l’installation, la formation des opérateurs et un soutien technique continu tout au long du processus de production.
Questions fréquentes
Les équipements de vapor honing peuvent-ils être personnalisés pour une famille de pièces ou une géométrie particulière ?
Oui. Les systèmes de vapor honing sont couramment configurés en fonction de la taille des pièces, de la stratégie de montage, de la trajectoire des buses, du niveau d’automatisation et du résultat de finition requis. La personnalisation est plus efficace lorsque l’acheteur définit d’abord l’objectif réel du procédé, par exemple l’ébavurage, le conditionnement des arêtes, la finition esthétique ou le prétraitement avant revêtement.
Est-il recommandé de réaliser des essais sur échantillons avant d’acheter une machine de vapor honing ?
Dans la plupart des cas industriels, oui. Les essais sur échantillons permettent de vérifier le choix des abrasifs, la concentration de la suspension, la plage de pression, la stratégie de trajectoire et le résultat réalisable sur le substrat et la géométrie réels. Ils sont particulièrement utiles lorsque le procédé doit concilier plusieurs objectifs, comme l’ébavurage et l’aspect esthétique.
Quels sont les principaux facteurs qui influent sur le délai de livraison d’un équipement de vapor honing ?
Les principaux facteurs de délai sont généralement la configuration de l’équipement, les dimensions de la chambre, le niveau d’automatisation, la complexité des montages et la nécessité d’effectuer des essais de procédé avant la validation de la conception finale. Les cabines de production standard sont généralement livrées plus rapidement que les systèmes multiaxes ou les solutions de prétraitement intégrées sur mesure.
Quelles utilités et conditions du site sont nécessaires à l’installation ?
La plupart des systèmes nécessitent une alimentation stable en air comprimé, une alimentation électrique, des équipements de gestion de l’eau, un drainage et suffisamment d’espace autour de la machine pour l’accès de maintenance. Si le procédé est automatisé, le plan d’installation doit également tenir compte du flux de chargement des pièces, des verrouillages de sécurité et de la relation entre le sablage, l’inspection et la manutention en aval.
Quelle formation les opérateurs doivent-ils généralement recevoir pour le vapor honing ?
La formation porte généralement sur le choix des recettes, la gestion de la suspension, le contrôle des abrasifs, l’inspection de l’usure des buses, la maintenance quotidienne, l’évacuation des déchets et le dépannage de base. Les systèmes automatisés nécessitent également une formation sur les droits d’accès, les alarmes et l’importance de ne pas modifier les paramètres validés pendant la production.
Quel soutien après-vente compte le plus pour assurer la stabilité à long terme du vapor honing ?
Les éléments de soutien les plus importants sont la disponibilité des pièces de rechange, le réapprovisionnement en abrasifs correspondants, le dépannage technique et l’optimisation continue du procédé lorsque les résultats commencent à dériver. La stabilité à long terme dépend non seulement de la machine elle-même, mais aussi d’une maintenance rigoureuse, de consommables stables et d’une réponse technique rapide.