

Réponse rapide
Pour les pièces de précision, le sablage humide est généralement choisi lorsqu’on recherche un fonctionnement plus propre, une meilleure maîtrise de la finition et un risque moindre de contamination par les abrasifs qu’avec le sablage à sec. Dans un système de sablage humide, les abrasifs sont mis en suspension dans l’eau, puis accélérés par de l’air comprimé et projetés sur la pièce. Cette combinaison peut réduire les poussières en suspension dans l’air, amortir l’impact des particules et améliorer la régularité de la finition sur les outils, les pièces médicales, les composants AM, les substrats revêtus et d’autres surfaces sensibles à la géométrie, pour lesquelles la répétabilité compte davantage que le taux d’enlèvement maximal.
| Facteur clé | Conclusion type |
|---|---|
| Type de procédé | Sablage par abrasifs en suspension utilisant de l’eau, des abrasifs et de l’air comprimé |
| Plage de pression habituelle | Pression de sablage faible à moyenne, déterminée par le substrat, les abrasifs et la finition visée |
| Effet sur la surface | Traitement de surface fin et homogène, générant peu de poussières et une micro-érosion contrôlée |
| Comportement des poussières | Très peu de poussières libres par rapport au sablage à sec |
| Applications types | Préparation des arêtes, ébavurage, prétraitement avant revêtement, post-traitement AM, grenaillage de précontrainte, dépolissage du verre |
| Profil des délais | Les délais habituels sont plus courts pour les cabines standard et plus longs pour les lignes automatisées sur mesure |
Qu’est-ce que le sablage humide ?
Le sablage humide est un procédé de traitement de surface par abrasifs dans lequel de fines particules abrasives sont mélangées à de l’eau pour former une suspension, puis projetées sur une pièce par de l’air comprimé. Le procédé est également désigné couramment par les termes wet blasting, wet sandblasting, slurry blasting ou vapor blasting, bien que ces termes puissent varier légèrement selon le marché et la conception de l’équipement. Dans tous les cas, sa caractéristique déterminante est la phase aqueuse, qui modifie à la fois le transport de l’abrasif et son interaction avec la pièce.
Au sein de la famille plus large des procédés de sablage abrasif, le sablage humide se situe entre les méthodes agressives de nettoyage à sec et les méthodes de finition en masse plus lentes. Il est utilisé lorsque le fabricant a besoin de modifier la surface de manière contrôlée plutôt que d’enlever une grande quantité de matière. Il est donc courant dans les secteurs à forte valeur ajoutée où la géométrie des pièces, l’intégrité des arêtes, les performances du revêtement ou la régularité esthétique sont toutes importantes à la fois.
La valeur technique du sablage humide tient au comportement de la suspension lors de l’impact. L’eau sert de véhicule et de milieu amortisseur. Par rapport au sablage à sec, le flux d’abrasifs génère moins de poussières, est souvent moins agressif thermiquement et risque moins de laisser des abrasifs incrustés sur les surfaces tendres ou revêtues. C’est pourquoi le sablage humide est souvent spécifié pour les outils en carbure, les pièces en acier inoxydable, les alliages non ferreux, les composants usinés de précision, les pièces fabriquées par fabrication additive et certaines applications sur le verre ou les composants 3C.
Quatre avantages caractérisent le procédé dans la plupart des décisions d’achat industrielles. Le premier est la réduction des poussières, car la phase aqueuse capte une grande partie des particules qui seraient autrement en suspension dans l’air. Le deuxième est une réduction du risque d’incrustation des abrasifs sur les surfaces sensibles. Le troisième est l’obtention d’une finition uniforme, notamment lorsqu’une texture mate homogène ou un état contrôlé des arêtes est requis. Le quatrième est une bonne répétabilité du procédé, qui dépend du contrôle en boucle fermée de la pression, de la concentration de la suspension et de l’état des abrasifs plutôt que du seul savoir-faire de l’opérateur.
Le sablage humide n’est pas un procédé dédié à une seule fonction. Il peut ébavurer, décalaminer, texturer, nettoyer, effectuer un grenaillage de précontrainte, préparer les arêtes et préparer les surfaces avant revêtement. Il est donc préférable de comprendre cette famille de procédés comme une plateforme maîtrisée de sablage humide par abrasifs, dont le résultat final dépend du choix des abrasifs, de la conception des buses, de la plage de pression, de la logique de montage et du contrôle des trajectoires.
Comment fonctionne le sablage humide ?
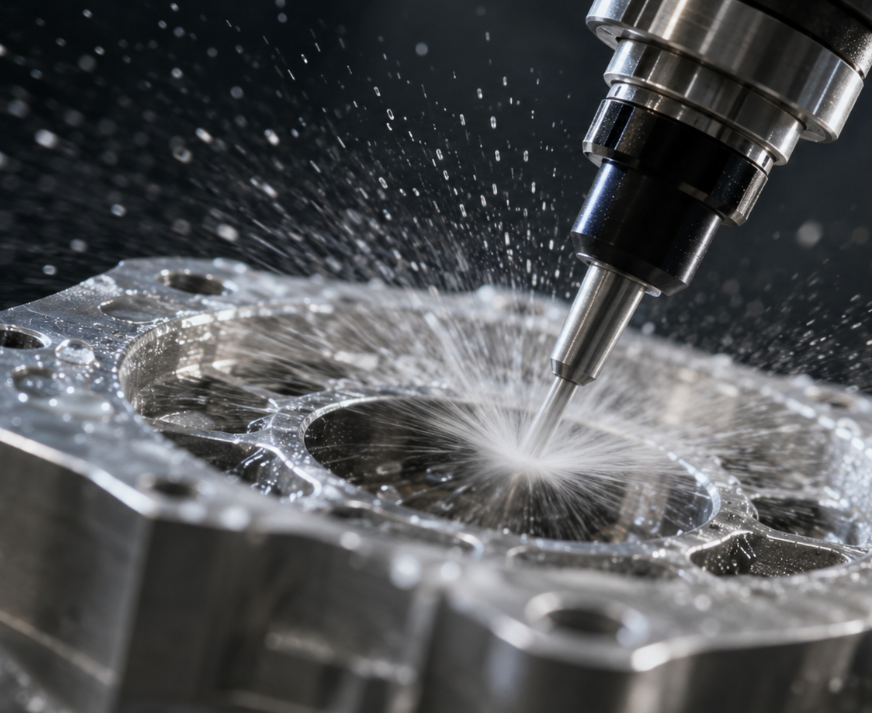
Le sablage humide fonctionne en faisant circuler une suspension d’eau et d’abrasifs dans une boucle de procédé fermée, puis en utilisant de l’air comprimé pour accélérer cette suspension à travers un pistolet ou une buse de sablage vers la pièce. La machine réunit ainsi la gestion des liquides, l’accélération pneumatique, la gestion des abrasifs et le contrôle de l’enceinte au sein d’un système intégré. Pour les acheteurs qui comparent des équipements, les différences de performances entre les machines tiennent généralement à la stabilité de ces quatre fonctions au fil du temps.
Système de suspension : eau et abrasifs en suspension
Le procédé commence dans la cuve de suspension, où l’eau et les abrasifs sont mélangés à une concentration contrôlée. Contrairement au sablage à sec, où l’abrasif est acheminé pneumatiquement dans un état essentiellement sec, le sablage humide s’appuie sur une pompe ou un système de circulation pour maintenir les abrasifs en suspension et permettre une alimentation régulière. Si la suspension est mal mélangée, les particules les plus lourdes peuvent décanter, la concentration peut dériver et le résultat du procédé peut varier d’un lot à l’autre.
Le choix des abrasifs influe fortement sur le comportement de la suspension. Des abrasifs fins en céramique, en verre ou en alumine, ou des abrasifs spéciaux adaptés, peuvent être choisis selon la dureté et la géométrie de la pièce, la rugosité requise, la taille des bavures et l’objectif de coût. Les abrasifs doivent être sélectionnés dans le cadre de la recette du procédé, et non après coup.
Trajet d’accélération par air comprimé
Une fois acheminée vers la zone de sablage, la suspension arrive à la buse et est accélérée par l’air comprimé. Ce flux d’air détermine la vitesse des particules, tandis que la proportion d’abrasifs dans la suspension influe sur la densité des impacts et l’aspect de la finition. Le diamètre de la buse, la distance de projection, l’angle d’impact et la vitesse de déplacement déterminent ensuite le résultat final du traitement sur la surface de la pièce.
Comme l’eau amortit en partie l’impact, le sablage humide peut produire une finition d’aspect plus fin que le sablage à sec avec des granulométries comparables. Cela est particulièrement pertinent pour les arêtes, les parois minces ou les surfaces sensibles à l’aspect. En pratique, l’ingénieur procédé équilibre la pression et la taille des abrasifs afin d’obtenir une action de coupe ou de lissage suffisante sans trop arrondir les arêtes ni créer une rugosité inutile.
Récupération en circuit fermé et sédimentation
Après avoir heurté la pièce, la suspension s’écoule de nouveau dans la machine pour être réutilisée. Les abrasifs réutilisables et l’eau retournent dans la cuve, tandis que les contaminants surdimensionnés, les particules brisées, les fines et les débris retirés sont séparés par filtration ou sédimentation. Ce fonctionnement en boucle fermée explique en partie pourquoi le sablage humide peut être à la fois propre et économique en production stable.
La gestion automatique des déchets abrasifs est ici plus importante que ne le pensent de nombreux primo-acheteurs. Si les abrasifs brisés et les boues ne sont pas éliminés efficacement, la régularité de la suspension se dégrade et la répétabilité du procédé en pâtit. Lorsqu’une sédimentation automatique des déchets abrasifs ou une évacuation simplifiée est proposée, vérifiez la configuration fournie et la procédure de maintenance.
Collecte des poussières et maîtrise du brouillard
Le sablage humide réduit considérablement les poussières sèches en suspension dans l’air, mais ne dispense pas de gérer l’enceinte. À l’intérieur de la cabine, le brouillard, les gouttelettes aérosolisées et les particules très fines en suspension doivent tout de même être maîtrisés. Les machines efficaces comportent donc des dispositifs d’extraction et de collecte des poussières qui gèrent le brouillard d’eau, améliorent la visibilité et maintiennent un environnement stable pour l’opérateur pendant de longs postes de travail.
Régulation de pression PID et gestion des recettes
Les systèmes industriels de sablage humide ne doivent pas être considérés comme de simples « cabines de pulvérisation ». La stabilité de la pression est essentielle à la répétabilité de la finition, en particulier lors du traitement d’outils, de pièces aéronautiques, de composants médicaux ou de pièces usinées de précision. La régulation en boucle fermée par PID aide à maintenir une pression de sablage stable malgré les variations de l’état de la suspension, l’usure des tuyaux et la durée de fonctionnement au cours du poste.
Lorsque plusieurs références de pièces sont traitées sur la même machine, la gestion des recettes par IHM devient tout aussi importante. La consigne de pression, la concentration de la suspension, la trajectoire des buses, le temps de sablage et le mouvement des axes doivent être enregistrés sous forme de recettes de procédé répétables, plutôt que d’être ajustés de manière informelle. C’est ce qui distingue un procédé dépendant de l’opérateur d’une plateforme de traitement de surface maîtrisée.
Dans le sablage humide de précision, la régularité repose sur la maîtrise de la suspension, de la pression, des mouvements et de la récupération, et non sur la seule puissance des buses.
| Paramètre | Plage ou pratique industrielle courante | Pourquoi est-ce important ? |
|---|---|---|
| Pression de travail | Généralement faible à moyenne, déterminée par le substrat et la finition visée | Contrôle la vitesse des particules et l’agressivité du procédé |
| Concentration de la suspension | Généralement contrôlée par un rapport en poids ou en volume dans une plage validée | Influe sur la vitesse d’enlèvement, l’homogénéité de la finition et la stabilité des abrasifs |
| Granulométrie des abrasifs | Les granulométries fines à moyennes sont courantes pour les travaux de précision | Influe sur la rugosité, l’effet sur les arêtes et le taux de couverture |
| Débit d’air requis | Dépend du diamètre de la buse, de la pression et du nombre de pistolets | Détermine la régularité de l’accélération et le dimensionnement des équipements auxiliaires |
| Consommation d’abrasifs | Varie selon la dureté des abrasifs, leur taux de fragmentation et la charge de contamination | Influe sur le coût d’exploitation et la répétabilité de la finition |
| Distance de projection de la buse | Définie par la recette et la géométrie de la pièce | Modifie la densité des impacts et l’effet local sur la surface |
| Système de commande | Réglage manuel ou gestion des recettes par PLC/IHM avec autorisations | Favorise une production répétable et réduit les dérives liées aux opérateurs |
| Circuit de récupération | Recirculation de la suspension en boucle fermée avec sédimentation et extraction du brouillard | Maintient la propreté, la stabilité et l’efficacité de la réutilisation |
Sablage humide, sablage à sec et autres méthodes
Le sablage humide est souvent comparé directement au sablage à sec, car tous deux projettent des abrasifs, mais leur comportement opérationnel diffère sensiblement. Le sablage à sec est généralement privilégié pour éliminer une forte rouille, décaper des revêtements épais ou maximiser la vitesse de coupe. Le sablage humide est privilégié lorsque la maîtrise des poussières, la propreté des pièces, la sensibilité de la géométrie et l’homogénéité de la surface importent davantage que le taux d’enlèvement maximal.
Cette comparaison prend davantage de sens lorsqu’on inclut les procédés voisins. Le grenaillage de précontrainte peut avoir un équipement d’apparence similaire, mais vise fonctionnellement à créer une contrainte de compression plutôt qu’à simplement nettoyer. La finition vibratoire, en revanche, peut lisser de grands lots de petites pièces, mais n’offre généralement pas la même sélectivité locale ni le même contrôle directionnel qu’un système de sablage à buse.
| Critère d’évaluation | Sablage humide | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire |
|---|---|---|---|---|
| Objectif principal | Nettoyage contrôlé, ébavurage, texturation, préparation des arêtes, prétraitement | Décapage rapide, nettoyage, rugosification, décalaminage | Renforcement de la surface par contrainte de compression | Lissage en vrac, adoucissement des arêtes, finition en masse |
| Production de poussières | Très peu de poussières libres | Élevée, sauf si l’enceinte et l’extraction sont renforcées | Faible dans les procédés humides, plus élevée dans les procédés à sec | Peu de poussières en suspension dans l’air, mais des déchets de composé peuvent subsister |
| Aspect de la finition | Finition fine, homogène, mate et maîtrisée | Plus agressive, souvent plus rugueuse | Surface à texture alvéolée fonctionnelle, contribuant au renforcement par contrainte | Lissage général au cours de cycles longs |
| Risque d’incrustation d’abrasifs | Plus faible sur les surfaces sensibles grâce au film d’eau | Dans certains cas, plus élevé sur les surfaces tendres ou revêtues | Dépend des abrasifs et de la conception du procédé | Risque faible lié à l’impact projeté |
| Génération de chaleur | Moins de chaleur localisée qu’en sablage à sec | Potentiel plus élevé de chaleur due au frottement et à l’impact | Généralement maîtrisée pour obtenir les résultats fonctionnels visés | Faible, mais il ne s’agit pas d’un procédé par projection d’abrasifs |
| Répétabilité | Élevée lorsque la suspension et la pression sont maîtrisées | Variable si le débit d’abrasifs et la charge de poussières dérivent | Élevée lorsque l’intensité et la couverture sont maîtrisées | Bonne pour les lots traités en masse, mais moins sélective par zone |
| Applications les mieux adaptées | Pièces métalliques de précision, outils, verre, pièces AM, prétraitement | Nettoyage intensif et élimination de revêtements | Ressorts, engrenages, pièces critiques pour la fatigue | Petites pièces simples en grands lots mélangés |
Le sablage humide présente également des avantages en matière de propreté de l’environnement de travail. Comme l’eau réduit les poussières, la propreté de l’usine et la visibilité de l’opérateur peuvent s’améliorer lorsque le système est correctement confiné et drainé. Pour les opérations liées aux revêtements, le procédé est également pertinent au regard des recommandations de l’AMPP en matière de préparation des surfaces, car l’état et l’homogénéité du substrat influent directement sur l’adhérence en aval et la fiabilité du revêtement.
Spécifications clés à évaluer avant l’achat
Une décision d’achat doit partir de l’objectif du procédé, et non de la taille de la machine. Certains acheteurs ont besoin d’éliminer les bavures en modifiant le moins possible les arêtes, d’autres recherchent une finition mate esthétique, et d’autres encore une préparation contrôlée des arêtes avant revêtement. La machine de sablage humide appropriée est donc celle qui peut maintenir la fenêtre de procédé requise, et non simplement celle dont la chambre est la plus grande ou la pression affichée la plus élevée.
Stabilité de la pression de sablage
La plage de pression compte, mais sa stabilité compte davantage. Une machine doit maintenir la pression sélectionnée sans dérive notable à mesure que l’état des abrasifs évolue au cours du poste. En pratique, la stabilité de la pression est l’un des fondements d’une rugosité prévisible, d’un état régulier des arêtes et de la répétabilité des cycles.
Précision des mouvements et contrôle des trajectoires
Si le procédé est automatisé, le mouvement des buses doit être évalué comme tout autre système d’axes de précision. Un mouvement servo-commandé sur les axes X/Y/Z est particulièrement pertinent lorsque certaines faces, arêtes de coupe ou zones internes nécessitent un traitement homogène. Toute précision de commande annoncée doit être vérifiée afin de confirmer le positionnement répétable des buses sur les pièces et les montages réellement sensibles à la géométrie.
Débit et temps de cycle réel
Le temps de cycle annoncé devrait inclure le chargement, le sablage, l’égouttage, la manutention pour l’inspection et le changement de recette lorsque plusieurs familles de pièces sont concernées. En production par lots, l’écart entre le « temps de sablage » et le nombre de pièces conformes par poste peut être important. Les acheteurs devraient demander quel est le véritable goulot d’étranglement du procédé, et pas seulement le temps nominal d’activation des buses.
Encombrement de l’espace de travail et gabarit des pièces
Le gabarit utile des pièces ne correspond pas aux dimensions extérieures de la machine. L’acheteur devrait vérifier l’accès à la chambre, la méthode de chargement des montages et si la machine est optimisée pour des pièces individuelles, des plateaux, des barres, des plaques ou des pièces tridimensionnelles complexes. La planification de l’encombrement doit également tenir compte des cuves de suspension, du dégagement nécessaire à l’entretien et de l’espace réservé à l’extraction du brouillard.
IHM et gouvernance des recettes
Pour la production de pièces variées, la commande par recettes via une IHM n’est plus facultative. Le système devrait permettre de stocker les recettes de procédé, de gérer les autorisations des utilisateurs, de conserver l’historique des paramètres et de visualiser les alarmes. Cela réduit les variations entre opérateurs et facilite la qualification lorsque le procédé est utilisé pour des composants destinés aux clients ou soumis à audit.
Collecte des poussières, extraction du brouillard et drainage
Bien que le sablage humide réduise les poussières, le brouillard d’eau et les boues fines nécessitent tout de même une gestion conçue à cet effet. La capacité d’extraction, la conception du drainage, la maîtrise de la visibilité et la facilité d’évacuation des déchets devraient être évaluées dès le début. Une mauvaise gestion du brouillard peut réduire à la fois la stabilité du procédé et l’acceptation par les opérateurs, même si le résultat du sablage est acceptable.
Gestion des déchets abrasifs et charge de maintenance
Une machine dont les boues sont difficiles à évacuer peut devenir coûteuse à exploiter. Les acheteurs devraient évaluer comment les sédiments sont séparés, à quelle fréquence la cuve doit être nettoyée et si les abrasifs brisés peuvent être évacués rapidement sans longue période d’arrêt. L’accessibilité pour la maintenance influe directement sur la capacité effective en production réelle.
Raccordements et dispositifs de sécurité
La qualité de l’air comprimé, l’alimentation électrique, la gestion de l’eau, les verrouillages de sécurité, l’étanchéité de la cabine, la protection du hublot et la logique d’arrêt d’urgence influent tous sur la préparation de l’installation. Le sablage humide est généralement plus propre que le sablage à sec, mais exige tout de même une planification rigoureuse de la sécurité de la machine et des raccordements.
Applications dans différents secteurs
Le sablage humide est utilisé dans de nombreux secteurs, car il peut être réglé pour obtenir des résultats fonctionnels ou esthétiques. Cette même famille de procédés peut permettre l’ébavurage sélectif d’un composant en acier inoxydable usiné, l’activation de la surface avant revêtement sur une pièce en acier fabriquée ou la préparation contrôlée des arêtes d’outils en carbure. Le point commun est que le procédé est suffisamment précis pour être conçu et maîtrisé, plutôt que simplement « projeté sur la pièce ».
Outillage, usinage et fabrication avancée
Les fabricants d’outils de coupe utilisent le sablage humide pour préparer les arêtes selon le facteur K, éliminer les microbavures et conditionner la finition avant revêtement. Les producteurs de pièces AM s’en servent pour nettoyer les résidus de poudre partiellement fusionnée, lisser les géométries difficiles et améliorer la régularité des opérations d’inspection ou de finition en aval.
Prétraitement avant revêtement et surfaces collées
Le sablage humide joue également un rôle important dans le prétraitement. En éliminant les oxydes, les contaminants ou les couches légères de calamine tout en créant une surface texturée homogène, il favorise une adhérence plus régulière des revêtements en aval. Dans les lignes intégrées, le sablage peut également être associé à des étapes chimiques lorsque le flux de procédé le prévoit.
Verre, électronique et finitions d’aspect maîtrisées
Pour le verre et les pièces 3C, l’intérêt du procédé est différent. Il est souvent choisi pour obtenir un aspect mat maîtrisé, une surface agréable au toucher et une réduction des variations visuelles sur de grands lots de production. Le sablage humide est particulièrement utile lorsque les poussières sèches seraient inacceptables dans l’environnement de finition.
| Type d’application | Secteur cible | Pièce type | Avantage apporté par le procédé |
|---|---|---|---|
| Préparation des arêtes des outils de coupe | Fabrication d’outils en carbure | Plaquettes, forets et fraises en bout | Préparation contrôlée des arêtes et aptitude au revêtement |
| Ébavurage de pièces métalliques | Usinage de précision et fournisseurs de l’industrie automobile | Boîtiers usinés, supports, composants de vannes | Réduction sélective des bavures avec une qualité de surface stable |
| Élimination de la calamine sur les pièces forgées | Forge et transformation de l’acier | Barres, arbres, ébauches forgées | Surface plus propre pour l’inspection ou la finition ultérieure |
| Prétraitement avant revêtement | Fabrication et revêtements de protection | Pièces en acier et en aluminium | Profil d’ancrage homogène et propreté améliorée |
| Post-traitement de pièces AM | Fabrication additive | Pièces fonctionnelles métalliques imprimées en 3D | Nettoyage de surface de géométries complexes |
| Grenaillage de précontrainte de pièces métalliques | Automobile, aéronautique, ressorts | Composants métalliques soumis à des charges | Conditionnement fonctionnel de la surface ou traitement par contrainte |
| Dépolissage du verre | Verre architectural et d’affichage | Panneaux et couvercles en verre | Texture mate homogène et régularité visuelle |
| Finition de produits 3C | Électronique grand public | Cadres, boîtiers, couvercles | Lissage esthétique et toucher homogène |
Pour l’outillage en carbure, le sablage humide est étroitement associé à la préparation des arêtes des outils de coupe, car le procédé peut maîtriser le rayon des arêtes et éliminer les microdéfauts fragiles avant le revêtement. Dans le travail général des métaux, il convient également bien à l’ébavurage de pièces métalliques lorsque l’objectif est un ébavurage sélectif sans la charge de poussières associée au sablage à sec.
Pour les lignes de prétraitement, le sablage humide peut être associé à des procédés de revêtement ou de conversion en aval et, dans certaines configurations d’usine, être intégré directement à l’opération de sablage humide avant revêtement ou combiné à des séquences de sablage humide-phosphatation lorsque le flux de procédé exige une continuité plus étroite entre le nettoyage et le revêtement.
Guide de sélection des équipements
Le choix de l’équipement devient plus clair lorsque l’acheteur classe l’application selon la géométrie, le débit et le niveau de maîtrise requis. Un petit programme de R&D peut nécessiter une flexibilité maximale plutôt que de la vitesse, tandis qu’une ligne de production par lots peut avoir besoin d’un chargement rapide et d’une utilisation répétable de la chambre. Des géométries plus spécialisées, telles que les barres, les pièces en forme de plaque ou les composants de précision à plusieurs faces, justifient souvent des architectures de machine dédiées.
| Configuration ou gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| Cellule de laboratoire assistée par robot pour la R&D | Essais, validation d’échantillons, développement de procédés | Pièces variées de petite à moyenne taille | Élevé | Études de faisabilité, développement de recettes, travaux de précision en petits lots |
| Cabine manuelle standard | Traitement technique à faible volume | Petites pièces | Moyen | Réparation, développement, finition sur mesure |
| Cabine de production par lots à chambre unique | Fabrication courante par lots | Pièces de petite à moyenne taille | Moyen à élevé | Sablage humide répétitif, préparation des arêtes, ébavurage |
| Machine dédiée au traitement pièce par pièce | Flux stable pièce par pièce | Pièces individuelles de petite à moyenne taille | Élevé | Contrôle régulier des cycles pour des familles de produits définies |
| Système de production à double chambre | Production à débit supérieur | Pièces de petite à moyenne taille | Moyen | Cycles alternant chargement et sablage pour une meilleure utilisation |
| Système multiaxe servo-commandé pour pièces complexes | Traitement de précision de pièces profilées | Géométries 3D complexes | Élevé | Zones de traitement sensibles à la géométrie et pièces à plusieurs faces |
| Machine à grand espace de travail pour pièces en forme de plaque | Traitement de grandes surfaces | Pièces plates ou en forme de plaque | Moyen | Panneaux, grandes faces, texturation homogène |
| Système continu pour barres rondes | Traitement de produits longs | Tiges, arbres, produits cylindriques | Moyen | Décalaminage, conditionnement et traitement continu de barres |
Pour le développement du procédé, la cellule R&D de sablage humide RB-6 convient aux essais sur échantillons de type laboratoire, car elle privilégie la flexibilité de configuration et le réglage des recettes. Pour la production courante par lots de pièces conventionnelles, une chambre standard telle que la cabine de sablage par lots SC-40 est généralement plus appropriée, car elle concilie répétabilité, simplicité de chargement et praticité de la production.
Lorsque le débit devient la principale contrainte, l’utilisation de la chambre compte autant que la puissance des buses. Dans ce cas, une configuration à deux postes, telle que le système à double chambre DC-40, peut réduire les temps d’inactivité en permettant de charger un côté pendant que l’autre est en cours de traitement, ce qui est particulièrement pertinent pour les programmes de production répétitifs.
Coût, délai et considérations de retour sur investissement
Le coût d’un système de sablage humide dépend principalement du niveau de complexité de la configuration, et pas seulement du principe de sablage. Une cabine à commande manuelle présente une structure de coûts très différente de celle d’une machine multiaxe servocommandée dotée du stockage des recettes, d’une extraction intégrée du brouillard, d’une gestion automatisée des déchets abrasifs et de montages adaptés aux pièces. Les acheteurs devraient donc comparer la capacité du procédé par pièce conforme, et pas uniquement le prix d’achat de la machine.
Le niveau d’automatisation est généralement le principal facteur de prix. Dès que le procédé exige des recettes enregistrées, une commande des mouvements, un chargement avec verrouillages de sécurité et un débit stable pour plusieurs familles de pièces, la complexité logicielle et mécanique augmente. La taille de la chambre, le nombre de buses, la capacité de la cuve et la protection interne contre l’usure modifient également sensiblement le coût de fabrication.
La conception du système abrasif est une autre variable majeure. Le type d’abrasif, la qualité de la recirculation de la suspension, la gestion des sédiments, la logique de filtration et l’usure des buses influent tous sur le coût d’exploitation de la machine. Deux cabines de sablage humide peuvent sembler similaires au stade du devis, mais se comporter très différemment en matière de consommation d’abrasifs, de temps d’arrêt pour le nettoyage et de régularité de la finition après plusieurs mois de production.
Les délais de livraison doivent être considérés comme habituels plutôt qu’absolus. Les cabines standard passent généralement plus rapidement par les étapes d’ingénierie et de fabrication que les lignes automatisées personnalisées dotées de montages dédiés ou de modules de prétraitement intégrés. Les essais sur échantillons, l’approbation des montages et les critères de réception peuvent allonger le calendrier, en particulier lorsque le client qualifie plusieurs substrats ou objectifs d’aspect.
Le retour sur investissement s’évalue au mieux au regard de la main-d’œuvre, de la qualité et des performances des procédés en aval. Pour l’ébavurage, le sablage humide peut remplacer une finition manuelle exigeante en main-d’œuvre et réduire les variations entre opérateurs. Pour le prétraitement avant revêtement, il peut améliorer l’homogénéité de la surface et réduire les rejets liés à l’adhérence. Pour les outils de coupe, une préparation contrôlée des arêtes peut contribuer à prolonger la durée de vie des outils et à stabiliser les performances du revêtement.
Les cas les plus convaincants de retour sur investissement concernent souvent des pièces de grande valeur pour lesquelles les reprises et les rebuts coûtent cher. Un système de sablage humide qui stabilise la rugosité, l’état des arêtes et la propreté peut réduire les variations même si son temps de cycle nominal n’est pas le plus rapide disponible. Pour les usines qui élaborent des modèles formels de capabilité des procédés, une démarche plus large de métrologie peut également s’aligner sur les ressources du NIST sur la fabrication lors de la documentation des méthodes de validation et de la maîtrise de la production.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide destinés au traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme expliqué dans À propos de DasiAuto.
Les essais d’application et le développement du procédé permettent d’évaluer les abrasifs et les paramètres de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces autour de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle donnée doit être établie au moyen d’essais représentatifs sur échantillons. DasiAuto assure l’installation, la formation des opérateurs et un soutien technique continu tout au long du processus de production.
Questions fréquentes
Une machine de sablage humide peut-elle être adaptée à la géométrie de mes pièces et à l’objectif de procédé ?
Oui. Les systèmes de sablage humide sont généralement personnalisés en fonction de la taille des pièces, du type de montage, de la finition requise, du niveau d’automatisation et du besoin de traiter sélectivement certaines surfaces ou arêtes. Il est essentiel de définir d’abord l’objectif du procédé, car le format de la chambre et l’architecture de commande doivent découler de l’application, et non l’inverse.
Les essais sur échantillons sont-ils recommandés avant de commander un équipement industriel de sablage humide ?
Dans la plupart des cas, oui. Les essais sur échantillons aident à confirmer le choix des abrasifs, la concentration de la suspension, la plage de pression, la trajectoire des buses et la finition réalisable sur le substrat réel. Ils sont particulièrement importants lorsque le procédé doit concilier plusieurs résultats, comme l’ébavurage et la maîtrise de l’aspect ou la préparation des arêtes et l’aptitude au revêtement.
Quels facteurs influent le plus sur le délai de livraison d’un système de sablage humide ?
Les facteurs habituels qui déterminent le délai comprennent la configuration de la machine, le niveau d’automatisation, la complexité des montages et la nécessité éventuelle de terminer les essais de procédé avant de figer la conception finale. Les cabines standard sont généralement livrées plus rapidement que les systèmes multiaxes sur mesure ou les lignes de prétraitement intégrées.
Quels raccordements et quelles conditions du site sont nécessaires à l’installation et à la mise en service ?
La plupart des systèmes de sablage humide nécessitent une alimentation stable en air comprimé et en électricité, une gestion de l’eau, la planification du drainage et un espace au sol suffisant pour accéder aux cuves et aux composants d’extraction lors de la maintenance. Si la machine est automatisée, l’acheteur doit également prévoir la manutention des montages, une logique de chargement sûre et le flux d’inspection après traitement.
Quelle formation les opérateurs doivent-ils généralement recevoir pour utiliser une machine de sablage humide ?
La formation porte généralement sur le choix des recettes, le contrôle des abrasifs, la gestion de la suspension, l’inspection des buses, la maintenance quotidienne, l’évacuation sûre des déchets et le dépannage de base. Pour les systèmes automatisés, les opérateurs doivent également être formés aux autorisations, à la gestion des alarmes et à l’importance de ne pas modifier les paramètres validés en dehors de la fenêtre de procédé approuvée.
Quel support après-vente est le plus important pour la stabilité à long terme du sablage humide ?
Les éléments de support les plus importants sont les pièces de rechange, le réapprovisionnement en abrasifs adaptés, la réactivité en cas de dépannage et l’optimisation continue du procédé lorsque les résultats commencent à dériver. Les performances à long terme dépendent non seulement de la machine elle-même, mais aussi de consommables stables, d’une maintenance rigoureuse et d’un support technique rapide.


