

Respuesta rápida
Para piezas de precisión, el chorreado húmedo suele elegirse cuando se busca una operación más limpia, un control más fino del acabado y un menor riesgo de contaminación por abrasivo que con el chorreado en seco. En un sistema de chorreado húmedo, el abrasivo se suspende en agua y forma una suspensión que el aire comprimido acelera hacia la pieza. Esta combinación puede reducir el polvo en suspensión, amortiguar el impacto de las partículas y mejorar la uniformidad del acabado en herramientas, piezas médicas, componentes de AM, sustratos recubiertos y otras superficies sensibles a la geometría, donde la repetibilidad importa más que la máxima velocidad de eliminación.
| Factor principal | Conclusión habitual |
|---|---|
| Tipo de proceso | Chorreado abrasivo con suspensión de agua, medios y aire comprimido |
| Intervalo de presión habitual | Presión de chorreado baja o media, según el sustrato, los medios y el acabado deseado |
| Efecto superficial | Tratamiento superficial fino y uniforme, con poco polvo y microerosión controlada |
| Comportamiento del polvo | Muy poco polvo libre en comparación con el chorreado en seco |
| Aplicaciones habituales | Redondeo de aristas, desbarbado, pretratamiento para recubrimientos, posprocesado de AM, granallado de pretensado y mateado de vidrio |
| Perfil del plazo de entrega | Los plazos habituales son más cortos para las cabinas estándar y más largos para las líneas automatizadas a medida |
Qué es el chorreado húmedo
El chorreado húmedo es un proceso de tratamiento superficial con abrasivos finos que se mezclan con agua para formar una suspensión, la cual se proyecta sobre una pieza mediante aire comprimido. El proceso también suele denominarse chorreado húmedo, arenado húmedo, chorreado con suspensión abrasiva o Vapor Blasting, aunque estos términos pueden variar ligeramente según el mercado y el diseño del equipo. En todos los casos, la característica que lo define es la fase acuosa, que modifica tanto el transporte del abrasivo como su interacción con la pieza.
Dentro de la familia más amplia de procesos de chorreado abrasivo, el chorreado húmedo se sitúa entre los métodos agresivos de limpieza en seco y los procesos más lentos de acabado en masa. Se utiliza cuando el fabricante necesita modificar la superficie de forma controlada, en lugar de eliminar grandes cantidades de material. Por eso es habitual en sectores de alto valor, donde importan simultáneamente la geometría de la pieza, la integridad de las aristas, el rendimiento del recubrimiento y la uniformidad estética.
El valor técnico del chorreado húmedo proviene del comportamiento de la suspensión durante el impacto. El agua actúa como medio de transporte y amortiguación. En comparación con el chorreado en seco, el flujo abrasivo genera menos polvo, suele ser menos agresivo térmicamente y tiene menos probabilidades de dejar medios incrustados en superficies blandas o recubiertas. Por ello, se especifica con frecuencia para herramientas de carburo, piezas de acero inoxidable, aleaciones no ferrosas, componentes mecanizados de precisión, piezas fabricadas mediante fabricación aditiva y determinadas aplicaciones de vidrio o 3C.
En la mayoría de las decisiones de compra industriales, cuatro ventajas definen el proceso. La primera es la reducción del polvo, porque la fase acuosa captura gran parte de las partículas que, de otro modo, quedarían suspendidas en el aire. La segunda es un menor riesgo de incrustación de medios en superficies sensibles. La tercera es la obtención de un acabado uniforme , especialmente cuando se requiere una textura mate uniforme o una condición controlada de las aristas. La cuarta es la repetibilidad del proceso, que depende del control en circuito cerrado de la presión, la concentración de la suspensión y el estado de los medios, y no solo de la percepción del operario.
El chorreado húmedo no es un proceso de un solo propósito. Puede desbarbar, eliminar cascarilla, texturizar, limpiar, granallar, redondear aristas y preparar superficies antes del recubrimiento. Por tanto, es mejor entender esta familia de procesos como una plataforma abrasiva húmeda controlada cuyo resultado final depende de la selección de los medios, el diseño de la boquilla, el intervalo de presión, la lógica de fijación y el control del recorrido.
Cómo funciona el chorreado húmedo
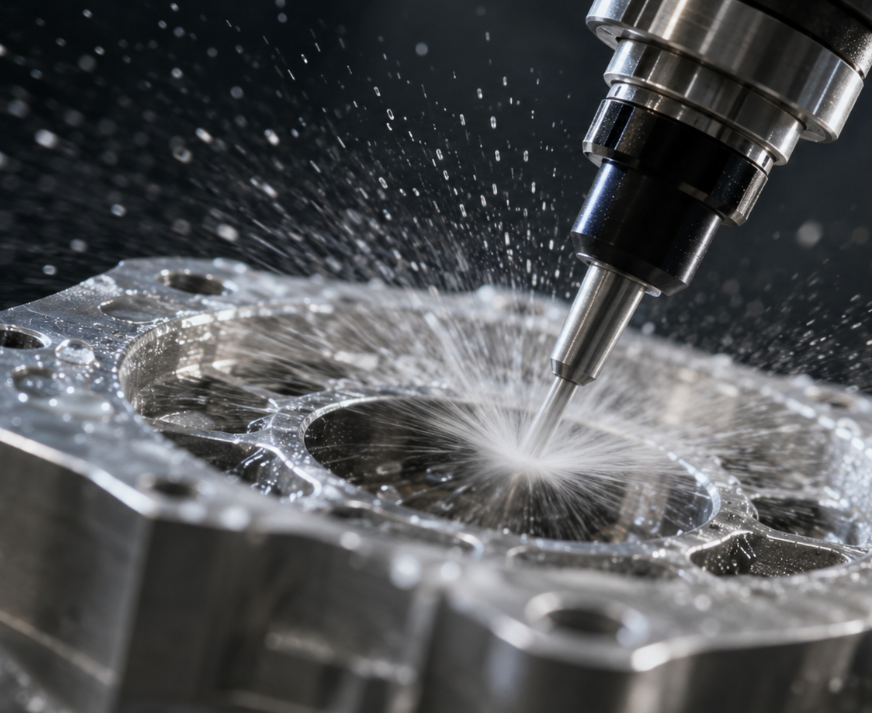
El chorreado húmedo funciona haciendo circular una suspensión de agua y abrasivo por un circuito de proceso cerrado y utilizando aire comprimido para acelerarla a través de una pistola o boquilla hacia la pieza. Por tanto, la máquina combina en un sistema integrado la gestión de líquidos, la aceleración neumática, la gestión de medios y el control de la cabina. Para los compradores que comparan equipos, las diferencias de rendimiento suelen depender de lo bien que se estabilicen esas cuatro funciones con el tiempo.
Sistema de suspensión: agua y abrasivo en suspensión
El proceso comienza en el depósito de suspensión, donde se mezclan agua y medios de chorreado hasta alcanzar una concentración controlada. A diferencia del chorreado en seco, en el que el abrasivo se transporta neumáticamente en un estado mayormente seco, el chorreado húmedo depende de una bomba o un sistema de circulación para mantener el abrasivo en suspensión y suministrarlo de forma uniforme. Si la suspensión no se mezcla bien, las partículas más pesadas pueden depositarse, la concentración puede variar y el resultado del proceso cambiará de un lote a otro.
La selección del abrasivo influye mucho en el comportamiento de la suspensión. Pueden elegirse medios cerámicos finos, de vidrio, alúmina u otros medios especializados adecuados según la dureza y la geometría de la pieza, la rugosidad requerida, el tamaño de las rebabas y el objetivo de coste. Los medios deben seleccionarse como parte de la receta del proceso y no como algo secundario.
Trayectoria de aceleración por aire comprimido
Una vez que llega a la zona de chorreado, la suspensión se introduce en la boquilla y se acelera mediante aire comprimido. El flujo de aire determina la velocidad de las partículas, mientras que la proporción de suspensión influye en la densidad de los impactos y el carácter del acabado. El diámetro de la boquilla, la distancia de separación, el ángulo de incidencia y la velocidad de recorrido determinan después el resultado final del tratamiento sobre la superficie de la pieza.
Como el agua amortigua en cierta medida el impacto, el chorreado húmedo puede producir un acabado visualmente más fino que el chorreado en seco con grados de abrasivo comparables. Esto es especialmente relevante en aristas, paredes delgadas o superficies sensibles al aspecto. En la práctica, el ingeniero de procesos equilibra la presión y el tamaño de los medios para lograr suficiente acción de corte o alisado sin redondear demasiado las aristas ni generar rugosidad innecesaria.
Recuperación en circuito cerrado y sedimentación
Tras impactar la pieza, la suspensión drena de vuelta a la máquina para reutilizarse. El agua y los medios reutilizables regresan al depósito, mientras que la contaminación de mayor tamaño, las partículas rotas, los finos y los residuos desprendidos se separan mediante filtración o sedimentación. Este circuito cerrado es una de las razones por las que el chorreado húmedo puede ser limpio y económico en una producción estable.
La gestión automática de residuos de abrasivo es más importante de lo que muchos compradores primerizos esperan. Si los medios rotos y los lodos no se eliminan de forma eficiente, la consistencia de la suspensión se deteriora y la repetibilidad del proceso se resiente. Si se propone sedimentación automática de residuos de abrasivo o una descarga simplificada, confirme la configuración suministrada y el procedimiento de mantenimiento.
Captación de polvo y control de niebla
El chorreado húmedo reduce considerablemente el polvo seco en suspensión, pero no elimina la necesidad de gestionar la cabina. En su interior, aún es necesario controlar la niebla, las gotas aerosolizadas y las partículas muy finas en suspensión. Por ello, las máquinas eficaces incluyen funciones de extracción y captación de polvo para gestionar la niebla de agua, mejorar la visibilidad y mantener estable el entorno de trabajo durante turnos prolongados.
Control PID de presión y gestión de recetas
Los sistemas industriales de chorreado húmedo no deben considerarse simples «cabinas de pulverización». La estabilidad de la presión es fundamental para repetir el acabado, especialmente al procesar herramientas, componentes aeroespaciales o médicos y piezas mecanizadas de precisión. El control PID en circuito cerrado ayuda a mantener una presión de chorreado estable aunque cambien las condiciones de la suspensión, el desgaste de las mangueras y la duración de la operación durante el turno.
Cuando una misma máquina procesa varias referencias de piezas, la gestión de recetas en la HMI adquiere igual importancia. El valor de consigna de presión, la concentración de la suspensión, el recorrido de la boquilla, el tiempo de chorreado y el movimiento de los ejes deben almacenarse como recetas de proceso repetibles, en lugar de ajustarse informalmente. Esa es la diferencia entre un proceso que depende de la mano de obra y una plataforma de tratamiento superficial controlado.
En el chorreado húmedo de precisión, la uniformidad se consigue controlando la suspensión, la presión, el movimiento y la recuperación, no solo mediante la potencia de la boquilla.
| Parámetro | Rango o práctica industrial habitual | Importancia |
|---|---|---|
| Presión de trabajo | Por lo general, baja o media, según el sustrato y el objetivo de acabado | Controla la velocidad de las partículas y la agresividad |
| Concentración de la suspensión | Suele controlarse mediante una proporción por peso o volumen dentro de un intervalo validado | Afecta a la velocidad de corte, la uniformidad del acabado y la estabilidad de los medios |
| Tamaño de partícula abrasiva | Para trabajos de precisión son habituales los grados finos o medios | Influye en la rugosidad, el efecto sobre las aristas y la tasa de cobertura |
| Demanda de caudal de aire | Depende del tamaño de la boquilla, la presión y el número de pistolas | Determina la uniformidad de la aceleración y el dimensionamiento de los servicios |
| Consumo de medios | Varía según la dureza de los medios, su tasa de fragmentación y la carga de contaminación | Afecta al coste de operación y a la repetibilidad del acabado |
| Distancia de separación de la boquilla | Se fija mediante la receta y la geometría de la pieza | Modifica la densidad de impacto y el efecto superficial local |
| Sistema de control | Ajuste manual o control de recetas mediante PLC/HMI con permisos | Favorece la producción repetible y reduce las variaciones entre operarios |
| Circuito de recuperación | Recirculación de la suspensión en circuito cerrado, con sedimentación y extracción de niebla | Mantiene la limpieza, la estabilidad y la eficiencia de reutilización |
Chorreado húmedo frente al chorreado en seco y otros métodos
El chorreado húmedo suele compararse directamente con el chorreado en seco porque ambos utilizan medios abrasivos proyectados, pero su comportamiento operativo es muy distinto. El chorreado en seco suele preferirse para eliminar óxido intenso, decapar recubrimientos gruesos o alcanzar la máxima velocidad de corte. El chorreado húmedo se prefiere cuando el control del polvo, la limpieza de las piezas, la sensibilidad geométrica y la uniformidad superficial importan más que la máxima velocidad de eliminación.
La comparación resulta más útil cuando se incluyen procesos relacionados. El granallado de pretensado puede parecer similar en cuanto al equipo, pero su objetivo funcional es generar tensiones de compresión y no simplemente limpiar. En cambio, el acabado vibratorio puede alisar grandes lotes de piezas pequeñas, pero normalmente carece de la selectividad local y del control direccional de un sistema de chorreado con boquilla.
| Criterio de evaluación | Chorreado húmedo | Chorreado en seco | Granallado de pretensado | Acabado vibratorio |
|---|---|---|---|---|
| Objetivo principal | Limpieza controlada, desbarbado, texturizado, redondeo de aristas y pretratamiento | Decapado rápido, limpieza, rugosidad y eliminación de cascarilla | Refuerzo superficial mediante tensiones de compresión | Alisado en masa, suavizado de aristas y acabado masivo |
| Generación de polvo | Muy poco polvo libre | Alto, salvo que se utilice un recinto cerrado con extracción eficaz | Bajo en las variantes húmedas y más alto en las secas | Poco polvo en suspensión, aunque puede haber residuos de compuestos |
| Carácter del acabado | Fino, uniforme, mate y controlado | Más agresivo y, a menudo, más rugoso | Superficie funcional con hoyuelos y beneficio por tensión | Alisado general en ciclos prolongados |
| Riesgo de incrustación de medios | Menor en superficies sensibles gracias a la película de agua | En algunos casos, mayor en superficies blandas o recubiertas | Depende de los medios y del diseño del proceso | Bajo riesgo por impacto de medios proyectados |
| Generación de calor | Menor calor localizado que con el chorreado en seco | Mayor potencial de calor por fricción e impacto | Normalmente controlado para obtener resultados funcionales | Bajo, pero no es un proceso de medios proyectados |
| Repetibilidad | Alto con control de la suspensión y la presión | Puede variar si fluctúan el flujo de medios y la carga de polvo | Alta cuando se controlan la intensidad y la cobertura | Adecuado para lotes en masa, menos selectivo por zonas |
| Aplicaciones más adecuadas | Piezas metálicas de precisión, herramientas, vidrio, AM y pretratamiento | Limpieza intensa y eliminación de recubrimientos | Muelles, engranajes y piezas críticas frente a la fatiga | Piezas pequeñas y sencillas en grandes lotes variados |
El chorreado húmedo también ofrece ventajas en cuanto a la limpieza del entorno de trabajo. Como el agua suprime el polvo, pueden mejorar la limpieza de la planta y la visibilidad para el operario cuando el sistema está correctamente cerrado y drenado. En trabajos relacionados con recubrimientos, el proceso también se alinea con las directrices de preparación de superficies de AMPP porque la condición y la uniformidad del sustrato influyen directamente en la adherencia y la fiabilidad del recubrimiento posterior.
Especificaciones clave que conviene evaluar antes de comprar
La decisión de compra debe partir del objetivo del proceso y no del tamaño de la máquina. Algunos compradores necesitan eliminar rebabas con un cambio mínimo de las aristas, otros buscan un acabado mate estético y otros requieren una preparación controlada de las aristas antes del recubrimiento. Por tanto, la máquina adecuada es la que mantiene el intervalo de proceso requerido, no simplemente la que tiene la cámara más grande o la presión indicada más alta.
Estabilidad de la presión de chorreado
El intervalo de presión importa, pero la estabilidad importa más. La máquina debe mantener la presión seleccionada sin variaciones perceptibles aunque cambie el estado de los medios durante el turno. En la práctica, una presión estable es una de las bases de la rugosidad predecible, la condición uniforme de las aristas y la repetibilidad del ciclo.
Precisión del movimiento y control del recorrido
Si el proceso está automatizado, el movimiento de la boquilla debe evaluarse como cualquier otro sistema de ejes de precisión. El movimiento X/Y/Z servoaccionado es especialmente pertinente cuando ciertas caras, aristas de corte o zonas internas requieren un tratamiento uniforme. Debe verificarse cualquier precisión de control declarada para confirmar que la boquilla se posiciona de forma repetible sobre las piezas y fijaciones reales sensibles a la geometría.
Rendimiento y tiempo de ciclo real
El tiempo de ciclo cotizado debe incluir la carga, el chorreado, el drenaje, la manipulación para la inspección y el cambio de receta cuando haya varias familias de piezas. En la producción por lotes, puede haber una gran diferencia entre el «tiempo de chorreado» y la cantidad de piezas cualificadas por turno. Los compradores deben preguntar cuál es el verdadero cuello de botella del proceso y no solo por el tiempo nominal de funcionamiento de la boquilla.
Espacio de trabajo y volumen de las piezas
El volumen útil para las piezas es distinto de las dimensiones exteriores de la máquina. El comprador debe confirmar el acceso a la cámara, el método de carga de las fijaciones y si la máquina está optimizada para piezas individuales, bandejas, barras, placas o piezas tridimensionales complejas. La planificación de la huella también debe incluir los depósitos de suspensión, el espacio de servicio y el espacio para extraer la niebla.
HMI y gestión de recetas
El control de la HMI mediante recetas ya no es opcional en la producción de piezas variadas. El sistema debe permitir almacenar recetas de proceso, gestionar permisos de usuario, consultar el historial de parámetros y ver las alarmas. Esto reduce las variaciones entre operarios y facilita la cualificación cuando el proceso se utiliza con componentes destinados a clientes o sujetos a auditoría.
Captación de polvo, extracción de niebla y drenaje
Aunque el chorreado húmedo suprime el polvo, la niebla de agua y los lodos finos siguen necesitando una gestión diseñada para ello. Conviene revisar pronto la capacidad de extracción, el diseño del drenaje, el control de la visibilidad y la facilidad de descarga de residuos. Una gestión deficiente de la niebla puede reducir la estabilidad del proceso y la aceptación por parte de los operarios, aunque el resultado del chorreado sea aceptable.
Gestión de residuos de abrasivo y carga de mantenimiento
Una máquina de la que sea difícil retirar los lodos puede resultar costosa de mantener. Los compradores deben evaluar cómo se separan los sedimentos, con qué frecuencia hay que limpiar el depósito y si es posible descargar rápidamente los medios rotos sin largos tiempos de inactividad. La facilidad de acceso para el mantenimiento afecta directamente a la capacidad efectiva en la producción real.
Servicios y elementos de seguridad
La calidad del aire comprimido, el suministro eléctrico, la gestión del agua, los enclavamientos, el sellado de la cabina, la protección de la ventana de observación y la lógica de parada de emergencia afectan a la preparación para la instalación. El chorreado húmedo suele ser más limpio que el seco, pero también requiere una planificación rigurosa de la seguridad de la máquina y de los servicios.
Aplicaciones en distintos sectores
El chorreado húmedo se utiliza en distintos sectores porque puede ajustarse para obtener resultados funcionales o estéticos. La misma familia de procesos puede desbarbar de forma selectiva un componente mecanizado de acero inoxidable, activar la superficie de una pieza de acero fabricada antes del recubrimiento o preparar de forma controlada las aristas de herramientas de carburo. El factor común es que el proceso permite diseñar con precisión el tratamiento, en lugar de simplemente «dirigir un chorro a la pieza».
Herramientas, mecanizado y fabricación avanzada
Los fabricantes de herramientas de corte utilizan el chorreado húmedo para preparar aristas según el factor K, eliminar microrrebabas y acondicionar el acabado antes del recubrimiento. Los fabricantes de piezas de AM lo emplean para limpiar residuos de polvo parcialmente fusionado, alisar geometrías difíciles y mejorar la uniformidad de la inspección o el acabado posteriores.
Pretratamiento para recubrimientos y superficies adheridas
El chorreado húmedo también desempeña un papel importante en el pretratamiento. Al eliminar óxidos, contaminación o cascarilla ligera y generar una superficie texturizada uniforme, favorece una adherencia más uniforme de los recubrimientos posteriores. En las líneas integradas, el chorreado también puede combinarse con etapas químicas cuando así lo requiera el flujo del proceso.
Vidrio, electrónica y acabados estéticos controlados
En las piezas de vidrio y 3C, la ventaja es distinta. En estos casos, el proceso suele elegirse para obtener un aspecto mate controlado, una superficie suave al tacto y menos variación visual en lotes de producción grandes. El chorreado húmedo resulta especialmente útil cuando no se admite polvo seco en el entorno de acabado.
| Tipo de aplicación | Sector destinatario | Pieza habitual | Beneficio del proceso |
|---|---|---|---|
| Redondeo de aristas de herramientas de corte | Fabricación de herramientas de carburo | Plaquitas, brocas y fresas de mango | Preparación controlada de aristas y aptitud para el recubrimiento |
| Desbarbado de piezas metálicas | Mecanizado de precisión y suministro para automoción | Carcasas mecanizadas, soportes y piezas de válvulas | Reducción selectiva de rebabas con calidad superficial estable |
| Eliminación de cascarilla en piezas forjadas | Forja y procesamiento del acero | Barras, ejes y piezas forjadas en bruto | Superficie más limpia para inspección o acabado posterior |
| Pretratamiento antes del recubrimiento | Fabricación y recubrimientos protectores | Piezas de acero y aluminio | Perfil de anclaje uniforme y mayor limpieza |
| Posprocesado de piezas AM | Fabricación aditiva | Piezas funcionales impresas en 3D de metal | Limpieza superficial de geometrías complejas |
| Granallado de piezas metálicas | Automoción, sector aeroespacial y muelles | Componentes metálicos sometidos a carga | Acondicionamiento superficial funcional o tratamiento de tensiones |
| Mateado de vidrio | Vidrio arquitectónico y para pantallas | Paneles y cubiertas de vidrio | Textura mate uniforme y consistencia visual |
| Acabado de dispositivos 3C | Electrónica de consumo | Bastidores, carcasas y cubiertas | Alisado estético y tacto uniforme |
En las herramientas de carburo, el chorreado húmedo suele asociarse con el redondeo de aristas de herramientas de corte porque el proceso puede controlar el radio de las aristas y eliminar microdefectos frágiles antes del recubrimiento. En el trabajo general con metales, también es muy adecuado para el desbarbado de piezas metálicas cuando se requiere un desbarbado selectivo sin la carga de polvo del chorreado en seco.
En las líneas de pretratamiento, el chorreado húmedo puede combinarse con procesos posteriores de recubrimiento o conversión y, en algunas plantas, integrarse directamente con el chorreado húmedo como pretratamiento para recubrimientos o incorporarse a secuencias combinadas de chorreado húmedo y fosfatado cuando la ruta del proceso exija una mayor continuidad entre la limpieza y el recubrimiento.
Guía para seleccionar el equipo
La selección del equipo se aclara cuando el comprador clasifica la aplicación por geometría, rendimiento y nivel de control requerido. Un programa pequeño de R&D puede necesitar la máxima flexibilidad en lugar de velocidad, mientras que una línea de producción por lotes puede necesitar una carga rápida y un aprovechamiento repetible de la cámara. Las geometrías más especializadas, como barras, piezas en forma de placa o componentes de precisión con varias caras, suelen justificar arquitecturas de máquina específicas.
| Configuración o categoría de modelo | Escala de producción objetivo | Rango de tamaños de pieza | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| Célula asistida por robot para laboratorio de R&D | Ensayos, validación de muestras y desarrollo del proceso | Piezas mixtas pequeñas y medianas | Alto | Estudios de viabilidad, desarrollo de recetas y trabajos de precisión en lotes pequeños |
| Cabina manual estándar | Procesamiento técnico de bajo volumen | Piezas pequeñas | Medio | Reparación, desarrollo y acabado a medida |
| Cabina de producción por lotes y una cámara | Fabricación por lotes habitual | Piezas pequeñas y medianas | Medio a alto | Chorreado húmedo repetible, preparación de aristas y desbarbado |
| Máquina específica para piezas individuales | Flujo estable de pieza única | Piezas individuales pequeñas y medianas | Alto | Control uniforme del ciclo para familias de productos fijas |
| Sistema de producción de doble cámara | Producción de mayor rendimiento | Piezas pequeñas y medianas | Medio | Alternancia de ciclos de carga y chorreado para mejorar el aprovechamiento |
| Sistema servo multieje para piezas complejas | Procesamiento de precisión de piezas conformadas | Geometrías 3D complejas | Alto | Zonas de tratamiento sensibles a la geometría y piezas con varias caras |
| Máquina de gran espacio de trabajo para piezas planas | Procesamiento de superficies amplias | Piezas planas o en forma de placa | Medio | Paneles, caras anchas y texturizado uniforme |
| Sistema continuo para barras redondas | Procesamiento de productos largos | Varillas, ejes y material cilíndrico | Medio | Eliminación de cascarilla, acondicionamiento y tratamiento continuo de barras |
Para el desarrollo de procesos, la RB-6 de R&D para chorreado húmedo es adecuada para probar muestras en el laboratorio porque prioriza la flexibilidad de configuración y ajuste de recetas. Para la producción habitual de lotes convencionales, una cámara estándar como la cabina de chorreado por lotes SC-40 suele ser más adecuada porque equilibra la repetibilidad, la sencillez de carga y la practicidad de producción.
Cuando la producción se convierte en la principal limitación, el aprovechamiento de la cámara importa tanto como la potencia de la boquilla. En ese caso, un formato de doble estación como el sistema de doble cámara DC-40 puede reducir el tiempo de inactividad al permitir cargar un lado mientras el otro está procesando, algo especialmente útil en programas de producción repetitivos.
Consideraciones sobre costes, plazo de entrega y retorno de la inversión
El coste de un sistema de chorreado húmedo depende principalmente del nivel de configuración y no solo del principio de chorreado. Una cabina de operación manual tiene una estructura de costes muy distinta a la de una máquina multieje con servomotores, almacenamiento de recetas, extracción de niebla integrada, gestión automática de residuos de abrasivo y fijaciones específicas para las piezas. Por ello, los compradores deben comparar la capacidad del proceso por pieza cualificada y no solo el precio de compra de la máquina.
El nivel de automatización suele ser el principal factor del precio. Cuando el proceso requiere recetas almacenadas, control de movimiento, carga con enclavamientos y producción estable de varias familias de piezas, aumentan tanto la complejidad del software como la mecánica. El tamaño de la cámara, la cantidad de boquillas, la capacidad del depósito y la protección interna contra el desgaste también modifican sustancialmente el coste de fabricación.
El diseño del sistema abrasivo es otra variable importante. El tipo de medios, la calidad de la recirculación de la suspensión, la gestión de sedimentos, la lógica de filtración y el desgaste de las boquillas influyen en el coste de operación de la máquina. Dos cabinas de chorreado húmedo pueden parecer similares en la fase de cotización, pero diferir mucho en el consumo de medios, el tiempo de inactividad para la limpieza y la uniformidad del acabado tras meses de producción.
El plazo de entrega debe evaluarse como habitual y no como absoluto. Las cabinas estándar suelen pasar por las etapas de ingeniería y fabricación más rápido que las líneas automatizadas personalizadas con fijaciones específicas o módulos de pretratamiento integrados. Las pruebas de muestras, la aprobación de fijaciones y los criterios de aceptación pueden alargar el calendario, especialmente cuando el cliente cualifica varios sustratos o acabados visuales.
El ROI se entiende mejor en función de la mano de obra, la calidad y el rendimiento de los procesos posteriores. En aplicaciones de desbarbado, el chorreado húmedo puede sustituir el acabado manual que requiere mucha mano de obra y reducir la variabilidad entre operarios. En el pretratamiento para recubrimientos, puede mejorar la uniformidad superficial y reducir los rechazos relacionados con la adherencia. En el trabajo con herramientas de corte, la preparación controlada de aristas puede contribuir a una mayor vida útil de las herramientas y a un rendimiento más estable del recubrimiento.
Los casos de ROI más sólidos suelen corresponder a piezas de alto valor cuyo retrabajo y desecho resultan costosos. Un sistema de chorreado húmedo que estabilice la rugosidad, la condición de las aristas y la limpieza puede reducir la variación aunque su tiempo de ciclo nominal no sea el más rápido disponible. Para las plantas que elaboran modelos formales de capacidad de proceso, también puede alinearse una disciplina de medición más amplia con los recursos del NIST para fabricación al documentar la lógica de validación y el control de producción.
¿Por qué elegir DasiAuto?
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento industrial de superficies. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos permiten evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería de equipos puede integrar el sistema de chorreado, los utillajes, la automatización y la manipulación de piezas en torno a la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concretos debe establecerse mediante pruebas con muestras representativas. DasiAuto ofrece apoyo para la instalación, la formación de operarios y el soporte técnico continuo durante el flujo de producción.
Preguntas frecuentes
¿Se puede adaptar una máquina de chorreado húmedo a la geometría de mis piezas y al objetivo del proceso?
Sí. Los sistemas de chorreado húmedo suelen personalizarse según el tamaño de las piezas, el tipo de fijación, el acabado requerido, el nivel de automatización y la necesidad de tratar selectivamente ciertas superficies o aristas. Lo fundamental es definir primero el objetivo del proceso, porque el formato de la cámara y la arquitectura de control deben responder a la aplicación y no al revés.
¿Se recomienda probar muestras antes de pedir equipos industriales de chorreado húmedo?
En la mayoría de los casos, sí. Las pruebas con muestras ayudan a confirmar la elección del abrasivo, la concentración de la suspensión, el intervalo de presión, el recorrido de la boquilla y el acabado alcanzable en el sustrato real. Son especialmente importantes cuando el proceso debe equilibrar varios resultados, como desbarbado y control estético, o preparación de aristas y aptitud para el recubrimiento.
¿Qué factores influyen más en el plazo de entrega de un equipo de chorreado húmedo?
Los factores habituales que determinan el plazo son la configuración de la máquina, el nivel de automatización, la complejidad de las fijaciones y la necesidad de completar ensayos de proceso antes de cerrar el diseño final. Los formatos de cabina estándar suelen entregarse más rápido que los sistemas multieje a medida o las líneas integradas de pretratamiento.
¿Qué servicios y condiciones del emplazamiento se necesitan para la instalación y la puesta en marcha?
La mayoría de los sistemas de chorreado húmedo requieren aire comprimido estable, suministro eléctrico, gestión del agua, planificación del drenaje y espacio suficiente alrededor de los depósitos y los componentes de extracción para facilitar el mantenimiento. Si la máquina está automatizada, el comprador también debe planificar la manipulación de las fijaciones, la lógica de carga segura y el flujo de inspección posterior al proceso.
¿Cuánta formación suelen necesitar los operarios para una máquina de chorreado húmedo?
La formación suele abarcar la selección de recetas, la revisión de los medios, la gestión de la suspensión, la inspección de las boquillas, el mantenimiento diario, la descarga segura de residuos y la resolución básica de problemas. Para los sistemas automatizados, los operarios también necesitan instrucción sobre permisos, gestión de alarmas y la importancia de no cambiar los parámetros validados fuera del intervalo de proceso aprobado.
¿Qué servicio posventa es más importante para la estabilidad del chorreado húmedo a largo plazo?
Los aspectos de soporte más importantes son los repuestos, el suministro de abrasivo compatible, la respuesta ante problemas y la optimización continua del proceso cuando los resultados empiezan a variar. El rendimiento a largo plazo depende de la máquina, así como de consumibles estables, mantenimiento disciplinado y asistencia técnica oportuna.


