

Kurzantwort
Bei Präzisionsteilen wird Nassstrahlen in der Regel gewählt, wenn ein saubererer Betrieb, eine präzisere Kontrolle der Oberflächenbeschaffenheit und ein geringeres Risiko von Verunreinigungen durch Strahlmittel als beim Trockenstrahlen gefragt sind. In einem Nassstrahlsystem ist das Strahlmittel als Suspension in Wasser gebunden und wird anschließend mit Druckluft auf das Werkstück beschleunigt. Diese Kombination kann Staub in der Luft verringern, den Partikelaufprall dämpfen und für eine gleichmäßigere Oberfläche an Werkzeugen, medizinischen Bauteilen, AM-Bauteilen, beschichteten Substraten und anderen geometriesensiblen Oberflächen sorgen, bei denen Wiederholbarkeit wichtiger ist als ein maximaler Materialabtrag.
| Kernfaktor | Typisches Ergebnis |
|---|---|
| Verfahrensart | Abrasives Strahlen mit einer Suspension aus Wasser und Strahlmittel, beschleunigt durch Druckluft |
| Typischer Druckbereich | Niedriger bis mittlerer Strahldruck, abgestimmt auf Substrat, Strahlmittel und gewünschte Oberfläche |
| Oberflächenwirkung | Feine, gleichmäßige und staubarme Oberflächenbehandlung mit kontrollierter Mikroerosion |
| Staubverhalten | Im Vergleich zum Trockenstrahlen sehr wenig freier Staub |
| Typische Anwendungen | Kantenverrunden, Entgraten, Beschichtungsvorbehandlung, AM-Nachbearbeitung, Verfestigungsstrahlen, Mattieren von Glas |
| Lieferzeitprofil | Bei Standardkabinen sind die Lieferzeiten meist kürzer, bei kundenspezifischen automatisierten Linien länger. |
Was ist Nassstrahlen?
Nassstrahlen ist ein abrasives Oberflächenbehandlungsverfahren, bei dem feines Strahlmittel mit Wasser zu einer Suspension vermischt und anschließend mit Druckluft auf ein Werkstück beschleunigt wird. Das Verfahren wird auch als Nassstrahlen, Nasssandstrahlen, Suspensionsstrahlen oder Vapor Blasting bezeichnet, wobei die Begriffe je nach Markt und Anlagenkonzept leicht unterschiedlich verwendet werden können. Kennzeichnend ist in allen Fällen die Wasserphase, die sowohl den Transport des Strahlmittels als auch seine Wechselwirkung mit dem Werkstück verändert.
Innerhalb der umfassenderen Gruppe der abrasiven Strahlverfahren liegt das Nassstrahlen zwischen aggressiven Trockenreinigungsverfahren und langsameren Verfahren zur Massenbearbeitung. Es kommt zum Einsatz, wenn der Hersteller eine kontrollierte Veränderung der Oberfläche statt eines starken Materialabtrags benötigt. Daher ist es in Branchen mit hochwertigen Bauteilen verbreitet, in denen Bauteilgeometrie, Kantenintegrität, Beschichtungsleistung und ein gleichmäßiges Erscheinungsbild gleichzeitig wichtig sind.
Der technische Nutzen des Nassstrahlens ergibt sich aus dem Verhalten der Suspension beim Aufprall. Wasser dient als Trägermedium und dämpft den Aufprall. Im Vergleich zum Trockenstrahlen erzeugt der Strahlmittelstrom weniger Staub, wirkt oft thermisch weniger aggressiv und hinterlässt auf weichen oder beschichteten Oberflächen seltener eingebettetes Strahlmittel. Deshalb wird Nassstrahlen häufig für Hartmetallwerkzeuge, Edelstahlteile, Nichteisenlegierungen, präzisionsbearbeitete Komponenten, additiv gefertigte Bauteile sowie ausgewählte Glas- und 3C-Anwendungen spezifiziert.
Bei den meisten industriellen Kaufentscheidungen sind vier Vorteile ausschlaggebend. Der erste ist die Staubunterdrückung, denn die Wasserphase bindet einen großen Teil der Partikel, die andernfalls in die Luft gelangen würden. Der zweite ist das geringere Risiko, dass sich Strahlmittel in empfindliche Oberflächen einlagert. Der dritte Vorteil ist die Erzeugung einer gleichmäßigen Oberfläche, besonders wenn eine gleichmäßige matte Textur oder ein kontrollierter Kantenzustand gefordert ist. Der vierte Vorteil ist die Prozesswiederholbarkeit, die eine Regelung von Druck, Suspensionskonzentration und Strahlmittelzustand im geschlossenen Kreislauf voraussetzt und nicht allein vom Gefühl des Bedieners abhängt.
Nassstrahlen ist kein Verfahren für nur einen Zweck. Es kann entgraten, entzundern, strukturieren, reinigen, verfestigen, Kanten verrunden und Oberflächen für eine Beschichtung vorbereiten. Die Verfahrensfamilie lässt sich daher am besten als kontrollierte Plattform für abrasives Nassstrahlen verstehen, deren Ergebnis von der Wahl des Strahlmittels, der Düsenauslegung, dem Druckbereich, der Vorrichtungslogik und der Bahnsteuerung abhängt.
Wie funktioniert Nassstrahlen?
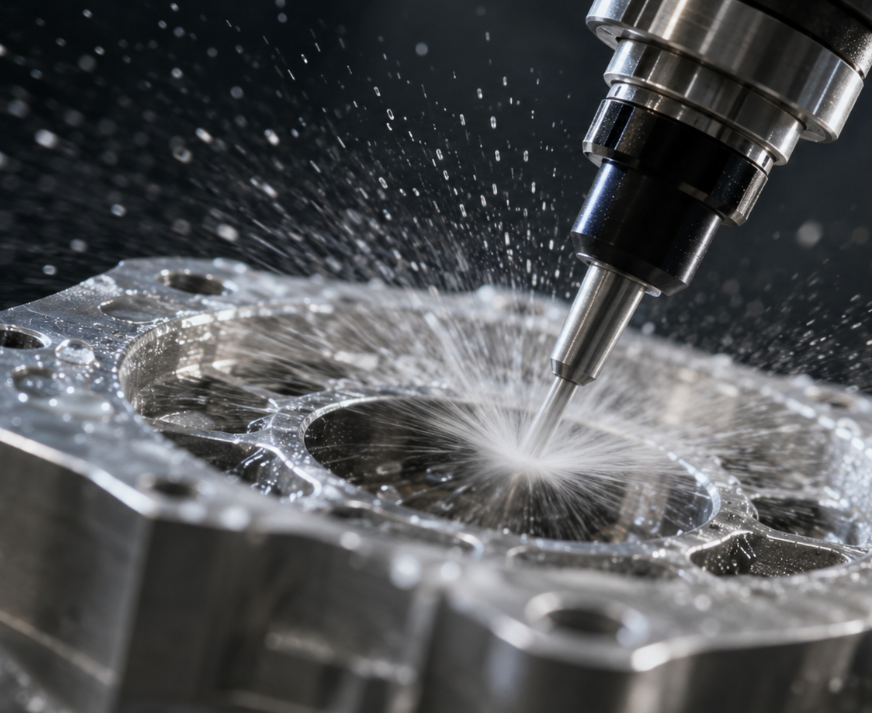
Beim Nassstrahlen zirkuliert eine Wasser-Strahlmittel-Suspension in einem geschlossenen Prozesskreislauf. Druckluft beschleunigt sie durch eine Strahlpistole oder Düse in Richtung Werkstück. Die Maschine vereint somit Flüssigkeitsführung, pneumatische Beschleunigung, Strahlmittelmanagement und Einhausung in einem integrierten System. Für Käufer, die Anlagen vergleichen, hängt der Leistungsunterschied meist davon ab, wie stabil diese vier Funktionen über die Zeit gehalten werden.
Suspensionssystem: Wasser und Strahlmittel
Der Prozess beginnt im Suspensionstank, in dem Wasser und Strahlmittel in einer kontrollierten Konzentration gemischt werden. Anders als beim Trockenstrahlen, bei dem das Strahlmittel weitgehend trocken pneumatisch gefördert wird, hält beim Nassstrahlen eine Pumpe oder ein Umwälzsystem das Strahlmittel in Schwebe und sorgt für eine gleichmäßige Zuführung. Ist die Suspension nicht ausreichend durchmischt, können sich schwerere Partikel absetzen, die Konzentration kann schwanken und das Prozessergebnis verändert sich von Charge zu Charge.
Die Wahl des Strahlmittels beeinflusst das Verhalten der Suspension maßgeblich. Je nach Härte und Geometrie des Werkstücks, geforderter Rauheit, Gratgröße und Kostenziel kommen feine Keramik-, Glas- oder Aluminiumoxidmedien sowie abgestimmte Spezialmedien infrage. Das Strahlmittel sollte als Teil der Prozessrezeptur ausgewählt werden und nicht erst nachträglich.
Beschleunigungsweg der Druckluft
Nach der Umwälzung in die Strahlzone gelangt die Suspension zur Düse und wird dort durch Druckluft beschleunigt. Der Luftstrom bestimmt die Partikelgeschwindigkeit, während das Suspensionsverhältnis die Aufpralldichte und den Oberflächencharakter beeinflusst. Düsendurchmesser, Abstand, Auftreffwinkel und Verfahrgeschwindigkeit bestimmen anschließend das Behandlungsergebnis auf der Werkstückoberfläche.
Da Wasser den Aufprall teilweise dämpft, kann Nassstrahlen bei vergleichbaren Strahlmittelkörnungen eine feiner wirkende Oberfläche erzeugen als Trockenstrahlen. Das ist besonders an Kanten, dünnen Wänden und optisch sensiblen Oberflächen relevant. In der Praxis stimmt der Prozessingenieur Druck und Strahlmittelgröße so ab, dass ausreichend Material abgetragen oder geglättet wird, ohne Kanten übermäßig zu verrunden oder unnötige Rauheit zu erzeugen.
Rückgewinnung und Sedimentation im geschlossenen Kreislauf
Nach dem Auftreffen auf das Werkstück läuft die Suspension zur Wiederverwendung in die Maschine zurück. Wiederverwendbares Strahlmittel und Wasser fließen in den Tank zurück, während grobe Verunreinigungen, gebrochene Partikel, Feinstoffe und abgetragenes Material durch Filtration oder Sedimentation abgetrennt werden. Dieser geschlossene Kreislauf ist ein Grund dafür, dass Nassstrahlen bei stabiler Produktion sauber und wirtschaftlich sein kann.
Die automatische Entsorgung von verbrauchtem Strahlmittel ist hier wichtiger, als viele Erstkäufer erwarten. Werden gebrochenes Strahlmittel und Schlamm nicht wirksam entfernt, verschlechtert sich die Konsistenz der Suspension und die Prozesswiederholbarkeit nimmt ab. Wenn eine automatische Sedimentation des Strahlmittelabfalls oder eine vereinfachte Entleerung angeboten wird, sollten die tatsächlich gelieferte Ausstattung und das Wartungsverfahren bestätigt werden.
Staubabsaugung und Nebelkontrolle
Nassstrahlen verringert trockenen Staub in der Luft erheblich, macht eine kontrollierte Einhausung jedoch nicht überflüssig. Im Inneren der Kabine müssen Nebel, fein zerstäubte Tröpfchen und sehr feine Schwebstoffe weiterhin beherrscht werden. Leistungsfähige Maschinen verfügen daher über Absaug- und Staubabsaugfunktionen, die den Wassernebel abführen, die Sicht verbessern und die Arbeitsumgebung über lange Schichten hinweg stabil halten.
PID-Druckregelung und Rezeptverwaltung
Industrielle Nassstrahlsysteme sollten nicht als einfache „Spritzkabinen“ betrachtet werden. Eine stabile Druckregelung ist entscheidend für die Reproduzierbarkeit des Oberflächenergebnisses, insbesondere bei der Bearbeitung von Werkzeugen, Luft- und Raumfahrtkomponenten, medizinischen Komponenten oder präzisionsbearbeiteten Teilen. Eine PID-Regelung im geschlossenen Kreis hilft, den Strahldruck konstant zu halten, wenn sich Suspensionszustand, Schlauchverschleiß und Betriebsdauer im Laufe der Schicht verändern.
Wenn auf derselben Maschine mehrere Teilenummern bearbeitet werden, ist die Rezeptverwaltung über das HMI ebenso wichtig. Der Drucksollwert, die Suspensionskonzentration, die Düsenbahn, die Strahlzeit und die Achsbewegungen sollten als wiederholbare Prozessrezepte gespeichert und nicht informell angepasst werden. Darin liegt der Unterschied zwischen einem arbeitskraftabhängigen Verfahren und einer kontrollierten Plattform zur Oberflächenbehandlung.
Beim präzisen Nassstrahlen entsteht Gleichmäßigkeit durch die Kontrolle von Suspension, Druck, Bewegung und Rückführung – nicht allein durch die Düsenleistung.
| Parameter | Typischer industrieller Bereich oder Praxis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Üblicherweise niedrig bis mittel, abgestimmt auf Substrat und gewünschtes Oberflächenergebnis | Bestimmt Partikelgeschwindigkeit und Aggressivität |
| Suspensionskonzentration | Üblicherweise über ein validiertes Gewichts- oder Volumenverhältnis geregelt | Beeinflusst Abtragsrate, Gleichmäßigkeit der Oberfläche und Stabilität des Strahlmittels |
| Strahlmittelkorngröße | Bei Präzisionsarbeiten sind feine bis mittlere Körnungen üblich | Beeinflusst Rauheit, Kanteneffekt und Flächenleistung |
| Druckluftbedarf | Abhängig von Düsengröße, Druck und Anzahl der Strahlpistolen | Bestimmt die Gleichmäßigkeit der Beschleunigung und die Auslegung der Versorgungsmedien |
| Strahlmittelverbrauch | Variiert je nach Strahlmittelhärte, Zerfallsrate und Verunreinigungsgrad | Beeinflusst Betriebskosten und Wiederholbarkeit der Oberflächenqualität |
| Düsenabstand | Durch Rezept und Bauteilgeometrie festgelegt | Verändert Aufpralldichte und lokale Oberflächenwirkung |
| Steuerungssystem | Manuelle Einstellung oder PLC/HMI-Rezeptsteuerung mit Berechtigungen | Unterstützt eine wiederholbare Produktion und verringert bedienerbedingte Abweichungen |
| Rückgewinnungskreislauf | Suspensionsumwälzung im geschlossenen Kreislauf mit Sedimentation und Nebelabsaugung | Sichert Sauberkeit, Stabilität und effiziente Wiederverwendung |
Nassstrahlen im Vergleich zu Trockenstrahlen und anderen Verfahren
Nassstrahlen wird häufig direkt mit Trockenstrahlen verglichen, da bei beiden Verfahren Strahlmittel auf das Werkstück projiziert wird. Das Betriebsverhalten unterscheidet sich jedoch deutlich. Trockenstrahlen wird meist für die Entfernung starken Rosts, das Abtragen dicker Beschichtungen oder eine maximale Abtragsgeschwindigkeit bevorzugt. Nassstrahlen kommt zum Einsatz, wenn Staubkontrolle, Sauberkeit der Teile, Geometriesensibilität und gleichmäßige Oberflächen wichtiger sind als der maximale Abtrag.
Der Vergleich wird aussagekräftiger, wenn auch verwandte Verfahren einbezogen werden. Verfestigungsstrahlen kann von der Anlagenausführung her ähnlich wirken, zielt funktional jedoch auf Druckeigenspannungen statt auf einfache Reinigung. Gleitschleifen kann dagegen große Chargen kleiner Teile glätten, bietet aber meist nicht die lokale Selektivität und gerichtete Steuerung eines düsenbasierten Strahlsystems.
| Bewertungsfaktor | Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Hauptziel | Kontrollierte Reinigung, Entgratung, Strukturierung, Schneidkantenverrundung, Vorbehandlung | Schnelles Abtragen, Reinigen, Aufrauen und Entzundern | Oberflächenverfestigung durch Druckeigenspannungen | Flächiges Glätten, Kantenverrundung und Massenbearbeitung |
| Staubentwicklung | Sehr geringe freie Staubmenge | Hoch, sofern nicht stark eingehaust und abgesaugt | Bei Nassvarianten gering, bei Trockenvarianten höher | Wenig Staub in der Luft, jedoch können Rückstände der Bearbeitungsmasse anfallen |
| Oberflächencharakter | Fein, gleichmäßig, matt und kontrolliert | Aggressiver und häufig rauer | Funktionelle, grübchenartige Oberfläche mit Festigkeitsvorteil | Allgemeine Glättung über lange Bearbeitungszyklen |
| Risiko eingebetteten Strahlmittels | Bei empfindlichen Oberflächen aufgrund des Wasserfilms geringer | In manchen Fällen höher bei weichen oder beschichteten Oberflächen | Hängt vom Strahlmittel und der Prozessauslegung ab | Geringes Risiko durch projizierten Aufprall |
| Wärmeentwicklung | Geringere lokale Wärme als beim Trockenstrahlen | Höheres Potenzial für Reibungs- und Aufprallwärme | Für funktionelle Ergebnisse üblicherweise kontrolliert | Gering, jedoch kein Verfahren mit projiziertem Strahlmittel |
| Wiederholbarkeit | Hoch bei kontrollierter Suspension und Druck | Schwankend, wenn Strahlmittelzufuhr und Staubbelastung variieren | Hoch, wenn Intensität und Abdeckung kontrolliert werden | Gut für große Chargen, zonenweise jedoch weniger selektiv |
| Besonders geeignete Anwendungen | Präzisionsmetallteile, Werkzeuge, Glas, AM und Vorbehandlung | Intensivreinigung und Entfernen von Beschichtungen | Federn, Zahnräder, ermüdungskritische Teile | Kleine, einfache Teile in großen gemischten Chargen |
Nassstrahlen schneidet auch bei der Sauberkeit im Produktionsumfeld gut ab. Da Wasser Staub bindet, können sich die Sauberkeit in der Fertigung und die Sicht für Bediener verbessern, wenn die Anlage ordnungsgemäß eingehaust und entwässert ist. Bei beschichtungsbezogenen Arbeiten ist das Verfahren zudem für übergeordnete AMPP-Leitlinien zur Oberflächenvorbereitung relevant, da Zustand und Gleichmäßigkeit des Substrats die nachfolgende Haftung und Zuverlässigkeit der Beschichtung unmittelbar beeinflussen.
Wichtige Spezifikationen vor dem Kauf
Eine Beschaffungsentscheidung sollte beim Prozessziel ansetzen, nicht bei der Maschinengröße. Manche Käufer benötigen eine Gratentfernung mit möglichst geringer Veränderung der Kanten, andere eine optisch ansprechende matte Oberfläche und wieder andere eine kontrollierte Kantenvorbereitung vor dem Beschichten. Die geeignete Nassstrahlmaschine ist daher diejenige, die das erforderliche Prozessfenster einhalten kann, und nicht unbedingt die mit der größten Kammer oder dem höchsten angegebenen Druck.
Stabilität des Strahldrucks
Der Druckbereich ist relevant, doch wichtiger ist die Stabilität. Eine Maschine sollte den gewählten Druck ohne merkliche Abweichung halten, auch wenn sich der Strahlmittelzustand während der Schicht verändert. Ein stabiler Druck ist eine der Grundlagen für vorhersehbare Rauheit, Kantenbeschaffenheit und Zykluswiederholbarkeit.
Bewegungsgenauigkeit und Bahnsteuerung
Bei automatisierten Prozessen ist die Düsenbewegung wie jedes andere Präzisionsachsensystem zu bewerten. Eine servogekoppelte X/Y/Z-Bewegung ist besonders relevant, wenn bestimmte Flächen, Schneidkanten oder Innenbereiche gleichmäßig behandelt werden müssen. Jede angegebene Regelgenauigkeit sollte darauf geprüft werden, ob die Düse an den tatsächlichen geometriesensiblen Teilen und Vorrichtungen wiederholbar positioniert wird.
Durchsatz und tatsächliche Zykluszeit
Die angegebene Zykluszeit sollte bei mehreren Teilefamilien auch Beladen, Strahlen, Entleeren, Handhabung zur Prüfung und Rezeptwechsel umfassen. In der Chargenfertigung kann der Unterschied zwischen „Strahlzeit“ und „freigegebenen Teilen pro Schicht“ erheblich sein. Käufer sollten nach dem tatsächlichen Engpass im Prozess fragen und nicht nur nach der nominellen Zeit mit eingeschalteter Düse.
Aufstellfläche und Bauteilraum
Der nutzbare Bauteilraum unterscheidet sich von den Außenmaßen der Maschine. Käufer sollten den Zugang zur Kammer, die Beladung der Vorrichtungen und die Eignung der Maschine für Einzelteile, Trays, Stäbe, Platten oder komplexe dreidimensionale Teile prüfen. Bei der Planung der Aufstellfläche sind auch Suspensionstanks, Wartungsabstände und Platz für die Nebelabsaugung zu berücksichtigen.
HMI und Rezeptverwaltung
Eine rezeptbasierte HMI-Steuerung ist bei der Fertigung unterschiedlicher Teile inzwischen unerlässlich. Das System sollte gespeicherte Prozessrezepte, Benutzerrechte, eine Parameterhistorie und eine Alarmübersicht ermöglichen. So lassen sich Unterschiede zwischen Bedienern verringern und Qualifizierungen vereinfachen, wenn der Prozess für kundenseitige oder auditierte Komponenten eingesetzt wird.
Staubabsaugung, Nebelabsaugung und Entwässerung
Nassstrahlen bindet zwar Staub, doch Wassernebel und feiner Schlamm müssen weiterhin technisch beherrscht werden. Absaugleistung, Entwässerung, Sichtverhältnisse und eine einfache Entsorgung sollten früh geprüft werden. Eine schlechte Nebelkontrolle kann sowohl die Prozessstabilität als auch die Akzeptanz durch Bediener beeinträchtigen, selbst wenn das Strahlergebnis an sich zufriedenstellend ist.
Entsorgung von Strahlmittelabfall und Wartungsaufwand
Eine Maschine, aus der sich Schlamm nur schwer entfernen lässt, kann im Betrieb teuer werden. Käufer sollten prüfen, wie Sedimente abgetrennt werden, wie oft der Tank gereinigt werden muss und ob gebrochenes Strahlmittel ohne lange Stillstandszeiten schnell ausgetragen werden kann. Die Wartungszugänglichkeit wirkt sich in der realen Produktion direkt auf die nutzbare Kapazität aus.
Versorgungsmedien und Sicherheitsmerkmale
Druckluftqualität, Stromversorgung, Wassermanagement, Verriegelungen, Abdichtung der Kabine, Schutz des Sichtfensters und Not-Aus-Logik beeinflussen die Installationsbereitschaft. Nassstrahlen ist im Allgemeinen sauberer als Trockenstrahlen, erfordert aber weiterhin eine sorgfältige Planung von Maschinensicherheit und Versorgungseinrichtungen.
Anwendungen in verschiedenen Branchen
Nassstrahlen wird branchenübergreifend eingesetzt, weil sich das Verfahren sowohl auf funktionelle als auch auf optische Ergebnisse abstimmen lässt. Dieselbe Verfahrensfamilie kann zum selektiven Entgraten eines bearbeiteten Edelstahlbauteils, zur Oberflächenaktivierung vor der Beschichtung eines gefertigten Stahlteils oder zur kontrollierten Kantenvorbereitung an Hartmetallwerkzeugen dienen. Gemeinsam ist diesen Anwendungen, dass sich der Prozess präzise auslegen lässt, statt das Teil einfach nur „anzustrahlen“.
Werkzeuge, Zerspanung und fortschrittliche Fertigung
Hersteller von Schneidwerkzeugen nutzen Nassstrahlen zur Kantenpräparation mit K-Faktor, zur Entfernung von Mikrograten und zur Oberflächenkonditionierung vor dem Beschichten. AM-Hersteller setzen es ein, um teilweise verschmolzene Pulverreste zu entfernen, schwierige Geometrien zu glätten und die Gleichmäßigkeit nachfolgender Prüf- oder Finishschritte zu verbessern.
Beschichtungsvorbehandlung und Haftflächen
Nassstrahlen spielt auch bei der Vorbehandlung eine wichtige Rolle. Durch das Entfernen von Oxiden, Verunreinigungen oder leichtem Zunder und das gleichzeitige Erzeugen einer gleichmäßig strukturierten Oberfläche unterstützt es eine gleichmäßigere Haftung nachfolgender Beschichtungen. In integrierten Linien kann das Strahlen bei entsprechendem Prozessablauf auch mit chemischen Stufen kombiniert werden.
Glas, Elektronik und kontrollierte Oberflächenoptik
Bei Glas- und 3C-Bauteilen liegt der Nutzen wiederum anders. Hier wird das Verfahren häufig gewählt, um eine kontrollierte matte Optik und eine angenehme Haptik zu erzielen und sichtbare Unterschiede in großen Produktionslosen zu verringern. Nassstrahlen eignet sich besonders, wenn trockener Staub in der Endbearbeitungsumgebung nicht akzeptabel wäre.
| Anwendungstyp | Zielbranche | Typisches Werkstück | Erzielter Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung an Schneidwerkzeugen | Hartmetallwerkzeugfertigung | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte Kantenvorbereitung und Beschichtungsbereitschaft |
| Entgraten von Metallteilen | Präzisionsbearbeitung und Automobilzulieferung | Bearbeitete Gehäuse, Halterungen und Ventilteile | Gezielte Gratreduzierung bei stabiler Oberflächenqualität |
| Zunderentfernung an Schmiedeteilen | Schmieden und Stahlverarbeitung | Stäbe, Wellen, Schmiederohlinge | Sauberere Oberfläche für Prüfung oder spätere Veredelung |
| Vorbehandlung vor dem Beschichten | Fertigung und Schutzbeschichtungen | Stahl- und Aluminiumteile | Gleichmäßiges Haftprofil und verbesserte Sauberkeit |
| Nachbearbeitung von AM-Teilen | Additive Fertigung | Funktionale 3D-gedruckte Metallteile | Oberflächenreinigung komplexer Geometrien |
| Verfestigungsstrahlen von Metallteilen | Automobilindustrie, Luftfahrt, Federn | Belastete Metallbauteile | Funktionale Oberflächenkonditionierung oder Spannungsbehandlung |
| Glasmattierung | Architektur- und Displayglas | Glasscheiben und Abdeckungen | Gleichmäßige matte Textur und optische Konsistenz |
| Oberflächenbearbeitung von 3C-Geräten | Unterhaltungselektronik | Rahmen, Gehäuse und Abdeckungen | Optische Glättung und gleichmäßige Haptik |
Bei Hartmetallwerkzeugen ist Nassstrahlen eng mit der Schneidkantenverrundung an Schneidwerkzeugen verbunden, da das Verfahren den Kantenradius kontrollieren und empfindliche Mikrodefekte vor dem Beschichten entfernen kann. In der allgemeinen Metallbearbeitung eignet es sich außerdem gut zum Entgraten von Metallteilen, wenn gezieltes Entgraten ohne die Staubbelastung des Trockenstrahlens gefordert ist.
In Vorbehandlungslinien kann Nassstrahlen mit nachfolgenden Beschichtungs- oder Konversionsverfahren kombiniert und in manchen Anlagenlayouts direkt in die Nassstrahl-Vorbehandlung integriert oder mit Nassstrahl-Phosphatier-Sequenzen kombiniert werden, wenn der Prozessablauf eine engere Kontinuität zwischen Reinigung und Beschichtung erfordert.
Leitfaden zur Maschinenauswahl
Die Auswahl der Anlage wird übersichtlicher, wenn der Käufer die Anwendung nach Geometrie, Durchsatz und erforderlicher Steuerungstiefe ordnet. Ein kleines R&D-Programm benötigt möglicherweise größtmögliche Flexibilität statt Geschwindigkeit, während eine Chargenfertigungslinie schnelles Beladen und eine wiederholbare Kammerauslastung erfordern kann. Spezielle Geometrien wie Stäbe, plattenförmige Teile oder präzise Mehrflächenbauteile rechtfertigen häufig eigene Anlagenkonzepte.
| Konfiguration oder Modellklasse | Zielgröße der Produktion | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| Robotergestützte Zelle im R&D-Labormaßstab | Versuche, Musterfreigabe, Prozessentwicklung | Kleine bis mittelgroße Teile im Mix | Hoch | Machbarkeitsstudien, Rezeptentwicklung und Präzisionsbearbeitung kleiner Lose |
| Standard-Manuelle Kabine | Technische Bearbeitung in kleinen Stückzahlen | Kleine Teile | Mittel | Reparatur, Entwicklung und kundenspezifische Oberflächenbearbeitung |
| Chargenanlage mit Einzelkammer | Regelmäßige Chargenfertigung | Kleine bis mittelgroße Teile | Mittel bis hoch | Wiederholtes Nassstrahlen, Kantenvorbereitung und Entgraten |
| Spezialmaschine für Einzelteile | Stabiler Einzelteilfluss | Kleine bis mittelgroße Einzelteile | Hoch | Konstante Zyklussteuerung für festgelegte Produktfamilien |
| Produktionssystem mit Doppelkammer | Produktion mit höherem Durchsatz | Kleine bis mittelgroße Teile | Mittel | Abwechselnde Belade- und Strahlzyklen für eine bessere Auslastung |
| Servogesteuertes Mehrachsensystem für komplexe Teile | Präzisionsbearbeitung geformter Teile | Komplexe 3D-Geometrien | Hoch | Geometriesensible Behandlungszonen und mehrseitige Teile |
| Maschine mit großem Arbeitsraum für Plattenteile | Bearbeitung großer Flächen | Flache oder plattenförmige Teile | Mittel | Paneele, große Flächen und gleichmäßige Strukturierung |
| Kontinuierliches System für Rundstäbe | Bearbeitung langer Produkte | Stäbe, Wellen, zylindrisches Halbzeug | Mittel | Entzundern, Konditionieren und kontinuierliche Stabbearbeitung |
Für die Prozessentwicklung ist die RB-6-Nassstrahlzelle für R&D für Labortests im Labormaßstab geeignet, da sie Flexibilität bei Einrichtung und Rezeptanpassung bietet. Für die routinemäßige Fertigung herkömmlicher Teilechargen ist eine Standardkammer wie die SC-40-Chargenstrahlkabine in der Regel besser geeignet, da sie Wiederholbarkeit, einfaches Beladen und Produktionstauglichkeit vereint.
Wenn der Durchsatz zum Hauptengpass wird, ist die Kammerauslastung ebenso wichtig wie die Düsenleistung. In diesem Fall kann eine Doppelstation wie das Doppelkammer-System DC-40 Leerlaufzeiten verringern, weil eine Seite beladen werden kann, während die andere bearbeitet wird. Das ist besonders bei wiederkehrenden Produktionsplänen relevant.
Kosten, Lieferzeit und ROI
Die Kosten eines Nassstrahlsystems hängen in erster Linie vom Ausstattungsumfang und nicht allein vom Strahlprinzip ab. Eine manuell bediente Kabine hat eine ganz andere Kostenstruktur als eine servogesteuerte Mehrachsenmaschine mit Rezeptverwaltung, integrierter Nebelabsaugung, automatischer Entsorgung des Strahlmittelabfalls und teilespezifischen Vorrichtungen. Käufer sollten deshalb die Prozessfähigkeit pro qualifiziertem Teil vergleichen und nicht nur den Anschaffungspreis der Maschine.
Der Automatisierungsgrad ist meist der größte Preistreiber. Sobald gespeicherte Rezepte, Bewegungssteuerung, verriegelte Beladung und stabile Ergebnisse für mehrere Teilefamilien erforderlich sind, steigen sowohl die Software- als auch die Mechanikkomplexität. Auch Kammergröße, Düsenanzahl, Tankkapazität und interner Verschleißschutz verändern die Herstellungskosten erheblich.
Die Auslegung des Strahlmittelsystems ist ein weiterer wichtiger Faktor. Strahlmitteltyp, Qualität der Suspensionsumwälzung, Sedimentbehandlung, Filtrationslogik und Düsenverschleiß beeinflussen die Betriebskosten der Maschine. Zwei Nassstrahlkabinen können im Angebot ähnlich wirken, sich aber nach Monaten der Fertigung bei Strahlmittelverbrauch, Reinigungsstillstand und Oberflächenkonstanz deutlich unterscheiden.
Die Lieferzeit sollte als Richtwert und nicht als feste Zusage betrachtet werden. Standardkabinen durchlaufen Entwicklung und Fertigung im Allgemeinen schneller als kundenspezifische automatisierte Linien mit speziellen Vorrichtungen oder integrierten Vorbehandlungsmodulen. Musterprüfungen, Vorrichtungsfreigaben und Abnahmekriterien können den Zeitplan verlängern, besonders wenn der Kunde mehrere Substrate oder optische Zielvorgaben qualifiziert.
Der ROI lässt sich am besten anhand von Arbeitsaufwand, Qualität und Leistung nachgelagerter Prozesse bewerten. Beim Entgraten kann Nassstrahlen eine arbeitsintensive manuelle Nachbearbeitung ersetzen und Bedienerabweichungen verringern. Bei der Beschichtungsvorbehandlung kann es die Gleichmäßigkeit der Oberfläche verbessern und haftungsbedingte Ausschussteile reduzieren. Bei Schneidwerkzeugen kann eine kontrollierte Kantenvorbereitung längere Werkzeugstandzeiten und eine stabilere Beschichtungsleistung unterstützen.
Die überzeugendsten ROI-Fälle betreffen oft hochwertige Teile, bei denen Nacharbeit und Ausschuss teuer sind. Ein Nassstrahlsystem, das Rauheit, Kantenbeschaffenheit und Sauberkeit stabilisiert, kann Schwankungen verringern, auch wenn seine nominelle Zykluszeit nicht die kürzeste am Markt ist. Fertigungsbetriebe, die formale Prozessfähigkeitsmodelle erstellen, können eine umfassendere Messdisziplin zudem an NIST-Ressourcen für die Fertigung ausrichten, wenn sie Validierungslogik und Produktionssteuerung dokumentieren.
Warum DasiAuto?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie im Abschnitt Über DasiAuto beschrieben.
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Vorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Musterprüfungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
Häufige Fragen
Lässt sich eine Nassstrahlmaschine an meine Bauteilgeometrie und mein Prozessziel anpassen?
Ja. Nassstrahlsysteme werden häufig an Bauteilgröße, Vorrichtungsart, gewünschte Oberfläche, Automatisierungsgrad und den Bedarf an selektiver Behandlung bestimmter Flächen oder Kanten angepasst. Entscheidend ist, zuerst das Prozessziel festzulegen, denn Kammerformat und Steuerungsarchitektur sollten sich nach der Anwendung richten und nicht umgekehrt.
Werden Musterprüfungen vor der Bestellung industrieller Nassstrahlanlagen empfohlen?
In den meisten Fällen: ja. Musterprüfungen helfen dabei, Strahlmittelwahl, Suspensionskonzentration, Druckfenster, Düsenbahn und die erreichbare Oberfläche auf dem tatsächlichen Substrat zu bestätigen. Sie sind besonders wichtig, wenn mehrere Ziele wie Entgraten und optische Kontrolle oder Kantenvorbereitung und Beschichtungsbereitschaft miteinander in Einklang gebracht werden müssen.
Welche Faktoren beeinflussen die Lieferzeit einer Nassstrahlanlage am stärksten?
Typische Einflussfaktoren sind Anlagenkonfiguration, Automatisierungsgrad, Komplexität der Vorrichtungen und die Frage, ob Prozessversuche vor der endgültigen Designfreigabe abgeschlossen werden müssen. Standardkabinen lassen sich meist schneller liefern als kundenspezifische Mehrachsensysteme oder integrierte Vorbehandlungslinien.
Welche Versorgungseinrichtungen und Standortbedingungen sind für Installation und Inbetriebnahme erforderlich?
Die meisten Nassstrahlsysteme benötigen eine stabile Druckluftversorgung, Strom, Wassermanagement, eine geplante Entwässerung und genügend Bodenfläche für Wartungszugang zu Tanks und Absaugkomponenten. Bei automatisierten Maschinen sollte der Käufer außerdem die Handhabung der Vorrichtungen, eine sichere Beladelogik und den Prüfablauf nach dem Prozess vorbereiten.
Wie viel Bedienerschulung erfordert eine Nassstrahlmaschine üblicherweise?
Die Schulung umfasst üblicherweise Rezeptauswahl, Strahlmittelkontrolle, Suspensionsmanagement, Düsenprüfung, tägliche Wartung, sichere Entsorgung und grundlegende Fehlersuche. Bei automatisierten Systemen müssen Bediener außerdem in Benutzerrechten und Alarmbehandlung geschult werden und wissen, dass validierte Parameter nicht außerhalb des freigegebenen Prozessfensters verändert werden dürfen.
Welche After-Sales-Unterstützung ist für die langfristige Stabilität beim Nassstrahlen am wichtigsten?
Am wichtigsten sind Ersatzteile, die passende Nachversorgung mit Strahlmittel, Unterstützung bei der Fehlersuche und eine laufende Prozessoptimierung, wenn Ergebnisse zu schwanken beginnen. Die langfristige Leistung hängt nicht nur von der Maschine selbst ab, sondern auch von stabilen Verbrauchsmaterialien, konsequenter Wartung und zeitnaher technischer Unterstützung.


