

Kurzantwort
Eine industrielle Nassstrahlanlage eignet sich für eine Produktionslinie, wenn der Prozess wiederholbare Oberflächenbehandlung, weniger luftgetragenen Staub, eine gleichmäßigere kosmetische Qualität und weniger Bedienerschwankungen als manuelles Strahlen oder reine Trockenverfahren erfordert. In der Praxis wird die richtige Anlage durch Abstimmung von Werkstückgeometrie, Durchsatz, Oberflächenziel und Automatisierungsumfang ausgewählt. Für die meisten Industrieanwender entstehen die besten Ergebnisse mit einem System, das Suspensionskonzentration, Druck, Düsenpfad und Rückgewinnungsbedingungen bei langen Produktionsläufen innerhalb eines stabilen Prozessfensters halten kann.
| Kernfaktor | Typische industrielle Erwartung | Warum es wichtig ist |
|---|---|---|
| Verfahren | Nassstrahlen / Suspensionsstrahlen / Vapor Blasting | Bestimmt Finishcharakter, Staubprofil und Rückgewinnungsmethode |
| Arbeitsdruck | Typisches Anwendungsfenster etwa 0,2–0,7 MPa | Gleicht Abtragsrate und Oberflächenempfindlichkeit aus |
| Bewegung und Steuerung | Zeitgesteuerter Zyklus, Indexierung der Spannvorrichtung oder Servobewegung | Verbessert Wiederholbarkeit zwischen Schichten und Bedienern |
| Hauptanwendungen | Entgraten, Schneidkantenverrunden, Zunderentfernung, Beschichtungsvorbehandlung, kosmetische Endbearbeitung | Bestätigt Prozesspassung für Teilefamilie und Produktionsziel |
| Umweltprofil | Wenig freier Staub, geschlossene Suspensionsumwälzung, Nebelabsaugung | Unterstützt saubereren Fabrikbetrieb als Trockenstrahlen |
| Typischer Projektzeitplan | Standardmodelle kürzer; kundenspezifische Automatisierung länger | Beeinflusst Validierung, Installation und Produktionsanlauf |
Was ist eine industrielle Nassstrahlanlage?
Eine industrielle Nassstrahlanlage ist ein produktionsgerechtes System zur Oberflächenbehandlung, das Strahlmittel mit Wasser zu einer Suspension vermischt und diese anschließend mit Druckluft und einem kontrollierten Zuführkreislauf auf ein Werkstück beschleunigt. Die Anlage kann als Chargenkabine, dedizierte Einzelteilanlage, Mehrachszelle oder Produktionslinie mit höherem Durchsatz ausgeführt sein; die Verfahrensfamilie bleibt jedoch dieselbe: abrasives Nassstrahlen.
Im größeren Zusammenhang besteht ein Unterschied zwischen Nassstrahlen als Teil der Familie abrasiver Strahlverfahren und dem Trockenstrahlen, da die Wasserphase sowohl die Aufprallmechanik als auch die Fabrikumgebung verändert. Statt trockenes Strahlmittel ausschließlich durch Luft zu befördern, puffert das Verfahren es in einem flüssigen Träger. Dadurch kann freier Staub reduziert, die Aggressivität des Aufpralls gemildert und die gleichmäßige Endbearbeitung mancher empfindlicher Oberflächen erleichtert werden.
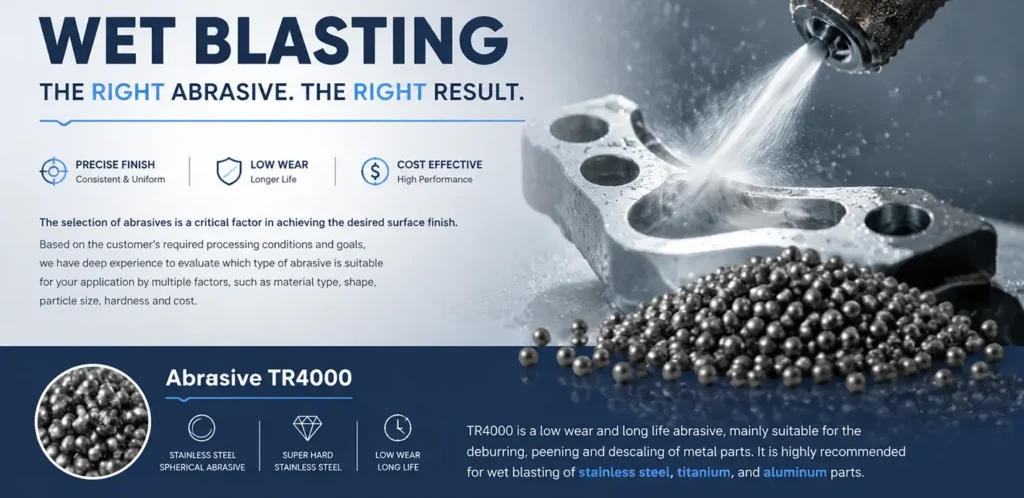
Einordnung des Nassstrahlens in die industrielle Oberflächenbehandlung
Bei der industriellen Endbearbeitung wird Nassstrahlen typischerweise gewählt, wenn das Ziel über einfache Reinigung hinausgeht. Es dient der kontrollierten Schneidenvorbereitung, Gratentfernung, Oberflächenaktivierung vor dem Beschichten, Oxid- oder Zunderentfernung, Nachbearbeitung additiv gefertigter Teile, verfestigungsstrahlbezogener Konditionierung, Glasmatte und Verfeinerung sichtbarer Oberflächen an Verbraucherprodukten.
Der Zusatz „industriell“ ist wichtig, da er mehr als eine kleine Werkstattkabine bedeutet. Von einem Industriesystem wird erwartet, dass es wiederkehrenden Betrieb, kontrollierte Versorgungsanschlüsse, vorhersehbare Suspensionsumwälzung, rückgewinnbare Verbrauchsmaterialien, Bedienerschutz, Wartungszugang und einen für die Produktion statt gelegentliche manuelle Arbeit geeigneten Automatisierungsgrad unterstützt.
Kernvorteile des Verfahrens
Der erste große Vorteil ist staubfreier Betrieb im praktischen Sinne: Wasser bindet einen Großteil der luftgetragenen Partikel, die beim Trockenstrahlen sonst freigesetzt würden. Das beseitigt zwar nicht den Absaugbedarf, da Nebel weiterhin behandelt werden muss, verbessert aber die Arbeitsumgebung erheblich.
Ein zweiter Vorteil ist ein geringeres Risiko der Strahlmitteleinbettung auf manchen weichen, beschichteten oder sichtkritischen Oberflächen, da der Wasserfilm die Art verändert, wie Partikel auf das Substrat treffen. Ein dritter Vorteil ist ein feineres, gleichmäßigeres Finish auf vielen Metallen, Glas und Präzisionskomponenten. Ein vierter ist bessere Prozesswiederholbarkeit, wenn Druck, Konzentration, Düsenposition und Einwirkzeit kontrolliert statt dem Gefühl des Bedieners überlassen werden.
Nicht jede Nassstrahlkabine ist wirklich industrietauglich
Eine Anlage mag wegen ihrer Stahlkabine und Pumpe als industriell bezeichnet werden; die tatsächliche Eignung für die Produktion hängt jedoch von der Steuerungsarchitektur ab. Käufer sollten eine einfache Nasskabine mit manueller Einstellung von einem System unterscheiden, das für validierte Prozessfenster, Rezeptspeicherung, wiederholbare Spannvorrichtungspositionierung, automatisierte Sedimentbehandlung und robuste Rückgewinnung ausgelegt ist.
Dieser Unterschied wird besonders wichtig, wenn der Strahlschritt nachgelagerte Ergebnisse wie Beschichtungshaftung, Schneidengeometrie, Ermüdungsleistung oder kosmetische Abnahme beeinflusst. In diesen Fällen reinigt die Anlage nicht bloß eine Oberfläche, sondern formt die Prozessfähigkeit.
Wie funktioniert eine industrielle Nassstrahlanlage?
Eine industrielle Nassstrahlanlage arbeitet als geschlossener Betriebskreislauf. Wasser und Strahlmittel werden zu einer Suspension vermischt, die Suspension zirkuliert zum Strahlkreislauf, Druckluft beschleunigt das Gemisch durch eine Düse, die Einhausung erfasst Spritznebel und verbrauchtes Strahlmittel, und die gebrauchte Suspension wird anschließend zurückgewonnen, abgesetzt, gefiltert und wiederverwendet. Eine stabile Finish-Qualität hängt weniger von der rohen Strahlkraft als von der Steuerung dieses Kreislaufs ab.
Suspensionsvorbereitung und Stabilität
Der Prozess beginnt in einem Suspensionstank, in dem Wasser und Strahlmittel im Zielverhältnis vermischt werden. Tank und Umwälzsystem müssen die Strahlmittelpartikel gleichmäßig suspendiert halten, statt sie absetzen oder sich nach Größe trennen zu lassen. Wenn die Feststoffkonzentration während einer Schicht driftet, kann der Prozess zu aggressiv oder zu schwach werden und das Finish von Charge zu Charge wechseln.
Deshalb werden industrielle Nassstrahlsysteme nach der Umwälzlogik und nicht nur nach einem Tankvolumen in der Broschüre ausgelegt. Rühren, Pumpenauswahl, Auslegung des Fließwegs und Reinigungszugang beeinflussen alle die Stabilität der Suspension unter Produktionsbedingungen.
Druckluftbeschleunigung und Düsenabgabe
Sobald die Suspension zirkuliert, beschleunigt Druckluft sie über eine Strahlpistole oder Düsenbaugruppe zum Werkstück. Die effektive Schneid- oder Konditionierungswirkung hängt von Düsendurchmesser, Luftdruck, Düsenabstand, Auftreffwinkel, Strahlmittelgröße, Suspensionsdichte und Verweilzeit an jeder Oberflächenstelle ab.
In automatisierten Systemen werden diese Variablen durch feste Werkzeuge und programmierte Bewegung statt durch handgeführte Bedienertechnik gesteuert. Das ist der Hauptgrund, weshalb eine industrielle Nassstrahlanlage eine engere Prozesskonsistenz als manuelles Nasssandstrahlen halten kann.
Einhausung, Rückgewinnung und Wiederverwendung
Nach dem Auftreffen der Suspension auf das Teil fällt sie in einen Sammelbereich und kehrt in den Rückgewinnungskreislauf zurück. Wiederverwendbares Strahlmittel und Wasser werden umgewälzt, während gebrochene Strahlmittel, entfernte Grate, Zunder, metallische Feinanteile und andere Verunreinigungen nach und nach getrennt werden. Sedimentation, Siebung und Austragsroutinen wirken sich daher direkt auf Betriebskosten und Finish-Stabilität aus.
Ist dieser Kreislauf schlecht ausgelegt, kann die Anlage bei einem kurzen Test gut aussehen, bei längeren Läufen jedoch instabil werden. Ein robuster Rückgewinnungskreislauf reduziert ungeplante Reinigung, verringert Strahlmittelverluste und hält die Suspensionseigenschaften näher am ursprünglichen Rezept.
Nebelabsaugung und Sicht
Nassstrahlen unterdrückt Staub, erzeugt aber Nebel, Spritzwasser und fein suspendierte Verunreinigungen in der Einhausung. Industriesysteme benötigen deshalb geeignete Luftführung, Entwässerung, Kabinenbeleuchtung, Schutz des Sichtfensters und Absaugung, damit der Prozess sichtbar und wartbar bleibt. Gute Sicht ist nicht kosmetisch; sie beeinflusst Rüstprüfung, Wartungsqualität und die Möglichkeit zu bestätigen, dass der Düsenpfad tatsächlich die vorgesehene Oberfläche behandelt.
Druckregelung und Rezeptverwaltung
Gleichmäßige Ergebnisse beruhen auf gleichmäßigem Druck. Wenn sich Kompressorlast, Düsenverschleiß oder Suspensionszustand ändern, sollte die Anlage keine ständigen manuellen Korrekturen erfordern. Hier werden Regelung im geschlossenen Kreis und gespeicherte Prozessrezepte wertvoll, besonders bei Fabriken mit mehreren SKUs oder schichtbasierter Produktion.
Beim Nassstrahlen in der Produktion entsteht ein stabiles Ergebnis üblicherweise durch Kreislaufsteuerung, nicht durch maximalen Aufpralldruck.
| Parameter | Typischer industrieller Bereich oder Zustand | Bedeutung für die Produktion |
|---|---|---|
| Arbeitsdruck | Typischerweise etwa 0,2–0,7 MPa, abhängig von Strahlmittel und Werkstückempfindlichkeit | Beeinflusst Aufprallenergie, Abtragsrate und Finishverfeinerung |
| Suspensionskonzentration | Typisches niedriges bis mittleres Feststoffverhältnis nach Gewicht oder Volumen | Beeinflusst Gleichmäßigkeit, Aggressivität und Pumpfähigkeit |
| Korngröße des Strahlmittels | Feine bis mittlere Qualitäten, ausgewählt nach Substrat und Finishziel | Bestimmt Rauheit, Schneidenkonditionierung und Düsenverschleiß |
| Druckluftbedarf | Abhängig von Düsengröße, Einschaltdauer und Drucksollwert | Bestimmt Kompressorauslegung und Energiebedarf |
| Verhalten des Strahlmittelverbrauchs | Bestimmt durch Zerfall, Verunreinigung, Verschleppung und Rückgewinnungseffizienz | Prägt Verbrauchskosten und Wechselintervall |
| Steuerungsarchitektur | Manueller Regler bis PLC/HMI mit PID-Druckregelung | Bestimmt Wiederholbarkeit und Bedienerabhängigkeit |
Warum das Funktionsprinzip bei der Beschaffung wichtig ist
Viele Anlagen sehen auf Fotos ähnlich aus, da sie alle über Kabine, Suspensionstank und Pistolenbaugruppe verfügen. Die tatsächlichen technischen Unterschiede zeigen sich üblicherweise bei Druckstabilität, Rückgewinnungsverhalten, Bewegungssteuerung, Sedimentbehandlung und Wartungsfreundlichkeit nach Stunden kontinuierlichen Betriebs.
Deshalb sollten Käufer fragen, wie die Anlage nach längerer Produktion mit realen Verunreinigungslasten arbeitet und nicht nur mit frischer Suspension während einer kurzen Vorführung. Diese Frage verrät oft mehr über die Anlage als die Kammergröße allein.
Industrielle Nassstrahlanlage im Vergleich zu Trockenstrahlen und anderen Verfahren
Eine industrielle Nassstrahlanlage ist nicht automatisch die beste Option für jedes Problem der Oberflächenbehandlung. Der Verfahrensvergleich ist wichtig, da die richtige Wahl davon abhängt, ob der Betrieb aggressive Reinigung, präzise Schneidenkonditionierung, Verbesserung von Druckeigenspannungen oder Massenglättung großer Teilechargen benötigt.
| Vergleichspunkt | Industrielles Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Vibrationsgleitschleifen |
|---|---|---|---|---|
| Luftgetragener Staub | Wenig freier Staub; Nebelabsaugung weiterhin erforderlich | Höhere Staubbelastung und größere Abhängigkeit von Staubabscheidung | Eingehauster Prozess, doch Strahlmittel- und Staubmanagement bleiben wichtig | Wenig luftgetragener Staub außerhalb der Anlage, aber Compounds und Rückstände bleiben |
| Finish-Charakter | Fein, gepuffert und auf sichtbaren oder Präzisionsoberflächen steuerbar | Aggressiver und häufig rauer | Funktionale Oberflächenwirkung, nicht primär kosmetisch | Massenglättung bei geeigneten Formen |
| Risiko der Strahlmitteleinbettung | Im Allgemeinen geringer auf manchen weichen oder beschichteten Oberflächen | Höher bei manchen empfindlichen Werkstoffen | Abhängig von Strahlmittel, Abdeckung und Zielsetzung | Üblicherweise nicht das Hauptproblem |
| Lokale Selektivität | Gut durch Düsensteuerung und Spannvorrichtungen | Gut, aber häufig stärker bedienerabhängig | Auf Abdeckung statt selektiver Schneidenbearbeitung ausgerichtet | Begrenzt an eng lokalisierten Merkmalen |
| Wiederholbarkeit der Automatisierung | Hoch bei kontrolliertem Pfad, Druck und Suspension | Mittel bis hoch, aber trockenes Fließverhalten kann variieren | Hoch in spezialisierten Verfestigungsstrahlsystemen | Hoch für Massengut ähnlicher Teile |
| Umweltgerechte Handhabung | Management von Suspension, Nebel, Sediment und Abwasser | Staubabscheidung für Trockenstrahlen und Behandlung verbrauchten Strahlmittels | Eindämmung und Prüfung der Intensität | Strahlmitteltrennung und Flüssigcompoundbehandlung |
Nassstrahlen im Vergleich zu Trockenstrahlen
Trockenstrahlen bleibt wertvoll, wenn aggressiver Abtrag, Entfernung starken Rosts oder Profilbildung auf größeren Strukturflächen das Ziel ist. Nassstrahlen wird attraktiver, wenn das Werkstück empfindlich ist, ein kosmetisches Finish benötigt, kleine Merkmale aufweist oder die Bedingungen im Werk Staubunterdrückung wichtig machen.
Nassstrahlen im Vergleich zu Verfestigungsstrahlen
Verfestigungsstrahlen ist verwandt, aber nicht austauschbar. Sein Hauptzweck ist üblicherweise, Druckeigenspannungen einzubringen und ermüdungsbezogenes Verhalten zu verbessern, statt ein Teil zu entgraten, zu reinigen oder kosmetisch zu bearbeiten. Deshalb wird es von vielen Ingenieuren anhand der Terminologie des Verfestigungsstrahlverfahrens und von Normen wie ASTM B851 unterschieden.
Nassstrahlen im Vergleich zum Vibrationsgleitschleifen
Vibrationsgleitschleifen funktioniert gut, wenn viele kleine Teile in großen Mengen bearbeitet werden können und eine allseitige Kantenentschärfung akzeptabel ist. Weniger geeignet ist es, wenn das Verfahren gerichtet, selektiv oder an einer bestimmten Schneide, Tasche oder Sichtfläche präzise kontrolliert werden muss. Nassstrahlen hat klare Vorteile, wenn Düsenwinkel und Einwirkungsort das Endergebnis bestimmen.
Oberflächenvorbereitung für Beschichtungssysteme
Bei der Beschichtungsvorbehandlung sollte der Vergleich nachgelagerte Haftung und Sauberkeit einbeziehen, nicht nur die Strahlgeschwindigkeit. Praktiken der Oberflächenvorbereitung für Schutzbeschichtungen werden häufig anhand von AMPP-Normen für Schutzbeschichtungen, die betonen, dass die Qualität der Vorbereitung die Leistung aller nachfolgenden Schichten beeinflusst.
Wichtige technische Daten vor dem Kauf
Ein Angebotsvergleich wird erst aussagekräftig, wenn das zugrunde liegende Prozessfenster klar ist. Bei einer industriellen Nassstrahlanlage ist entscheidend nicht die maximal beworbene Leistung, sondern ob das System über eine ganze Schicht stabile Bedingungen für die tatsächliche Teilefamilie halten kann.
Strahldruck und Stabilität
Definieren Sie zunächst den erforderlichen Druckbereich für Substrat und Finishziel. Feines Schneidkantenverrunden, kosmetische Texturierung und selektives Entgraten benötigen häufig ein engeres und stabileres Regelband als allgemeine Reinigung oder Zunderentfernung. Fragen Sie, ob der Druck manuell eingestellt, pneumatisch geregelt oder durch PID-Logik gesteuert wird.
Suspensionskonzentration und Strahlmittelsteuerung
Der Lieferant sollte angeben, wie die Konzentration vorbereitet, überwacht, korrigiert und vor Abweichungen geschützt wird. Fragen Sie außerdem, welche Strahlmittelqualitäten empfohlen werden, wie gebrochene Feinanteile entfernt werden und wie oft die Suspension bei üblicher Verunreinigung gereinigt oder ersetzt werden muss.
Bewegungspräzision und Wiederholbarkeit des Düsenpfads
Bei geometrieempfindlichen Prozessen ist die Achsqualität wichtig. Bewegungen der X-/Y-/Z-Servachsen, Indexierung der Spannvorrichtung, Kontrolle des Düsenabstands und wiederholbare Positionierung tragen direkt zur Kontrolle des Schneidenradius, gleichmäßigem mattem Erscheinungsbild und lokalem Entgraten bei.
Durchsatz, Zykluszeit und Umrüstung
Eine realistische Besprechung der Zykluszeit sollte Beladen, Spannen, Strahlen, Rücklauf, Entladen, Prüfen und Reinigung zwischen Chargen umfassen. Bei gemischter Produktion können Rezeptwechsel und Spannvorrichtungstausch den effektiven Durchsatz stärker beeinflussen als die Strahlgeschwindigkeit selbst.
Kammergröße, Stellfläche und Wartungszugang
Das nutzbare Arbeitsvolumen ist wichtiger als die nominellen Kabinenmaße. Käufer sollten Türöffnung, Zugang zur Spannvorrichtung, Düsenverfahrbereich, Wartungsabstände und die Frage prüfen, ob Pumpen, Ventile und Sedimentzonen ohne übermäßigen Stillstand gewartet werden können.
HMI-Rezepte, Berechtigungen und Datenführung
Betriebe mit mehreren Bedienern oder Produkten sollten Rezeptspeicherung und Berechtigungsverwaltung genau prüfen. Eine Anlage, die unbefugte Parameteränderungen zulässt, kann genau die Wiederholbarkeit untergraben, die die Automatisierung eigentlich rechtfertigen sollte.
Nebelabsaugung, Sedimentbehandlung und Versorgungsanschlüsse
Luftführung in der Einhausung, Schutz des Sichtfensters, Wassermanagement, einstufiger Schlammaustrag, Druckluftbedarf, elektrische Last und Entwässerungsplanung beeinflussen die tatsächlichen Installationskosten. Diese Details stehen selten im Mittelpunkt einer Broschüre, prägen aber stark die Erfahrung über die Lebensdauer.
Sicherheits- und Konformitätsbereitschaft
Sicherheit sollte Verriegelungen, Not-Aus-Schalter, Schutzvorrichtungen, Spritzschutz, Wartungstrennstellen und Sicht für Bediener umfassen. Ein sichereres System ist oft auch zuverlässiger, da es leichter zu warten, zu prüfen und innerhalb definierter Parameter zu betreiben ist.
Anwendungen in verschiedenen Branchen
Industrielles Nassstrahlen wird branchenübergreifend eingesetzt, da derselbe suspensionsbasierte Mechanismus auf sehr unterschiedliche Prozessergebnisse eingestellt werden kann. Entscheidend ist nicht nur, die Oberfläche zu „strahlen“, sondern dies mit einem Finishprofil, Schneideneffekt und einer Prozesskonsistenz zu tun, die zu Werkstoff und nachgelagerter Anforderung passen.
| Anwendungsart | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrunden von Werkzeugen | Hartmetallwerkzeuge und Präzisionsbearbeitung | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte Schneidenvorbereitung und gleichmäßigere K-Faktor-Bildung |
| Entfernen von Graten an Metallteilen | Bearbeitung, Stanzen und Komponentenlieferung | Präzisionsbearbeitete Teile, Stanzteile | Selektives Entgraten mit weniger manueller Nacharbeit |
| Zunderentfernung an Schmiedeteilen oder Stäben | Schmiede- und Stahlverarbeitung | Schmiedekomponenten, Stäbe, Stangenmaterial | Entfernt Oxid und Zunder mit weniger freiem Staub als reine Trockenverfahren |
| Vorbehandlung vor der Beschichtung | Fertigung, Haushaltsgeräte, Transportkomponenten | Halterungen, Gehäuse, Platten | Verbessert Sauberkeit und unterstützt stabilere Beschichtungshaftung |
| AM-Nachbearbeitung | Additive Fertigung | 3D-gedruckte Metallteile | Glättet Oberflächentextur und entfernt lose Rückstände |
| Verfestigungsstrahlen und Oberflächenkonditionierung | Funktionale Metallkomponenten | Verschleißteile, ermüdungsempfindliche Werkstücke | Kontrollierter Aufprall für einen technisch ausgelegten Oberflächenzustand |
| Glas mattieren | Architektur- und Dekorglas | Platten, Abdeckungen, Displayelemente | Erzeugt eine gleichmäßigere matte Optik |
| Endbearbeitung von 3C-Geräten | Lieferkette für Unterhaltungselektronik | Rahmen, Schalen, Außenabdeckungen | Unterstützt kosmetische Gleichmäßigkeit und haptische Glätte |
Vorbereitung von Werkzeugschneiden
Zu den technisch anspruchsvollsten Anwendungen gehört die Konditionierung von Hartmetallschneiden, bei der die Anlage einen kontrollierten Schneidenradius ohne zufällige Überbeaufschlagung erzeugen muss. In diesem Zusammenhang ist das Schneidkantenverrunden von Werkzeugen ein Prozess zur Geometriekontrolle statt ein allgemeiner Reinigungsschritt.
Präzisionsentgraten von Metallteilen
Entgraten ist ebenfalls sehr gut geeignet, da Automatisierung Bedienerschwankungen reduziert und die Behandlung zugleich lokal hält. Bei wiederkehrenden Gratproblemen an bearbeiteten oder gestanzten Teilen kann das selektive Entgraten von Metallteilen langsamere manuelle Endbearbeitung ersetzen und dabei die Maßhaltigkeit erhalten.
Beschichtungsvorbehandlung und integrierte Vorbehandlungslinien
Nassstrahlen dient auch als Vorbehandlungsstufe, wenn ein Substrat für Lack oder eine andere Beschichtungsschicht vorbereitet werden soll. In manchen Linien erweitert sich diese Rolle zu einer kombinierten Bearbeitung, bei der Strahl-Phosphatieranlagen mechanische Reinigung mit einem nachgelagerten Konversionsbehandlungsschritt verbinden.
Schmiedeteile, Stäbe, Glas- und 3C-Oberflächen
Zunderentfernung an Stahlstäben, Reinigung von Schmiedeteilen, Texturierung von Mattglas und kosmetische Endbearbeitung von 3C-Geräten benötigen jeweils andere Parameterfenster, teilen aber den Bedarf an Konsistenz. Nassstrahlen ist besonders nützlich, wenn die Gleichmäßigkeit sichtbarer Oberflächen ebenso wichtig ist wie die Materialabtragsrate.
Leitfaden zur Anlagenauswahl
Der Begriff industrielle Nassstrahlanlage umfasst ein breites Spektrum an Konfigurationen. Die richtige Anlagenwahl hängt davon ab, ob der Betrieb einen neuen Prozess validiert, kleine gemischte Chargen bearbeitet, komplexe Geometrien behandelt oder eine repetitive Produktion mit höherem Durchsatz anstrebt.
| Konfiguration / Modellklasse | Ziel-Produktionsumfang | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| Roboterunterstützte Plattform für R&D | Bemusterung und Prozessentwicklung | Kleine bis mittelgroße gemischte Teile | Hoch | Prozessvalidierung, Strahlmittelversuche, frühe Spannvorrichtungsentwicklung |
| Kompakte automatische Kabine | Kleinserienproduktion | Kleine Teile | Mittel | Leichtes Entgraten, Reinigen, Einstiegsautomatisierung |
| Standard-Einkammer-Chargensystem | Regelmäßige Chargenfertigung | Kleine bis mittelgroße Teile | Mittel bis hoch | Stabile repetitive Endbearbeitung bei überschaubarer Stellfläche |
| Dedizierte Einzelteilanlage | Repetitive Produktion Teil für Teil | Kleine bis mittelgroße dedizierte Teile | Hoch | Bearbeitung einer Teilefamilie mit gleichbleibender Ausrichtung |
| Servozelle mit mehreren Achsen für komplexe Teile | Präzisionsfertigung | Kleine bis mittelgroße komplexe Geometrien | Sehr hoch | Schneidkantenverrunden, selektives Entgraten, komplexe Oberflächen |
| Dedizierte Anlage für Plattenteile | Flache oder plattenförmige Produktion | Mittelgroße bis große flache Teile | Hoch | Gleichmäßige Behandlung von Platten und plattenförmigen Werkstücken |
| Rundstab-Bearbeitungssystem | Kontinuierlicher oder halbkontinuierlicher Durchlauf | Lange zylindrische Werkstücke | Mittel bis hoch | Zunderentfernung und Konditionierung von Stangen- oder Stabmaterial |
| Zweikammer-Produktionssystem | Fertigung mit höherem Durchsatz | Kleine bis mittelgroße Produktionsteile | Hoch | Weniger Stillstandszeit und kontinuierlicherer Beladerhythmus |
R&D und flexible Prozessentwicklung
Bevor sich Anwender auf ein dediziertes Produktionslayout festlegen, müssen sie möglicherweise Strahlmittelqualität, Düsenabstand, Druck und Bewegungslogik validieren. In solchen Fällen ist eine R&D-Roboterzelle zum Nassstrahlen besser geeignet als eine feste Produktionsanlage, da sie umfassendere Versuche ermöglicht.
Standard-Chargenproduktionssysteme
Für viele Anwender mit mittlerem Volumen ist eine Standard-Chargenkabine mit kontrollierter Strahlsteuerung und überschaubarem Wartungsaufwand die praktikabelste Lösung. Eine Einkammer-Chargenanlage bietet typischerweise eine ausgewogene Kombination aus Wiederholbarkeit, Wartungszugang und Stellflächeneffizienz.
Dedizierte und Mehachsenkonfigurationen
Wenn eine Teilefamilie den Produktionsplan dominiert, kann eine dedizierte Einzelteilanlage das Beladen vereinfachen und Umrüstungen reduzieren. Bei komplexerer Geometrie ist Mehachsenbewegung üblicherweise die bessere Lösung, da Düsenwinkel und Verweilzeit über unterschiedliche Oberflächen hinweg konsistenter bleiben.
Produktionslayouts mit Fokus auf Durchsatz
Bei höheren Volumen ist häufig die Beladezeit statt der Strahlenergie der begrenzende Faktor. Zweikammer- oder parallele Layouts können die Auslastung verbessern, indem eine Kammer beladen wird, während die andere läuft; so sinkt die Stillstandszeit bei repetitiver Produktion.
So lässt sich die Auswahl eingrenzen
Die zuverlässigste Auswahlmethode besteht darin, die am wenigsten komplexe Konfiguration zu wählen, die Finish-, Qualitäts- und Durchsatzanforderungen dennoch erfüllt. Zu geringe Automatisierung verursacht häufig versteckte Ausschuss- und Arbeitskosten, während übermäßige Automatisierung Investitions- und Wartungskosten erhöhen kann, ohne das Oberflächenergebnis zu verbessern.
Kosten, Lieferzeit und ROI-Aspekte
Die Investitionskosten einer industriellen Nassstrahlanlage hängen weniger davon ab, dass es sich grundsätzlich um Nassstrahlen handelt, sondern stärker vom Umfang der technischen Auslegung. Kammergröße, Automatisierungstiefe, Komplexität der Spannvorrichtung, verschleißfeste Materialien, Komplexität des Steuerungssystems, Rückgewinnungsauslegung und Nebelabsaugung beeinflussen alle die Investitionskategorie.
Hauptkostentreiber
Die größten Kostenvariablen sind üblicherweise die Komplexität des Bewegungssystems, Werkstückhandhabung, Robustheit des Suspensionskreislaufs, Rückgewinnungs- und Sedimentfunktionen sowie HMI-Funktionalität. Eine einfache zeitgesteuerte Kabine und ein servogetriebenes Mehachsensystem können beide als Nassstrahlanlagen bezeichnet werden, gehören aber zu sehr unterschiedlichen Prozess- und Kostenklassen.
Auch Verbrauchsmaterialien verdienen Beachtung. Strahlmittelzerfall, Düsenverschleiß, Pumpenverschleiß, Sichtfensterschutz, Schlammentfernung und Reinigungsarbeit der Bediener prägen die Gesamtbetriebskosten. Diese laufenden Kosten sind wichtig, da Strahlsysteme naturgemäß starkem Verschleiß ausgesetzt sind.
Typischer Aufbau der Lieferzeit
Die Lieferzeit ist bei Standardanlagenformaten üblicherweise am kürzesten und bei kundenspezifischer Automatisierung länger. Ein realistischer Projektzeitplan umfasst häufig Bemusterung, Prozessbestätigung, Detailkonstruktion, Fertigung, interne Tests, Versand, Installation, Inbetriebnahme und Bedienerschulung. Umfasst das Projekt Sondervorrichtungen, Roboterprogrammierung, integrierte Beladung oder kombinierte Vorbehandlungsfunktionen, verlängert sich der Zeitplan typischerweise.
ROI-Logik nach Anwendungstyp
Der Return on Investment sollte anhand des wichtigsten aktuellen Problems betrachtet werden. Beim manuellen Entgraten kann der Gewinn aus geringerem Arbeitsaufwand und weniger uneinheitlichen Schneiden entstehen. Beim Schneidkantenverrunden kann der Vorteil als stabilere Schneidengeometrie, besseres Beschichtungsverhalten oder längere Werkzeugstandzeit auftreten. Bei der Vorbehandlung ergibt sich der Ertrag häufig aus weniger nachgelagerter Nacharbeit und besserer Haftleistung.
Deshalb sollte ein belastbares ROI-Modell mit Betriebsdaten statt allgemeinen Lieferantenannahmen beginnen. Die beste Schätzung verbindet geprüfte Prozessfähigkeit mit aktuellem Arbeitsaufwand, Ausschussrate, Nacharbeitskosten, Taktbedarf und Risiko für Qualitätsmängel beim Kunden.
Versteckte Kosten, die Käufer übersehen
Mehrere Besitzkosten werden während der Beschaffung häufig unterschätzt: Arbeitsaufwand für Suspensionsreinigung, Sichtverlust in der Kabine, langer Wartungszugang, mangelhafte Schlammaustragsauslegung und Drift durch schwache Rezeptsteuerung. Ein niedrigerer Anschaffungspreis kann deshalb zu höheren Lebenszykluskosten führen, wenn die Anlage nur schwer stabil zu halten ist.
Warum Validierung die Amortisationssicherheit erhöht
Bemusterung und Abnahmekriterien verringern technische Unsicherheit vor der Gesamtinvestition. Wird ein Prozess im Voraus validiert, kann die endgültige Anlagenauslegung darauf zielen, ein bereits nachgewiesenes Fenster zu reproduzieren, statt nach der Installation erst die grundlegende Machbarkeit des Prozesses herauszufinden.
Warum DasiAuto wählen?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie auf der Seite Über DasiAuto beschrieben.
Anwendungsversuche und Prozessentwicklung helfen, Strahlmittel und Behandlungseinstellungen zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Spannvorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, ein Finish oder eine Maßanforderung muss durch repräsentative Bemusterung ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufenden technischen Support während des Produktionsablaufs.
Häufig gestellte Fragen
Woher weiß ich, ob eine industrielle Nassstrahlanlage für meine Teile besser geeignet ist als eine manuelle Kabine?
Die Antwort hängt üblicherweise von Prozessvariabilität, Arbeitsaufwand und Empfindlichkeit der fertigen Oberfläche ab. Ändert sich das Ergebnis merklich zwischen Bedienern oder Schichten oder kann manuelles Strahlen Schneiden-, Textur- oder Kosmetikziele nicht stabil einhalten, lässt sich eine industrielle Nassstrahlanlage üblicherweise leichter rechtfertigen. Das Argument wird stärker, wenn der Prozess nachgelagerte Beschichtung, Werkzeugleistung oder kundensichtbares Erscheinungsbild beeinflusst.
Ist eine Bemusterung vor Bestellung einer kundenspezifischen Anlage erforderlich?
Bei den meisten Industrieprojekten ja. Bemusterung hilft, Strahlmitteltyp, Druckfenster, Düsenabstand, Düsenpfad und Spannvorrichtungslogik festzulegen und zu bestätigen, ob das gewünschte Finish konsistent erreicht werden kann. Sie verringert außerdem das Risiko, die endgültige Anlage über- oder unterzuspezifizieren.
Wie viel kundenspezifische Anpassung ist bei dieser Art von Ausrüstung üblich?
Ein mittlerer Anpassungsumfang ist üblich, besonders bei Spannvorrichtungen, Düsenanordnung, Bewegungsbahn, Rezeptstruktur und Rückgewinnungsdetails. Selbst eine Standardkabine kann Prozessanpassungen benötigen, um zur Teilefamilie zu passen. Entscheidend ist, dass die Anpassung auf einem verifizierten Prozessbedarf und nicht auf kosmetischen Optionen beruht.
Was sollte die Installation und Bedienerschulung umfassen?
Ein vollständiges Inbetriebnahmepaket sollte Versorgungsanschlüsse, Startprüfungen, Sicherheitsfunktionen, Rezeptaufbau, Probefertigung, Wartungsroutinen und Fehlerdiagnose abdecken. Die Schulung sollte außerdem erklären, wie Suspensionsdrift, Düsenverschleiß, Sichtverlust und Sedimentaufbau erkannt werden, da diese Faktoren die Prozessstabilität mit der Zeit beeinflussen.
Wie wichtig sind Ersatzteile und Strahlmittelnachschub für die langfristige Leistung?
Sie sind entscheidend, da Nassstrahlausrüstung ständigen Verschleiß an Pumpen, Düsen, Ventilen, Dichtungen, Sichtfenstern und Rückgewinnungskomponenten unterliegt. Auch die Strahlmittelkonsistenz ist wichtig, da veränderte Strahlmitteleigenschaften Finish-Qualität und Zykluszeit verändern können. Die langfristige Betriebszeit hängt ebenso von der Verbrauchsmitteldisziplin wie vom ursprünglichen Anlagenbau ab.
Wie lange dauert es üblicherweise, bis sich eine industrielle Nassstrahlanlage amortisiert?
Es gibt keine allgemeingültige Amortisationszeit, da der ROI von Arbeitskosten, aktueller Ausschussrate, Produktionsvolumen, Teilewert und Bedeutung gleichmäßiger Oberflächenbehandlung abhängt. Projekte, die manuelles Entgraten ersetzen oder hochwertige Präzisionsbearbeitung stabilisieren, amortisieren sich oft schneller als Projekte mit bereits stabilem aktuellem Prozess. Die zuverlässigste Schätzung verbindet geprüfte Prozessergebnisse mit tatsächlichen Betriebsdaten statt allgemeinen Vergleichswerten.


