

Réponse rapide
Une machine industrielle de sablage humide convient à une ligne de production lorsque le procédé exige un traitement de surface reproductible, moins de poussières en suspension, une finition esthétique plus homogène et une variabilité opérateur moindre qu’un sablage manuel ou exclusivement à sec. En pratique, le choix de la machine repose sur l’adéquation entre la géométrie des pièces, le débit, la finition visée et le niveau d’automatisation. Pour la plupart des utilisateurs industriels, les meilleurs résultats proviennent d’un système capable de maintenir la concentration de la suspension, la pression, la trajectoire des buses et les conditions de récupération dans une fenêtre de procédé stable pendant de longues séries.
| Facteur clé | Attente industrielle typique | Importance |
|---|---|---|
| Type de procédé | Sablage humide / sablage en suspension / vapor blasting | Détermine l’aspect de la finition, le niveau de poussières et la méthode de récupération |
| Pression de travail | Plage d’application typique d’environ 0,2 à 0,7 MPa | Équilibre le taux d’enlèvement et la sensibilité de la surface |
| Mouvement et commande | Cycle temporisé, indexation du montage ou mouvement des axes servo | Améliore la reproductibilité entre les équipes et les opérateurs |
| Principales applications | Ébavurage, préparation des arêtes, élimination de la calamine, prétraitement avant revêtement, finition esthétique | Confirme l’adéquation du procédé à la famille de pièces et à l’objectif de production |
| Profil environnemental | Faible émission de poussières libres, circulation fermée de la suspension abrasive, extraction du brouillard | Contribue à un environnement d’usine plus propre qu’avec le sablage à sec |
| Délais typiques du projet | Plus courts pour les modèles standard ; plus longs pour l’automatisation sur mesure | Influe sur la validation, l’installation et la planification du démarrage |
Qu’est-ce qu’une machine industrielle de sablage humide ?
Une machine industrielle de sablage humide est un système de traitement de surface conçu pour la production. Elle mélange des abrasifs et de l’eau afin de former une suspension, puis projette celle-ci sur une pièce au moyen d’air comprimé et d’un circuit d’alimentation régulé. La machine peut prendre la forme d’une cabine de traitement par lots, d’une unité dédiée à une seule pièce, d’une cellule multiaxe ou d’une ligne à plus haut débit, mais le procédé reste le même : le sablage abrasif humide.
Au sein de la famille plus large des procédés de sablage abrasif, le sablage humide se distingue du sablage à sec, car la phase aqueuse modifie à la fois la mécanique des impacts et l’environnement de l’usine. Au lieu de projeter des abrasifs secs uniquement dans l’air, le procédé amortit les abrasifs dans un vecteur liquide, ce qui peut réduire les poussières libres, modérer l’agressivité des impacts et faciliter l’obtention d’une finition régulière sur certaines surfaces sensibles.
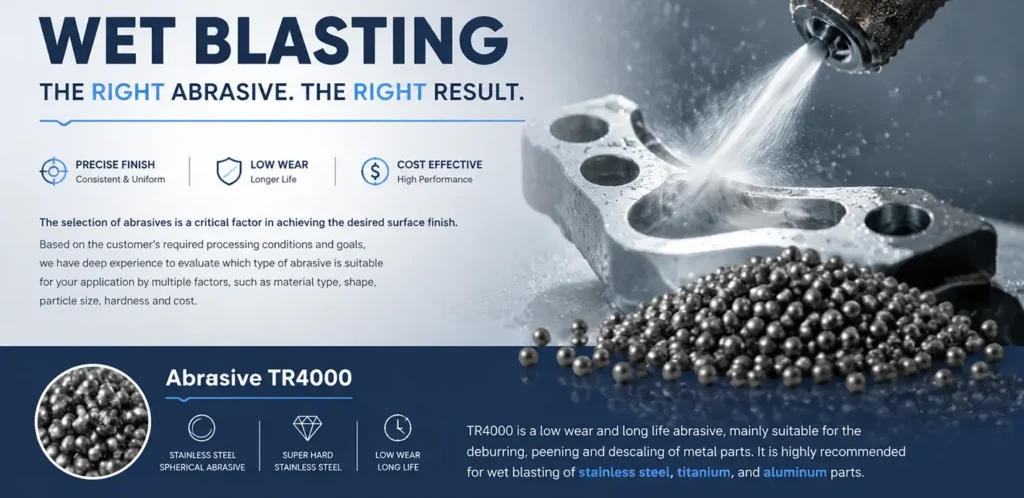
Place du sablage humide dans le traitement de surface industriel
En finition industrielle, le sablage humide est généralement choisi lorsque l’objectif va au-delà du simple nettoyage. Il sert à préparer les arêtes de façon contrôlée, à éliminer les bavures, à activer la surface avant revêtement, à retirer les oxydes ou la calamine, à effectuer le post-traitement de pièces issues de la fabrication additive, à préparer les surfaces dans le cadre du grenaillage de précontrainte, à dépolir le verre et à affiner les surfaces apparentes de pièces destinées aux consommateurs.
Le qualificatif « industriel » est important : il implique davantage qu’une petite cabine d’atelier. Un système industriel doit pouvoir fonctionner de façon répétée, disposer d’utilités maîtrisées, assurer une circulation prévisible de la suspension, récupérer les consommables, protéger les opérateurs, faciliter la maintenance et offrir un niveau d’automatisation adapté à la production plutôt qu’à un usage manuel occasionnel.
Principaux avantages du procédé
Le premier avantage majeur est le fonctionnement sans poussières En pratique, l’eau réduit une grande partie des particules en suspension qui seraient autrement libérées lors du sablage à sec. Cela ne supprime pas les besoins d’extraction, car le brouillard doit toujours être maîtrisé, mais améliore considérablement l’environnement de travail.
Un deuxième avantage est la réduction du risque d’incrustation des abrasifs sur certaines surfaces tendres, revêtues ou sensibles à l’aspect, car le film d’eau modifie la façon dont les particules heurtent le substrat. Un troisième avantage est l’obtention d’une finition plus fine et plus uniforme sur de nombreux métaux, le verre et les composants de précision. Enfin, la reproductibilité du procédé s’améliore lorsque la pression, la concentration, la position des buses et le temps d’exposition sont contrôlés au lieu de dépendre de l’appréciation de l’opérateur.
Toutes les cabines de sablage humide ne sont pas véritablement industrielles
Une machine peut être qualifiée d’industrielle parce qu’elle possède une cabine en acier et une pompe, mais son aptitude réelle à la production dépend de son architecture de commande. Les acheteurs doivent distinguer une simple cabine humide à réglage manuel d’un système conçu pour des fenêtres de procédé validées, le stockage de recettes, le positionnement reproductible des montages, la gestion automatisée des sédiments et une récupération robuste.
Cette distinction est particulièrement importante lorsque l’étape de sablage influe sur des résultats ultérieurs tels que l’adhérence du revêtement, la géométrie des arêtes de coupe, la tenue en fatigue ou l’acceptation esthétique. Dans ces cas, la machine ne fait pas que nettoyer une surface : elle contribue à définir la capacité du procédé.
Comment fonctionne une machine industrielle de sablage humide ?
Une machine industrielle de sablage humide fonctionne en circuit fermé. L’eau et les abrasifs sont mélangés pour former une suspension, qui circule jusqu’au circuit de sablage. L’air comprimé accélère le mélange dans une buse ; l’enceinte recueille les projections et les abrasifs usagés, puis la suspension utilisée est récupérée, décantée, filtrée et réintroduite dans le circuit. La stabilité de la finition dépend moins de la force brute du jet que de la maîtrise de cette boucle.
Préparation de la suspension et stabilité du mélange
Le procédé commence dans une cuve où l’eau et les abrasifs sont mélangés selon un rapport défini. La cuve et le système de circulation doivent maintenir les particules abrasives en suspension de manière homogène, sans les laisser décanter ni se séparer selon leur taille. Si la concentration en solides dérive au cours d’une équipe, le procédé peut devenir trop agressif ou trop faible et la finition varier d’un lot à l’autre.
C’est pourquoi les systèmes industriels de sablage humide sont conçus autour de la logique de circulation, et pas seulement d’un volume de cuve annoncé sur une brochure. L’agitation, le choix de la pompe, la conception du parcours d’écoulement et l’accès pour le nettoyage influent tous sur la stabilité de la suspension en conditions de production.
Accélération par air comprimé et projection par la buse
Une fois la suspension en circulation, l’air comprimé l’accélère vers la pièce au moyen d’un pistolet ou d’un ensemble de buses. L’action effective de coupe ou de conditionnement dépend du diamètre des buses, de la pression d’air, de la distance de travail, de l’angle d’impact, de la taille des abrasifs, de la densité de la suspension et du temps d’exposition de chaque zone de la surface.
Dans les systèmes automatisés, ces variables sont gérées par des outillages fixes et des mouvements programmés plutôt que par la technique manuelle de l’opérateur. C’est la principale raison pour laquelle une machine industrielle de sablage humide peut assurer une meilleure régularité de procédé qu’un sablage humide manuel.
Enceinte, récupération et réutilisation
Après l’impact de la suspension sur la pièce, celle-ci tombe dans une zone de collecte et rejoint la boucle de récupération. Les abrasifs réutilisables et l’eau sont remis en circulation, tandis que les abrasifs fragmentés, les bavures éliminées, la calamine, les fines métalliques et les autres contaminants sont séparés progressivement. Les opérations de décantation, de tamisage et de vidange ont donc un effet direct sur les coûts d’exploitation et la stabilité de la finition.
Si cette boucle est mal conçue, la machine peut donner de bons résultats lors d’un essai bref, puis devenir instable pendant les longues séries. Un circuit de récupération bien conçu réduit les nettoyages imprévus et les pertes d’abrasifs, tout en maintenant les caractéristiques de la suspension proches de la recette initiale.
Extraction du brouillard et visibilité
Le sablage humide réduit les poussières, mais produit du brouillard, des éclaboussures et de fines contaminations en suspension dans l’enceinte. Les systèmes industriels doivent donc assurer une circulation d’air adaptée, un drainage efficace, l’éclairage de la cabine, la protection de la fenêtre de visualisation et l’extraction, afin que le procédé reste observable et facile à entretenir. Une bonne visibilité n’est pas qu’une question d’apparence : elle influe sur la vérification du réglage, la qualité de la maintenance et la possibilité de confirmer que la trajectoire des buses traite bien la surface prévue.
Régulation de la pression et gestion des recettes
La régularité des résultats repose sur celle de la pression. Lorsque la charge du compresseur varie, que les buses s’usent ou que les propriétés de la suspension changent, la machine ne devrait pas nécessiter des corrections manuelles constantes. C’est là que le contrôle en boucle fermée et les recettes de procédé enregistrées deviennent précieux, notamment dans les usines qui fabriquent plusieurs références ou travaillent en équipes.
En sablage humide de production, la stabilité du résultat provient généralement de la maîtrise de la boucle, et non de la pression d’impact maximale.
| Paramètre | Plage ou condition industrielle typique | Pertinence pour la production |
|---|---|---|
| Pression de travail | Généralement de 0,2 à 0,7 MPa, selon les abrasifs et la sensibilité de la pièce | Influe sur l’énergie d’impact, le taux d’enlèvement et le raffinement de la finition |
| Concentration de la suspension abrasive | Rapport typique de solides faible à moyen, en poids ou en volume | Influe sur la régularité, l’agressivité et la pompabilité |
| Taille des particules abrasives | Granulométries fines à moyennes, choisies selon le substrat et la finition visée | Détermine la rugosité, le conditionnement des arêtes et l’usure des buses |
| Besoin en air comprimé | Dépend du diamètre des buses, du cycle de fonctionnement et de la consigne de pression | Détermine le dimensionnement du compresseur et la charge énergétique |
| Comportement de la consommation d’abrasifs | Dépend de la fragmentation, de la contamination, des pertes par entraînement et du rendement de récupération | Détermine le coût des consommables et la fréquence de remplacement |
| Architecture de commande | Du régulateur manuel à la commande PLC/IHM avec régulation de pression PID | Détermine le degré de reproductibilité et de dépendance à l’opérateur |
Pourquoi le principe de fonctionnement compte lors de l’achat
De nombreuses machines semblent similaires sur les photos, car elles comportent toutes une cabine, une cuve de suspension et un système de pistolet. Les véritables différences d’ingénierie apparaissent généralement dans la stabilité de la pression, le fonctionnement de la récupération, la commande des mouvements, la gestion des sédiments et la facilité de maintenance après plusieurs heures de fonctionnement continu.
Les acheteurs devraient donc demander comment la machine se comporte après une production prolongée avec une charge réelle de contaminants, et pas seulement avec une suspension fraîche lors d’une courte démonstration. Cette question en dit souvent davantage sur la machine que la seule taille de la chambre.
Machine industrielle de sablage humide, sablage à sec et autres méthodes
Une machine industrielle de sablage humide n’est pas automatiquement la meilleure solution à tous les problèmes de traitement de surface. La comparaison des procédés est importante, car le bon choix dépend du besoin de l’usine : nettoyage agressif, conditionnement précis des arêtes, amélioration des contraintes de compression ou lissage en vrac de grands lots de pièces.
| Point de comparaison | Sablage humide industriel | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire |
|---|---|---|---|---|
| Poussières en suspension | Peu de poussières libres ; l’extraction du brouillard reste nécessaire | Plus de poussières et plus grande dépendance au système de dépoussiérage | Procédé confiné, mais la gestion des abrasifs et des poussières reste importante | Peu de poussières en suspension hors de la machine, malgré la présence de composés et de résidus |
| Caractéristiques de la finition | Action fine, amortie et maîtrisable sur les surfaces apparentes ou de précision | Plus agressif et souvent plus rugueux | Impact fonctionnel sur la surface, et non principalement esthétique | Lissage en vrac pour les formes compatibles |
| Risque d’incrustation d’abrasif | Généralement plus faible sur certaines surfaces tendres ou revêtues | Plus élevé sur certains matériaux sensibles | Dépend des abrasifs, de la couverture et de l’objectif | Généralement pas la préoccupation principale |
| Sélectivité localisée | Bonne avec la commande des buses et les montages | Bonnes, mais souvent plus sensibles au geste de l’opérateur | Axé sur la couverture plutôt que sur le traitement sélectif des arêtes | Limité sur les zones très localisées |
| Reproductibilité de l’automatisation | Élevée lorsque la trajectoire, la pression et la suspension sont maîtrisées | Moyenne à élevée, mais le comportement du flux sec peut varier | Élevée dans les systèmes spécialisés de grenaillage de précontrainte | Élevée pour les charges en vrac de pièces similaires |
| Gestion environnementale | Gestion de la suspension, du brouillard, des sédiments et des eaux usées | Dépoussiérage à sec et gestion des abrasifs usagés | Confinement et vérification de l’intensité | Séparation des abrasifs et gestion des composés liquides |
Sablage humide ou sablage à sec
Le sablage à sec reste utile pour le décapage agressif, l’élimination d’une rouille épaisse ou la création d’un profil sur de grandes surfaces structurelles. Le sablage humide devient plus intéressant lorsque la pièce est sensible, d’aspect soigné ou comporte de petits détails, ou lorsque les conditions de l’usine rendent la réduction des poussières importante.
Sablage humide ou grenaillage de précontrainte
Le grenaillage de précontrainte est apparenté, mais ne peut pas être substitué au sablage humide. Il vise principalement à induire des contraintes de compression et à améliorer la tenue en fatigue, plutôt qu’à ébavurer, nettoyer ou réaliser une finition esthétique. C’est pourquoi de nombreux ingénieurs utilisent l’expression grenaillage de précontrainte et s’appuient sur des normes telles que l’ASTM B851.
Sablage humide ou finition vibratoire
La tribofinition convient bien au traitement en vrac de nombreuses petites pièces lorsque l’adoucissement de toutes les arêtes est acceptable. Elle est moins adaptée lorsque le procédé doit être directionnel, sélectif ou précisément maîtrisé sur une arête, une cavité ou une face apparente particulière. Le sablage humide présente un net avantage lorsque l’angle des buses et leur temps d’exposition local déterminent le résultat final.
Préparation de surface pour les systèmes de revêtement
Pour le prétraitement avant revêtement, la comparaison doit prendre en compte l’adhérence en aval et la propreté, et pas seulement la vitesse de sablage. Les pratiques de préparation de surface pour les revêtements de protection s’appuient souvent sur les normes de l’AMPP relatives aux revêtements de protection, qui soulignent que la qualité de la préparation influe sur les performances de toutes les étapes ultérieures.
Caractéristiques clés à évaluer avant l’achat
La comparaison des offres n’a de sens que lorsque la fenêtre de procédé sous-jacente est définie. Pour une machine industrielle de sablage humide, la question essentielle n’est pas la puissance maximale annoncée, mais la capacité du système à maintenir des conditions stables sur la famille de pièces réelle pendant toute une équipe.
Pression de sablage et stabilité
Commencez par définir la plage de pression nécessaire pour le substrat et la finition visée. La préparation fine des arêtes, la texturation esthétique et l’ébavurage sélectif nécessitent souvent une plage de régulation plus étroite et plus stable que le nettoyage général ou l’élimination de la calamine. Demandez si la pression est réglée manuellement, régulée pneumatiquement ou gérée par une logique PID.
Concentration de la suspension et maîtrise des abrasifs
Le fournisseur doit préciser comment la concentration est préparée, surveillée, corrigée et protégée contre les dérives. Demandez également les granulométries d’abrasifs recommandées, le mode d’élimination des fines fragmentées et la fréquence de nettoyage ou de remplacement de la suspension dans des conditions normales de contamination.
Précision des mouvements et reproductibilité de la trajectoire des buses
Si le procédé est sensible à la géométrie, la qualité des axes compte. Le mouvement servo X/Y/Z, l’indexation du montage, la maîtrise de la distance des buses et le positionnement reproductible contribuent directement au contrôle du rayon d’arête, à l’uniformité de l’aspect mat et à l’élimination localisée des bavures.
Débit, temps de cycle et changement de série
Une estimation réaliste du temps de cycle doit inclure le chargement, le bridage, le sablage, l’égouttage, le déchargement, l’inspection et tout nettoyage entre les lots. En production mixte, le changement de recette et de montage peut influer davantage sur le débit effectif que la vitesse de sablage elle-même.
Taille de la chambre, encombrement et accès pour l’entretien
Le volume de travail utilisable importe davantage que les dimensions nominales de la cabine. Les acheteurs doivent examiner l’ouverture de la porte, l’accès aux montages, l’enveloppe de déplacement des buses, les dégagements nécessaires à la maintenance et la possibilité d’entretenir les pompes, les vannes et les zones de sédimentation sans immobilisation excessive.
Recettes IHM, autorisations et gestion des données
Les usines comptant plusieurs opérateurs ou plusieurs produits doivent accorder une attention particulière au stockage des recettes et à la gestion des autorisations. Une machine qui permet des modifications non autorisées des paramètres peut compromettre précisément la reproductibilité qui a justifié l’automatisation.
Extraction du brouillard, gestion des sédiments et utilités
La circulation de l’air dans l’enceinte, la protection de la fenêtre de visualisation, la gestion de l’eau, la vidange des boues en une seule opération, les besoins en air comprimé, la charge électrique et la planification du drainage influent tous sur le coût réel de l’installation. Ces détails figurent rarement en tête de brochure, mais ils affectent fortement l’expérience d’exploitation.
Sécurité et préparation à la conformité
La sécurité doit inclure des interverrouillages, des arrêts d’urgence, des protections, le confinement des éclaboussures, l’isolement pour la maintenance et une bonne visibilité pour l’opérateur. Un système plus sûr est souvent aussi plus fiable, car il est plus facile à entretenir, à inspecter et à exploiter dans le respect de paramètres définis.
Applications dans différents secteurs
Le sablage humide industriel est utilisé dans de nombreux secteurs, car un même mécanisme à suspension peut être réglé pour obtenir des résultats de procédé très différents. L’essentiel n’est pas simplement de « sabler » la surface, mais de le faire avec un profil de finition, un effet sur les arêtes et une régularité de procédé adaptés au matériau et aux exigences en aval.
| Type d’application | Secteur visé | Exemple de pièce | Avantage du procédé |
|---|---|---|---|
| Préparation des arêtes des outils de coupe | Outils en carbure et usinage de précision | Plaquettes, forets et fraises en bout | Préparation maîtrisée des arêtes et formation plus régulière du facteur K |
| Ébavurage des pièces métalliques | Usinage, emboutissage et fourniture de composants | Pièces usinées de précision, pièces poinçonnées | Ébavurage sélectif réduisant le travail de finition manuelle |
| Décalaminage de pièces forgées ou de barres | Forge et transformation de l’acier | Composants forgés, tiges et barres | Élimine les oxydes et la calamine avec moins de poussières libres que les procédés exclusivement à sec |
| Prétraitement avant revêtement | Fabrication, appareils électroménagers et composants de transport | Supports, boîtiers, panneaux | Améliore la propreté et favorise une adhérence plus stable du revêtement |
| Post-traitement AM | Fabrication additive | Pièces métalliques imprimées en 3D | Lisse la texture de surface et élimine les résidus non adhérents |
| Grenaillage de précontrainte et conditionnement de surface | Composants métalliques fonctionnels | Pièces d’usure, pièces sensibles à la fatigue | Impact contrôlé pour obtenir un état de surface conçu selon les exigences |
| Dépolissage du verre | Verre architectural et décoratif | Panneaux, capots, éléments d’affichage | Produit un aspect mat visuel plus uniforme |
| Finition des appareils 3C | Chaîne d’approvisionnement de l’électronique grand public | Cadres, enveloppes, capots extérieurs | Favorise l’homogénéité esthétique et le lissé au toucher |
Préparation des arêtes d’outils de coupe
L’une des applications les plus exigeantes sur le plan technique est le conditionnement des arêtes d’outils en carbure, pour lequel la machine doit produire un rayon d’arête maîtrisé sans surexposition aléatoire. Dans ce contexte, la préparation des arêtes des outils de coupe est un procédé de maîtrise de la géométrie, et non une simple étape de nettoyage.
Ébavurage de précision des pièces métalliques
L’ébavurage convient également très bien, car l’automatisation réduit les variations entre opérateurs tout en maintenant un traitement localisé. Pour les problèmes de bavures récurrents sur des pièces usinées ou embouties, l’ébavurage sélectif des pièces métalliques peut remplacer une finition manuelle plus lente tout en respectant les dimensions prévues.
Prétraitement avant revêtement et lignes de prétraitement intégrées
Le sablage humide sert également d’étape de prétraitement lorsqu’il faut préparer un substrat à la peinture ou à une autre couche de revêtement. Sur certaines lignes, cette fonction s’intègre à un traitement combiné de sablage et phosphatation qui associe le nettoyage mécanique à une étape ultérieure de traitement de conversion.
Pièces forgées, barres, verre et surfaces 3C
L’élimination de la calamine sur les barres d’acier, le nettoyage des pièces forgées, la texturation du verre dépoli et la finition esthétique 3C reposent sur des fenêtres de paramètres différentes, mais nécessitent toutes une bonne régularité. Le sablage humide est particulièrement utile lorsque l’uniformité des surfaces apparentes compte autant que le taux d’enlèvement de matière.
Guide de sélection des équipements
Le terme « machine industrielle de sablage humide » couvre un large éventail de configurations. Le choix de l’équipement dépend de la validation d’un nouveau procédé, du traitement de petits lots mixtes, de géométries complexes ou d’une production répétitive à plus haut débit.
| Configuration / gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| Plateforme de R&D assistée par robot | Essais sur échantillons et développement du procédé | Pièces variées de petites à moyennes dimensions | Élevé | Validation du procédé, essais d’abrasifs, développement initial des montages |
| Cabine automatique compacte | Production en petits lots | Petites pièces | Moyen | Ébavurage léger, nettoyage, automatisation d’entrée de gamme |
| Système standard de traitement par lots à chambre unique | Fabrication courante par lots | Pièces de petites à moyennes dimensions | Moyen à élevé | Finition répétitive et stable avec un encombrement maîtrisé |
| Machine dédiée au traitement pièce par pièce | Production répétitive pièce par pièce | Pièces dédiées de petites à moyennes dimensions | Élevé | Traitement d’une famille de pièces avec une orientation constante |
| Cellule multiaxe servo pour pièces complexes | Production de précision | Géométries complexes de petites à moyennes dimensions | Très élevé | Préparation des arêtes, ébavurage sélectif, surfaces complexes |
| Machine dédiée aux pièces en forme de plaque | Production de pièces plates ou en forme de plaque | Pièces plates de moyennes à grandes dimensions | Élevé | Traitement uniforme de panneaux et de pièces plates |
| Système de traitement des barres rondes | Flux continu ou semi-continu | Pièces cylindriques longues | Moyen à élevé | Élimination de la calamine et conditionnement de barres ou de tiges |
| Système de production à double chambre | Fabrication à débit plus élevé | Pièces de production de petites à moyennes dimensions | Élevé | Réduction des temps d’inactivité et rythme de chargement plus continu |
R&D et développement flexible des procédés
Avant d’adopter une configuration de production dédiée, certains utilisateurs doivent valider la granulométrie des abrasifs, la distance de travail, la pression et la logique des mouvements. Dans ces cas, une cellule robotisée de sablage humide pour la R&D est mieux adaptée qu’une machine de production fixe, car elle permet d’expérimenter plus largement.
Systèmes standard de production par lots
Pour de nombreux utilisateurs à volume moyen, la solution la plus pratique est une cabine standard de traitement par lots, dotée d’une logique de sablage maîtrisée et d’une maintenance gérable. Une machine de traitement par lots à chambre unique offre généralement un bon équilibre entre reproductibilité, accès pour l’entretien et utilisation de l’espace au sol.
Configurations dédiées et multiaxes
Lorsqu’une seule famille de pièces domine le programme, une machine dédiée au traitement pièce par pièce peut simplifier le chargement et réduire les changements de série. Pour les géométries plus complexes, le mouvement multiaxe est généralement préférable, car il maintient plus régulièrement l’angle des buses et le temps d’exposition sur des surfaces variées.
Agencements de production axés sur le débit
À des volumes plus élevés, le facteur limitant est souvent le temps de chargement plutôt que l’énergie de sablage. Les configurations à double chambre ou en parallèle peuvent améliorer le taux d’utilisation : une chambre est chargée pendant que l’autre fonctionne, ce qui réduit les temps morts en production répétitive.
Comment affiner le choix
La méthode de sélection la plus fiable consiste à choisir la configuration la moins complexe qui réponde néanmoins aux exigences de finition, de qualité et de débit. Une automatisation insuffisante tend à générer des rebuts et des coûts de main-d’œuvre cachés, tandis qu’une automatisation excessive peut alourdir l’investissement et la maintenance sans améliorer le résultat de surface.
Coût, délai et retour sur investissement
Le coût d’investissement d’une machine industrielle de sablage humide dépend moins du principe même du sablage humide que du niveau d’ingénierie qui l’entoure. La taille de la chambre, le niveau d’automatisation, la complexité des montages, les matériaux résistants à l’usure, la sophistication de la commande, la conception de la récupération et l’extraction du brouillard influent tous sur la catégorie d’investissement.
Principaux facteurs de coût
Les principaux facteurs de coût sont généralement la complexité du système de mouvement, la manutention des pièces, la durabilité du circuit de suspension, les fonctions de récupération et de gestion des sédiments, ainsi que les capacités de l’IHM. Une simple cabine à cycle temporisé et un système multiaxe servo peuvent tous deux être qualifiés de machines de sablage humide, mais appartiennent à des catégories de procédé et de coût très différentes.
Les consommables méritent également une attention particulière. La dégradation des abrasifs, l’usure des buses et de la pompe, la protection de la fenêtre, l’élimination des boues et le temps de nettoyage par l’opérateur déterminent tous le coût total de possession. Ces coûts d’exploitation comptent, car les systèmes de sablage sont par nature soumis à une forte usure.
Structure habituelle des délais
Le délai est généralement plus court pour les formats de machines standard et plus long pour l’automatisation sur mesure. Un calendrier de projet réaliste comprend généralement les essais sur échantillons, la confirmation du procédé, la conception détaillée, la fabrication, les essais internes, l’expédition, l’installation, la mise en service et la formation des opérateurs. Si le projet prévoit des montages spéciaux, la programmation des mouvements d’un robot, un chargement intégré ou des fonctions combinées de prétraitement, le délai s’allonge généralement.
Logique de ROI selon le type d’application
Le retour sur investissement doit être évalué à partir du principal problème rencontré actuellement. Pour l’ébavurage manuel, le gain peut venir d’une réduction du travail et de la diminution des arêtes irrégulières. Pour la préparation des arêtes, l’avantage peut se traduire par une géométrie d’arête plus stable, une meilleure réponse au revêtement ou une durée de vie accrue des outils. Pour le prétraitement, le retour provient souvent de la réduction des reprises ultérieures et d’une meilleure adhérence.
C’est pourquoi un modèle de ROI solide s’appuie sur les données de l’usine plutôt que sur des hypothèses génériques du fournisseur. La meilleure estimation relie les capacités du procédé validées par des essais à la main-d’œuvre actuellement mobilisée, au taux de rebut, au coût des reprises, aux besoins de cadence et au risque de non-détection des défauts.
Coûts cachés souvent négligés par les acheteurs
Plusieurs coûts d’exploitation sont souvent sous-estimés lors de l’achat : le temps consacré au nettoyage de la suspension, la perte de visibilité dans la cabine, les longues durées d’accès pour la maintenance, une mauvaise conception de l’évacuation des boues et les dérives dues à une gestion insuffisante des recettes. Un prix initial plus bas peut donc entraîner un coût sur le cycle de vie plus élevé si la machine est difficile à maintenir stable.
Pourquoi la validation renforce la confiance dans le retour sur investissement
Les essais sur échantillons et les critères d’acceptation réduisent l’incertitude technique avant l’investissement complet. Lorsqu’un procédé est validé en amont, la conception finale de l’équipement peut se concentrer sur la reproduction d’une fenêtre déjà éprouvée, plutôt que de découvrir après l’installation si le procédé est réalisable.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide pour le traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme décrit dans À propos de DasiAuto.
Les essais d’application et le développement de procédés aident à évaluer les abrasifs et les réglages de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces en fonction de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle doit être établie par des essais sur des échantillons représentatifs. DasiAuto accompagne l’installation, la formation des opérateurs et l’assistance technique continue tout au long du processus de production.
FAQ
Comment savoir si une machine industrielle de sablage humide convient mieux à mes pièces qu’une cabine manuelle ?
La réponse dépend généralement de la variabilité du procédé, de l’intensité de main-d’œuvre et de la sensibilité de la surface finie. Si le résultat varie sensiblement selon l’opérateur ou l’équipe, ou si le sablage manuel ne permet pas de maintenir une arête, une texture ou un aspect esthétique stable, une machine industrielle de sablage humide est généralement plus facile à justifier. L’argument est encore plus fort lorsque le procédé influe sur le revêtement ultérieur, les performances de l’outil ou l’aspect visible par le client.
Les essais sur échantillons sont-ils nécessaires avant de commander une machine sur mesure ?
Pour la plupart des projets industriels, oui. Les essais sur échantillons aident à déterminer le type d’abrasif, la plage de pression, la distance de travail, la trajectoire des buses, la logique des montages et la possibilité d’obtenir la finition souhaitée de façon régulière. Ils réduisent également le risque de surdimensionner ou de sous-dimensionner la machine finale.
Quel niveau de personnalisation est habituel pour ce type d’équipement ?
Un niveau modéré de personnalisation est courant, notamment pour les montages, la disposition des buses, la trajectoire des mouvements, la structure des recettes et les détails de récupération. Même une cabine standard peut nécessiter des adaptations propres au procédé et à la famille de pièces. Il importe que la personnalisation réponde à un besoin de procédé vérifié plutôt qu’à des options d’apparence.
Que doivent comprendre l’installation et la formation des opérateurs ?
Un programme complet de mise en service doit couvrir les utilités, les contrôles au démarrage, les fonctions de sécurité, la configuration des recettes, la production d’essai, les routines de maintenance et le dépannage. La formation doit également expliquer comment repérer les dérives de la suspension, l’usure des buses, la perte de visibilité et l’accumulation de sédiments, car ces facteurs influent sur la stabilité du procédé dans le temps.
Quelle importance les pièces de rechange et le réapprovisionnement en abrasifs ont-ils pour les performances à long terme ?
Ils sont essentiels, car les équipements de sablage humide entraînent une usure constante des pompes, buses, vannes, joints, fenêtres et composants de récupération. La régularité des abrasifs compte aussi, puisque toute modification de leurs caractéristiques peut altérer la qualité de finition et le temps de cycle. La disponibilité à long terme dépend autant d’une bonne gestion des consommables que de la conception initiale de la machine.
Combien de temps faut-il généralement pour obtenir un ROI sur une machine industrielle de sablage humide ?
Il n’existe pas de délai universel de retour sur investissement, car le ROI dépend du coût de la main-d’œuvre, du taux de rebut actuel, du volume de production, de la valeur des pièces et de l’importance de la régularité de surface. Les projets qui remplacent l’ébavurage manuel ou stabilisent la finition de précision de pièces de grande valeur sont souvent rentabilisés plus rapidement que ceux dont le procédé actuel est déjà stable. L’estimation la plus fiable relie les résultats d’essais du procédé aux données réelles de l’usine, plutôt qu’à des hypothèses génériques de référence.


