

Réponse rapide
Un acheteur de machine de sablage humide en Chine devrait choisir son équipement en fonction de la géométrie des pièces, de la régularité de finition requise, du niveau d’automatisation et de la stabilité du système de récupération, et pas seulement des dimensions de la cabine. Dans la plupart des applications industrielles, le sablage humide est privilégié lorsque le procédé doit réduire les poussières libres, éviter l’impact agressif du sablage à sec et produire une finition esthétique ou fonctionnelle répétable sur des outils, des pièces métalliques, du verre ou des composants issus de la fabrication additive. La machine la mieux adaptée est généralement celle qui maintient la pression, la concentration de la suspension, la trajectoire des buses et la gestion des déchets dans une fenêtre de production maîtrisée pendant de longs cycles de fonctionnement.
| Facteur clé | Conclusion type | Pourquoi est-ce important ? |
|---|---|---|
| Famille de procédés | Sablage humide / slurry blasting / vapor blasting | Définit le type d’impact, la qualité de finition et le comportement des poussières |
| Pression de travail | Plage de fonctionnement type : environ 0,2 à 0,7 MPa | Équilibre le taux d’enlèvement et la sensibilité de la surface |
| Niveau de commande | Cycle temporisé, maîtrise des montages ou commande servo multi-axes | Détermine la répétabilité d’un lot à l’autre |
| Applications principales | Ébavurage, préparation des arêtes, prétraitement avant revêtement, élimination de la calamine, finition esthétique | Confirme si la machine répond à l’objectif de production |
| Profil environnemental | Faibles émissions de poussières libres avec sablage humide en enceinte fermée et extraction du brouillard | Contribue à un environnement de production plus propre qu’avec le sablage à sec |
| Calendrier du projet | Délais plus courts pour les unités standard, plus longs pour les systèmes conçus sur mesure | Influe sur la planification de la validation, de la livraison et de la mise en service |
Qu’est-ce qu’une machine de sablage humide en Chine ?
L’expression « wet blasting machine China » désigne généralement des équipements industriels de sablage humide fabriqués en Chine pour le traitement abrasif des surfaces. Techniquement, la machine utilise de l’eau et des abrasifs pour former une suspension, puis projette celle-ci sur une pièce par air comprimé ou au moyen d’un système d’alimentation sous pression de suspension, à l’intérieur d’une cabine fermée ou d’une cellule automatisée. Elle appartient à la famille plus large des procédés de sablage abrasif, mais se distingue du sablage à sec, car la phase aqueuse modifie à la fois les mécanismes d’impact et les conditions de travail.
Dans le langage courant des achats industriels, cette expression ne désigne pas un seul type de machine. Elle peut renvoyer à une cabine humide assistée manuellement, à un système de précision servo-commandé, à une machine de production pièce par pièce, à une chambre de traitement par lots ou à une ligne spécialisée pour les outils, les barres, les plaques ou le prétraitement. Le point commun de tous ces systèmes est l’utilisation d’une suspension abrasive, plutôt que d’un flux d’abrasifs secs, comme milieu de travail.
La place du sablage humide dans la famille des procédés de traitement de surface
Le sablage humide se situe entre l’abrasion agressive à sec et les procédés de finition en masse plus doux. Il est souvent choisi lorsque le procédé doit éliminer des bavures, préparer une arête, nettoyer la calamine, créer un aspect mat uniforme ou préparer un substrat sans le niveau de poussières plus élevé associé au sablage exclusivement à sec.
Dans l’industrie, le sablage humide relève moins du « nettoyage à l’eau » que de la micro-érosion maîtrisée. L’eau sert de vecteur et amortit l’impact des abrasifs, ce qui peut rendre la finition plus uniforme sur des pièces de précision et des surfaces visibles. C’est pourquoi ce procédé est courant pour l’outillage en carbure, les composants métalliques de précision, la finition du verre et les applications esthétiques dans le secteur 3C.
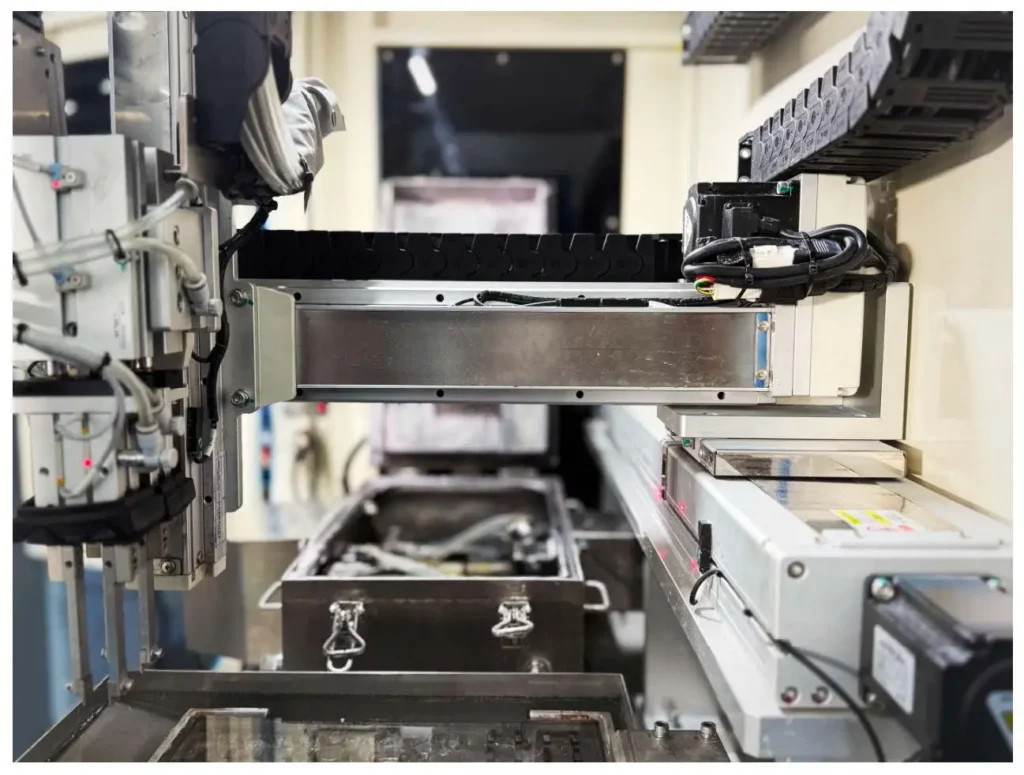
Principaux atouts des machines de sablage humide proposées par des fournisseurs chinois
Un avantage majeur est la réduction des poussières. Comme les abrasifs sont en suspension dans l’eau, le procédé produit beaucoup moins de poussières libres en suspension dans l’air que le sablage à sec, même si une extraction reste nécessaire pour gérer le brouillard et les projections à l’intérieur de l’enceinte.
Un deuxième avantage est la moindre agressivité de l’interaction avec les abrasifs sur certaines surfaces tendres ou revêtues. Le film d’eau modère l’impact des particules, ce qui peut réduire les agressions de surface indésirables et aider à préserver les dimensions prévues des détails délicats.
Un troisième avantage est la régularité de finition. Lorsqu’une machine stabilise le rapport de suspension, la pression de sablage, la distance des buses et la durée du cycle, elle produit généralement un résultat plus régulier que le sablage à sec manuel. Un quatrième avantage est la répétabilité du procédé, en particulier lorsque la machine enregistre les recettes et contrôle l’accès aux modifications des paramètres.
Pourquoi la dimension « Chine » du mot-clé est importante
Dans les recherches B2B, l’expression « wet blasting machine China » signale généralement une intention d’approvisionnement plutôt qu’une simple recherche d’information sur le procédé. Les acheteurs qui utilisent ce mot-clé comparent souvent l’origine de fabrication, le niveau d’ingénierie, la flexibilité de personnalisation, les délais et la structure des coûts. Ils peuvent aussi vérifier si un fournisseur chinois est en mesure d’assurer la validation du procédé, les pièces de rechange, l’assistance à la mise en service et la conception d’une machine adaptée à l’application, plutôt que de proposer uniquement une cabine générique.
Le mot-clé comporte donc deux dimensions : le procédé lui-même et le choix de la chaîne d’approvisionnement. L’acheteur ne demande pas seulement ce qu’est le sablage humide ; il cherche à savoir si une fabrication basée en Chine peut répondre aux exigences industrielles de précision, de durabilité et de maîtrise du procédé.
Comment fonctionne une machine de sablage humide en Chine ?
Un système de sablage humide fabriqué en Chine fonctionne en circuit industriel fermé. Les abrasifs et l’eau sont mélangés pour former une suspension, qui circule dans un circuit d’alimentation, est accélérée par air comprimé vers la pièce, puis collectée après l’impact et renvoyée vers les étapes de récupération, de sédimentation et de réutilisation. La qualité de la finition dépend de la stabilité de l’ensemble de ce circuit en production, et pas seulement de la pression nominale de sablage.
Préparation de la suspension : eau et abrasifs
Le procédé commence dans une cuve de suspension ou un réservoir de circulation. L’eau est mélangée à une classe d’abrasifs choisie, puis le mélange est maintenu en suspension par agitation et circulation afin d’éviter une décantation inégale des solides. La stabilité de la suspension est essentielle, car les variations de concentration modifient l’intensité de l’impact, le caractère de la finition et le comportement des abrasifs au fil du temps.
Dans un équipement industriel, la préparation de la suspension relève donc de l’ingénierie du procédé et ne se réduit pas à une simple étape de mélange. La géométrie de la cuve, le circuit de circulation, le dimensionnement des pompes et l’accès pour le nettoyage et la maintenance déterminent si la machine peut maintenir les mêmes conditions de sablage pendant de longs postes de travail.
Accélération par air comprimé et trajectoire des buses
Une fois la suspension en circulation, l’air comprimé l’accélère à travers une buse ou un pistolet de sablage vers la surface visée. Le résultat effectif dépend du diamètre de la buse, de la distance de projection, de l’angle d’incidence, de la concentration de la suspension, de la granulométrie, du temps d’exposition et de la stabilité de la pression. Si l’une de ces variables change sensiblement, le résultat de surface change lui aussi.
C’est pourquoi les systèmes de sablage humide automatisés sont souvent plus réguliers que les cabines manuelles. Lorsque la trajectoire des buses et la distance de projection sont définies par les montages ou des axes servo-commandés, le procédé dépend moins des habitudes de l’opérateur et davantage de paramètres machine maîtrisés.
Récupération en circuit fermé et sédimentation
Après l’impact sur la pièce, la suspension usagée s’écoule dans la zone de collecte de la cabine et revient dans le circuit de récupération. L’eau et les abrasifs réutilisables sont remis en circulation, tandis que les abrasifs brisés, les bavures retirées, la calamine, les fines et les boues sont progressivement séparés par sédimentation et évacuation.
C’est à l’étape de récupération que de nombreuses machines diffèrent en qualité de fonctionnement réelle. Une courte démonstration avec une suspension fraîche peut donner des résultats semblables chez plusieurs fournisseurs, mais la stabilité en production sur la durée dépend fortement de la gestion des contaminants, de l’accumulation des fines et de l’évacuation des abrasifs usagés. Une bonne conception de la récupération réduit le gaspillage de consommables et stabilise la fenêtre de procédé.
Maîtrise du brouillard et fonctionnement en enceinte fermée
Le sablage humide réduit les poussières sèches, mais crée du brouillard d’eau et des contaminants en suspension dans la cabine. Les machines industrielles nécessitent donc une circulation d’air dans l’enceinte, un drainage, une protection de la fenêtre de visualisation et une extraction afin de préserver la visibilité et de maintenir la machine en bon état de fonctionnement. Une mauvaise maîtrise du brouillard peut ralentir le réglage, réduire la qualité des inspections et accroître les efforts de maintenance.
Régulation de pression PID et gestion des recettes
Les systèmes les plus robustes maintiennent la pression par une régulation automatisée plutôt qu’au moyen de corrections manuelles répétées. Lorsque la pression de suspension et l’alimentation en air sont pilotées par une logique PID, la machine peut mieux maintenir la consigne visée malgré l’usure, de légères variations de viscosité ou des changements de charge du compresseur. L’ajout d’une gestion des recettes par commande IHM permet d’exécuter les travaux répétitifs avec moins de réglages non maîtrisés.
La stabilité du sablage humide s’obtient généralement en maîtrisant le circuit, et pas simplement en augmentant la pression.
| Paramètre | Plage ou condition industrielle type | Pourquoi les acheteurs doivent vérifier ce point |
|---|---|---|
| Pression de travail | Environ 0,2 à 0,7 MPa, selon le substrat et les abrasifs | Détermine le taux d’enlèvement, l’effet sur les arêtes et la sensibilité de la finition |
| Concentration de la suspension | Concentration en solides faible à moyenne, exprimée en masse ou en volume | Influe sur la régularité, la fluidité et l’agressivité |
| Granulométrie des abrasifs | PSD fine à moyenne, choisie selon le matériau et la finition visée | Influe sur la rugosité, la formation du rayon d’arête et l’usure des buses |
| Besoins en air comprimé | Varie selon le diamètre des buses, la pression et le cycle de fonctionnement | Détermine le dimensionnement du compresseur et la charge demandée aux utilités de l’usine |
| Comportement de la consommation d’abrasifs | Dépend du taux de fragmentation, de la contamination, de l’entraînement des abrasifs et de l’efficacité de la récupération | Détermine les coûts récurrents des consommables et la fréquence de maintenance |
| Système de commande | Régulation manuelle ou commande PLC/IHM avec contrôle PID de la pression | Détermine le niveau de répétabilité et la dépendance à l’opérateur |
Pourquoi le principe de fonctionnement compte dans le choix du fournisseur
Deux machines peuvent sembler similaires sur des photos, mais fonctionner très différemment après plusieurs heures de production. Les questions essentielles portent sur la stabilité de la pression, la qualité de la recirculation de la suspension, l’accès pour la maintenance, la répétabilité de la trajectoire des buses et la gestion des déchets sous une charge réelle de contamination. Pour un acheteur qui compare des machines de sablage humide fabriquées en Chine, ces facteurs comptent souvent davantage que les seules dimensions de la cabine.
Machine de sablage humide fabriquée en Chine, sablage à sec et autres méthodes : comparaison
Une recherche sur les machines de sablage humide fabriquées en Chine amène généralement les acheteurs à comparer le sablage humide non seulement à d’autres machines fabriquées en Chine, mais aussi à d’autres procédés de finition. Cette comparaison est nécessaire, car la meilleure méthode dépend du besoin de préparer des arêtes, d’éliminer des bavures, de maîtriser l’aspect de surface, d’effectuer un conditionnement lié au comportement en fatigue ou de réaliser un lissage en masse à haut débit.
| Critère de comparaison | Sablage humide | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire |
|---|---|---|---|---|
| Poussières libres en suspension dans l’air | Peu de poussières libres ; extraction du brouillard toujours nécessaire | Émissions de poussières plus élevées et dépendance accrue au captage | Procédé confiné, mais les abrasifs et les fines doivent toujours être maîtrisés | Généralement peu de poussières libres à l’extérieur de l’enceinte, mais les composés et résidus doivent être gérés |
| Caractéristiques de la finition de surface | Finition fine et amortie, plus facile à maîtriser sur les surfaces de précision | Souvent plus agressif et plus rugueux | Traitement fonctionnel par impact, et non principalement esthétique | Lissage en masse sur de nombreuses surfaces de pièces |
| Risque d’incrustation d’abrasifs | Généralement plus faible sur certaines surfaces sensibles ou revêtues | Risque plus élevé sur certains matériaux tendres ou délicats | Dépend des abrasifs et de l’objectif du traitement | Ne constitue généralement pas l’enjeu principal du procédé |
| Maîtrise localisée du procédé | Efficace avec un ciblage de la buse et des dispositifs de bridage | Bonne, mais souvent plus dépendante de l’opérateur | Axé sur la couverture plutôt que sur le traitement sélectif des arêtes | Limitée sur les détails isolés et les géométries cachées |
| Répétabilité de l’automatisation | Élevée lorsque la pression, la trajectoire et la suspension sont maîtrisées | Moyenne à élevée selon la stabilité de l’alimentation en abrasif sec | Élevée dans les systèmes spécialisés | Élevée pour des lots en vrac de pièces similaires |
| Gestion environnementale | Gestion de la suspension, extraction du brouillard et évacuation des sédiments | Collecte des poussières et gestion des abrasifs secs usagés | Maîtrise de l’intensité et confinement des abrasifs | Séparation des abrasifs, traitement des eaux usées et gestion des composés |
Sablage humide ou sablage à sec pour les pièces de précision
Le sablage à sec reste indiqué lorsque la priorité est l’enlèvement rapide de matière, le décapage de revêtements ou l’élimination de rouille importante. Le sablage humide devient plus intéressant lorsque le substrat est sensible à la géométrie ou à l’aspect, ou lorsque la pièce est traitée dans un environnement de fabrication propre où les poussières en suspension posent problème.
Pour les pièces de précision, l’impact amorti par l’eau peut produire une finition plus uniforme et réduire le risque d’attaque excessive de la surface. C’est l’une des raisons pour lesquelles le sablage humide est souvent envisagé pour l’outillage, les pièces métalliques de précision de type médical et les opérations d’ébavurage soumises à des exigences strictes.
Sablage humide et grenaillage de précontrainte
Le grenaillage de précontrainte est apparenté au sablage, mais poursuit un objectif principal différent. Dans la plupart des contextes d’ingénierie, il sert à induire des contraintes de compression et à améliorer le comportement en fatigue, plutôt qu’à nettoyer ou à affiner esthétiquement une surface. Cette distinction est exposée dans la terminologie ASTM B851 sur le grenaillage de précontrainte, ce qui aide les acheteurs à distinguer les objectifs de finition de surface de ceux du grenaillage de précontrainte.
Sablage humide et finition vibratoire
La finition vibratoire est efficace lorsque de nombreuses pièces similaires peuvent être traitées en vrac et qu’un adoucissement général des arêtes est acceptable. Elle convient généralement moins lorsque le traitement doit être directionnel ou sélectif, ou cibler une seule face visible, une arête vive ou une zone sujette aux bavures. Le sablage humide est avantageux lorsque l’angle de la buse et la zone d’exposition déterminent directement le résultat sur la pièce.
Spécifications clés à évaluer avant l’achat
Le choix d’un fournisseur de machines de sablage humide fabriquées en Chine devrait commencer par l’évaluation des capacités du procédé, et non par le discours commercial. Une machine peut avoir une grande cabine, une pompe puissante et un prix attrayant, sans pour autant maintenir la finition, le rayon d’arête ou la régularité esthétique requis par la ligne de production. La liste de contrôle des achats la plus utile porte donc sur le procédé.
Plage et stabilité de la pression de sablage
Définissez la plage de pression de fonctionnement adaptée au substrat, aux abrasifs et à la finition visée. La préparation des arêtes, l’ébavurage fin et la texturation des surfaces visibles exigent généralement une plage de pression plus étroite et plus stable que le détartrage ou le nettoyage général. Demandez si la machine utilise une régulation manuelle, électropneumatique ou une commande PID en boucle fermée.
Maîtrise de la concentration de la suspension et choix des abrasifs
Un fournisseur sérieux devrait expliquer comment la suspension est préparée, mise en circulation, ajustée et nettoyée pendant l’utilisation. Le choix de la classe d’abrasif doit tenir compte du matériau et de la dureté de la pièce, de sa géométrie, de la granulométrie visée, des exigences de finition et des coûts. Si une machine ne peut pas maintenir une concentration stable en matières solides, la régularité de la production sera difficile à obtenir, même si le premier échantillon donne un résultat acceptable.
Précision des mouvements et répétabilité de la trajectoire des buses
Pour la finition de géométries sensibles, la maîtrise des axes compte autant que la pression de sablage. Les acheteurs devraient préciser si la machine utilise des buses fixes, des montages indexés, un mouvement alternatif temporisé ou des mouvements servo-commandés X/Y/Z. La répétabilité de la trajectoire est particulièrement importante pour la préparation des arêtes d’outils, l’ébavurage sélectif et tout procédé devant préserver les dimensions prévues.
Débit, takt et changements de série
Le temps de cycle devrait inclure le chargement, le bridage, le sablage, l’égouttage, le déchargement, l’inspection et tout nettoyage entre les lots. Une machine dont le temps de sablage est court, mais les changements de série lents, peut tout de même être peu performante en production réelle. Dans les usines qui traitent plusieurs références, le rappel des recettes et le temps de changement de montage peuvent compter davantage que le taux maximal d’enlèvement des buses.
Volume utile, encombrement et accès pour le service
Le volume utile de la cabine ne correspond pas à ses dimensions extérieures. L’acheteur devrait évaluer l’ouverture de la porte, l’approche des montages, l’enveloppe de déplacement des buses, le drainage, l’accès aux zones de sédimentation, l’espace nécessaire à la maintenance des pompes et les dégagements nécessaires aux interventions de service sur les équipements électriques ou pneumatiques. Ces éléments influent sur la disponibilité de la machine et la main-d’œuvre de maintenance bien après son installation.
IHM, autorisations et discipline de production
Lorsque plusieurs opérateurs ou plusieurs références sont concernés, l’enregistrement des recettes et la gestion des autorisations sont essentiels. Les machines qui permettent des modifications sans restriction des paramètres sont plus difficiles à valider et risquent davantage de dériver hors des limites du procédé. Une logique IHM bien conçue favorise la répétabilité en standardisant le réglage et en limitant les ajustements inutiles.
Extraction du brouillard, gestion des déchets et utilités
Même si le sablage humide réduit les poussières libres, l’usine a toujours besoin d’une extraction du brouillard, d’un drainage pour la gestion de la suspension et d’un plan clair pour l’évacuation des boues. L’examen des utilités doit couvrir la capacité d’alimentation en air comprimé, la demande électrique, la gestion de l’eau, la responsabilité du traitement des eaux usées, le cas échéant, ainsi que les consommables de maintenance comme les buses, les joints, les vitres et les composants de pompe.
Fonctions de sécurité et environnement de travail
Les interverrouillages, les arrêts d’urgence, les protections, le confinement des projections, l’éclairage et la protection de la visibilité doivent être examinés en détail. Une machine plus sûre est souvent aussi plus régulière, car l’opérateur peut vérifier le chargement, l’état des buses et le statut du procédé sans improviser de contournements dangereux.
Applications dans différents secteurs
La force du sablage humide réside dans sa polyvalence. En modifiant le type d’abrasif, la granulométrie, la pression, la trajectoire des buses et la stratégie de montage, une même famille de procédés peut répondre à des objectifs industriels très différents, de la préparation des arêtes en carbure au dépolissage esthétique du verre.
| Type d’application | Secteur cible | Exemple de pièce | Avantage du procédé |
|---|---|---|---|
| Préparation des arêtes d’outils de coupe | Outillage en carbure et fournitures pour l’usinage | Plaquettes, forets et fraises en bout | Préparation maîtrisée des arêtes et développement plus stable du facteur K |
| Ébavurage de pièces métalliques | Usinage, estampage et composants de précision | Boîtiers usinés, pièces estampées et petits ensembles métalliques | Ébavurage sélectif avec moins de variations liées à la finition manuelle |
| Élimination de la calamine sur pièces forgées ou barres | Forge et transformation de l’acier | Pièces forgées, tiges et barres | Élimine les oxydes et la calamine en produisant moins de poussières libres que le sablage à sec |
| Prétraitement avant revêtement | Fabrication, électroménager et composants de transport | Supports, panneaux et boîtiers métalliques | Améliore la propreté et favorise une adhérence plus régulière des revêtements |
| Post-traitement AM | Fabrication additive | Composants métalliques imprimés en 3D | Lisse les surfaces rugueuses et élimine les résidus de matière non adhérents |
| Grenaillage de précontrainte et conditionnement de surface | Composants métalliques fonctionnels | Pièces d’usure et composants sensibles à la fatigue | Impact maîtrisé pour obtenir un état de surface technique |
| Dépolissage du verre | Verre architectural et décoratif | Panneaux, couvercles et articles de présentation | Crée un aspect mat ou dépoli uniforme |
| Finition de produits 3C | Chaîne d’approvisionnement de l’électronique grand public | Cadres, coques et couvercles extérieurs | Améliore l’uniformité de l’aspect et la douceur au toucher |
Préparation des arêtes et finition des outils de coupe
La finition des outils de coupe est l’une des applications du sablage humide les plus exigeantes, car elle vise souvent un arrondi maîtrisé des arêtes plutôt qu’un nettoyage en masse. Dans ce contexte, les solutions de préparation des arêtes d’outils servent à maîtriser le facteur K et à obtenir une microgéométrie répétable avant le revêtement ou l’utilisation finale.
Ébavurage de précision des pièces métalliques
L’ébavurage est une autre application importante, car il bénéficie d’un traitement directionnel et d’une durée d’exposition programmable. Pour les emplacements de bavures récurrents sur des composants usinés ou estampés, les procédés d’ébavurage des pièces métalliques peuvent réduire les variations liées à l’opérateur par rapport à une finition manuelle.
Prétraitement avant revêtement et préparation intégrée des surfaces
Pour la peinture et les procédés de finition associés, le sablage humide peut servir d’étape de nettoyage et d’activation avant l’étape suivante. Dans la planification de l’application, le prétraitement avant revêtement est évalué non seulement selon l’aspect immédiat, mais aussi selon sa contribution à l’adhérence en aval et à la réduction des reprises. Les exigences de préparation des surfaces pour les revêtements de protection s’appuient généralement sur des documents et des recommandations de pratiques de préparation de surface de l’AMPP.
Pièces AM, pièces forgées, verre et composants 3C
Les pièces issues de la fabrication additive nécessitent souvent un procédé capable de lisser une texture rugueuse sans enlèvement excessif et indiscriminé de matière. Les pièces forgées et les barres d’acier peuvent nécessiter une élimination de la calamine dans de meilleures conditions environnementales qu’avec le sablage à sec. Le verre et les pièces 3C, en revanche, exigent davantage d’uniformité d’aspect et de finesse tactile. Ces objectifs très différents peuvent être atteints dans une même famille de procédés de sablage humide lorsque la machine est correctement adaptée à l’application.
Guide de sélection des équipements
L’expression « wet blasting machine China » couvre une vaste gamme de configurations d’équipement, et le choix approprié dépend du scénario de production. Certains acheteurs ont besoin d’une plateforme de développement pour vérifier des échantillons, tandis que d’autres recherchent une cabine de traitement par lots robuste ou une configuration de production à débit supérieur réduisant les temps d’inactivité.
| Configuration / gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| Plateforme robotisée d’assistance à la R&D | Essais, échantillons, développement du procédé | Pièces variées de petite à moyenne taille | Élevé | Essais d’abrasifs, développement de trajectoire et validation préliminaire du procédé |
| Cabine automatique compacte | Production en petits lots | Petites pièces | Moyen | Ébavurage léger, nettoyage et sablage humide automatisé d’entrée de gamme |
| Système standard de traitement par lots à chambre unique | Production quotidienne par lots | Pièces de petite à moyenne taille | Moyen à élevé | Finition répétitive avec encombrement maîtrisé |
| Système dédié au traitement pièce par pièce | Production répétitive d’une famille de pièces | Pièces dédiées de petite à moyenne taille | Élevé | Orientation stable et traitement pièce par pièce |
| Cellule servo multi-axes pour pièces complexes | Production de précision | Géométries complexes de petite à moyenne taille | Très élevé | Préparation des arêtes, ébavurage sélectif et surfaces complexes |
| Machine dédiée aux pièces en forme de plaque | Fabrication de pièces plates | Pièces plates en forme de plaque, de moyennes à grandes dimensions | Élevé | Traitement uniforme des panneaux et des pièces plates |
| Machine de traitement pour tiges rondes | Production semi-continue ou continue | Pièces cylindriques longues | Moyen à élevé | Conditionnement des barres et élimination de la calamine |
| Système de production à double chambre | Fabrication à débit plus élevé | Pièces de production de petite à moyenne taille | Élevé | Réduction des temps morts lors du chargement et rythme d’alimentation plus continu |
R&D et plateformes de validation flexibles
Lorsque le procédé lui-même est encore en cours de définition, un système de développement flexible constitue souvent le meilleur point de départ. Une unité de sablage humide robotisée pour la R&D convient aux essais sur échantillons et à l’exploration des paramètres, car elle permet des essais plus variés qu’une cellule de production entièrement dédiée.
Production standard par lots et traitement pièce par pièce
Pour la production stable de familles de pièces récurrentes, une cabine standard de traitement par lots ou une machine dédiée au traitement pièce par pièce constitue souvent un compromis pratique. Une cabine de traitement par lots à chambre unique offre généralement un meilleur équilibre entre répétabilité, efficacité de l’espace au sol et maintenance maîtrisable qu’un très petit système manuel ou qu’une ligne personnalisée surdimensionnée.
Géométries complexes et débit supérieur
À mesure que la géométrie devient plus exigeante, la commande des mouvements gagne en importance. Les systèmes multi-axes aident à maintenir la distance de projection et l’angle des buses sur des pièces courbes ou riches en détails. À l’autre extrémité du spectre de production, les usines à plus fort volume peuvent s’orienter vers des configurations à double chambre ou en parallèle afin de réduire les temps morts pendant le chargement et d’améliorer le taux d’utilisation effectif des machines.
Comment les acheteurs réduisent généralement le choix
La règle de sélection la plus fiable consiste à choisir la configuration la moins complexe qui satisfait tout de même les exigences de finition, de qualité et de takt. Une automatisation insuffisante peut entraîner des coûts de main-d’œuvre cachés et une qualité variable, tandis qu’une automatisation excessive peut accroître l’investissement et la charge de maintenance sans améliorer le résultat de surface.
Coût, délai et considérations de retour sur investissement
Le coût d’un projet de machine de sablage humide fabriquée en Chine dépend davantage du contenu d’ingénierie que du simple fait que la machine utilise une suspension abrasive. Deux systèmes peuvent tous deux être décrits comme des équipements de sablage humide et pourtant présenter des prix très différents en raison de l’architecture d’automatisation, de la précision des mouvements, des matériaux résistants à l’usure, de la manutention des pièces, des dimensions de l’enceinte, de la qualité de l’extraction et du niveau de sophistication de la commande.
Principaux facteurs de prix
Les principaux facteurs de coût comprennent généralement la configuration de la cabine, le niveau d’automatisation, la complexité des montages, les mouvements servo-commandés, la conception du circuit de suspension, la logique de recettes IHM et les équipements de gestion des boues. Une simple cabine humide à commande manuelle relève d’une catégorie d’investissement différente de celle d’une cellule de précision dédiée, dotée de trajectoires de buses programmées et d’une régulation de pression en boucle fermée.
Les coûts d’exploitation comptent également. La fragmentation des abrasifs, l’usure des buses et des pompes, la protection de la fenêtre de visualisation, la gestion du brouillard et l’évacuation des boues contribuent tous au coût de possession. Les acheteurs qui comparent des fournisseurs devraient donc distinguer le prix d’achat du coût sur le cycle de vie.
Délais habituels
Le délai est généralement le plus court pour les formats de machine standard peu personnalisés, et plus long pour les systèmes conçus pour une famille de pièces ou plusieurs axes de mouvement. Un calendrier type peut inclure les essais sur échantillons, la confirmation du procédé, la finalisation de la conception, la fabrication, une vérification interne de type FAT, l’expédition, l’installation sur site, la mise en service et la formation. Lorsque le projet comprend des montages non standard, un chargement intégré ou plusieurs fonctions de prétraitement, le calendrier s’allonge généralement.
Évaluer le retour sur investissement des projets de sablage humide
Le retour sur investissement doit être rattaché au problème opérationnel que le projet vise à résoudre. Pour l’ébavurage, le gain peut provenir d’une réduction de la main-d’œuvre manuelle et des reprises. Pour la préparation des arêtes, la valeur peut se traduire par une meilleure régularité géométrique, une meilleure réponse au revêtement ou une durée de vie accrue des outils. Pour le prétraitement, le gain peut venir d’une diminution des défauts de revêtement et des rebuts en aval.
C’est pourquoi une estimation crédible du retour sur investissement s’appuie sur les données propres à l’usine. La consommation de main-d’œuvre, les défauts échappés au contrôle, le taux de rebut, les écarts de takt, la charge de formation des opérateurs et la consommation de consommables sont généralement plus utiles que des pourcentages génériques.
Coûts de possession cachés souvent négligés par les acheteurs
Un prix proposé plus bas peut masquer des coûts d’exploitation plus élevés si la machine est difficile à nettoyer, instable en présence de contaminants ou difficile à entretenir. La dérive de la suspension, la mauvaise visibilité, les délais d’accès pour la maintenance et l’évacuation inefficace des déchets sont des sources fréquentes de coûts cachés. Pour un projet d’approvisionnement en machine de sablage humide fabriquée en Chine, ces facteurs devraient être évalués lors des essais sur échantillons et des échanges techniques, et non après l’achat.
Pourquoi la validation du procédé renforce la fiabilité des prévisions de retour sur investissement
La validation transforme le projet : il ne s’agit plus seulement d’acheter une machine, mais de prendre une décision fondée sur un procédé maîtrisé. Lorsque la classe d’abrasif, la plage de pression, le temps d’exposition et la logique de montage sont vérifiés à l’avance, l’équipement final a plus de chances de reproduire une fenêtre de procédé éprouvée plutôt que de dépendre d’essais et d’erreurs après l’installation. Les prévisions de retour sur investissement sont ainsi plus réalistes.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide pour le traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme l’explique la page À propos de DasiAuto.
Les essais d’application et le développement du procédé permettent d’évaluer les abrasifs et les paramètres de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces autour de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle donnée doit être établie au moyen d’essais représentatifs sur échantillons. DasiAuto apporte son soutien pour l’installation et la formation des opérateurs, et fournit une assistance technique continue tout au long du processus de production.
Questions fréquentes
Y a-t-il généralement une quantité minimale de commande pour un projet de machine de sablage humide fabriquée en Chine ?
Pour les équipements industriels, les achats sont généralement organisés par projet plutôt qu’en quantité minimale de commande comme pour les produits consommables. La question la plus importante est de savoir s’il s’agit d’une configuration standard ou d’un système personnalisé, car cela influe sur l’examen technique, le détail du devis et le délai de fabrication. Les acheteurs devraient se concentrer sur le périmètre du procédé, et pas uniquement sur le nombre d’unités.
Dois-je envoyer des pièces pour des essais sur échantillons avant de passer commande ?
Dans la plupart des cas, oui. Les essais sur échantillons aident à confirmer le choix des abrasifs, la plage de pression, le principe de montage, la finition de surface et la logique du cycle avant la finalisation de la conception de la machine. Ils réduisent également le risque de choisir une architecture inadaptée à la famille de pièces.
Combien de temps prennent généralement l’installation et la mise en service ?
Le calendrier dépend de la taille de la machine, de la disponibilité et de la capacité des réseaux d’utilités, ainsi que du niveau de personnalisation des commandes ou des montages. Les systèmes standard sont généralement plus rapides à installer que les cellules de production multi-axes ou intégrées. La mise en service devrait comprendre la confirmation du procédé, les contrôles de sécurité, la configuration des recettes et des essais de production, et pas seulement une vérification de la mise sous tension.
Quelle formation les opérateurs doivent-ils généralement suivre pour utiliser un équipement de sablage humide ?
La formation devrait couvrir le démarrage, l’arrêt, la manipulation des abrasifs et de la suspension, le choix des recettes, l’inspection des buses, la gestion de la visibilité, le nettoyage courant et l’évacuation des déchets. Les opérateurs doivent également savoir reconnaître les signes de dérive du procédé, tels qu’une finition irrégulière, une intensité de sablage réduite ou un excès de fines dans le circuit. Une bonne formation réduit à la fois le risque de rebut et les erreurs de maintenance.
Quelle importance ont les pièces de rechange et le réapprovisionnement en abrasifs après la livraison ?
Ils sont essentiels, car les pompes, les buses, les joints, les tuyaux, les fenêtres et les vannes sont tous des éléments sujets à l’usure en service de sablage. La régularité des abrasifs compte également, car les variations des caractéristiques des particules peuvent modifier la qualité de finition et le temps de cycle. Une machine fonctionne au mieux lorsque les pièces, les abrasifs et les paramètres du procédé sont gérés ensemble pendant toute sa durée de fonctionnement.
Comment les acheteurs devraient-ils estimer le retour sur investissement d’un achat de machine de sablage humide fabriquée en Chine ?
La méthode la plus fiable consiste à comparer le procédé proposé aux données actuelles de l’usine sur la main-d’œuvre, les rebuts, les reprises, les pertes de takt et les variations de qualité de surface. Certains projets se justifient par la réduction de la main-d’œuvre d’ébavurage, d’autres par la fiabilité du revêtement, la stabilité de la durée de vie des outils ou la diminution des défauts échappés au contrôle. Le retour sur investissement est le plus crédible lorsqu’il s’appuie sur des résultats de procédé éprouvés et des données de production réelles plutôt que sur des affirmations générales.


