

Kurzantwort
Käufer, die eine Nassstrahlanlage aus China suchen, sollten die Anlage anhand der Werkstückgeometrie, der geforderten Finishkonstanz, des Automatisierungsgrads und der Stabilität des Rückgewinnungssystems auswählen, nicht allein anhand der Kammergröße. In den meisten Industriebereichen wird Nassstrahlen bevorzugt, wenn der Prozess die Staubfreisetzung verringern, die aggressive Einwirkung trockener Strahlmittel vermeiden und wiederholbare optische oder funktionale Oberflächen an Werkzeugen, Metallteilen, Glas oder additiv gefertigten Bauteilen erzielen soll. Am besten geeignet ist meist die Anlage, die Druck, Suspensionskonzentration, Düsenbewegung und Abfallhandhabung über lange Betriebszyklen innerhalb eines kontrollierten Produktionsfensters halten kann.
| Kernfaktor | Typisches Ergebnis | Warum es wichtig ist |
|---|---|---|
| Verfahrensfamilie | Nassstrahlen / Suspensionsstrahlen / Vapor Blasting | Bestimmt Aufprallwirkung, Finishqualität und Staubverhalten |
| Arbeitsdruck | Typischer Betriebsbereich: etwa 0,2–0,7 MPa | Bringt Abtragsrate und Oberflächenempfindlichkeit in Einklang |
| Steuerungsniveau | Zeitgesteuerter Zyklus, Vorrichtungssteuerung oder mehrachsige Servosteuerung | Bestimmt die Wiederholbarkeit von Charge zu Charge |
| Hauptanwendungen | Entgraten, Schneidkantenverrundung, Beschichtungsvorbehandlung, Zunderentfernung und optische Endbearbeitung | Bestätigt, ob die Anlage zum Produktionsziel passt |
| Umweltprofil | Geringe Staubfreisetzung bei eingehaustem Suspensionskreislauf und Nebelabsaugung | Ermöglicht einen saubereren Fabrikbetrieb als Trockenstrahlen |
| Projektzeitplan | Kürzer bei Standardanlagen, länger bei kundenspezifisch ausgelegten Systemen | Beeinflusst die Planung von Validierung, Lieferung und Inbetriebnahme |
Was bedeutet „Nassstrahlanlage aus China“?
Der Begriff „Nassstrahlanlage aus China“ bezeichnet im Allgemeinen in China gefertigte industrielle Nassstrahlanlagen für abrasive Oberflächenbehandlungen. Technisch gesehen werden Wasser und Strahlmittel zu einer Suspension vermischt, die in einer geschlossenen Kabine oder automatisierten Zelle mithilfe von Druckluft oder einem Druckzufuhrsystem auf das Werkstück gestrahlt wird. Das Verfahren gehört zur übergeordneten Familie der abrasiven Strahlverfahren, unterscheidet sich aber vom Trockenstrahlen, weil die Wasserphase sowohl die Aufprallmechanik als auch die Arbeitsbedingungen verändert.
In der Beschaffung bezeichnet der Ausdruck keinen einzelnen Anlagentyp. Gemeint sein kann eine manuell unterstützte Nassstrahlkabine, ein servogesteuertes Präzisionssystem, eine Anlage zur Einzelteilbearbeitung, eine Chargenkammer oder eine spezialisierte Linie für Werkzeuge, Stäbe, Platten oder Vorbehandlungen. Allen gemeinsam ist, dass sie Suspension statt trockenem Strahlmittelstrom als Arbeitsmedium verwenden.
Einordnung des Nassstrahlens in die Verfahrensfamilie der Oberflächenbehandlung
Nassstrahlen liegt zwischen aggressivem Trockenstrahlen und schonenderen Verfahren der Massenbearbeitung. Es wird häufig gewählt, wenn Grate entfernt, Kanten bearbeitet, Zunder entfernt, ein gleichmäßiges mattes Erscheinungsbild erzielt oder ein Substrat vorbereitet werden soll, ohne das stärkere Staubaufkommen des reinen Trockenstrahlens in Kauf zu nehmen.
In der Industrie geht es beim Nassstrahlen weniger um „Reinigen mit Wasser“ als um kontrollierte Mikroerosion. Das Wasser dient als Träger und dämpft die Wirkung des Strahlmittels, wodurch Oberflächen an Präzisionsteilen und sichtbaren Flächen gleichmäßiger ausfallen können. Deshalb kommt das Verfahren häufig bei Hartmetallwerkzeugen, feinen Metallkomponenten, der Glasbearbeitung und der optischen Veredelung von 3C-Produkten zum Einsatz.
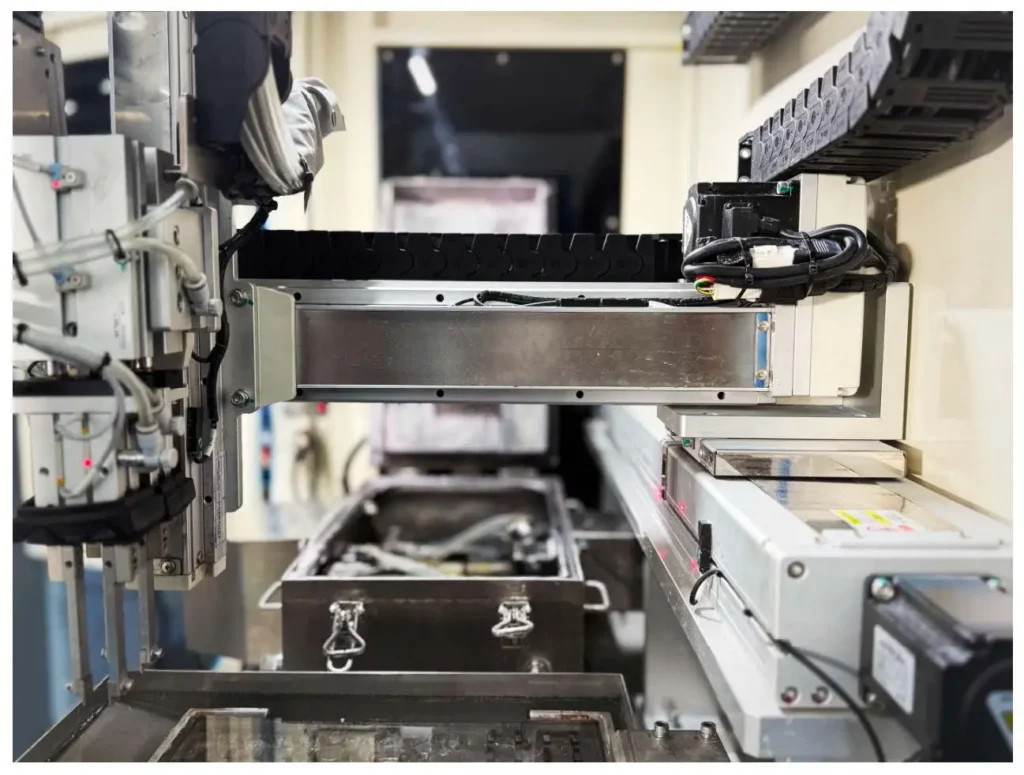
Zentrale Vorteile chinesischer Anbieter von Nassstrahlanlagen
Ein wesentlicher Vorteil ist Staubminderung. Da das Strahlmittel in Wasser suspendiert ist, entsteht deutlich weniger freier Staub in der Luft als beim Trockenstrahlen. Eine Absaugung bleibt dennoch erforderlich, um Nebel und Sprühnebel im Gehäuse zu erfassen.
Ein weiterer Vorteil ist die geringere Neigung zu einer aggressiven Strahlmittelwirkung auf manchen weichen oder beschichteten Oberflächen. Der Wasserfilm dämpft den Partikelaufprall, kann unerwünschte Oberflächenangriffe reduzieren und dazu beitragen, die vorgesehenen Maße empfindlicher Merkmale zu erhalten.
Ein dritter Vorteil ist die Finishkonstanz. Kann eine Anlage Suspensionsverhältnis, Strahldruck, Düsenabstand und Zykluszeit stabil halten, erzielt sie meist gleichmäßigere Ergebnisse als manuelles Trockenstrahlen. Hinzu kommt die Prozesswiederholbarkeit, insbesondere wenn die Anlage Rezepte speichert und den Zugriff auf Parameteränderungen regelt.
Warum der Zusatz „China“ im Suchbegriff wichtig ist
Bei B2B-Suchen deutet „Nassstrahlanlage China“ meist auf eine Beschaffungsabsicht und weniger auf allgemeines Interesse am Verfahren hin. Käufer vergleichen dabei häufig Fertigungsstandort, Entwicklungskompetenz, Anpassungsfähigkeit, Lieferzeit und Kostenstruktur. Sie prüfen möglicherweise auch, ob ein chinesischer Lieferant Prozessvalidierung, Ersatzteile, Unterstützung bei der Inbetriebnahme und anwendungsspezifische Anlagenkonzepte statt nur einer Standardkabine bieten kann.
Der Suchbegriff umfasst daher zwei Ebenen: das Verfahren selbst und die dahinterstehende Beschaffungsentscheidung. Käufer fragen nicht nur, was Nassstrahlen ist, sondern auch, ob eine Fertigung in China industrielle Anforderungen an Präzision, Haltbarkeit und Prozesssteuerung erfüllen kann.
Wie funktioniert eine Nassstrahlanlage aus China?
Eine Nassstrahlanlage aus China arbeitet als geschlossener industrieller Kreislauf. Strahlmittel und Wasser werden zu einer Suspension vermischt, durch einen Zufuhrkreislauf geführt, mit Druckluft auf das Werkstück beschleunigt, nach dem Aufprall aufgefangen und anschließend über Rückgewinnung, Sedimentation und Wiederverwendung zurückgeführt. Die Qualität des fertigen Oberflächenfinishs hängt davon ab, wie stabil dieser gesamte Kreislauf während der Produktion bleibt, nicht allein vom nominellen Strahldruck.
Suspensionsaufbereitung: Wasser und Strahlmittel
Der Prozess beginnt in einem Suspensionstank oder Umlaufbehälter. Wasser wird mit einer ausgewählten Strahlmittelsorte vermischt; Durchmischung und Umwälzung halten die Mischung in Schwebe, damit sich die Feststoffe nicht ungleichmäßig absetzen. Eine stabile Suspension ist entscheidend, denn Konzentrationsänderungen beeinflussen mit der Zeit Aufprallintensität, Finishcharakter und Strahlmittelverhalten.
Bei Industrieanlagen ist die Suspensionsaufbereitung daher eine technische Funktion und nicht bloß ein einfacher Mischschritt. Tankgeometrie, Umwälzweg, Pumpenauslegung und Reinigungszugang beeinflussen, ob die Anlage über lange Betriebszeiten dieselben Strahlbedingungen halten kann.
Beschleunigung durch Druckluft und Düsenbahn
Sobald die Suspension umgewälzt wird, beschleunigt Druckluft sie durch eine Düse oder Strahlpistole in Richtung der Zielfläche. Das Ergebnis hängt von Düsendurchmesser, Abstand, Auftreffwinkel, Suspensionskonzentration, Partikelgröße, Einwirkzeit und Druckstabilität ab. Ändert sich eine dieser Größen wesentlich, verändert sich auch das Oberflächenergebnis.
Deshalb arbeiten automatisierte Nassstrahlsysteme häufig gleichmäßiger als manuell bediente Kabinen. Sind Düsenbahn und Abstand durch Vorrichtungen oder Servoachsen festgelegt, hängt der Prozess weniger von den Gewohnheiten der Bedienperson und stärker von kontrollierten Anlagenparametern ab.
Rückgewinnung und Sedimentation im geschlossenen Kreislauf
Nach dem Aufprall auf das Werkstück fällt die gebrauchte Suspension in den Sammelbereich der Kabine und gelangt zurück in den Rückgewinnungskreislauf. Wiederverwendbares Strahlmittel und Wasser werden umgewälzt; gebrochenes Strahlmittel, entfernte Grate, Zunder, Feinanteile und Schlamm werden durch Sedimentation und Austragsroutinen nach und nach abgetrennt.
In dieser Rückgewinnungsstufe unterscheiden sich viele Anlagen in ihrer tatsächlichen Betriebsqualität. Eine kurze Vorführung mit frischer Suspension kann bei verschiedenen Lieferanten ähnlich aussehen; die langfristige Produktionsstabilität hängt jedoch stark davon ab, wie das System Verunreinigungen, Feinanteile und den Austrag verbrauchter Strahlmittel handhabt. Eine gut ausgelegte Rückgewinnung verringert Verluste an Verbrauchsmaterialien und hält das Prozessfenster stabil.
Nebelkontrolle und geschlossener Betrieb
Nassstrahlen unterdrückt trockenen Staub, erzeugt aber Wassernebel und schwebende Verunreinigungen in der Kammer. Industrieanlagen benötigen daher Luftführung im Gehäuse, Entwässerung, Schutz für das Sichtfenster und Absaugung, damit die Sicht erhalten bleibt und die Anlage wartungsfähig bleibt. Eine mangelhafte Nebelkontrolle kann die Einrichtung verzögern, die Prüfqualität mindern und den Wartungsaufwand erhöhen.
PID-Druckregelung und Rezeptverwaltung
Die robustesten Systeme halten den Druck durch automatische Regelung statt durch wiederholte manuelle Korrekturen. Werden Suspensionsdruck und Luftzufuhr über eine PID-Logik gesteuert, kann die Anlage den Sollwert trotz Verschleiß, geringfügiger Viskositätsänderungen oder wechselnder Kompressorlast besser halten. Mit Rezeptverwaltung über die HMI lassen sich wiederkehrende Aufträge mit weniger unkontrollierten Anpassungen ausführen.
Stabiles Nassstrahlen wird üblicherweise durch Regelung des Kreislaufs erreicht, nicht durch bloßes Erhöhen des Drucks.
| Parameter | Typischer industrieller Bereich oder Zustand | Warum Käufer diesen Wert prüfen sollten |
|---|---|---|
| Arbeitsdruck | Typischerweise etwa 0,2–0,7 MPa, abhängig von Substrat und Strahlmittel | Bestimmt Abtragsrate, Kanteneffekt und Finish-Empfindlichkeit |
| Suspensionskonzentration | Typischer niedriger bis mittlerer Feststoffanteil nach Gewicht oder Volumen | Beeinflusst Konstanz, Fließfähigkeit und Aggressivität |
| Strahlmittelkorngröße | Feine bis mittlere Partikelgrößenverteilung, abgestimmt auf Material und Oberflächenziel | Beeinflusst Rauheit, Kantenradiusbildung und Düsenverschleiß |
| Druckluftbedarf | Variiert je nach Düsendurchmesser, Druck und Einschaltdauer | Bestimmt die Auslegung des Kompressors und den Versorgungsbedarf des Werks |
| Verhalten des Strahlmittelverbrauchs | Hängt von Bruchrate, Verunreinigung, Austrag und Rückgewinnungsgrad ab | Bestimmt laufende Verbrauchskosten und Wartungshäufigkeit |
| Steuerungssystem | Von manueller Regelung bis zur PLC/HMI-Steuerung mit PID-Druckregelung | Bestimmt den Grad der Wiederholbarkeit und die Abhängigkeit von der Bedienperson |
Warum das Funktionsprinzip bei der Lieferantenauswahl wichtig ist
Zwei Anlagen können auf Fotos ähnlich aussehen und sich nach mehreren Betriebsstunden dennoch sehr unterschiedlich verhalten. Entscheidend sind Druckstabilität, Qualität der Suspensionsumwälzung, Wartungszugang, Wiederholbarkeit der Düsenbahn und Abfallhandhabung unter tatsächlicher Verschmutzungsbelastung. Für Käufer, die Angebote für Nassstrahlanlagen aus China vergleichen, sind diese Fragen oft wichtiger als die Kabinenmaße allein.
Nassstrahlen aus China im Vergleich zu Trockenstrahlen und anderen Verfahren
Bei der Suche nach einer Nassstrahlanlage aus China vergleichen Käufer Nassstrahlen häufig nicht nur mit in China gefertigten Alternativen, sondern auch mit ganz anderen Endbearbeitungsverfahren. Dieser Vergleich ist nötig, denn das geeignete Verfahren hängt davon ab, ob der Betrieb Kantenvorbereitung, Gratentfernung, optische Oberflächenkontrolle, ermüdungsbezogene Konditionierung oder das Glätten zahlreicher Teile in der Massenbearbeitung mit hohem Durchsatz benötigt.
| Vergleichspunkt | Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Freier Staub in der Luft | Wenig freier Staub; Nebelabsaugung weiterhin erforderlich | Stärkere Staubentwicklung und größerer Bedarf an Staubabsaugung | Geschlossener Prozess, Strahlmittel und Feinanteile müssen dennoch kontrolliert werden | Außerhalb des Gehäuses im Allgemeinen wenig freier Staub, Prozesszusätze und Rückstände bleiben jedoch vorhanden |
| Oberflächencharakter | Fein, gedämpft und auf Präzisionsoberflächen leichter zu kontrollieren | Oft aggressiver und rauer | Funktionale Aufpralloberfläche, nicht primär optisch | Massenbearbeitung zur Glättung zahlreicher Werkstückoberflächen |
| Risiko der Strahlmitteleinbettung | Bei manchen empfindlichen oder beschichteten Oberflächen generell geringer | Bei manchen weichen oder empfindlichen Werkstoffen höher | Hängt vom Strahlmittel und vom Behandlungsziel ab | Üblicherweise nicht die zentrale Prozessfrage |
| Lokale Prozesssteuerung | Gut durch gezielte Düsenführung und Vorrichtungen steuerbar | Gut, jedoch oft stärker vom Bedienpersonal abhängig | Auf Flächenabdeckung ausgelegt statt auf selektive Kantenbearbeitung | Bei einzelnen Merkmalen und verdeckter Geometrie eingeschränkt |
| Wiederholbarkeit der Automatisierung | Hoch bei kontrolliertem Druck, Düsenweg und Suspension | Mittel bis hoch, abhängig von der Stabilität der Trockenzufuhr | Hoch bei spezialisierten Systemen | Hoch bei der Massenbearbeitung ähnlicher Teile |
| Umweltgerechte Handhabung | Suspensionsmanagement, Nebelabsaugung und Sedimentaustrag | Staubabscheidung und Handhabung verbrauchten trockenen Strahlmittels | Intensitätsregelung und Strahlmitteleindämmung | Strahlmitteltrennung, Abwasser- und Prozesszusatzhandhabung |
Nassstrahlen im Vergleich zu Trockenstrahlen bei Präzisionsteilen
Trockenstrahlen bleibt sinnvoll, wenn schneller Materialabtrag, das Entfernen von Beschichtungen oder starker Rostangriff im Vordergrund stehen. Nassstrahlen wird attraktiver, wenn das Substrat geometrie- oder erscheinungssensibel ist oder in einer sauberen Fertigungsumgebung bearbeitet wird, in der Staub in der Luft ein Problem darstellt.
Bei Präzisionsteilen kann die durch Wasser gedämpfte Wechselwirkung ein gleichmäßigeres Finish und ein geringeres Risiko eines übermäßig aggressiven Oberflächenangriffs ermöglichen. Deshalb wird Nassstrahlen häufig für Werkzeuge, präzise Metallteile für medizinische Anwendungen und streng kontrollierte Entgratvorgänge in Betracht gezogen.
Nassstrahlen und Verfestigungsstrahlen im Vergleich
Verfestigungsstrahlen ist mit Strahlverfahren verwandt, verfolgt jedoch einen anderen Hauptzweck. In den meisten technischen Anwendungen wird es eingesetzt, um Druckeigenspannungen einzubringen und das Ermüdungsverhalten zu verbessern, nicht um eine Oberfläche zu reinigen oder optisch zu verfeinern. Dieser Unterschied spiegelt sich auch in der Terminologie zum Verfestigungsstrahlen nach ASTM B851 wider; sie hilft Käufern, Ziele der Oberflächenbearbeitung von Zielen des Verfestigungsstrahlens zu unterscheiden.
Nassstrahlen und Gleitschleifen im Vergleich
Gleitschleifen eignet sich, wenn viele ähnliche Teile als Schüttgut bearbeitet werden können und eine breite Kantenverrundung akzeptabel ist. Weniger geeignet ist es üblicherweise, wenn die Behandlung gerichtet, selektiv oder auf eine sichtbare Fläche, eine scharfe Kante oder ein gratgefährdetes Merkmal konzentriert sein muss. Nassstrahlen bietet Vorteile, wenn Düsenwinkel und Einwirkposition das Ergebnis am Werkstück unmittelbar bestimmen.
Wichtige Spezifikationen vor dem Kauf
Bei der Auswahl eines Lieferanten für Nassstrahlanlagen aus China sollte die Prozessfähigkeit im Vordergrund stehen, nicht die Werbesprache. Eine Anlage kann eine große Kabine, eine leistungsstarke Pumpe und einen attraktiven Preis haben und dennoch das von der Produktionslinie geforderte Finish, den Kantenradius oder die optische Konstanz verfehlen. Die nützlichste Beschaffungscheckliste ist daher prozessbezogen.
Strahldruckbereich und -stabilität
Legen Sie den für Substrat, Strahlmittel und Finishziel erforderlichen Betriebsdruckbereich fest. Schneidkantenverrundung, Fein-Entgraten und die Strukturierung sichtbarer Oberflächen erfordern üblicherweise einen engeren und stabileren Druckbereich als allgemeines Entzundern oder Reinigen. Klären Sie, ob die Anlage manuell, elektropneumatisch oder per PID-Regelkreis gesteuert wird.
Regelung der Suspensionskonzentration und Abstimmung des Strahlmittels
Ein qualifizierter Lieferant sollte erläutern, wie die Suspension aufbereitet, umgewälzt, nachgeregelt und während des Betriebs gereinigt wird. Die Auswahl der Strahlmittelsorte sollte Werkstoff, Härte und Geometrie des Werkstücks, angestrebte Partikelgröße, Finishanforderungen und Kostenziele berücksichtigen. Kann eine Anlage den Feststoffanteil nicht stabil halten, wird eine gleichmäßige Produktion schwierig, selbst wenn das erste Muster akzeptabel aussieht.
Bewegungsgenauigkeit und Wiederholbarkeit der Düse
Bei geometriesensibler Endbearbeitung ist die Achssteuerung ebenso wichtig wie der Strahldruck. Käufer sollten klären, ob die Anlage mit festen Düsen, indexierten Vorrichtungen, zeitgesteuerter Hubbewegung oder servogesteuerten X-/Y-/Z-Bewegungen arbeitet. Eine wiederholbare Bahn ist besonders wichtig bei der Werkzeugkantenbearbeitung, beim selektiven Entgraten und bei allen Verfahren, die vorgesehene Maße erhalten müssen.
Durchsatz, Taktzeit und Umrüstung
Die Zykluszeit sollte Beladen, Spannen, Strahlen, Rücklauf der Suspension, Entladen, Prüfung und jede Reinigung zwischen Chargen umfassen. Eine Anlage mit kurzer Strahlzeit kann in der realen Produktion dennoch unterdurchschnittlich abschneiden, wenn die Umrüstung lange dauert. Bei Betrieben mit unterschiedlichen Artikeln können der Rezeptaufruf und der Vorrichtungswechsel wichtiger sein als der maximale Abtrag der Düse.
Arbeitsraum, Stellfläche und Wartungszugang
Die nutzbare Kammergröße ist nicht mit den Außenmaßen der Kabine gleichzusetzen. Käufer sollten Türöffnung, Zuführung der Vorrichtung, Bewegungsraum der Düse, Entwässerungskonzept, Zugang zum Sedimentbereich, Platz für Pumpenwartung und Wartungsfreiräume für elektrische oder pneumatische Versorgungseinrichtungen prüfen. Diese Details beeinflussen Verfügbarkeit und Wartungsaufwand auch lange nach der Installation.
HMI, Zugriffsrechte und Fertigungsdisziplin
Wenn mehrere Bedienpersonen oder unterschiedliche Teilenummern beteiligt sind, sind Rezeptespeicherung und Zugriffssteuerung unverzichtbar. Anlagen, die uneingeschränkte Parameteränderungen zulassen, sind schwieriger zu validieren und geraten eher aus dem Prozessfenster. Eine gut ausgelegte HMI-Logik fördert die Wiederholbarkeit, indem sie die Einrichtung standardisiert und unnötige Änderungen begrenzt.
Nebelabsaugung, Abfallhandhabung und Versorgungsbedarf
Auch wenn Nassstrahlen die Freisetzung von Staub verringert, benötigt der Betrieb weiterhin eine Nebelabsaugung, Entwässerung für das Suspensionsmanagement und einen klaren Plan für den Schlammaustrag. Bei der Prüfung der Versorgung sollten Druckluft, Strombedarf, Wasserwirtschaft, gegebenenfalls Zuständigkeiten für Abwasser sowie Wartungsverbrauchsmaterialien wie Düsen, Dichtungen, Sichtfenster und Pumpenkomponenten berücksichtigt werden.
Sicherheitsfunktionen und Arbeitsumgebung
Verriegelungen, Not-Halt, Schutzeinrichtungen, Spritzschutz, Beleuchtung und Schutz des Sichtfensters sollten eingehend geprüft werden. Eine sicherere Anlage arbeitet oft auch gleichmäßiger, weil die Bedienperson Beladung, Düsenzustand und Prozessstatus kontrollieren kann, ohne unsichere Behelfslösungen zu improvisieren.
Anwendungen in verschiedenen Branchen
Die Stärke des Nassstrahlens liegt in seiner Anpassungsfähigkeit. Durch Änderung von Strahlmitteltyp, Partikelgröße, Druck, Düsenbahn und Vorrichtungsstrategie kann dieselbe Verfahrensfamilie sehr unterschiedliche industrielle Ziele unterstützen – von der Hartmetallkantenbearbeitung bis zur optischen Mattierung von Glas.
| Anwendungstyp | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung an Schneidwerkzeugen | Hartmetallwerkzeuge und Zerspanung | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte Kantenvorbereitung und stabilere Entwicklung des K-Faktors |
| Entgraten von Metallteilen | Zerspanung, Stanzen und Präzisionskomponenten | Zerspante Gehäuse, Stanzteile und kleine Metallbaugruppen | Selektives Entgraten mit geringeren Schwankungen durch manuelle Nachbearbeitung |
| Zunderentfernung an Schmiedeteilen oder Stangen | Schmieden und Stahlverarbeitung | Geschmiedete Teile, Stäbe und Stangenmaterial | Entfernt Oxide und Zunder mit geringerer Staubfreisetzung als beim Trockenstrahlen |
| Vorbehandlung vor dem Beschichten | Metallverarbeitung, Haushaltsgeräte und Transportkomponenten | Halterungen, Paneele und Metallgehäuse | Verbessert die Sauberkeit und unterstützt eine gleichmäßigere Beschichtungshaftung |
| AM-Nachbearbeitung | Additive Fertigung | 3D-gedruckte Metallkomponenten | Glättet raue Oberflächen und entfernt lose Rückstände |
| Verfestigungsstrahlen und Oberflächenkonditionierung | Funktionale Metallbauteile | Verschleißteile und ermüdungssensible Teile | Kontrollierter Aufprall zur gezielten Einstellung des Oberflächenzustands |
| Glasmattierung | Architektur- und Dekorglas | Paneele, Abdeckungen und Ausstellungselemente | Erzeugt ein gleichmäßiges mattes oder satiniertes Erscheinungsbild |
| Oberflächenbearbeitung von 3C-Geräten | Lieferkette für Unterhaltungselektronik | Rahmen, Gehäuse, Außenabdeckungen | Verbessert die dekorative Gleichmäßigkeit und die haptische Glätte |
Schneidkantenverrundung und Vorbereitung von Schneidwerkzeugen
Die Endbearbeitung von Schneidwerkzeugen zählt zu den anspruchsvollsten Nassstrahlanwendungen, da es dabei häufig um eine kontrollierte Kantenverrundung und nicht um die Massenreinigung geht. In diesem Zusammenhang können Lösungen zur Werkzeugkantenbearbeitung die K-Faktor-Steuerung und eine wiederholbare Mikrogeometrie vor der Beschichtung oder dem endgültigen Einsatz unterstützen.
Präzisionsentgraten von Metallteilen
Entgraten ist eine weitere geeignete Anwendung, da es von einer gerichteten Behandlung und programmierbarer Einwirkzeit profitiert. Bei wiederkehrenden Gratstellen an zerspanten oder gestanzten Komponenten können Entgratverfahren für Metallteile die Schwankungen durch Bedienpersonen gegenüber manueller Nachbearbeitung verringern.
Beschichtungsvorbehandlung und integrierte Oberflächenvorbereitung
Bei Lackier- und verwandten Beschichtungssystemen kann Nassstrahlen als Reinigungs- und Aktivierungsschritt vor der nächsten Prozessstufe dienen. Bei der Anwendungsplanung wird die Vorbehandlung vor dem Beschichten nicht nur nach dem unmittelbaren Erscheinungsbild beurteilt, sondern auch danach, wie sie die nachfolgende Haftung unterstützt und Nacharbeit verringert. Anforderungen an die Oberflächenvorbereitung für Schutzbeschichtungen beruhen häufig auf Dokumenten und Leitlinien der AMPP-Praxis zur Oberflächenvorbereitung.
AM-Bauteile, Schmiedeteile, Glas und 3C-Komponenten
Additiv gefertigte Teile benötigen häufig ein Verfahren, das raue Texturen glättet, ohne pauschal viel Material abzutragen. Schmiedeteile und Stahlstäbe müssen möglicherweise entzundert werden, wobei Nassstrahlen bessere Umgebungsbedingungen als Trockenstrahlen bieten kann. Bei Glas- und 3C-Teilen stehen dagegen ein gleichmäßiges Erscheinungsbild und eine angenehme Haptik stärker im Vordergrund. Diese unterschiedlichen Ziele lassen sich dennoch mit derselben Nassstrahl-Verfahrensfamilie erreichen, wenn die Anlage passend zur Anwendung ausgelegt ist.
Leitfaden zur Maschinenauswahl
Der Ausdruck „Nassstrahlanlage China“ umfasst ein breites Spektrum an Anlagenkonfigurationen; die richtige Wahl hängt vom Produktionsszenario ab. Manche Käufer benötigen eine Entwicklungsplattform zur Musterprüfung, andere eine robuste Chargenkabine oder eine Produktionsanordnung mit höherem Durchsatz und möglichst geringer Stillstandszeit.
| Konfiguration/Modellklasse | Zielgröße der Produktion | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| R&D-roboterunterstützte Plattform | Versuche, Musterprüfungen und Prozessentwicklung | Kleine bis mittelgroße Teile im Mix | Hoch | Strahlmittelversuche, Entwicklung der Düsenbahn und frühe Prozessvalidierung |
| Kompakte automatische Kabine | Kleinserienfertigung | Kleine Teile | Mittel | Leichtes Entgraten, Reinigen und automatisierter Einstieg ins Nassstrahlen |
| Standard-Chargensystem mit einer Kammer | Tägliche Chargenfertigung | Kleine bis mittelgroße Teile | Mittel bis hoch | Wiederholte Endbearbeitung auf begrenzter Stellfläche |
| Spezialanlage zur Einzelteilbearbeitung | Wiederholte Fertigung einer Werkstückfamilie | Kleine bis mittelgroße dedizierte Werkstücke | Hoch | Stabile Ausrichtung und Bearbeitung einzelner Werkstücke |
| Servogesteuerte Mehrachszelle für komplexe Teile | Präzisionsfertigung | Kleine bis mittelgroße komplexe Geometrien | Sehr hoch | Schneidkantenverrundung, selektives Entgraten und komplexe Oberflächen |
| Dedizierte Anlage für Plattenwerkstücke | Fertigung flacher Werkstücke | Mittelgroße bis große plattenförmige Teile | Hoch | Gleichmäßige Behandlung von Paneelen und flachen Werkstücken |
| Anlage zur Bearbeitung von Rundstäben | Halbkontinuierliche oder kontinuierliche Produktion | Lange zylindrische Werkstücke | Mittel bis hoch | Konditionierung von Stangenmaterial und Zunderentfernung |
| Produktionssystem mit Doppelkammer | Fertigung mit höherem Durchsatz | Kleine bis mittelgroße Produktionsteile | Hoch | Weniger Stillstandszeit und gleichmäßigerer Beladerhythmus |
R&D- und flexible Validierungsplattformen
Wenn der Prozess selbst noch entwickelt wird, ist ein flexibles Entwicklungssystem häufig der beste Ausgangspunkt. Eine R&D-roboterunterstützte Nassstrahlanlage eignet sich für Musterprüfungen und die Erkundung von Parametern, da sie ein breiteres Spektrum an Versuchen ermöglicht als eine vollständig dedizierte Produktionszelle.
Standard-Chargen- und Einzelteilfertigung
Für die stabile Fertigung wiederkehrender Werkstückfamilien ist eine Standard-Chargenkabine oder eine Spezialanlage zur Einzelteilbearbeitung häufig ein praktikabler Mittelweg. Eine Einkammer-Chargenkabine bietet meist eine bessere Balance aus Wiederholbarkeit, Flächeneffizienz und überschaubarem Wartungsaufwand als ein sehr kleines manuelles System oder eine überkomplex ausgelegte Sonderanlage.
Komplexe Geometrien und höherer Durchsatz
Je anspruchsvoller die Geometrie wird, desto wichtiger ist die Bewegungssteuerung. Mehrachssysteme helfen, Abstand und Düsenwinkel bei gekrümmten oder merkmalsreichen Teilen konstant zu halten. Bei höheren Produktionsvolumen können Betriebe am anderen Ende des Spektrums auf Doppelkammer- oder parallele Anordnungen umstellen, um Leerlauf beim Beladen zu verringern und die tatsächliche Anlagenauslastung zu verbessern.
Wie Käufer die Auswahl eingrenzen
Am zuverlässigsten ist die Auswahl der einfachsten Konfiguration, die dennoch Anforderungen an Finish, Qualität und Takt erfüllt. Zu geringe Automatisierung kann versteckte Arbeitskosten und schwankende Qualität verursachen; eine übermäßige Automatisierung kann Investitions- und Wartungskosten erhöhen, ohne das Oberflächenergebnis zu verbessern.
Kosten, Lieferzeit und ROI
Die Kosten eines Projekts für eine Nassstrahlanlage aus China hängen stärker vom technischen Ausführungsumfang ab als davon, dass die Anlage Suspension verwendet. Zwei Systeme können beide als Nassstrahlanlagen bezeichnet werden und sich dennoch aufgrund von Automatisierungsarchitektur, Präzisionsbewegungen, verschleißfesten Werkstoffen, Werkstückhandhabung, Gehäusegröße, Absaugqualität und Steuerungskomplexität deutlich im Preis unterscheiden.
Wichtigste Preisfaktoren
Zu den größten Kostentreibern zählen meist Kammerkonfiguration, Automatisierungsgrad, Komplexität der Vorrichtungen, Servobewegung, Auslegung des Suspensionskreislaufs, HMI-Rezeptlogik und Schlammaustrag. Eine einfache manuell gesteuerte Nassstrahlkabine gehört in eine andere Investitionskategorie als eine dedizierte Präzisionszelle mit programmierten Düsenbahnen und Druckregelung im geschlossenen Regelkreis.
Auch die laufenden Kosten sind relevant. Strahlmittelbruch, Düsen- und Pumpenverschleiß, Schutz des Sichtfensters, Nebelmanagement und Schlammentsorgung tragen zu den Gesamtkosten über die Nutzungsdauer bei. Käufer sollten daher beim Lieferantenvergleich Anschaffungspreis und Lebenszykluskosten getrennt betrachten.
Typische Lieferzeitspannen
Die Lieferzeit ist bei Standardanlagen mit wenigen Anpassungen üblicherweise am kürzesten und bei kundenspezifisch ausgelegten Systemen für eine Werkstückfamilie oder mit mehreren Bewegungsachsen länger. Ein typischer Zeitplan kann Musterprüfung, Prozessbestätigung, Konstruktionsabschluss, Fertigung, interne Prüfung nach FAT-Art, Versand, Installation vor Ort, Inbetriebnahme und Schulung umfassen. Enthält das Projekt nicht standardisierte Vorrichtungen, integrierte Beladung oder kombinierte Vorbehandlungsfunktionen, verlängert sich der Zeitplan meist.
ROI-Betrachtung für Nassstrahlprojekte
Die Investitionsrendite sollte an dem betrieblichen Problem ausgerichtet werden, das gelöst werden soll. Beim Entgraten kann der Nutzen aus weniger manueller Arbeit und geringerer Nacharbeit entstehen. Bei der Schneidkantenverrundung kann er sich in gleichmäßigerer Geometrie, verbessertem Beschichtungsverhalten oder längerer Werkzeugstandzeit zeigen. Bei der Vorbehandlung kann der Vorteil aus weniger Beschichtungsfehlern und geringerem Ausschuss in nachgelagerten Prozessen entstehen.
Deshalb beruht eine belastbare ROI-Schätzung auf betriebsbezogenen Daten. Arbeitsaufwand, unentdeckte und weitergegebene Fehler, Ausschussquote, Taktzeitdefizite, Schulungsaufwand für Bedienpersonen und Verbrauch von Verbrauchsmaterialien sind üblicherweise aussagekräftiger als allgemeine Prozentangaben.
Versteckte Lebenszykluskosten, die Käufer oft übersehen
Ein niedrigeres Angebot kann höhere Betriebskosten verbergen, wenn die Anlage schwer zu reinigen, bei Verunreinigungen instabil oder umständlich zu warten ist. Schwankungen der Suspension, schlechte Sicht, lange Zugangszeiten für Wartung und ineffizienter Abfallaustrag sind häufige versteckte Kostentreiber. Bei der Beschaffung einer Nassstrahlanlage aus China sollten diese Faktoren während der Musterprüfung und technischen Abstimmung bewertet werden, nicht erst nach dem Kauf.
Warum Prozessvalidierung die Sicherheit der Amortisationsprognose erhöht
Durch Validierung wird aus dem Anlagenkauf eine kontrollierte Prozessentscheidung. Werden Strahlmittelsorte, Druckbereich, Einwirkzeit und Vorrichtungslogik vorab überprüft, kann die fertige Anlage ein bewährtes Prozessfenster eher reproduzieren, statt nach der Installation auf Versuch und Irrtum angewiesen zu sein. Dadurch werden Amortisationsprognosen realistischer.
Warum DasiAuto?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen verbindet Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung; weitere Informationen zur Firma finden Sie auf der Seite Über DasiAuto.
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Vorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Musterprüfungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
Häufige Fragen
Gibt es bei einem Projekt für eine Nassstrahlanlage aus China üblicherweise eine Mindestbestellmenge?
Bei Industrieanlagen erfolgt die Beschaffung üblicherweise projektbezogen und nicht wie bei Verbrauchsprodukten auf Grundlage einer Mindestbestellmenge. Wichtiger ist, ob es sich um eine Standardkonfiguration oder ein kundenspezifisches System handelt, denn das beeinflusst technische Prüfung, Angebotsumfang und Fertigungszeit. Käufer sollten sich auf den Prozessumfang konzentrieren, nicht nur auf die Stückzahl.
Sollte ich vor der Bestellung Teile zur Musterprüfung einsenden?
In den meisten Fällen ja. Musterprüfungen helfen, Strahlmittelauswahl, Druckbereich, Vorrichtungskonzept, Oberflächenfinish und Zykluslogik zu bestätigen, bevor die Anlagenkonstruktion abgeschlossen wird. Außerdem verringern sie das Risiko, für die Werkstückfamilie die falsche Anlagenarchitektur zu wählen.
Wie lange dauern Installation und Inbetriebnahme üblicherweise?
Der Zeitplan hängt von der Anlagengröße, der rechtzeitigen Bereitstellung ausreichender Versorgungskapazitäten und dem Umfang kundenspezifischer Steuerungs- oder Vorrichtungslösungen ab. Standardsysteme lassen sich in der Regel schneller installieren als Mehrachs- oder integrierte Produktionszellen. Die Inbetriebnahme sollte Prozessbestätigung, Sicherheitsprüfungen, Rezepteinrichtung und Probefertigung umfassen, nicht nur eine Prüfung nach dem Einschalten.
Welche Bedienerschulung ist für Nassstrahlanlagen normalerweise erforderlich?
Die Schulung sollte Anfahren, Abschalten, Handhabung von Strahlmittel und Suspension, Rezeptauswahl, Düsenprüfung, Sicherstellung der Sicht, routinemäßige Reinigung und Abfallaustrag abdecken. Bedienpersonen müssen außerdem Anzeichen einer Prozessabweichung erkennen, etwa ein uneinheitliches Finish, nachlassende Strahlintensität oder übermäßige Feinanteile im Kreislauf. Eine gute Schulung senkt sowohl das Ausschussrisiko als auch Wartungsfehler.
Wie wichtig sind Ersatzteile und Strahlmittelnachschub nach der Lieferung?
Sie sind wesentlich, da Pumpen, Düsen, Dichtungen, Schläuche, Sichtfenster und Ventile im Strahlbetrieb Verschleißteile sind. Auch die Konstanz des Strahlmittels ist wichtig, denn veränderte Partikeleigenschaften können Finishqualität und Zykluszeit beeinflussen. Eine Anlage arbeitet am besten, wenn Ersatzteile, Strahlmittel und Prozesseinstellungen über die gesamte Betriebsdauer gemeinsam verwaltet werden.
Wie sollten Käufer den ROI für den Kauf einer Nassstrahlanlage aus China schätzen?
Am zuverlässigsten ist ein Vergleich des vorgeschlagenen Verfahrens mit dem aktuellen Arbeitsaufwand, Ausschuss, Nacharbeit, Taktzeitverlust und Schwankungen der Oberflächenqualität im Betrieb. Manche Projekte rechnen sich durch weniger Arbeitsaufwand beim Entgraten, andere durch zuverlässigere Beschichtungen, stabilere Werkzeugstandzeiten oder weniger unentdeckte und weitergegebene Fehler. Am belastbarsten ist ein ROI, der auf geprüften Prozessergebnissen und tatsächlichen Produktionsdaten statt auf allgemeinen Behauptungen beruht.


