

Réponse rapide
Une machine de sablage humide automatique convient lorsque votre procédé exige un traitement de surface répétable, moins de poussières en suspension, une qualité d’arête stable et une moindre dépendance à l’opérateur qu’un sablage manuel. Pour la plupart des acheteurs, la meilleure configuration dépend de quatre facteurs : géométrie de la pièce, finition recherchée, débit et degré d’automatisation. Si la machine maintient la concentration de la suspension abrasive, la pression de sablage, la trajectoire des buses et les performances de récupération dans une plage contrôlée, elle offre généralement de meilleurs résultats qu’une cabine plus simple pour l’ébavurage de précision, la préparation des arêtes, le prétraitement avant revêtement et la finition esthétique.
| Facteur clé | Attente industrielle typique | Importance |
|---|---|---|
| Type de procédé | Sablage humide / sablage en suspension / sablage abrasif humide | Définit le type de finition, le niveau de poussière et les besoins de récupération |
| Mode de commande | Pression programmée, mémorisation des recettes, déplacement automatique des buses ou des pièces | Réduit les variations entre opérateurs et équipes |
| Niveau de précision | Chargement manuel avec sablage automatisé, jusqu’aux mouvements multiaxes asservis | Détermine l’adéquation au contrôle des bavures, à la préparation des arêtes et aux pièces d’aspect |
| Applications typiques | Outils de coupe, pièces usinées, pièces forgées, pièces AM, verre et boîtiers 3C | Confirme l’adéquation du procédé à la ligne de production |
| Profil environnemental | Faible émission de poussières libres, circulation fermée de la suspension abrasive, extraction du brouillard | Favorise un fonctionnement plus propre que le sablage à sec seul |
| Délai indicatif | Les modèles standard sont plus rapides ; l’automatisation personnalisée prend généralement plus de temps | Influe sur le calendrier du projet et les efforts de validation |
Qu’est-ce qu’une machine de sablage humide automatique ?
Une machine de sablage humide automatique est un système de traitement de surface destiné à la production. Elle mélange l’eau et les abrasifs pour former une suspension, puis projette celle-ci sur la pièce à travers un circuit de sablage contrôlé. Contrairement à une simple cabine manuelle, la version automatique ajoute des mouvements programmés, la gestion de recettes, des cycles minutés et une logique de manutention des pièces. Le résultat dépend ainsi moins du geste de l’opérateur et davantage des réglages de la machine.
Au sein de la famille plus large des procédés de sablage abrasif, le sablage humide automatique appartient au segment des procédés abrasifs humides, également appelés sablage en suspension, sablage humide ou sablage humide. Le mécanisme sous-jacent reste une érosion mécanique de la surface, mais la phase aqueuse modifie l’impact des abrasifs, la gestion des poussières et le comportement du procédé sur les composants de précision.
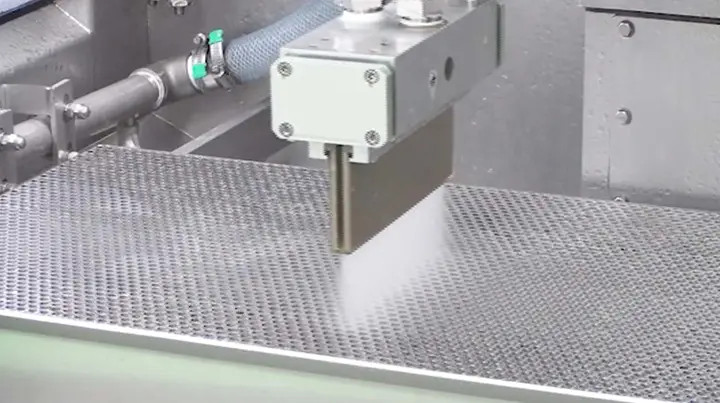
Place du sablage humide automatique dans le traitement de surface
Le sablage humide automatique est utilisé lorsqu’un fabricant a besoin de davantage qu’un nettoyage occasionnel ou qu’une retouche esthétique manuelle. Il se situe entre le sablage en cabine de base et les lignes de finition très spécialisées, et offre une solution technique pour la préparation répétable des arêtes, l’ébavurage sélectif, l’élimination de la calamine, le prétraitement avant revêtement, le post-traitement de pièces issues de la fabrication additive, le grenaillage de précontrainte et l’amélioration visuelle des surfaces.
Le terme « automatique » peut désigner plusieurs fonctions de la machine : séquences de sablage minutées, déplacement asservi des buses, indexation automatique des montages, chargement assisté par robot, recettes programmables ou récupération intégrée avec évacuation des boues. Lors de l’achat, il convient d’aller au-delà de cette appellation et de demander précisément quels mouvements et quelles commandes sont automatisés.
Principaux avantages de l’automatisation du sablage humide
L’avantage le plus souvent cité est le fonctionnement sans poussière au sens pratique où la phase aqueuse réduit une grande partie des particules en suspension générées par l’impact abrasif à sec. Elle ne supprime ni le brouillard ni toute la gestion des déchets, mais elle modifie sensiblement l’environnement de l’usine et la stratégie d’extraction.
Un deuxième avantage est la réduction du risque d’incrustation des abrasifs sur certaines surfaces sensibles ou revêtues, car le film d’eau amortit l’impact. Un troisième est la possibilité d’obtenir une finition plus fine et plus uniforme sur de nombreuses pièces pour lesquelles un impact à sec plus agressif laisserait un aspect plus rugueux ou moins régulier. Le quatrième avantage est la rigueur du procédé : une fois stabilisées la concentration de la suspension abrasive, la pression, la distance de projection, la trajectoire des buses et la durée d’exposition, la répétabilité s’améliore nettement.
Le sablage humide automatique ne se résume pas à une cabine munie d’une minuterie
Certains systèmes d’entrée de gamme sont qualifiés d’automatiques uniquement parce qu’ils exécutent un cycle prédéfini. Dans un contexte industriel, l’automatisation devrait toutefois signifier que les paramètres du procédé qui influencent la finition sont activement maîtrisés. Cela comprend la régulation de pression, la relation entre la buse et la pièce, la répétabilité du maintien, la recirculation de la suspension abrasive, la gestion des abrasifs usagés et l’enregistrement de paramètres sous forme de recettes.
Ce point est important, car les résultats d’un traitement de surface sont très sensibles aux petites variations. Une machine dont l’architecture de procédé est stable offre généralement plus de valeur qu’une machine affichant une puissance de sablage nominale supérieure, mais maîtrisant mal le comportement de la suspension abrasive et la régularité des mouvements.
Comment fonctionne une machine de sablage humide automatique ?
Une machine de sablage humide automatique fonctionne en circuit industriel fermé. L’eau et les abrasifs sont mélangés pour former une suspension ; celle-ci est pompée puis accélérée par de l’air comprimé à travers une buse. La pièce est traitée dans une chambre fermée, puis le mélange usagé est récupéré, décanté, filtré et remis en circulation. La qualité de ce circuit détermine la stabilité de la finition, les besoins de maintenance et l’efficacité réelle de la production.
Préparation et maîtrise de la suspension abrasive
Le procédé commence dans la cuve de suspension, où l’eau et les abrasifs sont mélangés jusqu’à la concentration cible. Une machine bien conçue ne dépend pas d’un brassage manuel occasionnel ; elle maintient les abrasifs en suspension grâce à la conception du circuit, à l’agitation et au dimensionnement de la pompe en fonction des caractéristiques des abrasifs. Si la concentration varie au cours d’une équipe, le comportement d’enlèvement et la finition de surface varient également.
Dans les systèmes automatiques, la maîtrise de la concentration est d’autant plus importante que la machine doit reproduire le même résultat sur de nombreux cycles. La stabilité de la suspension est donc une fonction de contrôle du procédé, et non un simple détail de conception de la cuve.
Air comprimé et accélération du jet dans la buse
Depuis la cuve, la suspension circule dans un circuit résistant à l’usure jusqu’au pistolet de sablage ou à l’ensemble de buses. L’air comprimé accélère ensuite le jet de suspension. L’énergie d’impact qui en résulte dépend de la pression, du diamètre de la buse, de la distance de projection, de l’angle d’impact, de la densité de la suspension et de la taille des abrasifs. La commande automatique est utile à ce stade, car une trajectoire de buse régulière permet de maîtriser ces paramètres plus précisément qu’une opération entièrement manuelle.
Lorsque la précision est importante, les fabricants de machines associent souvent le mouvement des axes par servomoteur à une alimentation en pression contrôlée, plutôt que de simplement augmenter la pression d’air. L’objectif n’est pas d’obtenir l’action la plus agressive possible, mais une action de surface stable et prévisible.
Mouvements programmés, montages et exposition de la pièce
La caractéristique essentielle d’une machine de sablage humide automatique est que l’exposition est programmée. La buse peut se déplacer selon les axes X/Y/Z, le montage peut faire tourner la pièce, ou le système peut combiner ces deux approches. Pour les pièces complexes, la relation entre la buse et la surface de la pièce est souvent plus importante que la pression maximale : le rayon d’arête, l’élimination des bavures et l’uniformité visuelle dépendent de la régularité du temps d’exposition et de l’angle.
C’est pourquoi l’automatisation peut transformer des applications telles que la préparation des arêtes des outils en carbure, la finition esthétique de composants électroniques et l’ébavurage sélectif. Une fois la trajectoire validée, la machine peut la répéter avec beaucoup moins de variations qu’un pistolet de sablage tenu à la main.
Récupération en circuit fermé, décantation et réutilisation
Après l’impact, la suspension s’écoule vers une zone de collecte et réintègre le circuit de récupération. Les abrasifs réutilisables et l’eau sont remis en circulation, tandis que les déchets plus lourds, les abrasifs fragmentés et les contaminants éliminés sont séparés progressivement. Cette architecture de récupération joue un rôle essentiel dans les coûts d’exploitation, car elle influe sur la consommation d’abrasifs, les arrêts, l’usure des pompes et la main-d’œuvre nécessaire à l’évacuation des boues.
Les machines les mieux conçues prévoient une gestion des sédiments plutôt que de la laisser à l’improvisation. Des cuves accessibles, une décantation maîtrisée, des procédures de vidange simples et une protection contre l’usure dans le circuit de suspension allègent les contraintes d’exploitation au quotidien.
Gestion du brouillard et visibilité pour l’opérateur
Bien que le sablage humide réduise nettement les poussières libres par rapport au sablage à sec, il produit tout de même du brouillard d’eau et de fines particules contaminantes en suspension dans l’enceinte. Les systèmes automatiques nécessitent donc une extraction, une circulation d’air dans la cabine, des dispositifs assurant la visibilité, un éclairage et une maîtrise des éclaboussures. Une mauvaise visibilité complique la validation, l’inspection et la maintenance, même sur une machine automatisée.
Stabilité de pression PID et gestion des recettes
Pour une production répétable, la pression ne doit pas varier en fonction des fluctuations du compresseur, de l’usure des buses ou de l’évolution de la suspension abrasive. C’est là qu’intervient la régulation en boucle fermée . La régulation de pression de sablage par PID, associée à la gestion des recettes sur l’IHM, aide à maintenir le procédé dans une plage de fonctionnement validée, sans devoir compter sur des réajustements manuels.
En sablage automatisé en suspension, la répétabilité vient de la maîtrise du circuit, et non d’un sablage plus puissant.
| Paramètre | Plage ou condition industrielle typique | Importance |
|---|---|---|
| Pression de travail | Généralement d’environ 0,2 à 0,7 MPa, selon l’application | Détermine l’énergie d’impact, le taux d’enlèvement et la sensibilité de la finition |
| Concentration de la suspension abrasive | Souvent maîtrisée dans une plage typique de faible à moyenne teneur en solides, en masse ou en volume | Influe sur l’agressivité, la régularité et l’utilisation des abrasifs |
| Taille des particules abrasives | Granulométries fines à moyennes, généralement choisies selon la finition recherchée et le matériau | Influe sur la rugosité, la préparation des arêtes et l’usure des buses |
| Besoin en air comprimé | Dépend du diamètre des buses, de la consigne de pression et du cycle de fonctionnement | Détermine les besoins du compresseur et la consommation d’énergie |
| Comportement de la consommation d’abrasifs | Dépend de la fragmentation, de la contamination, des pertes par entraînement et du rendement de récupération | Détermine le coût des consommables et l’intervalle de maintenance |
| Système de commande | Du régulateur manuel au PLC/IHM avec gestion de pression PID | Détermine la répétabilité et le degré de dépendance à l’opérateur |
Pourquoi le principe de fonctionnement compte dans le choix du fournisseur
De nombreux systèmes automatiques se ressemblent sur les photos de brochure. Les véritables différences résident généralement dans le circuit de suspension, la commande des axes, la gestion des sédiments, l’extraction du brouillard et la rigueur de gestion des recettes. Les acheteurs devraient donc demander comment la machine se comporte après de longues séries de production, et pas seulement lors d’une courte démonstration avec des abrasifs neufs et une cuve propre.
Machine de sablage humide automatique, sablage à sec et autres méthodes
La comparaison des procédés est essentielle, car une machine de sablage humide automatique n’est pas toujours la meilleure solution. Selon l’objectif de surface, l’économie de production et les contraintes environnementales, le sablage à sec, le grenaillage de précontrainte ou la finition vibratoire peuvent rester mieux adaptés dans certaines usines.
| Point de comparaison | Sablage humide automatique | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire |
|---|---|---|---|---|
| Poussières en suspension | Faibles grâce à l’impact des abrasifs en milieu aqueux ; le brouillard doit toutefois être maîtrisé | Plus élevées et davantage tributaires du système de dépoussiérage | Modérées, selon l’enceinte et les abrasifs | Peu de poussières externes, mais la gestion du produit de traitement et des abrasifs reste nécessaire |
| Caractéristiques de la finition de surface | Fine, amortie et plus facile à uniformiser sur les pièces esthétiques ou de précision | Plus agressif et souvent plus rugueux | Traitement fonctionnel par impact plutôt que finition esthétique | Lissage en vrac et adoucissement des arêtes sur des formes adaptées |
| Risque d’incrustation des abrasifs | Généralement plus faible sur certaines surfaces tendres ou revêtues | Plus élevé sur certains matériaux sensibles | Dépend des abrasifs et de l’objectif du procédé | Généralement pas le problème principal |
| Localisation et sélectivité | Bonnes avec une trajectoire de buse et un montage contrôlés | Bonnes, mais souvent plus sensibles au geste de l’opérateur | Axées sur la couverture plutôt que sur le traitement sélectif des arêtes | Limitées sur les caractéristiques très localisées |
| Répétabilité en automatisation | Élevée lorsque la pression, la concentration et la trajectoire sont maîtrisées | Moyenne à élevée, mais le flux de poussières et d’abrasifs peut varier | Élevée dans les systèmes de grenaillage de précontrainte aux paramètres strictement définis | Élevée pour les lots en vrac de pièces compatibles |
| Gestion environnementale | Gestion de la suspension abrasive, du brouillard, des sédiments et des évacuations | Dépoussiérage à sec et gestion des abrasifs usagés | Confinement et vérification de l’intensité | Gestion des eaux usées ou du produit de traitement, ainsi que séparation des abrasifs |
Sablage humide automatique ou sablage abrasif à sec
Le sablage à sec reste efficace lorsque le nettoyage agressif, le décapage ou la création d’un profil rugueux constitue l’objectif principal. Le sablage humide automatique prend l’avantage lorsque la pièce ne tolère pas les poussières incontrôlées, que la finition doit être plus fine ou que le procédé doit être répétable sur de petites caractéristiques et des surfaces visibles.
Sablage humide automatique ou grenaillage de précontrainte
Le grenaillage de précontrainte est apparenté, mais sa fonction est différente. Il vise normalement à induire des contraintes de compression et à améliorer les performances liées à la fatigue, plutôt qu’à nettoyer, ébavurer ou améliorer l’aspect d’une surface. Lorsqu’ils comparent ces procédés, les acheteurs doivent distinguer le sablage destiné à modifier l’état de surface des procédés de grenaillage de précontrainte conçus à cet effet, décrits dans le guide ASTM B851 sur le grenaillage de précontrainte.
Sablage humide automatique ou finition vibratoire
La finition vibratoire est efficace lorsque de grandes quantités de pièces simples peuvent être traitées en vrac avec un contact généralisé. Elle est moins adaptée lorsque le traitement doit être directionnel, sélectif ou étroitement contrôlé sur des arêtes délicates et des surfaces visibles. Le sablage humide automatique est plus pertinent lorsque la géométrie, l’accès et l’angle des buses déterminent le résultat.
Préparation de surface et exigences de revêtement
Le traitement de surface doit également être évalué au regard des exigences de revêtement en aval. Les organismes spécialisés dans les revêtements de protection se réfèrent souvent aux normes AMPP de préparation de surface car la propreté de la surface et la régularité du profil influencent directement les performances du revêtement et le risque de reprise.
Caractéristiques essentielles à évaluer avant l’achat
La meilleure décision d’achat repose généralement sur une liste de contrôle technique plutôt que sur une comparaison des seuls prix. Pour une machine de sablage humide automatique, la question essentielle est de savoir si elle peut maintenir la plage de fonctionnement requise par vos pièces pendant un cycle de production complet, et pas seulement dans des conditions d’essai.
Plage et stabilité de pression
Commencez par examiner la pression de sablage réglable, et non la valeur maximale indiquée sur le devis. Demandez comment le fournisseur régule la pression en cas d’usure des buses, de variation du compresseur ou de longues équipes de production. Si le procédé vise un contrôle précis des arêtes ou une uniformité visuelle, une pression stable a généralement plus de valeur qu’une pression de pointe élevée.
Maîtrise de la concentration de la suspension abrasive
Le système de suspension doit préciser la plage de concentration, le principe d’agitation, la configuration des cuves et la manière dont l’opérateur vérifie ou corrige le mélange en production. Les acheteurs devraient également demander comment l’accumulation de particules fines est gérée, car la fragmentation des abrasifs peut modifier insidieusement le comportement du sablage.
Précision des axes et répétabilité de la trajectoire
Pour les travaux de précision, la qualité des axes compte. Si la machine utilise des mouvements X/Y/Z asservis ou un mouvement synchronisé du montage, renseignez-vous sur la répétabilité attendue, la fluidité des déplacements et le maintien de la distance de buse dans toute l’enveloppe de travail. Les erreurs de mouvement se répercutent rapidement sur la régularité de la préparation des arêtes et les performances de l’ébavurage localisé.
Débit, durée du cycle et logique de chargement
Une discussion réaliste sur la durée du cycle doit inclure le chargement, le bridage, le sablage, l’égouttage, le déchargement et toute maintenance de cuve ou de filtre requise entre les tâches. Les machines automatiques peuvent perdre une grande partie de leur intérêt si le montage et le transfert des pièces sont inefficaces.
Encombrement au sol et facilité d’utilisation de la chambre
Les dimensions de la chambre ne suffisent pas à définir la capacité utile. La demande de devis doit prendre en compte la course des buses, les obstacles liés au montage, l’accès pour la maintenance, l’éclairage et la visibilité, ainsi que la possibilité que de futures familles de pièces nécessitent un autre angle de sablage ou une autre orientation.
IHM, gestion des recettes et autorisations des utilisateurs
Une machine destinée à plusieurs produits devrait permettre le stockage de recettes, une gestion rigoureuse des changements de série et un accès par rôle afin que les opérateurs ne modifient pas accidentellement des paramètres de procédé validés. Dans les grandes usines, il s’agit d’une fonction pratique de contrôle qualité, et non d’une option logicielle accessoire.
Récupération, sédiments et gestion des abrasifs usagés
La décantation de la suspension, les procédures de vidange en une étape, l’accès aux zones de boues et la protection des pompes doivent être examinés avec attention. Ces fonctions sont souvent négligées lors de l’achat, alors qu’elles influencent fortement la main-d’œuvre de maintenance et la disponibilité quotidienne.
Réseaux et sécurité
Les besoins en air comprimé, les exigences électriques, la gestion de l’eau, le cheminement des évacuations, les verrouillages de l’enceinte, les arrêts d’urgence, la maîtrise des éclaboussures et l’extraction du brouillard doivent tous être confirmés avant l’installation. La sécurité ne se limite pas aux dispositifs de protection ; elle consiste aussi à rendre le procédé visible, maintenable et prévisible dans l’exploitation quotidienne de l’usine.
Applications dans différents secteurs
Une machine de sablage humide automatique est particulièrement utile lorsque le besoin de procédé est précis. Différents secteurs utilisent le même principe fondamental de sablage humide, mais le résultat recherché peut être la préparation des arêtes, l’élimination des bavures ou des oxydes, l’amélioration de l’adhérence ou la création d’une texture esthétique.
| Type d’application | Secteur visé | Exemple de pièce | Avantage du procédé |
|---|---|---|---|
| Préparation des arêtes des outils de coupe | Outils en carbure et usinage de précision | Plaquettes, fraises en bout et forets | Préparation contrôlée des arêtes et mise au point plus répétable du facteur K |
| Ébavurage des pièces métalliques | Usinage, emboutissage et fabrication de composants | Pièces usinées de précision, pièces poinçonnées | Ébavurage sélectif réduisant le travail de finition manuelle |
| Décalaminage de pièces forgées ou de barres | Forge et transformation de l’acier | Composants forgés, tiges et barres | Élimine les oxydes et la calamine en générant moins de poussières en suspension que les méthodes uniquement à sec |
| Prétraitement avant revêtement | Fabrication, appareils électroménagers et composants de transport | Supports, boîtiers et panneaux formés | Améliore la propreté et favorise une adhérence du revêtement plus régulière |
| Post-traitement AM | Fabrication additive | Pièces métalliques imprimées en 3D | Affiner la texture de surface et éliminer les résidus non adhérents |
| Grenaillage de précontrainte et conditionnement de surface | Composants métalliques fonctionnels | Pièces d’usure, composants sensibles à la fatigue | Impact contrôlé pour obtenir un état de surface conçu selon les exigences |
| Dépolissage du verre | Verre architectural et décoratif | Panneaux en verre, pièces d’affichage | Crée un aspect mat ou dépoli plus uniforme |
| Finition des appareils 3C | Chaîne d’approvisionnement de l’électronique grand public | Cadres, coques et couvercles | Améliore l’uniformité esthétique et la douceur au toucher |
Préparation des arêtes des outils de coupe
La préparation des arêtes d’outils en carbure figure parmi les applications les plus exigeantes du sablage humide automatique. La machine doit y maîtriser étroitement l’exposition aux buses, leur angle et le comportement des abrasifs afin de maintenir le rayon d’arête dans les tolérances du procédé. Dans ce contexte, les applications de préparation des arêtes d’outils relèvent moins du « nettoyage » que du conditionnement géométrique.
Ébavurage des pièces usinées et poinçonnées
L’ébavurage sélectif convient également très bien, car l’automatisation peut réduire la variabilité liée à l’opérateur tout en préservant les surfaces critiques. Pour les usines confrontées à des bavures récurrentes sur des composants de précision, les procédés d’ébavurage des pièces métalliques justifient souvent l’automatisation lorsque la finition manuelle devient irrégulière ou exige trop de main-d’œuvre.
Prétraitement avant revêtement et activation de surface
Dans les lignes de prétraitement, le sablage humide n’est pas une étape de finition isolée ; il fait partie d’un système en aval pouvant inclure le nettoyage, un traitement de conversion et le revêtement. Le procédé s’évalue selon sa capacité à préparer le substrat pour l’étape suivante, et pas uniquement d’après son aspect visuel.
Finition des pièces issues de la fabrication additive, du verre et des produits 3C
Ces segments mettent généralement l’accent sur l’aspect, la finesse de la texture et l’uniformité des surfaces visibles. Le sablage humide automatique permet de standardiser l’exposition d’un lot à l’autre tout en évitant les marques esthétiques plus agressives que laissent certains procédés à sec.
Guide de sélection des équipements
L’expression « machine de sablage humide automatique » recouvre un vaste éventail d’architectures d’équipement. Le bon choix dépend de l’échelle de production, de la géométrie des pièces, de la précision requise et de la flexibilité dont l’usine aura besoin pour de futurs changements de produits.
| Configuration / gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| Plateforme de R&D assistée par robot | Développement du procédé et essais sur échantillons | Pièces variées de petites à moyennes dimensions | Élevé | Validation de nouvelles pièces, essais d’abrasifs, mise au point des recettes |
| Cabine automatique compacte | Production en petits lots | Petites pièces | Moyen | Ébavurage léger, nettoyage, automatisation d’entrée de gamme |
| Cabine de production standard à chambre simple | Fabrication courante par lots | Pièces de petites à moyennes dimensions | Moyen à élevé | Finition par lots avec cycles répétables |
| Machine dédiée au traitement pièce par pièce | Traitement répétitif pièce par pièce | Pièces dédiées de petites à moyennes dimensions | Élevé | Orientation stable et exposition contrôlée d’une famille de pièces |
| Système multiaxe asservi pour pièces complexes | Production de précision | Géométries complexes de petites à moyennes dimensions | Très élevé | Préparation des arêtes, ébavurage sélectif, surfaces complexes |
| Machine dédiée aux pièces en forme de plaque | Production de pièces plates ou en forme de plaque | Pièces plates de moyennes à grandes dimensions | Élevé | Traitement uniforme des plaques, panneaux et composants en tôle |
| Système de traitement des barres rondes | Manutention continue ou semi-continue | Pièces cylindriques longues | Moyen à élevé | Décalaminage et conditionnement de tiges ou barres |
| Système de production à double chambre | Fabrication à débit plus élevé | Pièces de production de petites à moyennes dimensions | Élevé | Réduction du temps d’inactivité et flux de lots plus continu |
R&D et systèmes de validation flexibles
Pour de nouvelles applications, une plateforme de développement flexible constitue généralement le point de départ le moins risqué. Une cellule robotisée de sablage pour la R&D est pertinente lorsque l’usine doit tester les granulométries d’abrasifs, les trajectoires de buses et les stratégies d’exposition avant de figer une configuration de production dédiée.
Cabines de production standard
De nombreuses usines n’ont pas besoin d’une manutention entièrement robotisée pour obtenir une maîtrise réelle du procédé. Une configuration automatique classique par lots, en particulier une cabine de production à chambre simple, offre souvent le meilleur équilibre entre encombrement, répétabilité et facilité de maintenance pour les volumes moyens.
Systèmes dédiés aux pièces individuelles et complexes
Lorsqu’une famille de pièces représente l’essentiel de la charge de travail, une machine dédiée au traitement pièce par pièce peut simplifier les montages et réduire les changements de série. Pour les géométries plus complexes, un système multiaxe asservi permet souvent de maintenir l’angle, la distance et la durée d’exposition malgré les variations des surfaces.
Configurations de production à haut débit
Pour les productions à haut débit, l’intérêt de l’automatisation vient souvent de la réduction des temps d’inactivité, plutôt que de la simple accélération du jet de sablage. Les systèmes à double chambre ou en parallèle sont pertinents lorsque le chargement et le déchargement sont devenus les étapes limitantes.
Comment utiliser la matrice de sélection
La stratégie d’achat la plus fiable consiste à choisir la configuration la plus simple qui puisse néanmoins satisfaire les objectifs de qualité de finition, de répétabilité et de durée de cycle. Automatiser à l’excès un procédé simple augmente les coûts et la maintenance, tandis qu’une automatisation insuffisante d’un procédé de précision entraîne généralement des rebuts cachés et des pertes de main-d’œuvre.
Coûts, délais et retour sur investissement
L’analyse des coûts d’une machine de sablage humide automatique doit inclure l’investissement, les consommables, la maintenance, les utilités et les effets sur la qualité. Un prix indiqué plus bas ne garantit pas un coût total de possession inférieur si la machine exige des réajustements fréquents, une gestion inefficace des boues ou trop d’interventions manuelles.
Principaux facteurs de prix
Les principaux facteurs de prix sont la taille de la chambre, le niveau d’automatisation, les axes asservis, la complexité des montages, la conception de la récupération de la suspension abrasive, les composants résistants à l’usure, les fonctions de l’IHM et le matériel d’extraction. Une cabine de base avec mouvements minutés représente une catégorie d’investissement différente d’un système multiaxe avec commande du procédé par recettes et manutention intégrée des pièces.
Les consommables comptent également. La durée de vie des abrasifs, l’usure des buses et des pompes, le taux de contamination de la suspension et la main-d’œuvre de nettoyage contribuent tous aux coûts à long terme. Les acheteurs doivent comparer non seulement le prix d’achat de la machine, mais aussi le coût nécessaire pour maintenir sa stabilité.
Structure habituelle des délais
Les délais sont généralement plus courts pour les plateformes standard et plus longs pour l’automatisation personnalisée. Un calendrier réaliste comprend souvent les essais sur échantillons, l’approbation du procédé, l’ingénierie, la fabrication, les essais en usine, l’expédition, l’installation, la mise en service et la formation des opérateurs. Les projets s’allongent lorsqu’ils nécessitent des montages personnalisés, la programmation de robots, des systèmes de chargement intégrés ou des exigences environnementales particulières.
Évaluation du retour sur investissement selon l’application
Pour l’ébavurage, le retour sur investissement provient souvent de la réduction du travail manuel et des reprises dues à l’irrégularité des arêtes. Pour la préparation des arêtes d’outils, le gain peut venir d’une meilleure régularité des arêtes, de performances de revêtement plus stables ou d’une durée de vie utile des outils plus longue. Pour le prétraitement avant revêtement, le retour peut se traduire par une meilleure adhérence et moins de défauts en aval.
L’essentiel est de cerner la principale source de pertes actuelle. Si le goulot d’étranglement concerne la main-d’œuvre, il faut évaluer l’automatisation selon les effectifs et le débit. S’il s’agit de variations de qualité, le modèle de retour sur investissement doit mettre l’accent sur la réduction des rebuts, la répétabilité du procédé et la diminution des reprises de finition.
Coûts de possession cachés
Plusieurs coûts cachés sont souvent sous-estimés lors de l’achat : temps consacré à l’évacuation des boues, problèmes de visibilité, fréquence de remplacement des buses, instabilité des recettes et arrêts dus à des pompes ou vannes insuffisamment protégées. Une machine apparemment moins chère au départ peut revenir plus cher s’il est difficile de la maintenir dans une plage de procédé validée.
Pourquoi la validation du procédé renforce la fiabilité des prévisions de retour
Les calculs de retour sur investissement sont plus crédibles lorsqu’ils reposent sur des essais d’échantillons et des critères d’acceptation définis. Un fournisseur capable de valider le résultat de surface, le choix des abrasifs et la logique du cycle avant la conception finale réduit l’incertitude technique et raccourcit la période d’apprentissage après l’installation.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide pour le traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme indiqué dans À propos de DasiAuto.
Les essais d’application et le développement des procédés permettent d’évaluer les abrasifs et les réglages de traitement avant de définir la configuration de l’équipement. L’ingénierie peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces en fonction de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle donnée doit être établie par des essais sur des échantillons représentatifs. DasiAuto accompagne l’installation, la formation des opérateurs et l’assistance technique continue tout au long du processus de production.
FAQ
Comment savoir si une machine de sablage humide automatique convient mieux à mes pièces qu’une cabine manuelle ?
La décision dépend généralement de la répétabilité, de la main-d’œuvre nécessaire et de la complexité géométrique. Si le résultat du procédé varie fortement d’un opérateur à l’autre, ou si la durée du cycle est surtout imputable à la manutention manuelle et aux déplacements du pistolet, l’automatisation est généralement plus facile à justifier. Pour les pièces d’aspect très exigeant ou sensibles aux tolérances, les mouvements programmés sont souvent déterminants.
Un fournisseur peut-il réaliser des essais sur échantillons avant de figer la configuration finale de la machine ?
Oui, et c’est généralement le moyen le plus pratique de réduire les risques du projet. Les essais sur échantillons aident à confirmer la granulométrie des abrasifs, la plage de pression, l’orientation du montage, la trajectoire des buses et le résultat de surface atteignable avant de figer l’implantation de l’équipement. Ils améliorent également la précision du devis commercial.
Quel niveau de personnalisation est courant pour une machine de sablage humide automatique ?
Un certain degré de personnalisation est courant, même sur les plateformes standard. Les montages, la disposition des buses, les ensembles de recettes, la rotation des pièces, la logique de chargement et les détails de récupération sont souvent adaptés à l’application. L’essentiel est que ces modifications répondent aux exigences du procédé, plutôt que d’être des options d’apparence ajoutées sans validation.
Que doivent comprendre l’installation, la mise en service et la formation des opérateurs ?
Une remise complète doit couvrir les utilités, l’emplacement de la machine, les contrôles au démarrage, les verrouillages de sécurité, le réglage des paramètres, la production d’essai, les routines de maintenance et le dépannage courant. La formation des opérateurs doit porter non seulement sur l’utilisation de la machine, mais aussi sur la détection des variations de suspension abrasive, des problèmes de visibilité et des changements du procédé liés à l’usure.
Quelle importance accorder aux pièces de rechange et au réapprovisionnement en abrasifs lors de l’achat ?
Ils sont très importants, car les systèmes de sablage sont par nature soumis à une usure importante. Les pompes, buses, vannes, joints, fenêtres et granulométries d’abrasifs adaptées influencent tous la disponibilité et la régularité du procédé. Une machine dont l’approvisionnement en pièces est mal assuré peut rapidement devenir difficile à maintenir en production, même si l’installation initiale s’est bien déroulée.
Combien de temps faut-il généralement pour rentabiliser une machine de sablage humide automatique ?
Il n’existe pas de délai de retour universel, car le retour sur investissement dépend du coût de la main-d’œuvre, du taux actuel de rebuts, du débit requis et de l’amélioration des performances en aval apportée par le procédé. Les projets qui remplacent un ébavurage manuel ou stabilisent une finition de précision à forte valeur ajoutée sont souvent rentabilisés plus rapidement que ceux où le procédé actuel est déjà régulier. L’estimation la plus fiable relie les résultats d’essais sur échantillons aux données réelles de l’usine concernant la main-d’œuvre, la qualité et la production.


