

Kurzantwort
Eine automatische Nassstrahlanlage ist die richtige Wahl, wenn Ihr Prozess im Vergleich zum manuellen Strahlen eine wiederholbare Oberflächenbehandlung, weniger luftgetragenen Staub, stabile Schneidkantenqualität und geringere Abhängigkeit von Bedienern erfordert. Für die meisten Käufer hängt die passende Konfiguration von vier Faktoren ab: Werkstückgeometrie, gewünschte Oberfläche, Durchsatz und Automatisierungsgrad. Kann die Anlage Suspensionskonzentration, Strahldruck, Düsenbahn und Rückführleistung innerhalb eines kontrollierten Fensters halten, ist sie bei Präzisionsentgratung, Schneidkantenverrundung, Beschichtungsvorbehandlung und kosmetischer Oberflächenbearbeitung üblicherweise leistungsfähiger als eine einfachere Kabine.
| Kernfaktor | Typische industrielle Anforderung | Warum es wichtig ist |
|---|---|---|
| Prozesstyp | Nassstrahlen / Suspensionsstrahlen / Dampfstrahlen | Bestimmt Oberflächencharakter, Staubprofil und Rückführungsbedarf |
| Steuerungsart | Programmierbarer Druck, Rezeptverwaltung, automatische Düsen- oder Werkstückbewegung | Verringert Abweichungen zwischen Bedienern und Schichten |
| Präzisionsniveau | Manuelles Beladen mit automatisiertem Strahlen bis hin zu servogesteuerten Mehrachsbewegungen | Bestimmt die Eignung für Gratkontrolle, Schneidkantenvorbereitung und kosmetische Werkstücke |
| Typische Anwendungen | Schneidwerkzeuge, bearbeitete Teile, Schmiedeteile, AM-Teile, Glas, 3C-Gehäuse | Bestätigt die Eignung des Prozesses für die Produktionslinie |
| Umweltprofil | Wenig freie Stäube, geschlossener Suspensionskreislauf, Nebelabsaugung | Ermöglicht einen saubereren Betrieb als ausschließliches Trockenstrahlen |
| Lieferzeitspanne | Standardmodelle schneller; kundenspezifische Automatisierung dauert üblicherweise länger | Beeinflusst Projektplanung und Validierungsaufwand |
Was ist eine automatische Nassstrahlanlage?
Eine automatische Nassstrahlanlage ist ein industrielles Oberflächenbehandlungssystem, das Wasser und Strahlmittel zu einer Suspension mischt und diese anschließend über einen gesteuerten Strahlkreislauf auf ein Werkstück richtet. Im Unterschied zu einer einfachen manuellen Kabine verfügt die automatische Ausführung über programmierte Bewegungen, Rezeptsteuerung, zeitgesteuerte Zyklen und eine Logik zur Werkstückhandhabung. Dadurch hängt das Strahlergebnis weniger von der Bedienungstechnik und stärker von den Maschineneinstellungen ab.
Innerhalb der umfassenderen Familie der Strahlverfahren, gehört das automatische Nassstrahlen zum Nassstrahlsegment, das auch als Suspensionsstrahlen, Nasssandstrahlen oder Dampfstrahlen bezeichnet wird. Der zugrunde liegende Mechanismus ist weiterhin mechanischer Oberflächenabtrag, doch die Wasserphase verändert, wie das Strahlmittel auf die Oberfläche trifft, wie Staub gehandhabt wird und wie sich der Prozess bei Präzisionskomponenten verhält.
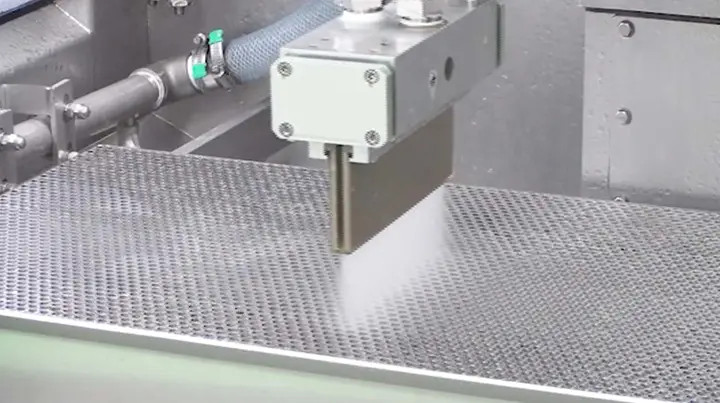
Einsatzbereich des automatischen Nassstrahlens in der Oberflächenbehandlung
Automatisches Nassstrahlen kommt zum Einsatz, wenn ein Hersteller mehr als gelegentliche Reinigung oder manuelle kosmetische Nachbearbeitung benötigt. Es liegt zwischen dem einfachen Kabinenstrahlen und hochspezialisierten Bearbeitungslinien und bietet einen technischen Weg zu wiederholbarer Schneidkantenvorbereitung, selektivem Entgraten, Zunderentfernung, Beschichtungsvorbehandlung, Nachbearbeitung additiv gefertigter Teile, Verfestigungsstrahlen und optischer Oberflächenverfeinerung.
Der Begriff „automatisch“ kann sich auf verschiedene Maschinenebenen beziehen: zeitgesteuerte Strahlfolgen, servogesteuerte Düsenbewegung, automatische Spannvorrichtungsindizierung, roboterunterstütztes Beladen, programmierbare Rezepte oder integrierte Rückführung und Schlammabfuhr. Bei der Beschaffung sollten Käufer über die Bezeichnung hinausgehen und genau nachfragen, welche Bewegungen und Steuerungen automatisiert sind.
Zentrale Vorteile der Nassstrahlautomatisierung
Der am häufigsten genannte Vorteil ist der staubarme Betrieb im praktischen Sinne, dass die Wasserphase einen großen Teil der luftgetragenen Partikel unterdrückt, die beim trockenen Aufprall von Strahlmittel entstehen. Dadurch entfallen weder Nebel noch sämtliche Anforderungen an die Abfallhandhabung, doch die Arbeitsumgebung und das Absaugkonzept verändern sich deutlich.
Ein zweiter Vorteil ist das geringere Risiko, dass sich Strahlmittel in bestimmten empfindlichen oder beschichteten Oberflächen festsetzt, da der Wasserfilm den Aufprall abfedert. Ein dritter Vorteil ist die Möglichkeit, bei vielen Werkstücken eine feinere, gleichmäßigere Oberfläche zu erzielen, bei denen ein harter Trockenstrahlaufprall ein gröberes oder weniger einheitliches Erscheinungsbild hinterlassen würde. Der vierte Vorteil ist Prozessdisziplin: Sobald Suspensionskonzentration, Druck, Düsenabstand, Düsenbahn und Einwirkzeit stabilisiert sind, verbessert sich die Wiederholbarkeit erheblich.
Automatisches Nassstrahlen ist mehr als eine Kabine mit Zeitschaltuhr
Manche einfachen Systeme werden allein deshalb als automatisch bezeichnet, weil sie einen voreingestellten Zyklus ausführen. Im industriellen Sinn sollte Automatisierung jedoch bedeuten, dass die den Oberflächenzustand beeinflussenden Prozessvariablen aktiv gesteuert werden. Dazu gehören Druckregelung, Verhältnis zwischen Düse und Werkstück, Wiederholgenauigkeit der Werkstückaufnahme, Suspensionsrückführung, Umgang mit Strahlschlamm und rezeptbasierte Parameterspeicherung.
Das ist wichtig, weil Oberflächenbehandlungsergebnisse empfindlich auf kleine Veränderungen reagieren. Eine Anlage mit stabiler Prozessarchitektur bietet üblicherweise mehr Nutzen als eine Anlage mit höherer nomineller Strahlleistung, aber schwacher Kontrolle des Suspensionsverhaltens und der Bewegungskonstanz.
Wie funktioniert eine automatische Nassstrahlanlage?
Eine automatische Nassstrahlanlage arbeitet in einem geschlossenen Industriekreislauf. Wasser und Strahlmittel werden zu einer Suspension vermischt, die Suspension wird gepumpt und mit Druckluft durch eine Düse beschleunigt, das Werkstück wird in einer geschlossenen Kammer beaufschlagt und das gebrauchte Gemisch anschließend zurückgeführt, abgesetzt, gefiltert und im Kreislauf wiederverwendet. Die Qualität dieses Kreislaufs bestimmt die Stabilität der Oberfläche, den Wartungsaufwand und die tatsächliche Produktionseffizienz.
Erzeugung der Suspension und Kontrolle der Aufschlämmung
Der Prozess beginnt im Suspensionsbehälter, in dem Wasser und Strahlmittel auf eine Zielkonzentration gemischt werden. Eine gute Anlage verlässt sich nicht auf gelegentliches manuelles Umrühren, sondern hält das Strahlmittel durch eine abgestimmte Zirkulation, Durchmischung und Pumpenauslegung in Schwebe. Verändert sich die Konzentration während einer Schicht, ändern sich damit auch Abtragsverhalten und Oberflächenfinish.
Bei automatischen Systemen ist die Konzentrationskontrolle wichtiger, weil die Anlage über viele Zyklen hinweg dasselbe Ergebnis liefern soll. Eine stabile Suspension ist daher eine Funktion der Prozesssteuerung und nicht nur ein Detail der Behälterauslegung.
Druckluft und Beschleunigung an der Düse
Aus dem Behälter strömt die Suspension durch einen verschleißfesten Kreislauf zur Strahlpistole oder Düsenbaugruppe. Anschließend beschleunigt Druckluft den Suspensionsstrahl. Die daraus entstehende Aufprallenergie hängt von Druck, Düsendurchmesser, Düsenabstand, Auftreffwinkel, Suspensionsdichte und Strahlmittelgröße ab. Eine automatische Steuerung ist hier wertvoll, weil eine gleichmäßige Düsenbahn diese Variablen besser konstant halten kann als ein vollständig manueller Vorgang.
Wo Präzision wichtig ist, kombinieren Anlagenbauer häufig servogesteuerte Achsbewegungen mit kontrollierter Druckzufuhr, statt einfach den Luftdruck zu erhöhen. Ziel ist nicht maximale Aggressivität, sondern eine stabile und vorhersehbare Oberflächenwirkung.
Programmierte Bewegung, Spannvorrichtungen und Werkstückbeaufschlagung
Das definierende Merkmal einer automatischen Nassstrahlanlage ist die programmierte Beaufschlagung. Die Düse kann sich entlang der X/Y/Z-Achsen bewegen, die Spannvorrichtung kann das Werkstück drehen oder das System kann beide Ansätze kombinieren. Bei komplexen Teilen ist die Beziehung zwischen Düse und Werkstückoberfläche oft wichtiger als der Spitzendruck, denn Schneidkantenradius, Gratabtrag und optische Gleichmäßigkeit hängen von einer konstanten Einwirkzeit und einem gleichbleibenden Winkel ab.
Deshalb kann Automatisierung Anwendungen wie die Schneidkantenvorbereitung von Hartmetallwerkzeugen, die kosmetische Bearbeitung von Elektronik und das selektive Entgraten verändern. Sobald die Bewegungsbahn validiert wurde, kann die Anlage sie mit deutlich geringeren Abweichungen als eine handgeführte Strahlpistole wiederholen.
Geschlossene Rückführung, Sedimentation und Wiederverwendung
Nach dem Aufprall fließt die Suspension in einen Sammelbereich ab und gelangt zurück in den Rückführkreislauf. Nutzbares Strahlmittel und Wasser werden wiederverwendet, während schwerere Abfälle, gebrochenes Strahlmittel und abgetragene Verunreinigungen schrittweise abgetrennt werden. Diese Rückführungsarchitektur ist für die Betriebskosten entscheidend, da sie Strahlmittelverbrauch, Stillstand, Pumpenverschleiß und den Aufwand zur Schlammabfuhr beeinflusst.
Bessere Anlagen verfügen über ein durchdachtes Sedimentmanagement statt einer improvisierten Lösung. Zugängliche Behälter, kontrollierte Absetzung, einfache Entleerungsroutinen und Verschleißschutz im Suspensionskreislauf verringern die tägliche Belastung im Betrieb.
Nebelmanagement und Sicht für Bediener
Obwohl Nassstrahlen im Vergleich zum Trockenstrahlen die Menge frei entstehender Stäube deutlich verringert, entstehen in der Kabine weiterhin Wassernebel und fein suspendierte Verunreinigungen. Automatische Systeme benötigen daher Absaugung, Kabinenluftführung, gute Sicht, Beleuchtung und Spritzschutz. Bei schlechter Sicht ist selbst eine automatisierte Anlage schwieriger zu validieren, prüfen und warten.
PID-Druckstabilität und Rezeptsteuerung
Für eine wiederholbare Produktion sollte der Druck nicht durch Kompressorschwankungen, Düsenverschleiß oder veränderte Suspensionsbedingungen driften. Hier wird die Regelung mit geschlossenem Regelkreis wichtig. Eine PID-geregelte Strahldrucksteuerung in Verbindung mit der Rezeptverwaltung über die HMI hilft, den Prozess innerhalb eines validierten Betriebsfensters zu halten, statt sich auf manuelle Nachjustierung zu verlassen.
Bei automatisiertem Suspensionsstrahlen entsteht Wiederholbarkeit durch die Regelung des Kreislaufs, nicht durch härteres Strahlen.
| Parameter | Typischer industrieller Bereich oder Zustand | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Typischerweise etwa 0,2–0,7 MPa, abhängig von der Anwendung | Bestimmt Aufprallenergie, Abtragsrate und Empfindlichkeit des Finishs |
| Suspensionskonzentration | Häufig kontrolliert in einem typischen niedrigen bis mittleren Feststoffbereich nach Gewicht oder Volumen | Beeinflusst Aggressivität, Konstanz und Strahlmittelnutzung |
| Strahlmittelkorngröße | Feine bis mittlere Körnungen, üblicherweise nach gewünschtem Finish und Werkstoff ausgewählt | Beeinflusst Rauheit, Schneidkantenkonditionierung und Düsenverschleiß |
| Druckluftbedarf | Abhängig von Düsengröße, Drucksollwert und Einschaltdauer | Bestimmt die erforderliche Kompressorleistung und den Energiebedarf |
| Verbrauchsverhalten des Strahlmittels | Bestimmt durch Zerfall, Verunreinigung, Austrag und Rückführeffizienz | Beeinflusst Verbrauchsmaterialkosten und Wartungsintervall |
| Steuerungssystem | Manueller Regler bis hin zu PLC/HMI mit PID-Druckregelung | Bestimmt Wiederholbarkeit und Grad der Bedienerabhängigkeit |
Warum das Funktionsprinzip bei der Lieferantenauswahl wichtig ist
Viele automatische Systeme sehen auf Prospektfotos ähnlich aus. Die tatsächlichen Unterschiede zeigen sich meist im Suspensionskreislauf, in der Achssteuerung, Sedimenthandhabung, Nebelabsaugung und Rezeptdisziplin. Käufer sollten deshalb fragen, wie sich die Anlage nach langen Produktionsläufen verhält, nicht nur, wie sie sich während einer kurzen Vorführung mit frischem Strahlmittel und sauberem Behälter bewährt.
Automatische Nassstrahlanlage im Vergleich zu Trockenstrahlen und anderen Verfahren
Ein Prozessvergleich ist wichtig, denn eine automatische Nassstrahlanlage ist nicht immer die beste Lösung. Je nach Oberflächenziel, Produktionswirtschaftlichkeit und Umweltauflagen können Trockenstrahlen, Verfestigungsstrahlen oder Gleitschleifen in manchen Betrieben weiterhin besser geeignet sein.
| Vergleichspunkt | Automatisiertes Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Luftgetragene Stäube | Gering aufgrund wasserunterdrückten Strahlmittelaufpralls; Nebel muss weiterhin kontrolliert werden | Höher und stärker von der Staubabsaugung abhängig | Mittel, abhängig von Kabine und Strahlmittel | Wenig externe Staubentwicklung, doch Compounds und Strahlmittel müssen weiterhin gehandhabt werden |
| Charakter des Oberflächenfinishs | Fein, abgefedert und bei kosmetischen oder Präzisionsteilen leichter zu standardisieren | Aggressiver und häufig gröber | Funktionale Aufprallbehandlung statt kosmetischer Oberflächenbearbeitung | Massenbearbeitung zum Glätten und Abrunden von Kanten geeigneter Formen |
| Risiko von Strahlmitteleinbettung | Auf manchen weichen oder beschichteten Oberflächen allgemein geringer | Bei einigen empfindlichen Materialien höher | Abhängig von Strahlmittel und Prozessziel | Üblicherweise nicht das Hauptproblem |
| Lokalisierung und Selektivität | Gut bei kontrollierter Düsenbahn und Spannvorrichtung | Gut, jedoch häufig stärker von der Bedienung abhängig | Auf flächige Abdeckung ausgerichtet statt auf selektive Kantenbearbeitung | Bei stark lokalisierten Merkmalen begrenzt |
| Wiederholbarkeit in der Automatisierung | Hoch, wenn Druck, Konzentration und Bahn geregelt werden | Mittel bis hoch, doch Staub und Strahlmittelstrom können variieren | Hoch in eng spezifizierten Verfestigungsstrahlsystemen | Hoch bei Chargen kompatibler Werkstücke |
| Umwelthandhabung | Management von Suspension, Nebel, Sediment und Abwasser | Trockenstaubabsaugung und Handhabung verbrauchten Strahlmittels | Einhausung und Intensitätsprüfung | Abwassermanagement beziehungsweise Compoundbehandlung sowie Strahlmitteltrennung |
Automatisiertes Nassstrahlen im Vergleich zum abrasiven Trockenstrahlen
Trockenstrahlen bleibt wirksam, wenn aggressive Reinigung, Entschichtung oder die Erzeugung eines groben Profils das vorrangige Ziel ist. Automatisiertes Nassstrahlen bietet Vorteile, wenn das Werkstück unkontrollierte Staubentwicklung nicht verträgt, eine feinere Oberflächenqualität gefragt ist oder der Prozess bei kleinen Merkmalen und sichtbaren Oberflächen wiederholbar sein muss.
Automatisiertes Nassstrahlen im Vergleich zum Verfestigungsstrahlen
Verfestigungsstrahlen ist damit verwandt, verfolgt jedoch ein anderes Ziel. Üblicherweise soll dabei Druckeigenspannung eingebracht und die Ermüdungsbeständigkeit verbessert werden, statt eine Oberfläche zu reinigen, zu entgraten oder optisch zu verfeinern. Käufer, die diese Verfahren vergleichen, sollten Strahlen zur Erzeugung eines bestimmten Oberflächenzustands von technischen Verfestigungsstrahlverfahren unterscheiden, die in den ASTM-B851-Leitlinien zum Verfestigungsstrahlen.
Automatisiertes Nassstrahlen im Vergleich zum Gleitschleifen
Gleitschleifen ist effizient, wenn große Mengen einfacher Teile mit allseitigem Kontakt als Schüttgut bearbeitet werden können. Es eignet sich weniger, wenn die Behandlung gerichtet, selektiv oder an empfindlichen Kanten und sichtbaren Oberflächen genau kontrolliert werden muss. Automatisiertes Nassstrahlen ist besonders geeignet, wenn Geometrie, Zugänglichkeit und Düsenwinkel das Ergebnis bestimmen.
Perspektive der Oberflächenvorbereitung und Beschichtung
Die Oberflächenbehandlung sollte auch anhand der Anforderungen der nachgelagerten Beschichtung bewertet werden. Organisationen im Bereich Schutzbeschichtung beziehen sich häufig auf die AMPP-Standards zur Oberflächenvorbereitung da die Sauberkeit der Oberfläche und die Gleichmäßigkeit des Profils die Beschichtungsleistung und das Nacharbeitsrisiko unmittelbar beeinflussen.
Wichtige technische Daten vor dem Kauf bewerten
Die beste Kaufentscheidung ergibt sich üblicherweise aus einer technischen Prüfliste und nicht allein aus einem Preisvergleich. Bei einer automatischen Nassstrahlanlage ist entscheidend, ob sie das von Ihren Werkstücken geforderte Prozessfenster über einen vollständigen Produktionszyklus hinweg einhalten kann und nicht nur unter Prüfbedingungen.
Druckbereich und Stabilität
Beginnen Sie mit dem regelbaren Strahldruck und nicht mit dem höchsten Druckwert im Angebot. Fragen Sie, wie der Anbieter den Druck bei Düsenverschleiß, Kompressorschwankungen oder langen Schichten regelt. Wenn das Prozessziel eine feine Schneidkantenkontrolle oder optische Gleichmäßigkeit umfasst, ist ein stabiler Druck üblicherweise wertvoller als ein hoher Spitzendruck.
Kontrolle der Suspensionskonzentration
Das Suspensionssystem sollte Konzentrationsbereich, Durchmischungslogik, Behälterauslegung und die Möglichkeit für Bediener festlegen, das Gemisch während der Produktion zu prüfen oder zu korrigieren. Käufer sollten außerdem fragen, wie Feinanteile gehandhabt werden, da gebrochenes Strahlmittel das Strahlverhalten unbemerkt verändern kann.
Genauigkeit der Bewegungsachsen und Wiederholbarkeit der Bahn
Bei Präzisionsarbeiten ist die Qualität der Achsen entscheidend. Wenn die Anlage servogesteuerte X/Y/Z-Bewegungen oder synchronisierte Spannvorrichtungsbewegungen verwendet, fragen Sie nach den Erwartungen an die Wiederholgenauigkeit, der Laufruhe und danach, wie der Düsenabstand im gesamten Arbeitsbereich eingehalten wird. Bewegungsfehler zeigen sich schnell in der Konstanz der Schneidkantenverrundung und der Leistung beim lokalen Entgraten.
Durchsatz, Zykluszeit und Beladelogik
Eine realistische Betrachtung der Zykluszeit sollte Beladen, Spannen, Strahlen, Rücklauf der Suspension, Entladen und notwendige Wartung von Behältern oder Filtern zwischen Aufträgen umfassen. Automatische Anlagen können einen großen Teil ihres Nutzens verlieren, wenn Spannvorrichtungen und Werkstücktransfer ineffizient sind.
Arbeitsraum und Nutzbarkeit der Kammer
Die Kammerabmessungen allein bestimmen nicht die nutzbare Kapazität. Bei der Anfrage sollten Düsenverfahrweg, Behinderung durch Spannvorrichtungen, Wartungszugang, Beleuchtung, Sicht und die Frage berücksichtigt werden, ob künftige Werkstückfamilien einen anderen Strahlwinkel oder eine andere Werkstückausrichtung benötigen.
HMI, Rezeptverwaltung und Benutzerrechte
Eine für mehrere Produkte vorgesehene Anlage sollte Rezeptverwaltung, disziplinierte Umrüstung und rollenbasierte Zugriffsrechte unterstützen, damit Bediener validierte Prozesseinstellungen nicht versehentlich ändern. In größeren Fabriken ist dies ein praktisches Merkmal der Qualitätskontrolle und keine optionale Softwareergänzung.
Rückführung, Sediment und Umgang mit Strahlschlamm
Suspensionsabsetzung, einstufige Entleerungsroutinen, Zugang zu Schlammzonen und Pumpenschutz sollten sorgfältig geprüft werden. Diese Funktionen werden beim Kauf oft übersehen, beeinflussen jedoch erheblich den Wartungsaufwand und die tägliche Verfügbarkeit.
Versorgungseinrichtungen und Sicherheit
Druckluftbedarf, elektrische Anforderungen, Wassermanagement, Abwasserführung, Kabinenverriegelungen, Not-Halt-Einrichtungen, Spritzschutz und Nebelabsaugung sollten vor der Installation bestätigt werden. Bei Sicherheit geht es nicht nur um Schutzeinrichtungen, sondern auch darum, den Prozess im routinemäßigen Werkseinsatz sichtbar, wartungsfreundlich und vorhersehbar zu halten.
Anwendungen in verschiedenen Branchen
Eine automatische Nassstrahlanlage bietet den größten Nutzen, wenn ein konkreter Prozessbedarf besteht. Verschiedene Branchen wenden dasselbe zugrunde liegende Nassstrahlprinzip an, doch das gewünschte Ergebnis kann Schneidkantenvorbereitung, Gratentfernung, Oxidreinigung, Verbesserung der Haftung oder kosmetische Texturierung sein.
| Anwendungsart | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung von Schneidwerkzeugen | Hartmetallwerkzeuge und Präzisionsbearbeitung | Wendeschneidplatten, Schaftfräser, Bohrer | Kontrollierte Schneidkantenvorbereitung und wiederholbarere Entwicklung des K-Faktors |
| Entgraten von Metallteilen | Bearbeitung, Stanzen und Komponentenfertigung | Präzisionsbearbeitete Teile, Stanzteile | Selektives Entgraten mit geringerem Aufwand für manuelle Oberflächenbearbeitung |
| Zunderentfernung an Schmiedeteilen oder Stangen | Schmieden und Stahlverarbeitung | Geschmiedete Komponenten, Stäbe, Stangenmaterial | Entfernt Oxid und Zunder mit weniger luftgetragenem Staub als reine Trockenverfahren |
| Vorbehandlung vor der Beschichtung | Fertigung, Haushaltsgeräte, Transportkomponenten | Halterungen, Gehäuse, umgeformte Bleche | Verbessert die Sauberkeit und unterstützt eine gleichmäßigere Beschichtungshaftung |
| Nachbearbeitung von AM-Teilen | Additive Fertigung | 3D-gedruckte Metallteile | Verfeinert die Oberflächentextur und entfernt lose Oberflächenrückstände |
| Verfestigungsstrahlen und Oberflächenkonditionierung | Funktionale Metallkomponenten | Verschleißteile, ermüdungsempfindliche Komponenten | Kontrollierter Aufprall zur Erzeugung eines technischen Oberflächenzustands |
| Mattieren von Glas | Architektur- und Dekorglas | Glasscheiben, Displayteile | Erzeugt ein gleichmäßigeres mattes oder satiniertes Erscheinungsbild |
| Oberflächenbearbeitung von 3C-Geräten | Lieferkette für Unterhaltungselektronik | Rahmen, Gehäuseschalen, Abdeckungen | Verbessert die kosmetische Gleichmäßigkeit und angenehme Haptik |
Schneidkantenverrundung von Schneidwerkzeugen
Zu den anspruchsvollsten Anwendungen des automatischen Nassstrahlens gehört die Schneidkantenvorbereitung von Hartmetallwerkzeugen. Dabei muss die Anlage Düsenbeaufschlagung, Winkel und Strahlmittelverhalten präzise steuern, damit der Schneidkantenradius innerhalb der Prozesstoleranz bleibt. In diesem Zusammenhang geht es bei Anwendungen zur Schneidkantenverrundung von Werkzeugen weniger um „Reinigung“ und mehr um geometrische Konditionierung.
Entgraten bearbeiteter und gestanzter Teile
Selektives Entgraten eignet sich ebenfalls gut, da die Automatisierung Bedienerabweichungen verringern und zugleich kritische Oberflächen bewahren kann. Für Betriebe, die wiederkehrende Gratprobleme an Präzisionskomponenten bearbeiten, Entgratprozesse für Metallteile rechtfertigen häufig eine Automatisierung, wenn die manuelle Oberflächenbearbeitung uneinheitlich oder arbeitsintensiv wird.
Beschichtungsvorbehandlung und Oberflächenaktivierung
In Vorbehandlungslinien ist Nassstrahlen kein isolierter Bearbeitungsschritt, sondern Teil eines nachgelagerten Systems, das Reinigung, Konversionsbehandlung und Beschichtung umfassen kann. Der Prozess wird danach bewertet, wie gut er das Substrat für den nächsten Schritt vorbereitet, und nicht allein nach dem optischen Erscheinungsbild.
Additive Fertigung, Glas und 3C-Oberflächenbearbeitung
In diesen Bereichen stehen üblicherweise Erscheinungsbild, feine Textur und Gleichmäßigkeit sichtbarer Oberflächen im Vordergrund. Automatisiertes Nassstrahlen ist nützlich, weil es die Werkstückbeaufschlagung über Chargen hinweg standardisieren kann und zugleich das härtere kosmetische Oberflächenbild vermeidet, das manche Trockenverfahren hinterlassen.
Leitfaden zur Anlagenauswahl
Der Begriff „automatische Nassstrahlanlage“ umfasst eine große Bandbreite von Anlagenkonzepten. Die richtige Auswahl hängt vom Produktionsumfang, der Werkstückgeometrie, der erforderlichen Präzision und dem Flexibilitätsbedarf des Werks bei künftigen Produktänderungen ab.
| Konfiguration / Anlagenklasse | Angestrebter Produktionsumfang | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| Roboterunterstützte R&D-Plattform | Prozessentwicklung und Bemusterung | Kleine bis mittelgroße Teile mit unterschiedlicher Geometrie | Hoch | Validierung neuer Teile, Strahlmittelversuche, Rezeptentwicklung |
| Kompakte automatische Kabine | Kleinserienfertigung | Kleine Teile | Mittel | Leichtes Entgraten, Reinigung, Einstieg in die Automatisierung |
| Standard-Einkammer-Produktionskabine | Regelmäßige Chargenfertigung | Kleine bis mittelgroße Teile | Mittel bis hoch | Chargenbearbeitung mit wiederholbaren Zyklen |
| Dedizierte Einzelteilanlage | Wiederholte Bearbeitung einzelner Teile | Kleine bis mittelgroße dedizierte Werkstücke | Hoch | Stabile Ausrichtung und kontrollierte Werkstückbeaufschlagung einer Werkstückfamilie |
| Servogesteuertes Mehrachssystem für komplexe Werkstücke | Präzisionsfertigung | Kleine bis mittelgroße komplexe Geometrien | Sehr hoch | Schneidkantenverrundung, selektives Entgraten, komplexe Oberflächen |
| Dedizierte Anlage für plattenförmige Werkstücke | Fertigung flacher oder plattenförmiger Teile | Mittlere bis große flache Teile | Hoch | Gleichmäßige Behandlung von Platten, Paneelen und Blechteilen |
| Bearbeitungssystem für Rundstäbe | Kontinuierliche oder halbkontinuierliche Handhabung | Lange zylindrische Werkstücke | Mittel bis hoch | Zunderentfernung und Konditionierung von Stäben oder Stangen |
| Doppelkammer-Produktionssystem | Fertigung mit höherem Durchsatz | Kleine bis mittelgroße Produktionsteile | Hoch | Weniger Leerlaufzeit und kontinuierlicherer Chargenfluss |
R&D- und flexible Validierungssysteme
Bei neuen Anwendungen ist eine flexible Entwicklungsplattform üblicherweise der risikoärmste Ausgangspunkt. Eine Roboter-Strahlzelle für R&D ist sinnvoll, wenn das Werk Strahlmittelqualitäten, Düsenbahnen und Behandlungsstrategien testen muss, bevor eine dedizierte Produktionsauslegung festgelegt wird.
Standard-Produktionskabinen
Viele Betriebe benötigen keine vollständige Roboterhandhabung, um eine wirksame Prozesskontrolle zu erzielen. Ein herkömmliches automatisches Chargenlayout, insbesondere eine Einkammer-Produktionskabine, bietet bei mittleren Produktionsmengen häufig die beste Balance aus Platzbedarf, Wiederholbarkeit und Wartungsfreundlichkeit.
Dedizierte Einzelteil- und Komplexteilanlagen
Wenn eine Werkstückfamilie den Arbeitsaufwand dominiert, kann eine dedizierte Einzelteilanlage die Spannvorrichtung vereinfachen und Umrüstungen verringern. Bei komplexeren Geometrien eignet sich häufig ein servogesteuertes Mehrachssystem besser, das Winkel, Abstand und Einwirkzeit an wechselnden Oberflächen konstant halten kann.
Produktionslayouts mit hohem Durchsatz
Bei hohem Ausstoß entsteht der Nutzen der Automatisierung häufig durch die Verringerung von Leerlaufzeit und nicht allein durch die Beschleunigung des Strahlstroms. Doppelkammer- oder parallelisierte Systeme sind sinnvoll, wenn Beladen und Entladen zum Engpass geworden sind.
So verwenden Sie die Auswahlmatrix
Die robusteste Kaufstrategie besteht darin, die einfachste Konfiguration zu wählen, die dennoch Oberflächenqualität, Wiederholbarkeit und Zykluszeitziele erfüllt. Eine zu starke Automatisierung eines einfachen Prozesses erhöht Kosten und Wartungsaufwand, während zu wenig Automatisierung bei einem Präzisionsprozess häufig verborgenen Ausschuss und Arbeitsaufwand verursacht.
Kosten, Lieferzeit und ROI
Die Kostenanalyse einer automatischen Nassstrahlanlage sollte Investition, Verbrauchsmaterialien, Wartung, Versorgungsanschlüsse und Auswirkungen auf die Qualität umfassen. Ein niedrigerer Angebotspreis führt nicht zwangsläufig zu niedrigeren Gesamtbetriebskosten, wenn die Anlage häufig nachjustiert werden muss, ein schlechtes Schlammmanagement aufweist oder übermäßige manuelle Eingriffe erfordert.
Wesentliche Kostentreiber
Die wichtigsten Preisfaktoren sind Kammergröße, Automatisierungsgrad, Servachsen, Komplexität der Spannvorrichtungen, Suspensionsrückführung, verschleißfeste Komponenten, HMI-Funktionen und Absaugtechnik. Eine einfache Kabine mit zeitgesteuerter Bewegung gehört zu einer anderen Investitionsklasse als ein Mehrachssystem mit rezeptgesteuerter Prozesskontrolle und integrierter Werkstückhandhabung.
Auch Verbrauchsmaterialien sind relevant. Lebensdauer des Strahlmittels, Düsenverschleiß, Pumpenverschleiß, Suspensionskontaminationsrate und Reinigungsaufwand tragen alle zu den laufenden Kosten bei. Käufer sollten nicht nur die Anschaffungskosten der Anlage vergleichen, sondern auch, was es kostet, sie stabil zu betreiben.
Typischer Aufbau der Lieferzeit
Die Lieferzeit ist bei Standardplattformen üblicherweise am kürzesten und bei kundenspezifischer Automatisierung länger. Ein realistischer Zeitplan umfasst häufig Bemusterung, Prozessfreigabe, Konstruktion, Fertigung, Werkserprobung, Versand, Installation, Inbetriebnahme und Bedienerschulung. Projekte dauern länger, wenn sie kundenspezifische Spannvorrichtungen, Roboterprogrammierung, integrierte Beladesysteme oder besondere Umweltauflagen umfassen.
ROI-Betrachtung nach Anwendung
Beim Entgraten ergibt sich der ROI häufig aus geringerem manuellem Arbeitsaufwand und weniger Nacharbeit aufgrund uneinheitlicher Schneidkantenqualität. Bei der Schneidkantenvorbereitung von Werkzeugen kann der Nutzen in gleichmäßigeren Schneidkanten, stabilerer Beschichtungsleistung oder einer längeren nutzbaren Werkzeugstandzeit liegen. Bei der Beschichtungsvorbehandlung kann sich der Ertrag in besserer Haftung und weniger nachgelagerten Fehlern zeigen.
Entscheidend ist, den derzeit größten Verlustfaktor zu bestimmen. Ist der Engpass der Arbeitsaufwand, sollte die Automatisierung an Arbeitskosten und Durchsatz gemessen werden. Liegt der Engpass in Qualitätsschwankungen, sollte das ROI-Modell die Ausschussreduzierung, Prozesswiederholbarkeit und den geringeren Bedarf an Nachbearbeitung hervorheben.
Verborgene Betriebskosten
Mehrere verborgene Kosten werden bei der Beschaffung oft unterschätzt: Zeitaufwand für die Schlammabfuhr, Sichtprobleme, Häufigkeit des Düsenwechsels, instabile Rezepte und Stillstand durch unzureichend geschützte Pumpen oder Ventile. Eine Anlage, die zunächst günstiger erscheint, kann teurer werden, wenn sie sich nur schwer innerhalb eines validierten Prozessfensters halten lässt.
Warum Prozessvalidierung die Sicherheit der Amortisation erhöht
ROI-Berechnungen werden belastbarer, wenn sie auf Bemusterungen und klar definierten Abnahmekriterien beruhen. Ein Anbieter, der Oberflächenergebnis, Strahlmittelauswahl und Zykluslogik vor der endgültigen Konstruktionsphase validieren kann, verringert technische Unsicherheit und verkürzt die Lernphase nach der Installation.
Warum DasiAuto?
DasiAuto wurde 2012 gegründet und entwickelt sowie fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung; eine ausführliche Unternehmensbeschreibung finden Sie auf der Seite Über DasiAuto.
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungseinstellungen zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Spannvorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für ein bestimmtes Material, eine Geometrie, Oberflächenbeschaffenheit oder Maßanforderung muss durch repräsentative Bemusterungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
FAQ
Woran erkenne ich, ob eine automatische Nassstrahlanlage für meine Teile besser geeignet ist als eine manuelle Nassstrahlkabine?
Die Entscheidung hängt üblicherweise von Wiederholbarkeit, Arbeitsintensität und geometrischer Komplexität ab. Wenn sich das Prozessergebnis zwischen Bedienern deutlich verändert oder die Zykluszeit hauptsächlich durch manuelle Handhabung und Düsenbewegung bestimmt wird, lässt sich eine Automatisierung üblicherweise leichter rechtfertigen. Bei Teilen mit hohen kosmetischen Anforderungen oder engen Toleranzen ist die programmierte Bewegung oft der entscheidende Faktor.
Kann ein Lieferant Bemusterungen durchführen, bevor die endgültige Anlagenkonfiguration festgelegt wird?
Ja, und dies ist üblicherweise der praktischste Weg, das Projektrisiko zu verringern. Bemusterungen helfen, Strahlmittelqualität, Druckfenster, Spannrichtung, Düsenbahn und erreichbares Oberflächenergebnis zu bestätigen, bevor das Anlagenlayout festgelegt wird. Sie verbessern auch die Genauigkeit des kommerziellen Angebots.
Welcher Anpassungsgrad ist bei einer automatischen Nassstrahlanlage üblich?
Ein gewisser Grad an Anpassung ist selbst bei Standardplattformen üblich. Spannvorrichtungen, Düsenanordnungen, Rezeptsätze, Werkstückdrehung, Beladelogik und Rückführungsdetails werden häufig an die Anwendung angepasst. Entscheidend ist, ob diese Änderungen prozessbedingt sind oder kosmetische Optionen ohne Validierung darstellen.
Was sollte Installation, Inbetriebnahme und Bedienerschulung umfassen?
Eine vollständige Übergabe sollte Versorgungsanschlüsse, Anlagenaufstellung, Anlaufkontrollen, Sicherheitsverriegelungen, Parametereinrichtung, Probefertigung, Wartungsroutinen und routinemäßige Fehlersuche umfassen. Die Bedienerschulung sollte nicht nur den Anlagenbetrieb abdecken, sondern auch vermitteln, wie Suspensionsdrift, Sichtprobleme und verschleißbedingte Prozessänderungen erkannt werden.
Wie wichtig sind Ersatzteile und die Nachversorgung mit Strahlmittel bei der Kaufentscheidung?
Sie sind sehr wichtig, da Strahlsysteme von Natur aus einem hohen Verschleiß ausgesetzt sind. Pumpen, Düsen, Ventile, Dichtungen, Sichtfenster und abgestimmte Strahlmittelqualitäten beeinflussen alle die Verfügbarkeit und Prozesskonstanz. Bei schwacher Ersatzteilversorgung kann es schnell schwierig werden, eine Anlage in Produktion zu halten, selbst wenn die Erstinstallation problemlos verläuft.
Wie lange dauert die Amortisation einer automatischen Nassstrahlanlage üblicherweise?
Es gibt keine allgemeingültige Amortisationsdauer, da der ROI von Arbeitskosten, aktueller Ausschussrate, Durchsatzbedarf und dem Maß abhängt, in dem der Prozess die nachgelagerte Leistung verbessert. Projekte, die manuelles Entgraten ersetzen oder eine hochwertige Präzisionsbearbeitung stabilisieren, amortisieren sich häufig schneller als Projekte, bei denen der bestehende Prozess bereits konstant ist. Die verlässlichste ROI-Schätzung verknüpft bemusterte Prozessergebnisse mit tatsächlichen Daten zu Arbeitsaufwand, Qualität und Ausstoß im Werk.


