

Kurzantwort
Ein Hersteller von Nassstrahlanlagen ist dann zuverlässig, wenn seine Leistung über das Zusammenbauen einer Kabine mit einem Düsensatz hinausgeht. Der passende Anbieter sollte die Auslegung des Suspensionsstrahlverfahrens, Druckstabilität, Strahlmittelauswahl, Konstruktion des Rückgewinnungskreislaufs, Bewegungssteuerung und Anwendungsvalidierung verstehen. In der Praxis zeigt sich Zuverlässigkeit in gleichbleibender Oberflächenqualität, geringerer Staubbelastung in der Luft, stabiler Wiederholbarkeit, wartungsfreundlicher Ausrüstung und verlässlicher Unterstützung von der Musterprüfung bis zur Installation. Für Industriekäufer ist der Hersteller am besten geeignet, dessen Anlagenarchitektur zu Werkstück, Oberflächenziel und Produktionsweise passt.
| Kernfaktor | Typische Erwartungen im Industriebetrieb | Warum es wichtig ist |
|---|---|---|
| Verfahrensart | Nassstrahlen / Suspensionsstrahlen / Vapor Blasting | Bestimmt Staubbelastung, Oberflächencharakter und Anforderungen an die Strahlmittelhandhabung |
| Regelungskonzept | Stabile Zufuhr von Luft und Suspension mit rezeptbasierten Einstellungen | Verbessert die Wiederholbarkeit über Schichten und Chargen hinweg |
| Präzisionsfähigkeit | Von der manuellen Kabine bis zum servogesteuerten Mehrachssystem, je nach Anwendung | Beeinflusst Entgratpräzision, Kantenvorbereitung und optische Gleichmäßigkeit |
| Hauptanwendungen | Kantenverrunden, Entgraten, Vorbehandlung, AM-Endbearbeitung, Mattieren von Glas | Zeigt, ob der Hersteller zum vorgesehenen Einsatz passt |
| Versorgungs- und Wartungsprofil | Nebelabsaugung, Sedimentation, Schlammabfuhr, Pumpenservice | Beeinflusst die Anlagenverfügbarkeit und den tatsächlichen Gesamtaufwand über die Nutzungsdauer |
| Liefermodell | Standardmaschine, konfiguriertes System oder kundenspezifische Automatisierung | Beeinflusst Lieferzeit, Validierungsaufwand und Projektrisiko |
Was zeichnet einen Nassstrahlanlagenhersteller aus?
Ein Hersteller von Nassstrahlanlagen ist ein Unternehmen, das Maschinen für die industrielle Oberflächenbearbeitung entwickelt und baut und dabei wassergetragenes Strahlmittel einsetzt. Bei dieser Verfahrensfamilie werden Strahlmittelpartikel in Wasser suspendiert und so zu einer Suspension vermischt. Diese wird anschließend mit Druckluft oder durch eine Kombination aus Pumpen und Druckluft auf die Werkstückoberfläche beschleunigt. Die Aufgabe des Herstellers beschränkt sich nicht auf die Lieferung des Maschinenkörpers; er muss auch das Zusammenspiel von Suspensionsströmung, Düsenverhalten, Druckregelung, Rückgewinnung, Bedienoberfläche und anwendungsspezifischer Werkzeugtechnik auslegen.
Innerhalb der übergeordneten Familie der abrasiven Strahlverfahren gehört Nassstrahlen neben Trockenstrahlen, Verfestigungsstrahlen und anderen mechanischen Oberflächenbehandlungsverfahren zu dieser Verfahrensgruppe. Je nach Markt und Anlagenformat wird es auch Nasssandstrahlen, Suspensionsstrahlen oder Vapor Blasting genannt. Ein echter Hersteller auf diesem Gebiet benötigt daher fachübergreifendes Wissen zu Fluidtechnik, verschleißfesten Komponenten, Strahlmittelverhalten, Druckluft, Einhausungskonstruktion und ergonomischer Produktionsgestaltung.
Nassstrahlen ist eine Verfahrensfamilie und kein einzelner Anlagentyp
Ein Grund für Fehleinschätzungen von Anbietern ist, dass der Begriff „Nassstrahlanlage“ sehr unterschiedliche Maschinenkategorien umfasst. Ein System im Labormaßstab für Musterbearbeitung, eine Standard-Chargenkabine, eine servogesteuerte Präzisionsanlage und eine Doppelkammer-Produktionsplattform mit hohem Durchsatz können alle derselben Verfahrensfamilie angehören und dennoch ganz unterschiedliche industrielle Anforderungen erfüllen.
Diese Unterscheidung ist wichtig, denn ein Hersteller sollte erklären können, welche Konfiguration zu Teilefamilie, erforderlichem Durchsatz, Oberflächenziel und gewünschtem Bedienaufwand passt. Der Wert liegt also nicht im Verkauf einer beliebigen Maschine, sondern darin, die Prozessphysik auf die Fertigungsrealität abzustimmen.
Wesentliche Vorteile der Nassstrahltechnik
Im Vergleich zu vielen Trockenverfahren wird Nassstrahlen häufig wegen einer staubarmen Betriebsweise gewählt – genauer gesagt wegen der stark verringerten Staubbelastung in der Luft, da die Wasserphase die Freisetzung von Partikeln direkt am Auftreffpunkt unterdrückt. Geschätzt wird es auch, wenn Käufer eine feinere, gedämpfte Erosionswirkung statt eines aggressiven Trockenstrahlaufpralls wünschen.
Der Wasserfilm kann das Risiko einer Strahlmitteleinlagerung auf bestimmten empfindlichen oder weicheren Oberflächen verringern und sorgt zugleich für ein gleichmäßigeres Oberflächenfinish bei Präzisionsbauteilen, Dekorteilen und beschichteten Substraten. Das ist besonders nützlich, wenn Oberflächenbild, Kantenzustand oder nachgelagerte Haftung entscheidend sind.
Was einen Hersteller von einem Wiederverkäufer unterscheidet
Ein Wiederverkäufer kann ein Angebot anhand von Katalogmaßen erstellen. Ein Hersteller sollte über Korngrößenverteilung des Strahlmittels, Suspensionskonzentration, Düsenverschleiß, Druckabweichungen, Vorrichtungsstrategie, Nebelabsaugung und Rückgewinnungswirkungsgrad sprechen können. Er sollte außerdem verstehen, wie sich diese Parameter ändern, wenn die Aufgabe vom Kantenverrunden zum Entgraten, Entzundern von Schmiedeteilen oder zur Beschichtungsvorbehandlung wechselt.
Dieses Prozesswissen ist der entscheidende Unterschied in der industriellen Beschaffung. Käufer sind meist besser beraten, wenn ein Anbieter erklären kann, warum eine Strahlbahn, Suspensionsdichte oder Kammerkonstruktion das Prozessergebnis verändert, statt lediglich Kabinenmaße und Motorleistung aufzulisten.
Wie arbeitet ein Nassstrahlanlagenhersteller?
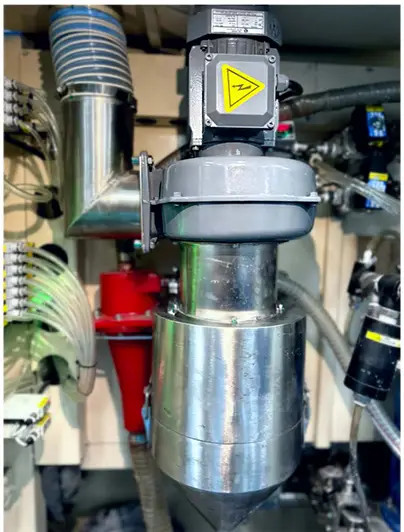
Der Ausdruck „Nassstrahlanlagenhersteller“ bezeichnet das Unternehmen; dessen Kompetenz zeigt sich jedoch besonders deutlich in der Funktionsweise seiner Anlagen. Ein leistungsfähiger Hersteller legt das Strahlsystem als geregelten Kreislauf aus: Strahlmittel und Wasser werden zu einer Suspension vermischt, Druckluft beschleunigt diese durch eine Düse, das Werkstück wird in einer Einhausung behandelt und das verbrauchte Gemisch wird zurückgewonnen, getrennt und wieder in den Kreislauf geführt. Jede dieser Phasen beeinflusst Oberflächenfinish, Wartungsintervalle und Prozesswiederholbarkeit.
Suspensionssystem und Strahlmittelsuspension
Der Prozess beginnt im Suspensionstank, in dem Wasser und Strahlmittel auf eine festgelegte Konzentration gemischt werden. Das Strahlmittel muss während des Betriebs ausreichend in Schwebe bleiben. Setzt es sich zu schnell ab oder verändert sich die Konzentration während des Betriebs, werden die Oberflächenergebnisse uneinheitlich. Deshalb sind Suspensionsdurchmischung, Pumpenauswahl, Auslegung des Strömungswegs und Tankgeometrie keine Nebensächlichkeiten, sondern zentrale Konstruktionsmerkmale.
Ein technisch versierter Nassstrahlanlagenhersteller sollte daher angeben, wie die Suspension gemischt und in Schwebe gehalten wird und wie Bediener die Konzentration im Zeitverlauf prüfen. In der Produktion ist eine stabile Konzentration oft genauso wichtig wie ein stabiler Druck.
Druckluftbeschleunigung der Suspension
Sobald die Suspension zirkuliert, beschleunigt Druckluft sie durch die Düse in Richtung Werkstück. Die Aufprallintensität hängt vom Drucksollwert, Düsendurchmesser, Abstand, Auftreffwinkel, der Strahlmittelsorte und der Suspensionsdichte ab. Schon eine kleine Änderung einer dieser Größen kann das Ergebnis von einer sanften optischen Verfeinerung bis zu starkem Materialabtrag verschieben.
Deshalb setzen prozessfähige Anlagen auf Regelung statt auf rohe Kraft. Ein Strahlsystem, das den Druck konstant halten kann, ist in der Regel leistungsfähiger als eines mit höherem Nenndruck, aber instabiler Regelung.
Rückgewinnung und Sedimentation im geschlossenen Kreislauf
Nach dem Auftreffen auf das Werkstück fließt die Suspension in einen Rückgewinnungsbereich. Dort bewegen sich Strahlmittel, Feinanteile, Wasser und abgetragene Verunreinigungen durch einen Rückführungspfad, der nutzbare Suspension in den Strahlkreislauf zurückführt und schwerere Abfälle abtrennt. Die Qualität dieses Rückgewinnungssystems beeinflusst Strahlmittelstandzeit, Sauberkeit im Betrieb, Stillstandszeiten und den Arbeitsaufwand, um die Anlage innerhalb der Spezifikation zu halten.
Ein leistungsfähiger Hersteller achtet besonders auf das Sedimentationsverhalten, den Reinigungszugang, eine einfache oder mit einem Handgriff mögliche Abfallentleerung sowie den Schutz von Pumpen und Ventilen vor abrasivem Verschleiß. Diese Merkmale sind wenig spektakulär, entscheiden aber oft darüber, ob die Anlage im täglichen Betrieb stabil bleibt.
Nebel und Einhausungsmanagement
Nassstrahlen reduziert den Trockenstaub erheblich, erzeugt aber weiterhin Nebel und schwebende Feinanteile in der Kabine. Gute Sicht ist wichtig, denn eingeschränkte Sichtlinien führen zu uneinheitlicher Pistolenpositionierung, längeren Zyklen und Ermüdung der Bediener. Gut ausgelegte Anlagen begegnen dem mit passender Nebelabsaugung, Kabinenluftführung, Beleuchtung, Sichtfensterschutz und geeigneter Entwässerung.
Druckregelung und Rezeptdisziplin
Bei höherwertigen Anwendungen wird eine Regelung im geschlossenen Regelkreis wichtig. Eine PID-basierte Regelung hilft, den Strahldruck trotz üblicher Prozessschwankungen konstant zu halten; zugleich speichert das HMI-Rezeptmanagement validierte Einstellungen für jede Teilefamilie. Diese Kombination verringert manuelle Eingriffe und verbessert die Reproduzierbarkeit von Schicht zu Schicht.
Bei Nassstrahlanlagen wird die Qualität meist stärker durch Stabilität und Rückgewinnungsauslegung als allein durch die Strahlleistung bestimmt.
| Parameter | Typischer industrieller Bereich oder Zustand | Prozessrelevanz |
|---|---|---|
| Arbeitsdruck | Typischer niedriger bis mittlerer Druckluftstrahlbereich, abgestimmt auf Substrat und Oberflächenziel | Bestimmt Aufprallenergie, Abtragsrate und Oberflächenempfindlichkeit |
| Suspensionskonzentration | Typisches kontrolliertes Strahlmittel-Wasser-Verhältnis nach Gewicht oder Volumen | Beeinflusst Aggressivität, Gleichmäßigkeit und Strahlmittelnutzung |
| Strahlmittelkorngröße | Feine bis mittlere PSD, ausgewählt für Kantenvorbereitung, Entgraten oder Oberflächenstrukturierung | Verändert Rauheit, Selektivität und Düsenverschleiß |
| Druckluftbedarf | Abhängig von Düsengröße, Druck, Einschaltdauer und Anlagenformat | Bestimmt Kompressorauslegung und Energiebedarf |
| Strahlmittelverbrauch | Anwendungsabhängig; beeinflusst durch Verschleiß, Austrag und Verunreinigungen | Bestimmt Verbrauchsmittelkosten und Rückgewinnungsstrategie |
| Regelungsarchitektur | Von manuellen Reglern bis zu PLC/HMI mit PID-Druckregelung | Bestimmt Wiederholbarkeit und Abhängigkeit vom Bedienpersonal |
Warum das Funktionsprinzip bei der Lieferantenbewertung wichtig ist
Wenn zwei Hersteller äußerlich ähnliche Anlagen anbieten, kann sich ihre interne Prozessarchitektur dennoch stark unterscheiden. Unterschiede in Leistung zeigen sich meist zuerst bei Suspensionsstabilität, Pumpenschutz, Konzentrationsregelung, Wiederholbarkeit der Düsenbahn und Schlammmanagement. Käufer, die Anbieter bewerten, sollten deshalb fragen, wie das System im Dauerbetrieb arbeitet und nicht nur, wie es sich während einer kurzen Vorführung verhält.
Nassstrahlen im Vergleich zu Trockenstrahlen und anderen Verfahren
Bei der Wahl eines Nassstrahlanlagenherstellers ist auch zu entscheiden, ob Nassstrahlen überhaupt die richtige Verfahrensfamilie ist. In industriellen Fertigungslinien kommen auch Trockenstrahlen, Verfestigungsstrahlen oder Gleitschleifen zum Einsatz. Jedes Verfahren bietet eine andere Kombination aus Staubentwicklung, Oberflächenwirkung, Selektivität und betrieblicher Komplexität.
| Vergleichspunkt | Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Staub in der Luft | Niedrig, da Wasser freien Staub bindet | Höher, sofern keine wirksame Absaugung vorhanden ist | Mittel, abhängig von der Einhausung | Wenig Staub nach außen, doch Compounds und feuchte Strahlmittel müssen weiterhin gehandhabt werden |
| Oberflächencharakter | Feine, gleichmäßige und gedämpfte Erosionswirkung | Aggressiver und häufig rauer | Fokus auf funktionaler Druckeigenspannungsbehandlung | Massenbearbeitung zum Glätten geeigneter Teilegeometrien |
| Risiko von Strahlmitteleinlagerung | Bei bestimmten empfindlichen Oberflächen meist geringer | Bei manchen weichen oder beschichteten Werkstoffen höher | Abhängig von Strahlmittel und Bearbeitungsziel | Meist weniger wichtig als Kantenverrundung und Strahlmittelzugang |
| Kontrolle lokal begrenzter Bearbeitung | Gut durch gezielte Düsenführung, Vorrichtungen und Servobewegungen | Gut, jedoch oft stärker vom Bedienpersonal abhängig | Auf Flächenabdeckung statt auf optische Endbearbeitung ausgerichtet | Bei komplexen lokalen Merkmalen eingeschränkt |
| Besonders geeignete Anwendungen | Entgraten, Kantenvorbereitung, Beschichtungsvorbehandlung, AM-Endbearbeitung, optische Strukturierung | Reinigung, Entschichten, Entzundern, grobe Oberflächenvorbereitung | Funktionale Oberflächen zur Verbesserung der Ermüdungsfestigkeit | Glätten großer Chargen und Kantenverrundung |
| Umwelt- und Abfallmanagement | Umgang mit Suspension, Nebel, Sedimenten und Entwässerung | Staubabsaugung und Entsorgung trockenen Strahlmittels | Eindämmung und Überwachung des Strahlmittels | Entsorgung von Compounds und Strahlmitteltrennung |
Nassstrahlen im Vergleich zum trockenen Strahlverfahren
Trockenstrahlen bleibt eine praktische Wahl, wenn intensive Reinigung, Zunderentfernung oder das Abtragen von Beschichtungen im Vordergrund steht und eine Verfeinerung der Oberfläche zweitrangig ist. Nassstrahlen ist überzeugender, wenn eine feinere Kontrolle der Oberflächenstruktur, weniger Staub, ein geringeres Risiko eines harten Aufpralls auf Präzisionsteilen oder gleichmäßigere optische Ergebnisse gefragt sind.
Nassstrahlen und Verfestigungsstrahlen im Vergleich
Verfestigungsstrahlen wird häufig im selben Zusammenhang wie Strahlen erwähnt, verfolgt jedoch einen anderen Zweck. Das Verfahren zielt vor allem darauf ab, Druckeigenspannungen einzubringen und so die ermüdungsbezogene Leistungsfähigkeit zu verbessern, nicht einfach eine Oberfläche zu reinigen oder zu glätten. Käufer können diese Verfahrensfamilien klarer voneinander abgrenzen, indem sie die Grundlagen des Verfestigungsstrahlens sowie den dazugehörigen ASTM-Katalog mit Normen zum Verfestigungsstrahlen prüfen.
Nassstrahlen und Gleitschleifen im Vergleich
Gleitschleifen kann bei der Massenbearbeitung sehr effizient sein, wenn die Teilegeometrie einfach genug ist und eine allseitige Bearbeitung akzeptabel ist. Nassstrahlen ist vorzuziehen, wenn die Behandlung gezielter erfolgen muss, die Geometrie komplex ist oder die Werkstückoberfläche keinen unkontrollierten Kontakt zwischen Strahlmitteln in einer Massenbearbeitungsanlage verträgt.
Oberflächenvorbereitung und Beschichtung
Bei Beschichtungslinien sollten nicht nur die Anlagentypen, sondern auch die Ergebnisse der Vorbehandlung verglichen werden. Oberflächensauberkeit und -profil beeinflussen das Verhalten nachfolgender Lacke oder Beschichtungen; deshalb sind AMPP-Leitlinien zur Oberflächenvorbereitung bei der Verfahrensauswahl für die Fertigung, Haushaltsgeräte und die Komponentenproduktion oft relevant.
Wichtige Spezifikationen vor dem Kauf
Bei der Bewertung eines Nassstrahlanlagenherstellers sollten Käufer eine technische Checkliste statt eines rein kaufmännischen Angebotsvergleichs verwenden. Erfolgreiche Anfragen übersetzen Produktionsziele in messbare Anforderungen an Anlage und Prozess.
Stabilität des Strahldrucks
Fragen Sie nach dem regelbaren Betriebsbereich und nicht nur nach dem maximalen Druck. Ein Anbieter sollte erklären, wie der Druck im normalen Produktionsbetrieb geregelt wird, wie die Anlage auf Schwankungen des Kompressors reagiert und wie Verschleiß an Düse oder Suspensionskreislauf die Prozessstabilität im Zeitverlauf beeinflusst.
Regelung der Suspensionskonzentration
Die Strahlmittelkonzentration bestimmt Abtragsverhalten und Oberflächengleichmäßigkeit. Käufer sollten klären, wie das System das Strahlmittel in Schwebe hält, wie die Konzentration geprüft wird und wie die Anlage mit Verunreinigungen, zunehmenden Feinanteilen und regelmäßigem Nachfüllen umgeht.
Bewegungsgenauigkeit und Wiederholbarkeit der Strahlbahn
Bei manueller Reinigung ist eine hohe Bewegungsgenauigkeit möglicherweise wenig wichtig. Bei der Kantenvorbereitung von Hartmetallwerkzeugen, beim selektiven Entgraten oder bei der optischen Bearbeitung komplexer Teile ist sie dagegen entscheidend. Wenn der Prozess von Düsenabstand, Winkel und Einwirkzeit abhängt, sollte der Anbieter darlegen können, wie diese Größen geregelt und wiederholt werden.
Durchsatz und vollständige Zykluszeit
Die Zykluszeit sollte Beladen, Spannen, Strahlen, Rücklauf, Entladen und Reinigen umfassen. Viele Anfragen unterschätzen den Arbeitsaufwand, weil sie nur die Einwirkzeit in der Kabine berücksichtigen. Eine aussagekräftigere Anlagenspezifikation betrachtet Teilefluss, Bedienerschritte und Wartungsunterbrechungen zusammen.
Arbeitsraum und Zugang für Vorrichtungen
Eine Kammer, in die das Werkstück nominell passt, kann in der Praxis dennoch zu klein sein, wenn Vorrichtungen, Düsenbewegung, Roboterfreiraum oder Wartungszugang berücksichtigt werden. Vor der endgültigen Auslegung des Innenraums sollte der Hersteller das größte und kleinste Werkstück sowie die voraussichtliche künftige Produktmischung prüfen.
HMI, Rezeptverwaltung und Berechtigungen
Rezeptbasierte Steuerung ist wertvoll, wenn mehrere Werkstücktypen auf derselben Anlage bearbeitet werden. Sie verringert manuelle Neueinstellungen und unterstützt dokumentierte Prozessdisziplin. Berechtigungsstufen sind auch in größeren Betrieben wichtig, in denen Techniker, Bediener und Ingenieure nicht alle denselben Zugriff auf Prozesseinstellungen haben sollten.
Nebelabsaugung und Abfallhandhabung
Da Nassstrahlen das Umweltmanagement von freiem Staub auf Suspension und Nebel verlagert, sollten Käufer Entwässerung, Absaugleistung, Sedimentationsverhalten, Schlammabfuhr und die einfache regelmäßige Reinigung prüfen. Eine schlecht ausgelegte Abfallhandhabung wird im Betrieb oft zu einem der größten versteckten Arbeitskostenfaktoren.
Versorgung, Sicherheit und Wartungszugang
Druckluftbedarf, Stromversorgung, Wasserquelle, Entwässerungsplanung, Schutzeinrichtungen, Verriegelungen, Sichtverhältnisse, Not-Halt-Einrichtungen und Zugang zu Verschleißteilen sollten alle Teil der technischen Prüfung sein. Ein zuverlässiger Hersteller bespricht die Installationsbedingungen frühzeitig, statt diese Einschränkungen erst bei der Inbetriebnahme aufzudecken.
Anwendungen in verschiedenen Branchen
Ein Nassstrahlanlagenhersteller lässt sich am besten beurteilen, wenn sein Anlagenportfolio mit konkreten Anwendungen verknüpft ist. Dieselbe Verfahrensfamilie kann der präzisen Kantenvorbereitung, dem selektiven Entgraten, der Oxidentfernung, der Beschichtungsvorbehandlung und der optischen Endbearbeitung dienen; jede Anwendung stellt jedoch andere Anforderungen an die Anlagenkonstruktion.
| Anwendungstyp | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung an Schneidwerkzeugen | Zerspanungswerkzeuge aus Hartmetall und Präzisionsschneiden | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte K-Faktor-Ausbildung und gleichmäßigere Schneidkanten |
| Entgraten von Metallteilen | Zerspanung, Stanzen und Komponentenfertigung | Gedrehte, gefräste oder gestanzte Bauteile | Selektives Entgraten mit geringerem manuellem Nachbearbeitungsaufwand |
| Zunderentfernung an Schmiedeteilen oder Stangen | Schmieden und Stahlverarbeitung | Geschmiedete Teile, Stäbe und Stangenmaterial | Entfernt Oxid und Zunder bei geringerer Staubbelastung in der Luft |
| Vorbehandlung vor dem Beschichten | Fertigung, Haushaltsgeräte und Automobilzulieferung | Halterungen, Gehäuse und umgeformte Bleche | Verbessert die Sauberkeit und bereitet eine gleichmäßigere Oberfläche für die Beschichtung vor |
| AM-Nachbearbeitung | Additive Fertigung | 3D-gedruckte Metallteile | Entfernt lose Rückstände und verfeinert die Oberflächenstruktur |
| Verfestigungsstrahlen und Oberflächenkonditionierung | Konstruktiv ausgelegte Metallbauteile | Funktionale Verschleiß- oder ermüdungskritische Teile | Kontrollierte Aufprallbehandlung für leistungsrelevante Oberflächen |
| Glasmattierung | Architektur- und Dekorglas | Glasplatten und Spezialgläser | Erzeugt ein gleichmäßiges mattiertes oder satiniertes Erscheinungsbild |
| Oberflächenbearbeitung von 3C-Geräten | Lieferkette für Unterhaltungselektronik | Rahmen, Gehäuseschalen, Abdeckungen | Verbessert die optische Gleichmäßigkeit und Haptik |
Kantenvorbereitung von Schneidwerkzeugen
Nassstrahlen wird in der Hartmetallwerkzeugfertigung häufig eingesetzt, da sich damit Schneidkanten gut kontrolliert vorbereiten und die bei Trockenstrahlen entstehende Staubbelastung verringern lässt. In diesem Zusammenhang wird das Kantenverrunden von Schneidwerkzeugen typischerweise anhand der Gleichmäßigkeit des K-Faktors, der Schneidkantenstabilität und der Stabilität der nachgelagerten Beschichtungsleistung bewertet.
Selektives Entgraten bearbeiteter Teile
Bei bearbeiteten, gestanzten oder fein strukturierten Metallbauteilen verursacht manuelles Entgraten oft hohe Arbeitskosten und uneinheitliche Kantenqualität. Ein prozessorientierter Anbieter sollte verstehen, wie Düsenreichweite, Vorrichtungsstrategie und Strahlmittelauswahl das Entgraten von Metallteilen beeinflussen, ohne kritische Oberflächen übermäßig abzutragen.
Beschichtungsvorbehandlung und kombinierte Anlagen
Bei der Vorbehandlung muss der Strahlschritt den nachfolgenden Arbeitsgang unterstützen und darf nicht als isolierter Prozess betrachtet werden. Deshalb erwägen Fertigungsbetriebe, die mit Beschichtungslinien arbeiten, häufig sowohl eigenständige Vorbehandlungsanlagen als auch integrierte Systeme wie Nassstrahl-Phosphatieranlagen, wenn der Produktionsablauf Reinigungs- und chemische Konversionsstufen kombiniert.
Glas, additive Fertigung und 3C-Oberflächenbearbeitung
Diese Bereiche stellen hohe Anforderungen an Erscheinungsbild und Gleichmäßigkeit ebenso wie an den Materialabtrag. Nassstrahlen wird häufig bevorzugt, weil sich damit auf sichtbaren Oberflächen eine kontrollierte, feine Textur erzielen lässt und zugleich weniger Staub entsteht als bei einem vergleichbaren Trockenverfahren.
Leitfaden zur Maschinenauswahl
Die Auswahl eines Nassstrahlanlagenherstellers fällt leichter, wenn das Gespräch von abstrakten Fähigkeiten zur Anlagenkonfiguration übergeht. Unterschiedliche Anlagenarchitekturen eignen sich für verschiedene Produktionsmaßstäbe, Werkstückgeometrien und Anforderungen an die Qualitätskontrolle. Käufer sollten Anbieter danach beurteilen, wie klar sie Konfigurationen den jeweiligen Anwendungen zuordnen.
| Konfiguration/Modellklasse | Zielgröße der Produktion | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| R&D-roboterunterstützte Plattform | Musterprüfungen, Pilotbetrieb, Prozessentwicklung | Kleine bis mittelgroße Teile im Mix | Hoch | Validierung neuer Prozesse, Rezeptentwicklung, Versuche |
| Kompakte manuelle Kabine | Werkstätten mit Kleinserien | Kleine Teile | Mittel | Grundreinigung, leichtes Entgraten, Endbearbeitung in kleinen Stückzahlen |
| Standard-Chargenkabine für die Produktion | Regelmäßige Chargenfertigung | Kleine bis mittelgroße Teile | Mittel bis hoch | Wiederholaufträge bei mäßiger Produktvariation |
| Spezialmaschine für Einzelteile | Wiederholte Bearbeitung einzelner Werkstücke | Kleine bis mittelgroße, dedizierte Werkstücke | Hoch | Stabile Ausrichtung und gleichmäßige Behandlung einer Teilefamilie |
| Servogesteuertes Mehrachsensystem für komplexe Teile | Präzisionsfertigung komplexer Geometrien | Kleine bis mittelgroße komplexe Werkstücke | Sehr hoch | Kantenverrunden, selektives Entgraten, kontrollierte Düsenbahn |
| Dedizierte Anlage für Plattenwerkstücke | Flache oder plattenförmige Werkstücke | Mittelgroße bis große flache Werkstücke | Hoch | Gleichmäßige Bearbeitung von Blechen, Platten und Paneelen |
| Bearbeitungssystem für Rundstäbe | Kontinuierliche oder teilkontinuierliche Stangenbearbeitung | Lange zylindrische Werkstücke | Mittel bis hoch | Entzundern und Konditionieren von Stangen oder Stäben |
| Produktionssystem mit Doppelkammer | Fertigung mit höherem Durchsatz | Kleine bis mittelgroße Produktionsteile | Hoch | Weniger Leerlaufzeit und gleichmäßigerer Chargenfluss |
R&D-Anlagen für Prozessentwicklung und -nachweis
Käufer, die ein neues Verfahren zur Oberflächenbehandlung entwickeln, profitieren meist von flexibler Kapazität für Musterbearbeitungen, bevor sie sich auf eine dedizierte Produktionsanlage festlegen. In dieser Phase ist eine R&D-robotergestützte Strahlplattform relevant, denn zunächst steht die Prozessvalidierung und nicht die Ausstoßgeschwindigkeit im Vordergrund.
Standardkabinen und Produktion mittlerer Stückzahlen
Für viele Betriebe ist eine Standard-Einkammerkabine nach wie vor die praktischste Wahl, da sie Stellfläche, einfache Bedienung und Wiederholbarkeit gut verbindet. Eine auf die Produktion ausgelegte Einkammer-Chargenkabine passt in dieses mittlere Segment, wenn die Werkstückgröße überschaubar ist und die Produktmischung keine vollständige kundenspezifische Automatisierung erfordert.
Dedizierte Anlagen und Layouts mit hohem Durchsatz
Die dedizierte Werkstückhandhabung wird attraktiver, wenn Ausrichtung, Düsen-Einwirkzeit und Wiederholgenauigkeit der Vorrichtung die Qualität unmittelbar bestimmen. Hinsichtlich des Durchsatzes sind Doppelkammeranlagen oder andere parallele Layouts in der Regel nur dann gerechtfertigt, wenn Beladezeit oder Kammerstillstand den Produktionsausstoß begrenzen.
So nutzen Sie die Auswahlmatrix
Die Auswahlmatrix sollte nicht dazu dienen, die modernste Zeile auszuwählen. Entscheidend ist, die einfachste Konfiguration zu finden, die Oberflächenqualität, Prozesswiederholbarkeit, Wartungserwartungen und Produktionsvolumen erfüllt. Damit lässt sich die Kaufentscheidung in der Regel risikoärmer treffen, als ohne klaren Prozessbedarf Automatisierung vorzugeben.
Kosten, Lieferzeit und ROI
Ein Nassstrahlanlagenhersteller sollte anhand seiner Kostenstruktur, realistischer Zeitplanung und des erwarteten Nutzens der Prozessverbesserung bewertet werden. Käufer, die sich nur auf den Anlagenpreis konzentrieren, übersehen oft die betrieblichen Faktoren, von denen abhängt, ob die Anlage nach der Installation tatsächlich Mehrwert liefert.
Wichtigste Kostentreiber
Die Investitionskosten werden meist durch Kammergröße, Düsenanzahl, Automatisierungsgrad, Komplexität des Bewegungssystems, Auslegung der Strahlmittelrückgewinnung, Steuerungsarchitektur und Vorrichtungskomplexität bestimmt. Eine manuelle Kabine mit einfacher Umwälzung kostet weniger als eine servogesteuerte Plattform mit programmierbaren Bahnen, Rezeptverwaltung und anspruchsvollerer Sedimentbehandlung.
Auch die Auslegung der Verbrauchsmittel beeinflusst die Kosten. Strahlmitteltyp, Standzeit des Mediums, Düsenverschleiß, Pumpenverschleiß und Häufigkeit der Schlammabfuhr tragen alle zur langfristigen Wirtschaftlichkeit bei. Bei einem sorgfältig spezifizierten Projekt sollte das Anlagenangebot zusammen mit dem erwarteten Betriebsprofil betrachtet werden.
Typische Lieferzeitspannen
Standardanlagen haben üblicherweise kürzere Lieferzeiten als Sonderanlagen oder integrierte Linien. Die Lieferzeit verlängert sich, wenn das Projekt Musterprüfungen, spezielle Vorrichtungen, Roboterprogrammierung, kundenspezifische HMI-Logik oder Linienintegration umfasst. Käufer sollten deshalb einen Zeitplan mit den Phasen Engineering, Fertigung, Werksprüfung, Versand, Installation und Inbetriebnahme anfordern, statt sich mit einer pauschalen Lieferzusage zufriedenzugeben.
ROI-Betrachtung nach Anwendungsart
Der ROI entsteht meist durch geringeren Arbeitsaufwand, weniger Ausschuss, höhere Gleichmäßigkeit oder bessere Ergebnisse in nachgelagerten Prozessen. Beim Entgraten kann der Nutzen darin liegen, manuelle Nachbearbeitung zu ersetzen. Bei der Kantenvorbereitung kann er sich aus gleichmäßigeren Werkzeugkanten und stabilerer Werkzeugleistung ergeben. Bei der Beschichtungsvorbehandlung kann er auf besserer Haftung und weniger Nacharbeitszyklen beruhen.
Ein sinnvolles ROI-Modell beginnt damit, den aktuellen Engpass zu benennen. Wenn das Problem in arbeitsintensiver Endbearbeitung liegt, wird der Wert der Automatisierung anders bemessen als bei Qualitätsschwankungen oder uneinheitlicher Vorbehandlung. Deshalb sollte die Lieferantenbewertung an dem Prozessverlust ausgerichtet sein, den die Anlage beseitigen soll.
Versteckte Kosten bei unpassend ausgelegten Anlagen
Ein niedriger Kaufpreis kann kostspielige Schwächen bei Rückgewinnungsauslegung, Sichtverhältnissen, Wartungszugang oder Abfallhandhabung verdecken. Müssen Bediener die Anlage häufig anhalten, um Schlamm zu entfernen, Einstellungen anzupassen oder eine uneinheitliche Oberfläche zu korrigieren, steigen die Gesamtkosten über die Nutzungsdauer rasch, auch wenn das ursprüngliche Angebot günstig erschien.
Warum technische RFQs zu besseren Angeboten führen
Hersteller können aussagekräftigere Angebote erstellen, wenn Käufer Werkstückzeichnungen, Werkstoffe, Oberflächenziele, Ausstoßanforderungen, Versorgungsbedingungen und aktuelle Prozessprobleme bereitstellen. Eine vage Anfrage nach einer „Nassstrahlanlage“ führt meist zu einem ebenso vagen Angebot. Eine technische RFQ erleichtert dagegen die passende Konfigurationsauswahl und eine realistischere ROI-Bewertung.
Warum DasiAuto?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbearbeitung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie unter Über DasiAuto beschrieben.
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Vorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Musterprüfungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
Häufige Fragen
Wie beurteile ich, ob ein Nassstrahlanlagenhersteller Erfahrung mit meiner konkreten Anwendung hat?
Fragen Sie zunächst, wie der Anbieter an Ihre konkrete Teilefamilie, Ihren Werkstoff, das Oberflächenziel und den geforderten Durchsatz herangeht. Ein leistungsfähiger Hersteller sollte Strahlmittelsorte, Düsenbahn, Suspensionskonzentration, Vorrichtungsstrategie und Rückgewinnungsauslegung anwendungsspezifisch erörtern können. Erfahrung zeigt sich meist bereits an den technischen Fragen, die der Anbieter vor der Angebotserstellung stellt.
Kann ein Nassstrahlanlagenhersteller vor der endgültigen Anlagenspezifikation Musterprüfungen anbieten?
Ja, und bei vielen Industrieprojekten ist dies der nützlichste frühe Schritt. Musterprüfungen helfen, die Prozessmachbarkeit, das voraussichtliche Oberflächenergebnis und die Strahlmittelauswahl zu bestätigen sowie zu klären, ob das Werkstück eine Standardkabine, eine dedizierte Anlage oder eine Mehrachssteuerung benötigt. Außerdem machen sie das spätere Angebot genauer.
Was sollte die Unterstützung bei Installation und Inbetriebnahme umfassen?
Industriekäufer sollten Anforderungen an die Anlagenaufstellung, Versorgungsanschlüsse, Anlaufverfahren, Prozessprüfung, Sicherheitsprüfungen und die Übergabe an das Bedienpersonal klären. Die Inbetriebnahme sollte nicht bei „Anlage läuft“ enden, sondern auch nachweisen, dass das Strahlergebnis unter den vorgesehenen Produktionsbedingungen wiederholbar ist.
Welche After-Sales-Unterstützung ist für Nassstrahlanlagen am wichtigsten?
Zur praktischsten Unterstützung gehören meist Ersatzteile für Verschleißkomponenten, die Planung der Strahlmittelnachversorgung, Fehlersuche an Pumpen und Düsen sowie die laufende Optimierung von Rezepten oder Vorrichtungen bei Änderungen in der Produktion. Die Reaktionsgeschwindigkeit zählt, ebenso aber die Fähigkeit des Anbieters, ein Problem mit der Oberflächenqualität als Prozessproblem und nicht nur als Komponentenausfall zu diagnostizieren.
Wie lange dauert die Lieferung eines kundenspezifischen Systems durch einen Nassstrahlanlagenhersteller üblicherweise?
Die Lieferzeit hängt davon ab, ob das Projekt eine Standardplattform, spezielle Vorrichtungen, eine kundenspezifische Bewegungssteuerung oder integrierte Anlagentechnik umfasst. Standardanlagen auf Kabinenbasis sind üblicherweise schneller lieferbar als anwendungsspezifische Automatisierung. Projekte mit Musterprüfungen und kundenspezifischer Entwicklung dauern naturgemäß länger.
Wann sollte ich für Nassstrahlanlagen einen Hersteller statt eines allgemeinen Handelshauses wählen?
Wählen Sie einen Hersteller, wenn das Prozessergebnis ebenso wichtig ist wie die Anlage selbst, insbesondere beim Kantenverrunden, selektiven Entgraten, bei der Beschichtungsvorbehandlung, AM-Endbearbeitung oder anderen Präzisionsarbeiten. In diesen Fällen sind direkte Prozesskenntnis, technische Verantwortung und die Möglichkeit, Parameter vor und nach der Installation zu validieren, meist wichtiger als ein schnelles Katalogangebot.


