

Kurzantwort
Der Preis einer Nassstrahlanlage ist eine lohnende Investition, wenn die Maschine eine wiederholbare Oberflächenbearbeitung, weniger Staub in der Luft, kontrolliertes Entgraten und eine höhere Prozessstabilität als kostengünstigere Alternativen bietet. Der angemessene Preis hängt weniger allein von der Kabinengröße ab als vielmehr von der Suspensionsregelung, der Druckstabilität, dem Automatisierungsgrad, der Rückgewinnungsauslegung und der Eignung für die jeweilige Anwendung. In der industriellen Beschaffung kann eine günstigere Maschine mit der Zeit teurer werden, wenn sie uneinheitliche Oberflächenqualität, höheren Wartungsaufwand oder eine übermäßige Abhängigkeit vom Bedienpersonal verursacht.
| Kernfaktor | Typische Bedingungen | Warum es wichtig ist |
|---|---|---|
| Verfahrensfamilie | Nassstrahlen / Suspensionsstrahlen / Vapor Blasting | Bestimmt Oberflächenqualität, Staubverhalten und Anforderungen an das Suspensionsmanagement |
| Preistreiber | Maschinengröße, Automatisierung, Steuerungssystem, Rückführungskreislauf | Bestimmt sowohl die Investitionskosten als auch die Nutzbarkeit über die gesamte Lebensdauer |
| Oberflächenergebnis | Feine, gleichmäßige Bearbeitung mit geringer Staubentwicklung | Wichtig für Entgraten, Kantenverrunden, Beschichtungsvorbereitung und dekorative Bearbeitung |
| Präzisionsniveau | Von der manuellen Kabine bis zum servogesteuerten Mehrachssystem, je nach Anwendung | Beeinflusst die Wiederholbarkeit bei hochwertigen oder komplexen Bauteilen |
| Betriebsaufwand | Nebelabsaugung, Strahlmittelmanagement, Schlammaustrag | Beeinflusst Arbeitsaufwand, Anlagenverfügbarkeit und Gesamtkosten über die Nutzungsdauer |
| Typisches Lieferzeitprofil | Standardsysteme haben in der Regel kürzere Lieferzeiten als kundenspezifische Automatisierungslösungen | Hilft Käufern, Investitionsausgaben (CapEx) auf den Produktionszeitplan abzustimmen |
Was kostet eine Nassstrahlanlage?
Der Ausdruck „Preis einer Nassstrahlanlage“ bezeichnet den gesamten Kaufpreis einer Maschine, die für die industrielle Oberflächenbehandlung in Wasser suspendiertes Strahlmittel mit Druckluft beschleunigt. In der Praxis handelt es sich dabei nicht um einen einheitlichen Marktpreis. Er variiert abhängig von Prozessintensität, Steuerungskomplexität, Arbeitsraum, Automatisierung und dem gewünschten Oberflächenergebnis.
Aus verfahrenstechnischer Sicht gehört das Nassstrahlen zur übergeordneten Verfahrensfamilie des abrasiven Strahlens. Je nach Branche und Maschinenausführung wird es auch Nasssandstrahlen, Suspensionsstrahlen oder Vapor Blasting genannt. Unabhängig von der Bezeichnung bleibt das Grundprinzip gleich: Wasser trägt das Strahlmittel, die Düse beschleunigt die Suspension und das System gewinnt das Gemisch zur Wiederverwendung innerhalb einer geschlossenen Maschine zurück.
Warum der Preis beim Nassstrahlen vom Prozess abhängt
Anders als bei Standardwerkzeugen richtet sich der Preis von Nassstrahlanlagen meist nach der Anwendung und nicht nach einem allgemeinen Datenblatt. Eine Maschine für die dekorative Bearbeitung kleiner Metallteile hat eine andere Kostenstruktur als ein Mehrachsensystem zum Kantenverrunden von Schneidwerkzeugen oder eine spezielle Linie zur Entfernung von Zunder an Schmiedeteilen. Der Maschinenpreis spiegelt wider, was der Prozess wiederholt leisten muss, und nicht nur das äußere Erscheinungsbild der Anlage.
Das ist wichtig, weil Käufer häufig Angebote von Lieferanten vergleichen, deren Maschinen funktional nicht gleichwertig sind. Ein niedrigeres Anfangsangebot umfasst möglicherweise keine Funktionen, die sich direkt auf die Produktionsstabilität auswirken, etwa die Regelung der Suspensionskonzentration, programmierbare Bewegungsabläufe oder eine wirksame Sedimentation und Abfallhandhabung.
Zentrale Vorteile, die den Preis beeinflussen
Nassstrahlen wird häufig gewählt, weil es weniger Staub in der Luft, eine geringere Aufprallwirkung als viele Trockenstrahlsysteme und ein feineres, gleichmäßigeres Oberflächenergebnis bietet. Die Wasserphase hilft, Staub zu binden und den Aufprall des Strahlmittels abzufedern. So lässt sich eine Oberflächenbeschädigung verringern, während Reinigung, Entgraten, Kantenbearbeitung oder Vorbehandlung weiterhin möglich sind. Für viele Hersteller ist diese gleichmäßige Oberflächenbearbeitung einer der Hauptgründe dafür, dass das Verfahren teurer ist als eine einfache Trockenstrahlkabine.
Ein weiterer wichtiger Wertfaktor ist die Prozesskonstanz. Werden Strahldruck, Suspensionskonzentration und Düsenbewegung gut geregelt, kann Nassstrahlen über mehrere Chargen hinweg wiederholbare Ergebnisse liefern. Diese Wiederholbarkeit ist besonders wertvoll bei Hartmetallwerkzeugen, präzisionsbearbeiteten Teilen, additiv gefertigten Bauteilen sowie dekorativen oder für Endkunden sichtbaren Oberflächen.
Der Preis steht für Leistungsfähigkeit, nicht nur für Kosten
Ein aussagekräftiger Preis einer Nassstrahlanlage ist im Grunde ein komprimierter Hinweis auf die Leistungsfähigkeit der Maschine. Er zeigt, ob das System über einen stabilen Suspensionskreislauf, eine zuverlässige Druckregelung, eine ausreichende Nebelabsaugung, eine wartungsfreundliche Sedimentation, geeignete Vorrichtungen und den erforderlichen Automatisierungsgrad zur Verringerung bedienungsbedingter Schwankungen verfügt. Käufer, die diesen Zusammenhang verstehen, können Angebote meist besser vergleichen als Käufer, die nur auf den ausgewiesenen Preis achten.
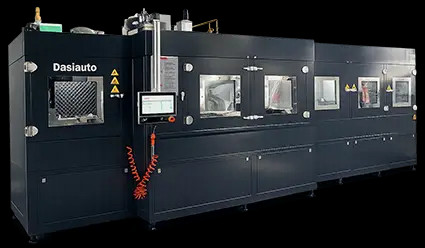
Wie wirkt sich das Funktionsprinzip auf den Preis einer Nassstrahlanlage aus?
Genau genommen hat ein Preis kein „Funktionsprinzip“. Der Preis einer Nassstrahlanlage variiert jedoch, weil das interne Funktionsprinzip der Maschine ihre technische Komplexität unmittelbar bestimmt. Je präziser die Suspension geregelt, beschleunigt, zurückgewonnen und wiederverwendet wird, desto spezialisierter ist die Anlage. Das Verständnis des Prozesses ist daher entscheidend, um zu verstehen, warum sich Angebote erheblich unterscheiden.
Suspensionssystem: Wasser und Strahlmittel
Der Prozess beginnt in einem Suspensionstank, in dem Strahlmittel und Wasser in einem kontrollierten Verhältnis gemischt werden. Dieses Verhältnis ist keine nebensächliche Einstellung. Setzt sich das Strahlmittel schnell ab oder verändert sich die Konzentration während des Betriebs, arbeitet die Maschine uneinheitlich und das Prozessergebnis schwankt von Teil zu Teil.
Bei hochwertigeren Maschinen fließt mehr Entwicklungsaufwand in die Durchmischung, die Pumpenauslegung, den Rücklauf und die Zirkulation der Suspension. Diese Konstruktionsentscheidungen beeinflussen sowohl die Prozessstabilität als auch den Wartungsaufwand und wirken sich daher ebenfalls auf den Preis aus.
Beschleunigung mit Druckluft und Düsenverhalten
Anschließend beschleunigt Druckluft die Suspension durch die Strahldüse in Richtung Werkstück. Abtragsrate, Oberflächenstruktur, Entgratwirkung und Kantenbearbeitung hängen vom Zusammenspiel aus Druck, Strahlmittelart, Suspensionsdichte, Düsengröße, Abstand und Auftreffwinkel ab.
Maschinen für Präzisionsarbeiten verfügen häufig über eine stabilere Regelung, weil die Oberflächenergebnisse sehr empfindlich auf Druckschwankungen reagieren. Eine Kabine für grobe Reinigungsarbeiten kann solche Schwankungen möglicherweise tolerieren; ein System für die kontrollierte Kantenbearbeitung in der Regel nicht.
Rückgewinnung und Sedimentation im geschlossenen Kreislauf
Nach dem Auftreffen fließt die Suspension in einen Rückgewinnungskreislauf, in dem sie vor der Wiederverwendung umgewälzt, sedimentiert oder gereinigt wird. Die Qualität dieses Rücklaufs beeinflusst die Leistung im praktischen Betrieb erheblich. Eine mangelhafte Rückgewinnungsauslegung verstärkt die Schlammbildung, verkürzt die Nutzungsdauer des Strahlmittels und erhöht den Arbeitsaufwand.
Dies ist auch ein wichtiger Kostenfaktor. Ein einfacher Rückgewinnungskreislauf kann für gelegentliche Arbeiten ausreichen, während sich bei höherer Produktionsauslastung meist ein fortschrittlicheres Sedimentations- und Austragssystem lohnt. Solche Funktionen verringern mit der Zeit die Stillstandszeiten und senken die Gesamtkosten über die Nutzungsdauer, auch wenn der Kaufpreis höher ist.
Staubabsaugung, Wassernebel und Sichtverhältnisse
Nassstrahlen erzeugt deutlich weniger Staub in der Luft als Trockenstrahlen, doch innerhalb der Einhausung entstehen weiterhin Wassernebel und Schwebstoffe. Eine gute Nebelabsaugung trägt zu klarer Sicht für das Bedienpersonal und stabileren Bedingungen in der Kabine bei. Käufer unterschätzen diesen Aspekt manchmal, bis sie feststellen, wie stark die Sichtverhältnisse die Genauigkeit beim Beladen, die Zuverlässigkeit der Zyklen und die Ermüdung des Bedienpersonals beeinflussen.
PID-Regelung und rezeptbasierte Steuerung
Höherwertige Systeme verfügen in der Regel über eine Regelung im geschlossenen Regelkreis für den Strahldruck sowie eine Rezeptverwaltung zur Speicherung validierter Prozesseinstellungen. Diese Kombination verringert die Abhängigkeit von manuellen Anpassungen und erleichtert die gleichbleibende Qualität über mehrere Schichten hinweg. Sie ermöglicht außerdem eine schnellere Einrichtung, wenn verschiedene Werkstückfamilien auf derselben Maschine bearbeitet werden.
Beim industriellen Nassstrahlen steigt der Maschinenpreis häufig mit der Prozessstabilität und nicht allein mit der Strahlkraft.
| Parameter | Typische industrielle Bedingungen | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Typischer niedriger bis mittlerer Druckluft-Strahldruckbereich, abhängig von der Anwendung | Beeinflusst Abtragsintensität, Oberflächenstruktur und Empfindlichkeit des Werkstücks |
| Suspensionskonzentration | Typisches kontrolliertes Strahlmittel-Wasser-Verhältnis nach Gewicht oder Volumen | Beeinflusst Gleichmäßigkeit, Aggressivität und Strahlmitteleffizienz |
| Strahlmittelkorngröße | Feine bis mittlere Partikelgrößenverteilung (PSD), abhängig von Substrat und gewünschtem Oberflächenergebnis | Verändert Rauheit, Selektivität beim Entgraten und Düsenverschleiß |
| Druckluftbedarf | Variiert je nach Düsengröße, Drucksollwert und Einschaltdauer | Bestimmt den erforderlichen Kompressor und den Energiebedarf des Prozesses |
| Strahlmittelverbrauch | Anwendungsabhängig; beeinflusst durch Bruch, Austrag und Qualität der Rückgewinnung | Beeinflusst Verbrauchsmittelkosten und Wartungsplanung |
| Steuerungssystem | Von manueller Einstellung bis zu PLC/HMI mit PID-Druckregelung | Bestimmt Wiederholbarkeit, konsequente Rezeptanwendung und Abhängigkeit vom Bedienpersonal |
Warum das Funktionsprinzip Preisunterschiede erklärt
Wenn ein Angebot für eine Nassstrahlanlage deutlich höher ausfällt als ein anderes, liegt der Unterschied häufig im inneren Arbeitssystem und nicht im Maschinengehäuse. Suspensionsstabilität, Rückgewinnungsauslegung, einfache Sedimentation, Steuerungsarchitektur und Bewegungsgenauigkeit erklären meist, warum die Preise am Markt auseinandergehen.
Nassstrahlen im Vergleich zu Trockenstrahlen und anderen Verfahren
Ein Preisvergleich ist nur sinnvoll, wenn Nassstrahlen mit geeigneten Alternativen verglichen wird. Käufer möchten meist nicht nur wissen, was eine Nassstrahlanlage kostet, sondern auch, ob sie für eine bestimmte Werkstückfamilie einen höheren Nutzen bietet als Trockenstrahlen, Verfestigungsstrahlen oder Gleitschleifen.
| Vergleichspunkt | Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Staub in der Luft | Gering, da Wasser Staub bindet | Höher, sofern keine wirksame Absaugung vorhanden ist | Mittel, abhängig von der Einhausung | Geringe Staubbelastung außerhalb der Anlage; Strahlmittel und Prozesszusätze müssen jedoch gehandhabt werden |
| Kontrolle des Oberflächenfinishs | Fein, gleichmäßig und einstellbar | Wirksam, jedoch oft aggressiver | Auf funktionale Aufprallwirkung ausgerichtet, weniger auf dekorative Oberflächen | Geeignet für die Massenbearbeitung zum Glätten passender Werkstückgeometrien |
| Risiko der Strahlmitteleinlagerung | Bei empfindlichen Oberflächen in der Regel geringer | Bei manchen weichen oder beschichteten Materialien höher | Abhängig von Strahlmittel und Prozessziel | Üblicherweise nicht der wichtigste Aspekt |
| Lokale Bearbeitung | Gut durch gezielte Düsenführung und Vorrichtungen steuerbar | Gut, jedoch oft stärker vom Bedienpersonal abhängig | Auf flächige Abdeckung statt selektive Bearbeitung ausgerichtet | Weniger geeignet für eng begrenzte lokale Bereiche |
| Besonders geeignete Anwendungen | Entgraten, Kantenbearbeitung, Beschichtungsvorbereitung, AM-Nachbearbeitung | Reinigung, Entschichten, grobe Vorbehandlung | Oberflächentechnik für Ermüdungsfestigkeit | Massenbearbeitung zum Glätten und Abrunden von Kanten |
| Umwelt- und Abfallhandhabung | Management von Suspension, Nebel und Abwasser erforderlich | Staubabsaugung und Entsorgung trockener Strahlmittel erforderlich | Strahlmittelrückgewinnung und -einhausung erforderlich | Handhabung von Nassabfällen und Prozesszusätzen erforderlich |
Nassstrahlen im Vergleich zum trockenen Strahlverfahren
Trockenstrahlen ist in der Regel in der Anschaffung günstiger und eignet sich weiterhin für aggressive Reinigungs- oder Entschichtungsarbeiten. Es verursacht jedoch auch mehr Staub, hat ein aggressiveres Aufprallprofil und führt mitunter zu einem weniger kontrollierten dekorativen Ergebnis. Wenn gleichmäßiges Oberflächenfinish, geringe Staubentwicklung und präzises Entgraten wichtig sind, rechtfertigt Nassstrahlen häufig einen höheren Preis.
Nassstrahlen und Verfestigungsstrahlen im Vergleich
Verfestigungsstrahlen ist eine eigenständige Verfahrensfamilie mit einem anderen funktionalen Ziel. Es dient vor allem dazu, Druckeigenspannungen zur Verbesserung der Ermüdungsfestigkeit einzubringen, und nicht einfach dazu, eine Oberfläche zu reinigen oder zu verfeinern. Die in Fachquellen zum Verfestigungsstrahlen erläuterte Industrieterminologie verdeutlicht, warum eine Verfestigungsstrahlmaschine und eine Nassstrahlmaschine nicht so bepreist oder spezifiziert werden sollten, als dienten sie demselben Zweck.
Nassstrahlen und Gleitschleifen im Vergleich
Gleitschleifen ist effizient für große Mengen geeigneter Werkstücke, insbesondere wenn eine allseitige Glättung akzeptabel ist. Nassstrahlen ist attraktiver, wenn die Geometrie komplex ist, bestimmte Bereiche gezielt bearbeitet werden müssen oder die Oberflächenrichtung und der Abstand kontrolliert werden sollen.
Oberflächenvorbereitung und Umweltaspekte
Bei beschichtungsbezogenen Arbeiten sollte die Verfahrensauswahl auch die nachfolgende Haftung und Sauberkeit berücksichtigen. Empfehlungen von AMPP-Ressourcen zur Oberflächenvorbereitung sind häufig relevant, weil die Qualität der Vorbehandlung die Leistung des nächsten Fertigungsschritts und nicht nur das unmittelbare Erscheinungsbild der gestrahlten Oberfläche beeinflusst.
Wichtige Spezifikationen vor dem Kauf
Der Preis einer Nassstrahlanlage sollte stets im Rahmen einer strukturierten Prüfung der Spezifikation bewertet werden. Ohne diese Prüfung lassen sich Angebote leicht falsch vergleichen, denn sie können sehr unterschiedliche Grade an Prozessregelung, Wartungsaufwand oder Produktionsbereitschaft beschreiben.
Strahldruck und Stabilitätsfenster
Der maximale Nenndruck ist weniger aussagekräftig als ein stabiler Betriebsdruck. Käufer sollten erfragen, wie die Maschine die Prozesskonstanz aufrechterhält, wenn die Druckluftversorgung im Werk schwankt, Düsen verschleißen oder sich die Suspensionseigenschaften während eines Produktionslaufs verändern. Ein stabiles Druckfenster ist oft wichtiger als ein höherer nominaler Spitzendruck.
Bewegungsgenauigkeit und Düsenpositionierung
Für einfache Reinigungsarbeiten kann eine manuelle Pistolenführung ausreichen. Beim kontrollierten Entgraten, bei dekorativer Gleichmäßigkeit oder bei der Kantenbearbeitung sind Düsenbahn, Abstand, Winkel und Verweildauer deutlich wichtiger. Eine servoangetriebene Bewegung in X/Y/Z wird relevant, wenn die Teilequalität von einer wiederholbaren Wechselwirkung mit der Oberfläche und nicht von einer groben Flächenabdeckung abhängt.
Durchsatz und tatsächliche Zykluszeit
Die Zykluszeit sollte Beladen, Einspannen, Strahlen, Rücklauf der Suspension, Entladen, Umrüsten und Abfallhandhabung umfassen. Viele Käufer konzentrieren sich zu stark auf die reine Strahlgeschwindigkeit, obwohl die größten Produktivitätsverluste häufig bei der manuellen Handhabung oder der Wartung der Rückgewinnung entstehen.
Arbeitsraum und Bandbreite der Werkstückfamilien
Der Innenraum der Maschine sollte nicht nur anhand der aktuellen Werkstückabmessungen bewertet werden, sondern auch anhand der erwarteten Teilevielfalt, des Vorrichtungszugangs, des Düsenverfahrwegs und des Wartungsfreiraums. Eine kompakte Kabine mag zunächst kostengünstig erscheinen, kann jedoch mit wachsender Produktfamilie zum Engpass werden.
HMI, Rezepte und Abhängigkeit vom Bedienpersonal
Die Rezeptsteuerung kann ein wichtiger wirtschaftlicher Differenzierungsfaktor sein. Sie verkürzt Umrüstzeiten, verringert Einrichtfehler und trägt dazu bei, Ergebnisse bei verschiedenen Bedienern und Schichten zu standardisieren. In Umgebungen mit unterschiedlichen Produkten wirkt sich die Rezeptspeicherung oft direkt auf Produktivität und Ausschussreduzierung aus.
Handhabung von Staub, Nebel und Strahlmittelabfällen
Nassstrahlen macht das Umweltmanagement nicht überflüssig, sondern verlagert die Herausforderungen von trockenem Staub auf Suspension, Nebel und Sediment. Käufer sollten prüfen, wie das System den Nebel absaugt, Schlamm entfernt und die regelmäßige Reinigung unterstützt. Maschinen, die sich nur schwer entleeren oder reinigen lassen, mögen beim Kauf günstiger erscheinen, verursachen jedoch höhere Arbeitskosten.
Versorgungsmedien und Sicherheitsmerkmale
Druckluftbedarf, Stromversorgung, Wasserverbrauch, Entwässerungsplanung, Verriegelungen, Sichtverhältnisse, Not-Halt-Einrichtungen und Zugang zu Verschleißteilen gehören ebenfalls auf die Beschaffungscheckliste. Diese Faktoren beeinflussen die Installationskosten und die tägliche Nutzbarkeit mindestens ebenso stark wie die angegebenen Maschinenabmessungen.
Anwendungen in verschiedenen Branchen
Der praktische Wert des Preises einer Nassstrahlanlage wird deutlicher, wenn er mit konkreten Anwendungen verknüpft wird. Verschiedene Branchen kaufen solche Systeme aus unterschiedlichen Gründen. Der Prozessnutzen hängt davon ab, ob Grate entfernt, Kantenkonturen kontrolliert, Oxide beseitigt, die Beschichtungshaftung verbessert oder Oberflächen dekorativ verfeinert werden sollen.
| Anwendungstyp | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung an Schneidwerkzeugen | Hartmetallwerkzeuge und Metallzerspanung | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte Kantenbearbeitung und stabilerer K-Faktor |
| Entgraten von Metallteilen | Präzisionsbearbeitung und Bauteilfertigung | Dreh-, Fräs- oder Stanzteile | Selektives Entgraten mit geringerem manuellem Nachbearbeitungsaufwand |
| Zunderentfernung an Schmiedeteilen oder Stangen | Schmieden und Stahlverarbeitung | Geschmiedete Teile, Stäbe und Stangenmaterial | Entfernt Oxide und Zunder bei geringerer Staubbelastung in der Luft |
| Vorbehandlung vor dem Beschichten | Metallverarbeitung, Haushaltsgeräte und Automobilzulieferung | Paneele, Halterungen, Gehäuse | Erzeugt eine sauberere und gleichmäßigere Oberfläche vor der Beschichtung |
| AM-Nachbearbeitung | Additive Fertigung | 3D-gedruckte Metallteile | Verfeinert die Oberflächenstruktur und entfernt lose Rückstände |
| Verfestigungsstrahlen / Oberflächenkonditionierung | Konstruktiv ausgelegte Metallbauteile | Federn, Umformteile, Verschleißflächen | Kontrollierte Aufprallbehandlung für funktionale Anforderungen |
| Glasmattierung | Architektur- und Dekorglas | Glasplatten, Glaselemente, Spezialteile | Erzeugt ein gleichmäßiges mattes Finish |
| Oberflächenbearbeitung von 3C-Geräten | Lieferkette für Unterhaltungselektronik | Rahmen, Gehäuse und Abdeckungen | Verbessert die dekorative Gleichmäßigkeit und die haptische Glätte |
Schneidwerkzeuge und Kantenkontur
Nassstrahlen wird häufig für die Endbearbeitung von Hartmetallwerkzeugen eingesetzt, weil sich damit die Kanten kontrolliert bearbeiten lassen, ohne die hohe Staubbelastung des Trockenstrahlens. In diesem Zusammenhang liegt der Prozessnutzen weniger in der sichtbaren Reinigung als vielmehr in der Kontrolle der Geometrie. Deshalb wird das Kantenverrunden von Schneidwerkzeugen häufig anhand der Gleichmäßigkeit des K-Faktors und des Verhaltens nachfolgender Beschichtungen bewertet.
Bearbeitete Bauteile und selektives Entgraten
Entgraten ist eine der häufigsten industriellen Anwendungen für Nassstrahlen. Das Verfahren kann Kanten und feine Konturen gezielter bearbeiten als manche Massenbearbeitungsverfahren und zugleich den manuellen Aufwand gegenüber dem Entgraten von Hand verringern. In dieser Anwendungsgruppe wird das Entgraten von Metallteilen üblicherweise anhand der Arbeitseinsparung, der Fehlerreduzierung und der Wiederholbarkeit über mehrere Chargen hinweg bewertet.
Schmiedeteile, Beschichtungsvorbereitung und AM-Bauteile
Dieselbe Maschinenklasse kann auch gröbere oder zwischengeschaltete Aufgaben übernehmen, etwa die Oxidentfernung an Schmiedeteilen, die Oberflächenkonditionierung vor der Beschichtung und die Nachbearbeitung additiv gefertigter Metallteile. In diesen Fällen sollte der Preis am Nutzen für den nächsten Fertigungsschritt gemessen werden und nicht nur am Strahlprozess selbst.
Leitfaden zur Maschinenauswahl
Käufer, die nach dem Preis einer Nassstrahlanlage suchen, treffen meist eine fundiertere Entscheidung, wenn sie Maschinenkonfigurationen statt bloßer Angebotssummen vergleichen. Unterschiedliche Anlagentypen eignen sich für verschiedene Produktionsmaßstäbe, Werkstückgeometrien und Regelungsanforderungen. Der „richtige“ Preis hängt daher davon ab, welche Konfiguration zum Prozess passt.
| Konfiguration/Modellklasse | Zielgröße der Produktion | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| R&D-roboterunterstützte Plattform | Prozessentwicklung, Bemusterung, Pilotbetrieb | Klein bis mittelgroß, unterschiedliche Geometrien | Hoch | Versuche, Rezeptentwicklung, Validierung neuer Teile |
| Kompakte manuelle Kabine | Werkstattfertigung in kleinen Losen | Kleine Teile | Mittel | Grundreinigung, leichtes Entgraten, optische Endbearbeitung |
| Standard-Chargenkabine für die Produktion | Serienfertigung | Kleine bis mittelgroße Teile | Mittel bis hoch | Wiederkehrende Chargenbearbeitung mit moderater Teilevarianz |
| Spezialmaschine für Einzelteile | Wiederholte Bearbeitung einzelner Werkstücke | Kleine bis mittelgroße, dedizierte Werkstücke | Hoch | Stabile Ausrichtung und wiederholbare Bearbeitung einer Werkstückfamilie |
| Servogesteuertes Mehrachsensystem für komplexe Teile | Präzisionsteile mit variierender Geometrie | Kleine bis mittelgroße komplexe Werkstücke | Sehr hoch | Kantenverrunden, selektives Entgraten, kontrollierte Düsenbahnen |
| Dedizierte Anlage für Plattenwerkstücke | Flache oder plattenförmige Werkstücke | Mittelgroße bis große flache Werkstücke | Hoch | Gleichmäßige Bearbeitung von Blech-, Platten- und Paneelprodukten |
| Bearbeitungssystem für Rundstäbe | Kontinuierliche oder teilkontinuierliche Stangenbearbeitung | Lange zylindrische Werkstücke | Mittel bis hoch | Entzundern und Konditionieren von Stangen oder Stäben |
| Produktionssystem mit Doppelkammer | Fertigung mit höherem Durchsatz | Kleine bis mittelgroße Produktionsteile | Hoch | Kürzere Leerlaufzeiten und ein kontinuierlicherer Produktionsfluss |
R&D und Prozessvalidierung
In frühen Entwicklungsphasen ist Flexibilität häufig wichtiger als Geschwindigkeit. Eine Maschine wie das Nassstrahlsystem RB-6 in Roboterbauweise kommt infrage, wenn der Käufer Bemusterung, Pfadentwicklung und Prozessnachweis benötigt, bevor er sich auf ein Produktionslayout festlegt.
Standardkabinen im Vergleich zu dedizierten Systemen
Für viele Betriebe reicht eine Standard-Produktionskabine aus, wenn die Teilevarianz beherrschbar und die Anforderungen an das Oberflächenfinish moderat sind. Dedizierte Einzelteil- oder Mehrachsensysteme werden attraktiver, wenn Werkstückausrichtung, Verweildauer und Düsenbahn eng kontrolliert werden müssen, um Schwankungen zu vermeiden.
Auswahl nach Durchsatz und Oberflächenanforderungen
Ein hoher Durchsatz allein rechtfertigt nicht automatisch ein teureres System. Dafür spricht mehr, wenn hohe Produktionsmengen mit strengen Anforderungen an das Oberflächenfinish, geringer Ausschusstoleranz oder dem Bedarf einhergehen, die Abhängigkeit vom Bedienpersonal zu verringern. In diesen Fällen schafft Automatisierung einen Prozessnutzen und bietet nicht nur mehr Komfort.
Kosten, Lieferzeit und ROI
Der wichtigste Beschaffungsfehler in dieser Kategorie besteht darin, den Preis einer Nassstrahlanlage als isolierte Zahl zu betrachten. In der Praxis hängen Investitionskosten, Lieferzeit, Prozessvalidierung und Betriebskosten voneinander ab. Die beste Kaufentscheidung basiert daher meist auf den Gesamtkosten über die Nutzungsdauer und nicht auf dem niedrigsten Anfangsangebot.
Wichtigste Preisfaktoren
Der Preis wird durch Maschinengröße, Arbeitsraum, Automatisierungsgrad, Komplexität von Düsen und Vorrichtungen, Auslegung des Rückgewinnungskreislaufs, einfache Schlammaustragung und Umfang des Steuerungssystems bestimmt. Eine manuell eingestellte Kabine mit einfacher Rückgewinnung kostet naturgemäß weniger als ein servoangetriebenes System mit HMI-Rezepten, stabiler Druckregelung und einer Sedimentation, die nur geringen Bedienaufwand erfordert.
Auch die Strahlmittelstrategie beeinflusst den Projektumfang. Strahlmittelart, Partikelgröße, Nachfüllhäufigkeit und Kompatibilität mit Pumpe und Düsenbahn wirken sich sowohl auf die Maschinenauslegung als auch auf die Betriebskosten aus.
Typische Lieferzeitspannen
Standard-Kabinensysteme haben in der Regel kürzere Lieferzeiten als kundenspezifische automatisierte Maschinen. Die Lieferzeit verlängert sich, wenn das Projekt Bemusterung, werkstückspezifische Vorrichtungen, kundenspezifische Servologik, stufenweise Werkstests oder die Installationsplanung für eine Produktionslinie erfordert. Käufer sollten daher nach einem Zeitplan mit einzelnen Phasen statt nach einem einzigen zugesagten Liefertermin fragen.
ROI-Betrachtung für Investitionen ins Nassstrahlen
Die Rendite einer Investition ergibt sich meist aus vier Bereichen: weniger Arbeitsaufwand, höhere Prozesskonstanz, weniger Nacharbeit oder Ausschuss sowie eine bessere Leistung nachgelagerter Prozesse. So kann der Ersatz manuellen Entgratens Arbeitsstunden einsparen; eine präzisere Kantenbearbeitung kann die Werkzeugkonstanz verbessern; eine bessere Beschichtungsvorbehandlung kann die Haftung erhöhen und Nacharbeit verringern; und eine sauberere AM-Nachbearbeitung kann die Qualität der Endbearbeitung stabilisieren.
Eine sinnvolle ROI-Betrachtung beginnt beim aktuellen Prozessproblem. Geht es hauptsächlich um den Arbeitsaufwand für die manuelle Endbearbeitung, unterscheidet sich der Nutzenfall von einem Projekt, bei dem Beschichtungsfehler oder unkontrollierte Kantengeometrien im Vordergrund stehen. Die passende Maschine ist diejenige, deren Leistungsmerkmale den maßgeblichen Kostentreiber in der Produktionslinie unmittelbar angehen.
Versteckte Kosten, die günstige Angebote relativieren
Ein niedriger Einstiegspreis kann kostspielige Schwächen beim Wartungszugang, bei der Pumpenhaltbarkeit, beim Düsenverschleiß, der Nebelabsaugung oder der Schlammaustragung verbergen. Verbringen Bediener zu viel Zeit mit der Reinigung des Systems oder der Korrektur uneinheitlicher Oberflächen, verliert der niedrige Kaufpreis schnell seinen Vorteil.
Angebotsvorbereitung und technische Klarheit
Eine präzise Preisermittlung hängt von der Qualität der Angebotsanfrage (RFQ) ab. Käufer, die Werkstückzeichnungen, Substratmaterial, gewünschtes Oberflächenfinish, erwarteten Ausstoß, Versorgungsbedingungen und aktuelle Probleme angeben, erhalten meist besser vergleichbare Angebote. Ist zur Prüfung der Machbarkeit eine Bemusterung erforderlich, sollte die kommerzielle Besprechung auf diesen Validierungsschritt folgen und ihm nicht vorausgehen.
Warum DasiAuto?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbearbeitung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie unter Über DasiAuto beschrieben.
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Vorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Musterprüfungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
Häufige Fragen
Warum unterscheiden sich die Preise für Nassstrahlanlagen zwischen Anbietern so stark?
Die Preise variieren, weil sich die Maschinen hinsichtlich Prozessregelung, Suspensionsrückgewinnung, Automatisierung, Nebelabsaugung und Wartungsauslegung selten gleichen. Zwei Kabinen können äußerlich ähnlich aussehen und sich dennoch deutlich bei Druckstabilität, Vorrichtungskomplexität und Arbeitsaufwand unterscheiden. Am aussagekräftigsten ist der Vergleich der Leistungsfähigkeit für die jeweilige Anwendung, nicht des Preises pro Einhausung.
Sollte ich vor der Anforderung eines endgültigen Preises für eine Nassstrahlanlage eine Bemusterung anfragen?
Ja, insbesondere bei Präzisionsentgraten, Kantenverrunden, dekorativer Endbearbeitung oder additiv gefertigten Bauteilen. Durch Bemusterung lassen sich Strahlmittelsorte, Strahlparameter, Werkstückausrichtung und erwartetes Oberflächenfinish bestätigen, bevor die Anlage endgültig festgelegt wird. Dadurch wird das endgültige Angebot meist präziser und das Projektrisiko geringer.
Bedeutet ein höherer Preis für eine Nassstrahlanlage immer einen besseren ROI?
Nein. Ein höherer Preis ist nur dann gerechtfertigt, wenn die zusätzlichen Funktionen ein konkretes Produktionsproblem wie Prozessschwankungen, hohen Arbeitsaufwand, Ausschuss oder geringen Durchsatz lösen. Bei einer einfachen Anwendung kann eine Basiskabine eine bessere Rendite erzielen als ein überdimensioniertes automatisiertes System.
Welche Kosten sollte ich zusätzlich zum Kaufpreis der Maschine berücksichtigen?
Käufer sollten Installation, Inbetriebnahme, Schulung, Kompressorkapazität, Kosten für Medienversorgung, Düsen, Pumpen, Strahlmittelnachschub, Schlammaustragung und laufenden Wartungsaufwand berücksichtigen. Diese Posten bestimmen die tatsächliche Wirtschaftlichkeit des Betriebs oft stärker als der anfängliche Rechnungsbetrag.
Wie wirkt sich eine kundenspezifische Anpassung auf Preis und Lieferzeit einer Nassstrahlanlage aus?
Kundenspezifische Anpassungen erhöhen in der Regel sowohl den Preis als auch die Lieferzeit, da sie zusätzlichen Entwicklungsaufwand, Vorrichtungskonstruktion, Steuerungslogik und Verifizierungszeit erfordern. Besonders deutlich ist der Effekt, wenn der Prozess Servobewegungen, werkstückspezifische Ausrichtung, integrierte Handhabung oder eine spezielle Auslegung der Rückgewinnung und Sedimentation verlangt.
Wie vergleiche ich zwei Preisangebote für Nassstrahlanlagen am besten fair?
Vergleichen Sie die Angebote anhand derselben Werkstückfamilie, desselben Oberflächenziels, Durchsatzes, derselben Versorgungsannahmen und desselben Leistungsumfangs. Prüfen Sie Regelungsmethode des Drucks, Auslegung des Suspensionskreislaufs, Aufwand für den Schlammaustrag, Rezeptfunktionen, Wartungszugang und enthaltene Leistungen wie Bemusterung oder Schulung. In der industriellen Praxis erklären diese Details den tatsächlichen Kostenunterschied besser als die Endsumme des Angebots.


