

Réponse rapide
Un fabricant d’équipements de sablage humide est fiable lorsqu’il peut faire davantage qu’assembler une cabine et un jeu de buses. Le bon fournisseur doit maîtriser la conception du procédé de sablage par suspension, la stabilité de la pression, le choix des abrasifs, l’ingénierie de la boucle de récupération, la commande des mouvements et la validation de l’application. En pratique, la fiabilité se traduit par une qualité de finition constante, moins de poussières en suspension, une répétabilité stable, un équipement facile à entretenir et un accompagnement crédible, des essais sur échantillons jusqu’à l’installation. Pour les acheteurs industriels, le meilleur fabricant est celui dont l’architecture de machine correspond à la pièce, à la finition visée et au mode de production.
| Facteur clé | Attente industrielle type | Pourquoi est-ce important ? |
|---|---|---|
| Type de procédé | Sablage humide / slurry blasting / vapor blasting | Détermine le profil de poussières, l’aspect de la finition et les besoins de gestion des abrasifs |
| Mode de commande | Alimentation stable en suspension par air, avec réglages par recettes | Améliore la répétabilité d’un poste et d’un lot à l’autre |
| Niveau de précision | De la cabine manuelle au système servo multiaxe, selon l’application | Influe sur la précision de l’ébavurage, la préparation des arêtes et l’uniformité esthétique |
| Applications principales | Préparation des arêtes, ébavurage, prétraitement, finition AM et dépolissage du verre | Permet de vérifier si le fabricant correspond à l’usage prévu |
| Profil des utilités et de la maintenance | Extraction du brouillard, sédimentation, évacuation des boues et entretien des pompes | Influe sur la disponibilité et la charge réelle de possession |
| Modèle d’approvisionnement | Machine standard, système configuré ou automatisation sur mesure | Influe sur les délais, les efforts de validation et le risque du projet |
Qu’est-ce qu’un fabricant d’équipements de sablage humide ?
Un fabricant d’équipements de sablage humide est une entreprise qui conçoit et construit des machines utilisant des abrasifs transportés par l’eau pour le traitement de surfaces industrielles. Dans cette famille de procédés, les particules abrasives sont mises en suspension dans l’eau, puis propulsées vers la surface de la pièce par de l’air comprimé ou par une combinaison de pompage et d’air. Le rôle du fabricant ne consiste pas seulement à fournir le bâti de la machine : il doit aussi concevoir l’interaction entre l’écoulement de la suspension, le comportement des buses, la régulation de la pression, la récupération, l’interface opérateur et l’outillage propre à l’application.
Au sein de la famille plus large des procédés de sablage abrasif, le sablage humide côtoie le sablage à sec, le grenaillage de précontrainte et d’autres méthodes mécaniques de traitement de surface. Il est également appelé wet sandblasting, slurry blasting ou vapor blasting, selon le marché et le format de la machine. Un véritable fabricant dans ce domaine doit donc posséder des compétences pluridisciplinaires couvrant la gestion des fluides, les composants résistants à l’usure, le comportement des abrasifs, l’air comprimé, la conception des enceintes et l’ergonomie de production.
Le sablage humide est une famille de procédés, pas un type unique de machine
Les acheteurs évaluent parfois mal les fournisseurs parce que l’expression « équipements de sablage humide » recouvre plusieurs catégories de machines très différentes. Un système de laboratoire pour le traitement d’échantillons, une cabine standard de traitement par lots, une machine de précision à entraînement servo et une plateforme de production à double chambre et à haut débit peuvent toutes relever de la même famille de procédés, tout en répondant à des besoins industriels complètement différents.
Cette distinction est importante, car un fabricant devrait pouvoir expliquer quelle configuration correspond à la famille de pièces, au débit requis, à la finition visée et au niveau d’intervention acceptable des opérateurs. Autrement dit, la valeur ne réside pas dans la vente d’une machine générique, mais dans l’adéquation entre la physique du procédé et les conditions réelles de production.
Principaux atouts de la technologie de sablage humide
Comparé à de nombreuses méthodes à sec, le sablage humide est souvent choisi pour un fonctionnement sans poussières, ou, plus précisément, pour la forte réduction des poussières en suspension, car la phase aqueuse limite la libération de particules au point d’impact. Il est également apprécié lorsque les acheteurs recherchent une action érosive plus fine et amortie plutôt qu’un impact à sec agressif.
Le film d’eau peut contribuer à réduire le risque d’incrustation des abrasifs sur certaines surfaces sensibles ou plus tendres, tout en donnant une finition plus uniforme sur des composants de précision, des pièces décoratives et des substrats revêtus. Cela est particulièrement utile lorsque l’aspect de surface, l’état des arêtes ou l’adhérence des couches appliquées ensuite sont importants.
Ce qui distingue un fabricant d’un revendeur
Un revendeur peut établir un devis à partir des dimensions figurant au catalogue. Un fabricant devrait être en mesure de discuter de la distribution granulométrique des abrasifs, de la concentration de la suspension, de l’usure des buses, de la dérive de pression, de la stratégie de montage, de l’extraction du brouillard et de l’efficacité de récupération. Il devrait également comprendre comment ces paramètres évoluent lorsque l’application passe de la préparation des arêtes à l’élimination des bavures, au décalaminage de pièces forgées ou au prétraitement avant revêtement.
Cette connaissance du procédé constitue le véritable facteur de différenciation dans les achats industriels. Les acheteurs ont généralement intérêt à choisir un fournisseur capable d’expliquer pourquoi une trajectoire de sablage, la densité de la suspension ou la conception de la chambre modifie le résultat du procédé, plutôt qu’un fournisseur qui se contente d’indiquer les dimensions de la cabine et la puissance du moteur.
Comment fonctionnent les équipements d’un fabricant de sablage humide ?
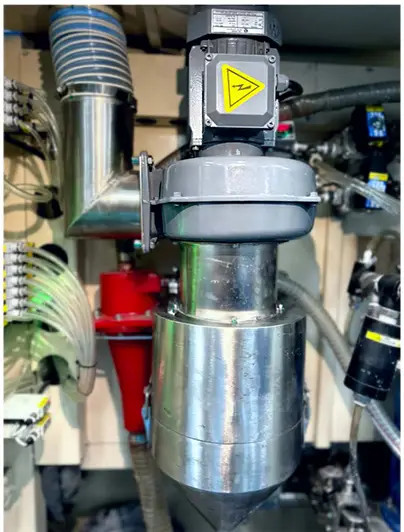
L’expression « wet blasting equipment manufacturer » désigne l’entreprise, mais sa compétence se manifeste surtout dans le fonctionnement de ses machines. Un fabricant compétent conçoit le système de sablage comme un circuit maîtrisé : les abrasifs et l’eau sont mélangés pour former une suspension, l’air comprimé propulse celle-ci dans une buse, la pièce est traitée dans une enceinte, puis le mélange usagé est récupéré, séparé et remis en circulation. Chacune de ces étapes influe sur la finition de surface, l’intervalle de maintenance et la répétabilité du procédé.
Circuit de suspension abrasive
Le procédé commence dans la cuve de suspension, où l’eau et les abrasifs sont mélangés selon une concentration définie. Si les abrasifs décantent trop vite ou si la concentration dérive pendant le fonctionnement, les résultats de surface deviennent irréguliers. C’est pourquoi l’agitation de la suspension, le choix de la pompe, l’agencement du circuit d’écoulement et la géométrie de la cuve ne sont pas des détails secondaires : ce sont des caractéristiques de conception essentielles.
Un fabricant techniquement compétent devrait donc préciser comment la suspension est mélangée et maintenue, ainsi que la manière dont l’opérateur vérifie sa concentration au fil du temps. En production, la stabilité de la concentration est souvent aussi importante que celle de la pression.
Trajet d’accélération par air comprimé
Une fois la suspension en circulation, l’air comprimé l’accélère dans la buse vers la pièce. L’intensité de l’impact dépend de la consigne de pression, du diamètre de la buse, de la distance de projection, de l’angle d’attaque, de la classe des abrasifs et de la densité de la suspension. Une légère variation d’un seul paramètre peut faire passer le résultat d’un affinage esthétique doux à un enlèvement de matière agressif.
C’est pourquoi les machines adaptées au procédé privilégient la régulation plutôt que la force brute. Un système de sablage capable de maintenir une pression constante donne généralement de meilleurs résultats qu’un système affichant une pression nominale plus élevée, mais dont la régulation manque de stabilité.
Récupération en circuit fermé et sédimentation
Après l’impact de la suspension sur la pièce, la suspension s’écoule vers une section de récupération. Les abrasifs, les fines, l’eau et les contaminants enlevés y suivent un circuit de recirculation conçu pour renvoyer la suspension réutilisable vers la boucle de sablage tout en séparant les déchets plus lourds. La qualité de ce système de récupération influe sur la durée de vie des abrasifs, la propreté de l’installation, les temps d’arrêt et la main-d’œuvre nécessaire pour maintenir la machine dans ses spécifications.
Un bon fabricant accordera une attention particulière à la sédimentation, à l’accès pour le nettoyage, à l’évacuation simplifiée ou en une seule commande des déchets, ainsi qu’à la protection des pompes et des vannes contre l’usure abrasive. Ces aspects sont peu spectaculaires, mais déterminent souvent si la machine reste stable en production quotidienne.
Brouillard d’eau et gestion de l’enceinte
Le sablage humide réduit considérablement les poussières sèches, mais produit tout de même du brouillard et des fines en suspension dans la cabine. La visibilité est importante, car un champ de vision médiocre entraîne un positionnement inconstant du pistolet, des cycles plus longs et de la fatigue chez l’opérateur. Les machines bien conçues y remédient par une extraction adaptée du brouillard, une circulation d’air dans la cabine, un éclairage approprié, une protection de la vitre et un drainage bien agencé.
Régulation de la pression et gestion rigoureuse des recettes
Dans les applications à plus forte valeur ajoutée, la commande en boucle fermée est importante. La régulation par PID aide à maintenir une pression de sablage constante malgré les variations normales du procédé, tandis que la gestion des recettes par HMI enregistre les réglages validés pour chaque famille de pièces. Cette combinaison réduit les réglages manuels et améliore la reproductibilité d’un poste à l’autre.
En sablage humide, la qualité d’une machine se définit généralement davantage par sa stabilité et la conception de son système de récupération que par sa seule puissance de sablage.
| Paramètre | Plage ou condition industrielle type | Importance pour le procédé |
|---|---|---|
| Pression de travail | Plage de sablage à l’air comprimé généralement faible à moyenne, choisie selon le substrat et la finition visée | Détermine l’énergie d’impact, le taux d’enlèvement et la sensibilité de la finition |
| Concentration de la suspension | Rapport abrasifs/eau généralement contrôlé en poids ou en volume | Influe sur l’agressivité, la régularité et l’utilisation des abrasifs |
| Granulométrie des abrasifs | Granulométrie fine à moyenne, choisie pour la préparation des arêtes, l’ébavurage ou la texturation de surface | Modifie la rugosité, la sélectivité et l’usure des buses |
| Débit d’air requis | Dépend de la taille des buses, de la pression, du cycle de fonctionnement et du format de la machine | Détermine le dimensionnement du compresseur et les besoins énergétiques |
| Consommation d’abrasifs | Dépend de l’application et varie selon la fragmentation, l’entraînement hors circuit et la contamination | Détermine le coût des consommables et la stratégie de récupération |
| Architecture de commande | Des régulateurs manuels aux systèmes PLC/HMI avec régulation de pression par PID | Détermine la répétabilité et le degré de dépendance à l’opérateur |
Pourquoi le principe de fonctionnement compte dans l’évaluation d’un fournisseur
Même si deux fabricants proposent des machines qui semblent similaires, l’architecture interne de leur procédé peut être très différente. C’est généralement dans la stabilité de la suspension, la protection des pompes, la maîtrise de la concentration, la répétabilité de la trajectoire des buses et la gestion des boues que les écarts de performance apparaissent en premier. Les acheteurs qui évaluent des fournisseurs devraient donc demander comment le système fonctionne en usage continu, et pas seulement comment il se comporte lors d’une courte démonstration.
Sablage humide, sablage à sec et autres méthodes
Choisir un fabricant d’équipements de sablage humide revient aussi à déterminer si le sablage humide est la bonne famille de procédés. Les lignes de finition industrielles peuvent également recourir au sablage à sec, au grenaillage de précontrainte ou à la finition vibratoire, et chaque méthode présente un équilibre différent entre production de poussières, comportement de finition, sélectivité et complexité d’exploitation.
| Critère de comparaison | Sablage humide | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire |
|---|---|---|---|---|
| Poussières en suspension dans l’air | Faible, car l’eau réduit les poussières libres | Niveau plus élevé sans extraction efficace | Niveau modéré, selon l’enceinte | Peu de poussières à l’extérieur du système, mais les composés et les abrasifs humides doivent tout de même être gérés |
| Aspect de la surface | Action érosive fine, régulière et amortie | Plus agressif et souvent plus rugueux | Traitement fonctionnel visant à introduire des contraintes de compression | Lissage en vrac sur des géométries de pièces adaptées |
| Risque d’incrustation d’abrasifs | Généralement plus faible sur certaines surfaces sensibles | Plus élevé sur certains substrats tendres ou revêtus | Dépend des abrasifs et de l’objectif de traitement de la pièce | Généralement moins déterminant que l’arrondi des arêtes et l’accès des abrasifs |
| Maîtrise du traitement localisé | Bonne grâce au ciblage des buses, aux montages et aux mouvements servo-commandés | Bonne, mais souvent davantage dépendante de l’opérateur | Privilégie la couverture plutôt que l’aspect esthétique | Limitée pour des détails complexes à traiter localement |
| Applications les mieux adaptées | Ébavurage, préparation des arêtes, préparation avant revêtement, finition AM et texturation esthétique | Nettoyage, décapage, décalaminage et préparation grossière de surface | Surfaces techniques destinées à améliorer la tenue en fatigue | Lissage de grands lots et adoucissement des arêtes |
| Gestion environnementale | Gestion de la suspension, du brouillard, des sédiments et du drainage | Captage des poussières et évacuation à sec des abrasifs usagés | Confinement et surveillance des abrasifs | Évacuation des composés et séparation des abrasifs |
Sablage humide et sablage à sec par abrasifs : comparaison
Le sablage à sec reste une option pratique lorsque l’objectif principal est le nettoyage agressif, l’élimination de la calamine ou le décapage d’un revêtement, et que l’affinage de la surface est secondaire. Le sablage humide devient plus intéressant lorsque l’acheteur a besoin d’un contrôle plus fin de la texture, de moins de poussières, d’un risque réduit d’impact brutal sur les pièces de précision ou de résultats esthétiques plus réguliers.
Sablage humide et grenaillage de précontrainte
Le grenaillage de précontrainte est souvent évoqué en même temps que le sablage, mais son objectif est différent. Le procédé vise principalement à introduire des contraintes résiduelles de compression pour améliorer la tenue en fatigue, et non simplement à nettoyer ou lisser une surface. Les acheteurs peuvent mieux distinguer ces familles de procédés en consultant les principes fondamentaux du grenaillage de précontrainte ainsi que le catalogue des normes ASTM sur le grenaillage de précontrainte.
Sablage humide et finition vibratoire
La finition vibratoire peut être très efficace pour le traitement en vrac lorsque la géométrie des pièces est suffisamment simple et que le contact sur toute la surface est acceptable. Le sablage humide devient préférable lorsque le traitement doit être plus sélectif, lorsque la géométrie est complexe ou lorsque la surface de la pièce ne tolère pas les contacts incontrôlés entre abrasifs dans un procédé de finition en vrac.
Préparation de surface et contexte des revêtements
Pour les lignes de revêtement, la comparaison pertinente ne porte pas uniquement sur les types de machines, mais aussi sur les résultats du prétraitement. La propreté et le profil de surface influent sur le comportement ultérieur de la peinture ou du revêtement ; c’est pourquoi les recommandations de l’AMPP en matière de préparation des surfaces sont souvent pertinentes pour choisir un procédé dans la fabrication, l’électroménager et la production de composants.
Spécifications clés à évaluer avant l’achat
Lorsqu’ils évaluent un fabricant d’équipements de sablage humide, les acheteurs devraient utiliser une liste de spécifications plutôt que comparer les offres sur le seul plan commercial. Les appels d’offres les plus aboutis traduisent les objectifs de production en exigences mesurables concernant la machine et le procédé.
Stabilité de la pression de sablage
Demandez quelle est la plage de fonctionnement maîtrisable, et pas seulement la pression maximale. Le fournisseur devrait expliquer comment la pression est régulée en production normale, comment la machine réagit aux fluctuations du compresseur et comment l’usure des buses ou du circuit de suspension affecte la stabilité du procédé au fil du temps.
Maîtrise de la concentration de la suspension
La concentration des abrasifs détermine le comportement d’enlèvement et la régularité de la finition. Les acheteurs devraient vérifier comment le système maintient les abrasifs en suspension, comment la concentration est contrôlée et comment la machine gère la contamination, l’accumulation de fines et le réapprovisionnement périodique.
Précision des mouvements et répétabilité des trajectoires
Pour un nettoyage manuel, une grande précision des mouvements peut être peu importante. Elle est en revanche essentielle pour préparer les arêtes d’outils en carbure, ébavurer de façon sélective ou traiter l’aspect de pièces complexes. Si le procédé dépend de la distance de projection, de l’angle et du temps d’exposition des buses, le fournisseur devrait pouvoir préciser comment ces variables sont maîtrisées et reproduites.
Débit et temps de cycle complet
Le temps de cycle devrait inclure le chargement, le montage des pièces, le sablage, l’égouttage de retour, le déchargement et le nettoyage. De nombreux appels d’offres sous-estiment la main-d’œuvre en ne tenant compte que du temps d’exposition dans la cabine. Une spécification plus complète examine ensemble le flux des pièces, les opérations de l’opérateur et les interruptions de maintenance.
Volume de travail et accès aux montages
Une chambre adaptée aux dimensions nominales d’une pièce peut tout de même s’avérer trop petite en pratique lorsqu’on tient compte des montages, du déplacement des buses, du dégagement nécessaire au robot ou de l’accès pour la maintenance. Avant d’arrêter l’agencement intérieur, le fabricant devrait examiner les pièces les plus grandes et les plus petites, ainsi que l’éventuelle gamme future de produits.
HMI, gestion des recettes et autorisations
La commande par recettes est utile dès que plusieurs types de pièces passent dans la même machine. Elle réduit les réinitialisations manuelles et favorise une discipline de procédé documentée. Les niveaux d’autorisation comptent également dans les grandes usines, où techniciens, opérateurs et ingénieurs ne devraient pas tous disposer du même accès aux réglages du procédé.
Extraction du brouillard et gestion des déchets
Comme le sablage humide déplace les enjeux environnementaux des poussières libres vers la suspension et le brouillard, les acheteurs devraient vérifier la conception du drainage, l’efficacité de l’extraction, le comportement de sédimentation, l’élimination des boues et la facilité du nettoyage courant. Une mauvaise conception de la gestion des déchets devient souvent l’un des principaux coûts cachés de main-d’œuvre sur la durée de possession.
Utilités, sécurité et accès pour l’entretien
Les besoins en air comprimé, l’alimentation électrique, la source d’eau, la planification du drainage, les protections, les interverrouillages, la visibilité, les arrêts d’urgence et l’accès aux pièces d’usure devraient tous faire partie de l’examen technique. Un fabricant fiable discutera tôt des conditions d’installation au lieu de laisser ces contraintes être découvertes lors de la mise en service.
Applications dans différents secteurs
Il est plus facile d’évaluer un fabricant d’équipements de sablage humide lorsque son portefeuille de machines est relié à des applications réelles. Une même famille de procédés peut servir à préparer des arêtes avec précision, à ébavurer de façon sélective, à éliminer les oxydes, à prétraiter avant revêtement et à réaliser des finitions esthétiques, mais chaque application sollicite différemment la conception de la machine.
| Type d’application | Secteur cible | Exemple de pièce | Avantage du procédé |
|---|---|---|---|
| Préparation des arêtes des outils de coupe | Outillage en carbure et coupe de précision | Plaquettes, forets et fraises en bout | Préparation maîtrisée du facteur K et état des arêtes plus régulier et répétable |
| Ébavurage de pièces métalliques | Usinage, emboutissage et production de composants | Composants tournés, fraisés ou poinçonnés | Ébavurage sélectif réduisant le travail manuel de finition |
| Élimination de la calamine sur pièces forgées ou barres | Forge et transformation de l’acier | Pièces forgées, tiges et barres | Élimine les oxydes et la calamine en réduisant les poussières en suspension |
| Prétraitement avant revêtement | Fabrication de produits, électroménager et chaîne d’approvisionnement automobile | Supports, boîtiers et panneaux formés | Améliore la propreté et prépare une surface plus uniforme avant revêtement |
| Post-traitement AM | Fabrication additive | Pièces métalliques imprimées en 3D | Élimine les résidus non adhérents et affine la texture de surface |
| Grenaillage de précontrainte et conditionnement de surface | Composants métalliques techniques | Pièces fonctionnelles soumises à l’usure ou critiques pour la tenue en fatigue | Traitement par impact maîtrisé de surfaces liées aux performances fonctionnelles |
| Dépolissage du verre | Verre architectural et décoratif | Panneaux de verre et pièces spéciales | Produit un aspect mat ou dépoli uniforme |
| Finition de produits 3C | Chaîne d’approvisionnement de l’électronique grand public | Cadres, coques et capots | Améliore l’uniformité esthétique et le toucher |
Préparation des arêtes d’outils de coupe
Le sablage humide est largement utilisé pour l’outillage en carbure, car il permet de préparer les arêtes de coupe avec une bonne maîtrise du procédé tout en réduisant les poussières associées au sablage à sec. Dans ce contexte, la préparation des arêtes des outils de coupe est généralement évaluée selon la régularité du facteur K, la robustesse des arêtes et la stabilité des performances des revêtements appliqués ensuite.
Ébavurage sélectif de pièces usinées
Pour les composants métalliques usinés, estampés ou dotés de détails fins, l’ébavurage manuel entraîne souvent des coûts de main-d’œuvre élevés et une qualité d’arête irrégulière. Un fournisseur axé sur le procédé devrait comprendre comment l’accès des buses, la stratégie de montage et le choix des abrasifs influent sur l’ébavurage des pièces métalliques sans éroder excessivement les surfaces critiques.
Prétraitement avant revêtement et lignes combinées
Dans le prétraitement, l’étape de sablage doit contribuer à l’opération suivante plutôt que fonctionner comme un procédé isolé. C’est pourquoi les fabricants qui utilisent des lignes de revêtement envisagent souvent aussi bien le prétraitement autonome que des systèmes intégrés comme les lignes de sablage humide et de phosphatation lorsque le flux de production combine des étapes de nettoyage et de conversion chimique.
Verre, fabrication additive et finition 3C
Ces segments mettent autant l’accent sur l’aspect et l’uniformité que sur l’enlèvement de matière. Le sablage humide est souvent privilégié, car il peut produire une finition à texture fine et maîtrisée sur les surfaces visibles, tout en générant moins de poussières qu’un procédé à sec comparable.
Guide de sélection des équipements
Le choix d’un fabricant d’équipements de sablage humide est plus facile lorsque la discussion passe des capacités générales à la configuration des équipements. Les différentes architectures de machines correspondent à différentes échelles de production, géométries de pièces et exigences de contrôle qualité ; les acheteurs devraient évaluer les fournisseurs selon la clarté avec laquelle ils relient les configurations aux applications.
| Configuration / gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| Plateforme robotisée d’assistance à la R&D | Essais sur échantillons, travaux pilotes et développement du procédé | Pièces variées de petite à moyenne taille | Élevé | Validation de nouveaux procédés, développement de recettes et essais |
| Cabine manuelle compacte | Ateliers de production en petits lots | Petites pièces | Moyen | Nettoyage de base, ébavurage léger et finition à faible volume |
| Cabine standard de production par lots | Fabrication courante par lots | Pièces de petite à moyenne taille | Moyen à élevé | Opérations répétées avec une variation modérée des produits |
| Machine dédiée au traitement pièce par pièce | Traitement répétitif pièce par pièce | Pièces dédiées de petite à moyenne taille | Élevé | Orientation stable et traitement uniforme d’une famille de pièces |
| Système multiaxe servo-commandé pour pièces complexes | Production de précision pour des géométries complexes | Pièces complexes de petite à moyenne taille | Très élevé | Préparation des arêtes, ébavurage sélectif et travail avec trajectoire de buse maîtrisée |
| Machine dédiée aux pièces en forme de plaque | Pièces plates ou en forme de plaque | Pièces plates de taille moyenne à grande | Élevé | Traitement uniforme de surfaces de feuilles, de plaques et de panneaux |
| Système de traitement de barres rondes | Manutention continue ou semi-continue de tiges | Pièces cylindriques longues | Moyen à élevé | Élimination de la calamine et conditionnement de tiges ou de barres |
| Système de production à double chambre | Fabrication à débit plus élevé | Pièces de production de petite à moyenne taille | Élevé | Réduction des temps d’inactivité et flux de production par lots plus continu |
Systèmes de R&D et de validation des procédés
Un acheteur qui met au point une nouvelle méthode de traitement de surface bénéficie généralement d’une capacité flexible de traitement d’échantillons avant de s’engager dans un système de production dédié. À ce stade, une plateforme robotisée de sablage pour la R&D est pertinente, car la priorité est de vérifier le procédé, et non d’atteindre une vitesse de production élevée.
Cabines standard et production de volume moyen
Pour de nombreuses usines, une cabine standard à chambre unique reste le choix le plus pratique, car elle offre un équilibre entre encombrement, simplicité d’utilisation et répétabilité. Une configuration de production comprenant une cabine de traitement par lots à chambre unique convient à ce niveau de production lorsque la taille des pièces reste gérable et que la diversité des produits ne nécessite pas une automatisation entièrement sur mesure.
Configurations dédiées et à haut débit
La manutention dédiée des pièces devient plus intéressante lorsque leur orientation, le temps d’exposition aux buses et la répétabilité des montages déterminent directement la qualité. Pour augmenter le débit, les configurations à double chambre ou d’autres agencements parallélisés ne sont généralement justifiés que lorsque le temps de chargement ou l’inactivité de la chambre limite la production de l’usine.
Comment utiliser la matrice
La matrice de sélection ne sert pas à choisir la configuration la plus avancée, mais à repérer la plus simple qui réponde aux exigences de finition, de répétabilité du procédé, de maintenance et de volume de production. Cette approche conduit généralement à une décision d’achat moins risquée que la spécification d’une automatisation sans besoin clair lié au procédé.
Coût, délai et considérations de retour sur investissement
Un fabricant d’équipements de sablage humide devrait être évalué selon la structure des coûts, le réalisme du calendrier et le rendement attendu de l’amélioration du procédé. Les acheteurs qui se concentrent uniquement sur le prix de la machine négligent souvent les variables d’exploitation qui déterminent si l’équipement apporte de la valeur après son installation.
Principaux facteurs de coût
Le coût d’investissement dépend généralement de la taille de la chambre, du nombre de buses, du degré d’automatisation, de la sophistication du système de mouvement, de la conception de la récupération des abrasifs, de l’architecture de commande et de la complexité des montages. Une cabine manuelle avec recirculation de base coûtera moins cher qu’une plateforme servo-commandée dotée de trajectoires programmables, du stockage de recettes et d’une gestion plus avancée des sédiments.
La conception des consommables influe également sur les coûts. Le type d’abrasif, sa durée de vie, l’usure des buses et des pompes ainsi que la fréquence d’élimination des boues contribuent tous aux coûts à long terme. Dans un projet bien spécifié, le devis de la machine devrait être évalué en tenant compte du profil d’exploitation prévu.
Délais habituels
Les systèmes standard ont généralement des délais plus courts que les lignes intégrées ou conçues sur mesure. Le délai s’allonge si le projet comprend la validation sur échantillons, des montages spéciaux, la programmation d’un robot, une logique HMI propre au client ou l’intégration à une ligne. Les acheteurs devraient donc demander un calendrier détaillant les étapes d’ingénierie, de fabrication, d’essais en usine, d’expédition, d’installation et de mise en service, plutôt qu’une simple promesse de délai global.
Logique du retour sur investissement selon l’application
Le retour sur investissement provient généralement d’une réduction de la main-d’œuvre, des rebuts de production, d’une meilleure régularité ou de meilleurs résultats des procédés en aval. Pour l’ébavurage, le gain peut venir du remplacement de la finition manuelle. Pour la préparation des arêtes, il peut résulter d’une meilleure régularité des arêtes d’outils et de performances plus stables. Pour le prétraitement avant revêtement, il peut découler d’une meilleure adhérence et de reprises moins fréquentes.
Un modèle utile de retour sur investissement commence par identifier le goulot d’étranglement actuel. Si le problème réside dans une finition exigeant beaucoup de travail opérateur, la valeur de l’automatisation se mesure autrement que lorsque le problème principal est une dérive de qualité ou un prétraitement irrégulier. C’est pourquoi l’évaluation du fournisseur devrait être liée aux pertes de procédé que la machine est censée supprimer.
Coûts cachés d’un équipement mal adapté
Un prix d’achat bas peut masquer des faiblesses coûteuses dans la conception de la récupération, la visibilité, l’accès pour la maintenance ou la gestion des déchets. Si les opérateurs doivent fréquemment arrêter la machine pour évacuer les boues, ajuster les réglages ou corriger les irrégularités de finition, le coût de possession augmente rapidement, même si le devis initial semblait avantageux.
Pourquoi les appels d’offres techniques améliorent les résultats commerciaux
Les fabricants peuvent préparer des offres plus pertinentes lorsque l’acheteur fournit les plans des pièces, les matériaux, les objectifs de finition, les attentes en matière de production, les conditions des utilités et les difficultés du procédé actuel. Une demande vague pour « une machine de sablage humide » donne généralement lieu à un devis tout aussi vague, tandis qu’un appel d’offres technique permet de mieux choisir la configuration et de discuter du retour sur investissement de manière plus réaliste.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide destinés au traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme expliqué dans À propos de DasiAuto.
Les essais d’application et le développement du procédé permettent d’évaluer les abrasifs et les paramètres de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces autour de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle donnée doit être établie au moyen d’essais représentatifs sur échantillons. DasiAuto apporte son soutien pour l’installation et la formation des opérateurs, et fournit une assistance technique continue tout au long du processus de production.
Questions fréquentes
Comment évaluer l’expérience réelle d’un fabricant d’équipements de sablage humide dans mon application ?
Commencez par demander comment le fournisseur aborde votre famille précise de pièces, le matériau, la finition visée et le débit requis. Un fabricant compétent devrait pouvoir discuter, en les reliant à l’application, de la classe des abrasifs, de la trajectoire des buses, de la concentration de la suspension, de la stratégie de montage et de la conception du système de récupération. L’expérience se révèle généralement dans les questions techniques que le fournisseur pose avant d’établir son devis.
Un fabricant d’équipements de sablage humide peut-il réaliser des essais sur échantillons avant la spécification finale de la machine ?
Oui. Pour de nombreux projets industriels, il s’agit de l’étape préliminaire la plus utile. Les essais sur échantillons aident à confirmer la faisabilité du procédé, le résultat de surface probable, le choix des abrasifs et la nécessité d’une cabine standard, d’une machine dédiée ou d’une commande multiaxe. Ils permettent également d’établir ensuite un devis plus précis.
Que devrait comprendre l’accompagnement à l’installation et à la mise en service ?
Les acheteurs industriels devraient confirmer les exigences de placement de la machine, les raccordements aux utilités, les procédures de démarrage, la vérification du procédé, les contrôles de sécurité et la passation aux opérateurs. La mise en service ne devrait pas s’arrêter au constat que « la machine fonctionne » : elle devrait aussi démontrer que le résultat de sablage est répétable avec les réglages de production prévus.
Quels services après-vente sont les plus importants pour un équipement de sablage humide ?
L’accompagnement le plus pratique porte généralement sur les pièces de rechange pour les éléments d’usure, la planification du réapprovisionnement en abrasifs, le dépannage des pompes et des buses ainsi que l’optimisation continue des recettes ou des montages lorsque la production évolue. La rapidité de réponse compte, tout comme la capacité du fournisseur à diagnostiquer un problème de finition de surface comme un problème de procédé plutôt que comme une simple défaillance d’un composant.
Combien de temps faut-il généralement à un fabricant d’équipements de sablage humide pour livrer un système sur mesure ?
Le délai dépend du recours à une plateforme standard, à des montages spéciaux, à une commande de mouvement sur mesure ou à un équipement intégré à une ligne. Les systèmes à cabine standard sont généralement livrés plus vite que les systèmes d’automatisation propres à une application, tandis que les projets nécessitant des essais sur échantillons et une ingénierie sur mesure prennent naturellement plus de temps.
Quand choisir un fabricant plutôt qu’une société de négoce généraliste pour des équipements de sablage humide ?
Choisissez un fabricant lorsque le résultat du procédé compte autant que la machine elle-même, notamment pour la préparation des arêtes, l’ébavurage sélectif, le prétraitement avant revêtement, la finition AM ou d’autres travaux de précision. Dans ces cas, la connaissance directe du procédé, la prise en charge de l’ingénierie et la capacité à valider les paramètres avant et après l’installation comptent généralement davantage que l’obtention rapide d’un devis catalogue.


