

Respuesta rápida
Una máquina automática de chorreado húmedo es la opción adecuada cuando el proceso exige un tratamiento superficial repetible, menos polvo en suspensión, calidad estable de las aristas y menor dependencia del operario que el chorreado manual. Para la mayoría de los compradores, la configuración ideal depende de cuatro variables: geometría de la pieza, acabado objetivo, rendimiento y nivel de automatización. Si la máquina mantiene dentro de una ventana controlada la concentración de la suspensión, la presión de chorreado, la trayectoria de la boquilla y el rendimiento de recuperación, normalmente superará a una cabina más sencilla en desbarbado de precisión, redondeo de aristas, pretratamiento de recubrimientos y acabado estético.
| Factor principal | Expectativa industrial habitual | Importancia |
|---|---|---|
| Tipo de proceso | Chorreado húmedo / chorreado con suspensión / Vapor Blasting | Define el carácter del acabado, el perfil de polvo y las necesidades de recuperación |
| Modo de control | Presión programada, almacenamiento de recetas y movimiento automático de la boquilla o de la pieza | Reduce las diferencias entre operarios y turnos |
| Nivel de precisión | Desde carga manual con chorreado automático hasta movimiento servo multieje | Determina la idoneidad para controlar rebabas, preparar aristas y procesar piezas estéticas |
| Aplicaciones habituales | Herramientas de corte, piezas mecanizadas o forjadas, piezas AM, vidrio y carcasas 3C | Confirma la compatibilidad del proceso con la línea de producción |
| Perfil ambiental | Poco polvo libre, circulación cerrada de la suspensión y extracción de niebla | Permite una operación más limpia que el chorreado exclusivamente en seco |
| Plazo de entrega | Los modelos estándar se entregan antes; la automatización a medida suele requerir más tiempo | Afecta al calendario del proyecto y al esfuerzo de validación |
Qué es una máquina automática de chorreado húmedo
Una máquina automática de chorreado húmedo es un sistema de tratamiento superficial para producción que mezcla agua y medios abrasivos para formar una suspensión y la dirige después sobre una pieza mediante un circuito de chorreado controlado. A diferencia de una cabina manual sencilla, la versión automática incorpora movimiento programado, control de recetas, ciclos temporizados y lógica de manipulación de piezas, de modo que el resultado depende menos de la técnica del operario y más de los ajustes de la máquina.
Dentro de la familia más amplia de procesos de chorreado abrasivo, el chorreado húmedo automático pertenece al segmento abrasivo húmedo, conocido también como chorreado con suspensión, chorreado con arena húmeda o Vapor Blasting. El mecanismo subyacente sigue siendo la erosión mecánica de la superficie, pero la fase acuosa cambia el modo en que el abrasivo impacta, cómo se gestiona el polvo y cómo responde el proceso en componentes de precisión.
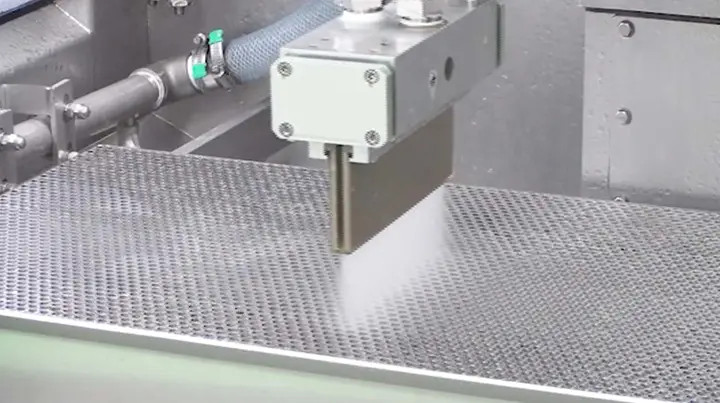
Dónde encaja el chorreado húmedo automático en el tratamiento superficial
El chorreado húmedo automático se utiliza cuando el fabricante necesita algo más que limpieza ocasional o retoques estéticos manuales. Se sitúa entre el chorreado básico en cabina y las líneas de acabado muy especializadas, y ofrece una vía de ingeniería para preparar aristas de forma repetible, desbarbar selectivamente, eliminar cascarilla, pretratar antes del recubrimiento, posprocesar piezas de fabricación aditiva, granallar y refinar visualmente las superficies.
La parte «automática» puede referirse a varias capas de la máquina: secuencias de chorreado temporizadas, recorrido servo de la boquilla, indexación automática de utillajes, carga asistida por robot, recetas programables o recuperación integrada y descarga de lodos. En una compra real, conviene ir más allá de la etiqueta y preguntar exactamente qué movimientos y controles se automatizan.
Ventajas principales de la automatización del chorreado con arena húmeda
La ventaja más citada es la operación sin polvo en el sentido práctico de que la fase acuosa suprime gran parte de las partículas en suspensión que genera el impacto abrasivo en seco. Esto no elimina la niebla ni toda la gestión de residuos, pero cambia de forma significativa el entorno de planta y la estrategia de extracción.
Una segunda ventaja es el menor riesgo de impregnación del abrasivo en algunas superficies sensibles o recubiertas, ya que la película de agua amortigua el impacto. Una tercera es la capacidad de obtener un acabado más uniforme y fino en muchas piezas donde el impacto seco intenso dejaría una apariencia más áspera o menos homogénea. La cuarta ventaja es la disciplina del proceso: cuando se estabilizan la concentración de la suspensión, la presión, la distancia, la trayectoria de la boquilla y el tiempo de permanencia, la repetibilidad mejora sustancialmente.
El chorreado húmedo automático es más que una cabina con temporizador
Algunos sistemas básicos se describen como automáticos simplemente porque ejecutan un ciclo preestablecido. En términos industriales, sin embargo, la automatización debe significar que se gestionan activamente las variables del proceso que afectan al acabado. Esto incluye la regulación de presión, la relación entre la boquilla y la pieza, la repetibilidad de la sujeción, la recirculación de la suspensión, la gestión de arena residual y el almacenamiento de parámetros mediante recetas.
Esto importa porque los resultados del tratamiento superficial son muy sensibles a los cambios pequeños. Una máquina con una arquitectura de proceso estable suele aportar más valor que otra con mayor potencia nominal de chorreado pero poco control del comportamiento de la suspensión y la uniformidad del movimiento.
Cómo funciona una máquina automática de chorreado húmedo
Una máquina automática de chorreado húmedo funciona como un circuito industrial cerrado. Se mezclan agua y abrasivo para formar una suspensión, esta se bombea y el aire comprimido la acelera a través de una boquilla, la pieza se expone dentro de una cabina cerrada y, a continuación, la mezcla usada se recupera, se sedimenta, se filtra y se recircula. La calidad de ese circuito determina la estabilidad del acabado, el esfuerzo de mantenimiento y la eficiencia real de producción.
Generación de la suspensión y control de la dispersión
El proceso comienza en el depósito de suspensión, donde se mezclan agua y abrasivo hasta alcanzar la concentración objetivo. Una buena máquina no depende de que alguien remueva la mezcla de vez en cuando; mantiene el abrasivo suspendido mediante el diseño de circulación, la agitación y una bomba dimensionada según las características de los medios. Si la concentración cambia durante el turno, también varían el comportamiento de retirada y el acabado superficial.
En los sistemas automáticos, la gestión de la concentración cobra más importancia porque se espera que la máquina reproduzca el mismo resultado durante muchos ciclos. Por eso, mantener la suspensión estable es una función de control del proceso, no un simple detalle del depósito.
Aire comprimido y trayectoria de aceleración de la boquilla
Desde el depósito, la suspensión circula por un circuito resistente al desgaste hasta la pistola de chorreado o el conjunto de boquillas. El aire comprimido acelera la corriente de suspensión, y la energía de impacto resultante depende de la presión, el diámetro de la boquilla, la distancia de separación, el ángulo de impacto, la densidad de la suspensión y el tamaño de los medios. El control automático resulta valioso porque una trayectoria de boquilla uniforme puede mantener estas variables dentro de límites más estrechos que una operación totalmente manual.
Cuando importa la precisión, los fabricantes de máquinas suelen combinar el movimiento de ejes servo con un suministro controlado de presión, en lugar de limitarse a aumentar la presión de aire. El objetivo no es lograr la máxima agresividad, sino una acción superficial estable y predecible.
Movimiento programado, utillajes y exposición de la pieza
La característica que define una máquina automática de chorreado húmedo es que la exposición está programada. La boquilla puede desplazarse en los ejes X/Y/Z, el utillaje puede girar la pieza o el sistema puede combinar ambos enfoques. En piezas complejas, la relación entre la boquilla y la superficie de la pieza suele ser más importante que la presión máxima, porque el radio de la arista, la retirada de rebabas y la uniformidad visual dependen de la constancia del tiempo de permanencia y el ángulo.
Por eso, la automatización puede transformar aplicaciones como la preparación de aristas de herramientas de carburo, el acabado estético de componentes electrónicos y el desbarbado selectivo. Una vez validada la trayectoria de movimiento, la máquina puede repetirla con mucha menos variación que una pistola de chorreado manual.
Recuperación en circuito cerrado, sedimentación y reutilización
Tras el impacto, la suspensión drena a una zona de recogida y vuelve a entrar en el circuito de recuperación. Los medios y el agua reutilizables se recirculan, mientras que los residuos más pesados, el abrasivo fragmentado y los contaminantes retirados se separan progresivamente. Esta arquitectura de recuperación es clave para el coste operativo porque afecta al consumo de abrasivo, los tiempos de inactividad, el desgaste de la bomba y la mano de obra necesaria para retirar los lodos.
Las mejores máquinas gestionan la sedimentación de forma deliberada, no improvisada. Los depósitos accesibles, la decantación controlada, las rutinas de descarga sencillas y la protección contra el desgaste del circuito de suspensión reducen la carga de propiedad en la producción diaria.
Gestión de niebla y visibilidad para el operario
Aunque el chorreado húmedo reduce mucho el polvo libre en comparación con el chorreado en seco, sigue generando niebla de agua y contaminación fina en suspensión dentro del cerramiento. Por ello, los sistemas automáticos necesitan extracción, circulación de aire en la cabina, gestión de visibilidad, iluminación y control de salpicaduras. Si la visibilidad es deficiente, incluso una máquina automática resulta más difícil de validar, inspeccionar y mantener.
Estabilidad de presión PID y control de recetas
En una producción repetible, la presión no debe variar debido a fluctuaciones del compresor, desgaste de boquilla o cambios en la suspensión. Aquí es donde importa el control en circuito cerrado . La regulación PID de la presión de chorreado, junto con la gestión de recetas HMI, ayuda a mantener el proceso dentro de una ventana operativa validada en vez de depender de reajustes manuales.
En el chorreado automatizado con suspensión, la repetibilidad proviene de controlar el circuito, no de chorrear con más fuerza.
| Parámetro | Rango o condición industrial habitual | Importancia |
|---|---|---|
| Presión de trabajo | Normalmente, entre 0,2 y 0,7 MPa, según la aplicación | Determina la energía de impacto, la velocidad de retirada y la sensibilidad del acabado |
| Concentración de la suspensión | A menudo se controla dentro de un intervalo típico de sólidos bajo a medio, por peso o volumen | Afecta a la agresividad, la uniformidad y el aprovechamiento de los medios |
| Tamaño de partícula abrasiva | Grados finos o medios, seleccionados normalmente según el material y el acabado objetivo | Influye en la rugosidad, el acondicionamiento de aristas y el desgaste de la boquilla |
| Demanda de aire comprimido | Depende del tamaño de la boquilla, la presión ajustada y el ciclo de trabajo | Determina los requisitos del compresor y la carga energética |
| Comportamiento del consumo de medios | Depende de la fragmentación, la contaminación, el arrastre y la eficiencia de recuperación | Determina el coste de consumibles y los intervalos de servicio |
| Sistema de control | Desde un regulador manual hasta PLC/HMI con gestión PID de la presión | Determina la repetibilidad y el grado de dependencia del operario |
Por qué importa el principio de funcionamiento al elegir proveedor
Muchos sistemas automáticos parecen similares en las fotos de los folletos. Las diferencias reales suelen aparecer en el circuito de suspensión, el control de ejes, la gestión de sedimentos, la extracción de niebla y la disciplina de recetas. Por eso, los compradores deben preguntar cómo se comporta la máquina después de tiradas de producción largas, no solo cómo funciona durante una demostración breve con abrasivo nuevo y un depósito limpio.
Máquina automática de chorreado húmedo frente al chorreado en seco y otros métodos
Es esencial comparar procesos porque una máquina automática de chorreado húmedo no siempre es la mejor respuesta. En algunas plantas, el chorreado en seco, el granallado de pretensado o el acabado vibratorio pueden seguir siendo más adecuados según el objetivo superficial, la economía de producción y las limitaciones ambientales.
| Punto de comparación | Chorreado húmedo automático | Chorreado en seco | Granallado de pretensado | Acabado vibratorio |
|---|---|---|---|---|
| Polvo en suspensión | Bajo gracias al impacto de medios con agua; hay que gestionar la niebla | Más alto y más dependiente de la recogida de polvo | Moderado; depende del cerramiento y los medios | Poco polvo externo, aunque se mantienen la manipulación de compuestos y medios |
| Carácter del acabado superficial | Fino, amortiguado y más fácil de estandarizar en piezas estéticas o de precisión | Más agresivo y a menudo más áspero | Tratamiento de impacto funcional, no acabado principalmente estético | Suavizado en masa y matado de aristas en formas adecuadas |
| Riesgo de incrustación de medios | Por lo general, menor en algunas superficies blandas o recubiertas | Mayor en algunos materiales sensibles | Depende de los medios y la finalidad del proceso | Normalmente no es el problema principal |
| Control y selectividad local | Bueno con trayectoria de boquilla y utillajes controlados | Bueno, pero a menudo más sensible al operario | Orientado a la cobertura, no tanto a aristas selectivas | Limitado en detalles muy localizados |
| Repetibilidad en automatización | Alta cuando se controlan presión, concentración y trayectoria | De moderada a alta, aunque el polvo y el flujo de medios pueden variar | Alta en sistemas de granallado especificados rigurosamente | Alta en lotes a granel de piezas compatibles |
| Gestión ambiental | Gestión de la suspensión, la niebla, los sedimentos y el drenaje | Recogida de polvo seco y manipulación de medios usados | Contención y verificación de intensidad | Consideraciones sobre aguas residuales o compuestos y separación de medios |
Chorreado húmedo automático frente al chorreado abrasivo en seco
El chorreado en seco sigue siendo eficaz cuando el objetivo principal es la limpieza agresiva, el decapado o la creación de un perfil rugoso. El chorreado húmedo automático resulta más ventajoso cuando la pieza no admite polvo incontrolado, se requiere un acabado más refinado o el proceso debe repetirse en detalles pequeños y superficies visibles.
Chorreado húmedo automático frente al granallado de pretensado
El granallado de pretensado está relacionado, pero su función es diferente. Normalmente busca inducir tensiones compresivas y mejorar el rendimiento relacionado con la fatiga, en lugar de limpiar, desbarbar o refinar estéticamente una superficie. Quienes comparan estas rutas deben distinguir el chorreado para acondicionar la superficie de los procesos de granallado diseñados que se describen en las directrices de granallado de pretensado ASTM B851.
Chorreado húmedo automático frente al acabado vibratorio
El acabado vibratorio es eficiente cuando se pueden procesar a granel grandes cantidades de piezas sencillas con contacto por todas sus caras. Es menos adecuado cuando el tratamiento debe ser direccional o selectivo, o controlarse con precisión en aristas delicadas y superficies visibles. El chorreado húmedo automático ofrece mejores resultados cuando la geometría, el acceso y el ángulo de la boquilla determinan el resultado.
Perspectiva del pretratamiento superficial y los recubrimientos
El tratamiento superficial también debe evaluarse según los requisitos del recubrimiento posterior. Las organizaciones relacionadas con los acabados protectores suelen consultar las normas de preparación superficial de AMPP porque la limpieza del sustrato y la uniformidad del perfil influyen directamente en el rendimiento del recubrimiento y el riesgo de retrabajo.
Especificaciones clave que conviene evaluar antes de comprar
La mejor decisión de compra suele basarse en una lista de comprobación técnica, no solo en una comparación de precios. Para una máquina automática de chorreado húmedo, la pregunta clave es si puede mantener durante todo un ciclo de producción la ventana de proceso que requieren las piezas, no solo en condiciones de ensayo.
Rango y estabilidad de presión
Empiece por la presión de chorreado controlable, no por la cifra más alta de la oferta. Pregunte cómo regula la presión el proveedor ante el desgaste de la boquilla, las variaciones del compresor o los turnos largos. Si el objetivo es controlar con precisión las aristas o uniformar la apariencia, una presión estable suele valer más que una presión máxima elevada.
Control de la concentración de la suspensión
El sistema de suspensión debe especificar el rango de concentración, la lógica de agitación, la disposición del depósito y la forma en que el operario comprueba o corrige la mezcla durante la producción. También conviene preguntar cómo se gestiona la acumulación de finos, ya que el abrasivo fragmentado puede cambiar silenciosamente el comportamiento del chorreado.
Precisión de los ejes de movimiento y repetibilidad de trayectoria
En trabajos de precisión, la calidad de los ejes importa. Si la máquina utiliza movimiento servo X/Y/Z o movimiento sincronizado de los utillajes, pregunte por la repetibilidad prevista, la suavidad del movimiento y cómo se mantiene la distancia de la boquilla en toda el área de trabajo. Los errores de movimiento se aprecian rápidamente en la uniformidad del redondeo de aristas y el rendimiento del desbarbado localizado.
Rendimiento, tiempo de ciclo y lógica de carga
Una conversación realista sobre el tiempo de ciclo debe incluir la carga, la sujeción, el chorreado, el drenaje de retorno, la descarga y cualquier mantenimiento del depósito o los filtros requerido entre trabajos. Las máquinas automáticas pueden perder gran parte de su valor si los utillajes y la transferencia de piezas son ineficientes.
Espacio de trabajo y facilidad de uso de la cabina
Las dimensiones de la cabina no determinan por sí solas su capacidad útil. La solicitud de oferta debe tener en cuenta el recorrido de la boquilla, las obstrucciones de los utillajes, el acceso para servicio, la iluminación, la visibilidad y si futuras familias de piezas necesitarán otro ángulo de chorreado u orientación.
HMI, gestión de recetas y permisos de usuario
Una máquina diseñada para procesar varios productos debe permitir guardar recetas, controlar los cambios de formato y asignar permisos por función para que los operarios no modifiquen accidentalmente los ajustes de proceso validados. En las fábricas grandes, esto es una característica práctica de control de calidad, no un extra de software opcional.
Recuperación, sedimentos y gestión de arena residual
Conviene revisar cuidadosamente la sedimentación de la suspensión, las rutinas de descarga en un paso, el acceso a las zonas de lodo y la protección de la bomba. A menudo estas funciones se pasan por alto al comprar, aunque influyen mucho en la mano de obra de mantenimiento y la disponibilidad diaria.
Servicios y seguridad
Antes de la instalación, hay que confirmar la demanda de aire comprimido, los requisitos eléctricos, la gestión del agua, el trazado de drenaje, los enclavamientos del cerramiento, las paradas de emergencia, el control de salpicaduras y la extracción de niebla. La seguridad no consiste solo en instalar resguardos; también exige que el proceso siga siendo visible, mantenible y predecible durante el uso normal en planta.
Aplicaciones en distintos sectores
Una máquina automática de chorreado húmedo aporta más valor cuando la necesidad del proceso está bien definida. Distintos sectores utilizan el mismo principio básico de chorreado húmedo, pero el resultado deseado puede ser preparar aristas, eliminar rebabas u óxido, favorecer la adhesión o crear una textura estética.
| Tipo de aplicación | Sector destinatario | Ejemplo de pieza | Beneficio del proceso |
|---|---|---|---|
| Redondeo de aristas de herramientas de corte | Herramientas de carburo y mecanizado de precisión | Plaquitas, fresas de mango y brocas | Preparación controlada de aristas y desarrollo más repetible del factor K |
| Desbarbado de piezas metálicas | Mecanizado, estampación y producción de componentes | Piezas mecanizadas de precisión y piezas punzonadas | Desbarbado selectivo con menos trabajo de acabado manual |
| Eliminación de cascarilla en piezas forjadas o barras | Forja y procesamiento del acero | Componentes forjados, varillas y material en barra | Elimina óxido y cascarilla con menos polvo en suspensión que los métodos exclusivamente en seco |
| Pretratamiento antes del recubrimiento | Fabricación, electrodomésticos y componentes de transporte | Soportes, carcasas y paneles conformados | Mejora la limpieza y favorece una adhesión más uniforme del recubrimiento |
| Posprocesado de piezas AM | Fabricación aditiva | Piezas metálicas impresas en 3D | Refina la textura superficial y retira residuos sueltos |
| Granallado y acondicionamiento superficial | Componentes metálicos funcionales | Piezas de desgaste y componentes sensibles a la fatiga | Impacto controlado para conseguir una condición superficial diseñada |
| Mateado de vidrio | Vidrio arquitectónico y decorativo | Paneles de vidrio y piezas para pantallas | Crea una apariencia mate o esmerilada más uniforme |
| Acabado de dispositivos 3C | Cadena de suministro de electrónica de consumo | Bastidores, carcasas y cubiertas | Mejora la uniformidad estética y la suavidad al tacto |
Redondeo de aristas de herramientas de corte
Una de las aplicaciones más exigentes del chorreado húmedo automático es la preparación de aristas de herramientas de carburo. La máquina debe controlar estrechamente la exposición, el ángulo y el comportamiento del abrasivo para que el radio de la arista se mantenga dentro de la tolerancia del proceso. En este contexto, las aplicaciones de redondeo de aristas de herramientas no consisten tanto en «limpiar» como en acondicionar la geometría.
Desbarbado de piezas mecanizadas y estampadas
El desbarbado selectivo también encaja muy bien porque la automatización puede reducir la variación entre operarios y proteger al mismo tiempo las superficies críticas. En plantas con problemas repetitivos de rebabas en componentes de precisión, los procesos de desbarbado de piezas metálicas suelen justificar la automatización cuando el acabado manual se vuelve irregular o exige mucha mano de obra.
Pretratamiento antes del recubrimiento y activación superficial
En las líneas de pretratamiento, el chorreado húmedo no es una etapa de acabado aislada; forma parte de un sistema posterior que puede incluir limpieza, tratamiento de conversión y recubrimiento. El proceso se evalúa según la preparación del sustrato para la etapa siguiente, no solo por su apariencia visual.
Acabado de fabricación aditiva, vidrio y dispositivos 3C
Estos segmentos suelen dar prioridad a la apariencia, la textura fina y la uniformidad de las superficies visibles. El chorreado húmedo automático resulta útil porque estandariza la exposición entre lotes y evita el acabado estético más áspero que dejan algunos procesos en seco.
Guía para seleccionar el equipo
El término «máquina automática de chorreado húmedo» abarca muchas arquitecturas de equipo. La selección correcta depende de la escala de producción, la geometría de la pieza, la precisión requerida y la flexibilidad que la fábrica necesita para futuros cambios de producto.
| Configuración / categoría de modelo | Escala de producción objetivo | Rango de tamaños de pieza | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| Plataforma asistida por robot para R&D | Desarrollo de procesos y pruebas con muestras | Piezas mixtas pequeñas y medianas | Alto | Validación de piezas nuevas, pruebas de abrasivo y desarrollo de recetas |
| Cabina automática compacta | Producción de lotes pequeños | Piezas pequeñas | Medio | Desbarbado ligero, limpieza y automatización de entrada |
| Cabina estándar de producción de una cámara | Fabricación rutinaria por lotes | Piezas pequeñas y medianas | Medio a alto | Acabado por lotes con ciclos repetibles |
| Máquina dedicada para piezas individuales | Procesamiento repetitivo pieza por pieza | Piezas dedicadas pequeñas y medianas | Alto | Orientación estable y exposición controlada de una familia de piezas |
| Sistema servo multieje para piezas complejas | Producción de precisión | Geometrías complejas pequeñas y medianas | Muy alto | Redondeo de aristas, desbarbado selectivo y superficies intrincadas |
| Máquina específica para piezas planas | Producción plana o de piezas en forma de placa | Piezas planas medianas y grandes | Alto | Tratamiento uniforme de placas, paneles y componentes de chapa |
| Sistema de procesamiento de barras redondas | Manipulación continua o semicontinua | Piezas cilíndricas largas | Medio a alto | Eliminación de cascarilla y acondicionamiento de varillas o barras |
| Sistema de producción de doble cámara | Fabricación de mayor rendimiento | Piezas de producción pequeñas y medianas | Alto | Menos tiempo de inactividad y flujo por lotes más continuo |
Sistemas flexibles de R&D y validación
En aplicaciones nuevas, una plataforma de desarrollo flexible suele ser el punto de partida de menor riesgo. Una célula de chorreado robotizada para R&D resulta adecuada cuando la fábrica necesita probar grados de abrasivo, trayectorias de boquilla y estrategias de exposición antes de fijar una distribución de producción específica.
Cabinas de producción estándar
Muchas plantas no necesitan manipulación robótica completa para obtener un control de proceso significativo. Una configuración automática convencional por lotes, especialmente una cabina de producción de una cámara, suele ofrecer el mejor equilibrio entre espacio ocupado, repetibilidad y facilidad de mantenimiento para volúmenes medios.
Sistemas dedicados para piezas individuales y geometrías complejas
Cuando una familia de piezas domina la carga de trabajo, una máquina dedicada para piezas individuales puede simplificar los utillajes y reducir los cambios de formato. Para geometrías más complejas, suele ser mejor un sistema servo multieje que mantenga el ángulo, la distancia y el tiempo de permanencia en superficies distintas.
Distribuciones de producción de alto rendimiento
En el extremo de producción de alto volumen, el valor de la automatización suele provenir de reducir el tiempo de inactividad y no solo de acelerar la corriente de chorreado. Los sistemas de doble cámara o en paralelo tienen sentido cuando la carga y descarga se han convertido en el paso que limita el ritmo.
Cómo utilizar la matriz de selección
La estrategia de compra más sólida es escoger la configuración más sencilla que aún pueda cumplir los objetivos de calidad del acabado, repetibilidad y tiempo de ciclo. Automatizar en exceso un proceso sencillo añade coste y mantenimiento; automatizar por debajo de lo necesario un proceso de precisión suele generar costes ocultos de desecho y mano de obra.
Consideraciones sobre costes, plazo de entrega y retorno de la inversión
El análisis de costes de una máquina automática de chorreado húmedo debe incluir la inversión, los consumibles, el mantenimiento, los servicios y los efectos sobre la calidad. Un precio de oferta más bajo no implica necesariamente un menor coste total de propiedad si la máquina exige reajustes frecuentes, gestiona mal los lodos o requiere demasiada intervención manual.
Principales factores que determinan el precio
Las variables de precio más importantes son el tamaño de la cabina, el nivel de automatización, los ejes servo, la complejidad de los utillajes, el diseño de recuperación de la suspensión, los componentes resistentes al desgaste, las funciones HMI y el equipo de extracción. Una cabina básica con movimiento temporizado supone una inversión distinta a la de un sistema multieje con control del proceso mediante recetas y manipulación integrada de piezas.
También importan los consumibles. La vida del abrasivo, el desgaste de las boquillas y la bomba, la tasa de contaminación de la suspensión y el trabajo de limpieza contribuyen al coste a lo largo del tiempo. Al comparar ofertas, los compradores deben evaluar tanto el precio de compra de la máquina como el coste de mantenerla estable.
Estructura habitual de los plazos de entrega
El plazo suele ser más corto para las plataformas estándar y más largo para la automatización personalizada. Un calendario realista normalmente incluye pruebas de muestras, aprobación del proceso, ingeniería, fabricación, pruebas en fábrica, envío, instalación, puesta en marcha y formación de operarios. Los proyectos se alargan cuando incluyen utillajes personalizados, programación de robots, sistemas de carga integrados o requisitos ambientales especiales.
Evaluación del retorno según la aplicación
En el desbarbado, el retorno suele provenir de reducir la mano de obra manual y los retrabajos causados por una calidad irregular de las aristas. En la preparación de aristas de herramientas, la mejora puede venir de una mayor uniformidad de las aristas, un rendimiento más estable del recubrimiento o una vida útil más larga de las herramientas. En el pretratamiento para recubrimientos, el retorno puede manifestarse en una adhesión más firme y menos defectos posteriores.
La clave está en identificar la pérdida actual más importante. Si el cuello de botella es la mano de obra, se debe medir la automatización frente a los costes laborales y el rendimiento. Si el problema es la variación de calidad, el modelo de retorno debe centrarse en la reducción de desechos, la repetibilidad del proceso y la disminución de los trabajos correctivos de acabado.
Costes ocultos de propiedad
Durante la compra suelen infravalorarse varios costes ocultos: el tiempo de retirada de lodos, los problemas de visibilidad, la frecuencia de sustitución de boquillas, la inestabilidad de las recetas y los tiempos de inactividad causados por bombas o válvulas mal protegidas. Una máquina que parece más barata al principio puede terminar costando más si resulta difícil mantenerla dentro de una ventana de proceso validada.
Por qué la validación del proceso aumenta la confianza en el retorno
Los cálculos de retorno son más creíbles cuando se basan en pruebas de muestras y criterios de aceptación definidos. Un proveedor que puede validar el resultado superficial, la selección de abrasivo y la lógica del ciclo antes de la fase de diseño final reduce la incertidumbre técnica y acorta el periodo de aprendizaje tras la instalación.
¿Por qué elegir DasiAuto?
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento industrial de superficies. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos permiten evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería de equipos puede integrar el sistema de chorreado, los utillajes, la automatización y la manipulación de piezas en torno a la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concretos debe establecerse mediante pruebas con muestras representativas. DasiAuto ofrece apoyo para la instalación, la formación de operarios y el soporte técnico continuo durante el flujo de producción.
Preguntas frecuentes
¿Cómo puedo saber si una máquina automática de chorreado húmedo es mejor que una cabina manual para mis piezas?
La decisión suele depender de la repetibilidad, la intensidad de mano de obra y la complejidad geométrica. Si el resultado cambia mucho entre operarios, o si el tiempo de ciclo está dominado por la manipulación manual y el movimiento de la pistola, normalmente resulta más fácil justificar la automatización. En piezas muy estéticas o sensibles a las tolerancias, el movimiento programado suele ser el factor decisivo.
¿Puede un proveedor realizar pruebas con muestras antes de fijar la configuración final de la máquina?
Sí, y suele ser la forma más práctica de reducir el riesgo del proyecto. Las pruebas con muestras ayudan a confirmar el grado de abrasivo, el intervalo de presión, la orientación del utillaje, la trayectoria de la boquilla y el resultado superficial alcanzable antes de cerrar la distribución del equipo. También mejoran la precisión de la oferta comercial.
¿Qué nivel de personalización es habitual para una máquina automática de chorreado húmedo?
Incluso en plataformas estándar es habitual cierto grado de personalización. A menudo se ajustan a la aplicación los utillajes, la disposición de boquillas, los conjuntos de recetas, la rotación de piezas, la lógica de carga y los detalles de recuperación. Lo importante es que esos cambios respondan al proceso y no sean opciones estéticas añadidas sin validación.
¿Qué debe incluir la instalación, la puesta en marcha y la formación de operarios?
Una entrega completa debe abarcar los servicios, la ubicación de la máquina, las comprobaciones de arranque, los enclavamientos de seguridad, la configuración de parámetros, la producción de prueba, las rutinas de mantenimiento y la resolución de problemas habituales. La formación de operarios debe cubrir no solo el uso de la máquina, sino también cómo reconocer variaciones de la suspensión, problemas de visibilidad y cambios del proceso relacionados con el desgaste.
¿Qué importancia tienen los repuestos y el suministro de abrasivo al tomar la decisión de compra?
Son muy importantes porque los sistemas de chorreado sufren desgaste por naturaleza. Las bombas, boquillas, válvulas, juntas, ventanas y grados de abrasivo adecuados influyen en la disponibilidad y la uniformidad del proceso. Un equipo con poco apoyo para repuestos puede volverse difícil de mantener en producción rápidamente, aunque la instalación inicial haya ido bien.
¿Cuánto suele tardar en amortizarse una máquina automática de chorreado húmedo?
No existe un plazo de amortización universal, ya que el retorno depende del coste de mano de obra, la tasa actual de desecho, la demanda de rendimiento y la mejora de las operaciones posteriores. Los proyectos que sustituyen el desbarbado manual o estabilizan acabados de precisión de alto valor suelen justificarse antes que aquellos cuyo proceso actual ya es uniforme. La estimación más fiable relaciona los resultados validados con muestras con los datos reales de mano de obra, calidad y producción de la planta.


