

Respuesta rápida
Una máquina industrial de chorreado húmedo se adapta a una línea de producción cuando el proceso necesita un tratamiento superficial repetible, menos polvo en suspensión, mayor uniformidad estética y menor variabilidad entre operarios que el chorreado manual o los métodos exclusivamente en seco. En la práctica, la máquina adecuada se selecciona haciendo coincidir la geometría de la pieza, el rendimiento, el objetivo superficial y el nivel de automatización. Para la mayoría de usuarios industriales, los mejores resultados proceden de un sistema que mantiene la concentración de la suspensión, la presión, la trayectoria de la boquilla y las condiciones de recuperación dentro de una ventana estable durante series de producción prolongadas.
| Factor principal | Expectativa industrial habitual | Por qué es importante |
|---|---|---|
| Tipo de proceso | Chorreado húmedo / chorreado con suspensión / Vapor Blasting | Determina el carácter del acabado, el perfil de polvo y el método de recuperación |
| Presión de trabajo | Ventana de aplicación habitual de unos 0,2-0,7 MPa | Equilibra la velocidad de eliminación con la sensibilidad superficial |
| Movimiento y control | Ciclo temporizado, indexado de utillajes o movimiento de ejes servo | Mejora la repetibilidad entre turnos y operarios |
| Aplicaciones principales | Desbarbado, redondeo de filos, eliminación de cascarilla, pretratamiento antes del recubrimiento y acabado estético | Confirma la adecuación del proceso a la familia de piezas y al objetivo de producción |
| Perfil medioambiental | Poco polvo libre, circulación cerrada de la suspensión y extracción de niebla | Favorece un funcionamiento de planta más limpio que el chorreado en seco |
| Plazo habitual del proyecto | Plazos más cortos para modelos estándar y más largos para la automatización personalizada | Afecta a la validación, la instalación y la planificación de la puesta en marcha |
Qué es una máquina industrial de chorreado húmedo
Una máquina industrial de chorreado húmedo es un sistema de tratamiento superficial de nivel productivo que mezcla medios abrasivos con agua para formar una suspensión y después la acelera hacia una pieza mediante aire comprimido y un circuito de suministro controlado. La máquina puede configurarse como cabina por lotes, unidad dedicada a una sola pieza, célula multieje o línea de mayor rendimiento, pero la familia de proceso sigue siendo la misma: chorreado abrasivo húmedo.
Dentro de la familia más amplia de procesos de chorreado abrasivo, el chorreado húmedo se distingue del chorreado en seco porque la fase acuosa modifica tanto la mecánica del impacto como el entorno de planta. En lugar de proyectar medios secos solo mediante aire, el proceso amortigua el abrasivo en un vehículo líquido, lo que puede reducir el polvo libre, moderar la agresividad del impacto y facilitar un acabado uniforme en algunas superficies sensibles.
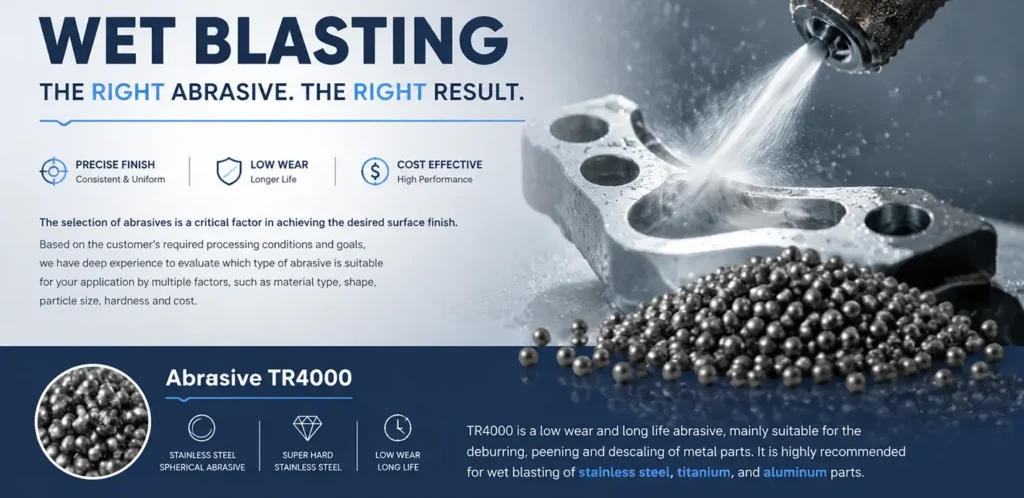
Dónde se sitúa el chorreado húmedo en el tratamiento industrial de superficies
En el acabado industrial, el chorreado húmedo suele elegirse cuando el objetivo va más allá de una limpieza sencilla. Se utiliza para preparar filos de forma controlada, eliminar rebabas, activar superficies antes del recubrimiento, retirar óxido o cascarilla, posprocesar piezas fabricadas mediante fabricación aditiva, acondicionar superficies para granallado, matear vidrio y refinar superficies visibles de piezas de consumo.
El calificativo «industrial» importa porque implica algo más que una cabina pequeña de taller. Se espera que un sistema industrial admita un trabajo repetitivo, servicios controlados, circulación predecible de la suspensión, consumibles recuperables, protección del operario, acceso para mantenimiento y un nivel de automatización adecuado para producción en lugar de trabajo manual ocasional.
Ventajas principales del proceso
La primera gran ventaja es el funcionamiento sin polvo en la práctica: el agua suprime gran parte de las partículas que quedarían en suspensión durante el chorreado en seco. Esto no elimina la necesidad de extracción, ya que sigue siendo preciso gestionar la niebla, pero mejora considerablemente el entorno de trabajo.
Una segunda ventaja es el menor riesgo de impregnación del medio en algunas superficies blandas, recubiertas o sensibles a la apariencia, ya que la película de agua modifica el impacto de las partículas contra el sustrato. Una tercera es un acabado más fino y uniforme en muchos metales, vidrios y componentes de precisión. Una cuarta ventaja es una mejor repetibilidad del proceso cuando se controlan la presión, la concentración, la posición de la boquilla y el tiempo de exposición, en vez de dejarlos a criterio del operario.
No todas las cabinas de chorreado húmedo son realmente industriales
Una máquina puede denominarse industrial por tener una cabina de acero y una bomba, pero su verdadera aptitud para producción depende de la arquitectura de control. Los compradores deben distinguir entre una cabina húmeda sencilla con ajuste manual y un sistema diseñado para ventanas de proceso validadas, almacenamiento de recetas, posicionamiento repetible de utillajes, gestión automática de sedimentos y una recuperación sólida.
Esta distinción cobra especial importancia cuando el paso de chorreado afecta a resultados posteriores como la adherencia del recubrimiento, la geometría del filo de corte, el comportamiento a la fatiga o la aceptación estética. En esos casos, la máquina no se limita a limpiar una superficie: determina la capacidad del proceso.
Cómo funciona una máquina industrial de chorreado húmedo
Una máquina industrial de chorreado húmedo funciona como un circuito cerrado. El agua y el abrasivo se mezclan para formar una suspensión, esta circula hasta el circuito de chorreado y el aire comprimido acelera la mezcla a través de una boquilla. El cerramiento recoge las salpicaduras y los medios usados, y la suspensión se recupera, sedimenta, filtra y devuelve para su reutilización. La estabilidad de la calidad de acabado depende menos de la fuerza bruta del chorreado que del control de ese circuito.
Preparación de la suspensión y estabilidad de la dispersión
El proceso comienza en un tanque donde el agua y el abrasivo se mezclan en la proporción objetivo. El tanque y el sistema de circulación deben mantener las partículas abrasivas suspendidas uniformemente, sin permitir que se sedimenten o se separen por tamaño. Si la concentración de sólidos se desvía durante un turno, el proceso puede volverse demasiado agresivo o demasiado débil y el acabado puede variar de un lote a otro.
Por eso, los sistemas industriales de chorreado húmedo se diseñan en torno a la lógica de circulación y no solo a la capacidad del tanque indicada en un folleto. La agitación, la selección de la bomba, el diseño del recorrido del flujo y el acceso para limpieza influyen en la estabilidad de la suspensión en condiciones de producción.
Aceleración por aire comprimido y proyección desde la boquilla
Una vez que circula la suspensión, el aire comprimido la acelera hacia la pieza a través de una pistola de chorreado o un conjunto de boquilla. La acción efectiva de corte o acondicionamiento depende del diámetro de la boquilla, la presión del aire, la distancia de separación, el ángulo de impacto, el tamaño del medio, la densidad de la suspensión y el tiempo de permanencia en cada zona de la superficie.
En los sistemas automatizados, estas variables se gestionan mediante utillajes fijos y movimientos programados, en lugar de depender de la técnica manual del operario. Esta es la razón principal por la que una máquina industrial de chorreado húmedo puede mantener una mayor consistencia del proceso que el chorreado húmedo manual con arena.
Cerramiento, recuperación y reutilización
Después de que la suspensión impacta la pieza, cae en una zona de recogida y vuelve al circuito de recuperación. El medio y el agua reutilizables recirculan, mientras se separan progresivamente el abrasivo roto, las rebabas eliminadas, la cascarilla, los finos metálicos y otros contaminantes. Por ello, la sedimentación, el cribado y las rutinas de descarga afectan directamente tanto al coste de funcionamiento como a la estabilidad del acabado.
Si este circuito está mal diseñado, la máquina puede dar buenos resultados durante una prueba breve y volverse inestable en series más largas. Un circuito de recuperación sólido reduce la limpieza no planificada, disminuye el desperdicio de medio y mantiene las características de la suspensión más cerca de la receta original.
Extracción de niebla y visibilidad
El chorreado húmedo suprime el polvo, pero genera niebla, salpicaduras y contaminación fina en suspensión dentro del cerramiento. Por eso, los sistemas industriales necesitan un flujo de aire adecuado, drenaje, iluminación de la cabina, protección de la ventana de observación y extracción para que el proceso pueda supervisarse y mantenerse. La buena visibilidad no es un aspecto estético: afecta a la verificación de la preparación, la calidad del mantenimiento y la posibilidad de confirmar que la trayectoria de la boquilla trata realmente la superficie prevista.
Regulación de presión y gestión de recetas
Los resultados consistentes dependen de una presión constante. Cuando cambia la carga del compresor, se desgastan las boquillas o varían las propiedades de la suspensión, la máquina no debería requerir correcciones manuales constantes. Aquí es donde resultan valiosos el control en circuito cerrado y las recetas de proceso almacenadas, especialmente en plantas que producen varias referencias o trabajan por turnos.
En el chorreado húmedo de producción, la estabilidad del resultado suele proceder del control del circuito y no de la presión máxima de impacto.
| Parámetro | Intervalo o condición industrial habitual | Relevancia para la producción |
|---|---|---|
| Presión de trabajo | Por lo general, alrededor de 0,2-0,7 MPa, según el medio y la sensibilidad de la pieza | Influye en la energía de impacto, la velocidad de eliminación y el refinado del acabado |
| Concentración de la suspensión | Proporción de sólidos normalmente baja o media en peso o volumen | Afecta a la consistencia, la agresividad y la capacidad de bombeo |
| Tamaño de partícula del abrasivo | Grados de fino a medio, seleccionados según el sustrato y el acabado objetivo | Controla la rugosidad, el acondicionamiento del filo y el desgaste de la boquilla |
| Demanda de aire comprimido | Depende del tamaño de la boquilla, el ciclo de trabajo y el ajuste de presión | Determina el dimensionamiento del compresor y la carga energética |
| Comportamiento del consumo de medios | Depende de la degradación, la contaminación, el arrastre y la eficiencia de recuperación | Determina el coste de los consumibles y el intervalo de sustitución |
| Arquitectura de control | Desde regulador manual hasta PLC/HMI con control de presión PID | Determina el grado de repetibilidad y dependencia del operario |
Por qué importa el principio de funcionamiento durante la compra
Muchas máquinas parecen similares en las fotografías porque todas tienen una cabina, un tanque de suspensión y un sistema de pistola. Las diferencias reales de ingeniería suelen aparecer en la estabilidad de presión, el comportamiento de recuperación, el control de movimiento, la gestión de sedimentos y la facilidad de mantenimiento tras horas de funcionamiento continuo.
Por ese motivo, los compradores deben preguntar cómo funciona la máquina después de una producción prolongada con cargas de contaminación reales y no solo con suspensión nueva durante una demostración breve. Esa pregunta suele revelar más sobre la máquina que el tamaño de la cámara por sí solo.
Máquina industrial de chorreado húmedo frente al chorreado en seco y otros métodos
Una máquina industrial de chorreado húmedo no es automáticamente la mejor opción para todos los problemas de tratamiento superficial. Comparar los procesos importa porque la elección adecuada depende de si la planta necesita limpieza agresiva, acondicionamiento preciso del filo, mejora de las tensiones de compresión o alisado en volumen de grandes lotes de piezas.
| Punto de comparación | Chorreado húmedo industrial | Chorreado en seco | Granallado de pretensado | Acabado vibratorio |
|---|---|---|---|---|
| Polvo en suspensión | Poco polvo libre; sigue siendo necesaria la extracción de niebla | Mayor carga de polvo y dependencia más fuerte de su captación | Proceso cerrado, pero sigue siendo importante gestionar los medios y el polvo | Poco polvo en suspensión fuera de la máquina, aunque quedan compuestos y residuos |
| Carácter del acabado | Fino, amortiguado y controlable en superficies visibles o de precisión | Más agresivo y, a menudo, más rugoso | Impacto funcional en la superficie y no principalmente estético | Alisado en volumen de formas compatibles |
| Riesgo de incrustación de medios | Por lo general, menor en algunas superficies blandas o recubiertas | Mayor en algunos materiales sensibles | Depende del medio, la cobertura y el objetivo | Por lo general, no es la preocupación principal |
| Selectividad localizada | Buena con control de boquilla y utillajes | Buena, aunque a menudo más sensible al operario | Centrado en la cobertura y no en el trabajo selectivo en filos | Limitada en características muy localizadas |
| Repetibilidad de la automatización | Alta si se controlan la trayectoria, la presión y la suspensión | De moderada a alta, aunque el comportamiento del flujo seco puede variar | Alta en sistemas especializados de granallado | Alta para cargas en volumen de piezas similares |
| Gestión medioambiental | Gestión de la suspensión, la niebla, los sedimentos y las aguas residuales | Captación del polvo seco y manipulación de medios usados | Contención y verificación de la intensidad | Separación de medios y gestión de compuestos líquidos |
Chorreado húmedo frente al chorreado en seco
El chorreado en seco sigue siendo valioso cuando el objetivo es la eliminación agresiva de material, la retirada de mucho óxido o la creación de perfiles en superficies estructurales grandes. El chorreado húmedo resulta más atractivo cuando la pieza es sensible, estética o tiene detalles pequeños, o cuando las condiciones de la planta hacen importante suprimir el polvo.
Chorreado húmedo frente al granallado de pretensado
El granallado de pretensado está relacionado, pero no es intercambiable con el chorreado húmedo. Su objetivo principal suele ser inducir tensiones de compresión y mejorar el comportamiento relacionado con la fatiga, no desbarbar, limpiar ni dar acabado estético a una pieza; por eso, muchos ingenieros lo distinguen mediante la terminología del proceso de granallado de pretensado y normas como ASTM B851.
Chorreado húmedo frente al acabado vibratorio
El acabado vibratorio funciona bien cuando pueden procesarse en volumen muchas piezas pequeñas y se acepta suavizar todos los filos. Es menos adecuado cuando el proceso debe ser direccional, selectivo o estar controlado con precisión en un filo, cavidad o cara visible concreta. El chorreado húmedo tiene una ventaja clara cuando el ángulo de la boquilla y la zona de permanencia determinan el resultado final.
Preparación superficial para sistemas de recubrimiento
Para el pretratamiento de recubrimientos, la comparación debe considerar la adherencia posterior y la limpieza, y no solo la velocidad de chorreado. Las prácticas de preparación superficial para recubrimientos protectores suelen basarse en recursos como las normas AMPP para recubrimientos protectores, que destacan que la calidad de la preparación afecta al rendimiento de todas las etapas posteriores.
Especificaciones clave que conviene evaluar antes de comprar
La comparación de presupuestos solo resulta significativa cuando se conoce con claridad la ventana de proceso subyacente. En una máquina industrial de chorreado húmedo, la cuestión clave no es la potencia máxima anunciada, sino si el sistema puede mantener condiciones estables para la familia real de piezas durante un turno completo.
Presión de chorreado y estabilidad
Empiece por definir el intervalo de presión necesario para el sustrato y el acabado objetivo. El redondeo fino de filos, el texturizado estético y el desbarbado selectivo suelen requerir una banda de control más estrecha y estable que la limpieza general o la eliminación de cascarilla. Pregunte si la presión se ajusta manualmente, se regula neumáticamente o se gestiona mediante lógica PID.
Concentración de la suspensión y control del abrasivo
El proveedor debe especificar cómo se prepara, supervisa y corrige la concentración, y cómo se evita que se desvíe. Pregunte también qué grados abrasivos se recomiendan, cómo se eliminan los finos fragmentados y con qué frecuencia debe limpiarse o reemplazarse la suspensión bajo cargas de contaminación normales.
Precisión del movimiento y repetibilidad de la trayectoria de la boquilla
Si el proceso es sensible a la geometría, la calidad de los ejes importa. El movimiento servo X/Y/Z, el indexado de utillajes, el control de la distancia de separación de la boquilla y el posicionamiento repetible contribuyen directamente al control del radio del filo, una apariencia mate uniforme y la eliminación localizada de rebabas.
Rendimiento, tiempo de ciclo y cambios de formato
Una conversación realista sobre el tiempo de ciclo debe incluir carga, sujeción, chorreado, drenaje de retorno, descarga, inspección y cualquier limpieza entre lotes. En una producción variada, el cambio de receta y de utillaje puede afectar al rendimiento efectivo más que la propia velocidad de chorreado.
Tamaño de cámara, espacio ocupado y acceso de servicio
El volumen de trabajo utilizable importa más que las dimensiones nominales de la cabina. Los compradores deben revisar la apertura de la puerta, el acceso a los utillajes, el recorrido de la boquilla, los espacios de mantenimiento y si las bombas, válvulas y zonas de sedimentación pueden recibir servicio sin un tiempo de inactividad excesivo.
Recetas HMI, permisos y disciplina de datos
Las plantas con varios operarios o productos deben prestar mucha atención al almacenamiento de recetas y a la gestión de permisos. Una máquina que permite cambios de parámetros no autorizados puede socavar precisamente la repetibilidad que justificó la automatización.
Extracción de niebla, gestión de sedimentos y servicios
El flujo de aire del cerramiento, la protección de la ventana de observación, la gestión del agua, la descarga de lodos en un paso, la demanda de aire comprimido, la carga eléctrica y la planificación del drenaje influyen en el coste real de instalación. Estos detalles rara vez destacan en un folleto, pero afectan considerablemente a la experiencia de propiedad.
Preparación para la seguridad y el cumplimiento
La seguridad debe incluir enclavamientos, paradas de emergencia, protecciones, contención de salpicaduras, aislamiento para mantenimiento y visibilidad del operario. Un sistema más seguro también suele ser más fiable, porque es más fácil mantenerlo, inspeccionarlo y operarlo dentro de parámetros definidos.
Aplicaciones en distintos sectores
El chorreado húmedo industrial se utiliza en distintos sectores porque el mismo mecanismo basado en suspensión puede ajustarse para obtener resultados de proceso muy diferentes. La clave no es simplemente «chorrear» la superficie, sino hacerlo con un perfil de acabado, un efecto en el filo y una consistencia de proceso adecuados al material y al requisito posterior.
| Tipo de aplicación | Sector objetivo | Ejemplo de pieza | Ventaja del proceso |
|---|---|---|---|
| Redondeo de aristas de herramientas de corte | Herramientas de carburo y mecanizado de precisión | Plaquitas, brocas y fresas | Preparación controlada del filo y formación más uniforme del factor K |
| Eliminación de rebabas en piezas metálicas | Mecanizado, estampado y suministro de componentes | Piezas mecanizadas de precisión y piezas punzonadas | Desbarbado selectivo con menos trabajo de acabado manual |
| Eliminación de cascarilla en piezas forjadas o barras | Forja y procesamiento del acero | Componentes forjados, barras y material en barra | Elimina óxido y cascarilla con menos polvo libre que las rutas exclusivamente en seco |
| Pretratamiento antes del recubrimiento | Componentes de fabricación, electrodomésticos y transporte | Soportes, carcasas y paneles | Mejora la limpieza y favorece una adherencia más estable del recubrimiento |
| Posprocesado de AM | Fabricación aditiva | Piezas metálicas impresas en 3D | Alisa la textura superficial y elimina residuos sueltos |
| Granallado y acondicionamiento superficial | Componentes metálicos funcionales | Piezas de desgaste y elementos sensibles a la fatiga | Impacto controlado para obtener el estado superficial diseñado |
| Mateado del vidrio | Vidrio arquitectónico y decorativo | Paneles, cubiertas y elementos de exposición | Produce un efecto visual mate más uniforme |
| Acabado de dispositivos 3C | Cadena de suministro de electrónica de consumo | Marcos, envolventes y cubiertas exteriores | Favorece la uniformidad estética y la suavidad táctil |
Preparación del filo de herramientas de corte
Uno de los usos más exigentes desde el punto de vista técnico es el acondicionamiento del filo de herramientas de carburo, donde la máquina debe producir un radio controlado sin una sobreexposición aleatoria. En este contexto, el redondeo de aristas de herramientas de corte es un proceso de control geométrico y no una etapa de limpieza genérica.
Desbarbado de precisión de piezas metálicas
El desbarbado es otra aplicación idónea, porque la automatización reduce la variabilidad entre operarios y mantiene localizado el tratamiento. Para problemas recurrentes de rebabas en piezas mecanizadas o estampadas, el desbarbado selectivo de piezas metálicas puede sustituir un acabado manual más lento y conservar las dimensiones previstas.
Pretratamiento para recubrimientos y líneas integradas de pretratamiento
El chorreado húmedo también sirve como etapa de pretratamiento cuando el objetivo es preparar un sustrato para pintura u otra capa de recubrimiento. En algunas líneas, esta función se amplía al procesamiento combinado, donde el equipo de chorreado y fosfatado coordina la limpieza mecánica con una etapa posterior de tratamiento de conversión.
Forjas, barras, vidrio y superficies 3C
La eliminación de cascarilla de barras de acero, la limpieza de piezas forjadas, el texturizado de vidrio mateado y el acabado estético 3C dependen de distintas ventanas de parámetros, pero todos requieren consistencia. El chorreado húmedo resulta especialmente útil cuando la uniformidad de las superficies visibles importa tanto como la velocidad de eliminación de material.
Guía de selección de equipos
El término máquina industrial de chorreado húmedo abarca una amplia gama de configuraciones. La elección correcta del equipo depende de si la planta está validando un proceso nuevo, procesando pequeños lotes variados, tratando geometrías complejas o buscando una producción repetitiva de mayor rendimiento.
| Configuración / categoría de modelo | Escala de producción objetivo | Intervalo de tamaño de las piezas | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| Plataforma asistida por robot para R&D | Pruebas con muestras y desarrollo de procesos | Piezas variadas pequeñas y medianas | Alto | Validación del proceso, pruebas de abrasivos y desarrollo inicial de utillajes |
| Cabina automática compacta | Producción de lotes pequeños | Piezas pequeñas | Medio | Desbarbado ligero, limpieza y automatización básica |
| Sistema estándar por lotes de una cámara | Fabricación habitual por lotes | Piezas pequeñas y medianas | Medio a alto | Acabado repetitivo y estable con espacio ocupado manejable |
| Máquina dedicada para una sola pieza | Producción repetitiva pieza a pieza | Piezas dedicadas pequeñas y medianas | Alto | Procesamiento de una familia de piezas con orientación uniforme |
| Célula servo multieje para piezas complejas | Producción de precisión | Geometrías complejas pequeñas y medianas | Muy alto | Redondeo de filos, desbarbado selectivo y superficies intrincadas |
| Máquina dedicada para piezas en placa | Producción de piezas planas o similares a placas | Piezas planas medianas y grandes | Alto | Tratamiento uniforme de paneles y piezas con forma de placa |
| Sistema de procesamiento de barras redondas | Flujo continuo o semicontinuo | Piezas cilíndricas largas | Medio a alto | Eliminación de cascarilla y acondicionamiento de barras |
| Sistema de producción de doble cámara | Fabricación de mayor rendimiento | Piezas de producción pequeñas y medianas | Alto | Menos tiempo de inactividad y ritmo de carga más continuo |
R&D y desarrollo flexible de procesos
Antes de comprometerse con una distribución de producción dedicada, algunos usuarios deben validar el grado abrasivo, la distancia de separación, la presión y la lógica de movimiento. En esos casos, una célula de chorreado húmedo robótica para R&D resulta más adecuada que una máquina fija de producción porque permite realizar más pruebas.
Sistemas estándar de producción por lotes
Para muchos usuarios de volumen medio, la opción más práctica es una cabina estándar por lotes con una lógica de chorreado controlada y un mantenimiento manejable. Una máquina por lotes de una cámara suele ofrecer una combinación equilibrada de repetibilidad, acceso para servicio y eficiencia de espacio en planta.
Configuraciones dedicadas y multieje
Cuando una sola familia de piezas ocupa la mayor parte del programa, una máquina dedicada para piezas individuales puede simplificar la carga y reducir los cambios de formato. Si la geometría es más compleja, el movimiento multieje suele ser una opción mejor, porque mantiene más uniformes el ángulo de la boquilla y el tiempo de permanencia en distintas superficies.
Distribuciones de producción orientadas al rendimiento
A volúmenes más altos, el factor limitante suele ser el tiempo de carga y no la energía de chorreado. Las distribuciones de doble cámara o en paralelo pueden mejorar el aprovechamiento al permitir cargar una cámara mientras la otra está en funcionamiento, reduciendo los tiempos muertos en la producción repetitiva.
Cómo acotar la elección
El método de selección más fiable consiste en elegir la configuración menos compleja que aún cumpla los requisitos de acabado, calidad y rendimiento. Una automatización insuficiente tiende a generar costes ocultos de desecho y mano de obra, mientras que una automatización excesiva puede aumentar el coste de capital y el mantenimiento sin mejorar el resultado superficial.
Consideraciones sobre coste, plazo de entrega y ROI
El coste de capital de una máquina industrial de chorreado húmedo depende menos del principio básico de chorreado húmedo que del nivel de ingeniería incorporado. El tamaño de la cámara, el grado de automatización, la complejidad de los utillajes, los materiales resistentes al desgaste, la sofisticación del sistema de control, el diseño de recuperación y la extracción de niebla influyen en la categoría de inversión.
Principales factores de coste
Las mayores variables de coste suelen ser la complejidad del sistema de movimiento, la manipulación de piezas, la durabilidad del circuito de suspensión, las funciones de recuperación y sedimentación, y las capacidades de la HMI. Tanto una cabina sencilla con temporizador como un sistema multieje servoaccionado pueden describirse como máquinas de chorreado húmedo, pero pertenecen a clases de proceso y coste muy distintas.
Los consumibles también merecen atención. La degradación del abrasivo, el desgaste de las boquillas y las bombas, la protección de la ventana, la retirada de lodos y la mano de obra de limpieza influyen en el coste total de propiedad. Estos costes operativos importan porque los sistemas de chorreado están sujetos por naturaleza a un desgaste intenso.
Estructura habitual del plazo de entrega
El plazo de entrega suele ser más corto para formatos de máquina estándar y más largo para la automatización personalizada. Un calendario realista de proyecto suele incluir pruebas con muestras, confirmación del proceso, diseño detallado, fabricación, pruebas internas, envío, instalación, puesta en marcha y formación de operarios. Si el proyecto incluye utillajes especiales, programación del movimiento de robots, carga integrada o funciones combinadas de pretratamiento, el calendario suele ampliarse.
Lógica de ROI según el tipo de aplicación
El retorno de la inversión debe plantearse en torno al principal problema actual. En el desbarbado manual, la ganancia puede proceder de reducir la mano de obra y los filos inconsistentes. En el redondeo de filos, el beneficio puede manifestarse en una geometría más estable, una mejor respuesta del recubrimiento o una mayor vida útil de la herramienta. En el pretratamiento, el retorno suele proceder de reducir el reprocesamiento posterior y mejorar la adherencia.
Por eso, un modelo sólido de ROI empieza con datos de planta y no con supuestos genéricos del proveedor. La mejor estimación relaciona la capacidad del proceso probada con el consumo actual de mano de obra, la tasa de desecho, el coste de reprocesamiento, las necesidades de tiempo takt y el riesgo de que se escapen defectos de calidad.
Costes ocultos que los compradores pasan por alto
Durante la compra suelen subestimarse varios costes de propiedad: la mano de obra para limpiar la suspensión, la pérdida de visibilidad dentro de la cabina, el tiempo prolongado de acceso para mantenimiento, un diseño deficiente de descarga de lodos y las desviaciones causadas por un control débil de recetas. Por tanto, un precio inicial más bajo puede generar un coste de ciclo de vida mayor si es difícil mantener estable la máquina.
Por qué la validación aumenta la confianza en la amortización
Las pruebas con muestras y los criterios de aceptación reducen la incertidumbre técnica antes de la inversión completa. Cuando se valida el proceso por adelantado, el diseño final del equipo puede centrarse en reproducir una ventana ya probada, en vez de descubrir la viabilidad básica del proceso después de la instalación.
Por qué elegir DasiAuto
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento de superficies industriales. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos ayudan a evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería puede integrar el sistema de chorreado, los soportes, la automatización y la manipulación de piezas en función de la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concreto debe determinarse mediante ensayos con muestras representativas. DasiAuto ofrece asistencia para la instalación, formación de operarios y soporte técnico continuo durante el proceso de producción.
Preguntas frecuentes
¿Cómo sé si una máquina industrial de chorreado húmedo es mejor que una cabina manual para mis piezas?
La respuesta suele depender de la variabilidad del proceso, la intensidad de mano de obra y la sensibilidad de la superficie acabada. Si el resultado cambia notablemente entre operarios o turnos, o si el chorreado manual no puede mantener estable el filo, la textura o el acabado estético objetivo, suele ser más fácil justificar una máquina industrial de chorreado húmedo. El argumento cobra más fuerza cuando el proceso afecta al recubrimiento posterior, al rendimiento de la herramienta o a una apariencia visible para el cliente.
¿Es necesario probar muestras antes de pedir una máquina personalizada?
Para la mayoría de los proyectos industriales, sí. Las pruebas con muestras ayudan a determinar el tipo de abrasivo, la ventana de presión, la distancia de separación, la trayectoria de la boquilla, la lógica de utillaje y si se puede lograr uniformemente el acabado deseado. También reducen el riesgo de especificar en exceso o de forma insuficiente la máquina final.
¿Qué nivel de personalización es habitual en este tipo de equipo?
Es habitual cierto nivel de personalización, especialmente en los utillajes, la disposición de las boquillas, la trayectoria de movimiento, la estructura de recetas y los detalles de recuperación. Incluso una plataforma de cabina estándar puede requerir ajustes específicos del proceso para adaptarse a la familia de piezas. La distinción importante es si la personalización se basa en una necesidad de proceso verificada y no en opciones estéticas.
¿Qué deben incluir la instalación y la formación de operarios?
Un paquete completo de puesta en marcha debe incluir los servicios, las comprobaciones de arranque, las funciones de seguridad, la configuración de recetas, la producción de prueba, las rutinas de mantenimiento y la resolución de problemas. La formación también debe explicar cómo reconocer las desviaciones de la suspensión, el desgaste de las boquillas, la pérdida de visibilidad y la acumulación de sedimentos, porque estos factores afectan a la estabilidad del proceso con el tiempo.
¿Qué importancia tienen los repuestos y el suministro de abrasivo para el rendimiento a largo plazo?
Son fundamentales porque los equipos de chorreado húmedo funcionan con un desgaste constante de bombas, boquillas, válvulas, juntas, ventanas y componentes de recuperación. La uniformidad del abrasivo también importa, ya que un cambio en las características del medio puede alterar la calidad del acabado y el tiempo de ciclo. La disponibilidad a largo plazo depende tanto de una gestión disciplinada de consumibles como de la fabricación original de la máquina.
¿Cuánto suele tardar el ROI de una máquina industrial de chorreado húmedo?
No hay un periodo universal de amortización porque el ROI depende del coste de mano de obra, la tasa actual de desecho, el volumen de producción, el valor de las piezas y la importancia de la uniformidad superficial. Los proyectos que sustituyen el desbarbado manual o estabilizan acabados de precisión de alto valor suelen justificarse más rápidamente que aquellos en los que el proceso actual ya es estable. La estimación más fiable relaciona los resultados probados del proceso con datos reales de planta en lugar de utilizar supuestos de referencia genéricos.


