

Kurzantwort
Die Nassstrahltechnik verbessert die Präzisionsoberflächenbearbeitung, indem Strahlmittel in Wasser suspendiert und anschließend mit Druckluft beschleunigt wird, um Werkstücke schonender als viele Trockenverfahren zu reinigen, zu entgraten, Kanten zu konditionieren oder zu texturieren. Für Hersteller von Hartmetallwerkzeugen, bearbeiteten Komponenten, AM-Bauteilen, Glas oder dekorativen Metallgehäusen ist das Verfahren wegen der geringen Staubbelastung in der Luft, der gleichmäßigen Oberflächenqualität, des geringeren Risikos, dass sich Strahlmittel auf empfindlichen Oberflächen festsetzt, und der besseren Wiederholbarkeit bei genau geregeltem Druck, Slurry-Konzentration und Düsenbewegung geschätzt.
| Kernfaktor | Typisches Ergebnis |
|---|---|
| Verfahrensart | Abrasives Strahlen mit einer Suspension aus Wasser und Strahlmittel, beschleunigt durch Druckluft |
| Arbeitsweise | Geschlossenes Strahlen mit Umwälzung, Rückgewinnung und Sedimentation |
| Staubaufkommen | Sehr wenig luftgetragener Staub im Vergleich zum Trockenstrahlen |
| Oberflächenergebnis | Feine, gleichmäßige matte oder seidenmatte Oberfläche mit kontrollierter Abtragswirkung |
| Typische Anwendungen | Entgraten, Kantenverrundung, Zunderentfernung, Beschichtungsvorbehandlung, kosmetische Endbearbeitung |
| Komplexität der Versorgung | Standardkabinen sind in der Regel schneller lieferbar als kundenspezifische automatisierte Zellen |
Was ist Nassstrahltechnik?
Nassstrahltechnik ist ein industrielles Oberflächenbehandlungsverfahren, bei dem Schleifpartikel in Wasser suspendiert werden, sodass eine Slurry entsteht, die anschließend mit Druckluft oder einem druckunterstützten Fördersystem auf ein Werkstück gestrahlt wird. Das Verfahren gehört zur übergeordneten Familie der Strahlverfahren mit Strahlmitteln, verhält sich jedoch anders als Trockenstrahlen, weil die Wasserphase die Energieübertragung auf die Oberfläche, den Umgang mit Rückständen und die Kontrolle der Arbeitsumgebung verändert.
In der Fertigung wird das Verfahren je nach Region und Anwendung auch Nasssandstrahlen, Slurry-Strahlen, Vaporstrahlen oder Flüssighonen genannt. Obwohl diese Begriffe manchmal synonym verwendet werden, ist das Grundprinzip dasselbe: Das Strahlmittel trifft nicht als trockener Strahl auf das Werkstück. Stattdessen transportiert, dämpft und stabilisiert die Wasserphase die Partikel bei ihrer Wechselwirkung mit der Oberfläche.
Dieser Unterschied ist wichtig, weil eine nasse Slurry mehrere Aufgaben zugleich erfüllen kann. Sie kann Grate, Oxide und verbliebene Verunreinigungen entfernen, eine feinere und gleichmäßigere Textur erzeugen, freien Staub reduzieren und eine kontrollierte Oberflächenvorbereitung an Teilen unterstützen, die sich mit einem aggressiveren Trockenverfahren nur schwer gleichmäßig behandeln lassen. Für viele Hersteller ist Nassstrahltechnik nicht nur ein Reinigungsschritt, sondern ein oberflächentechnischer Prozess, der Leistung, Beschichtungsbereitschaft und endgültiges Erscheinungsbild beeinflusst.
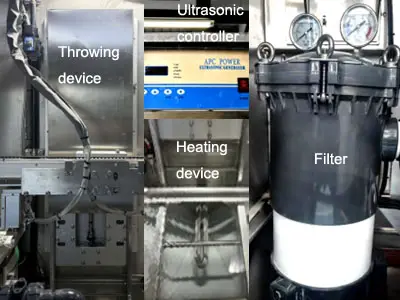
Wo Nassstrahlen in die Prozessfamilie passt
In der industriellen Endbearbeitung liegt das Nassstrahlen zwischen sehr aggressivem Trockenstrahlen und Massenbearbeitungsverfahren wie dem Gleitschleifen. Trockenstrahlen wird häufig für die Entfernung starken Rosts, das Abtragen von Beschichtungen oder das schnelle Aufrauen robuster Werkstoffe gewählt. Gleitschleifen eignet sich für umfassendes Glätten in Chargen, ist jedoch weniger selektiv, wenn nur bestimmte Oberflächen, Kanten oder Innenkonturen behandelt werden sollen.
Nassstrahlen schließt die Lücke, wenn der Prozess gerichtet, steuerbar und wiederholbar sein muss. Eine Düse lässt sich auf bestimmte Bereiche ausrichten, ein Rezept kann auf eine Zieloberfläche abgestimmt und die Abtragswirkung über Druck, Strahlmittelgröße, Slurry-Konzentration, Düsenwinkel und Einwirkzeit gesteuert werden. Deshalb ist das Verfahren bei Schneidwerkzeugen, Automobilteilen, Schmiedeteilen, additiv gefertigten Bauteilen, Glas und der Endbearbeitung von 3C-Produkten verbreitet.
Zentrale Vorteile des Nasssandstrahlens
Ein wesentlicher Vorteil ist die geringere Staubbelastung in der Luft. Wasser bindet während des Strahlens den größten Teil loser Partikel. Dadurch bleibt der Arbeitsraum sauberer und die Sicht kann im Vergleich zu Trockenstrahlanlagen mit ähnlichen Strahlmitteln besser sein. Das macht weder Nebelabsaugung noch Schlammbehandlung überflüssig, verändert aber das Umweltprofil des Prozesses deutlich.
Ein zweiter Vorteil ist die Oberflächenqualität. Da die Wasserphase die Strahlwirkung abfedert, erzeugt Nassstrahlen häufig eine feinere und gleichmäßigere Oberflächentextur. Bei Präzisionsteilen kann dies den Unterschied zwischen einer lediglich technisch gereinigten und einer optisch kontrolliert wirkenden Oberfläche ausmachen.
Ein dritter Vorteil ist das geringere Risiko, dass Strahlmittel auf bestimmten empfindlichen oder weicheren Oberflächen zurückgehalten wird. In der Praxis wählen viele Anwender Nassstrahltechnik, wenn die Wahrscheinlichkeit geringer sein soll, dass sich Strahlmittel im Werkstoff festsetzt oder nachgelagerte Endbearbeitungsschritte verunreinigt. Das ist bei der Beschichtungsvorbehandlung, bei optisch relevanten Bauteilen und bei der Kantenbearbeitung beschichteter Schneidwerkzeuge wichtig.
Schließlich eignet sich das Verfahren für eine wiederholbare Prozesssteuerung, wenn die Anlage Umwälzung, Konzentrationsmanagement, Druckregelung und rezeptbasierte Einstellungen umfasst. Anders gesagt: Nassstrahlen wird umso wertvoller, je mehr sich die Produktionsanforderungen von gelegentlicher Reinigung hin zu qualifizierter industrieller Endbearbeitung entwickeln.
Wie funktioniert Nassstrahltechnik?
Nassstrahltechnik funktioniert als geschlossener oder teilweise geschlossener Prozesskreislauf aus Slurry-Aufbereitung, kontrollierter Beschleunigung, Oberflächenaufprall, Slurry-Rückgewinnung, Sedimentation, Nebelmanagement und Prozesssteuerung. Das Grundprinzip ist einfach, doch die Produktionsleistung hängt davon ab, wie gut diese Schritte integriert sind.
Suspensionssystem: Wasser und Strahlmittel
Der Prozess beginnt mit einem Slurry-Tank, in dem Wasser und Strahlmittel suspendiert bleiben. Das Strahlmittel kann je nach Werkstoff und Oberflächenziel nach Härte, Partikelform und Partikelgrößenverteilung ausgewählt werden. Für kosmetisches Glätten und die Kantenbearbeitung werden üblicherweise feine Strahlmittel bevorzugt; gröbere oder aggressivere Strahlmittel kommen zum Einsatz, wenn höhere Abtragsraten erforderlich sind.
Durch Rühren oder Umwälzung wird verhindert, dass sich die Slurry während des Betriebs zu schnell entmischt. Setzt sich Strahlmittel ab, verändert sich die wirksame Strahlmischung und die Anlage kann andere Ergebnisse liefern, obwohl der Bediener den nominellen Druckwert nicht verändert hat. Bei Präzisionsarbeiten ist die Slurry-Stabilität daher eine Prozessgröße und nicht nur ein Wartungsdetail.
Beschleunigung durch Druckluft
Nach dem Mischen wird die Slurry zur Strahlpistole oder Düsenleitung gefördert. Druckluft beschleunigt den Strahlmittel-Wasser-Strom und richtet ihn in einem festgelegten Winkel und mit definiertem Abstand auf das Werkstück. Die tatsächliche Schneid- oder Konditionierungswirkung hängt nicht nur vom Druck, sondern auch von Düsengeometrie, Schlauchzustand, Slurry-Verhältnis, Düsenverfahrgeschwindigkeit, Aufprallwinkel und Einwirkzeit ab.
Hier unterscheidet sich Nassstrahltechnik deutlich von der Vorstellung eines bloßen „Waschens mit Strahlkorn“. Der Slurry-Strahl trägt weiterhin Material ab, reinigt und texturiert die Oberfläche, während das Wasser den Aufprall dämpft. Diese Dämpfung kann die Gleichmäßigkeit verbessern und übermäßig scharfes Schneiden an Kanten und optisch wichtigen Bereichen verringern.
Rückgewinnung und Sedimentation im geschlossenen Kreislauf
Nach dem Auftreffen auf das Werkstück läuft die gebrauchte Slurry zurück in den Rückgewinnungskreislauf. Wiederverwendbares Wasser und weiterhin geeignetes Strahlmittel werden umgewälzt, während gebrochenes Strahlmittel, Feinanteile und abgetragene Verunreinigungen nach und nach sedimentieren oder in Stufen zur Behandlung von Strahlmittelabfällen geleitet werden. Fortschrittliche Anlagen verfügen über automatische Sedimentation und Entleerung per Knopfdruck, damit die Maschine auch bei langen Laufzeiten näher an ihrem validierten Betriebsfenster bleibt.
Diese Kreislaufarchitektur ist für das industrielle Nassstrahlen zentral. Eine Anlage mit mangelhafter Rückgewinnung kann zwar weiterhin Werkstücke strahlen, wird aber Schwierigkeiten haben, Konzentration, Strahlmittelqualität und Oberflächenergebnisse dauerhaft stabil zu halten. In der Produktion ist die Auslegung der Rückgewinnung daher untrennbar mit der Prozesswiederholbarkeit verbunden.
Nebelkontrolle und Kabinenmanagement
Nassstrahlen reduziert Staub, erzeugt aber Wassernebel und feuchte Rückstände in der Kabine. Deshalb sind Kabinenlüftung, Reinigung des Sichtfensters, Entwässerung und Nebelabsaugung wichtige Konstruktionselemente. Bei unzureichendem Kabinenmanagement können Sichtverlust, Spritzwasserablagerungen und eine instabile Bedienweise auftreten.
Beim Präzisionsstrahlen sind ein stabiler Slurry-Zustand und ein stabiler Druck meist wichtiger als maximale Kraft.
Die Nebelkontrolle beeinflusst auch die Prüfqualität. Können Bediener oder Automatisierungssystem den Arbeitsbereich nicht klar beobachten, kann die Prozesskonstanz selbst dann nachlassen, wenn die Strahltechnik leistungsfähig genug ist.
PID-Druckregelung und Rezeptlogik
Beim Präzisionsentgraten, bei der Kantenverrundung und der kosmetischen Endbearbeitung ist meist nicht die höchste Strahlenergie das Ziel. Entscheidend ist dasselbe Ergebnis bei jedem Werkstück. Deshalb ist die geschlossene PID-Druckregelung wichtig: Sie hilft, stabile Strahlbedingungen aufrechtzuerhalten, wenn sich Slurry-Belastung, Düsenverschleiß und Betriebsdauer ändern.
Die HMI-Rezeptverwaltung bietet eine weitere Steuerungsebene. Speichert die Maschine Prozessrezepte mit Bedienerberechtigungen und Umrüstlogik, lassen sich unterschiedliche Werkstückfamilien leichter bearbeiten, ohne auf erinnerungsbasierte Einstellungen angewiesen zu sein. Das verringert Abweichungen und hilft, Nassstrahltechnik als qualifizierten Fertigungsprozess statt als rein manuelle Endbearbeitung einzusetzen.
| Prozessparameter | Typischer industrieller Bereich oder Richtwert | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | In vielen Präzisionsanwendungen ungefähr 0,2–0,6 MPa, abhängig von Werkstoff und Strahlmittel | Bestimmt Aufprallenergie und Abtragsrate |
| Suspensionskonzentration | Üblicherweise etwa 10–35 Gew.-% Strahlmittel, abhängig von der Anwendung | Beeinflusst Schneidwirkung, Oberflächengleichmäßigkeit und Strahlmittelstabilität |
| Strahlmittelkorngröße | Häufig etwa 20–250 µm Äquivalent, je nach Oberflächenziel | Beeinflusst Rauheit, Gratentfernung und Kantenverhalten |
| Druckluftbedarf | Variiert üblicherweise mit Düsengröße und Anzahl der Stationen; häufig mittlere industrielle Kompressorlast | Bestimmt Strahlstromstabilität und Auslegung der Versorgung |
| Nachfüllrate des Strahlmittels | Je nach Abbau und Verunreinigung meist periodisch statt kontinuierlich | Beeinflusst Betriebskosten und Wiederholbarkeit der Oberfläche |
| Abstand zum Werkstück | Durch Vorrichtung oder Programm festgelegt und innerhalb eines validierten Fensters gehalten | Verändert Abdeckungsdichte und lokale Aggressivität |
| Steuerungssystem | Manuelle Einstellungen oder PLC/HMI-Rezeptsteuerung mit Rückkopplungsschleifen | Unterstützt konstante Umrüstungen und Rückverfolgbarkeit |
| Rückgewinnungsverfahren | Rückführung im geschlossenen Kreislauf mit Sedimentation und Abfallaustrag | Erhält die nutzbare Slurry-Qualität über längere Laufzeiten |
Warum die Variablen zusammenwirken
Keine einzelne Einstellung bestimmt die endgültige Oberfläche. Niedrigerer Druck mit einem schärferen Strahlmittel kann schneller abtragen als höherer Druck mit einem weicheren Strahlmittel. Der Düsenwinkel kann darüber entscheiden, ob ein Grat sauber entfernt oder nur umgebogen wird. Auch Werkstückausrichtung, Entwässerungsverhalten und Steifigkeit der Vorrichtung beeinflussen das lokale Ergebnis.
Deshalb sollte Nassstrahltechnik als Prozessfenster und nicht als einzelne Maschineneinstellung qualifiziert werden. Betriebe, die das Verfahren als System zusammenwirkender Variablen behandeln, erzielen im Allgemeinen eine bessere Wiederholbarkeit, weniger Nacharbeit und eine bessere Übereinstimmung zwischen Musterversuchen und Produktionsergebnis.
Nassstrahltechnik im Vergleich zu Trockenstrahlen und anderen Verfahren
Nassstrahltechnik wird am häufigsten mit Trockenstrahlen verglichen, da beide Verfahren auf dem Aufprall von Strahlmitteln beruhen. Der Unterschied besteht darin, dass Nassstrahlen das Strahlmittel in Wasser transportiert, während beim Trockenstrahlen trockene Partikel gestrahlt werden. Diese eine Änderung wirkt sich auf Staubentwicklung, Oberflächencharakter, Kontaminationskontrolle und die Einbindung des Verfahrens in die Produktionsumgebung aus.
Als grundlegende Begriffseinordnung ist der Überblick über Strahlverfahren mit Strahlmitteln nützlich, da er Nass- und Trockenverfahren derselben Familie zuordnet. In der Fertigung geht es bei der Wahl jedoch weniger um Wörterbuchdefinitionen als darum, ob die Anwendung aggressiven Abtrag oder kontrollierte Endbearbeitung erfordert. Trockenstrahlen bleibt wirksam beim starken Abtragen und Aufrauen, während Nassstrahltechnik häufig bevorzugt wird, wenn Teile präzisionsbearbeitet, dekorativ, beschichtet oder empfindlich gegenüber ungleichmäßigen Kanten sind.
Kugelstrahlen und Gleitschleifen überschneiden sich nur teilweise mit Strahlverfahren. Kugelstrahlen ist vor allem ein funktionales Oberflächenaufprallverfahren, das auf Wirkungen von Eigenspannungen ausgerichtet ist; die ASTM-B851-Spezifikation für das Kugelstrahlen verdeutlicht diesen engeren Zweck. Gleitschleifen eignet sich für das Glätten in Chargen, ist aber weniger selektiv, wenn nur bestimmte Oberflächen oder Merkmale behandelt werden sollen.
| Bewertungsfaktor | Nassstrahltechnik | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Hauptziel | Kontrolliertes Reinigen, Entgraten, Kantenvorbereitung, Strukturieren und optische Oberflächenbearbeitung | Schnelles Entschichten, Rostentfernung, starkes Aufrauen | Funktionelles Kugelstrahlen und kontrollierte Abdeckung | Glätten in Chargen und allgemeine Kantenverrundung |
| Staub in der Luft | Gering, da Wasser den größten Teil loser Staubpartikel bindet | Hoch, sofern die Staubabsaugung nicht leistungsfähig ist | Mittel, abhängig vom Prozess | Geringe Staubbelastung in der Luft, aber Prozessmittel und Schlamm müssen weiterhin gehandhabt werden |
| Oberflächencharakter | Feines, gleichmäßiges mattes oder seidenmattes Finish | Gröber und häufig aggressiver | Kugelgestrahlte Textur mit funktionalem statt optischem Schwerpunkt | Umfassendes Glätten aller freiliegenden Bereiche |
| Risiko des Zurückbleibens von Strahlmittel | Bei vielen empfindlichen Oberflächen geringer | Bei manchen weicheren oder beschichteten Werkstoffen höher | Abhängig von Strahlmittel und Legierung | Im Allgemeinen geringes Risiko, dass projiziertes Strahlmittel eingebettet wird |
| Selektive lokale Kontrolle | Hoch bei festgelegtem Düsenpfad und geeigneter Vorrichtung | Hoch, jedoch mit höherem Aufwand für das Staubmanagement | In dedizierten Anlagen mittel bis hoch | Geringer, da Werkstücke üblicherweise in der Massenbearbeitung behandelt werden |
| Wiederholbarkeit | Hoch bei kontrollierter Slurry und stabilem Druck | Gut, jedoch häufig stärker vom Bediener abhängig | Hoch, wenn Intensität und Flächenabdeckung qualifiziert sind | Gute Chargenmittelwerte, weniger gezielt bei örtlich begrenzten Merkmalen |
| Umwelt- und Abfallmanagement | Schlamm-, Wasser- und Nebelmanagement erforderlich | Management von trockenem Staub und verbrauchtem Strahlmittel erforderlich | Management von trockenem Strahlmittel und dessen Rückhaltung erforderlich | Management von Prozessmittelabfällen, Wasser und abgenutztem Strahlmittel erforderlich |
Ein besonders wichtiger Vergleichsbereich ist die Beschichtungsvorbehandlung. Oberflächenreinheit und Profil beeinflussen Haftung und nachgelagerte Qualität. Deshalb ziehen viele Ingenieure die AMPP-Leitlinien zur Oberflächenvorbereitung bei der Wahl eines Vorbereitungsverfahrens für beschichtete Produkte heran. In diesem Zusammenhang zeichnet sich Nassstrahltechnik oft durch die Kombination aus Oberflächenkonditionierung und geringerem Anteil freien Staubs aus, erfordert aber weiterhin einen sorgfältigen Umgang mit nassen Abfällen und rückgeführtem Strahlmittel.
Wichtige Spezifikationen vor dem Kauf
Strahldruck und Regelstabilität
Die erste Beschaffungsfrage sollte nicht lauten: „Wie hoch ist der maximale Druck?“, sondern: „Wie stabil läuft der Prozess unter realer Produktionslast?“ Beim Entgraten, bei der Kantenbearbeitung und der Feinbearbeitung ist stabiler Druck in der Regel wichtiger als Spitzendruck. Wenn der Druck mit veränderten Slurry-Eigenschaften driftet, verändern sich auch Oberflächenbeschaffenheit und Abtragsrate.
Käufer sollten daher fragen, wie die Maschine den Strahldruck während des Dauerbetriebs erfasst, regelt und aufrechterhält. Eine Anzeige am Bedienfeld allein reicht nicht aus; entscheidend ist vielmehr, ob die Anlage den Sollzustand an der Düse bei anhaltendem Betrieb hält.
Bewegungsgenauigkeit und Wiederholbarkeit des Düsenpfads
Manuelles Strahlen kann für flexible Arbeiten mit geringem Volumen ausreichen, doch Präzisionsteile erfordern häufig servogesteuerte Bewegungen oder hochgradig wiederholbare Vorrichtungen. Wenn Grate selektiv entfernt oder Kanten innerhalb eines engen Bereichs bearbeitet werden müssen, wird die Wiederholbarkeit des Düsenpfads zu einer direkten Qualitätsgröße. Bei vorgesehenen servoangetriebenen X-/Y-/Z-Achsen sollten Positioniergenauigkeit und Prozesswiederholbarkeit für Anwendungen geprüft werden, bei denen die Pfadkonstanz ebenso wichtig ist wie die Wahl des Strahlmittels.
Käufer sollten prüfen, ob die Bewegungsarchitektur tatsächlich zur Anwendung passt. Eine robuste Kabine mit schwacher Pfadsteuerung kann für die allgemeine Reinigung ausreichen, gewährleistet aber nicht zwingend ein validiertes Ergebnis bei der Kantenbearbeitung von Hartmetallwerkzeugen oder komplexen bearbeiteten Komponenten.
Durchsatz, Zykluszeit und tatsächliche Umrüstbedingungen
Die nominelle Strahlzeit allein kann irreführend sein. Eine aussagekräftige Durchsatzbewertung sollte Beladen, Vorrichtungswechsel, Entleerungszeit, Abruf des Rezepts, Prüfpausen und routinemäßige Reinigung umfassen. In vielen Fällen wird die praktische Ausbringung stärker von der Handhabungslogik als von der Düsenenergie bestimmt.
Auch dem Umrüsten sollte gleich viel Aufmerksamkeit gelten. Werke mit hoher Variantenvielfalt sollten fragen, wie schnell die Maschine von einer Werkstückfamilie zur nächsten wechseln kann, ob Vorrichtungen dediziert oder modular sind und wie viel Bedienerentscheidung erforderlich ist, um nach einem Wechsel das qualifizierte Prozessfenster wiederherzustellen.
Stellfläche und Versorgungsanschlüsse
Beschaffungsprüfungen sollten Stellfläche, Zugangsraum, Kompressorkapazität, elektrischen Leistungsbedarf, Entwässerung, Schlammbehandlung und Wartungsfreiräume umfassen. Nassstrahltechnik wirkt in Prospektmaßen oft kompakt, doch der gesamte installierte Platzbedarf wächst, wenn Servicebereiche, Werkstückbereitstellung und Versorgungsleitungen berücksichtigt werden.
Versorgungseinrichtungen beeinflussen auch die langfristige Betriebsstabilität. Eine zu knapp bemessene Druckluftversorgung, schlechte Entwässerungsplanung oder eine schwierige Sedimententfernung kann eine technisch leistungsfähige Maschine zum betrieblichen Engpass machen.
HMI, Rückverfolgbarkeit und Bedienerberechtigungen
Für Werke mit mehreren Schichten oder verschiedenen Artikelnummern ist Rezeptverwaltung ein wichtiger Werttreiber. HMI-Systeme, die validierte Einstellungen speichern, Berechtigungen verwalten und Alarme protokollieren, verringern Einstellungsabweichungen und machen Umrüstungen wiederholbarer. Das ist besonders wichtig, wenn der Prozess mit Beschichtungsvorbereitung, Werkzeugkantenqualität oder kundenseitig freigegebenen Sichtstandards verbunden ist.
Handhabung von Staub, Nebel und Strahlmittelabfällen
Nassstrahlen reduziert zwar Staub, erfordert aber weiterhin ein durchdachtes Management von Wassernebel und verbrauchtem Strahlmittel. Käufer sollten Nebelabsaugung, Wartung des Sichtfensters, Sedimentationsstrategie und Abwurfverfahren prüfen. Automatische Sedimentation von Strahlmittelabfällen und vereinfachter Abwurf können Stillstandszeiten reduzieren und zwischen Wartungsintervallen sauberere Prozessbedingungen unterstützen.
Sicherheit und Wartungsfreundlichkeit
Türverriegelungen, Not-Halt-Einrichtungen, geschützte bewegliche Elemente und ein vorhersehbares Abschaltverhalten sollten zusammen mit den Leistungsdaten geprüft werden. Ebenso wichtig ist die Wartungsfreundlichkeit: Düsen, Schläuche, Dichtungen und Sedimentbereiche müssen regelmäßig kontrolliert werden. Ist die routinemäßige Wartung schwierig, verschlechtert sich die Wiederholbarkeit meist lange bevor die Maschine das Ende ihrer mechanischen Lebensdauer erreicht.
Anwendungen in verschiedenen Branchen
Nassstrahltechnik wird in vielen Branchen eingesetzt, weil sie Funktion und Erscheinungsbild verändern kann, ohne sich auf einen einzelnen aggressiven Abtragsmechanismus zu stützen. Das Verfahren kann Grate entfernen, Kanten konditionieren, Schmiedeoberflächen entzundern, Teile für Beschichtungen vorbereiten, die Optik sichtbarer Konsumgüteroberflächen verbessern und komplexe Geometrien reinigen, die sich mit Handwerkzeugen nur schwer gleichmäßig bearbeiten lassen.
Eines der anschaulichsten Beispiele ist das Kantenverrunden von Schneidwerkzeugen, bei dem es um eine kontrollierte K-Faktor-Vorbereitung vor der Beschichtung geht; deshalb sind Druckstabilität, Strahlmittelgröße und Düsenpositionierung entscheidend. Das Verfahren wird nicht nur geschätzt, weil es eine Kante verrundet, sondern weil dies bei harten Werkstoffen mit kontrollierter Wiederholbarkeit geschieht.
Bearbeitete Metallteile folgen einer anderen Anwendungslogik. Eine Herausforderung besteht beim Entgraten von Metallteilen, bei dem Grate reduziert werden müssen, während Ecken, Dichtflächen und Sichtflächen erhalten bleiben. Nassstrahltechnik wird häufig bevorzugt, wenn selektives Entgraten mit einer saubereren Arbeitsumgebung und einer gleichmäßigeren Oberfläche kombiniert werden soll.
Beschichtungslinien bilden eine weitere wichtige Kategorie. Die Oberflächenvorbehandlung beeinflusst Haftung, Fehlerrisiko und optische Qualität stark; deshalb wird Nassstrahlen zur Beschichtungsvorbehandlung eingesetzt, wenn Reinigung und Texturkontrolle vor dem Lackieren oder dem Aufbringen anderer Endschichten erfolgen müssen. In manchen Fällen wird das Strahlen mit einer nachgelagerten chemischen Vorbehandlung kombiniert, um den Prozessablauf zu vereinfachen.
| Anwendungstyp | Zielbranche | Typisches Werkstückbeispiel | Erzielter Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung an Schneidwerkzeugen | Werkzeuge aus Hartmetall und Werkzeugherstellung | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte Kantenbearbeitung vor der Beschichtung |
| Entgraten von Metallteilen | Automobilindustrie, Ventile, Zerspanung, Beschläge | Gehäuse, Halterungen, Präzisionsbauteile | Selektives Entgraten mit gleichbleibender Oberflächenqualität |
| Zunderentfernung an Schmiedeteilen | Schmieden und Stangenbearbeitung | Schmiederohlinge, Stangen, Wellen | Sauberere Oberflächen vor der Bearbeitung oder Prüfung |
| Vorbehandlung vor dem Beschichten | Metallverarbeitung, Haushaltsgeräte, industrielle Endbearbeitung | Stahl- oder Aluminiumkomponenten | Gleichmäßigerer Substratzustand vor dem Beschichten |
| Nachbearbeitung von AM-Teilen | Additive Fertigung | Halterungen und Strukturen aus 3D-gedrucktem Metall | Entfernung von Pulverrückständen und Verbesserung der Oberflächentextur |
| Verfestigungsstrahlen von Metallteilen | Automobil- und Maschinenbau | Tragende Metallteile | Kontrollierte Oberflächenkonditionierung an Funktionsbereichen |
| Glasmattierung | Architektur- und Elektronikglas | Glasplatten, Abdeckungen, Dekorelemente | Gleichmäßiges mattes Erscheinungsbild mit hoher optischer Gleichmäßigkeit |
| Oberflächenbearbeitung von 3C-Geräten | Unterhaltungselektronik | Rahmen, Schalen, Gehäuse | Kontrollierte Glätte und gleichmäßiges Erscheinungsbild |
Das Branchenmuster ist einheitlich: Nassstrahltechnik wird dort gewählt, wo das Ergebnis kontrollierter sein muss als bei einer einfachen Reinigung. Sie ist besonders relevant, wenn derselbe Prozessschritt zugleich Oberflächenbeschaffenheit, Haftung, Entgratung und Erscheinungsbild beeinflussen soll.
Leitfaden zur Maschinenauswahl
Die Auswahl der Anlage beginnt mit Werkstückgröße, geometrischer Komplexität, Durchsatzziel und Oberflächentoleranz. Eine für die Musterprüfung geeignete Maschine ist möglicherweise nicht die richtige Lösung für den Mehrschichtbetrieb, während ein System mit hohem Durchsatz für kurze Läufe mit vielen Varianten überdimensioniert sein kann. Die Anlagenarchitektur sollte sich nach dem Prozessfenster richten, nicht umgekehrt.
Hersteller sollten außerdem entscheiden, ob die Linie Flexibilität oder eine Optimierung für eine eng umrissene Werkstückfamilie benötigt. Flexible Zellen sind für die Anwendungsentwicklung und wechselnde Produktionspläne wertvoll; sobald der Prozess festgelegt ist, erreichen dedizierte Systeme jedoch häufig eine stabilere Zyklusleistung.
| Konfiguration oder Modellklasse | Zielgröße der Produktion | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| Flexible R&D-Zelle im Labormaßstab | Musterprüfung, Rezeptentwicklung, kurze Läufe | Kleine bis mittelgroße Teile im Mix | Hoch | Machbarkeitsprüfung und Prozessvalidierung |
| Standardkabine für manuelles Strahlen | Kleinserien- oder Werkstattfertigung | Kleine Teile | Mittel | Allgemeine technische Endbearbeitung und flexibles Strahlen |
| Produktionskabine mit einer Strahlkammer | Wiederholte Chargenfertigung | Kleine bis mittelgroße Teile | Mittel bis hoch | Routinemäßiges Entgraten, Kantenbearbeitung, Oberflächenkonditionierung |
| Spezialmaschine für Einzelteile | Stabiler Teilefluss mit jeweils einem Werkstück | Kleine bis mittelgroße Teile | Hoch | Einzelteilbearbeitung mit festgelegter Zykluslogik |
| Produktionssystem mit Doppelkammer | Wiederholte Produktion mit höherem Durchsatz | Kleine bis mittelgroße Teile | Mittel | Wechselnder Belade- und Strahlbetrieb für eine bessere Anlagenauslastung |
| Servo-Zelle mit mehreren Achsen | Geometrieempfindliche Präzisionsarbeit | Komplexe 3D-Teile | Hoch | Kontrollierte Behandlung komplexer Teile entlang des Düsenpfads |
| Anlage zur Bearbeitung plattenförmiger Werkstücke | Bearbeitung flacher Werkstücke in mittleren bis hohen Stückzahlen | Mittelgroße bis große plattenförmige Teile | Mittel | Paneele, Platten und Werkstücke mit breiten Flächen |
| Bearbeitungssystem für Rundstäbe | Kontinuierliche Bearbeitung langer Werkstücke | Rundstäbe, Stangen und Wellen | Mittel | Entzunderung und Konditionierung zylindrischen Materials |
Für erste Versuche ist eine R&D-Roboterzelle für Nassstrahlen auf Musterentwicklung und flexible Tests statt auf maximalen Durchsatz ausgerichtet. Hat sich die Anwendung auf eine wiederkehrende Chargenfertigung eingespielt, werden Standard- oder halbautomatische Kabinen betrieblich oft effizienter. Wenn die Taktzeit der Hauptengpass ist, kann ein Doppelkammer-Produktionssystem die Auslastung verbessern, indem Beladen und aktives Strahlen voneinander getrennt werden.
Der häufigste Spezifikationsfehler besteht darin, Automatisierung auszuwählen, bevor Strahlmittelrezept und Abnahmekriterien validiert sind. Entwickeln sich Oberflächenziel, Entgratungsgrenze oder Kantengeometrie noch weiter, führt eine flexible Prozessvalidierung meist zu einer besseren Anlagenentscheidung als der direkte Sprung zu einer festgelegten Hochleistungskonfiguration.
Kosten, Lieferzeit und ROI
Was die Systemkosten bestimmt
Die Systemkosten werden durch Kabinengröße, verschleißfeste Konstruktion, Automatisierungsgrad, Düsenanzahl, Slurry-Management, Steuerungsarchitektur, Vorrichtungen und Nebelabsaugung geprägt. Zwei Nassstrahlmaschinen können äußerlich ähnlich aussehen und intern dennoch sehr unterschiedlichen Prozessklassen dienen. Von einer allgemeinen Reinigungskabine und einer qualifizierten Präzisionsbearbeitungszelle sind weder derselbe Preis noch dieselbe Leistung zu erwarten.
Auch die Betriebskosten verdienen Beachtung. Strahlmittelnachfüllung, Düsenverschleiß, Schlauchwechsel, Versorgungsbedarf, Schlammentsorgung, Reinigungsstillstand und erneute Prozessqualifizierung tragen alle zu den Lebenszykluskosten bei. In vielen Betrieben ist eine instabile Ausbringung teurer als Verbrauchsmaterial, weil Nacharbeit, Prüfung und Ausschuss rasch anwachsen.
Typische Logik der Lieferzeit
Lieferzeiten sind am besten als typische Zeitspannen und nicht als feste Zusagen zu verstehen. Standardisierte Kabinen durchlaufen Konstruktion und Fertigung häufig schneller, da das Grundlayout bereits bewährt ist. Kundenspezifische Automatisierung, dedizierte Vorrichtungen, mehrachsige Bewegungen oder integrierte Vorbehandlungsstufen erfordern üblicherweise längere Konstruktionsprüfungen, Montage, Probelauf und Abnahme.
Auch die Musterfreigabe sollte als Teil der tatsächlichen Lieferzeit berücksichtigt werden. Muss die Anwendung noch hinsichtlich Strahlmittelauswahl, Oberflächenfreigabe oder Zyklusbestätigung geprüft werden, ist das Projekt praktisch noch nicht produktionsbereit, selbst wenn der Maschinenrahmen fertiggestellt ist.
Woher der ROI üblicherweise kommt
Der ROI der Nassstrahltechnik ergibt sich meist kumulativ und nicht aus einem einzelnen Faktor. Vorteile entstehen häufig durch den Ersatz manuellen Entgratens, geringere Oberflächenstreuung, bessere Beschichtungsbereitschaft, weniger Nacharbeit, kürzere Nachbearbeitung und gleichmäßigere Qualität von Werkstück zu Werkstück. Besonders deutlich ist dieser Effekt, wenn das bisherige Verfahren stark vom Urteilsvermögen des Bedieners abhängt.
Bei Werkzeuganwendungen kann der ROI mit gleichmäßigerer Kantenbearbeitung und Unterstützung der nachgelagerten Beschichtung zusammenhängen. In der Metallteilfertigung kann er sich aus dem Ersatz manuellen Bürstens oder Schleifens durch einen wiederholbareren Prozess ergeben. Bei Vorbehandlungslinien zeigt sich der Nutzen oft in weniger Beschichtungsfehlern und einem zuverlässigeren Zustand des Werkstoffs.
Ein praxisnaher ROI-Rahmen
Ein realistisches ROI-Modell sollte den gesamten Prozessweg vor und nach der Einführung vergleichen. Dazu gehören Arbeit, Versorgungsbedarf, Wartung, Strahlmittel, Ausschuss, Nacharbeit, Auswirkungen auf die Taktzeit, Prüfaufwand und der Wert rezeptbasierter Konstanz. Betriebe, die Maschinen nur anhand des Kaufpreises vergleichen, unterschätzen häufig die in ihrem derzeitigen Endbearbeitungsverfahren enthaltenen Qualitätskosten.
Der ROI kann sich kurzfristig verzögern, wenn sich der Produktionsmix ständig ändert und jede Werkstückfamilie ein eigenes validiertes Rezept benötigt. Dagegen zeigt sich der ROI tendenziell schneller, wenn bei wenigen regelmäßig gefertigten Teilen manuelle Schwankungen, kosmetische Ausschussfälle, Beschichtungsprobleme oder hoher Endbearbeitungsaufwand auftreten.
Warum DasiAuto?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie im Abschnitt Über DasiAuto beschrieben.
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Vorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Musterprüfungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
Häufige Fragen
Kann Nassstrahltechnik vor der Bestellung einer Anlage an Musterteilen getestet werden?
Ja. Musterprüfungen werden häufig eingesetzt, um Oberflächenqualität, Entgratungsverhalten, Kantenzustand und den voraussichtlichen Zyklusablauf am tatsächlichen Werkstoff und an der realen Geometrie zu bestätigen. Bei Präzisionsanwendungen ist ein Versuch oft der schnellste Weg, um vor der endgültigen Festlegung der Maschinenkonfiguration zu prüfen, ob das Prozessfenster geeignet ist.
Eignet sich Nassstrahltechnik für kundenspezifische Teile und gemischte Produktion?
In den meisten Fällen ja, sofern Maschine und Vorrichtungen auf die Variationsbreite der Werkstückfamilie abgestimmt sind. Der Prozess lässt sich über Strahlmitteltyp, Slurry-Konzentration, Druck, Düsenwinkel und Bewegungsbahn anpassen. Bei angemessen gesteuerten Umrüstungen eignet er sich daher sowohl für Fertigung mit festem Volumen als auch für flexible kurze Läufe.
Was sollten Installation und Inbetriebnahme umfassen?
Ein angemessener Umfang der Inbetriebnahme sollte die Prüfung der Versorgungseinrichtungen, Maschineneinrichtung, Steuerungsprüfungen, Umwälz- und Strahltests, erste Rezeptanpassungen sowie Abnahmeläufe mit repräsentativen Teilen umfassen. Bei Anlagen mit Servobewegung oder anwendungsspezifischer Automatisierung sollten außerdem die Pfadprüfung und Tests der Sicherheitsverriegelungen Teil der Inbetriebnahme sein.
Wie viel Bedienerschulung erfordert eine Nassstrahllinie üblicherweise?
Bediener benötigen in der Regel Schulungen zur Slurry-Aufbereitung, Strahlmittelnachfüllung, Düsenprüfung, Start- und Abschaltfolge, täglichen Reinigung und grundlegenden Fehlerbehebung. Bei HMI-Rezeptsteuerung oder programmierter Bewegung sollte die Schulung außerdem Berechtigungen, Alarmbehandlung und Maßnahmen zur Einhaltung des validierten Prozessfensters umfassen.
Welche Kundendienstleistungen sind bei Nassstrahltechnik am wichtigsten?
Zu den wichtigsten Unterstützungsbereichen gehören die Verfügbarkeit von Ersatzteilen, die passende Nachversorgung mit Strahlmitteln, Hilfe bei der Fehlerbehebung und Unterstützung bei der Wiederherstellung einer stabilen Oberflächenqualität, falls Ergebnisse zu driften beginnen. Die langfristige Leistung hängt nicht nur von der Hardware ab, sondern auch davon, Strahlmittelsystem, Verschleißteile und Prozesseinstellungen innerhalb des freigegebenen Betriebsbereichs zu halten.
Wie schnell kann Nassstrahltechnik einen ROI erzielen?
Der Zeitpunkt des ROI hängt vom ersetzten bestehenden Verfahren und den bereits vorhandenen Qualitätsverlusten ab. Er tritt üblicherweise schneller ein, wenn manuelles Entgraten, uneinheitliche Vorbehandlung, kosmetische Nacharbeit oder Ausschuss durch instabile Endbearbeitung erhebliche Kosten verursachen. Bei geringem Produktionsvolumen oder häufig wechselndem Teilemix dauert es tendenziell länger.


