

Kurzantwort
Nassstrahlbearbeitung wird häufig für Präzisionsteile gewählt, weil sie die abrasive Schneidwirkung mit einer wasserbasierten Suspension verbindet, die Staub in der Luft verringert, den Oberflächenaufprall abmildert und ein gleichmäßigeres Finish als viele Trockenverfahren ermöglicht. In der Praxis eignet sie sich gut zum Entgraten, Kantenverrunden, für dekorative Strukturierung und Vorbehandlung, wenn Hersteller stabile Wiederholbarkeit, ein geringeres Kontaminationsrisiko auf empfindlichen Oberflächen sowie eine bessere Kontrolle über Druck, Strahlmittelkonzentration, Düsenbewegung und Rückgewinnungsbedingungen benötigen.
| Kernfaktor | Typisches Ergebnis |
|---|---|
| Verfahrensart | Mit Druckluft beschleunigte Wasser-Strahlmittel-Suspension |
| Oberflächencharakter | Feine, gleichmäßige matte oder seidenmatte Oberfläche durch kontrollierte Mikroerosion |
| Staubaufkommen | Im Vergleich zum Trockenstrahlen sehr wenig freier Staub in der Luft |
| Eignung für Präzisionsarbeiten | Besonders geeignet für Entgraten, Kantenbearbeitung und dekorative Endbearbeitung |
| Typische Branchen | Schneidwerkzeuge, bearbeitete Teile, Schmiedeteile, AM-Bauteile, Glas, 3C-Gehäuse |
| Lieferprofil | Standard-Chargensysteme sind üblicherweise schneller lieferbar als kundenspezifische automatisierte Zellen |
Was ist Nassstrahlbearbeitung?
Nassstrahlbearbeitung ist ein industrielles abrasives Endbearbeitungsverfahren, bei dem feines Strahlmittel in Wasser suspendiert und so zu einer Suspension vermischt wird, die anschließend mit Druckluft auf eine Werkstückoberfläche gestrahlt wird. Das Verfahren gehört zur übergeordneten Familie der abrasiven Strahlverfahren, unterscheidet sich jedoch im Prozessverhalten vom Trockenstrahlen: Die Wasserphase verändert, wie das Strahlmittel auf die Oberfläche trifft, wie Staub gebunden und wie verbrauchtes Strahlmittel in der Maschine zurückgewonnen wird.
Im Fertigungsalltag wird Nassstrahlbearbeitung oft als Nasssandstrahlen, Suspensionsstrahlen, Vapor Blasting oder Liquid Honing bezeichnet. Die genaue Benennung variiert je nach Markt und Anwendung, das Funktionsprinzip ist jedoch ähnlich: Statt eines trockenen Partikelstroms führt die Maschine ein Strahlmittel-Wasser-Gemisch zu, das die Werkstückoberfläche mit einem stärker abgefederten und kontrollierten Verfahren reinigt, strukturiert, entgratet oder verfeinert.
Dieser Abfederungseffekt ist wichtig. Ein trockener Strahl kann bei aggressivem Entschichten oder Aufrauen wirksam sein, doch ein Suspensionsstrahl erzeugt typischerweise eine gleichmäßigere sichtbare Struktur und trägt an Kanten und dekorativen Flächen weniger Material ab. Deshalb wird Nassstrahlbearbeitung nicht nur zum Reinigen, sondern auch zum selektiven Entgraten, zur Kantenbearbeitung, zum Mattieren von Glas, zur Nachbearbeitung additiv gefertigter Teile und zur Substratvorbereitung vor dem Beschichten gewählt.
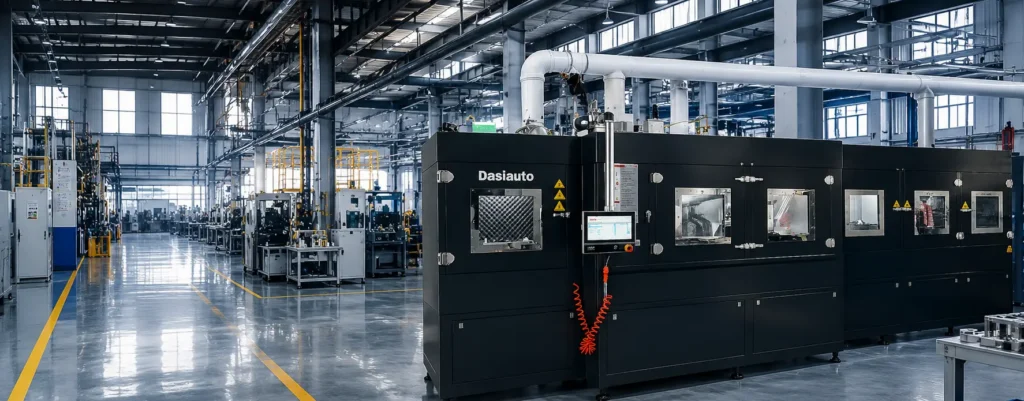
Nassstrahlen als Endbearbeitung und nicht nur als Reinigungsverfahren
Viele Betriebe lernen Suspensionsstrahlen zunächst als Alternative zum Trockenstrahlen kennen, vor allem aus Gründen der Sauberkeit und wenn eine geringere Staubbelastung wichtig ist. Seine industrielle Rolle reicht jedoch über die Staubbindung hinaus. Bei richtiger Regelung kann sich das Verfahren von der allgemeinen Reinigung zu einer präzisen Endbearbeitungsmethode entwickeln, die sich auf Aussehen, Beschichtungsbereitschaft und nachgelagerte Funktionsleistung auswirkt.
So kann dieselbe grundlegende Verfahrensfamilie zum Entfernen losen Zunders von Schmiedeteilen, zum Vorbereiten einer Schneidkante mit kontrolliertem K-Faktor an Hartmetallwerkzeugen oder zum Erzeugen einer feinen matten Struktur auf Gehäusen von Konsumgütern eingesetzt werden. Geändert wird dabei das validierte Prozessfenster: Strahlmittelsorte, Suspensionskonzentration, Druck, Düsenwinkel, Abstand, Bearbeitungsdauer und konsequente Rückgewinnung.
Zentrale Vorteile der Nassstrahlbearbeitung
Ein wesentlicher Vorteil ist die geringe Staubbelastung in der Luft. Wasser bindet den größten Teil der losen Schwebstoffe und verändert dadurch die Arbeitsumgebung gegenüber herkömmlichem Trockenstrahlen. Dies macht die Handhabung von Nebel und Schlamm zwar nicht überflüssig, verringert jedoch die Entstehung freien Staubs innerhalb und außerhalb der Einhausung.
Ein zweiter Vorteil ist ein gleichmäßiges Finish. Da das Strahlmittel in Wasser getragen wird, ist der Kontakt häufig weniger aggressiv und gleichmäßiger. Dadurch lässt sich ein feineres mattes oder seidenmattes Erscheinungsbild erzielen, während Teile andernfalls uneinheitliche Strahlspuren aufweisen könnten. Dies ist besonders bei präzisionsbearbeiteten, beschichteten oder dekorativen Oberflächen relevant.
Ein dritter Vorteil ist die geringere Neigung zur Strahlmitteleinlagerung in vielen empfindlichen Substraten. In der Praxis wählen Anwender Nassstrahlbearbeitung oft, wenn sie das Risiko von Strahlmitteleinlagerungen auf weichen, beschichteten oder optisch kritischen Oberflächen verringern möchten. Mit einer Druck- und Konzentrationsregelung im geschlossenen Regelkreis eignet sich das Verfahren auch für wiederholbare industrielle Anwendungen.
Einordnung des Nassstrahlens im Spektrum der Endbearbeitung
Nassstrahlen liegt zwischen aggressivem Trockenstrahlen und Massenbearbeitungsverfahren wie dem Gleitschleifen. Es ist stärker gerichtet und selektiver als Gleitschleifen, weil der Düsenstrahl gezielt auf bestimmte Oberflächen, Kanten oder Hohlräume gerichtet werden kann. Zugleich ist es meist schonender und erzeugt optisch sauberere Oberflächen als Trockenstrahlen, wenn eine kontrollierte Struktur und nicht die maximale Abtragsrate das Ziel ist.
Deshalb wird es in der Werkzeugbearbeitung, Metallverarbeitung, bei Automobilkomponenten, der Glasbearbeitung, der additiven Fertigung und der 3C-Produktion eingesetzt. In all diesen Bereichen ist nicht nur entscheidend, ob eine Oberfläche gestrahlt werden kann, sondern ob der Prozess einen wiederholbaren Finish-Standard über reale Produktionschargen hinweg einhält.
Wie funktioniert die Nassstrahlbearbeitung?
Nassstrahlbearbeitung beruht auf einem kontrollierten Zyklus aus Suspensionsaufbereitung, Beschleunigung mit Druckluft, Oberflächenaufprall, Suspensionsrückgewinnung, Sedimentation, Nebelkontrolle und rückgekoppelter Prozessregelung. Das Grundprinzip ist einfach, doch wiederholbare industrielle Ergebnisse hängen davon ab, wie gleichmäßig jede Phase gesteuert wird.
Suspensionssystem und Strahlmittelsuspension
Der Prozess beginnt in einem Tank oder Vorratsbehälter, in dem Wasser und Strahlmittel zu einer stabilen Suspension vermischt werden. Je nach Maschinenauslegung kann die Suspension durch Durchmischung, Zirkulation oder beides in Schwebe gehalten werden. Setzt sich das Strahlmittel zu schnell ab, verändert sich mit der Zeit das aktive Gemisch an der Düse. Dadurch können sich Abtragsrate und Oberflächenqualität ändern, obwohl das Bedienpersonal die nominale Maschineneinstellung nicht verändert hat.
Die Strahlmittelauswahl hängt von Werkstückmaterial, Härte, Geometrie und Oberflächenziel ab. Feinere Partikel werden häufig für optisch empfindliche Endbearbeitung, leichtes Entgraten und kontrolliertes Kantenverrunden eingesetzt. Gröbere oder härtere Strahlmittel eignen sich besser, wenn Zunder schneller entfernt oder eine ausgeprägtere Struktur erzeugt werden soll.
Beschleunigung durch Druckluft
Nach dem Mischen wird die Suspension zur Strahlpistole oder Düsenbaugruppe geführt. Druckluft beschleunigt das Strahlmittel-Wasser-Gemisch und richtet es in einem festgelegten Winkel und Abstand auf das Werkstück. Die tatsächliche Aufprallenergie hängt von mehreren zusammenwirkenden Variablen ab: Druck, Düsendurchmesser, Suspensionskonzentration, Zustand der Leitung, Abstand und Verfahrgeschwindigkeit der Düse.
Deshalb lässt sich Nassstrahlbearbeitung nicht auf einen einzelnen Druckwert reduzieren. Zwei Maschinen mit gleichem Druck können sich unterschiedlich verhalten, wenn eine davon feinere Strahlmittel, ein anderes Suspensionsverhältnis oder eine andere Düsenbahn verwendet. In der Fertigungstechnik müssen diese Variablen gemeinsam als Prozessfenster validiert werden.
Oberflächenaufprall und Entstehung des Finishs
Trifft der Suspensionsstrahl auf das Werkstück, schneiden, reinigen oder strukturieren die Strahlmittelpartikel die Oberfläche, während das Wasser den Aufprall abmildert. Dieser moderierte Kontakt erzeugt oft ein glatteres und gleichmäßigeres Finish als ein vergleichbarer trockener Strahl. Er kann außerdem ein übermäßiges Abtragen lokaler Kanten verringern, insbesondere bei gleichmäßiger Düsenbahn und korrekt gespanntem Werkstück.
Das Ergebnis ist kein Polieren im herkömmlichen Sinn, sondern ein kontrollierter Mikroerosionsprozess. Je nach Strahlmittel und Einstellungen kann die Oberfläche gereinigt, leicht aufgeraut, entgratet, mattiert oder an den Kanten so bearbeitet werden, dass ein gleichmäßiges mattes Erscheinungsbild entsteht.
Rückgewinnung und Sedimentation im geschlossenen Kreislauf
Nach dem Aufprall fließt die gebrauchte Suspension in den Rückgewinnungskreislauf der Maschine zurück. Wiederverwendbares Wasser und noch wirksames Strahlmittel werden zurückgeführt, während gebrochene Partikel, abgetragene Feinstoffe des Grundmetalls und andere Verunreinigungen durch Absetzen oder Sedimentation schrittweise abgeschieden werden. Fortgeschrittenere Systeme automatisieren den Austrag von Strahlmittelabfällen, sodass der Strahlkreislauf bei längeren Läufen näher an seinem angestrebten Betriebszustand bleibt.
Diese Rückgewinnungsstufe ist entscheidend. Ohne sie verändert sich die Suspensionsqualität, Verunreinigungen sammeln sich an und das Oberflächenfinish wird von Teil zu Teil weniger vorhersehbar. Ein leistungsfähiger Rückgewinnungskreislauf trägt daher unmittelbar zur Prozessfähigkeit und nicht nur zur Sauberkeit bei.
Nebelmanagement und Druckrückkopplung
Obwohl Nassstrahlen trockenen Staub stark verringert, entstehen im Inneren der Kabine weiterhin Wassernebel und nasse Rückstände. Eine wirksame Kammerabsaugung, Spülung des Sichtfensters und Nebelreduzierung sind nötig, um gute Sichtverhältnisse und stabile Betriebsbedingungen zu erhalten. Die Sicht ist wichtig, weil eingeschränkte Sicht im manuellen oder halbmanuellen Betrieb zu Schwankungen durch das Bedienpersonal führen kann.
Bei der Präzisionsbearbeitung mit Suspension sind Druck- und Suspensionsstabilität meist wichtiger als die maximale Strahlkraft.
Hier kommt die geschlossene PID-Druckregelung ins Spiel. Statt sich ausschließlich auf einen festen Sollwert zu verlassen, kann die Maschine bei wechselnder Prozessbelastung gleichmäßigere Strahlbedingungen aufrechterhalten. In Verbindung mit HMI-Rezeptspeicherung unterstützt dieser Ansatz wiederholbare Umrüstungen für verschiedene Werkstückfamilien und Endbearbeitungsanforderungen.
| Prozessparameter | Typische industrielle Praxis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Je nach Substrat und Finish-Ziel häufig auf niedrige bis mittlere Strahlbereiche eingestellt | Steuert Aufprallintensität und Abtragsverhalten |
| Suspensionskonzentration | Üblicherweise innerhalb eines validierten wt%- oder Volumenanteilsbereichs gehalten | Beeinflusst Abtragsrate, Finish-Konstanz und Strahlmitteltransport |
| Strahlmittelkorngröße | Je nach Anwendung werden häufig feine bis mittlere Partikelgrößenverteilungen (PSD) gewählt | Beeinflusst Rauheit, Entgratwirkung und Kantenzustand |
| Druckluftbedarf | Abhängig von Düsengröße, Druck und Anzahl der Strahlstationen | Bestimmt die Auslegung des Kompressors und die Stabilität des Strahlstroms |
| Strahlmittelverbrauch | Variiert je nach Haltbarkeit des Strahlmittels, Verschmutzungsgrad und Intensität des Zyklus | Bestimmt Betriebskosten und Nachfüllplanung |
| Abstand zum Werkstück | Üblicherweise durch Vorrichtung, Bedienmethode oder Bewegungsprogramm festgelegt | Verändert lokale Aggressivität und Abdeckungsdichte |
| Steuerungssystem | Manuelle Sollwertsteuerung oder PLC/HMI-Rezeptverwaltung | Verringert Schwankungen bei Einrichtung und Umrüstung |
| Rückgewinnungskreislauf | Rückführung im geschlossenen Kreislauf mit Sedimentation und Abfallaustrag | Hilft, das Prozessfenster auch bei längeren Läufen einzuhalten |
Warum die Variablen gemeinsam qualifiziert werden müssen
Ein häufiger Fehler ist, Nassstrahlbearbeitung als Maschineneinstellung statt als Prozesszusammenhang zu betrachten. Ein niedrigerer Druck mit einem härteren Strahlmittel kann mehr abtragen als ein höherer Druck mit einem weicheren Strahlmittel. Ebenso können Düsenwinkel und Vorrichtungsausrichtung die Entgratleistung stärker bestimmen als die Kammergröße.
Deshalb sollte der Prozess anhand der tatsächlichen Werkstückgeometrie, des Materials und des Abnahmestandards validiert werden. Betriebe, die Suspensionskonzentration, Strahlmittelzustand und Düsenbewegung gemeinsam qualifizieren, erzielen im Allgemeinen weniger Nacharbeit und einen zuverlässigeren Produktionsübergang als Betriebe, die sich nur auf den Nenndruck konzentrieren.
Nassstrahlbearbeitung im Vergleich zu Trockenstrahlen und anderen Verfahren
Am direktesten lässt sich Nassstrahlbearbeitung mit Trockenstrahlen vergleichen, da beide mit abrasivem Aufprall arbeiten, das Wasser den Prozess jedoch wesentlich verändert. Ein allgemeiner Überblick über abrasive Strahlverfahren hilft bei der Einordnung der Verfahrensfamilie; in der Produktion bestimmen jedoch meist Oberflächenqualität, Kontaminationskontrolle, Staubprofil und Anforderungen an die Wiederholbarkeit die Wahl und nicht allein die Terminologie.
Trockenstrahlen bleibt wirksam bei starker Korrosionsentfernung, schnellem Entschichten und Aufrauen robuster Oberflächen. Nassstrahlbearbeitung wird attraktiver, wenn das Teil präzisionsbearbeitet, optisch empfindlich oder beschichtet ist oder kontrolliertes Entgraten und gleichmäßige Oberflächen erfordert. Die Wasserphase bindet den größten Teil des freien Staubs und führt tendenziell zu einem feineren visuellen Ergebnis, bringt jedoch auch Anforderungen an die Handhabung von Nassabfällen und das Nebelmanagement mit sich.
Verfestigungsstrahlen und Gleitschleifen überschneiden sich nur in begrenztem Umfang mit Strahlverfahren. Verfestigungsstrahlen ist, wie in einer Fachquelle zum Verfestigungsstrahlen zusammengefasst, vor allem eine funktionale Aufprallbehandlung und kein allgemeines Verfahren zum Entgraten oder zur dekorativen Endbearbeitung. Gleitschleifen kann beim Glätten von Chargen produktiv sein, ist jedoch weniger selektiv, wenn nur bestimmte Oberflächen, Kanten oder Innenkonturen bearbeitet werden sollen.
| Bewertungsfaktor | Nassstrahlbearbeitung | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Hauptzweck | Kontrolliertes Reinigen, Entgraten, Kantenvorbereitung, Strukturieren und optische Oberflächenbearbeitung | Schnelles Entschichten, Rostentfernung, starkes Aufrauen | Funktionale Aufprallbehandlung metallischer Oberflächen | Massenbearbeitung zum Glätten und Endbearbeiten |
| Freier Staub in der Luft | Gering, da Wasser den größten Teil des Staubs bindet | Hoch, sofern die Staubabsaugung nicht leistungsfähig ist | Mittel und prozessabhängig | Geringe Staubbelastung in der Luft, jedoch weiterhin Handhabung von Strahlmitteln und Prozesszusätzen erforderlich |
| Oberflächencharakter | Feine, gleichmäßige matte oder seidenmatte Oberfläche | Gröber und häufig aggressiver | Funktionale Verfestigungsstruktur statt dekorativem Finish | Breitflächiges Glätten zugänglicher Oberflächen |
| Risiko der Strahlmitteleinlagerung | Bei vielen empfindlichen Oberflächen geringer | Bei manchen weichen oder beschichteten Werkstoffen höher | Abhängig von Strahlmittel und Legierung | Im Allgemeinen geringes Risiko, dass sich projizierte Strahlmittel durch den Aufprall einlagern |
| Lokale Steuerung | Hoch bei kontrollierter Düsenbahn, Ausrichtung und Vorrichtung | Hoch, jedoch mit höherer Staubbelastung | Mittel bis hoch bei dedizierten Verfestigungsstrahlsystemen | Geringer, da Werkstücke in der Massenbearbeitung verarbeitet werden |
| Wiederholbarkeit | Hoch bei kontrollierter Suspension und kontrolliertem Druck | Gut, jedoch häufig mit stärkeren manuellen Schwankungen | Hoch, wenn die Flächenabdeckung qualifiziert ist | Gut für Chargendurchschnittswerte, weniger geeignet für gezielte Bereiche |
| Umwelt- und Abfallhandhabung | Schlamm-, Wasser- und Nebelmanagement erforderlich | Einhausung und Handhabung von trockenem Staub und verbrauchtem Strahlmittel erforderlich | Einhausung trockener Strahlmittel und Handhabung von Rückständen erforderlich | Handhabung von Strahlmittelabfällen und Prozesszusätzen erforderlich |
Ein besonders wichtiger Entscheidungspunkt ist die Beschichtungsvorbehandlung. Der Oberflächenzustand beeinflusst Haftung, Haltbarkeit und Aussehen stark, weshalb viele Ingenieure die AMPP-Normen zur Oberflächenvorbereitung heranziehen, wenn sie Vorbehandlungswege bewerten. In diesem Zusammenhang bietet Nassstrahlbearbeitung häufig ein praktikables Gleichgewicht zwischen Reinigungswirkung, Oberflächenkonstanz und geringerer Staubbelastung, sofern der Betrieb die Nasssuspension und den Abfallstrom sachgerecht handhaben kann.
Wichtige Spezifikationen vor dem Kauf
Strahldruckbereich im Vergleich zur Druckstabilität
Der maximale Strahldruck ist selten die aussagekräftigste Kenngröße für den Kauf. Bei einer Endbearbeitungsanwendung ist wichtiger, ob die Maschine bei kontinuierlicher Zirkulation und über längere Produktionsläufe hinweg ein stabiles Druckband halten kann. Schwankt der Druck unter Last, schwankt auch das Oberflächenergebnis.
Käufer sollten daher erfragen, wie die Maschine den Strahldruck unter Betriebsbedingungen und nicht nur beim Anfahren misst und regelt. Druckstabilität ist besonders wichtig bei Kantenbearbeitung, dekorativer Endbearbeitung und selektivem Entgraten, wenn die Oberflächenveränderungen bewusst gering gehalten werden.
Suspensionsmanagement und Konzentrationsregelung
Das Suspensionssystem verdient ebenso viel Aufmerksamkeit wie die Kabinenkonstruktion. Tankauslegung, Durchmischungsverfahren, Pumpenanordnung, Schlauchführung, Sedimentationsverhalten und Reinigungszugang beeinflussen, ob das Strahlmittel über längere Zeit nutzbar und gleichmäßig verteilt bleibt. Verändert sich die Konzentration, verändern sich auch Abtragsrate und Finish-Konstanz.
Deshalb sollte die Maschinenbewertung auch die Rückgewinnungsauslegung umfassen und nicht nur die Strahlleistung während einer kurzen Vorführung. Ein stabiler Suspensionskreislauf bietet gewöhnlich mehr Produktionsnutzen als eine leistungsstark wirkende Maschine, in der sich Verunreinigungen und Feinstoffe schnell ansammeln.
Bewegungsgenauigkeit und Wiederholbarkeit der Düse
Manuelles Strahlen ist für flexible Arbeiten in kleinen Stückzahlen weiterhin geeignet, doch viele Endbearbeitungsanwendungen profitieren von Servobewegungen oder einer wiederholgenauen Werkstückaufnahme. Je geometrieempfindlicher das Werkstück ist, desto stärker wird die Düsenbahn zu einer Qualitätsvariable. Dazu gehören komplexe Teile, Schneidwerkzeuge, AM-Bauteile und optisch kritische Gehäuse.
Bei einer Servokopplung sollte der Zusammenhang zwischen Achsgenauigkeit und Oberflächenergebnis direkt besprochen werden. Eine Spezifikation wie 0.02 mm Steuerungsgenauigkeit ist nur dann aussagekräftig, wenn Werkstück, Vorrichtung und Düsenstrategie ein solches Maß an Positionswiederholbarkeit tatsächlich erfordern.
Durchsatz, Zykluszeit und tatsächliche Produktionsleistung
Angegebene Zykluszeiten können irreführend sein, wenn sie nur die aktive Strahlzeit abbilden. In der Produktion hängt die tatsächliche Kapazität auch von Beladen, Vorrichtungswechsel, Ablaufen der Suspension, Rezeptabruf, Prüfpausen, Strahlmittelpflege und regelmäßiger Reinigung ab. Die Zahl der Gutteile pro Stunde ist meist eine bessere Entscheidungsgröße als die reine Strahlzeit.
Das ist besonders beim Vergleich manueller Kabinen mit stärker automatisierten Konfigurationen wichtig. Eine einfachere Maschine mag günstiger erscheinen, bis Umrüstverluste und Arbeitsaufwand in die gesamten Prozesskosten einbezogen werden.
Aufstellfläche, Versorgungsmedien und Wartungszugang
Bei der benötigten Aufstellfläche ist mehr als nur die Kabinenabmessung zu berücksichtigen. Käufer sollten Zugang für das Bedienpersonal, Wartungsfreiraum, Kompressorversorgung, elektrische Last, Entwässerungsführung und den sicheren Transport von Teilen oder Paletten um die Maschine einplanen. Sind Nebelabsaugung, Schlammentfernung oder Strahlmittelnachfüllung umständlich, kann die tägliche Produktivität leiden, auch wenn der Strahlprozess selbst technisch einwandfrei ist.
Der Wartungszugang ist ebenfalls wichtig, da Düsen, Dichtungen, Schläuche und Sedimentzonen Verschleiß- oder Wartungsteile sind. Ist die regelmäßige Wartung schwierig, verschlechtern sich mit der Zeit Anlagenverfügbarkeit und Wiederholbarkeit.
HMI, Rückverfolgbarkeit und Sicherheitslogik
Eine rezeptbasierte HMI-Steuerung kann wertvoll sein, wenn mehrere Bediener, Schichten oder Werkstückfamilien dieselbe Maschine nutzen. Gespeicherte Rezepte, Benutzerberechtigungen, Alarmhistorie und Wartungshinweise verringern Einrichtungsabweichungen und helfen, qualifizierte Prozessbedingungen dauerhaft einzuhalten. Sicherheitsmerkmale wie Türverriegelungen, geschützte Zugangspunkte und ein berechenbares Verhalten der Not-Halt-Funktion sollten gleichzeitig geprüft und nicht als separate Beschaffungsthemen behandelt werden.
Anwendungen in verschiedenen Branchen
Nassstrahlbearbeitung wird branchenübergreifend eingesetzt, weil sie Funktion, Aussehen, Haftung und Fertigbarkeit in einem Prozessschritt beeinflussen kann. Der grundlegende Mechanismus bleibt gleich, doch das Anwendungsfenster ändert sich je nach Substrathärte, Werkstückgeometrie und gewünschtem Oberflächenergebnis.
Die Herstellung von Schneidwerkzeugen ist eines der deutlichsten Anwendungsbeispiele. Beim Kantenverrunden von Schneidwerkzeugen ist das Ziel die kontrollierte Vorbereitung des K-Faktors vor dem Beschichten. Dafür muss der Prozess ein enges Fenster für Druck, Strahlmittelgröße, Winkel und Verweildauer einhalten. Kleine Änderungen in diesem Fenster können die Unterstützung der Beschichtung und das Werkzeugverhalten verändern.
Bearbeitete Metallteile stellen eine andere Herausforderung dar. Beim Entgraten von Metallteilen geht es um selektives Entgraten unter Erhalt von Dichtflächen, dekorativen Zonen und Maßvorgaben. Nassstrahlbearbeitung wird häufig bevorzugt, weil sie eine gerichtete Behandlung mit einer besser eingehausten Arbeitsumgebung und weniger Staub als offenes Trockenstrahlen verbindet.
Die Vorbehandlung vor dem Beschichten ist eine weitere große Anwendungsgruppe. Oberflächensauberkeit und -struktur beeinflussen Haftung und Aussehen der Beschichtung, daher wird Nassstrahlen zur Beschichtungsvorbehandlung eingesetzt, wenn das Substrat vor dem Lackieren oder vergleichbaren nachgelagerten Endbearbeitungsschritten gleichmäßig vorbereitet werden muss. Dieselbe Verfahrensfamilie umfasst auch Zunderentfernung an Schmiedeteilen, Nachbearbeitung von AM-Bauteilen, Mattieren von Glas und Glätten von 3C-Gehäusen.
| Anwendungstyp | Zielbranche | Typisches Werkstückbeispiel | Erzielter Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung an Schneidwerkzeugen | Hartmetallwerkzeuge und Schneidwerkzeugfertigung | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte Kantenbearbeitung vor dem Beschichten |
| Entgraten von Metallteilen | Automobilindustrie, Zerspanung, Ventile, Beschläge | Gehäuse, Halterungen, Präzisionsbauteile | Selektives Entgraten bei stabilem Oberflächenzustand |
| Zunderentfernung an Schmiedeteilen | Schmieden und Stangenbearbeitung | Schmiederohlinge, Wellen, Stäbe | Sauberere Oberflächen vor der Bearbeitung oder Prüfung |
| Vorbehandlung vor dem Beschichten | Metallverarbeitung, Haushaltsgeräte, industrielle Endbearbeitung | Stahl- und Aluminiumkomponenten | Gleichmäßigerer Substratzustand vor dem Beschichten |
| Nachbearbeitung von AM-Teilen | Additive Fertigung | 3D-gedruckte Metallstrukturen und Halterungen | Entfernung von Pulverrückständen und verbesserte Oberflächenstruktur |
| Verfestigungsstrahlen von Metallteilen | Maschinenbau- und Automobilkomponenten | Funktionale Metallteile | Kontrollierte Konditionierung der Außenflächen |
| Glasmattierung | Bearbeitung von Architektur- und Elektronikglas | Paneele, Abdeckungen, Dekorteile | Gleichmäßige matte Optik |
| Oberflächenbearbeitung von 3C-Geräten | Produktion von Unterhaltungselektronik | Rahmen, Schalen, Gehäuse | Kontrollierte Glätte und gleichmäßiges Erscheinungsbild |
Branchenübergreifend wird Suspensionsstrahlen nicht nur zur Oberflächenreinigung gewählt. Es verbindet gezielten Abrieb, Prozessregelung und Finish-Gleichmäßigkeit so, dass es den Anforderungen der realen Produktion entspricht und nicht nur für eine einmalige manuelle Nacharbeit geeignet ist.
Leitfaden zur Maschinenauswahl
Die Anlagenauswahl sollte bei vier Variablen beginnen: Werkstückgröße, Geometriekomplexität, angestrebte Produktionsleistung und Finish-Toleranz. Eine Maschine, die sich gut zur Musterprüfung eignet, kann für die Chargenfertigung zu langsam sein, während ein dediziertes System mit hoher Produktionsleistung bei hoher Variantenvielfalt unnötig unflexibel sein kann. Die passende Konfiguration hängt davon ab, wie sich der Oberflächenbehandlungsprozess in den gesamten Produktionsablauf einfügt.
Ein zweiter Entscheidungspunkt ist der benötigte Grad an Bahnsteuerung. Für allgemeines Strahlen reichen möglicherweise eine Standardkabine und eine stabile Werkstückaufnahme aus, während Präzisionskantenbearbeitung oder die Endbearbeitung komplexer Formen Servobewegungen, programmierte Bahnen oder eine spezielle Werkstückpräsentation erfordern können. Anders gesagt: Die Anlagenarchitektur sollte dem Prozessfenster folgen und nicht umgekehrt.
| Konfiguration oder Modellklasse | Zielgröße der Produktion | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| Flexible R&D-Zelle im Labormaßstab | Bemusterung, Prozessentwicklung, kurze Versuche | Kleine bis mittelgroße Teile im Mix | Hoch | Machbarkeitsstudien und Rezeptvalidierung |
| Standardkabine mit manueller Bedienung | Produktion kleiner Stückzahlen oder Werkstattfertigung | Kleine Teile | Mittel | Flexible technische Endbearbeitung und gelegentliche Strahlarbeiten |
| Produktionskabine mit einer Strahlkammer | Wiederholte Chargenfertigung | Kleine bis mittelgroße Teile | Mittel bis hoch | Routinemäßiges Entgraten, Strukturkontrolle, Kantenbearbeitung |
| Spezialmaschine für Einzelteile | Stabiler Teilefluss mit jeweils einem Werkstück | Kleine bis mittelgroße Teile | Hoch | Einzelteilbearbeitung mit festgelegter Zykluslogik |
| Produktionssystem mit Doppelkammer | Wiederholte Produktion mit höherem Durchsatz | Kleine bis mittelgroße Teile | Mittel | Wechselnder Belade- und Strahlbetrieb für eine bessere Anlagenauslastung |
| Servogesteuertes Mehrachsensystem | Präzisionsfertigung für geometriesensible Werkstücke | Komplexe 3D-Teile | Hoch | Gezielte Endbearbeitung mit gesteuerter Düsenbahn |
| Anlage zur Bearbeitung plattenförmiger Werkstücke | Bearbeitung flacher Werkstücke in mittleren bis hohen Stückzahlen | Mittlere bis große Platten oder Paneele | Mittel | Werkstücke mit großen Flächen und plattenförmige Bauteile |
| Bearbeitungssystem für Rundstäbe | Kontinuierliche Bearbeitung langer Werkstücke | Rundstäbe, Stangen und Wellen | Mittel | Entzunderung und Konditionierung zylindrischen Materials |
Für Entwicklungsarbeiten eignet sich eine R&D-Strahlzelle in Roboterbauweise zur Bemusterung und flexiblen Prozessvalidierung. Für die routinemäßige Chargenfertigung ist eine Standard-Produktionskabine mit einer Strahlkammer häufig besser geeignet, wenn Werkstückgeometrie und Durchsatz bereits bekannt sind. Wird die Auslastung der Linie eher durch die Beladezeit als durch die Strahlzeit begrenzt, kann ein Doppelkammer-Produktionssystem die Produktionsleistung erhöhen, indem es Beladung und aktive Bearbeitung voneinander trennt.
Der häufigste Auswahlfehler besteht darin, die Automatisierung zu umfangreich auszulegen, bevor das Endbearbeitungsrezept stabil ist. Wenn sich Strahlmittelsorte, Ziel der Kantenbearbeitung oder Prüfkriterien noch ändern, führt eine flexible Validierung meist zu einer besseren Anlagenentscheidung, als direkt auf eine dedizierte Hochleistungslinie umzusteigen.
Kosten, Lieferzeit und ROI
Wichtigste Kostentreiber
Die Kosten eines Nassstrahlsystems für die Endbearbeitung hängen von Kabinengröße, verschleißfesten Werkstoffen, Automatisierungsgrad, Auslegung des Suspensionskreislaufs, Anzahl der Düsen, Vorrichtungen, Steuerungsarchitektur und Nebelabsaugung ab. Zwei Maschinen können äußerlich ähnlich wirken, intern jedoch ganz unterschiedlichen Prozessklassen dienen. Eine einfache Reinigungskabine und eine validierte Präzisions-Endbearbeitungszelle haben nicht zwangsläufig dieselbe Kostenstruktur oder dasselbe langfristige Betriebsprofil.
Bei den Betriebskosten ist mehr als nur der Verbrauch an Betriebsmitteln zu berücksichtigen. Strahlmittelnachschub, Düsenverschleiß, Schlauchwechsel, Versorgungsbedarf, Wartungsaufwand, Schlammaustragung und Stillstandszeiten tragen alle zu den Gesamtkosten über die Nutzungsdauer bei. In vielen Betrieben ist eine schwankende Produktionsleistung tatsächlich kostspieliger als der Strahlmittelverbrauch, weil sich Nacharbeit und Ausschuss schneller als erwartet summieren.
Typische Lieferzeitspannen
Lieferzeiten sollten am besten als typische Projektspannen und nicht als feste Zusagen besprochen werden. Standardisierte Chargenkabinen durchlaufen Entwicklung und Fertigung meist schneller, da Aufbau, Steuerung und Zubehörpakete bereits festgelegt sind. Stärker kundenspezifische Systeme mit Servobewegung, integrierter Handhabung oder speziellen Vorbehandlungsstufen erfordern üblicherweise zusätzliche Konstruktionsprüfungen, Probeläufe und Zeit für die Prozessabnahme.
Die tatsächliche Lieferzeit sollte auch Mustervalidierung und Freigabe des Finishs umfassen. Eine Maschine kann mechanisch fertiggestellt sein, bevor Strahlmittelauswahl, Oberflächenstandard und Prozessrezept vollständig bestätigt sind. Bei der Präzisionsbearbeitung gehört diese Validierungsphase zum Projekt und ist keine optionale Zusatzleistung.
Woher der ROI üblicherweise kommt
Der ROI der Nassstrahlbearbeitung beruht selten auf einer einzelnen großen Einsparung. Häufiger ergibt er sich aus einer Kombination aus weniger manuellem Entgraten, weniger nachträglichen Ausbesserungen, stabilerer dekorativer Qualität, besserer Beschichtungsbereitschaft und weniger Ausschuss durch uneinheitliche Endbearbeitung. Deshalb ist der wirtschaftliche Nutzen oft bei derzeit arbeitsintensiven und stark vom Bedienpersonal abhängigen Prozessen am größten.
Bei Werkzeuganwendungen kann sich die Investition durch gleichmäßigere Kanten vor dem Beschichten rechtfertigen. In der Fertigung bearbeiteter Teile kann sie den manuellen Einsatz von Bürsten oder Schleifwerkzeugen ersetzen. Bei Vorbehandlungslinien kann sie sich durch einen zuverlässigeren Substratzustand und weniger Beschichtungsfehler infolge uneinheitlicher Vorbereitung lohnen.
ROI realistisch bewerten
Ein praxisnahes ROI-Modell sollte den gesamten Prozessablauf vor und nach der Einführung vergleichen. Dazu gehören Arbeitsaufwand, Versorgungsmedien, Wartung, Strahlmittel, Nacharbeit, Prüfaufwand, die Austaktung der Linie und der Wert der Prozesswiederholbarkeit. Konzentriert sich die Bewertung nur auf Maschinenpreis oder Kompressorbedarf, unterschätzt sie wahrscheinlich die Einsparungen durch eine bessere Prozessregelung.
Betriebe sollten auch ihren Produktmix realistisch beurteilen. Bei einer stabilen Familie wiederkehrender Teile wird sich die Investition meist schneller amortisieren als bei einem stark variierenden Produktionsplan, bei dem jedes Teil eine andere Vorrichtung und ein anderes Rezept erfordert. Die passende Maschine ist nicht die mit der längsten Spezifikationsliste, sondern diejenige, die zur tatsächlichen Kostenstruktur des Endbearbeitungsproblems passt.
Warum DasiAuto?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbearbeitung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie unter Über DasiAuto beschrieben.
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Vorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Musterprüfungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
Häufige Fragen
Kann Nassstrahlbearbeitung vor der Anlagenbestellung an Musterteilen getestet werden?
Ja. Bemusterung ist einer der nützlichsten Schritte, weil sie Entgratwirkung, Kantenzustand, Oberflächenstruktur und voraussichtliche Zykluslogik anhand des tatsächlichen Materials und der Geometrie bestätigt. Bei Präzisionsarbeiten verringern Testläufe das Projektrisiko wesentlich wirksamer, als eine Maschine allein anhand allgemeiner Spezifikationen auszuwählen.
Eignet sich Nassstrahlbearbeitung für kundenspezifische Teile und gemischte Produktion?
In den meisten Fällen ja. Das Verfahren lässt sich über Strahlmittelsorte, Suspensionskonzentration, Strahldruck, Düsenwinkel und Vorrichtungsstrategie anpassen. Dadurch eignet es sich sowohl für wiederholte Fertigung als auch für Produktionspläne mit größerer Variantenvielfalt. Entscheidend ist, Anlage und Regelungsumfang an die Varianz der Werkstückfamilie anzupassen.
Was sollten Installation und Inbetriebnahme umfassen?
Ein angemessener Umfang der Inbetriebnahme sollte Prüfungen der Versorgungsmedien, Maschinenpositionierung, Überprüfung von Zirkulation und Strahlen, erste Rezepteinrichtung sowie Testläufe mit repräsentativen Teilen umfassen. Verfügt die Anlage über programmierbare Bewegung oder dedizierte Automatisierung, sollten außerdem Bahnprüfung, Alarmtests und Abnahme anhand vereinbarter Oberflächenkriterien dazugehören.
Wie viel Bedienerschulung ist üblicherweise erforderlich?
Das Bedienpersonal benötigt üblicherweise Schulungen zur Suspensionsaufbereitung, zum Strahlmittelnachschub, zur Düseninspektion, regelmäßigen Reinigung, Start- und Abschaltsequenz sowie zur grundlegenden Fehlererkennung. Bei Verwendung einer HMI-Rezeptsteuerung oder Servobewegung sollte die Schulung auch Berechtigungen, Alarminterpretation und die Einhaltung des validierten Prozessfensters bei Umrüstungen umfassen.
Welche After-Sales-Unterstützung ist für eine Nassstrahl-Endbearbeitungslinie am wichtigsten?
Zu den wichtigsten Unterstützungsbereichen zählen Ersatzteilverfügbarkeit, passender Strahlmittelnachschub, Unterstützung bei der Fehlersuche und Hilfe bei der Wiederherstellung der Prozessstabilität, falls die Finish-Qualität zu schwanken beginnt. Die langfristige Leistung hängt davon ab, Verschleißteile, Suspensionszustand, Wartungsroutinen und freigegebene Einstellungen im Einklang mit dem ursprünglich validierten Prozess zu halten.
Wie schnell kann sich Nassstrahlbearbeitung amortisieren?
Das hängt vom ersetzten Prozess und dem bereits vorhandenen Qualitätsverlust ab. Ein ROI zeigt sich meist schneller, wenn manuelles Entgraten, instabile Vorbehandlung, wiederholte dekorative Nacharbeit oder Ausschuss durch uneinheitliche Endbearbeitung erhebliche Kosten verursachen. Bei niedrigen Produktionsmengen oder wenn jeder Auftrag ein neues, noch nicht erprobtes Rezept erfordert, dauert es meist länger.


