

Réponse rapide
La finition par sablage humide est largement choisie pour les pièces de précision, car elle associe l’action de coupe des abrasifs à une suspension aqueuse qui réduit les poussières en suspension dans l’air, modère l’impact sur la surface et favorise une finition plus uniforme que de nombreux procédés à sec. En pratique, elle convient bien à l’ébavurage, à la préparation des arêtes, à la texturation esthétique et au prétraitement lorsque les fabricants ont besoin d’une répétabilité stable, d’un risque de contamination réduit sur les surfaces sensibles et d’une meilleure maîtrise de la pression, de la concentration des abrasifs, du mouvement des buses et des conditions de récupération.
| Facteur clé | Conclusion type |
|---|---|
| Type de procédé | Suspension d’eau et d’abrasif accélérée par air comprimé |
| Caractéristiques de la finition | Finition mate ou satinée fine et homogène, avec une micro-érosion maîtrisée |
| Profil des poussières | Très peu de poussières libres en suspension dans l’air par rapport au sablage à sec |
| Adéquation aux applications de précision | Bien adaptée à l’ébavurage, à la préparation des arêtes et à la finition esthétique |
| Secteurs industriels types | Outils de coupe, pièces usinées, pièces forgées, pièces AM, verre et boîtiers 3C |
| Mode de fourniture | Les systèmes standard de traitement par lots sont généralement livrés plus rapidement que les cellules automatisées sur mesure |
Qu’est-ce que la finition par sablage humide ?
La finition par sablage humide est un procédé industriel de finition abrasive dans lequel des abrasifs fins sont mis en suspension dans l’eau, puis projetés sur la surface d’une pièce au moyen d’air comprimé. Elle appartient à la famille plus large du sablage abrasif, mais son comportement diffère de celui du sablage à sec, car la phase aqueuse modifie la manière dont les abrasifs frappent la surface, réduit les poussières et permet de récupérer les abrasifs usagés dans la machine.
Dans le langage courant de la fabrication, la finition par sablage humide est souvent appelée wet sandblasting, slurry blasting, vapor blasting ou liquid honing. Le terme exact varie selon le marché et l’application, mais le principe de fonctionnement est similaire : au lieu d’un flux de particules sèches, la machine projette un mélange d’eau et d’abrasifs qui nettoie, texture, ébavure ou affine la surface de la pièce avec un impact plus amorti et mieux maîtrisé.
Cet effet amortissant est important. Un flux sec peut convenir au décapage agressif ou à la rugosification, tandis qu’une suspension abrasive produit généralement une texture visuelle plus uniforme et enlève moins de matière sur les arêtes et les faces d’aspect. C’est pourquoi la finition par sablage humide est souvent choisie non seulement pour le nettoyage, mais aussi pour l’ébavurage sélectif, la préparation des arêtes, le dépolissage du verre, le post-traitement de pièces issues de la fabrication additive et la préparation du substrat avant revêtement.
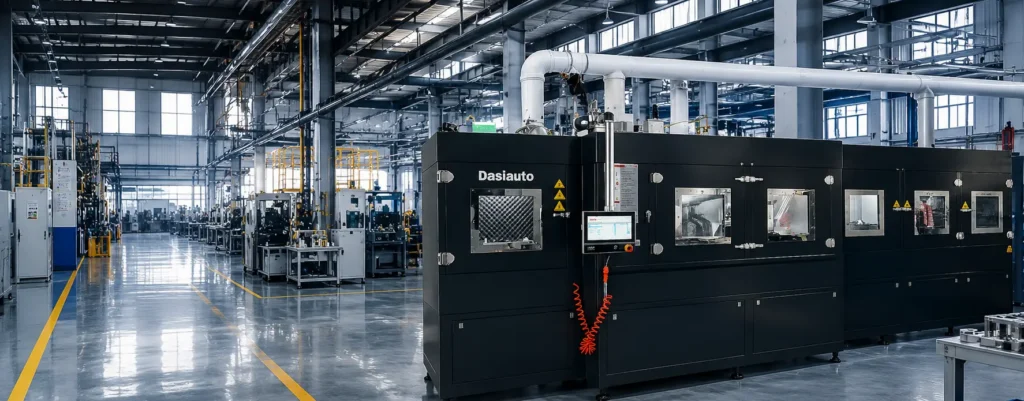
Le sablage humide comme procédé de finition, et pas seulement de nettoyage
De nombreuses usines découvrent d’abord le sablage par suspension comme une solution de remplacement au sablage à sec pour des raisons de propreté, en particulier lorsque la réduction des poussières est importante. Toutefois, son rôle industriel va au-delà de cette réduction. Lorsqu’il est correctement maîtrisé, le procédé peut passer du nettoyage général à une méthode de finition de précision qui influe sur l’aspect, l’aptitude au revêtement et les performances fonctionnelles en aval.
Par exemple, cette même famille de procédés peut servir à éliminer la calamine non adhérente sur des pièces forgées, à préparer sur des outils en carbure une arête présentant un facteur K maîtrisé ou à créer une texture mate fine sur des boîtiers de produits grand public. Ce qui change, c’est la plage de fonctionnement validée : le type ou la classe d’abrasif, la concentration de la suspension, la pression, l’angle des buses, la distance de projection, le temps de couverture et la rigueur de la récupération.
Principaux avantages de la finition par sablage humide
Un avantage majeur est le fonctionnement avec peu de poussières. L’eau réduit la plupart des particules libres en suspension dans l’air, ce qui modifie l’environnement de travail par rapport au sablage à sec conventionnel. Cela ne supprime ni la gestion du brouillard ni celle des boues, mais réduit la production de poussières libres à l’intérieur et autour de l’enceinte.
Un deuxième avantage est l’uniformité de la finition. Comme les abrasifs sont transportés dans l’eau, leur contact avec la surface est souvent moins agressif et plus uniforme, ce qui aide à obtenir un aspect mat ou satiné plus fin sur des pièces qui présenteraient autrement des marques de sablage irrégulières. C’est particulièrement pertinent pour les surfaces usinées avec précision, revêtues ou d’aspect.
Un troisième avantage est la moindre tendance des abrasifs à rester incrustés dans de nombreux substrats sensibles. En pratique, les utilisateurs choisissent souvent la finition par sablage humide pour réduire le risque d’incrustation sur des surfaces tendres, revêtues ou dont l’aspect est critique. Le procédé convient également à une utilisation industrielle répétable lorsqu’il est associé à une régulation en boucle fermée de la pression et de la concentration.
La place du sablage humide dans le spectre des procédés de finition
Le sablage humide occupe une position intermédiaire entre le sablage à sec agressif et les procédés de finition en vrac comme la finition vibratoire. Il est plus directionnel et sélectif que cette dernière, car le jet de la buse peut cibler des surfaces, des arêtes ou des cavités précises. En parallèle, il est généralement plus doux et donne un aspect de surface plus propre que le sablage à sec lorsque l’objectif est de créer une texture maîtrisée plutôt que d’enlever un maximum de matière.
C’est pourquoi on le retrouve dans l’outillage, le travail des métaux, les composants automobiles, la finition du verre, la fabrication additive et la production 3C. Dans tous ces secteurs, la question essentielle n’est pas seulement de savoir si une surface peut être sablée, mais si le procédé peut maintenir une finition répétable sur de véritables lots de production.
Comment fonctionne la finition par sablage humide ?
La finition par sablage humide suit un cycle maîtrisé comprenant la préparation de la suspension, son accélération par air comprimé, l’impact sur la surface, la récupération de la suspension, la sédimentation, la maîtrise du brouillard et la régulation du procédé par retour d’information. Le principe est simple, mais la répétabilité des résultats industriels dépend de la régularité avec laquelle chaque étape est gérée.
Circuit de suspension abrasive
Le procédé commence dans une cuve ou un réservoir où l’eau et les abrasifs sont mélangés pour former une suspension stable. Selon la conception de la machine, les abrasifs peuvent être maintenus en suspension par agitation, circulation ou les deux. S’ils se déposent trop rapidement, le mélange actif au niveau de la buse évolue, ce qui peut modifier le taux d’enlèvement et la qualité de finition même si l’opérateur n’a pas changé le réglage nominal de la machine.
Le choix des abrasifs dépend du matériau, de la dureté et de la géométrie de la pièce ainsi que du résultat de surface visé. Des particules plus fines sont couramment utilisées pour la finition esthétique, l’ébavurage léger et la préparation maîtrisée des arêtes. Des abrasifs plus grossiers ou plus durs conviennent mieux lorsque l’on souhaite éliminer la calamine plus rapidement ou obtenir une texture plus prononcée.
Trajectoire d’accélération par air comprimé
Une fois mélangée, la suspension est acheminée vers le pistolet ou l’ensemble de buses. L’air comprimé accélère le mélange d’eau et d’abrasifs et le dirige vers la pièce selon un angle et une distance définis. L’énergie réelle de l’impact dépend de plusieurs variables qui interagissent : la pression, le diamètre de la buse, la concentration de la suspension, l’état du circuit, la distance de projection et la vitesse de déplacement de la buse.
C’est pourquoi la finition par sablage humide ne se résume pas à une seule valeur de pression. Deux machines réglées à la même pression peuvent se comporter différemment si l’une utilise des abrasifs plus fins, un autre rapport de suspension ou une trajectoire de buse différente. En ingénierie de production, ces variables doivent être validées ensemble dans une plage de fonctionnement.
Impact sur la surface et formation de la finition
Lorsque le jet de suspension frappe la pièce, les particules abrasives coupent, nettoient ou texturent la surface tandis que l’eau modère l’impact. Ce contact amorti produit souvent une finition plus lisse et plus uniforme qu’un jet sec comparable. Il peut aussi réduire le risque d’attaque excessive des arêtes locales, en particulier lorsque la trajectoire de la buse est régulière et que la pièce est correctement bridée.
Le résultat n’est pas un polissage au sens conventionnel, mais un procédé de micro-érosion maîtrisée. Selon les abrasifs et les réglages, la surface peut être nettoyée, légèrement rugosifiée, ébavurée, dépolie ou préparée au niveau des arêtes, avec un aspect mat uniforme.
Récupération en circuit fermé et sédimentation
Après l’impact, la suspension usagée s’écoule dans le circuit de récupération de la machine. L’eau réutilisable et les abrasifs encore efficaces sont remis en circulation, tandis que les particules brisées, les fines de métal de base enlevées et les autres contaminants sont séparés progressivement par décantation ou sédimentation. Les systèmes plus avancés automatisent l’évacuation des déchets abrasifs afin que le circuit de sablage reste proche de ses conditions de fonctionnement cibles pendant les longues séries.
Cette étape de récupération est essentielle. Sans elle, la qualité de la suspension dérive, la contamination s’accumule et la finition devient moins prévisible d’une pièce à l’autre. Un circuit de récupération efficace contribue donc directement à la capacité du procédé, et pas seulement à la propreté de l’atelier.
Maîtrise du brouillard et retour d’information sur la pression
Bien que le sablage humide réduise fortement les poussières sèches, il produit toujours du brouillard d’eau et des résidus humides dans la cabine. Une extraction efficace de l’enceinte, le rinçage de la fenêtre de visualisation et la réduction du brouillard sont nécessaires pour préserver la visibilité et la stabilité des conditions de fonctionnement. La visibilité compte, car un champ de vision limité peut entraîner des variations liées à l’opérateur lors d’un travail manuel ou semi-manuel.
En finition de précision par suspension abrasive, la stabilité de la pression et de la suspension compte généralement davantage que la force de sablage maximale.
C’est là que la régulation PID de la pression en boucle fermée devient utile. Au lieu de s’appuyer uniquement sur une consigne fixe, la machine peut maintenir des conditions de sablage plus constantes lorsque la charge du procédé varie. Associée à l’enregistrement de recettes sur IHM, cette approche permet des changements de série répétables entre différentes familles de pièces et exigences de finition.
| Paramètre du procédé | Pratique industrielle type | Pourquoi est-ce important ? |
|---|---|---|
| Pression de travail | Généralement réglée dans une plage de sablage faible à moyenne selon le substrat et la finition visée | Détermine l’intensité de l’impact et le comportement d’enlèvement |
| Concentration de la suspension | Généralement maintenue dans une plage validée exprimée en pourcentage massique (wt %) ou en fraction volumique | Influe sur le taux d’enlèvement, la régularité de la finition et le transport des abrasifs |
| Granulométrie des abrasifs | Les granulométries fines à moyennes sont courantes, selon l’application | Influe sur la rugosité, la réponse à l’ébavurage et l’état des arêtes |
| Débit d’air requis | Dépend de la taille des buses, de la pression et du nombre de postes de sablage | Détermine le dimensionnement du compresseur et la stabilité du jet |
| Taux de consommation des abrasifs | Varie selon la durabilité des abrasifs, la charge de contamination et la sévérité du cycle | Détermine le coût d’exploitation et la planification du réapprovisionnement |
| Distance de projection | Généralement définie par le montage, la méthode de l’opérateur ou le programme de mouvement | Modifie l’agressivité locale et la densité de couverture |
| Système de commande | Réglage manuel de la consigne ou gestion des recettes par PLC/IHM | Réduit les variations lors du réglage initial et des changements de série |
| Circuit de récupération | Recirculation en boucle fermée avec sédimentation et évacuation des déchets | Aide à maintenir la plage de fonctionnement pendant les longues séries |
Pourquoi les variables doivent être qualifiées ensemble
Une erreur courante consiste à considérer la finition par sablage humide comme un simple réglage de machine plutôt que comme un ensemble de relations entre paramètres. Une pression plus basse avec un abrasif plus dur peut enlever davantage de matière qu’une pression plus élevée avec un abrasif plus tendre. De même, l’angle de la buse et l’orientation du montage peuvent influer davantage sur l’ébavurage que la taille de la cabine.
Le procédé devrait donc être validé sur la géométrie, le matériau et le critère d’acceptation réels de la pièce. Les usines qui qualifient ensemble la concentration de la suspension, l’état des abrasifs et le mouvement des buses obtiennent généralement moins de retouches et un transfert en production plus fiable que celles qui se concentrent uniquement sur la pression nominale.
Finition par sablage humide, sablage à sec et autres méthodes : comparaison
La comparaison la plus directe oppose la finition par sablage humide au sablage à sec : les deux reposent sur l’impact d’abrasifs, mais la présence d’eau modifie considérablement le procédé. Un aperçu général du sablage abrasif aide à définir cette famille, mais en production, le choix dépend généralement de la qualité de finition, de la maîtrise de la contamination, du profil de poussières et des exigences de répétabilité plutôt que de la seule terminologie.
Le sablage à sec reste efficace pour éliminer une corrosion importante, décaper rapidement et rugosifier des surfaces robustes. La finition par sablage humide devient plus intéressante lorsque la pièce est usinée avec précision, sensible à l’aspect, revêtue ou nécessite un ébavurage maîtrisé et une surface uniforme. La phase aqueuse réduit la plupart des poussières libres et tend à produire un résultat visuel plus fin, mais elle exige aussi de gérer les déchets humides et le brouillard.
Le grenaillage de précontrainte et la finition vibratoire ne recoupent les procédés de sablage que de façon limitée. Le grenaillage de précontrainte, tel qu’il est décrit dans la référence sur le grenaillage de précontrainte, relève principalement d’un traitement fonctionnel par impact plutôt que d’une méthode générale d’ébavurage ou de finition esthétique. La finition vibratoire peut être productive pour le lissage en vrac, mais elle est moins sélective lorsque seules certaines surfaces, arêtes ou zones internes doivent être traitées.
| Critère d’évaluation | Finition par sablage humide | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire |
|---|---|---|---|---|
| Objectif principal | Nettoyage maîtrisé, ébavurage, préparation des arêtes, texturation, finition esthétique | Décapage rapide, élimination de la rouille et rugosification importante | Traitement fonctionnel par impact de surfaces métalliques | Lissage en masse et finition en vrac |
| Poussières libres en suspension dans l’air | Niveau faible, car l’eau réduit la plupart des poussières | Niveau élevé, sauf si le captage des poussières est efficace | Niveau modéré et dépendant du procédé | Peu de poussières en suspension dans l’air, mais les abrasifs et les composés doivent être gérés |
| Caractéristiques de la finition | Surface mate ou satinée, fine et uniforme | Plus rugueuse et souvent plus agressive | Texture fonctionnelle issue du grenaillage plutôt que finition esthétique | Lissage étendu des surfaces exposées |
| Risque d’incrustation des abrasifs | Plus faible sur de nombreuses surfaces sensibles | Plus élevé sur certains substrats tendres ou revêtus | Dépend des abrasifs et de l’alliage | Risque généralement faible d’incrustation par impact de particules projetées |
| Maîtrise localisée | Élevée avec maîtrise de la trajectoire et de l’angle des buses et montage adapté | Élevée, mais avec une charge de poussières plus importante | Moyenne à élevée dans les systèmes dédiés au grenaillage de précontrainte | Plus faible, car les pièces sont traitées en masse |
| Répétabilité | Niveau de répétabilité élevé lorsque la suspension et la pression sont maîtrisées | Niveau de répétabilité satisfaisant, mais les variations liées au travail manuel sont souvent plus importantes | Élevée lorsque la couverture a été qualifiée | Niveau de répétabilité satisfaisant pour les résultats moyens d’un lot, plus faible dans les zones ciblées |
| Gestion environnementale | Gestion nécessaire des boues, de l’eau et du brouillard | Captage des poussières sèches et confinement des abrasifs usagés nécessaires | Confinement des abrasifs secs et gestion des résidus nécessaires | Gestion des abrasifs usagés et des composés nécessaire |
Le prétraitement avant revêtement est un point de décision particulièrement important. L’état de la surface influe fortement sur l’adhérence, la durabilité et l’aspect du revêtement ; c’est pourquoi de nombreux ingénieurs consultent les normes de préparation de surface de l’AMPP lorsqu’ils évaluent les itinéraires de prétraitement. Dans ce contexte, la finition par sablage humide offre souvent un compromis pratique entre efficacité du nettoyage, régularité de surface et réduction des poussières, à condition que l’usine puisse gérer correctement la suspension aqueuse et les déchets.
Spécifications clés à évaluer avant l’achat
Plage de pression de sablage et stabilité de la pression
La pression maximale de sablage est rarement le critère d’achat le plus pertinent. En finition, la question essentielle est plutôt de savoir si la machine peut maintenir une plage de pression stable pendant la circulation continue et les longues séries de production. Si la pression fluctue sous charge, le résultat de finition fluctue lui aussi.
L’acheteur devrait donc demander comment la machine mesure et régule la pression de sablage dans les conditions de fonctionnement, et pas seulement au démarrage. La stabilité de pression est particulièrement importante pour la préparation des arêtes, la finition esthétique et l’ébavurage sélectif, où les modifications de surface recherchées sont volontairement limitées.
Gestion de la suspension et maîtrise de sa concentration
Le circuit de suspension mérite autant d’attention que la structure de la cabine. La conception de la cuve, le mode d’agitation, la disposition des pompes, le cheminement des tuyaux, la sédimentation et l’accès pour le nettoyage influent sur le maintien d’abrasifs utilisables et uniformément répartis au fil du temps. Si la concentration dérive, le taux d’enlèvement et la régularité de la finition dérivent aussi.
L’évaluation de la machine devrait donc inclure la conception de la récupération, et pas seulement les performances de sablage observées pendant une courte démonstration. Un circuit de suspension stable apporte généralement plus de valeur en production qu’une machine d’apparence puissante qui laisse rapidement s’accumuler la contamination et les fines.
Précision des mouvements et répétabilité de la trajectoire des buses
Le sablage manuel reste viable pour des travaux flexibles à faible volume, mais de nombreuses applications de finition bénéficient de mouvements servo-commandés ou de montages répétables. Plus la pièce est sensible à sa géométrie, plus la trajectoire de la buse devient un facteur de qualité. Les pièces complexes, les outils de coupe, les composants AM et les boîtiers dont l’aspect est critique entrent tous dans cette catégorie.
Lorsque des axes asservis sont utilisés, il convient d’examiner directement le lien entre leur précision et le résultat de surface. Une spécification telle qu’une précision de commande de 0.02 mm n’est pertinente que si la pièce, le montage et la stratégie de déplacement des buses nécessitent réellement ce niveau de répétabilité de positionnement.
Débit, temps de cycle et production réelle
Les temps de cycle publiés peuvent être trompeurs s’ils ne couvrent que le sablage actif. En production, la capacité réelle dépend également du chargement, du changement de montage, du temps d’égouttage, du rappel des recettes, des pauses d’inspection, de l’entretien des abrasifs et du nettoyage périodique. Le nombre de pièces conformes par heure est généralement un meilleur critère de décision que le seul temps de sablage.
C’est particulièrement important lorsqu’on compare des cabines manuelles à des configurations plus automatisées. Une machine plus simple peut sembler moins chère jusqu’à ce que les pertes liées aux changements de série et l’intensité de la main-d’œuvre soient prises en compte dans le coût total du procédé.
Encombrement, utilités et accès pour la maintenance
L’encombrement une fois installé ne se limite pas aux dimensions de la cabine. Les acheteurs doivent prendre en compte l’accès des opérateurs, les dégagements nécessaires à la maintenance, l’alimentation en air comprimé, la charge électrique, le cheminement de l’évacuation et le déplacement sûr des pièces ou des palettes autour de la machine. Si l’extraction du brouillard, le retrait des boues ou l’ajout d’abrasif sont peu pratiques, la productivité quotidienne peut en souffrir même si le procédé de sablage est techniquement bien conçu.
L’accès pour la maintenance compte également, car les buses, les joints, les tuyaux et les zones de sédimentation sont des éléments d’usure ou d’entretien. Si les opérations courantes sont difficiles, la disponibilité et la répétabilité finiront par se dégrader.
IHM, traçabilité et logique de sécurité
La commande par recettes sur IHM peut être utile lorsque plusieurs opérateurs, équipes ou familles de pièces utilisent la même machine. Les recettes enregistrées, les niveaux d’autorisation, l’historique des alarmes et les rappels d’entretien réduisent les dérives de réglage et aident à préserver dans le temps les conditions de procédé qualifiées. Les dispositifs de sécurité, tels que les interverrouillages des portes, les accès protégés et le comportement prévisible de l’arrêt d’urgence, devraient être examinés en même temps, et non comme un sujet d’achat distinct.
Applications dans différents secteurs
La finition par sablage humide est utilisée dans de nombreux secteurs, car elle peut influer sur la fonction, l’aspect, l’adhérence et la fabricabilité au cours d’une seule étape de procédé. Le mécanisme sous-jacent reste le même, mais la plage d’application varie selon la dureté du substrat, la géométrie de la pièce et le résultat de surface recherché.
La production d’outils de coupe est l’un des cas d’usage les plus évidents. Pour la préparation des arêtes des outils de coupe, l’objectif est de préparer l’arête avant revêtement en contrôlant le facteur K ; le procédé doit donc maintenir une plage étroite de pression, de taille des abrasifs, d’angle et de temps d’exposition. De faibles variations dans cette plage peuvent modifier le soutien apporté au revêtement et le comportement de l’outil.
Les pièces métalliques usinées posent un autre défi. Pour l’ébavurage de pièces métalliques, l’objectif est d’éliminer sélectivement les bavures tout en préservant les faces d’étanchéité, les zones d’aspect et les dimensions prévues. La finition par sablage humide est souvent privilégiée, car elle associe un traitement directionnel à un environnement de travail plus confiné et moins poussiéreux que le sablage à sec à l’air libre.
Le prétraitement avant revêtement constitue une autre grande famille d’applications. La propreté et la texture de la surface influent sur l’adhérence et l’aspect du revêtement ; le sablage humide pour le prétraitement avant revêtement est utilisé lorsque le substrat doit être préparé de façon régulière avant la peinture ou d’autres étapes de finition en aval. Cette même famille de procédés couvre aussi l’élimination de la calamine sur les pièces forgées, le post-traitement de pièces AM, le dépolissage du verre et la finition lisse de boîtiers 3C.
| Type d’application | Secteur cible | Exemple type de pièce | Avantage apporté par le procédé |
|---|---|---|---|
| Préparation des arêtes des outils de coupe | Outillage en carbure et fabrication d’outils de coupe | Plaquettes, forets et fraises en bout | Préparation maîtrisée des arêtes avant revêtement |
| Ébavurage de pièces métalliques | Automobile, usinage, robinetterie et quincaillerie | Boîtiers, supports et composants de précision | Ébavurage sélectif avec un état de surface régulier |
| Élimination de la calamine sur pièces forgées | Forge et transformation de barres métalliques | Ébauches forgées, arbres et tiges | Surfaces plus propres avant usinage ou inspection |
| Prétraitement avant revêtement | Fabrication métallique, appareils électroménagers et finition industrielle | Composants en acier et en aluminium | Substrat plus uniforme avant revêtement |
| Post-traitement de pièces AM | Fabrication additive | Structures et supports métalliques imprimés en 3D | Élimination des résidus de poudre et amélioration de la texture |
| Grenaillage de précontrainte de pièces métalliques | Composants mécaniques et automobiles | Pièces métalliques fonctionnelles | Conditionnement maîtrisé de la surface extérieure |
| Dépolissage du verre | Transformation du verre architectural et du verre pour l’électronique | Panneaux, couvercles et pièces décoratives | Aspect mat uniforme et bonne régularité |
| Finition de produits 3C | Production d’appareils électroniques grand public | Cadres, coques et boîtiers | Lissage maîtrisé et régularité esthétique |
Dans tous ces secteurs, le sablage par suspension est choisi non seulement pour nettoyer les surfaces, mais aussi parce qu’il associe abrasion ciblée, maîtrise du procédé et uniformité de finition en fonction des exigences réelles de production, au lieu d’une simple retouche manuelle ponctuelle.
Guide de sélection des équipements
Le choix de l’équipement devrait commencer par quatre variables : la taille des pièces, la complexité de leur géométrie, le débit visé et la tolérance de finition. Une machine adaptée à la validation d’échantillons peut être trop lente pour la production par lots, tandis qu’un système dédié à haut débit peut manquer de souplesse pour une production à forte variété. La configuration appropriée dépend de l’intégration du traitement de surface dans le flux de production global.
Un deuxième critère est le niveau de maîtrise de la trajectoire nécessaire. Un sablage polyvalent peut ne nécessiter qu’une cabine standard et un bridage robuste, tandis que la préparation de précision des arêtes ou la finition de formes complexes peut exiger des mouvements servo-commandés, des trajectoires programmées ou une présentation dédiée des pièces. L’architecture de l’équipement devrait suivre la plage de fonctionnement du procédé, et non l’inverse.
| Configuration ou gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| Cellule flexible de laboratoire R&D | Essais sur échantillons, développement du procédé et essais de courte durée | Pièces variées de petite à moyenne taille | Élevé | Études de faisabilité et validation des recettes |
| Cabine manuelle standard | Production à faible volume ou travail à façon | Petites pièces | Moyen | Finition technique flexible et opérations de sablage occasionnelles |
| Cabine de production à chambre unique | Production répétitive par lots | Pièces de petite à moyenne taille | Moyen à élevé | Ébavurage courant, maîtrise de la texture et préparation des arêtes |
| Machine dédiée au traitement pièce par pièce | Flux stable, une pièce à la fois | Pièces de petite à moyenne taille | Élevé | Traitement pièce par pièce avec une logique de cycle fixe |
| Système de production à double chambre | Production répétitive à débit plus élevé | Pièces de petite à moyenne taille | Moyen | Alternance des opérations de chargement et de sablage pour une meilleure utilisation de la machine |
| Système servo multiaxe | Production de précision pour géométries sensibles | Pièces complexes en 3D | Élevé | Finition ciblée avec trajectoire maîtrisée |
| Système dédié au traitement de pièces en forme de plaque | Production de pièces plates en volume moyen à élevé | Plaques ou panneaux de moyennes à grandes dimensions | Moyen | Pièces à faces larges et composants en forme de plaque |
| Système de traitement de barres rondes | Traitement continu de produits longs | Tiges, barres et arbres | Moyen | Décalaminage et conditionnement de surface de produits cylindriques |
Pour le développement, une cellule de sablage robotisée de R&D convient aux essais sur échantillons et à la validation flexible du procédé. Pour la production courante par lots, une cabine de production à chambre unique est une configuration plus habituelle lorsque la géométrie des pièces et le débit sont déjà connus. Si le chargement, plutôt que le sablage, limite l’utilisation de la ligne, un système de production à double chambre peut augmenter la production en séparant le chargement du traitement actif.
L’erreur de sélection la plus courante consiste à spécifier trop d’automatisation avant que la recette de finition soit stable. Si le type d’abrasif, l’objectif de préparation des arêtes ou les critères d’inspection évoluent encore, une validation flexible conduit généralement à un meilleur choix de machine que le passage direct à une configuration dédiée à haut débit.
Coût, délai et considérations de retour sur investissement
Principaux facteurs de coût
Le coût d’un système de finition par sablage humide dépend de la taille de la cabine, des matériaux résistants à l’usure, du niveau d’automatisation, de la conception du circuit de suspension, du nombre de buses, des montages, de l’architecture de commande et de la stratégie d’extraction du brouillard. Deux machines peuvent se ressembler extérieurement tout en relevant de catégories de procédé très différentes. Il ne faut pas s’attendre à ce qu’une cabine de nettoyage de base et une cellule de finition de précision dont le procédé a été qualifié présentent la même structure de coûts ni le même profil d’exploitation à long terme.
Les coûts d’exploitation nécessitent également une analyse plus large que celle des seuls consommables. Le réapprovisionnement en abrasifs, l’usure des buses, le remplacement des tuyaux, les besoins en utilités, la main-d’œuvre de maintenance, la gestion des boues et les temps d’arrêt contribuent tous au coût de possession. Dans de nombreuses usines, une production instable coûte en réalité plus cher que l’utilisation des abrasifs, car les retouches et les rebuts s’accumulent plus vite que prévu.
Délais habituels
Il vaut mieux présenter les délais comme des fourchettes de durée habituelles pour un projet que comme des promesses fixes. Les cabines de traitement par lots standardisées passent généralement plus vite par l’ingénierie et la fabrication, car leur structure, leurs commandes et leurs accessoires sont déjà définis. Les systèmes plus personnalisés, dotés de mouvements servo-commandés, d’une manutention intégrée ou d’étapes spéciales de prétraitement, nécessitent généralement une revue de conception supplémentaire, des essais de réception et davantage de temps pour l’acceptation du procédé.
Le délai réel devrait également inclure la validation sur échantillons et l’approbation de la finition. Une machine peut être mécaniquement achevée avant que le choix des abrasifs, la norme de surface et la recette du procédé ne soient entièrement confirmés. En finition de précision, cette phase de validation fait partie du projet ; elle ne constitue pas une option supplémentaire.
D’où provient généralement le retour sur investissement ?
Le retour sur investissement de la finition par sablage humide provient rarement d’une économie spectaculaire unique. Il résulte plus souvent d’une combinaison de facteurs : réduction de l’ébavurage manuel, diminution des retouches secondaires, meilleure régularité esthétique, meilleure aptitude au revêtement et moins de rebuts dus à une finition irrégulière. C’est pourquoi le meilleur argument économique concerne souvent les procédés qui dépendent actuellement beaucoup de la main-d’œuvre et de l’opérateur.
Les applications d’outillage peuvent justifier l’investissement par une meilleure régularité des arêtes avant revêtement. La production de pièces usinées peut le justifier en remplaçant le brossage ou le meulage manuel. Les lignes de prétraitement peuvent le justifier par un état de substrat plus fiable et une diminution des défauts de revêtement liés à une préparation irrégulière.
Comment évaluer le retour sur investissement de façon réaliste
Un modèle pratique de retour sur investissement devrait comparer l’ensemble du parcours de production avant et après l’adoption du procédé. Il doit inclure la main-d’œuvre, les utilités, la maintenance, les abrasifs, les retouches, l’effort d’inspection, l’équilibrage de ligne et la valeur de la répétabilité du procédé. Si l’évaluation porte uniquement sur le prix de la machine ou les besoins en air comprimé, elle sous-estimera probablement les économies liées à une meilleure maîtrise du procédé.
Les usines devraient également évaluer honnêtement la variété de leur production. Une famille stable de pièces récurrentes génère généralement un retour sur investissement plus rapidement qu’un programme très variable où chaque pièce nécessite un montage et une recette différents. La bonne machine n’est pas celle qui affiche la liste de spécifications la plus longue, mais celle qui correspond à la structure de coûts réelle du problème de finition.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide destinés au traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme expliqué dans la page À propos de DasiAuto.
Les essais d’application et le développement du procédé permettent d’évaluer les abrasifs et les paramètres de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces autour de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle donnée doit être établie au moyen d’essais représentatifs sur échantillons. DasiAuto apporte son soutien pour l’installation et la formation des opérateurs, et fournit une assistance technique continue tout au long du processus de production.
Questions fréquentes
La finition par sablage humide peut-elle être évaluée sur des pièces échantillons avant la commande de l’équipement ?
Oui. Les essais sur échantillons sont particulièrement utiles, car ils permettent de vérifier le comportement de l’ébavurage, l’état des arêtes, la texture de finition et la logique de cycle probable sur le matériau et la géométrie réels. Pour les travaux de précision, ces essais réduisent le risque du projet bien plus efficacement que le choix d’une machine d’après ses seules spécifications générales.
La finition par sablage humide convient-elle aux pièces sur mesure et à la production variée ?
Dans la plupart des cas, oui. Le procédé peut être adapté par le type d’abrasif, la concentration de la suspension, la pression de sablage, l’angle des buses et la stratégie de bridage ; il peut ainsi convenir à la production répétitive comme aux programmes plus variés. L’essentiel est d’adapter l’équipement et le niveau de commande à la variabilité de la famille de pièces.
Que devraient comprendre l’installation et la mise en service ?
Un périmètre de mise en service approprié devrait inclure les vérifications des utilités, le positionnement de la machine, la vérification de la circulation et du sablage, la configuration initiale des recettes et des essais sur des pièces représentatives. Si l’équipement comporte des mouvements programmables ou une automatisation dédiée, il devrait également inclure la confirmation des trajectoires, l’essai des alarmes et la réception selon les critères de surface convenus.
Quelle formation les opérateurs doivent-ils généralement recevoir ?
Les opérateurs ont généralement besoin d’une formation sur la préparation de la suspension, le réapprovisionnement en abrasifs, l’inspection des buses, le nettoyage courant, les séquences de démarrage et d’arrêt ainsi que la reconnaissance des pannes courantes. En cas de commande par recettes sur IHM ou de mouvements servo-commandés, la formation devrait également porter sur les autorisations, l’interprétation des alarmes et la préservation de la plage de fonctionnement qualifiée lors des changements de série.
Quel accompagnement après-vente compte le plus pour une ligne de finition par sablage humide ?
Les principaux besoins d’assistance concernent la disponibilité des pièces de rechange, le réapprovisionnement en abrasifs adaptés, la réactivité du dépannage et l’aide au rétablissement de la stabilité du procédé si la qualité de finition commence à dériver. Les performances à long terme dépendent du maintien en bon état des pièces d’usure, de la suspension, des routines de maintenance et des réglages approuvés, conformément au procédé initialement validé.
À quelle vitesse le sablage humide peut-il générer un retour sur investissement ?
Cela dépend du procédé remplacé et de l’ampleur des pertes de qualité existantes. Le retour sur investissement se manifeste généralement plus rapidement lorsque l’ébavurage manuel, un prétraitement instable, des retouches esthétiques répétées ou les rebuts dus à une finition irrégulière représentent des coûts importants. Il est plus lent lorsque le volume de production est faible ou que chaque travail exige une nouvelle recette qui n’a pas encore été validée.


