

Réponse rapide
La technologie de sablage humide améliore la finition de précision en mettant les médias abrasifs en suspension dans l’eau, puis en accélérant cette suspension à l’air comprimé pour nettoyer, ébavurer, conditionner les arêtes ou texturer les pièces avec plus de douceur que de nombreux procédés à sec. Pour les fabricants d’outils en carbure, de composants usinés, de pièces AM issues de la fabrication additive, de verre ou de boîtiers métalliques à finition esthétique, elle est appréciée pour ses faibles émissions de poussières en suspension, la régularité de la finition, le risque réduit d’incrustation de média sur les surfaces sensibles et une meilleure répétabilité lorsque la pression, la concentration de la suspension et le mouvement de la buse sont étroitement maîtrisés.
| Facteur clé | Conclusion type |
|---|---|
| Type de procédé | Sablage par abrasifs en suspension utilisant de l’eau, des abrasifs et de l’air comprimé |
| Mode de fonctionnement | Sablage en enceinte avec recirculation, récupération et sédimentation |
| Profil des poussières | Très peu de poussières en suspension dans l’air par rapport au sablage à sec |
| Résultat de surface | Finition mate ou satinée fine et homogène, avec une action de coupe modérée |
| Usages courants | Ébavurage, arrondi maîtrisé des arêtes, élimination de calamine, prétraitement avant revêtement, finition esthétique |
| Complexité de l’approvisionnement | Les cabines standard sont généralement livrées plus rapidement que les cellules automatisées sur mesure |
Qu’est-ce que la technologie de sablage humide ?
La technologie de sablage humide est un procédé industriel de traitement de surface dans lequel des particules abrasives sont mises en suspension dans l’eau pour former une suspension, puis projetées sur une pièce au moyen d’air comprimé ou d’un système d’alimentation assisté par pression. Elle appartient à la famille plus large du sablage abrasif, mais se comporte différemment du sablage à sec, car la phase aqueuse modifie le transfert d’énergie vers la surface, la gestion des résidus et la maîtrise de l’environnement de travail.
Dans l’industrie, ce procédé est également appelé sablage humide, sablage en suspension, vapor blasting ou honing liquide, selon la région et l’application. Bien que ces termes soient parfois employés comme des synonymes, le principe reste le même : l’abrasif ne frappe pas la pièce sous la forme d’un flux sec. La phase aqueuse transporte, amortit et stabilise plutôt les particules lorsqu’elles agissent sur la surface visée.
Cette différence est importante, car une suspension humide peut accomplir plusieurs tâches à la fois. Elle peut éliminer les bavures, les oxydes et les contaminants résiduels, produire une texture plus fine et plus homogène, réduire les poussières libres et assurer une préparation de surface maîtrisée sur des pièces difficiles à traiter de façon constante par un procédé à sec plus agressif. Pour de nombreux fabricants, la technologie de sablage humide n’est pas une simple étape de nettoyage, mais un procédé d’ingénierie des surfaces qui influe sur les performances, l’aptitude au revêtement et l’aspect final.
Quelle est la place du sablage humide dans la famille des procédés ?
Dans les opérations de finition industrielle, le sablage humide se situe entre le sablage à sec très agressif et les procédés de finition de masse par lots, comme le traitement vibratoire. Le sablage à sec est souvent choisi pour éliminer fortement la rouille, décaper un revêtement ou créer rapidement une rugosité sur des substrats robustes. La finition vibratoire convient au lissage général par lots, mais elle est moins sélective lorsque seules certaines surfaces, arêtes ou caractéristiques internes doivent être traitées.
Le sablage humide comble le besoin d’un procédé directionnel, maîtrisable et répétable. Une buse peut viser des zones précises, une recette peut être définie pour obtenir une finition cible et l’action d’enlèvement peut être modulée par la pression, la granulométrie du média, la concentration de la suspension, l’angle de la buse et le temps d’exposition. Cette combinaison explique l’utilisation courante du procédé pour les outils de coupe, les pièces automobiles, les pièces forgées, la fabrication additive, le verre et la finition de produits 3C.
Principaux atouts du sablage humide
L’un des principaux avantages est la réduction des poussières en suspension. Pendant le sablage, l’eau limite la dispersion de la plupart des particules libres, ce qui aide à garder l’enceinte de travail plus propre et peut améliorer la visibilité par rapport aux systèmes de sablage à sec utilisant des médias similaires. Cela ne supprime pas le besoin d’extraction du brouillard ni de gestion des boues, mais modifie sensiblement le profil environnemental du procédé.
Un deuxième avantage concerne la qualité de finition. L’action abrasive étant amortie par la phase aqueuse, le sablage humide produit souvent une texture de surface plus fine et plus homogène. Sur les pièces de précision, cela peut faire la différence entre une surface qui paraît simplement nettoyée et une finition à l’aspect maîtrisé.
Un troisième avantage est le risque moindre de rétention d’abrasif sur certaines surfaces sensibles ou plus tendres. En pratique, de nombreux utilisateurs choisissent la technologie de sablage humide pour réduire le risque que le média s’incruste dans le substrat ou contamine les opérations de finition en aval. C’est important pour le prétraitement avant revêtement, les pièces d’aspect et la préparation des arêtes d’outils de coupe revêtus.
Enfin, le procédé se prête à une maîtrise répétable du procédé lorsque l’équipement comprend la recirculation, la gestion de la concentration, la régulation de pression et des réglages fondés sur des recettes. Autrement dit, le sablage humide prend davantage de valeur lorsque les besoins de production évoluent d’un nettoyage occasionnel vers une finition industrielle qualifiée.
Comment fonctionne la technologie de sablage humide ?
La technologie de sablage humide fonctionne selon une boucle de procédé fermée ou semi-fermée comprenant la préparation de la suspension, l’accélération maîtrisée, l’impact sur la surface, la récupération de la suspension, la sédimentation, la gestion du brouillard et la maîtrise du procédé. Le principe est simple, mais les performances en production dépendent de la bonne intégration de ces étapes.
Système de suspension : eau et abrasif en suspension
Le procédé commence dans une cuve contenant de l’eau et un abrasif maintenu en suspension. L’abrasif peut être choisi selon sa dureté, la forme de ses particules et leur distribution granulométrique, en fonction du matériau traité et de l’objectif de surface. Les médias fins sont généralement préférés pour le lissage esthétique et la préparation des arêtes, tandis que des médias plus grossiers ou plus agressifs sont utilisés lorsqu’un taux d’enlèvement supérieur est nécessaire.
L’agitation ou la circulation empêche la suspension de se séparer trop rapidement pendant le fonctionnement. Si le média se dépose, le mélange de sablage effectif change et la machine peut produire des résultats différents même si l’opérateur n’a pas modifié la pression nominale. Pour les travaux de précision, la stabilité de la suspension est donc une variable de procédé, et pas seulement un détail de maintenance.
Circuit d’accélération par air comprimé
Une fois la suspension mélangée, elle est acheminée vers le pistolet de sablage ou la ligne de buses. L’air comprimé accélère le flux d’eau et d’abrasif et le projette sur la pièce selon un angle et une distance de projection définis. L’effet réel de coupe ou de conditionnement dépend non seulement de la pression, mais aussi de la géométrie de la buse, de l’état du flexible, du rapport de mélange, de la vitesse de déplacement de la buse, de l’angle d’impact et du temps d’exposition.
C’est là que la technologie de sablage humide se distingue nettement de l’idée d’un simple « lavage au grain ». Le flux de suspension érode, nettoie et texture toujours la surface, mais l’eau amortit l’impact. Cet amortissement peut améliorer l’homogénéité et limiter une coupe trop vive sur les arêtes et les zones où l’aspect compte.
Récupération en circuit fermé et sédimentation
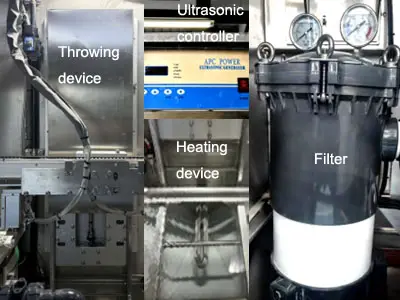
Après l’impact sur la pièce, la suspension usagée retourne par drainage dans le circuit de récupération. L’eau réutilisable et l’abrasif encore utilisable sont recirculés, tandis que les médias fragmentés, les fines et les contaminants retirés se déposent progressivement ou sont dirigés vers les étapes de traitement des déchets abrasifs. Les équipements avancés ajoutent une sédimentation automatique et des fonctions de vidange en un clic afin de maintenir la machine plus près de sa fenêtre de fonctionnement validée pendant les longues séries.
Cette architecture en recirculation est au cœur du sablage humide industriel. Un système mal conçu pour la récupération peut traiter des pièces, mais aura du mal à maintenir une concentration stable, une qualité constante du média et des résultats de finition réguliers dans le temps. En production, la conception de la récupération est donc indissociable de la répétabilité du procédé.
Maîtrise du brouillard et gestion de la chambre
Le sablage humide réduit les poussières, mais crée du brouillard d’eau et des résidus humides à l’intérieur de la cabine. La ventilation de la chambre, le lavage du hublot, le drainage et l’extraction du brouillard sont donc des éléments de conception importants. Une chambre mal gérée peut entraîner une perte de visibilité, une accumulation de projections et une technique opérateur instable.
En sablage de précision, la stabilité de la suspension et de la pression est généralement plus importante que la force maximale.
La maîtrise du brouillard influe également sur la qualité de l’inspection. Si l’opérateur ou le système d’automatisation ne peut pas conserver une observation claire de la zone de travail, la régularité du procédé peut se dégrader, même si le matériel de sablage lui-même est performant.
Régulation PID de la pression et gestion des recettes
Pour l’ébavurage de précision, l’arrondi maîtrisé des arêtes et la finition esthétique, l’objectif n’est généralement pas d’obtenir l’énergie de sablage la plus élevée. Il s’agit d’obtenir le même résultat, pièce après pièce. C’est pourquoi la régulation PID de la pression en boucle fermée est importante : elle aide à maintenir des conditions de sablage stables malgré les variations de charge de suspension, l’usure des buses et la durée de fonctionnement.
La gestion des recettes sur l’IHM ajoute un autre niveau de maîtrise. Lorsque la machine enregistre les recettes de procédé, les autorisations des opérateurs et la logique de changement de série, il devient plus facile de traiter différentes familles de pièces sans dépendre de réglages reposant sur la mémoire de l’opérateur. Cela réduit les variations et permet à la technologie de sablage humide de fonctionner comme un procédé de fabrication qualifié plutôt que comme une simple finition manuelle.
| Paramètre du procédé | Plage ou pratique industrielle typique | Pourquoi est-ce important ? |
|---|---|---|
| Pression de travail | Environ 0,2 à 0,6 MPa dans de nombreuses applications de précision, selon le substrat et le média | Détermine l’énergie d’impact et le taux d’enlèvement |
| Concentration de la suspension | Généralement environ 10 à 35 % en masse d’abrasif, selon l’application | Influe sur l’action de coupe, l’homogénéité de finition et la stabilité du média |
| Granulométrie des abrasifs | Souvent l’équivalent de 20 à 250 µm, selon la finition visée | Influe sur la rugosité, l’élimination des bavures et le comportement des arêtes |
| Débit d’air requis | Varie généralement selon la taille des buses et le nombre de postes ; la charge du compresseur industriel est souvent modérée | Détermine la stabilité du flux et le dimensionnement des utilités |
| Taux d’appoint en média | Généralement périodique plutôt que continu, selon la fragmentation et la contamination | Influe sur le coût d’exploitation et la répétabilité de la finition |
| Distance de projection | Définie par le montage ou le programme et maintenue dans une plage validée | Modifie la densité de couverture et l’agressivité locale |
| Système de commande | Réglages manuels ou recettes PLC/IHM avec boucles de rétroaction | Favorise la cohérence des changements de série et la traçabilité |
| Méthode de récupération | Recirculation en boucle fermée avec sédimentation et évacuation des déchets | Maintient une qualité de suspension exploitable pendant les longues séries |
Pourquoi les paramètres interagissent
Aucun réglage à lui seul ne détermine la finition finale. Une pression plus faible avec un abrasif plus coupant peut enlever de la matière plus rapidement qu’une pression plus élevée avec un abrasif plus doux, tandis que l’angle de la buse peut déterminer si une bavure est proprement éliminée ou simplement rabattue. L’orientation de la pièce, le drainage et la rigidité du montage influent également sur les résultats locaux.
Pour cette raison, la technologie de sablage humide doit être qualifiée comme une fenêtre de procédé, et non comme un simple réglage de machine. Les sites qui la considèrent comme un ensemble de paramètres interdépendants obtiennent généralement une meilleure répétabilité, moins de retouches et une meilleure corrélation entre les essais sur échantillons et la production.
Technologie de sablage humide, sablage à sec et autres méthodes
La technologie de sablage humide est le plus souvent comparée au sablage à sec, car les deux méthodes reposent sur l’impact d’abrasifs. La différence tient au fait que le sablage humide transporte le média dans l’eau, tandis que le sablage à sec projette l’abrasif sous forme de particules sèches. Cette seule différence influe sur la production de poussières, l’aspect de la finition, la maîtrise de la contamination et l’intégration du procédé dans l’environnement de production.
Pour les notions de base, la vue d’ensemble du sablage abrasif est utile, car elle situe les méthodes humides et sèches dans une même famille. En usine, toutefois, le choix dépend moins des définitions du dictionnaire que du besoin d’enlèvement agressif ou de finition maîtrisée. Le sablage à sec reste efficace pour le décapage intensif et la création de rugosité, tandis que la technologie de sablage humide est souvent privilégiée pour les pièces usinées de précision, esthétiques ou revêtues, ou sensibles aux variations de l’état des arêtes.
Le grenaillage de précontrainte et la finition vibratoire ne recoupent que partiellement les procédés de sablage. Le grenaillage de précontrainte est avant tout un procédé fonctionnel d’impact de surface conçu pour produire des effets de contraintes résiduelles, et la spécification ASTM B851 relative au grenaillage de précontrainte reflète cet objectif plus ciblé. La finition vibratoire convient au lissage de masse par lots, mais elle est moins sélective lorsque seules certaines surfaces ou caractéristiques doivent être traitées.
| Critère d’évaluation | Technologie de sablage humide | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire |
|---|---|---|---|---|
| Objectif principal | Nettoyage maîtrisé, ébavurage, préparation des arêtes, texturation, finition esthétique | Décapage rapide, élimination de la rouille et rugosification importante | Grenaillage fonctionnel de précontrainte et maîtrise de la couverture | Lissage par lots et adoucissement général des arêtes |
| Poussières en suspension | Faibles, car l’eau supprime la plupart des poussières libres | Niveau élevé, sauf si le captage des poussières est efficace | Modérée et dépendante du procédé | Faibles poussières en suspension, mais les composés et les boues doivent tout de même être gérés |
| Aspect de surface | Finition mate ou satinée fine et uniforme | Plus rugueuse et souvent plus agressive | Texture issue du grenaillage de précontrainte, axée sur la fonction plutôt que sur l’apparence | Lissage général de toutes les zones exposées |
| Risque de rétention du média | Plus faible sur de nombreuses surfaces sensibles | Plus élevé sur certains substrats plus tendres ou revêtus | Dépend des abrasifs et de l’alliage | Généralement faible pour les problèmes d’incrustation de média projeté |
| Maîtrise sélective des zones locales | Élevée avec la trajectoire de la buse et le montage | Élevée, mais avec des exigences accrues de gestion des poussières | Modérée à élevée dans les systèmes dédiés | Plus faible, car les pièces sont généralement traitées par lots plutôt qu’individuellement |
| Répétabilité | Élevée lorsque la suspension et la pression sont maîtrisées | Bonne, mais dépend souvent davantage de l’opérateur | Élevée lorsque l’intensité et la couverture sont qualifiées | Bonne pour les moyennes par lot, mais moins ciblée sur les caractéristiques localisées |
| Gestion environnementale | Gestion nécessaire des boues, de l’eau et du brouillard | Gestion des poussières sèches et des médias usagés nécessaire | Gestion des médias secs et du confinement nécessaire | Gestion des composés usagés, de l’eau et des médias usés nécessaire |
Un domaine de comparaison particulièrement important est le prétraitement avant revêtement. La propreté et le profil de surface influent sur l’adhérence et la qualité des opérations en aval, raison pour laquelle de nombreux ingénieurs consultent les recommandations de l’AMPP pour la préparation de surface lorsqu’ils choisissent une voie de préparation pour les produits revêtus. Dans ce contexte, la technologie de sablage humide se distingue souvent par son équilibre entre le conditionnement de surface et la réduction des poussières libres, tout en nécessitant une gestion rigoureuse des déchets humides et des médias recyclés.
Spécifications clés à évaluer avant l’achat
Pression de sablage et stabilité de la régulation
La première question d’achat ne devrait pas être « Quelle est la pression maximale ? », mais « Quelle est la stabilité du procédé dans les conditions réelles de production ? ». Pour l’ébavurage, la préparation des arêtes et la finition fine, une pression stable compte généralement davantage que la pression de pointe. Si la pression dérive avec l’évolution des propriétés de la suspension, la finition et le taux d’enlèvement dériveront également.
Les acheteurs devraient donc demander comment la machine détecte, régule et maintient la pression de sablage en fonctionnement continu. Un affichage sur le panneau ne suffit pas à lui seul ; la question la plus pertinente est de savoir si la machine maintient la condition cible à la buse pendant une utilisation prolongée.
Précision des mouvements et répétabilité de la trajectoire de buse
Le sablage manuel peut convenir à des travaux flexibles en faible volume, mais les pièces de précision nécessitent souvent des mouvements commandés par servomoteurs ou des montages hautement répétables. Lorsque l’ébavurage doit être sélectif ou que la préparation des arêtes doit rester dans une plage étroite, la répétabilité de la trajectoire de buse devient une variable directe de qualité. Si une liaison servo X/Y/Z est proposée, vérifiez sa précision de positionnement et la répétabilité du procédé pour les applications où la constance de trajectoire compte autant que le choix de l’abrasif.
Les acheteurs devraient examiner si l’architecture de mouvement correspond réellement à l’application. Une cabine robuste avec une maîtrise de trajectoire insuffisante peut convenir au nettoyage général, mais ne garantit pas nécessairement un résultat validé de préparation des arêtes sur des outils en carbure ou des composants usinés complexes.
Débit, temps de cycle et réalité des changements de série
Le seul temps nominal de sablage peut induire en erreur. Une évaluation utile du débit doit inclure le chargement, le changement de montages, le temps d’égouttage, le rappel des recettes, les pauses d’inspection et le nettoyage courant. Dans de nombreux cas, la production pratique dépend davantage de la logique de manutention que de l’énergie de la buse.
Les changements de série méritent la même attention. Les usines à forte diversité de produits devraient demander combien de temps la machine met à passer d’une famille de pièces à une autre, si les montages sont dédiés ou modulaires et quelle part de jugement opérateur est nécessaire pour rétablir la fenêtre de procédé qualifiée après un changement.
Encombrement et utilités
Les revues d’approvisionnement devraient couvrir l’emprise au sol, les espaces d’accès, la capacité du compresseur, la demande électrique, le drainage, la gestion des boues et les dégagements nécessaires à la maintenance. Les dimensions de brochure donnent souvent une impression de compacité, mais l’emprise totale installée augmente lorsqu’on tient compte des zones de service, du stockage des pièces et du cheminement des utilités.
Les utilités influent également sur la stabilité d’exploitation à long terme. Une alimentation en air sous-dimensionnée, un drainage mal planifié ou un nettoyage difficile des sédiments peuvent transformer une machine techniquement performante en goulot d’étranglement opérationnel.
IHM, traçabilité et autorisations des opérateurs
Pour les sites travaillant en plusieurs équipes ou avec de nombreuses références, la gestion des recettes est un facteur de valeur important. Les systèmes IHM qui enregistrent les réglages validés, gèrent les autorisations et consignent les alarmes limitent les dérives de réglage et rendent les changements de série plus répétables. C’est particulièrement important lorsque le procédé est lié à la préparation avant revêtement, à la qualité des arêtes d’outils ou à des critères visuels approuvés par le client.
Gestion des poussières, du brouillard et des déchets de sablage
Même si le sablage humide réduit les poussières, il nécessite toujours une gestion réfléchie du brouillard d’eau et des abrasifs usagés. Les acheteurs devraient examiner la conception de l’extraction du brouillard, l’entretien du hublot, la stratégie de sédimentation et les procédures d’évacuation des déchets. La sédimentation automatique des déchets abrasifs et une vidange simplifiée peuvent réduire les temps d’arrêt et maintenir des conditions de procédé plus propres entre les intervalles de maintenance.
Sécurité et maintenabilité
Les verrouillages de porte, arrêts d’urgence, éléments mobiles protégés et comportements prévisibles à l’arrêt doivent être examinés avec les données de performance. La maintenabilité est tout aussi importante : les buses, flexibles, joints et zones de sédimentation nécessitent tous une attention périodique. Si la maintenance courante est difficile, la répétabilité se dégradera généralement bien avant que la machine n’atteigne la fin de sa durée de vie mécanique.
Applications dans différents secteurs
La technologie de sablage humide est utilisée dans de nombreux secteurs, car elle peut modifier à la fois la fonction et l’apparence sans dépendre d’un seul mécanisme d’enlèvement agressif. Le procédé peut éliminer les bavures, conditionner les arêtes, décalaminer les pièces forgées, préparer les pièces au revêtement, améliorer l’aspect des surfaces destinées aux consommateurs et nettoyer des géométries complexes difficiles à finir uniformément avec des outils manuels.
La fabrication d’outils de coupe en est l’un des exemples les plus nets. Pour le traitement par arrondi maîtrisé des arêtes des outils de coupe, l’objectif est de préparer de manière maîtrisée le facteur K avant revêtement ; la stabilité de pression, la taille du média et le positionnement de la buse sont donc essentiels. Le procédé est apprécié non seulement parce qu’il arrondit une arête, mais parce qu’il le fait de façon répétable et maîtrisée sur des matériaux durs.
Les pièces métalliques usinées répondent à une autre logique d’application. Pour l’ébavurage des pièces métalliques, le défi consiste à réduire les bavures tout en préservant les angles, les surfaces d’étanchéité et les faces esthétiques. La technologie de sablage humide est souvent privilégiée lorsque l’ébavurage sélectif doit s’accompagner d’une enceinte plus propre et d’une finition plus homogène.
Les lignes de revêtement constituent une autre catégorie majeure. Le prétraitement de surface influe fortement sur l’adhérence, le risque de défauts et la qualité visuelle ; c’est pourquoi le sablage humide pour le prétraitement avant revêtement est utilisé lorsque le nettoyage et la maîtrise de la texture doivent intervenir avant l’application de peinture ou d’autres couches de finition. Dans certains cas, le sablage est intégré à un prétraitement chimique en aval afin de simplifier le flux de procédé.
| Type d’application | Secteur cible | Exemple type de pièce | Bénéfice apporté par le procédé |
|---|---|---|---|
| Arrondi maîtrisé des arêtes d’outils de coupe | Outillage en carbure et fabrication d’outils | Plaquettes, forets, fraises en bout | Préparation maîtrisée des arêtes avant revêtement |
| Ébavurage de pièces métalliques | Automobile, robinetterie, usinage, quincaillerie | Boîtiers, supports et composants de précision | Ébavurage sélectif avec une finition de qualité constante |
| Élimination de la calamine des pièces forgées | Forge et transformation de barres métalliques | Ébauches forgées, barres, arbres | Surfaces plus propres avant usinage ou inspection |
| Prétraitement avant revêtement | Fabrication métallique, appareils électroménagers et finition industrielle | Composants en acier ou en aluminium | Substrat plus uniforme avant revêtement |
| Post-traitement de pièces AM | Fabrication additive | Supports et structures métalliques imprimés en 3D | Élimination des résidus de poudre et amélioration de la texture de surface |
| Grenaillage de précontrainte de pièces métalliques | Secteurs automobile et mécanique | Composants métalliques soumis à des contraintes | Conditionnement maîtrisé des surfaces fonctionnelles |
| Dépolissage du verre | Verre architectural et électronique | Panneaux de verre, couvercles, pièces décoratives | Aspect mat homogène et bonne uniformité visuelle |
| Finition de produits 3C | Électronique grand public | Cadres, coques et boîtiers | Lissage maîtrisé et régularité esthétique |
La tendance sectorielle est constante : la technologie de sablage humide est choisie lorsque le résultat doit être plus maîtrisé qu’un simple nettoyage. Elle est particulièrement pertinente lorsqu’une même étape de procédé doit influer à la fois sur la finition, l’adhérence, l’ébavurage et l’apparence.
Guide de sélection des équipements
La sélection de l’équipement commence par la taille des pièces, la complexité de leur géométrie, le débit visé et la tolérance de finition. Une machine adaptée à la validation sur échantillons peut ne pas convenir à une production en plusieurs équipes, tandis qu’un système à grand débit peut être surdimensionné pour des séries courtes et très diversifiées. L’architecture de l’équipement doit suivre la fenêtre de procédé, et non l’inverse.
Les fabricants doivent également déterminer si la ligne doit offrir de la flexibilité ou être optimisée pour une famille restreinte de pièces. Les cellules flexibles sont utiles pour le développement d’applications et les plannings mixtes, mais une fois le procédé fixé, les systèmes dédiés offrent souvent une meilleure stabilité du temps de cycle.
| Configuration ou gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| Cellule flexible de laboratoire R&D | Essais sur échantillons, développement de recettes, séries courtes | Pièces variées de petite à moyenne taille | Élevé | Étude de faisabilité et validation du procédé |
| Cabine manuelle standard | Production en faible volume ou en atelier à façon | Petites pièces | Moyen | Finition technique générale et sablage flexible |
| Cabine de production à chambre unique | Production répétitive par lots | Pièces de petite à moyenne taille | Moyen à élevé | Ébavurage courant, préparation des arêtes, conditionnement de surface |
| Machine dédiée au traitement pièce par pièce | Flux stable, une pièce à la fois | Pièces de petite à moyenne taille | Élevé | Traitement pièce par pièce avec une logique de cycle fixe |
| Système de production à double chambre | Production répétitive à débit plus élevé | Pièces de petite à moyenne taille | Moyen | Alternance des opérations de chargement et de sablage pour une meilleure utilisation de la machine |
| Cellule servo multi-axes | Travaux de précision sensibles à la géométrie | Pièces 3D complexes | Élevé | Traitement maîtrisé de pièces complexes par trajectoire de buse |
| Système dédié au traitement de pièces en forme de plaque | Production de pièces plates en volume moyen à élevé | Pièces en forme de plaques de moyennes à grandes dimensions | Moyen | Panneaux, plaques et composants à grandes faces |
| Système de traitement de barres rondes | Traitement continu de produits longs | Tiges, barres et arbres | Moyen | Décalaminage et conditionnement de surface de produits cylindriques |
Pour les premiers essais, une unité de sablage humide robotisée pour la R&D est adaptée au développement sur échantillons et aux essais flexibles plutôt qu’à la recherche d’un débit maximal. Lorsque l’application est stabilisée en production répétitive par lots, les cabines standard ou semi-automatisées deviennent souvent plus efficaces sur le plan opérationnel. Lorsque le takt est la principale contrainte, un système de production à double chambre peut améliorer le taux d’utilisation en séparant le chargement du temps de sablage actif.
L’erreur de spécification la plus fréquente consiste à choisir l’automatisation avant d’avoir validé la recette abrasive et les critères d’acceptation. Si la finition cible, le seuil d’ébavurage ou la géométrie des arêtes évolue encore, une validation flexible du procédé conduit généralement à un meilleur choix d’équipement qu’une configuration fixe à grand débit choisie trop tôt.
Coût, délai et considérations de retour sur investissement
Quels facteurs déterminent le coût du système ?
Le coût du système dépend de la taille de la chambre, de la construction résistante à l’usure, du niveau d’automatisation, du nombre de buses, de la conception de la gestion de la suspension, de l’architecture de commande, des montages et des équipements de traitement du brouillard. Deux machines de sablage humide peuvent sembler similaires de l’extérieur tout en relevant de classes de procédé très différentes. Il ne faut pas s’attendre à ce qu’une cabine de nettoyage général et une cellule de finition de précision qualifiée aient le même prix ou les mêmes performances.
Le coût d’exploitation mérite la même attention. Le réapprovisionnement en abrasif, l’usure des buses, le remplacement des flexibles, la consommation des utilités, l’évacuation des boues, les arrêts pour nettoyage et la requalification du procédé contribuent tous au coût total de possession. Dans de nombreuses usines, une production instable coûte plus cher que les consommables, car les retouches, les inspections et les rebuts s’accumulent rapidement.
Principes habituels des délais de livraison
Les délais doivent être compris comme des plages typiques plutôt que comme des promesses absolues. Les cabines standardisées passent souvent plus rapidement par l’étude et la fabrication, car leur configuration de base a déjà fait ses preuves. L’automatisation sur mesure, les montages dédiés, les mouvements multiaxes ou les étapes de prétraitement intégrées nécessitent généralement davantage de temps pour l’étude, l’assemblage, les essais de fonctionnement et la réception.
La validation sur échantillons doit également être incluse dans le délai réel. Si l’application nécessite encore le choix du média, l’approbation de la finition ou la confirmation du cycle, le projet n’est pas réellement prêt pour la production, même si le bâti de la machine est terminé.
D’où provient généralement le retour sur investissement ?
Le retour sur investissement de la technologie de sablage humide est généralement cumulatif plutôt que lié à un seul facteur. Les gains proviennent souvent du remplacement de l’ébavurage manuel, de la réduction des variations de finition, de l’amélioration de l’aptitude au revêtement, de la diminution des retouches, de la réduction des reprises secondaires et de la stabilisation de la qualité d’une pièce à l’autre. Cette dynamique est particulièrement marquée lorsque la méthode actuelle dépend fortement du jugement de l’opérateur.
Dans les applications d’outillage, le retour sur investissement peut être lié à une préparation plus constante des arêtes et à une meilleure maîtrise du revêtement en aval. Pour les pièces métalliques, il peut résulter du remplacement du brossage ou du meulage manuel par un procédé plus répétable. Sur les lignes de prétraitement, le gain se manifeste souvent par une diminution des défauts de revêtement et un état du substrat plus fiable.
Cadre pratique d’évaluation du retour sur investissement
Un modèle réaliste de retour sur investissement doit comparer l’ensemble du flux de procédé avant et après la mise en œuvre. Il doit inclure la main-d’œuvre, les utilités, la maintenance, l’abrasif, les rebuts, les retouches, l’effet sur le takt, l’effort d’inspection et la valeur de la constance apportée par les recettes. Les sites qui comparent les machines uniquement sur leur prix d’achat sous-estiment souvent le coût qualité intégré à leur méthode de finition actuelle.
Le retour sur investissement à court terme peut être plus lent si le mix de production change constamment et si chaque famille de pièces nécessite une recette validée distincte. À l’inverse, il se concrétise généralement plus vite lorsqu’un petit nombre de pièces récurrentes souffrent de variations liées au travail manuel, de rejets esthétiques, de problèmes de revêtement ou d’un excès de main-d’œuvre de finition.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide pour le traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les médias abrasifs et le développement d’applications, comme le décrit À propos de DasiAuto.
Les essais d’application et le développement du procédé permettent d’évaluer les abrasifs et les paramètres de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces autour de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle particulière doit être établie par des essais représentatifs sur échantillons. DasiAuto accompagne l’installation, la formation des opérateurs et le support technique continu tout au long du processus de production.
Questions fréquentes
La technologie de sablage humide peut-elle être testée sur des échantillons avant la commande de l’équipement ?
Oui. Les essais sur échantillons servent couramment à confirmer la qualité de finition, le comportement lors de l’élimination des bavures, l’état des arêtes et la logique de cycle probable sur le matériau et la géométrie réels. Pour les applications de précision, un essai de traitement est souvent le moyen le plus rapide de déterminer si la fenêtre de procédé convient avant de figer la configuration finale de la machine.
La technologie de sablage humide convient-elle aux pièces sur mesure et à une production mixte ?
Dans la plupart des cas, oui, à condition de choisir la machine et les montages en fonction du niveau de variation au sein de la famille de pièces. Le procédé peut être ajusté selon le type de média, la concentration de la suspension, la pression, l’angle de la buse et la trajectoire de mouvement ; il convient donc aussi bien à la production à volume fixe qu’aux séries courtes flexibles, si les changements de série sont correctement gérés.
Que devraient comprendre l’installation et la mise en service ?
Un périmètre de mise en service adéquat doit comprendre la vérification des utilités, l’installation de la machine, les contrôles des commandes, les essais de circulation et de sablage, le réglage initial des recettes et les essais de réception sur des pièces représentatives. Si le système comprend des mouvements servo-commandés ou une automatisation propre à l’application, la vérification des trajectoires et des interverrouillages de sécurité doit également faire partie de la mise en service.
Quelle formation les opérateurs d’une ligne de sablage humide nécessitent-ils généralement ?
Les opérateurs doivent généralement être formés à la préparation de la suspension, au réapprovisionnement en abrasif, à l’inspection des buses, aux séquences de démarrage et d’arrêt, au nettoyage quotidien et au dépannage de base. En cas d’utilisation de recettes IHM ou de mouvements programmés, la formation doit également couvrir les autorisations, la gestion des alarmes et les moyens d’éviter toute dérive hors de la fenêtre de procédé validée.
Quel support après-vente est le plus important pour la technologie de sablage humide ?
Les principaux besoins de support concernent la disponibilité des pièces de rechange, le réapprovisionnement en abrasif adapté, la réactivité du dépannage et l’aide au rétablissement d’une qualité de finition stable si les résultats commencent à dériver. Les performances à long terme dépendent non seulement du matériel, mais aussi du maintien du système abrasif, des pièces d’usure et des réglages de procédé dans la plage de fonctionnement approuvée.
Dans quel délai la technologie de sablage humide peut-elle générer un retour sur investissement ?
Le délai de retour sur investissement dépend du procédé remplacé et des pertes de qualité déjà présentes. Il est généralement plus court lorsque l’ébavurage manuel, un prétraitement irrégulier, des retouches esthétiques ou les rebuts dus à une finition instable représentent des coûts importants, et plus long lorsque le volume de production est faible ou que le mix de pièces change constamment.


