

Réponse rapide
Le traitement de surface par sablage humide est généralement préférable pour les pièces de précision lorsqu’il faut ébavurer de manière maîtrisée, adoucir les arêtes, préparer les pièces au revêtement ou obtenir une finition esthétique, tout en générant moins de poussières en suspension que le sablage à sec. En mettant les abrasifs en suspension dans l’eau puis en accélérant la bouillie par air comprimé, le procédé atténue l’intensité de l’impact, améliore l’uniformité de la finition et favorise une répétabilité stable, à condition de maintenir la pression, la concentration de la bouillie, le déplacement de la buse et les conditions de récupération dans une plage de fonctionnement validée.
| Facteur clé | Conclusion type |
|---|---|
| Type de procédé | Sablage par abrasifs en suspension utilisant de l’eau, des abrasifs et de l’air comprimé |
| Effet sur la surface | Finition mate ou satinée fine et uniforme, avec micro-érosion modérée |
| Profil des poussières | Très peu de poussières libres en suspension dans l’air par rapport au sablage à sec |
| Adéquation aux applications de précision | Bien adapté à l’ébavurage sélectif, à l’adoucissement des arêtes et aux pièces exigeant un aspect soigné |
| Pièces courantes | Outils de coupe, pièces métalliques usinées, pièces forgées, pièces AM, verre et boîtiers 3C |
| Profil d’approvisionnement | Les cabines standard sont généralement fournies plus rapidement que les cellules automatisées sur mesure |
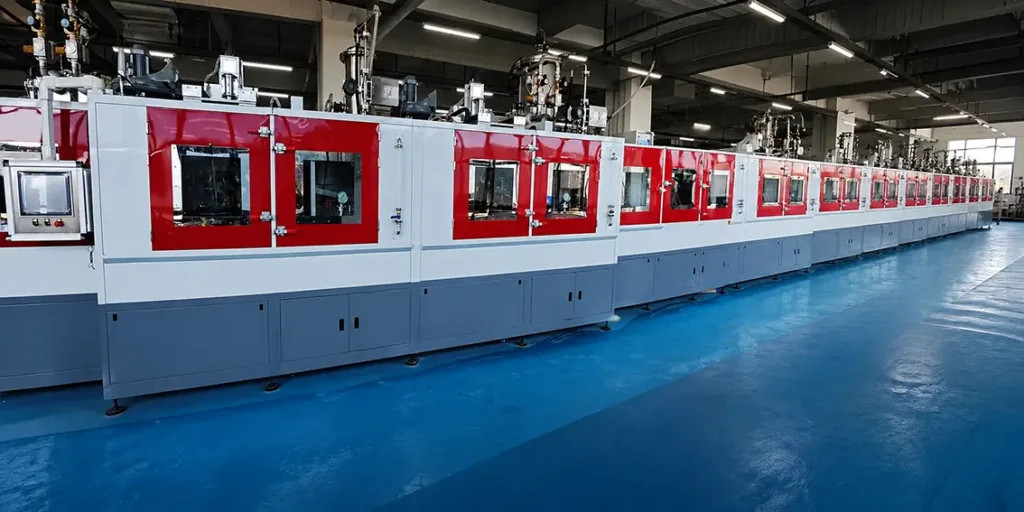
Qu’est-ce que le traitement de surface par sablage humide ?
Le traitement de surface par sablage humide est un procédé industriel qui utilise des particules abrasives en suspension dans l’eau pour nettoyer, texturer, décalaminer, ébavurer, grenailler de précontrainte ou affiner la surface d’une pièce. Il appartient à la famille plus vaste du sablage abrasif, mais se distingue du sablage à sec : l’abrasif est transporté en phase liquide plutôt que sous forme de flux de particules sèches. Dans le langage courant de la fabrication, on le désigne aussi, selon les régions et les applications, par sablage humide, sablage en suspension, vapor blasting ou honing liquide.
Sur le plan technique, le procédé associe trois éléments fonctionnels : une phase aqueuse qui transporte et amortit l’abrasif, un système de sablage qui accélère la bouillie vers la pièce, et une boucle de récupération qui recircule les médias réutilisables tout en séparant les particules fines et les déchets. Cette combinaison modifie à la fois l’action exercée sur la surface et la gestion de l’environnement de l’atelier. Par rapport au sablage à sec, le procédé génère généralement beaucoup moins de poussières libres et produit souvent une texture visuelle plus fine.
La famille de procédés couvre un large éventail d’objectifs de traitement de surface. D’un côté, le sablage humide peut éliminer la calamine de forge, les oxydes résiduels, les bavures et les contaminants laissés par l’usinage ou le traitement thermique. De l’autre, il peut produire des finitions esthétiques maîtrisées, préparer au revêtement les arêtes d’outils en carbure, lisser des surfaces issues de la fabrication additive ou dépolir uniformément le verre sans l’aspect plus agressif associé au sablage à sec avec un abrasif grossier.
Il faut distinguer le traitement de surface par sablage humide d’un simple « sablage auquel on ajoute de l’eau ». Un système de production comprend une cuve à bouillie, une agitation ou une recirculation, une régulation de pression, une chambre de sablage fermée, une commande de buse, un dispositif de maintien des pièces, un drainage, une décantation, une réduction du brouillard et la gestion du sable usé. L’efficacité du procédé dépend du bon fonctionnement conjoint de tous ces éléments.
Pourquoi les fabricants choisissent le sablage humide
La principale raison pour laquelle les fabricants adoptent ce procédé est la maîtrise du traitement. L’eau supprime la majeure partie des poussières libres, contribue à stabiliser la visibilité dans la chambre et modifie le comportement à l’impact du flux abrasif. Il en résulte généralement une texture plus uniforme et un risque moindre d’attaque trop agressive sur les zones sensibles.
La propreté de la surface après traitement constitue une autre raison. Sur de nombreux substrats tendres, revêtus ou sensibles à l’aspect, le film d’eau peut réduire la tendance des particules abrasives à s’incruster dans la surface. C’est important pour la préparation avant revêtement, la finition esthétique et tout procédé en aval où des résidus incrustés peuvent provoquer des défauts.
Place au sein de la famille des procédés de traitement de surface
Le sablage humide se situe entre le sablage à sec très agressif et les méthodes de finition en vrac telles que le traitement vibratoire. Il est plus ciblé que la finition en masse, car le jet peut être dirigé vers des surfaces, des arêtes ou des zones internes précises. En parallèle, il est généralement plus doux et plus facile à maîtriser que le sablage à sec lorsque l’application exige un conditionnement précis des arêtes ou une texture visuelle uniforme.
C’est pourquoi on le retrouve dans l’outillage, les composants automobiles, les pièces de robinetterie, les produits forgés, la fabrication additive, le traitement du verre et l’électronique grand public. De nombreuses usines le considèrent moins comme une méthode de nettoyage que comme une étape de traitement de surface de précision qui influe sur l’adhérence, l’aspect, la qualité d’assemblage et les performances des outils.
Comment fonctionne le traitement de surface par sablage humide ?
Le traitement de surface par sablage humide repose sur une boucle maîtrisée de préparation de la bouillie, d’accélération par air comprimé, d’impact sur la surface, de récupération de la bouillie, de séparation des contaminants et de gestion du brouillard. Le principe est simple, mais la maîtrise de la concentration, la stabilité de la pression et la gestion des médias déterminent si le résultat est réellement adapté à la production.
Préparation de la suspension et maintien des abrasifs
Le procédé commence dans la cuve à bouillie, où l’eau et l’abrasif sont mélangés pour former une suspension stable. Une agitation, une circulation ou les deux empêchent les médias de décanter trop rapidement pendant le fonctionnement. Si la concentration de la bouillie dérive au fil du temps, la vitesse d’enlèvement et la finition obtenues sur la pièce peuvent changer, même si le réglage de pression affiché sur le panneau reste inchangé.
Le type de média est choisi en fonction de sa dureté, de sa forme, de sa distribution granulométrique et de la réaction de surface souhaitée. Les granulométries fines sont généralement utilisées pour la finition esthétique, l’adoucissement des arêtes et l’ébavurage léger. Des médias plus grossiers ou plus durs conviennent mieux lorsqu’il faut éliminer la calamine plus rapidement, texturer davantage ou renforcer l’action de nettoyage.
Parcours d’accélération par air comprimé
Une fois préparée, la bouillie est acheminée vers le pistolet de sablage ou l’ensemble de buses. L’air comprimé accélère le mélange abrasif-eau et le dirige vers la pièce selon un angle et une distance de projection définis. L’énergie de sablage est donc déterminée non seulement par la pression, mais aussi par la géométrie de la buse, l’état de la conduite, la concentration de la bouillie, la distance à la cible et la vitesse de déplacement de la buse.
Comme l’eau amortit l’abrasif, le contact est généralement moins brutal qu’en sablage à sec. Le procédé enlève néanmoins de la matière et modifie la surface, mais son action est souvent plus fine et plus uniforme. C’est l’une des raisons pour lesquelles il est largement utilisé pour le conditionnement maîtrisé des arêtes et les finitions décoratives homogènes.
Récupération en circuit fermé et sédimentation
Après l’impact, la bouillie usagée s’écoule vers le circuit de récupération de la machine. L’eau réutilisable et les médias encore utilisables sont recirculés, tandis que l’abrasif fragmenté, les fines de matériau de base enlevées et les autres contaminants sont séparés progressivement par décantation ou sédimentation. Dans les systèmes avancés, le sable usé peut être évacué automatiquement afin que la boucle de sablage reste plus proche de son état cible lors des longues séries de production.
Cette architecture de récupération est l’une des caractéristiques déterminantes du sablage industriel en suspension. Une simple installation de sablage suivie d’un rinçage peut sembler similaire à première vue, mais elle ne permet généralement pas d’atteindre le même niveau de stabilité du procédé : les contaminants s’accumulent plus vite et l’état des médias devient moins prévisible. Un système en boucle fermée favorise une finition plus constante, réduit les retouches et facilite la qualification du procédé pour la production.
Gestion du brouillard et environnement de la chambre
Le sablage humide produit beaucoup moins de poussières libres que le sablage à sec, mais il génère tout de même du brouillard d’eau et des résidus en suspension dans l’enceinte. C’est pourquoi les équipements industriels utilisent le rinçage des vitres, l’extraction de la chambre et des dispositifs de maîtrise du brouillard pour préserver la visibilité et limiter la condensation. Une bonne visibilité n’est pas seulement une question d’ergonomie : elle influe aussi sur le positionnement de la buse, la fiabilité de l’inspection et la régularité des cycles.
Régulation de la pression et répétabilité des recettes
Une différence essentielle entre les équipements de base et les systèmes avancés tient à la régulation de la pression pendant le sablage réel. Dans de nombreuses applications de précision, la pression maximale absolue n’est pas prioritaire. Il importe davantage de maintenir la même pression et le même état de bouillie de la première à la dernière pièce.
En sablage de précision en suspension, la stabilité de la pression et de la concentration compte généralement davantage que la force de sablage maximale.
C’est là que la régulation PID de la pression en boucle fermée et la logique HMI basée sur des recettes prennent toute leur importance. Elles permettent aux opérateurs ou aux ingénieurs procédés d’enregistrer des réglages validés, de limiter les dérives au réglage et de passer d’une famille de pièces à une autre sans dépendre entièrement de la mémoire des opérateurs.
| Paramètre du procédé | Pratique industrielle courante | Pourquoi est-ce important ? |
|---|---|---|
| Pression de travail | Généralement réglée dans une plage de sablage faible à moyenne selon le substrat et l’objectif de finition | Détermine l’intensité de l’impact et le comportement d’enlèvement |
| Concentration de la suspension | Maintenue dans une plage validée en pourcentage massique (wt %) ou en volume | Influe sur la vitesse d’enlèvement, la régularité de la finition et la stabilité des médias |
| Granulométrie des abrasifs | Les distributions granulométriques fines à moyennes sont courantes selon l’application | Influe sur la rugosité, l’action d’ébavurage et l’état des arêtes |
| Débit d’air requis | Dépend du diamètre de la buse, de la pression et du nombre de postes | Détermine le dimensionnement du compresseur et la stabilité du jet |
| Taux de consommation des abrasifs | Varie selon la durabilité des abrasifs, la charge de contamination et la sévérité du cycle | Influe sur les coûts d’exploitation et la fréquence de réapprovisionnement |
| Distance de projection | Généralement déterminée par la méthode de l’opérateur, le montage ou le programme de mouvement | Modifie la densité de couverture et la force d’impact locale |
| Mode de commande | Réglage manuel de la consigne ou gestion des recettes par PLC/IHM | Réduit les variations lors du réglage initial et des changements de série |
| Boucle de récupération | Recirculation en boucle fermée avec sédimentation et évacuation des déchets | Contribue à stabiliser la fenêtre de procédé lors des cycles prolongés |
Pourquoi les interactions entre paramètres comptent
Aucun réglage ne détermine à lui seul le résultat final. Une pression plus faible associée à un abrasif plus dur peut parfois couper plus efficacement qu’une pression supérieure avec un média plus fin et plus tendre. De même, l’orientation du montage et l’angle de la buse peuvent avoir davantage d’influence sur l’ébavurage sélectif que la taille nominale de la chambre.
C’est pourquoi le traitement de surface par sablage humide doit être considéré comme une discipline d’ingénierie des procédés plutôt que comme une simple opération machine. Les résultats les plus fiables s’obtiennent en validant les relations entre les médias, la pression, la trajectoire de la buse, le temps de maintien et les conditions de récupération avant le lancement du procédé en production.
Traitement de surface par sablage humide, sablage à sec ou autres méthodes
La comparaison la plus courante oppose le sablage humide au sablage à sec, car les deux reposent sur l’impact d’abrasifs, mais la phase porteuse modifie considérablement le procédé. La définition générale du sablage abrasif permet de cerner les points communs, mais, dans la pratique, l’ajout d’eau modifie le comportement des poussières, le caractère de la finition, le transport des médias et les exigences de nettoyage de l’atelier. Pour les pièces de précision, ces différences peuvent influer non seulement sur l’aspect, mais aussi sur le revêtement, l’inspection et la qualité d’assemblage en aval.
Le sablage à sec conserve une place importante dans l’industrie. Il est souvent privilégié pour le décapage agressif, l’élimination de la corrosion, la rugosification prononcée et le nettoyage à grande échelle lorsque la vitesse compte davantage que la maîtrise d’une finition fine. Le traitement de surface par sablage humide devient plus intéressant lorsque l’usine recherche une surface plus fine, moins de poussières en suspension et un enlèvement de matière plus modéré sur des zones localisées.
Le grenaillage de précontrainte et la finition vibratoire ne recoupent que partiellement ces méthodes. Le grenaillage de précontrainte est principalement un procédé fonctionnel de traitement par impact, et non une méthode de nettoyage ou d’ébavurage polyvalente ; la spécification ASTM B851 sur le grenaillage de précontrainte illustre ce rôle spécialisé. La finition vibratoire est efficace pour le lissage en vrac, mais elle est moins sélective lorsque les pièces comportent des surfaces localisées critiques, des arêtes fragiles ou des éléments internes nécessitant un traitement maîtrisé.
| Critère d’évaluation | Sablage humide | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire |
|---|---|---|---|---|
| Objectif principal | Nettoyage maîtrisé, ébavurage, préparation des arêtes, texturation, finition esthétique | Décapage rapide, élimination de la rouille, rugosification, nettoyage général | Traitement fonctionnel par impact de surfaces métalliques | Lissage en vrac, adoucissement des arêtes et finition en masse |
| Poussières libres en suspension dans l’air | Niveau faible, car l’eau réduit la plupart des poussières | Élevées sauf si une aspiration des poussières efficace est utilisée | Niveau modéré et dépendant du procédé | Faible niveau de poussières en suspension, mais les composés et la bouillie doivent tout de même être gérés |
| Caractéristiques de la finition de surface | Finition mate ou satinée fine et uniforme | Finition plus rugueuse et souvent plus agressive | Texture fonctionnelle issue du grenaillage plutôt que finition esthétique | Lissage étendu dans le temps sur toutes les surfaces exposées |
| Risque d’incrustation d’abrasifs | Risque plus faible sur de nombreux substrats tendres ou sensibles à l’aspect | Risque plus élevé sur certains substrats et revêtements | Dépend des abrasifs et de la spécification | Risque généralement faible d’incrustation par impact de particules projetées |
| Maîtrise du traitement localisé | Élevée avec maîtrise de la trajectoire et de l’angle des buses et montage adapté | Élevée, mais avec des exigences accrues de gestion des poussières | Moyenne à élevée dans les systèmes dédiés au grenaillage de précontrainte | Moindre, car les lots sont traités ensemble |
| Répétabilité | Élevée lorsque la bouillie et la pression sont maîtrisées | Niveau de répétabilité satisfaisant, mais les variations liées au travail manuel sont souvent plus importantes | Élevée lorsque l’intensité et la couverture sont qualifiées | Bonne pour les moyennes par lot, moins bonne sur les zones ciblées |
| Gestion environnementale | Gestion des boues humides et du brouillard nécessaire | Gestion des poussières sèches et des médias usés nécessaire | Médias secs et résidus à gérer de manière maîtrisée | Gestion requise de l’usure des médias et des composés |
L’un des critères de décision les plus importants est le prétraitement avant revêtement. La qualité de la préparation de surface influe sur l’adhérence, l’aspect et la durabilité du revêtement, raison pour laquelle de nombreux ingénieurs se réfèrent aux normes de préparation de surface de l’AMPP lors du choix d’une voie de prétraitement. Dans ce contexte, le sablage humide est souvent retenu pour l’équilibre qu’il offre entre efficacité de nettoyage, faible niveau de poussières en suspension et régularité de la surface, même s’il exige une gestion rigoureuse des boues et de l’eau.
Spécifications clés à évaluer avant l’achat
Plage de pression et stabilité de la pression
Les acheteurs s’intéressent souvent d’abord à la pression maximale, mais celle-ci est rarement le critère le plus important. Dans une ligne de sablage humide en production, la capacité à maintenir une plage de procédé stable sous la charge réelle de fonctionnement compte davantage que les chiffres de pression mis en avant. L’ébavurage de précision et la préparation des arêtes bénéficient généralement plus de la régularité que d’une force brute.
Lors de l’examen des spécifications, demandez comment la machine maintient la pression pendant la circulation continue et si la logique de commande compense les variations de charge. Un affichage de pression ne garantit pas à lui seul la stabilité du procédé si l’état de la bouillie dérive en arrière-plan.
Circuit de bouillie et maîtrise de la concentration
Le système de bouillie mérite autant d’attention que la chambre de sablage. La conception de la cuve, la méthode d’agitation, la configuration de la recirculation, le cheminement des flexibles et l’accès au nettoyage déterminent tous si l’abrasif reste uniformément réparti et si les médias fragmentés sont retirés avant de dégrader la qualité de finition. Les usines qui négligent le circuit de bouillie découvrent souvent plus tard que la machine est mécaniquement fiable, mais que la stabilité du procédé est insuffisante.
La maîtrise de la concentration est particulièrement importante en production sur plusieurs équipes. Si le système ne peut pas maintenir un mélange de travail répétable, la vitesse d’enlèvement et la texture de surface peuvent dériver au point de créer des problèmes de qualité latents bien avant que les opérateurs ne remarquent des défauts évidents.
Capacité de mouvement et maintien des pièces
La manipulation manuelle de la buse peut convenir au nettoyage général ou aux travaux flexibles de faible volume, mais les pièces sensibles à leur géométrie nécessitent souvent des montages indexés, un mouvement servocommandé ou des trajectoires programmables. C’est particulièrement vrai pour les outils en carbure, les composants issus de la fabrication additive et les pièces usinées complexes présentant des bavures localisées ou des zones dont l’aspect est critique.
Un fournisseur doit pouvoir expliquer comment la répétabilité du mouvement se traduit par une répétabilité de surface. Dans de nombreuses applications, le résultat qualité dépend autant de la maîtrise de la trajectoire de la buse que de l’abrasif lui-même.
Débit, changements de série et temps de cycle réel
Un temps de cycle annoncé n’est utile que s’il inclut le chargement, l’égouttage, l’échange de montage, le rappel de recette, les pauses d’inspection et les interruptions de maintenance. Le nombre de pièces conformes par heure est généralement une mesure de capacité plus réaliste que le seul temps de sablage. C’est important pour comparer les cabines manuelles aux systèmes automatisés ou à chambres alternées.
Les usines à forte diversité de références doivent également évaluer le temps de changement de série entre les familles de pièces. Une machine rapide sur le papier peut tout de même devenir un goulot d’étranglement si les montages, les changements de recette ou les ajustements de bouillie sont lents et dépendent de l’opérateur.
Encombrement, utilités et accès pour la maintenance
L’encombrement au sol ne se limite pas à la largeur et à la profondeur de la cabine. Les acheteurs doivent tenir compte de l’accès opérateur, des dégagements nécessaires à la maintenance, de la capacité du compresseur, du raccordement électrique, du drainage, de la collecte des déchets et de la circulation sécurisée des pièces et des palettes autour de la machine. L’extraction du brouillard et l’entretien des vitres de contrôle doivent aussi être examinés tôt, et non après l’installation.
L’accès pour la maintenance compte, car les buses, joints, flexibles et zones de sédimentation sont des éléments d’usure ou d’entretien. Si le nettoyage courant est difficile, la disponibilité de la machine en pâtit généralement. Une évaluation pratique des achats doit donc porter sur la maintenabilité de la machine autant que sur ses performances techniques.
IHM, traçabilité et logique de sécurité
Les fonctions HMI modernes sont précieuses lorsqu’un procédé doit rester validé d’un opérateur et d’une équipe à l’autre. La gestion des recettes, les autorisations utilisateur, l’historique des alarmes et les rappels de maintenance réduisent les variations lors des changements de série et contribuent à préserver une routine documentée de traitement de surface. Il convient d’examiner en parallèle les dispositifs de sécurité, tels que les interverrouillages de porte, la logique d’arrêt d’urgence, les zones de chargement protégées et le comportement d’arrêt en cas de défaillance.
Applications dans différents secteurs
Le traitement de surface par sablage humide est utilisé dans de nombreux secteurs, car il peut influer simultanément sur la fonction, l’aspect, l’adhérence et la facilité des opérations de fabrication en aval. Le mécanisme de base reste le même, mais la fenêtre de procédé varie selon le substrat, la géométrie et l’objectif de surface. Cette souplesse explique la présence de cette méthode dans l’outillage, l’automobile, la fabrication métallique, la fabrication additive, le traitement du verre et l’électronique grand public.
La fabrication d’outils de coupe en est un exemple particulièrement parlant. Pour l’adoucissement des arêtes des outils de coupe, l’objectif est de préparer de manière maîtrisée le facteur K avant revêtement ; le procédé doit donc contrôler étroitement la pression, la granulométrie des médias, l’angle de la buse et le temps de maintien. De faibles écarts dans la préparation des arêtes peuvent influer sur le support du revêtement et, dans bien des cas, sur les performances de coupe.
Les pièces usinées posent un autre défi. Pour l’ébavurage des pièces métalliques, le procédé doit éliminer les bavures tout en préservant les angles, les faces d’étanchéité, les zones esthétiques et les exigences dimensionnelles. Le sablage humide est souvent choisi parce qu’il offre une action plus ciblée que la finition en masse et un environnement d’atelier plus propre que le sablage à sec à l’air libre.
Le prétraitement avant revêtement constitue un autre grand groupe d’applications. La propreté et la texture de la surface influent fortement sur l’adhérence du revêtement, et le sablage humide pour le prétraitement avant revêtement peut être intégré aux étapes de finition en aval lorsqu’une préparation maîtrisée du substrat est requise. Sur certaines lignes, l’étape de sablage est également associée à une ligne de sablage et de phosphatation afin que la pièce passe par des étapes de prétraitement successives plutôt que par des opérations distinctes et déconnectées.
| Type d’application | Secteur cible | Exemple type de pièce | Bénéfice apporté par le procédé |
|---|---|---|---|
| Adoucissement des arêtes des outils de coupe | Outillage en carbure et fabrication d’outils de coupe | Plaquettes, forets et fraises en bout | Préparation maîtrisée des arêtes et meilleure aptitude au revêtement |
| Ébavurage de pièces métalliques | Secteurs de l’automobile, de l’usinage, de la robinetterie et de la quincaillerie | Boîtiers, supports et corps de vanne | Ébavurage sélectif avec un état de surface régulier |
| Élimination de la calamine des pièces forgées | Forge, barres brutes et transformation de l’acier | Ébauches forgées, arbres et barres | Surfaces plus propres avant usinage ou inspection |
| Prétraitement avant revêtement | Fabrication, appareils électroménagers et finition industrielle | Composants en acier et en aluminium | État du substrat plus uniforme avant le revêtement en aval |
| Post-traitement de pièces AM | Fabrication additive | Supports et structures métalliques imprimés en 3D | Élimination des résidus de poudre et amélioration de la texture visuelle |
| Grenaillage de précontrainte de pièces métalliques | Composants mécaniques et automobiles | Pièces métalliques soumises à des contraintes mécaniques | Conditionnement fonctionnel de la surface extérieure |
| Dépolissage du verre | Transformation du verre architectural et du verre pour l’électronique | Panneaux, capots et verre décoratif | Aspect mat uniforme, sans marques grossières de sablage à sec |
| Finition de produits 3C | Production d’électronique grand public et d’appareils numériques | Châssis, coques et boîtiers | Lissage maîtrisé et aspect régulier |
La tendance commune à tous ces secteurs est claire : le sablage humide est choisi lorsqu’un fabricant a besoin de plus qu’un simple nettoyage. Il est particulièrement utile lorsque la même étape de procédé doit réduire les bavures, maîtriser la texture, améliorer l’aptitude au revêtement et maintenir un résultat répétable sur de grands lots ou lors de changements fréquents de série.
Guide de sélection des équipements
Le choix d’un équipement de traitement de surface par sablage humide commence par quatre questions : dimensions des pièces, complexité de leur géométrie, cadence requise et tolérance de finition. Ces critères déterminent s’il convient d’opter pour une cellule de laboratoire flexible, une cabine manuelle pour traitement par lots, une machine de production traitant les pièces une par une ou un système multiaxe plus automatisé. Le mauvais choix résulte souvent d’une attention excessive portée à un seul facteur, comme la taille de la chambre, au détriment des changements de série, des montages ou des besoins de mouvement.
Le flux de production constitue un deuxième critère. Certaines usines traitent de nombreuses familles de pièces en petites séries et ont besoin de changements rapides de recette et d’un chargement flexible. D’autres fabriquent des géométries stables et répétitives et tirent davantage parti d’une manutention dédiée, de chambres alternées ou de déplacements programmés de la buse.
| Configuration ou gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| Cellule de laboratoire flexible pour la R&D | Essais sur échantillons, mise au point de recettes et essais de courte durée | Pièces variées de petite à moyenne taille | Élevé | Études de faisabilité et validation du procédé |
| Cabine manuelle standard | Production en faible volume ou travaux à façon | Petites pièces | Moyen | Finition flexible et opérations techniques de sablage occasionnelles |
| Cabine de production à chambre unique | Production répétitive par lots | Pièces de petite à moyenne taille | Moyen à élevé | Ébavurage courant, préparation des arêtes et finition esthétique |
| Machine dédiée au traitement pièce par pièce | Flux stable, une pièce à la fois | Pièces de petite à moyenne taille | Élevé | Traitement pièce par pièce avec logique de cycle maîtrisée |
| Système de production à double chambre | Production répétitive à débit plus élevé | Pièces de petite à moyenne taille | Moyen | Alternance des opérations de chargement et de sablage pour une meilleure utilisation de la machine |
| Système servo multiaxe | Production de précision pour géométries sensibles | Pièces 3D complexes | Élevé | Traitement ciblé avec trajectoire maîtrisée |
| Système dédié au traitement de pièces en forme de plaque | Production de pièces plates en volume moyen à élevé | Pièces planes de moyennes à grandes dimensions | Moyen | Plaques, panneaux et composants présentant de larges surfaces planes |
| Système de traitement de barres rondes | Traitement continu de produits longs | Tiges, barres et arbres | Moyen | Décalaminage et conditionnement de surface de produits cylindriques |
Pour le développement, une cellule de sablage humide pour la R&D convient lorsque les fenêtres de procédé doivent encore être testées sur différents substrats et différentes formes de pièces. Pour une production standard par lots, une cabine de sablage humide à chambre unique constitue un choix logique lorsque la famille de pièces est stable et que le flux de travail est répétitif. Lorsque la cadence est prioritaire et que le chargement peut être alterné efficacement, un système de sablage à double chambre est souvent plus productif qu’un poste fermé unique.
L’erreur de sélection la plus fréquente consiste à spécifier trop tôt le niveau d’automatisation. Si le grade d’abrasif, l’objectif de préparation des arêtes ou la logique réelle du cycle restent incertains, il vaut généralement mieux valider d’abord la fenêtre de procédé, puis choisir l’architecture de la machine en fonction de la recette ainsi confirmée.
Coût, délai et considérations de retour sur investissement
Principaux facteurs de coût
Le prix d’un système de sablage humide dépend de plusieurs niveaux de spécification : dimensions de la chambre, niveau d’automatisation, commande des mouvements, matériaux résistants à l’usure, nombre de buses, conception de la gestion de la bouillie, extraction du brouillard, montages, architecture HMI et méthode de gestion des déchets. Deux machines d’apparence similaire peuvent avoir des coûts très différents : l’une peut viser le nettoyage général, tandis que l’autre est conçue pour une finition de précision répétable.
Le coût d’exploitation doit être examiné avec autant de soin que l’investissement initial. Le réapprovisionnement en abrasif, l’usure des buses, la durée de vie des flexibles, l’élimination des boues, les besoins en énergie et en utilités, la main-d’œuvre de maintenance et les temps d’arrêt influent tous sur le coût total de possession. En finition de précision, l’instabilité du procédé peut coûter plus cher que les consommables, car les retouches et les rebuts dépassent rapidement les petites économies réalisées sur les médias ou le matériel.
Délais de livraison habituels
Le délai doit être envisagé comme une fourchette habituelle selon le projet, et non comme une promesse ferme. Les cabines standardisées sont généralement livrées plus rapidement, car leur structure, leurs commandes de base et leurs accessoires courants sont déjà définis. Les cellules servocommandées sur mesure, les montages dédiés, les lignes de prétraitement intégrées ou l’automatisation à chambres alternées exigent souvent davantage de temps pour l’étude, la fabrication, les essais de réception et la validation.
Le calendrier réel du projet doit également inclure la validation sur échantillons et l’approbation du procédé. Une machine peut être mécaniquement terminée avant que le grade d’abrasif, l’objectif de surface et les critères d’acceptation soient définitivement définis. Pour les applications de précision, cette étape de validation fait partie du délai réel ; elle n’est pas facultative.
D’où provient généralement le retour sur investissement ?
Le retour sur investissement du traitement de surface par sablage humide résulte rarement d’une économie spectaculaire unique. Il provient plus souvent d’une combinaison de facteurs : moins d’ébavurage manuel et de retouches, meilleure régularité, réduction des étapes de finition secondaires et des rebuts, meilleure aptitude au revêtement et production plus prévisible par cycle. C’est pourquoi l’analyse économique est souvent la plus favorable lorsque la méthode actuelle demande beaucoup de main-d’œuvre et dépend fortement de l’opérateur.
Dans la fabrication d’outils, le retour sur investissement peut être lié à une préparation des arêtes plus stable avant revêtement et à une meilleure régularité des procédés en aval. Dans l’usinage ou la sous-traitance automobile, le gain provient souvent du remplacement de l’ébavurage manuel par un flux plus répétable. Pour le prétraitement, la valeur peut se traduire par une meilleure adhérence et moins de défauts de revêtement dus à un état irrégulier du substrat.
Comment établir un modèle réaliste de retour sur investissement
Un modèle pratique de retour sur investissement doit comparer l’ensemble du procédé avant et après, et pas uniquement la main-d’œuvre directe. Il faut donc inclure les fluides et utilités, la consommation d’abrasif, la maintenance, les rebuts, les efforts d’inspection, l’incidence sur le temps takt et la valeur de la répétabilité fondée sur les recettes. Les usines qui évaluent le sablage humide comme un simple achat de machine sous-estiment souvent les économies liées à la qualité et à la maîtrise du procédé qui justifient l’investissement.
Une erreur fréquente consiste à acheter un système fortement automatisé pour un environnement à forte diversité de références et faible volume, où la flexibilité compte davantage que le débit théorique maximal. Une autre consiste à comparer le sablage humide uniquement au sablage à sec sans tenir compte du brossage manuel, du meulage, de la finition vibratoire ou des retouches que le nouveau procédé pourrait remplacer indirectement. Une meilleure analyse consiste à déterminer combien d’étapes, de décisions opérateur et de risques de défaut peuvent être supprimés du flux actuel.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide pour le traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les médias abrasifs et le développement d’applications, comme le présente la page À propos de DasiAuto.
Les essais d’application et le développement du procédé permettent d’évaluer les abrasifs et les paramètres de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces autour de l’application.
La pertinence pour un matériau, une géométrie, une finition ou une exigence dimensionnelle particulière doit être établie par des essais représentatifs sur des échantillons. DasiAuto apporte son soutien lors de l’installation, propose une formation aux opérateurs et fournit une assistance technique continue tout au long du processus de production.
Questions fréquentes
Le traitement de surface par sablage humide peut-il être validé sur des échantillons avant la commande de l’équipement ?
Oui. Les essais sur échantillons sont particulièrement utiles, car ils confirment le comportement lors de l’ébavurage, l’état des arêtes, la texture et la logique de cycle probable sur le matériau et la géométrie réels. Pour les applications de précision, des essais validés réduisent les risques bien plus efficacement qu’un choix de machine fondé uniquement sur des spécifications générales.
Le traitement de surface par sablage humide convient-il aux pièces sur mesure et à la production mixte ?
Dans la plupart des cas, oui. Le procédé peut être adapté par le choix de l’abrasif, le réglage de la pression, l’angle de la buse, le montage des pièces et la commande des mouvements, ce qui le rend adapté aussi bien à la production répétitive qu’aux environnements à forte diversité de références. Le niveau de personnalisation dépend principalement de la sensibilité aux tolérances, de la complexité géométrique et de la fréquence des changements de série.
Que devraient comprendre l’installation et la mise en service ?
L’installation et la mise en service doivent normalement couvrir la vérification des utilités, le positionnement de la machine, la vérification au démarrage, les essais des commandes, le réglage initial des recettes et les essais sur des pièces représentatives. Si l’équipement comprend des mouvements programmés ou une automatisation dédiée, le périmètre doit également inclure la confirmation des trajectoires, l’essai des alarmes et la réception selon les critères de procédé convenus.
Quelle formation les opérateurs doivent-ils généralement suivre ?
Les opérateurs ont généralement besoin d’une formation à la préparation de la bouillie, au réapprovisionnement en médias, à l’inspection des buses, au nettoyage courant, aux procédures de démarrage et d’arrêt et à la reconnaissance des pannes courantes. Si la machine utilise des mouvements programmables ou une commande HMI par recettes, la formation doit aussi couvrir les autorisations, l’interprétation des alarmes et la préservation de la fenêtre de procédé validée d’une équipe à l’autre.
Quels services après-vente sont les plus importants pour une ligne de sablage humide ?
Les domaines de support les plus importants sont la disponibilité des pièces de rechange, le réapprovisionnement en abrasif, la réactivité du dépannage et l’aide au rétablissement de la stabilité du procédé si la qualité de finition commence à dériver. Les performances à long terme dépendent du maintien de la cohérence entre les pièces d’usure, l’état de la bouillie, les routines de maintenance, les réglages des recettes et le procédé de production validé.
Dans quel délai le traitement de surface par sablage humide peut-il générer un retour sur investissement ?
Cela dépend du procédé remplacé et des pertes de qualité déjà présentes. Le retour sur investissement tend à se concrétiser plus rapidement lorsque l’ébavurage manuel, l’instabilité du prétraitement, les retouches répétées ou les rebuts dus à une finition de surface irrégulière représentent des coûts importants. L’évaluation la plus claire compare le coût total du procédé avant et après sa mise en œuvre, et pas seulement la main-d’œuvre.


