

Kurzantwort
Das Nassstrahlverfahren zur Oberflächenbehandlung ist für Präzisionsteile meist die bessere Wahl, wenn kontrolliertes Entgraten, Schneidkantenverrundung, Beschichtungsvorbehandlung oder kosmetische Endbearbeitung mit weniger Staub in der Luft als beim Trockenstrahlen gefragt sind. Dabei wird Strahlmittel in Wasser suspendiert und die Suspension mit Druckluft beschleunigt. So wird die Aufprallintensität gemildert, die Gleichmäßigkeit des Finishs verbessert und eine stabile Wiederholbarkeit unterstützt, wenn Druck, Suspensionskonzentration, Düsenbewegung und Rückgewinnungsbedingungen innerhalb eines validierten Betriebsfensters bleiben.
| Kernfaktor | Typisches Ergebnis |
|---|---|
| Verfahrensart | Abrasives Strahlen mit einer Suspension aus Wasser und Strahlmittel, beschleunigt durch Druckluft |
| Oberflächenwirkung | Feines, gleichmäßiges mattes oder seidenmattes Finish mit abgeschwächtem Mikroabtrag |
| Staubaufkommen | Im Vergleich zum Trockenstrahlen sehr wenig freier Staub in der Luft |
| Eignung für Präzisionsarbeiten | Gut geeignet für gezieltes Entgraten, Schneidkantenverrundung und Werkstücke mit hohen Anforderungen an das Erscheinungsbild |
| Gängige Werkstücke | Schneidwerkzeuge, bearbeitete Metallteile, Schmiedeteile, AM-Bauteile, Glas, 3C-Gehäuse |
| Versorgungsprofil | Standardkabinen lassen sich in der Regel schneller liefern als kundenspezifische automatisierte Anlagen |
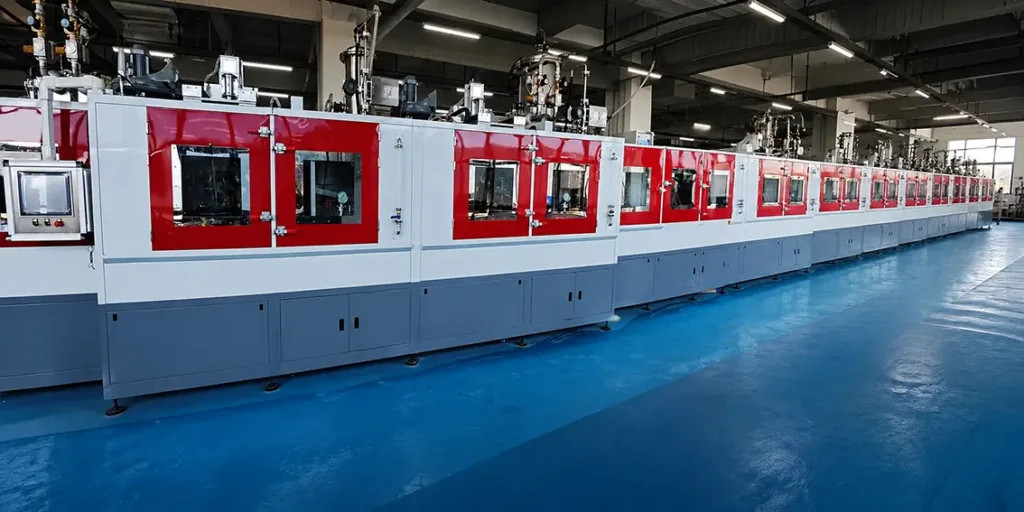
Was ist das Nassstrahlen zur Oberflächenbehandlung?
Das Nassstrahlen zur Oberflächenbehandlung ist ein industrielles Verfahren, bei dem in Wasser suspendierte Schleifpartikel eingesetzt werden, um Werkstückoberflächen zu reinigen, zu strukturieren, zu entzundern, zu entgraten, zu verfestigen oder zu verfeinern. Es gehört zur übergeordneten Familie der abrasiven Strahlverfahren, unterscheidet sich vom Trockenstrahlen jedoch dadurch, dass das Strahlmittel in einer flüssigen Phase statt als trockener Partikelstrom transportiert wird. Im Fertigungsalltag wird das Verfahren je nach Region und Anwendungsfokus auch Nasssandstrahlen, Suspensionsstrahlen, Vapor Blasting oder Liquid Honing genannt.
Im technischen Sinn verbindet das Verfahren drei funktionale Elemente: eine Wasserphase, die das Strahlmittel transportiert und abfedert, ein Strahlsystem, das die Suspension zum Werkstück beschleunigt, und einen Rückgewinnungskreislauf, der nutzbares Strahlmittel zurückführt und dabei Feinpartikel sowie Abfälle abtrennt. Dieses Zusammenspiel verändert sowohl die Einwirkung auf die Oberfläche als auch den Umgang mit der Werkstattumgebung. Im Vergleich zum Trockenstrahlen entsteht tendenziell deutlich weniger loser Staub, und häufig ergibt sich eine feinere optische Textur.
Die Verfahrensfamilie deckt zahlreiche Ziele der Oberflächenbehandlung ab. Einerseits kann Nassstrahlen Zunder von Schmiedeteilen, verbleibende Oxide, Grate und Verunreinigungen aus der Bearbeitung oder Wärmebehandlung entfernen. Andererseits kann es kontrollierte kosmetische Oberflächen erzeugen, Schneidkanten von Hartmetallwerkzeugen vor der Beschichtung vorbereiten, additiv gefertigte Oberflächen glätten oder Glas gleichmäßig mattieren, ohne den härteren Eindruck groben Trockenstrahlens.
Wichtig ist die Abgrenzung: Nassstrahlen zur Oberflächenbehandlung ist nicht einfach „Strahlen mit zugesetztem Wasser“. Eine produktionsgerechte Anlage umfasst einen Suspensionstank, Durchmischung oder Umwälzung, Druckregelung, eine geschlossene Strahlkammer, Düsensteuerung, Werkstückaufnahme, Entwässerung, Sedimentation, Nebelreduzierung und die Handhabung verbrauchten Strahlmittels. Die Wirksamkeit hängt davon ab, dass all diese Elemente zusammenarbeiten.
Warum Hersteller Nassstrahlen einsetzen
Der wichtigste Grund für den Einsatz des Verfahrens ist die Prozesskontrolle. Wasser unterdrückt den größten Teil des freien Staubs, trägt zu stabileren Sichtverhältnissen in der Kammer bei und verändert das Aufprallverhalten des Strahlmittelstroms. Das führt typischerweise zu einer gleichmäßigeren Textur und verringert das Risiko eines zu aggressiven Abtrags an empfindlichen Merkmalen.
Ein weiterer Grund ist die Oberflächenreinheit nach der Behandlung. Bei vielen weichen, beschichteten oder optisch empfindlichen Substraten kann der Wasserfilm dazu beitragen, dass sich Strahlmittelpartikel weniger leicht in der Oberfläche festsetzen. Das ist bei der Beschichtungsvorbereitung, der kosmetischen Endbearbeitung und allen nachgelagerten Prozessen wichtig, bei denen eingebettete Rückstände zu Fehlern führen können.
Einordnung in die Verfahrensfamilie der Oberflächenbehandlung
Nassstrahlen liegt zwischen sehr aggressivem Trockenstrahlen und Verfahren zur Massenbearbeitung wie dem Gleitschleifen. Es ist gezielter als die Massenbearbeitung, weil der Strahl auf bestimmte Flächen, Kanten oder Innenmerkmale gerichtet werden kann. Zugleich ist es bei Anwendungen, die eine präzise Kantenkonditionierung oder gleichmäßige optische Textur verlangen, meist schonender und besser kontrollierbar als Trockenstrahlen.
Aus diesem Grund wird das Verfahren bei Werkzeugen, Automobilkomponenten, Ventilteilen, Schmiedeprodukten, additiver Fertigung, Glasbearbeitung und Unterhaltungselektronik eingesetzt. Viele Fabriken betrachten es weniger als Reinigungsverfahren denn als einen präzisen Oberflächenbehandlungsschritt, der Haftung, Erscheinungsbild, Montagequalität und Werkzeugleistung beeinflusst.
Wie funktioniert das Nassstrahlen zur Oberflächenbehandlung?
Das Nassstrahlen zur Oberflächenbehandlung beruht auf einem kontrollierten Kreislauf aus Suspensionsaufbereitung, Beschleunigung durch Druckluft, Oberflächenaufprall, Suspensionsrückgewinnung, Abtrennung von Verunreinigungen und Nebelmanagement. Das Prinzip ist einfach, doch Konzentrationsregelung, Druckstabilität und Strahlmittelmanagement entscheiden darüber, ob das Ergebnis tatsächlich für die Produktion geeignet ist.
Suspensionsaufbereitung und Strahlmittelsuspension
Der Prozess beginnt im Suspensionstank, wo Wasser und Strahlmittel zu einer stabilen Suspension vermischt werden. Durchmischung, Umwälzung oder beides verhindern, dass sich das Strahlmittel während des Betriebs zu schnell absetzt. Verändert sich die Suspensionskonzentration im Laufe der Zeit, können Abtragsrate und Finish am Werkstück abweichen, obwohl die Druckeinstellung am Bedienfeld unverändert erscheint.
Die Strahlmittelart wird nach Härte, Form, Partikelgrößenverteilung und gewünschter Oberflächenwirkung ausgewählt. Feinere Körnungen werden üblicherweise für kosmetische Endbearbeitung, Schneidkantenverrundung und leichtes Entgraten verwendet. Gröbere oder härtere Strahlmittel eignen sich eher für schnellere Zunderentfernung, stärkere Strukturierung oder eine ausgeprägtere Reinigungswirkung.
Beschleunigung durch Druckluft
Nach der Aufbereitung wird die Suspension zur Strahlpistole oder Düsenbaugruppe gefördert. Druckluft beschleunigt das Wasser-Strahlmittel-Gemisch und richtet es in einem festgelegten Winkel und Abstand auf das Werkstück. Die Strahlenergie wird daher nicht nur durch den Druck bestimmt, sondern auch durch Düsenform, Leitungszustand, Suspensionskonzentration, Abstand zum Werkstück und Bewegungsgeschwindigkeit der Düse.
Weil das Strahlmittel durch Wasser abgefedert wird, ist der Kontakt meist weniger scharf als beim Trockenstrahlen. Das Verfahren trägt weiterhin Material ab und verändert die Oberfläche, wirkt dabei jedoch häufig feiner und gleichmäßiger. Deshalb wird es vielfach zur kontrollierten Kantenbearbeitung und für gleichmäßige dekorative Oberflächen eingesetzt.
Rückgewinnung und Sedimentation im geschlossenen Kreislauf
Nach dem Aufprall fließt die verbrauchte Suspension in den Rückgewinnungsweg der Anlage zurück. Wiederverwendbares Wasser und geeignetes Strahlmittel werden zurückgeführt, während gebrochene Strahlmittelkörner, abgetragene Feinpartikel des Grundwerkstoffs und andere Verunreinigungen durch Absetzen oder Sedimentation schrittweise abgetrennt werden. In fortschrittlichen Anlagen kann verbrauchtes Strahlmittel automatisch ausgetragen werden, damit der Strahlkreislauf auch bei längeren Laufzeiten näher an seinem Sollzustand bleibt.
Diese Rückgewinnungsarchitektur ist ein wesentliches Merkmal des industriellen Suspensionsstrahlens. Eine einfache Kombination aus Strahlen und Abspülen mag auf den ersten Blick ähnlich wirken, erreicht jedoch gewöhnlich nicht dieselbe Prozessstabilität: Verunreinigungen sammeln sich schneller an und der Zustand des Strahlmittels ist weniger vorhersehbar. Ein geschlossener Kreislauf ermöglicht gleichmäßigere Endbearbeitung, weniger Nacharbeit und eine bessere Qualifizierung für den Produktionseinsatz.
Nebelmanagement und Kammerumgebung
Nassstrahlen erzeugt deutlich weniger freien Staub als Trockenstrahlen, jedoch weiterhin Wassernebel und suspendierte Rückstände im Gehäuse. Deshalb kommen in Industrieanlagen eine Spülung des Sichtfensters, eine Kammerabsaugung und Maßnahmen zur Nebelkontrolle zum Einsatz, um die Sicht zu erhalten und Kondensation zu verringern. Gute Sicht ist nicht nur eine ergonomische Frage; sie beeinflusst auch die Düsenpositionierung, die Sicherheit bei der Prüfung und die Zykluskonsistenz.
Druckregelung und Wiederholbarkeit von Rezepten
Ein wichtiger Unterschied zwischen einfachen und fortschrittlichen Anlagen liegt darin, wie der Druck während des tatsächlichen Strahlens geregelt wird. Bei vielen Präzisionsanwendungen hat der absolut höchste Druck keine Priorität. Wichtiger ist, vom ersten bis zum letzten Werkstück denselben Druck und Suspensionszustand aufrechtzuerhalten.
Beim Präzisions-Suspensionsstrahlen sind stabiler Druck und stabile Konzentration meist wichtiger als die maximale Strahlkraft.
Das ist der Punkt, an dem die geschlossene PID-Druckregelung und rezeptbasierte HMI-Logik entscheidend werden. Sie ermöglichen es Bedienern und Prozessingenieuren, validierte Einstellungen zu speichern, Abweichungen beim Rüsten zu verringern und zwischen Werkstückfamilien zu wechseln, ohne sich vollständig auf das Gedächtnis der Bediener zu verlassen.
| Prozessparameter | Typische industrielle Praxis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Üblicherweise je nach Substrat und Finishziel in einem niedrigen bis mittleren Druckbereich eingestellt | Bestimmt Aufprallintensität und Abtragsverhalten |
| Suspensionskonzentration | Innerhalb eines validierten Gewichts- oder Volumenanteils gehalten | Beeinflusst Abtragsrate, Finishgleichmäßigkeit und Strahlmittelstabilität |
| Strahlmittelkorngröße | Je nach Anwendung sind feine bis mittlere Partikelgrößenverteilungen üblich | Beeinflusst Rauheit, Entgratwirkung und Kantenbeschaffenheit |
| Druckluftbedarf | Abhängig von Düsendurchmesser, Druck und Anzahl der Stationen | Bestimmt die Auslegung des Kompressors und die Stabilität des Strahlstroms |
| Strahlmittelverbrauch | Variiert je nach Haltbarkeit des Strahlmittels, Verschmutzungsgrad und Intensität des Zyklus | Beeinflusst Betriebskosten und Häufigkeit der Nachfüllung |
| Abstand zum Werkstück | Üblicherweise durch Bedienmethode, Werkstückaufnahme oder Bewegungsprogramm festgelegt | Verändert Abdeckungsdichte und lokale Aufprallkraft |
| Steuerungsmodus | Manuelle Sollwertsteuerung oder PLC/HMI-Rezeptverwaltung | Verringert Schwankungen bei Einrichtung und Umrüstung |
| Rückgewinnungskreislauf | Rückführung im geschlossenen Kreislauf mit Sedimentation und Abfallaustrag | Trägt dazu bei, das Prozessfenster über längere Laufzeiten stabil zu halten |
Warum das Zusammenspiel der Prozessparameter wichtig ist
Keine einzelne Einstellung bestimmt das Endergebnis. Niedrigerer Druck mit einem härteren Strahlmittel kann mitunter wirksamer abtragen als höherer Druck mit einem feineren, weicheren Medium. Ebenso können Werkstückausrichtung und Düsenwinkel das gezielte Entgraten stärker beeinflussen als die nominelle Kammergröße.
Deshalb sollte Nassstrahlen zur Oberflächenbehandlung als Disziplin der Prozessentwicklung verstanden werden und nicht als einfacher Maschinenbetrieb. Die zuverlässigsten Ergebnisse entstehen, wenn das Zusammenspiel von Strahlmittel, Druck, Düsenbahn, Verweilzeit und Rückgewinnungsbedingungen validiert wird, bevor der Prozess für die Produktion freigegeben wird.
Nassstrahlen zur Oberflächenbehandlung im Vergleich zu Trockenstrahlen und anderen Verfahren
Der häufigste Vergleich ist der zwischen Nass- und Trockenstrahlen, denn beide beruhen auf Strahlmittelaufprall, doch die Trägerphase verändert den Prozess grundlegend. Die allgemeine Definition des abrasiven Strahlens zeigt die Gemeinsamkeiten. In der Praxis verändert Wasser jedoch Staubverhalten, Finishcharakter, Strahlmitteltransport und Reinigungsanforderungen. Bei Präzisionsteilen können diese Unterschiede nicht nur das Erscheinungsbild, sondern auch nachgelagerte Beschichtung, Prüfung und Montagequalität beeinflussen.
Trockenstrahlen hat in der Industrie weiterhin einen klaren Anwendungsbereich. Es wird häufig für aggressives Entschichten, Korrosionsentfernung, starkes Aufrauen und großflächige Reinigung bevorzugt, wenn Geschwindigkeit wichtiger ist als eine feine Finishkontrolle. Nassstrahlen zur Oberflächenbehandlung ist attraktiver, wenn die Fertigung eine feinere Oberfläche, weniger Staub in der Luft und einen kontrollierteren Abtrag an lokal begrenzten Merkmalen benötigt.
Kugelstrahlen und Gleitschleifen überschneiden sich nur teilweise mit diesen Verfahren. Kugelstrahlen ist in erster Linie ein funktionales Strahlverfahren und keine allgemeine Reinigungs- oder Entgratmethode, und die ASTM-B851-Spezifikation für Kugelstrahlen unterstreicht diese spezialisierte Rolle. Gleitschleifen ermöglicht effizientes Glätten in der Massenbearbeitung, ist jedoch weniger selektiv, wenn Teile kritische lokal begrenzte Oberflächen, empfindliche Kanten oder kontrolliert zu behandelnde Innenmerkmale aufweisen.
| Bewertungsfaktor | Nassstrahlen zur Oberflächenbehandlung | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Hauptzweck | Kontrolliertes Reinigen, Entgraten, Kantenvorbereitung, Strukturieren und optische Oberflächenbearbeitung | Schnelles Abtragen, Rostentfernung, Aufrauen und allgemeine Reinigung | Funktionale Aufprallbehandlung metallischer Oberflächen | Chargenweises Glätten, Kantenverrundung und Massenbearbeitung |
| Freier Staub in der Luft | Gering, da Wasser den größten Teil des Staubs bindet | Hoch, sofern keine wirksame Staubabsaugung eingesetzt wird | Mittel und prozessabhängig | Wenig Staub in der Luft, jedoch müssen Zusätze und Suspension weiterhin gehandhabt werden |
| Oberflächencharakter | Feines, gleichmäßiges mattes oder seidenmattes Finish | Gröber und häufig aggressiver | Funktionale Verfestigungsstruktur statt dekorativem Finish | Gleichmäßige Glättung aller freiliegenden Oberflächen über die Bearbeitungszeit |
| Risiko des Einbettens von Strahlmittel | Bei vielen weichen oder optisch empfindlichen Oberflächen geringer | Bei einigen Substraten und Beschichtungen höher | Hängt von Strahlmittel und Spezifikation ab | Im Allgemeinen geringes Risiko eines Einbettens durch den Aufprall projizierter Strahlmittel |
| Kontrolle lokal begrenzter Bearbeitung | Hoch bei kontrollierter Düsenbahn, Ausrichtung und Vorrichtung | Hoch, jedoch mit höherem Aufwand für das Staubmanagement | Mittel bis hoch bei dedizierten Verfestigungsstrahlsystemen | Geringer, da die Werkstücke gemeinsam bearbeitet werden |
| Wiederholbarkeit | Hoch, wenn Suspension und Druck geregelt sind | Gut, jedoch häufig mit stärkeren manuellen Schwankungen | Hoch, wenn Intensität und Flächenabdeckung qualifiziert sind | Gute Wiederholbarkeit im Chargenmittel, geringer bei gezielt zu behandelnden Merkmalen |
| Umweltgerechte Handhabung | Handhabung von Nassschlamm und Nebel erforderlich | Kontrolle von trockenem Staub und verbrauchtem Strahlmittel erforderlich | Handhabung trockener Strahlmittel sowie kontrollierte Rückstandshandhabung erforderlich | Wartung des Strahlmittels und Umgang mit Prozesszusätzen erforderlich |
Einer der wichtigsten Entscheidungspunkte ist die Vorbehandlung vor einer Beschichtung. Die Qualität der Oberflächenvorbereitung beeinflusst Haftung, Erscheinungsbild und Haltbarkeit der Beschichtung. Deshalb prüfen viele Ingenieure AMPP-Standards zur Oberflächenvorbereitung bei der Auswahl eines Vorbehandlungsverfahrens. In diesem Zusammenhang wird Nassstrahlen häufig wegen des ausgewogenen Verhältnisses von Reinigungswirkung, geringem Staubaufkommen und gleichmäßigem Oberflächenzustand gewählt, auch wenn ein konsequentes Schlamm- und Wassermanagement erforderlich ist.
Wichtige Spezifikationen vor dem Kauf
Druckbereich und Druckstabilität
Käufer achten oft zuerst auf den maximalen Druck, doch das ist selten das wichtigste Kriterium. In einer Nassstrahlanlage für die Produktion zählt die Fähigkeit, unter realer Betriebsbelastung einen stabilen Prozessbereich einzuhalten, mehr als ein hoher Druckwert im Datenblatt. Präzisionsentgraten und Kantenbearbeitung profitieren in der Regel von Beständigkeit statt von maximaler Kraft.
Fragen Sie bei der Prüfung der technischen Daten, wie die Anlage den Druck bei kontinuierlicher Umwälzung hält und ob die Steuerungslogik wechselnde Lastbedingungen ausgleicht. Eine Druckanzeige allein garantiert keine Prozessstabilität, wenn sich der Zustand der Suspension unbemerkt verändert.
Suspensionskreislauf und Konzentrationsregelung
Das Suspensionssystem verdient ebenso viel Aufmerksamkeit wie die Strahlkammer. Tankauslegung, Durchmischungsverfahren, Umwälzungsführung, Schlauchverlegung und Reinigungszugang beeinflussen, ob das Strahlmittel gleichmäßig verteilt bleibt und gebrochenes Material entfernt wird, bevor es die Finishqualität beeinträchtigt. Wer den Suspensionskreislauf vernachlässigt, stellt oft später fest, dass die Anlage mechanisch einwandfrei ist, die Prozessstabilität aber schwach bleibt.
Eine stabile Konzentration ist besonders in Mehrschichtbetrieben wichtig. Kann die Anlage die Arbeitsmischung nicht wiederholbar halten, können Abtragsrate und Oberflächentextur so stark driften, dass unbemerkte Qualitätsprobleme entstehen, lange bevor Bediener sichtbare Fehler feststellen.
Bewegungsfähigkeit und Werkstückaufnahme
Die manuelle Düsenführung kann für allgemeine Reinigung oder flexible Arbeiten mit geringem Volumen ausreichen. Geometrieempfindliche Werkstücke benötigen jedoch häufig indexierte Aufnahmen, Servobewegungen oder programmierbare Bahnen. Das gilt besonders für Hartmetallwerkzeuge, additiv gefertigte Komponenten und komplex bearbeitete Teile mit lokal begrenzten Graten oder optisch kritischen Zonen.
Ein Lieferant sollte erklären können, wie sich die Wiederholbarkeit der Bewegung auf die Wiederholbarkeit der Oberfläche auswirkt. Bei vielen Anwendungen hängt das Qualitätsergebnis ebenso stark von der Kontrolle der Düsenbahn ab wie vom Strahlmittel selbst.
Durchsatz, Umrüstung und tatsächliche Zykluszeit
Eine angegebene Zykluszeit ist nur dann aussagekräftig, wenn sie Beladen, Entwässern, Vorrichtungswechsel, Rezeptaufruf, Prüfpausen und Wartungsunterbrechungen umfasst. Gutteile pro Stunde sind meist ein realistischeres Kapazitätsmaß als die reine Strahlzeit. Das ist beim Vergleich manueller Kabinen mit automatisierten Anlagen oder Systemen mit alternierenden Kammern wichtig.
Betriebe mit hoher Variantenvielfalt sollten auch die Umrüstzeit zwischen Werkstückfamilien bewerten. Eine Anlage, die auf dem Papier schnell ist, kann dennoch zum Engpass werden, wenn Aufnahmewechsel, Rezeptänderungen oder Anpassungen der Suspension langsam sind und stark vom Bediener abhängen.
Aufstellfläche, Versorgungsmedien und Wartungszugang
Der Platzbedarf umfasst mehr als Breite und Tiefe der Kabine. Käufer sollten Bedienzugang, Wartungsabstände, Kompressorleistung, elektrische Versorgung, Entwässerung, Abfallsammlung und sichere Bewegungswege für Werkstücke und Paletten berücksichtigen. Nebelabsaugung und Wartung des Sichtfensters sollten ebenfalls früh geprüft werden, nicht erst nach der Installation.
Wartungszugang ist wichtig, weil Düsen, Dichtungen, Schläuche und Sedimentbereiche Verschleiß- oder Wartungspunkte sind. Ist die regelmäßige Reinigung umständlich, leidet meist die Anlagenverfügbarkeit. Eine praktische Beschaffungsprüfung sollte daher neben der technischen Leistung auch die Wartungsfreundlichkeit der Anlage einbeziehen.
HMI, Rückverfolgbarkeit und Sicherheitslogik
Moderne HMI-Funktionen sind wertvoll, wenn ein Prozess über Bediener und Schichten hinweg validiert bleiben muss. Rezeptverwaltung, Benutzerrechte, Alarmhistorie und Wartungserinnerungen verringern Abweichungen beim Umrüsten und helfen, einen dokumentierten Ablauf der Oberflächenbehandlung zu bewahren. Gleichzeitig sollten Sicherheitsfunktionen wie Türverriegelungen, Not-Aus-Logik, gesicherte Beladebereiche und ausfallsicheres Abschaltverhalten geprüft werden.
Anwendungen in verschiedenen Branchen
Nassstrahlen zur Oberflächenbehandlung wird branchenübergreifend eingesetzt, weil es zugleich Funktion, Erscheinungsbild, Haftung und nachgelagerte Fertigung beeinflussen kann. Der Grundmechanismus bleibt gleich, doch das Prozessfenster richtet sich nach Substrat, Geometrie und Oberflächenziel. Diese Flexibilität erklärt den Einsatz bei Werkzeugen, Automobilteilen, Metallverarbeitung, additiver Fertigung, Glasbearbeitung und Unterhaltungselektronik.
Die Herstellung von Schneidwerkzeugen ist ein besonders klares Beispiel. Beim Verrunden der Schneidkanten von Werkzeugen geht es um die kontrollierte K-Faktor-Vorbereitung vor der Beschichtung. Deshalb müssen Druck, Strahlmittelgröße, Düsenwinkel und Verweilzeit präzise geregelt werden. Kleine Unterschiede bei der Kantenbearbeitung können die Unterstützung der Beschichtung und in vielen Fällen die Schneidleistung beeinflussen.
Bearbeitete Teile stellen eine andere Herausforderung dar. Beim Entgraten von Metallteilen müssen Grate entfernt werden, während Ecken, Dichtflächen, optische Bereiche und Maßvorgaben erhalten bleiben. Nassstrahlen wird häufig gewählt, weil es gezielter wirkt als die Massenbearbeitung und eine sauberere Arbeitsumgebung bietet als offenes Trockenstrahlen.
Beschichtungsvorbehandlung ist eine weitere wichtige Anwendungsgruppe. Oberflächenreinheit und Textur beeinflussen die Haftung der Beschichtung stark, und Nassstrahlen zur Beschichtungsvorbehandlung kann in nachgelagerte Endbearbeitungsschritte integriert werden, wenn eine kontrollierte Substratvorbereitung erforderlich ist. In manchen Linien wird die Strahlstufe außerdem mit einer Strahl- und Phosphatierlinie kombiniert, sodass das Werkstück aufeinanderfolgende Vorbehandlungsschritte statt getrennte, nicht verbundene Abläufe durchläuft.
| Anwendungstyp | Zielbranche | Typisches Werkstückbeispiel | Erzielter Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung an Schneidwerkzeugen | Hartmetallwerkzeuge und Schneidwerkzeugfertigung | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte Kantenbearbeitung und bessere Beschichtungsbereitschaft |
| Entgraten von Metallteilen | Automobil-, Zerspanungs-, Ventil- und Eisenwarenbranchen | Gehäuse, Halterungen und Ventilkörper | Selektives Entgraten bei stabilem Oberflächenzustand |
| Zunderentfernung an Schmiedeteilen | Schmieden, Stangenmaterial und Stahlverarbeitung | Schmiederohlinge, Wellen, Stangen | Sauberere Oberflächen vor der Bearbeitung oder Prüfung |
| Vorbehandlung vor dem Beschichten | Metallbau, Haushaltsgeräte und industrielle Endbearbeitung | Stahl- und Aluminiumkomponenten | Gleichmäßigerer Substratzustand vor der nachgelagerten Beschichtung |
| Nachbearbeitung von AM-Teilen | Additive Fertigung | Halterungen und Strukturen aus 3D-gedrucktem Metall | Entfernung von Pulverrückständen und verbessertes optisches Finish |
| Verfestigungsstrahlen von Metallteilen | Maschinenbau- und Automobilkomponenten | Belastete Metallteile | Funktionelle Konditionierung der Außenfläche |
| Glasmattierung | Bearbeitung von Architektur- und Elektronikglas | Platten, Abdeckungen, dekoratives Glas | Gleichmäßige matte Optik ohne grobe Trockenstrahlspuren |
| Oberflächenbearbeitung von 3C-Geräten | Unterhaltungselektronik und Fertigung digitaler Geräte | Rahmen, Schalen und Gehäuse | Kontrollierte Glätte und gleichmäßiges Erscheinungsbild |
Branchenübergreifend zeigt sich dasselbe Muster: Nassstrahlen wird gewählt, wenn ein Hersteller mehr als einfache Reinigung benötigt. Es ist besonders nützlich, wenn ein Prozessschritt Grate reduzieren, die Textur kontrollieren, die Beschichtungsbereitschaft verbessern und ein wiederholbares Ergebnis über große Chargen oder häufige Werkstückwechsel hinweg sichern soll.
Leitfaden zur Maschinenauswahl
Die Auswahl einer Anlage für das Nassstrahlen zur Oberflächenbehandlung beginnt mit vier Fragen: Werkstückgröße, Geometriekomplexität, erforderlicher Durchsatz und Finish-Toleranz. Diese Faktoren bestimmen, ob ein flexibles Laborgerät, eine manuelle Chargenkabine, eine Einzelteil-Produktionsanlage oder ein stärker automatisiertes Mehrachsensystem geeignet ist. Eine Fehlentscheidung entsteht meist, wenn ein Faktor wie die Kammergröße überbetont wird, während der Bedarf an Umrüstungen, Vorrichtungen oder Bewegungssteuerung unterschätzt wird.
Ein zweiter Gesichtspunkt ist der Produktionsfluss. Manche Fabriken bearbeiten viele Werkstückfamilien in kurzen Läufen und benötigen schnelle Rezeptwechsel sowie flexible Beladung. Andere fertigen stabile, wiederkehrende Geometrien und profitieren stärker von dedizierter Handhabung, alternierenden Kammern oder programmierter Düsenbewegung.
| Konfiguration oder Modellklasse | Zielgröße der Produktion | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| Flexible R&D-Zelle im Labormaßstab | Musterprüfungen, Rezeptentwicklung, kurze Versuche | Kleine bis mittelgroße Teile im Mix | Hoch | Machbarkeitsstudien und Prozessvalidierung |
| Standardkabine mit manueller Bedienung | Fertigung in kleinen Stückzahlen oder Einsatz in einer Auftragswerkstatt | Kleine Teile | Mittel | Flexible Endbearbeitung und gelegentliche technische Strahlarbeiten |
| Produktionskabine mit einer Strahlkammer | Wiederholte Chargenfertigung | Kleine bis mittelgroße Teile | Mittel bis hoch | Routineentgraten, Kantenbearbeitung und optische Endbearbeitung |
| Spezialmaschine für Einzelteile | Stabiler Teilefluss mit jeweils einem Werkstück | Kleine bis mittelgroße Teile | Hoch | Bearbeitung einzelner Werkstücke mit kontrollierter Zykluslogik |
| Produktionssystem mit Doppelkammer | Wiederholte Produktion mit höherem Durchsatz | Kleine bis mittelgroße Teile | Mittel | Wechselnder Belade- und Strahlbetrieb für eine bessere Anlagenauslastung |
| Servogesteuertes Mehrachsensystem | Präzisionsfertigung für geometriesensible Werkstücke | Komplexe 3D-Teile | Hoch | Gezielte, bahngesteuerte Behandlung |
| Anlage zur Bearbeitung plattenförmiger Werkstücke | Bearbeitung flacher Werkstücke in mittleren bis hohen Stückzahlen | Mittelgroße bis große flache Werkstücke | Mittel | Platten, Paneele und großflächige Werkstücke |
| Bearbeitungssystem für Rundstäbe | Kontinuierliche Bearbeitung langer Werkstücke | Rundstäbe, Stangen und Wellen | Mittel | Entzunderung und Konditionierung zylindrischen Materials |
Für Entwicklungsarbeiten eignet sich eine R&D-Nassstrahlzelle, wenn Prozessfenster noch an unterschiedlichen Substraten und Werkstückformen erprobt werden müssen. Für die Standard-Chargenfertigung passt eine Nassstrahlkabine mit einer Kammer gut, wenn die Werkstückfamilie stabil und der Ablauf wiederkehrend ist. Wenn der Durchsatz im Vordergrund steht und die Beladung effizient alterniert werden kann, ist ein Doppelkammer-Strahlsystem häufig produktiver als eine einzelne geschlossene Station.
Der häufigste Auswahlfehler besteht darin, zu früh Automatisierung festzulegen. Sind Strahlmittelqualität, Ziel der Kantenbearbeitung oder tatsächliche Zykluslogik noch unklar, sollte zunächst das Prozessfenster validiert und die Anlagenarchitektur anschließend auf das bestätigte Rezept abgestimmt werden.
Kosten, Lieferzeit und ROI
Wichtigste Kostentreiber
Der Preis eines Nassstrahlsystems wird durch mehrere Spezifikationsebenen bestimmt: Kammergröße, Automatisierungsgrad, Bewegungssteuerung, verschleißfeste Werkstoffe, Düsenanzahl, Auslegung des Suspensionsmanagements, Nebelabsaugung, Werkstückaufnahmen, HMI-Architektur und Abfallhandhabung. Zwei Anlagen können äußerlich ähnlich wirken und sich dennoch stark im Preis unterscheiden, weil die eine für allgemeine Reinigung und die andere für wiederholbare Präzisionsbearbeitung ausgelegt ist.
Die Betriebskosten sollten ebenso sorgfältig geprüft werden wie die Investitionskosten. Nachfüllen von Strahlmittel, Düsenverschleiß, Schlauchlebensdauer, Schlammentsorgung, Energiebedarf, Wartungsaufwand und Stillstandszeiten beeinflussen die Gesamtbetriebskosten. Bei der Präzisionsbearbeitung kann Prozessinstabilität teurer sein als Verbrauchsmaterialien, weil Nacharbeit und Ausschuss kleine Einsparungen bei Strahlmittel oder Hardware schnell übersteigen.
Typischer Aufbau der Lieferzeit
Die Lieferzeit sollte anhand typischer Projektzeiträume statt fester Zusagen betrachtet werden. Standardisierte Kabinen werden meist schneller geliefert, da ihr Aufbau, die Grundsteuerung und gängiges Zubehör bereits festgelegt sind. Kundenspezifische Servozellen, dedizierte Aufnahmen, integrierte Vorbehandlungslinien oder Automatisierung mit alternierenden Kammern erfordern häufig zusätzliche Entwicklungs-, Bau-, Probelauf- und Abnahmezeit.
Zum tatsächlichen Projektzeitraum gehören auch Musterprüfung und Prozessfreigabe. Eine Anlage kann mechanisch fertiggestellt sein, bevor Strahlmittelqualität, Oberflächenziel und Abnahmekriterien endgültig feststehen. Bei Präzisionsanwendungen ist diese Validierungsphase Teil der realen Lieferzeit und kein optionaler Zusatz.
Woher der ROI üblicherweise kommt
Der ROI beim Nassstrahlen zur Oberflächenbehandlung entsteht selten durch eine einzelne große Einsparung. Meist ergibt er sich aus weniger manuellem Entgraten, geringerer Nacharbeit, besserer Gleichmäßigkeit, weniger sekundären Endbearbeitungsschritten, besserer Beschichtungsbereitschaft, weniger Ausschuss und besser vorhersehbarem Zyklusausstoß. Deshalb ist der Business Case häufig dort am stärksten, wo das aktuelle Verfahren arbeitsintensiv und stark vom Bediener abhängig ist.
Bei der Werkzeugherstellung kann der ROI mit stabilerer Kantenbearbeitung vor der Beschichtung und besserer Prozesskonstanz in den nachgelagerten Schritten zusammenhängen. In der Zerspanung oder Automobilzulieferung entsteht der Vorteil oft durch den Ersatz manueller Gratentfernung durch einen wiederholbareren Ablauf. Bei Vorbehandlungsprozessen zeigt sich der Nutzen möglicherweise in besserer Haftung und weniger Beschichtungsfehlern aufgrund eines uneinheitlichen Substratzustands.
So erstellen Sie ein realistisches ROI-Modell
Ein praxisnahes ROI-Modell sollte den gesamten Prozess vor und nach der Umstellung vergleichen, nicht nur direkte Arbeitskosten. Dazu gehören Versorgung, Strahlmittelverbrauch, Wartung, Ausschuss, Prüfaufwand, Auswirkungen auf die Taktzeit und der Wert rezeptbasierter Wiederholbarkeit. Wer Nassstrahlen nur als Maschinenkauf bewertet, unterschätzt oft Qualitäts- und Prozesskontrolleinsparungen, die die Investition rechtfertigen.
Ein häufiger Fehler ist die Anschaffung einer hochautomatisierten Anlage für eine Umgebung mit hoher Variantenvielfalt und kleinen Stückzahlen, in der Flexibilität wichtiger ist als maximaler theoretischer Durchsatz. Ein anderer ist, Nassstrahlen nur mit Trockenstrahlen zu vergleichen und manuelles Bürsten, Schleifen, Gleitschleifen oder Nacharbeiten außer Acht zu lassen, die der neue Prozess indirekt ersetzen könnte. Eine bessere Analyse fragt, wie viele Prozessschritte, Bedienerentscheidungen und Fehlerquellen sich aus dem bestehenden Ablauf entfernen lassen.
Warum DasiAuto?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Anlagen zum Nassstrahlen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie im Abschnitt Über DasiAuto beschrieben.
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Vorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Musterprüfungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
Häufige Fragen
Lässt sich das Nassstrahlen zur Oberflächenbehandlung vor einer Anlagenbestellung anhand von Musterteilen validieren?
Ja. Musterprüfungen gehören zu den nützlichsten Schritten, da sie Entgratverhalten, Kantenbeschaffenheit, Textur und wahrscheinliche Zykluslogik am tatsächlichen Werkstoff und an der realen Geometrie bestätigen. Bei Präzisionsanwendungen senken validierte Versuche das Risiko deutlich wirksamer, als eine Anlage allein anhand allgemeiner Spezifikationen auszuwählen.
Eignet sich das Nassstrahlen zur Oberflächenbehandlung für kundenspezifische Teile und gemischte Fertigung?
In den meisten Fällen ja. Das Verfahren lässt sich über Strahlmittelauswahl, Druckeinstellung, Düsenwinkel, Werkstückaufnahme und Bewegungssteuerung anpassen und eignet sich dadurch sowohl für wiederkehrende Fertigung als auch für Umgebungen mit hoher Variantenvielfalt. Der erforderliche Anpassungsgrad hängt vor allem von Toleranzempfindlichkeit, Geometriekomplexität und Umrüsthäufigkeit ab.
Was sollten Installation und Inbetriebnahme umfassen?
Installation und Inbetriebnahme sollten üblicherweise die Prüfung der Versorgung, die Maschinenpositionierung, die Anlaufkontrolle, Steuerungstests, die erste Rezepturkonfiguration und Probeläufe mit repräsentativen Werkstücken umfassen. Bei programmierter Bewegung oder dedizierter Automatisierung sollte der Umfang außerdem Bahnprüfung, Alarmtests und die Abnahme anhand vereinbarter Prozesskriterien umfassen.
Wie viel Bedienerschulung ist üblicherweise erforderlich?
Bediener benötigen in der Regel Schulungen zur Suspensionsaufbereitung, zum Nachfüllen von Strahlmittel, zur Düsenprüfung, zur regelmäßigen Reinigung, zu Anfahr- und Abschaltverfahren sowie zur grundlegenden Fehlererkennung. Bei programmierter Bewegung oder rezeptbasierter HMI-Steuerung sollte die Schulung außerdem Benutzerrechte, Alarminterpretation und die Erhaltung des validierten Prozessfensters über mehrere Schichten hinweg umfassen.
Welche After-Sales-Unterstützung ist für eine Nassstrahllinie am wichtigsten?
Zu den wichtigsten Unterstützungsbereichen gehören die Verfügbarkeit von Ersatzteilen, die Nachversorgung mit Strahlmittel, Reaktionszeiten bei der Fehlersuche und Hilfe bei der Wiederherstellung der Prozessstabilität, falls die Finishqualität zu driften beginnt. Die Langzeitleistung hängt davon ab, dass Verschleißteile, Suspensionszustand, Wartungsroutinen und Rezepteinstellungen auf den validierten Produktionsprozess abgestimmt bleiben.
Wie schnell kann das Nassstrahlen zur Oberflächenbehandlung einen ROI erzielen?
Das hängt vom bestehenden Verfahren und den bereits auftretenden Qualitätsverlusten ab. Ein ROI zeigt sich tendenziell schneller, wenn manuelles Entgraten, instabile Vorbehandlungsqualität, wiederholte Nacharbeit oder Ausschuss aufgrund uneinheitlicher Oberflächenbeschaffenheit erhebliche Kosten verursachen. Die aussagekräftigste Bewertung vergleicht die gesamten Prozesskosten vor und nach der Einführung und nicht nur die Arbeitskosten.


