

Kurzantwort
Das Nassstrahlverfahren wird bei Präzisionsteilen häufig bevorzugt, wenn Hersteller kontrolliertes Entgraten, Schneidkantenverrundung, Beschichtungsvorbehandlung oder kosmetische Endbearbeitung mit weniger Staub in der Luft und einer gleichmäßigeren Oberfläche benötigen, als Trockenstrahlen üblicherweise liefert. Durch das Suspendieren von Strahlmittel in Wasser und die Beschleunigung dieser Suspension mit Druckluft werden Aufprallintensität und lose Partikel reduziert und die Wiederholbarkeit verbessert, wenn Druck, Suspensionskonzentration, Düsenbewegung und Rückgewinnungsbedingungen innerhalb eines validierten Prozessfensters gehalten werden.
| Kernfaktor | Typisches Ergebnis |
|---|---|
| Verfahrensart | Abrasives Strahlen mit einer Suspension aus Wasser und Strahlmittel, beschleunigt durch Druckluft |
| Oberflächenwirkung | Feines, gleichmäßiges mattes Finish mit kontrollierter Mikroerosion |
| Staubaufkommen | Deutlich weniger freier Staub in der Luft als beim Trockenstrahlen |
| Eignung für Präzisionsarbeiten | Besonders geeignet für Entgraten, Schneidkantenverrundung und Werkstücke mit hohen optischen Anforderungen |
| Typische Anwendungen | Schneidwerkzeuge, bearbeitete Teile, Schmiedeteile, AM-Bauteile, Glas, 3C-Gehäuse |
| Projektzeitplan | Standardsysteme sind üblicherweise schneller lieferbar als kundenspezifische automatisierte Zellen |
Was ist das Nassstrahlverfahren?
Das Nassstrahlverfahren ist ein industrielles Oberflächenbehandlungsverfahren, bei dem Strahlmittelpartikel in Wasser suspendiert und auf ein Werkstück gestrahlt werden, um die Oberfläche zu reinigen, zu strukturieren, zu entgraten, zu entzundern oder zu verfeinern. Es gehört zur Familie des abrasiven Nassstrahlens und wird in der Industrie häufig auch Nasssandstrahlen, Suspensionsstrahlen, Vapor Blasting oder Liquid Honing genannt. Trotz regional und je nach Anlagenhersteller unterschiedlicher Bezeichnungen bleibt das Grundprinzip gleich: Wasser transportiert den Strahlmittelstrom und dämpft dessen Wirkung.
Fachlich unterscheidet sich das Verfahren vom abrasiven Trockenstrahlen dadurch, dass das Strahlmittel nicht als freie trockene Partikelwolke transportiert wird. Stattdessen bewegen sich die Partikel in einer flüssigen Phase und werden anschließend mit Luft durch den Strahlkreislauf beschleunigt. Das beeinflusst die Staubentwicklung, das Aufprallverhalten, den Abtransport des abgetragenen Materials und die endgültige Oberflächenstruktur erheblich.
Ein echtes industrielles Nassstrahlverfahren besteht aus mehr als einer Düse, der Wasser zugesetzt wird. Es umfasst ein kontrolliertes System aus Suspensionsbehälter, Umwälzung oder Durchmischung, Druckversorgung, Beschleunigung durch Druckluft, Betrieb in geschlossener Kammer, Entwässerung und Rückgewinnung, Sedimentation, Abfuhr verbrauchten Strahlmittels und Nebelabsaugung. Diese Systemauslegung ermöglicht den Übergang von der Werkstattreinigung zur wiederholbaren Fertigungstechnik.
Die Verfahrensfamilie deckt ein breites Spektrum an Oberflächenzielen ab. Sie kann Grate, Schmiedezunder, Oxide und Verunreinigungen entfernen, aber auch feine kosmetische Texturen erzeugen, Werkzeugkanten vor dem Beschichten vorbereiten und örtlich begrenzte Bereiche additiv gefertigter Teile glätten. Deshalb ist Nassstrahlen sowohl für funktionale als auch optisch bestimmte Fertigungsaufgaben relevant.
Die wichtigsten Vorteile sind praktischer und prozessbezogener Art, nicht allein kosmetischer Natur. Wasser unterdrückt einen Großteil loser Staubpartikel, hält die Fertigungsumgebung sauberer und verbessert die Sicht in der Kammer. Der Wasserfilm verändert außerdem den Aufprall und kann im Vergleich zum Trockenstrahlen das Risiko verringern, dass Strahlmittelpartikel in weicheren oder optisch empfindlichen Oberflächen eingebettet werden. Häufig entsteht so ein gleichmäßigeres Finish bei geringerem Risiko eines aggressiven Überstrahlens.
Ein weiterer Grund, warum Käufer das Verfahren einsetzen, ist Prozesswiederholbarkeit. Bei einer gut ausgelegten Anlage lassen sich Suspensionskonzentration, Druck, Düsenbahn und Werkstückpräsentation genau genug steuern, um stabile Ergebnisse über wiederholte Zyklen hinweg zu unterstützen. Das ist bei Kantenbearbeitung, selektivem Entgraten und allen Vorgängen wichtig, bei denen nur ein kleiner Unterschied zwischen zulässiger und unzulässiger Oberflächenveränderung liegt.
Für den Methodenvergleich bietet das Nassstrahlverfahren eine nützliche Mittelposition. Es ist im Allgemeinen kontrollierter und sauberer als herkömmliches Trockenstrahlen, zugleich aber gezielter und flexibler als Verfahren zur Massenbearbeitung. Diese Balance erklärt den verbreiteten Einsatz bei Hartmetallwerkzeugen, in der Präzisionsbearbeitung, bei Automobilkomponenten und Schmiedeprodukten sowie bei der Glasbearbeitung und bei Gehäusen für Unterhaltungselektronik.
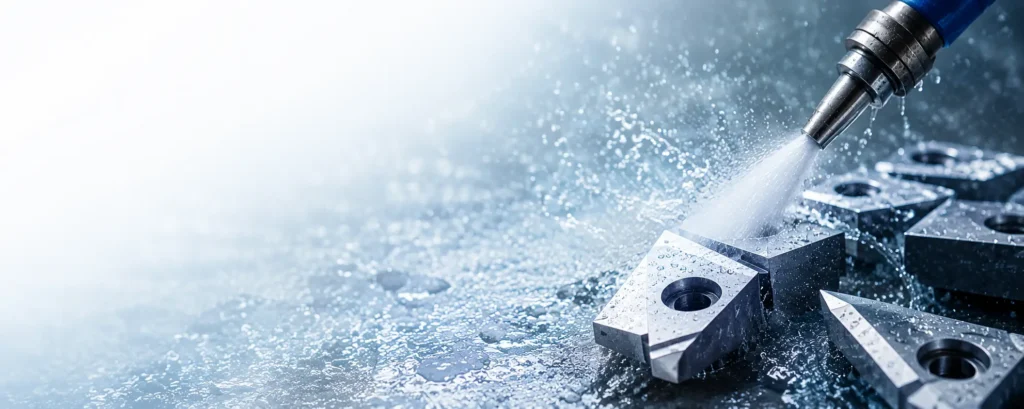
Wie funktioniert das Nassstrahlverfahren?
Das Nassstrahlverfahren läuft als geschlossene Folge aus Suspensionsaufbereitung, Beschleunigung durch Druckluft, kontrolliertem Oberflächenaufprall, Rückgewinnung der Suspension, Abtrennung von Verunreinigungen und Nebelabsaugung ab. Jede Stufe beeinflusst das Ergebnis. In der Produktion zählt weniger die maximale Aggressivität als die Fähigkeit der Anlage, das Strahlverhalten über lange Laufzeiten stabil zu halten.
Aufbereitung und Steuerung der Suspension
Im ersten Schritt wird die Suspension vorbereitet. Wasser und Strahlmittel werden in einem Behälter gemischt; durch Umwälzung, Durchmischung oder beides hält die Anlage das Strahlmittel gleichmäßig in Schwebe. Setzt sich das Strahlmittel ab oder verändert sich die Konzentration, kann der Prozess stabil wirken, während Abtragsrate und Oberflächenqualität von Werkstück zu Werkstück schwanken.
Strahlmittelart und Partikelgröße richten sich nach Substrat und Oberflächenziel. Feine Strahlmittel werden häufig für kosmetische Endbearbeitung, leichtes Entgraten und kontrollierte Schneidkantenverrundung verwendet. Gröbere oder härtere Qualitäten eignen sich besser für schnellere Reinigung, stärkeren Zunderabtrag oder eine ausgeprägtere Strukturierung.
Beschleunigung der Suspension durch Druckluft
Nach der Aufbereitung wird die Suspension zur Strahlpistole oder Düse geleitet. Druckluft beschleunigt das Strahlmittel-Wasser-Gemisch und richtet es in festgelegtem Winkel und Abstand auf das Werkstück. Druck, Düsengröße, Bahngeschwindigkeit und Auftreffwinkel verändern jeweils die Prozessintensität.
Da das Strahlmittel im Wasser transportiert wird, ist der Kontakt im Allgemeinen stärker gedämpft als beim Trockenstrahlen. Der Nassstrahl trägt weiterhin Material ab und verändert die Oberfläche, doch das Aufprallmuster ist tendenziell gleichmäßiger und weniger aggressiv. Deshalb wird das Verfahren bei der Vorbereitung von Schneidkanten an Hartmetallwerkzeugen, beim Feinentgraten und bei der optischen Endbearbeitung eingesetzt, wenn unkontrollierte Rauheit problematisch wäre.
Rückgewinnung und Sedimentation im geschlossenen Kreislauf
Nach dem Aufprall läuft die verbrauchte Suspension in den Rückgewinnungskreislauf zurück. Wiederverwendbares Wasser und noch wirksames Strahlmittel werden umgewälzt; gebrochene Strahlmittelpartikel, abgetragene Substratfeinstoffe und Verunreinigungen werden schrittweise durch Absetzen oder Sedimentation getrennt. In modernen Anlagen hält die Auslegung des Kreislaufs die Suspensionsqualität über lange Schichten in einem engen Arbeitsbereich.
Diese Rückgewinnungslogik unterscheidet ein Nassstrahlverfahren für die Produktion wesentlich von einem einfachen Strahlen mit anschließendem Spülen. Bleiben gebrochene Strahlmittelpartikel und Feinstoffe zu lange im Umlauf, werden Oberflächenstruktur und Abtragsrate weniger vorhersehbar. Ein stabiler Rückgewinnungskreislauf unterstützt gleichmäßige Leistung, weniger Nacharbeit und zuverlässige Prozessqualifizierung.
Nebelabsaugung und Kammerregelung
Beim Nassstrahlen entsteht deutlich weniger freier Staub als beim Trockenstrahlen, in der Einhausung bilden sich jedoch weiterhin Wassernebel und feine Schwebstoffrückstände. Nebelabsaugung schützt die Sicht, verringert Kondensation und hält das Kammerklima stabil. In der Praxis wirkt sich die Sicht durch das Fenster direkt auf die Qualität aus, da sie Bedienersteuerung, Prüfgenauigkeit und Geschwindigkeit der Fehlerbehebung beeinflusst.
Druckstabilität und Regelungsarchitektur
Druckstabilität ist ebenso wichtig wie der Druckbereich. Viele Präzisionsanwendungen benötigen keine maximale Kraft, sondern einen für jedes Werkstück konstanten Prozessbereich. Deshalb legen Anwender Wert auf Rezepturverwaltung, kontrollierte Sollwerte, Alarme und PID-Druckregelung im geschlossenen Regelkreis.
Beim Präzisionsnassstrahlen sind eine stabile Suspension und ein stabiler Druck meist wichtiger als maximale Strahlkraft.
| Prozessparameter | Typische industrielle Praxis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Üblicherweise je nach Substrat und Oberflächenziel in niedrigen bis mittleren Strahldruckbereichen eingestellt | Bestimmt Aufprallenergie und Abtragsintensität |
| Suspensionskonzentration | Üblicherweise innerhalb eines validierten Gewichts- oder Volumenprozentbereichs gehalten | Beeinflusst Gleichmäßigkeit, Abtragsrate und Oberflächenverhalten |
| Strahlmittelkorngröße | Feine bis mittlere PSD-Werte sind je nach Anwendung üblich | Verändert Rauheit, Entgratwirkung und Kantenbeschaffenheit |
| Druckluftbedarf | Abhängig von Düsengröße, Druck und Anzahl der Strahlstationen | Bestimmt die Auslegung des Kompressors und die Stabilität des Strahlstroms |
| Strahlmittelverbrauch | Abhängig von Haltbarkeit des Strahlmittels, Verschmutzung und Zyklusintensität | Beeinflusst Betriebskosten und Häufigkeit des Nachfüllens |
| Abstand zum Werkstück | Üblicherweise durch Bedienermethode, Vorrichtung oder Bewegungsprogramm festgelegt | Verändert Flächendeckung und lokale Aufprallkraft |
| Steuerungssystem | Manuelle Einstellung oder Rezepturverwaltung über PLC/HMI | Verringert Einrichtungsdrift und verbessert die Wiederholbarkeit beim Umrüsten |
| Rückgewinnungskreislauf | Geschlossener Umwälzkreislauf mit Sedimentation und Abfuhr verbrauchten Strahlmittels | Hilft, die Prozesskonstanz über längere Laufzeiten aufrechtzuerhalten |
Warum das Zusammenspiel der Parameter entscheidend ist
Keine einzelne Einstellung bestimmt das Gesamtergebnis. Niedrigerer Druck mit härterem Strahlmittel kann mitunter aggressiver Material abtragen als höherer Druck mit feinerem, weicherem Strahlmittel. Ebenso können Spannmittelgestaltung und Düsenwinkel wichtiger sein als die nominelle Kammergröße, wenn selektiv entgratet oder eine lokale Kante bearbeitet werden soll.
Deshalb sollte Nassstrahlen als Disziplin der Prozessentwicklung und nicht nur als Anlagenbetrieb betrachtet werden. Die besten Ergebnisse entstehen, wenn das Zusammenspiel von Strahlmittel, Druck, Bewegung, Werkstückausrichtung und Rückgewinnungsbedingungen validiert wird, bevor der Prozess für die Produktion freigegeben wird.
Nassstrahlverfahren im Vergleich zu Trockenstrahlen und anderen Verfahren
Der häufigste technische Vergleich ist der zwischen Nass- und Trockenstrahlen, da beide auf beschleunigtem Strahlmittelaufprall beruhen. Laut der allgemeinen Übersicht zum abrasiven Strahlen besteht das grundlegende Ziel in der Oberflächenveränderung durch den Aufprall schnell bewegter Strahlmittel; die Trägerphase verändert jedoch den Verfahrenscharakter erheblich. Mit der Zugabe von Wasser ändern sich Verhalten des Strahlmittelstroms, Staubprofil und Oberflächenergebnis.
Bei Präzisionsteilen wird Nassstrahlen häufig bevorzugt, weil es eine feinere und gleichmäßigere Oberfläche bei deutlich weniger freiem Staub in der Luft erzeugt. Trockenstrahlen hat weiterhin Vorteile, wenn schnelles Entfernen von Beschichtungen, starker Korrosionsabtrag oder aggressives Aufrauen im Vordergrund stehen. Die Wahl hängt weniger davon ab, ob eine Methode allgemein besser ist, sondern davon, welches Fehlerrisiko ein Werk vermeiden möchte.
Andere Verfahren überschneiden sich nur teilweise mit Nassstrahlen. Verfestigungsstrahlen ist auf kontrollierte Aufprallbehandlung und nicht auf allgemeine Reinigung oder Entgraten ausgelegt, wie es in der Terminologie für Verfestigungsstrahlen nach ASTM B851 beschrieben ist. Gleitschleifen eignet sich für Glätten und Kantenabrunden in der Massenbearbeitung, ist jedoch für die hochselektive lokale Bearbeitung komplexer Werkstückgeometrien weniger geeignet.
| Bewertungsfaktor | Nassstrahlverfahren | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Hauptzweck | Kontrolliertes Reinigen, Entgraten, Kantenvorbereitung, Strukturieren und optische Oberflächenbearbeitung | Schnelles Abtragen, Rostentfernung, Aufrauen und allgemeine Reinigung | Funktionale Aufprallbehandlung und Oberflächenkonditionierung | Glätten, Kantenabrunden und Massenfinish |
| Freier Staub in der Luft | Gering, da Wasser den größten Teil des Staubs bindet | Hoch, sofern keine leistungsstarke Staubabsaugung eingesetzt wird | Mittel und prozessabhängig | Wenig Staub in der Luft, doch Prozesszusätze und Suspension müssen weiterhin gehandhabt werden |
| Oberflächencharakter | Feines, gleichmäßiges mattes oder seidenmattes Finish | Rauer, trockener und häufig aggressiver | Funktionale Verfestigungsstruktur statt dekorativem Finish | Flächiges Glätten über längere Zykluszeiten |
| Risiko des Einbettens von Strahlmittel | Bei vielen weichen oder optisch kritischen Oberflächen geringer | Bei manchen Substraten und Beschichtungen höher | Hängt von Strahlmittel und Spezifikation ab | Im Allgemeinen geringes Risiko des Einbettens durch aufprallendes Strahlmittel |
| Kontrolle lokal begrenzter Bearbeitung | Hoch bei kontrollierter Düsenbahn, Ausrichtung und Vorrichtung | Hoch, jedoch mit größerem Reinigungsaufwand | Mittel bis hoch in dafür ausgelegten Anlagen | Geringer, da ganze Chargen gemeinsam bearbeitet werden |
| Wiederholbarkeit | Hoch, wenn Suspension und Druck geregelt sind | Gut, die manuelle Vorgehensweise kann jedoch stärker variieren | Hoch, wenn Intensität und Flächenabdeckung qualifiziert sind | Gute Wiederholbarkeit im Chargenmittel, geringer in bestimmten Bereichen |
| Art des Abfallstroms | Handhabung von Nassschlamm und Nebel | Handhabung von trockenem Staub und verbrauchtem Strahlmittel | Trockenes Strahlmittel und kontrollierte Prozessrückstände | Abgenutztes Strahlmittel sowie flüssige Prozesszusätze |
Der Vergleich ist besonders vor Beschichtung und Lackierung wichtig. Die Qualität der Oberflächenvorbereitung beeinflusst Haftung und nachgelagerte Haltbarkeit erheblich. Deshalb prüfen viele Ingenieure AMPP-Leitlinien zur Oberflächenvorbereitung bei der Bewertung von Vorbehandlungsverfahren. In diesem Zusammenhang bietet Nassstrahlen einen kontrollierten Substratzustand mit geringerer Staubbelastung als eine vollständig trockene Strahlkabine, allerdings müssen Käufer die Nassschlammentsorgung einplanen.
Wichtige Spezifikationen vor dem Kauf
Druckbereich und Druckstabilität
Der erste Fehler bei der Beschaffung ist, sich nur auf den höchsten verfügbaren Druck zu konzentrieren. Bei einem industriellen Nassstrahlverfahren ist wichtiger, ob die Anlage unter Last einen stabilen, reproduzierbaren Prozessbereich einhalten kann. Präzisionsentgraten und Schneidkantenverrundung profitieren gewöhnlich stärker von stabiler Regelung als von maximaler Strahlkraft.
Auslegung des Suspensionskreislaufs
Suspensionsbehälter, Durchmischungsverfahren, Rückführungsweg, Schlauchführung und Zugänglichkeit zur Reinigung verdienen ebenso viel Aufmerksamkeit wie die Strahlkammer selbst. Wenn die Suspensionskonzentration schwankt oder sich gebrochene Strahlmittelpartikel zu schnell ansammeln, verengt sich das Prozessfenster und die Qualitätsschwankung nimmt zu. Käufer sollten den Suspensionskreislauf als zentrales Teilsystem und nicht als nachrangiges Zubehör bewerten.
Bewegungsgenauigkeit und Werkstückhandhabung
Manuelle Düsenführung kann für allgemeine Reinigung ausreichen, doch geometrisch anspruchsvolle Werkstücke erfordern oft indexierte Spannvorrichtungen, Servobewegungen oder programmierbare Bahnen. Das wird entscheidend, wenn bestimmte Kanten, Innenkonturen oder klar begrenzte Zonen getroffen werden müssen. Dann ist die Wiederholbarkeit der Bewegung eng mit der Wiederholbarkeit der Oberfläche verknüpft.
Durchsatz und tatsächliche Zykluszeit
Die angegebene Zykluszeit sollte mehr als die Düsenkontaktzeit umfassen. Beladen, Entwässern, Spannmittelwechsel, Rezepturabruf, Prüfunterbrechungen und Wartungsintervalle für Schlamm können den realen Durchsatz beeinflussen. Als Vergleichsgröße eignen sich gewöhnlich Gutteile pro Stunde oder Gutteile pro Schicht, nicht die reine Strahlzeit in Sekunden.
Aufstellfläche, Versorgungsmedien und Wartungszugang
Nassstrahlanlagen benötigen Stellfläche nicht nur für die Kabine, sondern auch für Wartungszugang, Abfallhandhabung, Versorgungseinrichtungen und sichere Bewegungsflächen für Bediener. Druckluftversorgung, Strom, Wasserverbrauch, Entwässerung und Not-Aus-Konzept sollten vor der Anlagenfreigabe geprüft werden. Auch Wartungszugang ist wichtig, da Düsenverschleiß, Tankreinigung und Sedimententfernung die Verfügbarkeit unmittelbar beeinflussen.
| Spezifikationsbereich | Bewertungskriterium | Bedeutung für die Beschaffung |
|---|---|---|
| Strahldruck | Ein stabiler, regelbarer Arbeitsbereich statt nur des Maximalwerts | Bestimmt, ob validierte Rezepturen gleichbleibend eingehalten werden können |
| Fähigkeit der Bewegungsachsen | Manuelle Führung, Indexierung, Servobewegung über X/Y/Z oder Roboterbahnsteuerung | Zeigt die Eignung für komplexe oder toleranzempfindliche Werkstücke |
| Durchsatz und Zykluszeit | Gutteile pro Stunde einschließlich Handhabung und Umrüsten | Verhindert eine Überschätzung der tatsächlichen Produktionskapazität |
| Arbeitsraum und Stellfläche | Innerer Strahlbereich plus Wartungsfreiraum | Beeinflusst Anlagenlayout, Ergonomie und Beladeverfahren |
| HMI- und Rezeptsteuerung | Rezepturspeicherung, Alarme, Berechtigungen und Rückverfolgbarkeit | Verringert Bedienerabweichungen und Einrichtungsfehler |
| Nebel- und Staubmanagement | Sichtverhältnisse und Absaugung der Einhausung | Unterstützt stabilen Betrieb und sicherere Arbeitsbedingungen |
| Handhabung verbrauchten Strahlmittels | Sedimentation, Abfuhrlogik und Reinigungszugang | Beeinflusst Wartungsaufwand und Stillstandszeiten |
| Versorgung und Sicherheit | Druckluft, Strom, Wasser, Entwässerung, Verriegelungen, Not-Aus-Auslegung | Sichert zuverlässige Installation und regelkonformen Betrieb |
HMI-Logik und Qualitätskontrolle
Eine moderne HMI sollte dabei helfen, validierte Prozessbedingungen aufrechtzuerhalten. Zu den nützlichen Funktionen gehören Rezepturverwaltung, Benutzerberechtigungen, Alarmhistorie und Wartungshinweise. Das sind keine kosmetischen Extras, sondern praktische Werkzeuge, um Schichtabweichungen beim Nassstrahlverfahren zu verringern.
Anwendungen in verschiedenen Branchen
Nassstrahlen wird in vielen Branchen eingesetzt, weil der Oberflächenzustand Leistung, Beschichtungsverhalten, Montagequalität, Prüfung und Erscheinungsbild beeinflusst. Dieselbe Verfahrensfamilie kann funktionale Kantenbearbeitung, selektive Gratentfernung, Zunderreinigung, Substratvorbehandlung und kontrollierte kosmetische Endbearbeitung unterstützen. Von Branche zu Branche ändert sich die Prozessrezeptur, nicht der grundlegende Mechanismus.
Die Hartmetallwerkzeugherstellung ist eines der anspruchsvollsten Beispiele. Bei Anwendungen zur Schneidkantenverrundung besteht das Ziel darin, vor dem Beschichten einen kontrollierten K-Faktor einzustellen. Dafür müssen Druck, Strahlmittelgröße, Düsenwinkel und Zykluszeit sorgfältig geregelt werden. Schon kleine Abweichungen bei der Kantenbearbeitung können die Beschichtungsleistung und letztlich das Verhalten des Werkzeugs im Einsatz beeinflussen.
Bearbeitete Metallteile stellen eine andere Reihe von Anforderungen. Bei Entgratanwendungen für Metallteile muss das Verfahren Grate entfernen und zugleich Dichtflächen, Ecken, Radien und sichtbare Oberflächen erhalten. Nassstrahlen wird häufig gewählt, weil es gezielter wirkt als die Massenbearbeitung und weniger Staubbelastung als die abrasive Trockenbearbeitung verursacht.
Vorbehandlung vor dem Beschichten ist ein weiterer wichtiger Anwendungsfall. Nassstrahlen kann Oberflächen vor dem Lackieren oder Konversionsverfahren reinigen und aktivieren und in manchen Linienauslegungen mit der Integration von Nassstrahlen und Phosphatieren kombiniert werden. Dieselbe Prozesslogik gilt auch für Schmiedestangen, additiv gefertigte Teile, mattiertes Glas und 3C-Gerätegehäuse, wenn eine gleichmäßige Oberflächenstruktur wichtig ist.
| Anwendungstyp | Zielbranche | Typisches Werkstückbeispiel | Erzielter Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung an Schneidwerkzeugen | Hartmetallwerkzeuge und Schneidwerkzeugfertigung | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte Kantenbearbeitung und bessere Beschichtungsbereitschaft |
| Entgraten von Metallteilen | Automobilindustrie, Zerspanung, Ventil- und Beschlagbranche | Gehäuse, Halterungen und Ventilkörper | Selektives Entgraten bei gleichbleibendem Oberflächenzustand |
| Zunderentfernung an Schmiedeteilen | Schmieden, Stangenmaterial und Stahlverarbeitung | Schmiederohlinge, Wellen, Stangen | Sauberere Oberflächen vor der Bearbeitung oder Prüfung |
| Vorbehandlung vor dem Beschichten | Metallbau, Haushaltsgeräte und industrielle Endbearbeitung | Stahl- und Aluminiumkomponenten | Gleichmäßigerer Substratzustand vor der nachgelagerten Beschichtung |
| Nachbearbeitung von AM-Teilen | Additive Fertigung | Halterungen und Strukturen aus 3D-gedrucktem Metall | Entfernung von Pulverrückständen und verbesserte optische Oberflächenstruktur |
| Verfestigungsstrahlen von Metallteilen | Maschinenbau- und Automobilkomponenten | Tragende Metallteile | Funktionelle Konditionierung der Außenfläche |
| Glasmattierung | Bearbeitung von Architektur- und Elektronikglas | Platten, Abdeckungen, dekoratives Glas | Gleichmäßiges mattes Erscheinungsbild ohne grobe Trockenstrahlspuren |
| Oberflächenbearbeitung von 3C-Geräten | Unterhaltungselektronik und digitale Gerätefertigung | Rahmen, Schalen und kosmetische Gehäuse | Kontrollierte Glätte und gleichmäßiges Erscheinungsbild |
Eine hilfreiche Sicht auf diese Anwendungen ist, dass Nassstrahlen Leistungsfähigkeit und Erscheinungsbild miteinander verbindet. Es wirkt stark genug, um die Oberfläche gezielt zu verändern, bleibt aber kontrolliert genug für Anwendungen, bei denen Maßhaltigkeit und optische Gleichmäßigkeit gleichermaßen wichtig sind.
Leitfaden zur Maschinenauswahl
Die Auswahl von Anlagen für das Nassstrahlverfahren beginnt mit vier praktischen Fragen: Wie groß ist das Werkstück, wie komplex ist die Geometrie, wie viele Werkstücke müssen pro Stunde bearbeitet werden und wie eng ist die Oberflächentoleranz? Diese Faktoren bestimmen, ob eine flexible R&D-Anlage, eine manuelle Kabine, eine Einkammer-Produktionsanlage oder eine dedizierte automatisierte Konfiguration passt.
Ein weiterer Faktor ist der Werkstückfluss. Manche Fabriken bearbeiten viele unterschiedliche Teilefamilien in kurzen Chargen und benötigen deshalb schnelle Umrüstungen. Andere fertigen kontinuierlich dieselbe Geometrie und profitieren stärker von dedizierter Werkstückhandhabung, einer festen Düsenlogik oder abwechselnden Beladestationen.
| Konfiguration oder Modellklasse | Zielgröße der Produktion | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| Flexible R&D-Zelle im Labormaßstab | Musterprüfungen, Rezepturentwicklung und kurze Versuchsreihen | Kleine bis mittelgroße Teile im Mix | Hoch | Machbarkeitsstudien und Prozessvalidierung |
| Standardkabine mit manueller Bedienung | Produktion kleiner Stückzahlen oder Werkstattfertigung | Kleine Teile | Mittel | Flexible Endbearbeitung und gelegentliches technisches Strahlen |
| Produktionskabine mit einer Strahlkammer | Wiederholte Chargenfertigung | Kleine bis mittelgroße Teile | Mittel bis hoch | Regelmäßiges Entgraten, Kantenbearbeitung und optische Endbearbeitung |
| Spezialmaschine für Einzelteile | Stabiler Teilefluss mit jeweils einem Werkstück | Kleine bis mittelgroße Teile | Hoch | Einzelteilbearbeitung mit kontrollierter Zykluslogik |
| Produktionssystem mit Doppelkammer | Wiederholte Produktion mit höherem Durchsatz | Kleine bis mittelgroße Teile | Mittel | Wechselnder Belade- und Strahlbetrieb für eine bessere Anlagenauslastung |
| Servogesteuertes Mehrachsensystem | Präzisionsfertigung für geometriesensible Werkstücke | Komplexe 3D-Teile | Hoch | Gezielte, bahngesteuerte Behandlung |
| Anlage für plattenförmige Werkstücke | Größere flache Werkstücke oder Werkstücke mit breiten Bearbeitungsflächen | Mittelgroße bis große flache Werkstücke | Mittel | Platten, Paneele und tafelförmige Komponenten |
| Bearbeitungssystem für Rundstäbe | Kontinuierliche Bearbeitung langer Werkstücke | Rundstäbe, Stangen und Wellen | Mittel | Entzunderung und Konditionierung zylindrischen Materials |
Für Entwicklungsarbeiten eignet sich die R&D-Nassstrahlanlage RB-6 für Musterprüfungen und häufige Parameteränderungen. Für die übliche Chargenfertigung ist eine Standard-Produktionskabine mit einer Strahlkammer meist sinnvoll, wenn der Prozess wiederkehrend ist und die Spannvorrichtungen stabil sind. Wenn Durchsatz Priorität hat und das Beladen effizient abwechselnd erfolgen kann, ist ein Doppelkammer-Produktionssystem häufig die passendere Anlagenarchitektur.
Der häufigste Fehler bei der Anlagenauswahl ist, die Automatisierung zu überdimensionieren, bevor der Prozess selbst validiert ist. Solange Oberflächenziel, Zykluslogik oder Strahlmittelwahl noch unsicher sind, ist es meist besser, zuerst das Prozessfenster zu bestätigen und den Automatisierungsgrad anschließend auf die validierte Rezeptur abzustimmen.
Kosten, Lieferzeit und ROI
Kostentreiber eines Nassstrahlprojekts
Die Kosten einer Installation für das Nassstrahlverfahren hängen von Kammergröße, Automatisierungsgrad, Komplexität des Suspensionskreislaufs, verschleißfesten Werkstoffen, Düsenanzahl, Steuerungsarchitektur, Spannvorrichtungen, Nebelabsaugung und Abfallhandhabung ab. Zwei Anlagen mit ähnlichen Außenmaßen können sehr unterschiedliche Preise haben, weil eine für allgemeine Reinigung und die andere für validierte Präzisionsbearbeitung ausgelegt ist.
Die Betriebskosten sollten ebenso sorgfältig kalkuliert werden wie die Anschaffungskosten. Haltbarkeit des Strahlmittels, Verschmutzungsrate, Düsenverschleiß, Wassermanagement, Schlammentsorgung, Ersatzteile und Wartungsaufwand beeinflussen die Gesamtbetriebskosten. Diese Faktoren sind besonders wichtig, wenn eine gleichmäßige Oberflächenqualität wertvoller ist als der schnelle Abtrag großer Materialmengen.
Typischer Aufbau der Lieferzeit
Die Lieferzeit sollte als typische Spanne und nicht als feste Zusage angegeben werden. Standardisierte Kabinen sind gewöhnlich schneller lieferbar, weil Konstruktion und Steuerungsauslegung bereits feststehen. Kundenspezifische Servosysteme, spezielle Spannvorrichtungen, automatisierte Werkstückhandhabung oder integrierte Vorbehandlungslinien benötigen meist längere Phasen für technische Auslegung, Montage und Probelauf.
Käufer sollten Musterprüfungen und Prozessfreigabe ebenfalls in den tatsächlichen Projektzeitplan aufnehmen. Eine Anlage kann physisch fertiggestellt sein, bevor Oberflächenrezeptur, Strahlmittelqualität und Abnahmekriterien vollständig validiert sind. In Präzisionsbranchen gehören diese Validierungsarbeiten praktisch zur Lieferzeit.
Wie sich der ROI üblicherweise ergibt
Der ROI beim Nassstrahlen ergibt sich selten aus einer einzelnen großen Einsparung. Häufiger entsteht er durch eine Kombination aus geringerem Arbeitsaufwand, besserer Prozesskonstanz, weniger manuellem Entgraten, weniger sekundären Endbearbeitungsschritten, verbesserter Beschichtungsvorbereitung, weniger Ausschuss und geringerer Nacharbeit. Das Verfahren wird attraktiver, wenn die bisherige Methode stark vom Urteil einzelner Bediener abhing und schwankende Ergebnisse lieferte.
Bei der Herstellung von Schneidwerkzeugen kann sich der ROI aus einer gleichmäßigeren Kantenbearbeitung vor dem Beschichten und möglichen Verbesserungen der nachgelagerten Werkzeugleistung ergeben. In der Zerspanung oder Automobilzulieferung entsteht der Nutzen häufig durch Gratentfernung ohne zusätzliche Polier- oder Handbearbeitungsschritte. Bei Vorbehandlungslinien kann der ROI aus einem gleichmäßigeren Substratzustand vor dem Beschichten und weniger haftungsbedingten Fehlern entstehen.
Häufige Bewertungsfehler
Ein häufiger Fehler ist, Nassstrahlen nur mit direkten Arbeitskosten zu vergleichen. Dabei bleiben Fehlerkosten, Qualitätsabweichungen, zusätzliche Prüfungen, verfehlte Taktzeiten und ineffiziente Flächennutzung unberücksichtigt. Ein weiterer Fehler besteht darin, eine hochautomatisierte Zelle für eine Umgebung mit vielen Varianten und kleinen Losen auszulegen, in der Prozessflexibilität wertvoller ist als maximaler theoretischer Durchsatz.
Ein besserer ROI-Ansatz vergleicht den gesamten Prozess vor und nach der Umstellung. Dazu gehören Versorgungskosten, Arbeitsaufwand, Strahlmittelverbrauch, Wartung, Qualitätsverluste, Prüfaufwand und der Nutzen eines dokumentierten, wiederholbaren Oberflächenbehandlungsverfahrens. Werden diese Faktoren zusammen betrachtet, lässt sich der Business Case für Nassstrahlen meist klarer beurteilen als mit einer einfachen Berechnung der eingesparten Arbeitszeit.
Warum DasiAuto?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie im Abschnitt Über DasiAuto beschrieben.
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Vorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Musterprüfungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
Häufige Fragen
Lässt sich das Nassstrahlverfahren vor dem Anlagenkauf anhand von Musterteilen validieren?
Ja. Musterprüfungen gehören zu den wichtigsten Schritten, weil sie Entgratverhalten, Ergebnisse der Kantenbearbeitung, Oberflächenstruktur und voraussichtliche Zykluszeit am tatsächlichen Substrat und an der konkreten Geometrie bestätigen. Bei Präzisionsanwendungen verringert die Prozessvalidierung das Risiko wirksamer als eine Anlagenwahl allein anhand allgemeiner Spezifikationen.
Eignet sich das Nassstrahlverfahren für kundenspezifische Teile und gemischte Produktionslinien?
In den meisten Fällen ja. Das Verfahren lässt sich durch Strahlmittelwahl, Düsenwinkel, Druckeinstellung, Spannvorrichtung und Bewegungssteuerung anpassen und eignet sich dadurch sowohl für wiederkehrende Fertigung als auch für Umgebungen mit unterschiedlichen Werkstücken. Der erforderliche Anpassungsgrad hängt meist davon ab, wie eng das Qualitätsfenster ist und wie häufig umgerüstet wird.
Was sollten Installation und Inbetriebnahme umfassen?
Installation und Inbetriebnahme sollten normalerweise die Prüfung der Versorgungseinrichtungen, Maschinenaufstellung, Anfahrkontrollen, Steuerungstests, Einrichtung der ersten Rezeptur und Probeläufe mit repräsentativen Werkstücken umfassen. Bei Automatisierung sollten außerdem die Prüfung der Bewegungsbahnen, Alarmtests und die Abnahme anhand vereinbarter Bearbeitungskriterien dazugehören.
Wie viel Bedienerschulung ist für ein Nassstrahlverfahren erforderlich?
Die Grundschulung sollte Suspensionsaufbereitung, Nachfüllen von Strahlmittel, Düsenprüfung, Kammerreinigung, regelmäßige Wartung und Rezepturauswahl umfassen. Bei Anlagen mit programmierbarer Bewegung oder HMI-Steuerung sollten Bediener und Techniker außerdem zu Berechtigungen, Alarmen und zur langfristigen Aufrechterhaltung des qualifizierten Prozessfensters geschult werden.
Welche Kundendienstleistungen sind nach Produktionsbeginn am wichtigsten?
Am wichtigsten sind die Verfügbarkeit von Ersatzteilen, Nachschub an Strahlmittel, schnelle Fehlerbehebung und Unterstützung bei der Wiederherstellung der Prozessstabilität, falls die Oberflächenqualität abweicht. Die langfristige Leistung hängt davon ab, Verschleißteile, Suspensionszustand, Wartungsabläufe und Rezeptureinstellungen auf den validierten Produktionsprozess abzustimmen.
Wie schnell kann sich ein Nassstrahlverfahren amortisieren?
Das hängt vom Anwendungsmix und dem ersetzten Ausgangsverfahren ab. Der ROI zeigt sich tendenziell schneller, wenn manuelles Entgraten, instabile Vorbehandlungsqualität, wiederholte Nacharbeit oder Ausschuss aufgrund uneinheitlicher Oberflächen bereits erhebliche Kosten verursachen. Aussagekräftig ist ein Vergleich der gesamten Prozesskosten vor und nach der Einführung, nicht allein der Arbeitskosten.


