

Kurzantwort
Ein Nassstrahlsystem ist meist die beste Wahl, wenn ein Betrieb Präzisionsentgraten, Schneidkantenverrundung, Entzunderung, Beschichtungsvorbehandlung oder kosmetische Endbearbeitung mit stabilerer Prozessführung und weniger freiem Staub benötigt, als Trockenstrahlen üblicherweise bietet. Dabei wird in Wasser suspendiertes Strahlmittel auf das Werkstück gestrahlt. Das erzeugt ein schonenderes, gleichmäßigeres Aufprallbild, verringert Verunreinigungen in der Luft und ermöglicht wiederholbare Fertigung, wenn Druck, Suspensionskonzentration und Rückgewinnungsbedingungen innerhalb eines validierten Betriebsfensters geregelt werden.
| Kernfaktor | Typisches Ergebnis |
|---|---|
| Verfahrensart | Geschlossenes Suspensionsstrahlen mit Wasser, Strahlmittel und Druckluft |
| Druckverhalten | Üblicherweise je nach Substrat und Finishziel in niedrigen bis mittleren Strahldruckbereichen geregelt |
| Oberflächenergebnis | Feines, gleichmäßiges mattes oder seidenmattes Finish mit abgeschwächtem Mikroabtrag |
| Staubaufkommen | Deutlich weniger freier Staub in der Luft als beim abrasiven Trockenstrahlen |
| Typische Anwendungen | Schneidkantenverrundung, Entgraten, Zunderentfernung an Schmiedeteilen, AM-Nachbearbeitung, Beschichtungsvorbehandlung |
| Typischer Projektzeitraum | Standardkonfigurationen werden in der Regel schneller geliefert als kundenspezifische automatisierte Anlagen |
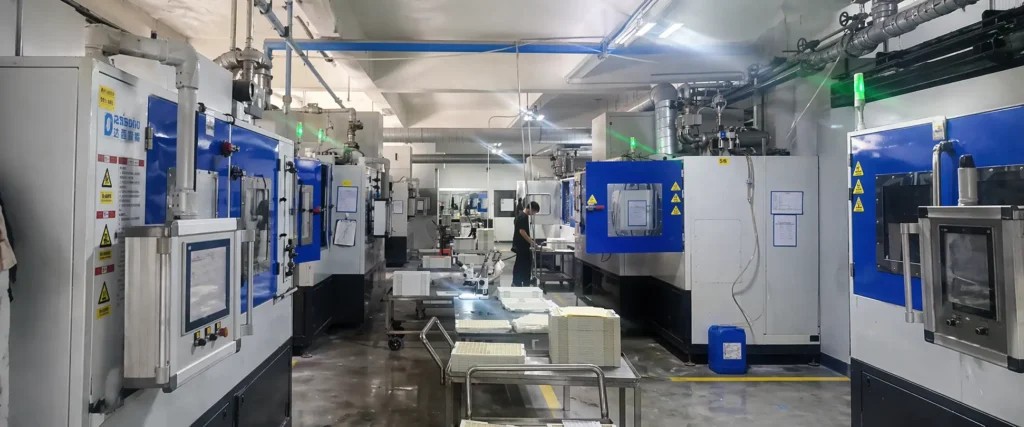
Was ist ein Nassstrahlsystem?
Ein Nassstrahlsystem ist eine industrielle Plattform zur Oberflächenbehandlung, die in Wasser suspendierte Schleifpartikel auf ein Werkstück beschleunigt. In der Fertigung gehört es zur Familie der nassen abrasiven Strahlverfahren, zu der auch Nasssandstrahlen, Suspensionsstrahlen, Vapor Blasting und Liquid Honing zählen. Die genaue Bezeichnung kann je nach Markt und Anwendung variieren, das technische Prinzip bleibt jedoch gleich: Wasser dient als Trägerphase für den Strahlmittelaufprall.
Im Unterschied zu einer einfachen manuellen Strahlanordnung mit angeschlossenem Wasserschlauch ist ein echtes Nassstrahlsystem ein vollständig ausgelegter Prozesskreislauf. Es umfasst üblicherweise einen Suspensionstank, Durchmischung oder Umwälzung, einen Druck- oder Pumpenförderkreislauf, Beschleunigung durch Druckluft, eine geschlossene Strahlkammer, Entwässerungs- und Rückgewinnungswege, Abtrennung verbrauchten Strahlmittels, Nebelabsaugung und Prozesssteuerung. Diese Auslegung auf Systemebene macht Nassstrahlen für industrielle Wiederholbarkeit statt für einzelne Werkstattarbeiten geeignet.
Im breiteren Feld der Oberflächentechnik liegt Nassstrahlen zwischen aggressivem Trockenstrahlen und langsameren Verfahren zur Massenbearbeitung. Es kann Grate, Oxide, Zunder und Oberflächenverunreinigungen entfernen, zugleich aber auch kontrollierte kosmetische Texturen erzeugen und feine Funktionskanten vorbereiten. Diese Vielseitigkeit macht es für Betriebe interessant, die mit einer Verfahrensfamilie sowohl technische als auch optische Anforderungen erfüllen müssen.
Der wichtigste Grund für die Wahl von Nassstrahlen ist nicht nur Sauberkeit, sondern auch das Verhalten der Oberfläche. Die Wasserphase unterdrückt losen Staub, dämpft den Strahlmittelaufprall und hilft, abgetragenes Material aus der Kontaktzone auszuspülen. Deshalb wird das Verfahren häufig für Hartmetallwerkzeuge, präzisionsbearbeitete Teile, Schmiedeteile, additiv gefertigte Komponenten, Glasoberflächen und 3C-Gehäuse eingesetzt, bei denen zufälliger Überabtrag oder eine raue, trocken gestrahlte Textur nicht akzeptabel wäre.
Ein weiterer wichtiger Vorteil ist staubfreier Betrieb im praktischen Werkstattalltag. Kein industrielles Strahlverfahren ist buchstäblich frei von jedem Aerosol oder Rückstand, doch Nassstrahlen verringert die trockene Staubwolke herkömmlicher abrasiver Strahlverfahren deutlich. Das verbessert die Sicht in der Kammer, verringert den Reinigungsaufwand und kann die Integration in den Betrieb vereinfachen, wenn die Kontrolle luftgetragener Partikel wichtig ist.
Ein weiterer Vorteil ist das geringere Risiko, dass sich Strahlmittel auf vielen empfindlichen Oberflächen einbettet. Beim Trockenstrahlen können sich Strahlmittelpartikel je nach Härte und Aufprallbedingungen tiefer in weicheren Metallen, Beschichtungen oder optisch kritischen Substraten festsetzen. Beim Nassstrahlen verändert der Wasserfilm den Kontakt und trägt häufig dazu bei, dieses Risiko zu verringern, während eine wirksame Oberflächenbearbeitung erhalten bleibt.
Schließlich ist Nassstrahlen attraktiv, weil es sich auf verschiedene Anlagentypen skalieren lässt. Manche Systeme sind kompakte R&D-Anlagen für Rezeptentwicklung und Musterprüfungen. Andere sind Produktionskabinen mit einer Strahlkammer, dedizierte Einzelteilanlagen, Doppelkammerzellen für höheren Durchsatz oder Spezialplattformen für Platten, Stangen oder komplexe Geometrien. Die treffendste Antwort auf die Frage, was ein Nassstrahlsystem ist, lautet daher: Es ist sowohl ein Verfahren als auch eine konfigurierbare Anlagenfamilie für die industrielle Oberflächenbehandlung.
Wie funktioniert ein Nassstrahlsystem?
Ein Nassstrahlsystem arbeitet mit einer kontrollierten Abfolge aus Suspensionsaufbereitung, Beschleunigung durch Druckluft, Aufprall auf die Werkstückoberfläche, Rückgewinnung im geschlossenen Kreislauf, Sedimentabtrennung und Nebelmanagement. Jede Stufe beeinflusst das Finish, die Abtragsrate und die Prozesskonstanz. In der Praxis hängt die Leistung des Systems weniger von maximaler Strahlkraft ab als davon, wie stabil der gesamte Kreislauf über längere Zeit bleibt.
Suspensionsaufbereitung beim Nassstrahlen
Der Prozess beginnt mit dem Mischen von Wasser und Strahlmittel in einem Suspensionstank. Durchmischung, Umwälzung oder beides verhindern, dass sich das Strahlmittel absetzt, und halten die Konzentration vom ersten bis zum letzten Werkstück gleichmäßig. Driftet die Suspensionskonzentration, kann die Anlage weiterhin normal laufen, während sich Entgratrate, Kantenverrundung und Finishgleichmäßigkeit so verändern, dass Qualitätsabweichungen entstehen.
Die Strahlmittelauswahl richtet sich nach der Anwendung. Feine Partikelbereiche werden häufig für kosmetische Endbearbeitung, kontrollierte Kantenbearbeitung und schonendes Entgraten verwendet. Gröbere oder härtere Strahlmittel können für schnellere Zunderentfernung oder aggressivere Reinigung gewählt werden. Die Wasserphase beseitigt die abrasive Wirkung nicht, sondern verändert die Mechanik des Aufpralls und des Transports.
Beschleunigung durch Druckluft
An der Düse beschleunigt Druckluft den Suspensionsstrom in Richtung Werkstück. Druckniveau, Düsenform, Abstand, Auftreffwinkel und Verfahrgeschwindigkeit beeinflussen die Prozessintensität. Schon eine kleine Veränderung eines Parameters kann Oberflächentextur, Gratabtrag oder Kantenbeschaffenheit messbar verändern, weshalb validierte Rezepte in der Fertigung wichtig sind.
Der Wasserträger erzeugt ein stärker abgefedertes Mikroabtragsmuster als Trockenstrahlen mit derselben allgemeinen Strahlmittelfamilie. Deshalb wird Nassstrahlen häufig für Oberflächen eingesetzt, die kontrolliert verfeinert statt aggressiv aufgeraut werden sollen. Das Verfahren trägt weiterhin wirksam Material ab, erzeugt dabei aber üblicherweise ein gleichmäßigeres und gemäßigteres Finishprofil.
Rückgewinnung, Sedimentation und Umwälzung
Nach dem Aufprall auf das Werkstück fließt die Suspension in einen Sammelkreislauf ab. Wiederverwendbare Flüssigkeit und weiterhin wirksames Strahlmittel werden zurückgeführt, während gebrochenes Strahlmittel, abgetragene Substratpartikel und Verunreinigungen durch Absetzen oder Sedimentationsverfahren abgetrennt werden. Genau hier wird die Rückgewinnung im geschlossenen Suspensionskreislauf entscheidend.
Ein unzureichend betriebener Rückgewinnungskreislauf verändert den Strahlstrom allmählich, weil Verunreinigungen und gebrochenes Strahlmittel zu lange im Umlauf bleiben. Ein gut konzipierter Kreislauf stabilisiert den Suspensionszustand, ermöglicht längere Produktionsläufe und sorgt für besser wiederholbare Ergebnisse von Schicht zu Schicht. Der automatische Austrag verbrauchten Strahlmittels verbessert den Wartungsrhythmus und verringert manuelle Reinigungsunterbrechungen.
Nebelabsaugung und Sichtkontrolle
Nassstrahlen reduziert trockenen Staub erheblich, erzeugt jedoch Wassernebel und feine schwebende Rückstände im Gehäuse. Nebelabsaugungen tragen dazu bei, die Sicht durch die Fenster zu erhalten, Dichtungen und Zugangsbereiche zu schützen und Feuchtigkeitsansammlungen rund um die Kammer zu verringern. Gute Sicht ist nicht nur eine Komfortfrage, sondern unterstützt auch Prüfung, Bedienkontrolle und Fehlersuche.
Druckregelung und Prozesssteuerung
Eine gleichmäßige Druckführung ist oft wichtiger als die maximale Druckleistung. Bei vielen Anwendungen, insbesondere bei präziser Kantenverrundung oder kosmetischer Endbearbeitung, geht es darum, einen definierten Prozessbereich einzuhalten und nicht mit der höchstmöglichen Einstellung zu strahlen. Deshalb schätzen industrielle Anwender gespeicherte Rezepte, Alarme und PID-Druckregelung in einem modernen Nassstrahlsystem.
Eine stabile Suspensionskonzentration und ein stabiler Druck sind meist wichtiger als rohe Strahlkraft.
| Parameter | Typischer industrieller Bereich oder Richtwert | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Üblicherweise je nach Substrat, Strahlmittel und Finishziel in niedrigen bis mittleren Bereichen eingestellt | Steuert Aufprallenergie und Abtragsintensität |
| Suspensionskonzentration | Gewöhnlich innerhalb eines validierten Gewichts- oder Volumenanteils gehalten | Beeinflusst Abtragsrate, Oberflächenkonstanz und Kantenverhalten |
| Strahlmittelkorngröße | Je nach Anwendung sind feine bis mittlere PSD-Auswahlen üblich | Beeinflusst Rauheit, optisches Erscheinungsbild und Entgratwirkung |
| Druckluftbedarf | Bestimmt durch Düsengröße, Druckniveau und Anzahl der Strahlstationen | Legt Kompressorbedarf und Strahlstromstabilität fest |
| Strahlmittelverbrauch | Variiert je nach Haltbarkeit des Strahlmittels, Verschmutzungsgrad und Zyklusintensität | Beeinflusst Betriebskosten und Nachfüllplanung |
| Abstand zum Werkstück | Üblicherweise durch Bedienmethode, Werkstückaufnahme oder Bewegungsprogramm festgelegt | Verändert Gleichmäßigkeit der Abdeckung und lokale Aufpralldichte |
| Steuerungsmethode | Manuelle Einstellung oder PLC/HMI-Rezeptsteuerung mit gespeicherten Parametern | Verringert Einstellungsdrift und beschleunigt Umrüstungen |
| Rückgewinnungskreislauf | Rückführung im geschlossenen Kreislauf mit Absetzen, Austrag und Nebelabsaugung | Erhält die Wiederholbarkeit über längere Laufzeiten |
Nassstrahlsystem im Vergleich zu Trockenstrahlen und anderen Verfahren
Wenn Ingenieure Verfahren zur Oberflächenbehandlung vergleichen, steht meist Nassstrahlen dem Trockenstrahlen gegenüber, denn beide nutzen beschleunigtes Strahlmittel. Die allgemeine Definition des abrasiven Strahlens ist hilfreich, zeigt jedoch nicht, wie stark sich der Werkstattbetrieb durch die Zugabe von Wasser zum Prozessstrom verändert. Nassstrahlen arbeitet im Allgemeinen sauberer und ermöglicht eine besser kontrollierte Oberflächenbeschaffenheit, während Trockenstrahlen bei starkem Rost, Zunder oder Beschichtungen oft aggressiver bleibt.
Das bedeutet nicht, dass Nassstrahlen grundsätzlich überlegen ist. Trockenstrahlen wird weiterhin häufig für schnelles Entschichten und stärkere Oberflächenprofile eingesetzt, wenn optische Feinheit weniger wichtig ist. Nassstrahlen wird bevorzugt, wenn Oberflächengleichmäßigkeit, weniger loser Staub, ein geringeres Einbettungsrisiko und wiederholbare Kantenbearbeitung wichtiger sind als maximale Abtragsgeschwindigkeit.
Auch andere Verfahren konkurrieren in spezialisierten Nischen mit Nassstrahlen. Kugelstrahlen zielt in erster Linie auf kontrollierte Aufprallkonditionierung statt auf allgemeine Reinigung oder Entgratung, was sich in der ASTM-B851-Terminologie zum Kugelstrahlen widerspiegelt. Gleitschleifen kann bei der Massenbearbeitung kleiner Teile produktiv zum Glätten eingesetzt werden, ist jedoch bei der gezielten Behandlung bestimmter Bereiche komplexer Geometrien weniger präzise.
| Bewertungsfaktor | Nassstrahlsystem | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Hauptzweck | Kontrolliertes Reinigen, Entgraten, Kantenvorbereitung, Strukturieren und optische Oberflächenbearbeitung | Schnelles Abtragen, Rostentfernung, Aufrauen und allgemeine Reinigung | Funktionelles Verfestigungsstrahlen und definierte Aufprallbehandlung | Glätten in Chargen, Kantenverrundung und Massenbearbeitung |
| Freier Staub in der Luft | Gering, da die Wasserphase den größten Teil des Staubs bindet | Hoch, sofern keine leistungsfähige Staubabsaugung installiert ist | Prozessabhängig | Wenig Staub in der Luft, doch Nasszusätze müssen weiterhin gehandhabt werden |
| Oberflächencharakter | Feines, gleichmäßiges mattes oder seidenmattes Finish mit gemäßigtem Aufprall | Üblicherweise rauer und aggressiver | Funktionale Verfestigungsstruktur statt dekorativem Finish | Flächiges Glätten über längere Zykluszeiten |
| Risiko des Einbettens von Strahlmittel | Bei vielen weichen oder optisch empfindlichen Oberflächen geringer | Bei einigen Werkstoffen und Beschichtungen höher | Hängt von Strahlmittel und Prozessspezifikation ab | Im Allgemeinen geringes Risiko des Einbettens durch den Aufprall projizierter Strahlmittel |
| Gezielte lokale Behandlung | Hoch bei Kontrolle von Düsenwinkel, Bahn und Werkstückaufnahme | Hoch, jedoch mit größerem Reinigungsaufwand | Mittel bis hoch bei dedizierten Anlagen | Geringer, da ganze Chargen gemeinsam bearbeitet werden |
| Wiederholbarkeit | Hoch, wenn Suspension und Druck geregelt sind | Gut, jedoch können manuelle Einstellungen leichter abweichen | Hoch, wenn Intensität und Flächenabdeckung qualifiziert sind | Gute Wiederholbarkeit im Chargenmittel, geringer in bestimmten Bereichen |
| Umweltgerechte Handhabung | Handhabung von Nassschlamm und Nebel | Absaugung trockenen Staubs und Handhabung verbrauchten Strahlmittels | Prozesssteuerung mit hohem Qualifizierungsaufwand | Verschleiß des Strahlmittels und Entsorgung von Prozesszusätzen |
Der Vergleich wird besonders vor dem Lackieren oder Beschichten wichtig. Oberflächenreinheit und Vorbereitung beeinflussen die nachgelagerte Haftung stark, weshalb sich die technische Planung häufig auf AMPP-Leitlinien zur Oberflächenvorbereitung stützt. In diesen Abläufen kann Nassstrahlen einen kontrollierten Substratzustand ohne die hohe Belastung durch trockenen Staub bieten, die mit herkömmlichen abrasiven Strahlräumen verbunden ist.
Wichtige Spezifikationen vor dem Kauf
Strahldruck und Druckstabilität
Bei der Beschaffung sollte zunächst geprüft werden, ob das System den für die Anwendung tatsächlich erforderlichen Druckbereich halten kann. Viele erfolgreiche Nassstrahlrezepte arbeiten mit moderaten Bereichen; daher ist Stabilität oft wichtiger als eine hohe Nennleistung. Eine Anlage, deren Druck bei längeren Läufen driftet, erzeugt ein uneinheitliches Finish, auch wenn ihr maximaler Druckwert auf dem Papier beeindruckend wirkt.
Auslegung des Suspensionsmanagements
Tankauslegung, Durchmischungsverfahren, Rohrleitungsführung, Umwälzungsbalance und Reinigungszugang sollten genau geprüft werden. Instabile Suspension verändert die Materialabtragsrate und kann kosmetische Endbearbeitung unvorhersehbar machen. Bei Präzisionsarbeiten sollten Käufer den Suspensionskreislauf als zentrales technisches Teilsystem betrachten und nicht als unterstützende Funktion.
Präzision der Bewegungsachsen und Werkstückpositionierung
Für einfache Reinigungsarbeiten kann die manuelle Düsenführung ausreichen. Bei Schneidwerkzeugen, 3D-Geometrien oder genau kontrolliertem Entgraten werden Bewegungsgenauigkeit und Wiederholbarkeit der Werkstückaufnahme deutlich wichtiger. Servogesteuerte X/Y/Z-Bewegungen, indexierte Aufnahmen oder robotergestütztes Beladen können Abweichungen verringern, wenn das Prozessfenster eng ist.
Durchsatz, Zykluszeit und Umrüstung
Die auf dem Typenschild angegebene Zykluszeit zeigt selten das ganze Bild. Käufer sollten prüfen, ob Beladen, Entwässern, Vorrichtungswechsel, Rezeptaufruf und Prüfung in der angegebenen Zeit enthalten sind. Die reale Kapazität sollte als Gutteile pro Stunde oder Schicht bewertet werden, nicht nur als Strahlzeit in Sekunden.
Stellfläche, Versorgung und Wartungsaufwand
Ein Nassstrahlsystem muss zu Werkstück, Vorrichtung und Arbeitsraum des Bedieners oder der Automatisierung passen. Außerdem benötigt es genügend Platz für Wartungszugang, Abfallaustrag, elektrische Leitungsführung, den Umgang mit Wasser und Druckluftversorgung. Die Versorgungsplanung ist besonders wichtig, denn eine zu geringe Luftzufuhr kann ansonsten geeignete Prozesseinstellungen untergraben.
| Spezifikationsbereich | Prüfpunkt | Bedeutung für die Beschaffung |
|---|---|---|
| Strahldruck | Stabiler regelbarer Bereich, nicht nur Maximalwert | Schützt Finishgleichmäßigkeit und validierte Prozessführung |
| Genauigkeit der Bewegungsachsen | Manuelle, indexierte oder servogesteuerte X/Y/Z-Fähigkeit | Bestimmt die Eignung für komplexe oder präzise Werkstücke |
| Durchsatz und Zykluszeit | Gutteile pro Stunde einschließlich Handhabungszeit | Verhindert eine Überschätzung des realen Produktionsausstoßes |
| Arbeitsraum und Stellfläche | Interne Strahlzone plus äußerer Wartungsabstand | Beeinflusst Ergonomie beim Beladen und die Anlagenintegration |
| HMI- und Rezeptsteuerung | Gespeicherte Rezepte, Alarme, Benutzerrechte, Rückverfolgbarkeit | Verringert Einrichtungsfehler und Abhängigkeit von Bedienern |
| Staub- und Nebelabsaugung | Sicht in der Kammer und Leistung der Wassernebelabsaugung | Unterstützt einen sicheren, stabilen Betrieb |
| Handhabung verbrauchten Strahlmittels | Sedimentation, Ablaufsteuerung, Austragskomfort | Beeinflusst Anlagenverfügbarkeit und Wartungsaufwand |
| Versorgung und Sicherheit | Druckluft, Strom, Wasser, Verriegelungen, Not-Aus | Sichert zuverlässige Installation und Betrieb |
HMI-Logik und Wartungszugang
Eine gute HMI sollte mehr leisten als nur den Druck anzuzeigen. Rezeptverwaltung, Zugriffsrechte, Alarme und Wartungserinnerungen können Umrüstungen verkürzen und die Prozesssteuerung weniger abhängig vom Gedächtnis machen. Auch der Wartungszugang ist wichtig, denn Düsenverschleiß, Schlammentfernung und Tankreinigung wirken sich im realen Produktionsbetrieb unmittelbar auf die Anlagenverfügbarkeit aus.
Anwendungen in verschiedenen Branchen
Nassstrahlsysteme werden überall dort eingesetzt, wo der Oberflächenzustand Leistung, Montage, Beschichtung oder Erscheinungsbild beeinflusst. Ihr Nutzen zeigt sich besonders deutlich bei Werkstücken, die gezielte Gratentfernung, kontrollierte Kantenbearbeitung, Oxidentfernung oder feine Strukturierung ohne die stärkeren Nebenwirkungen abrasiver Trockenbearbeitung benötigen. Deshalb findet sich das Verfahren bei Hartmetallwerkzeugen, Zerspanung, Schmieden, additiver Fertigung, Beschichtungsvorbehandlung, Glasbearbeitung und in der Unterhaltungselektronik.
Die Herstellung von Schneidwerkzeugen gehört zu den prozesskritischsten Anwendungen. Bei der Verrundung von Schneidkanten an Schneidwerkzeugen geht es um die kontrollierte Entwicklung des K-Faktors vor der Beschichtung. Dafür müssen Strahlmittelgröße, Auftreffwinkel, Druck und Zykluszeit genau überwacht werden. Kleine Abweichungen können den Zustand der Werkzeugschneide so verändern, dass sie sich auf das Verhalten der nachgelagerten Beschichtung und die Leistung im Einsatz auswirken.
Allgemein bearbeitete Bauteile stellen eine andere Herausforderung dar. Bei der Entgratung von Metallteilen muss der Prozess Grate entfernen und zugleich Dichtflächen, Radien und optische Zonen erhalten. Nassstrahlen ist hier nützlich, weil lokale Merkmale gezielt bearbeitet werden können, ohne den Reinigungsaufwand eines vollständig trockenen Strahlverfahrens zu verursachen.
Die Oberflächenvorbereitung vor dem Lackieren oder einer chemischen Konversionsbeschichtung ist eine weitere gängige Anwendung. Nassstrahlen kann Substrate kontrolliert reinigen und konditionieren und bei manchen Produktionsabläufen auch in chemische Vorbehandlungsabläufe integriert werden, etwa in Strahl- und Phosphatierlinien. Dieselbe Verfahrensfamilie eignet sich außerdem für additiv gefertigte Teile, Schmiedeoberflächen, mattiertes Glas und die kosmetische Endbearbeitung von 3C-Produkten.
| Anwendungstyp | Zielbranche | Typisches Werkstückbeispiel | Erzielter Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung an Schneidwerkzeugen | Hartmetallwerkzeuge und Schneidwerkzeugfertigung | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte Kantenvorbereitung und verbesserte Beschichtungsbereitschaft |
| Entgraten von Metallteilen | Automobilindustrie, Präzisionsbearbeitung und allgemeine Metallbearbeitung | Halterungen, Gehäuse und Ventilkörper | Gezieltes Entgraten bei stabiler Oberflächenqualität |
| Zunderentfernung an Schmiedeteilen | Schmieden, Stangenmaterial, Stahlverarbeitung | Schmiederohlinge, Stangen, Wellen | Sauberere Oberflächen vor der Bearbeitung oder Prüfung |
| Vorbehandlung vor dem Beschichten | Metallbau, Haushaltsgeräte, industrielle Endbearbeitung | Stahl- und Aluminiumkomponenten | Gleichmäßigerer Substratzustand vor der nachgelagerten Endbearbeitung |
| Nachbearbeitung von AM-Teilen | Additive Fertigung | 3D-gedruckte Metallteile | Entfernung loser Partikel und verbessertes optisches Finish |
| Verfestigungsstrahlen von Metallteilen | Maschinenbau- und Automobilkomponenten | Belastete Metallteile | Funktionelle Konditionierung der Außenfläche |
| Glasmattierung | Bearbeitung von Architektur- und Geräteglas | Platten, Abdeckungen, dekoratives Glas | Gleichmäßige matte Optik |
| Oberflächenbearbeitung von 3C-Geräten | Unterhaltungselektronik und digitale Geräte | Rahmen, Gehäuse, Schalen | Kontrollierte Glätte und kosmetische Gleichmäßigkeit |
Der zentrale Punkt ist, dass Nassstrahlen nicht auf eine Branche oder einen Finish-Typ beschränkt ist. Dasselbe Anlagenkonzept kann funktionelle Kantenbearbeitung, Reinigung und kosmetische Verfeinerung abdecken, sofern Suspension, Düsenbahn und Zyklussteuerung auf das Werkstück abgestimmt sind.
Leitfaden zur Maschinenauswahl
Die Auswahl eines Nassstrahlsystems beginnt mit vier Variablen: Werkstückgeometrie, Werkstückgröße, Produktionsvolumen und Finish-Toleranz. Sobald diese geklärt sind, lässt sich leichter entscheiden, ob eine flexible Laborzelle, eine Standard-Chargenkabine, eine dedizierte Einzelteilanlage, eine Doppelkammeranlage für höheren Durchsatz oder eine Spezialplattform für flache Platten, Stangen oder komplexe Mehrflächengeometrien benötigt wird.
Die acht nachfolgenden Konfigurationsklassen bilden die gängigste industrielle Einteilung des Verfahrens ab. Wirtschaftlich sind sie nicht austauschbar. Eine für R&D-Versuche optimierte Anlage kann sich für Musterarbeiten und Rezeptentwicklung eignen, ist für wiederholte Fertigung mit hohem Volumen aber selten die effizienteste Wahl. Umgekehrt kann eine dedizierte Produktionslinie für gemischte Werkstückfamilien mit kleinen Stückzahlen überdimensioniert sein.
| Konfiguration oder Modellklasse | Zielgröße der Produktion | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| Flexible R&D-Zelle im Labormaßstab | Musterprüfung, Versuche und Prozessentwicklung | Kleine bis mittelgroße Teile im Mix | Hoch | Machbarkeitsstudien, Rezeptvalidierung, Qualifizierung kurzer Produktionsläufe |
| Standardkabine mit manueller Bedienung | Fertigung kleiner Stückzahlen und technische Auftragsarbeiten | Kleine Teile | Mittel | Flexible kundenspezifische Endbearbeitung und Wartungsarbeiten |
| Produktionskabine mit einer Strahlkammer | Wiederholte Chargenfertigung | Kleine bis mittelgroße Teile | Mittel bis hoch | Routineentgraten, Kantenbearbeitung, kosmetisches Strahlen |
| Spezialmaschine für Einzelteile | Stabiler Einzelteilfluss | Kleine bis mittelgroße Teile | Hoch | Konstante Zykluslogik für die Handhabung einzelner Werkstücke |
| Produktionssystem mit Doppelkammer | Wiederholte Bearbeitung mit höherem Durchsatz | Kleine bis mittelgroße Teile | Mittel | Wechselnder Belade- und Strahlbetrieb für eine bessere Anlagenauslastung |
| Servogesteuertes Mehrachsensystem | Präzisionsfertigung für geometriesensible Werkstücke | Komplexe 3D-Teile | Hoch | Gezielte lokale Bearbeitung und kontrollierte Bahnabdeckung |
| Großformatige Plattenanlage | Bearbeitung großflächiger Werkstücke | Flache oder plattenförmige Teile | Mittel | Paneele, Tafeln und Werkstücke mit breiten Flächen |
| Bearbeitungssystem für Stangen und Wellen | Kontinuierliche Bearbeitung langer Werkstücke | Rundstäbe, Stangen, Wellen | Mittel | Entzunderung und Konditionierung zylindrischen Materials |
Für Laborarbeiten und Versuche vor dem Kauf eignet sich die RB-6 R&D-Nassstrahlanlage für flexible Tests und häufige Parameteränderungen. Für die Serienfertigung mit Standardchargen kann eine SC-40-Chargenstrahlkabine in Betracht gezogen werden, wenn Teilefluss und Kammerabläufe wiederkehrend und standardisiert sind. Wenn wechselndes Beladen und Strahlen für die Auslastung wichtig sind, kann ein Doppelkammer-System DC-40 mit diesem Produktionsmuster verglichen werden. Bestätigen Sie die Eignung anhand repräsentativer Muster und einer Zyklusanalyse.
Der häufigste Auswahlfehler ist, allein nach der Gehäusegröße zu entscheiden. Größer ist nicht automatisch besser, und mehr Automatisierung verbessert die Rendite nicht immer, wenn sich der Produktmix zu häufig ändert. Das richtige Nassstrahlsystem passt mit Kammerformat, Bewegungslogik und Handhabung möglichst kompromissarm zum tatsächlichen Produktionsablauf.
Kosten, Lieferzeit und ROI
Wichtigste Kostentreiber
Der Preis eines Nassstrahlsystems hängt von weit mehr als den Kammermaßen ab. Zu den größten Kostentreibern zählen üblicherweise Automatisierungsgrad, verschleißfeste Konstruktion, Auslegung des Suspensionskreislaufs, Düsenanordnung, Steuerungsarchitektur, Nebelabsaugung, Komplexität der Werkstückaufnahme und die Frage, ob es sich um eine Standardkabine oder eine kundenspezifische Produktionszelle handelt. Zwei Anlagen können dasselbe Verfahrensprinzip nutzen und sich dennoch stark im Preis unterscheiden, weil ihre Anforderungen an die Wiederholbarkeit verschieden sind.
Verbrauchsmaterialien beeinflussen ebenfalls die Gesamtbetriebskosten. Lebensdauer des Strahlmittels, Verschmutzungsempfindlichkeit, Nachfüllintervalle, Schlammhandhabung und Düsenverschleiß sollten in die Wirtschaftlichkeitsrechnung einfließen. Das sind betriebliche Rahmenbedingungen und keine nebensächlichen Extras; sie können die langfristige Kostenbetrachtung erheblich verändern.
Typische Lieferzeitspannen
Die Lieferzeit sollte als beispielhafter Zeitraum und nicht als feste Zahl angegeben werden. Standardisierte Systeme werden meist schneller geliefert, weil Kammerstruktur, Steuerungslogik und Rohrleitungsführung bereits erprobt sind. Kundenspezifische Linien mit dedizierter Bewegungssteuerung, Sonderaufnahmen oder integrierter Beladung erfordern normalerweise längere Entwicklungs- und Abnahmezyklen.
Käufer sollten auch die Zeit für die Prozessvalidierung berücksichtigen. Selbst wenn der Anlagenaufbau abgeschlossen ist, können Musterläufe, Parameterbestätigung, Bedienerschulung und Probeläufe nötig sein, bevor das System für einen stabilen Produktionseinsatz bereit ist. Bei hochwertigen Anwendungen gehört diese Validierungsphase zum tatsächlichen Projektzeitplan.
ROI-Logik in der Fertigung
Die Rendite entsteht meist durch mehrere kleinere Vorteile statt durch eine einzelne große Einsparung. Dazu können weniger Arbeitsaufwand für manuelles Entgraten, weniger Nacharbeitsschritte, stabilere Kantenbearbeitung, weniger Nacharbeit vor der Beschichtung, gleichmäßigeres optisches Finish und weniger Ausschuss durch unkontrollierte Oberflächenbearbeitung gehören. Besonders wertvoll wird das Verfahren, wenn die vorherige Methode stark von den Fähigkeiten des Bedieners abhing.
Bei der Schneidwerkzeugfertigung kann der ROI mit gleichmäßigerer Kantenbearbeitung und besserer Vorbereitung vor der Beschichtung zusammenhängen. Bei der Herstellung von Metallteilen kann er sich aus dem Entgraten ohne zusätzliche Polierstufe ergeben. Bei der Beschichtungsvorbehandlung kann der Nutzen in stabilerer Haftung und weniger Ausschuss aufgrund uneinheitlicher Substratzustände liegen.
Häufige Fehler bei der ROI-Bewertung
Ein häufiger Fehler ist, die Anlage nur mit den direkten Arbeitskosten zu vergleichen. Dabei bleiben versteckte Kosten wie Ausschuss, Nacharbeit, Stillstandszeiten, uneinheitliche Oberflächenqualität, ineffiziente Flächennutzung und zusätzlicher Prüfaufwand unberücksichtigt. Ein weiterer Fehler ist, zu viel Automatisierung für eine Fertigung mit kleinen Stückzahlen und hoher Variantenvielfalt vorzusehen, in der Flexibilität wichtiger ist als maximaler Ausstoß.
Ein besseres ROI-Modell vergleicht die gesamten Prozesskosten vor und nach der Umstellung. Dazu gehören Arbeitskosten, Versorgung, Strahlmittelverbrauch, Wartung, Ausschussteile, Prüfaufwand und der Produktionswert eines dokumentierten, wiederholbaren Oberflächenbehandlungsprozesses. Werden diese Faktoren zusammen bewertet, wird die Wirtschaftlichkeit eines Nassstrahlsystems meist klarer als bei einer einfachen Rechnung zum Ersatz von Arbeitskosten.
Warum DasiAuto?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Anlagen zum Nassstrahlen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie im Abschnitt Über DasiAuto beschrieben.
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Vorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Musterprüfungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
Häufige Fragen
Lässt sich die Mindestbestellmenge für ein Nassstrahlsystem angeben?
Ein Nassstrahlsystem wird üblicherweise als Investitionsprojekt für eine Anlage spezifiziert und nicht wie ein Verbrauchsmaterial mit einer Mindestbestellmenge verkauft. Praktisch beträgt die Mindestbestellmenge normalerweise ein System; dessen Konfiguration richtet sich nach Werkstückgeometrie, Durchsatzziel und Oberflächenanforderungen.
Sollten vor der Bestellung Probeläufe durchgeführt werden?
Ja. Probeläufe gehören zu den wichtigsten Schritten, weil sie Entgratverhalten, Kantenbeschaffenheit, Oberflächentextur und wahrscheinliche Zykluszeit am tatsächlichen Werkstoff und an der realen Geometrie bestätigen. Bei technischen Anwendungen verringert eine Musterprüfung das Risiko deutlich wirksamer, als eine Anlage allein anhand allgemeiner Spezifikationen auszuwählen.
Kann das System an meine Werkstückfamilie und den Fabrikgrundriss angepasst werden?
Ja. Anpassungen sind beim industriellen Nassstrahlen üblich. Typische Variablen sind Kammergröße, Werkstückaufnahme, Düsenanordnung, Bewegungssteuerung, Automatisierungsgrad, HMI-Logik und Einbindung der Versorgungsmedien. Je komplexer die Werkstückform oder je enger das Qualitätsfenster, desto wertvoller ist diese Anpassbarkeit.
Was umfassen Installation und Inbetriebnahme üblicherweise?
Zur Installation und Inbetriebnahme gehören typischerweise die Prüfung der Versorgungsmedien, Maschinenpositionierung, Anlaufkontrolle, Steuerungstests, Prozesseinrichtung und Probeläufe mit repräsentativen Werkstücken. Bei automatisierten Systemen können außerdem die Bestätigung der Bewegungsbahnen, Rezeptvalidierung, Alarmtests und eine Abnahmeprüfung anhand vereinbarter Prozessziele erforderlich sein.
Wie viel Bedienerschulung erfordert ein Nassstrahlsystem?
Die Grundschulung umfasst üblicherweise Suspensionsaufbereitung, Nachfüllen von Strahlmittel, Rezeptauswahl, Düsenprüfung, Reinigungsroutinen und tägliche Wartung. Verfügt die Anlage über Automatisierung oder gespeicherte Prozessprogramme, sollte die Schulung auch Benutzerrechte, Alarmreaktionen und die langfristige Einhaltung des validierten Prozessfensters abdecken.
Welche After-Sales-Unterstützung ist nach Produktionsbeginn am wichtigsten?
Zu den wichtigsten Unterstützungsbereichen zählen die Verfügbarkeit von Ersatzteilen, eine passende Strahlmittelversorgung, Reaktionszeiten bei der Fehlersuche und Hilfe bei der Wiederherstellung der Prozessstabilität, wenn die Finishqualität zu driften beginnt. Die Langzeitleistung hängt davon ab, dass Verschleißteile, Suspensionszustand, Wartungspraktiken und Prozesseinstellungen mit dem ursprünglich qualifizierten Rezept übereinstimmen.


