

Respuesta rápida
Un sistema de chorreado húmedo suele ser la mejor opción cuando una fábrica necesita desbarbado de precisión, redondeo de aristas, eliminación de cascarilla, pretratamiento para recubrimientos o acabado estético con mayor estabilidad del proceso y menos polvo libre de lo que suele ofrecer el chorreado en seco. Al proyectar abrasivo suspendido en agua, el proceso genera un patrón de impacto más suave y uniforme, reduce la contaminación en suspensión y favorece una producción repetible cuando la presión, la concentración de la suspensión y las condiciones de recuperación se mantienen dentro de una ventana operativa validada.
| Factor clave | Conclusión habitual |
|---|---|
| Tipo de proceso | Chorreado con suspensión abrasiva en recinto cerrado, con agua, medios abrasivos y aire comprimido |
| Comportamiento de la presión | Suele controlarse en intervalos de chorreado bajos o medios, según el sustrato y el acabado deseado |
| Resultado superficial | Acabado mate o satinado fino y uniforme, con microerosión moderada |
| Perfil de polvo | Mucho menos polvo libre en suspensión que en el chorreado abrasivo en seco |
| Aplicaciones habituales | Redondeo de aristas, eliminación de rebabas y cascarilla de forja, acabado de piezas AM y pretratamiento para recubrimientos |
| Plazos habituales del proyecto | Las configuraciones estándar suelen entregarse antes que las líneas automatizadas a medida |
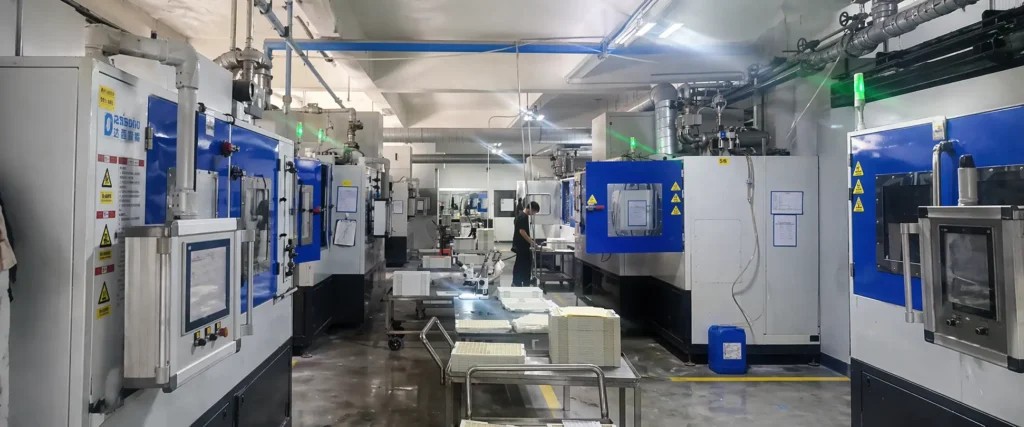
Qué es un sistema de chorreado húmedo
Un sistema de chorreado húmedo es una plataforma industrial de tratamiento superficial que acelera y proyecta sobre una pieza partículas abrasivas suspendidas en agua. En la terminología de fabricación, pertenece a la familia del chorreado abrasivo húmedo, que también incluye el chorreado con arena húmeda, el chorreado con suspensión, vapor blasting y el bruñido líquido. El nombre exacto puede variar según el mercado y la aplicación, pero el principio técnico es el mismo: el agua actúa como fase portadora del impacto abrasivo.
A diferencia de un montaje manual sencillo de chorreado con una manguera de agua acoplada, un verdadero sistema de chorreado húmedo es un circuito de proceso completo, diseñado como un conjunto. Suele incluir un depósito de suspensión, agitación o recirculación, un circuito de alimentación a presión o mediante bomba, aceleración por aire comprimido, una cámara de chorreado cerrada, vías de drenaje y recuperación, separación de arena residual, extracción de niebla y controles de proceso. Este diseño integral permite repetir los resultados en aplicaciones industriales, en lugar de limitarse a trabajos puntuales de taller.
Dentro del panorama más amplio de la ingeniería de superficies, el chorreado húmedo se sitúa entre el chorreado en seco agresivo y los métodos de acabado en masa, más lentos. Puede eliminar rebabas, óxidos, cascarilla y contaminación superficial, pero también crear texturas estéticas controladas y preparar aristas funcionales finas. Esta versatilidad resulta atractiva para las fábricas que necesitan que una misma familia de procesos atienda requisitos tanto técnicos como visuales.
La principal razón por la que los fabricantes eligen el chorreado húmedo no es solo la limpieza, sino también el comportamiento de la superficie. La fase acuosa suprime el polvo suelto, amortigua el impacto abrasivo y ayuda a arrastrar el material eliminado fuera de la zona de contacto. Por eso el proceso suele elegirse para herramientas de carburo, piezas mecanizadas de precisión, piezas forjadas, componentes de fabricación aditiva, superficies de vidrio y carcasas de dispositivos 3C, donde serían inaceptables el sobrecorte aleatorio o una textura áspera propia del chorreado en seco.
Otra ventaja clave es el funcionamiento con muy poco polvo en términos prácticos en planta. Ningún proceso de chorreado industrial está literalmente libre de todo aerosol o residuo, pero el chorreado húmedo reduce notablemente la nube de polvo seco asociada al chorreado abrasivo convencional. Esto mejora la visibilidad dentro de la cámara, reduce la carga de limpieza y puede simplificar la integración en planta cuando importa controlar las partículas en suspensión.
Otra ventaja es el menor riesgo de incrustación de medios abrasivos en muchas superficies sensibles. En el chorreado en seco, las partículas abrasivas pueden quedar más profundamente alojadas en metales blandos, recubrimientos o sustratos de importancia visual, según la dureza del medio y las condiciones de impacto. En el chorreado húmedo, la película de agua modifica el contacto y a menudo ayuda a reducir ese riesgo, sin dejar de producir una modificación superficial útil.
Por último, el chorreado húmedo resulta atractivo porque se adapta a distintos tipos de máquina. Algunos sistemas son unidades compactas de R&D para desarrollar recetas y realizar pruebas con muestras. Otros son cabinas de producción de una cámara, sistemas dedicados para piezas individuales, células de doble cámara para un mayor rendimiento o plataformas especializadas para placas, barras o geometrías complejas. Por tanto, la respuesta más precisa a qué es un sistema de chorreado húmedo es que constituye tanto un proceso como una familia configurable de equipos para el tratamiento superficial industrial.
Cómo funciona un sistema de chorreado húmedo
Un sistema de chorreado húmedo funciona mediante una secuencia controlada: preparación de la suspensión, aceleración por aire comprimido, impacto sobre la superficie de trabajo, recuperación en circuito cerrado, separación por sedimentación y gestión de la niebla. Cada etapa influye en el acabado final, la tasa de eliminación y la uniformidad del proceso. En la práctica, el rendimiento del sistema depende menos de la fuerza máxima de chorreado que de la estabilidad del circuito completo a lo largo del tiempo.
Preparación de la suspensión en el chorreado húmedo
El proceso comienza mezclando agua y medios abrasivos en un depósito de suspensión. Se emplean agitación, circulación o ambas para evitar que el abrasivo se asiente y mantener una concentración uniforme desde la primera pieza hasta la última. Si la concentración de la suspensión varía, el sistema puede parecer funcionar con normalidad, pero la tasa de eliminación de rebabas, el redondeo de aristas y la uniformidad del acabado pueden cambiar lo suficiente como para generar variaciones de calidad.
La selección de los medios se adapta a la aplicación. Para el acabado estético, la preparación controlada de aristas y el desbarbado delicado suelen utilizarse granulometrías finas. Los medios más gruesos o duros pueden elegirse para eliminar cascarilla con mayor rapidez o limpiar con más intensidad. La fase acuosa no elimina la acción abrasiva; cambia la mecánica del impacto y del transporte.
Trayectoria de aceleración del flujo abrasivo por aire comprimido
En la boquilla, el aire comprimido acelera el flujo de suspensión hacia la pieza. La presión, la geometría de la boquilla, la distancia de separación, el ángulo de impacto y la velocidad de desplazamiento afectan a la intensidad del proceso. Un pequeño cambio en un parámetro puede producir una diferencia medible en la textura superficial, la eliminación de rebabas o el estado de las aristas; por eso las recetas validadas son importantes en producción.
El agua como fase portadora genera un patrón de microerosión más amortiguado que el chorreado en seco con una familia de medios similar. Por eso el chorreado húmedo se utiliza ampliamente en superficies que requieren un refinado controlado en lugar de un rugosamiento agresivo. El proceso sigue eliminando material con eficacia, pero normalmente deja un perfil de acabado más uniforme y moderado.
Recuperación, sedimentación y recirculación
Tras impactar contra la pieza, la suspensión drena hacia un circuito de recogida. El líquido reutilizable y el abrasivo que aún resulta eficaz se recirculan, mientras que los medios fragmentados, los finos del sustrato desprendidos y la contaminación se separan mediante decantación o sedimentación. Aquí es donde el control de la suspensión en circuito cerrado se vuelve esencial.
Un circuito de recuperación mal gestionado modifica gradualmente el chorro porque la contaminación y el abrasivo fragmentado permanecen demasiado tiempo en circulación. Un circuito bien diseñado estabiliza el estado de la suspensión, permite ciclos de producción más largos y hace que los resultados sean más repetibles entre turnos. La descarga automática de arena residual mejora el ritmo de mantenimiento y reduce las interrupciones por limpieza manual.
Extracción de niebla y control de visibilidad
El chorreado húmedo reduce mucho el polvo seco, pero genera niebla de agua y residuos finos en suspensión dentro del recinto. Los sistemas de extracción de niebla ayudan a mantener la visibilidad a través de las ventanas, protegen las juntas y los puntos de acceso, y reducen la acumulación de humedad alrededor de la cámara. La buena visibilidad no es solo una cuestión de comodidad: también facilita la inspección, el control por parte del operario y la resolución de problemas.
Regulación de presión y control del proceso
La uniformidad de la presión suele ser más importante que la presión máxima disponible. En muchas aplicaciones, sobre todo en el redondeo de aristas de precisión o el acabado estético, el objetivo es mantener una banda de proceso definida en lugar de chorrear con el ajuste más alto posible. Por eso, los usuarios industriales valoran las recetas guardadas, las alarmas y el control de presión PID en los sistemas modernos de chorreado húmedo.
La estabilidad de la concentración de la suspensión y de la presión suele importar más que la potencia bruta de chorreado.
| Parámetro | Intervalo o práctica industrial habitual | Por qué es importante |
|---|---|---|
| Presión de trabajo | Suele ajustarse en intervalos bajos o medios según el sustrato, el medio y el acabado deseado | Controla la energía de impacto y la intensidad de eliminación |
| Concentración de la suspensión | La concentración suele mantenerse dentro de un intervalo validado, expresada como porcentaje en peso (wt%) o fracción volumétrica | Afecta a la tasa de corte, la uniformidad de la superficie y el comportamiento de las aristas |
| Tamaño de partícula abrasiva | Según la aplicación, son habituales las granulometrías PSD finas o medias | Influye en la rugosidad, el aspecto estético y la acción de desbarbado |
| Demanda de caudal de aire | Se determina según el tamaño de la boquilla, la presión y el número de estaciones de chorreado | Determina los requisitos del compresor y la estabilidad del chorro |
| Tasa de consumo de medios | Varía según la durabilidad del abrasivo, la carga de contaminantes y la intensidad del ciclo | Afecta al coste operativo y a la planificación de reposición |
| Distancia de separación | Suele definirse según el método del operario, el diseño del utillaje o el programa de movimiento | Modifica la uniformidad de cobertura y la densidad del impacto local |
| Método de control | Ajuste manual o control de recetas mediante PLC/HMI con parámetros guardados | Reduce las desviaciones de preparación y agiliza los cambios de formato |
| Circuito de recuperación | Recirculación en circuito cerrado con decantación, descarga y extracción de niebla | Mantiene la repetibilidad durante ciclos de producción más prolongados |
Sistema de chorreado húmedo frente al chorreado en seco y otros métodos
Cuando los ingenieros comparan opciones de tratamiento superficial, suelen empezar por el chorreado húmedo frente al chorreado en seco, ya que ambos utilizan medios abrasivos proyectados. La definición general del chorreado abrasivo es útil, pero no refleja lo diferente que puede ser la experiencia en planta cuando se introduce agua en el flujo del proceso. Por lo general, el chorreado húmedo es más limpio durante la operación y permite controlar mejor el carácter del acabado, mientras que el chorreado en seco suele ser más agresivo para eliminar óxido intenso, cascarilla o recubrimientos.
Esto no significa que el chorreado húmedo sea siempre mejor. El chorreado en seco sigue utilizándose ampliamente para decapados rápidos y para crear perfiles superficiales más marcados cuando el acabado estético fino es menos importante. Se prefiere el chorreado húmedo cuando la uniformidad superficial, la reducción del polvo suelto, el menor riesgo de incrustación y el tratamiento repetible de aristas tienen prioridad sobre la máxima velocidad de eliminación.
Otros métodos también compiten con el chorreado húmedo en nichos especializados. El granallado de pretensado se orienta principalmente al acondicionamiento controlado por impacto, no a la limpieza o el desbarbado generales, como refleja la terminología de granallado de pretensado de ASTM B851. El acabado vibratorio puede ser productivo para el alisado en masa de piezas pequeñas, pero es menos preciso cuando el tratamiento debe limitarse a zonas concretas de geometrías complejas.
| Criterio de evaluación | Sistema de chorreado húmedo | Chorreado en seco | Granallado de pretensado | Acabado vibratorio |
|---|---|---|---|---|
| Objetivo principal | Limpieza controlada, desbarbado, preparación de aristas, texturizado y acabado estético | Decapado rápido, eliminación de óxido, rugosidad y limpieza general | Granallado funcional de pretensado y tratamiento de impacto definido | Alisado en masa, redondeo de aristas y acabado en masa |
| Polvo libre en suspensión | Bajo, porque la fase acuosa suprime la mayor parte del polvo | Alto, salvo que se instale una extracción de polvo eficaz | Depende del proceso | Poco polvo en suspensión, aunque los compuestos húmedos requieren manipulación |
| Características del acabado superficial | Acabado mate o satinado fino y uniforme, con impacto moderado | Por lo general, más rugoso y agresivo | Textura funcional de granallado de pretensado, no un acabado estético | Alisado amplio en ciclos más prolongados |
| Riesgo de incrustación de medios abrasivos | Menor en muchas superficies blandas o sensibles desde el punto de vista visual | Mayor en algunos materiales y recubrimientos | Depende del medio y de la especificación del proceso | Riesgo generalmente bajo de incrustación por impacto abrasivo proyectado |
| Tratamiento localizado | Alto con control del ángulo y la trayectoria de la boquilla y del utillaje | Alto, aunque exige más tareas de limpieza | De moderado a alto en equipos específicos | Menor porque se procesan cargas completas a la vez |
| Repetibilidad | Alta cuando se controlan la suspensión y la presión | Buena, aunque los ajustes manuales pueden desviarse con mayor facilidad | Alta cuando se cualifican la intensidad y la cobertura | Buena para los promedios por lote, pero con menor repetibilidad en zonas específicas |
| Gestión medioambiental | Gestión de lodos húmedos y niebla | Recogida de polvo seco y gestión de medios usados | Control del proceso con requisitos estrictos de cualificación | Desgaste de los medios y gestión de la eliminación de compuestos |
La comparación cobra especial importancia antes de pintar o recubrir. La limpieza y la preparación de la superficie influyen mucho en la adhesión posterior, por lo que la planificación técnica suele remitirse a la guía de preparación de superficies de AMPP. En esos flujos de trabajo, el chorreado húmedo puede proporcionar un estado controlado del sustrato sin la gran carga de polvo seco asociada a las salas convencionales de chorreado abrasivo.
Especificaciones clave que se deben evaluar antes de comprar
Presión de chorreado y estabilidad de presión
La primera pregunta de compra debería ser si el sistema puede mantener el intervalo de presión que realmente necesita la aplicación. Muchas recetas de chorreado húmedo satisfactorias funcionan en intervalos moderados, por lo que la estabilidad suele importar más que una capacidad nominal elevada. Una máquina cuya presión varía durante ciclos prolongados producirá acabados inconsistentes, aunque su presión máxima parezca impresionante sobre el papel.
Arquitectura de gestión de la suspensión
El diseño del depósito, el método de agitación, el recorrido de las tuberías, el equilibrio de recirculación y el acceso para la limpieza requieren una revisión cuidadosa. La inestabilidad de la suspensión modifica la tasa de eliminación de material y puede volver impredecible el acabado estético. En trabajos de precisión, conviene tratar el circuito de suspensión como un subsistema de ingeniería principal, no como un elemento auxiliar.
Precisión de los ejes de movimiento y presentación de la pieza
Para una limpieza sencilla, puede bastar con manejar la boquilla manualmente. En herramientas de corte, geometrías 3D o desbarbado muy controlado, la precisión del movimiento y la repetibilidad del utillaje cobran mucha más importancia. El movimiento servoaccionado en X/Y/Z, la sujeción indexada o la carga robotizada pueden reducir la variación cuando la ventana de proceso es estrecha.
Rendimiento, tiempo de ciclo y cambio de producto
El tiempo de ciclo indicado en la placa rara vez cuenta toda la historia. Conviene preguntar si la cifra incluye la carga, el drenaje, el cambio de utillaje, la recuperación de recetas y la inspección. La capacidad real debe evaluarse como piezas aceptadas por hora o por turno, no solo como segundos de chorreado.
Espacio ocupado, servicios y carga de mantenimiento
Un sistema de chorreado húmedo debe acomodar la pieza, el utillaje y el espacio de trabajo del operario o de la automatización. También necesita espacio suficiente para acceder al mantenimiento, descargar residuos, tender el cableado eléctrico, gestionar el agua y suministrar aire comprimido. La planificación de los servicios es especialmente importante porque un suministro de aire insuficiente puede perjudicar unos ajustes de proceso que, por lo demás, serían adecuados.
| Área de especificación | Qué se debe verificar | Por qué importa en la compra |
|---|---|---|
| Presión de chorreado | Intervalo estable y controlable, no solo la presión máxima nominal | Protege la uniformidad del acabado y la validez del proceso |
| Precisión de los ejes de movimiento | Capacidad manual, indexada o servoaccionada en X/Y/Z | Determina la idoneidad para piezas complejas o de precisión |
| Rendimiento y tiempo de ciclo | Piezas aceptadas por hora, incluido el tiempo de manipulación | Evita sobreestimar la producción real |
| Espacio de trabajo y huella | Zona de chorreado interior y espacio exterior para mantenimiento | Influye en la ergonomía de carga y la integración en planta |
| HMI y control de recetas | Recetas guardadas, alarmas, permisos de usuario y trazabilidad | Reduce los errores de preparación y la dependencia del operario |
| Recogida de polvo y niebla | Visibilidad de la cámara y rendimiento de extracción de niebla de agua | Favorece un funcionamiento seguro y estable |
| Gestión de arena residual | Sedimentación, lógica de drenaje y facilidad de descarga | Influye en el tiempo de actividad y la mano de obra de mantenimiento |
| Suministros y seguridad | Aire, electricidad, agua, enclavamientos y paradas de emergencia | Garantiza una instalación y un funcionamiento fiables |
Lógica de HMI y acceso para mantenimiento
Una HMI útil debe hacer más que mostrar la presión. El almacenamiento de recetas, los permisos de acceso, las alarmas y los recordatorios de mantenimiento pueden agilizar los cambios de formato y reducir la dependencia de la memoria para controlar el proceso. El acceso para mantenimiento también importa, porque el desgaste de la boquilla, la retirada de lodos y la limpieza del depósito afectan directamente al tiempo de actividad en la producción real.
Aplicaciones en distintos sectores
Los sistemas de chorreado húmedo se utilizan allí donde el estado de la superficie influye en el rendimiento, el montaje, el recubrimiento o el aspecto. Su valor es especialmente claro en piezas que requieren eliminación selectiva de rebabas, refinado controlado de aristas, eliminación de óxidos o texturizado fino sin los efectos secundarios más agresivos del tratamiento abrasivo en seco. Por eso el proceso se emplea en utillaje de carburo, mecanizado, forja, fabricación aditiva, pretratamiento para recubrimientos, acabado de vidrio y producción de dispositivos electrónicos de consumo.
La fabricación de herramientas de corte es una de las aplicaciones más sensibles al proceso. En el redondeo de aristas de herramientas de corte, el objetivo es preparar la arista con un factor K controlado antes del recubrimiento, lo que exige gestionar de cerca el tamaño del medio, el ángulo de impacto, la presión y el tiempo de ciclo. Pequeñas variaciones pueden alterar el estado de la arista hasta afectar al comportamiento del recubrimiento posterior y al rendimiento durante el uso.
Los componentes mecanizados generales plantean otro reto. En el desbarbado de piezas metálicas, el proceso debe eliminar las rebabas y conservar las superficies de sellado, los radios y las zonas estéticas. El chorreado húmedo resulta útil porque permite tratar zonas locales sin la carga de limpieza de un proceso abrasivo completamente en seco.
La preparación de superficies antes de pintar o aplicar un recubrimiento de conversión es otra aplicación habitual. El chorreado húmedo puede limpiar y acondicionar los sustratos de forma controlada y, en algunos escenarios de producción, también puede integrarse con una lógica de pretratamiento químico, como en las líneas de chorreado y fosfatado. El mismo grupo de procesos también sirve para piezas de fabricación aditiva, superficies forjadas, vidrio esmerilado y acabado estético de dispositivos 3C.
| Tipo de aplicación | Sector destinatario | Ejemplo típico de pieza | Beneficio del proceso |
|---|---|---|---|
| Redondeo de aristas de herramientas de corte | Utillaje de carburo y fabricación de herramientas de corte | Plaquitas, brocas y fresas de mango | Preparación controlada de aristas y mejora de la preparación para el recubrimiento |
| Desbarbado de piezas metálicas | Automoción, mecanizado de precisión y metalurgia general | Soportes, carcasas y cuerpos de válvula | Desbarbado selectivo con calidad superficial estable |
| Eliminación de cascarilla en piezas forjadas | Forja, barras de material y procesamiento de acero | Piezas forjadas en bruto, varillas y ejes | Superficies más limpias antes del mecanizado o la inspección |
| Pretratamiento antes del recubrimiento | Fabricación, electrodomésticos y acabado industrial | Componentes de acero y aluminio | Estado más uniforme del sustrato antes del acabado posterior |
| Posprocesado de piezas AM | Fabricación aditiva | Piezas metálicas impresas en 3D | Eliminación de partículas sueltas y mejora de la textura visual |
| Granallado de pretensado de piezas metálicas | Componentes mecánicos y de automoción | Piezas metálicas sometidas a carga | Acondicionamiento funcional de la superficie exterior |
| Esmerilado de vidrio | Procesamiento de vidrio arquitectónico y para dispositivos | Paneles, cubiertas y vidrio decorativo | Aspecto mate uniforme |
| Acabado de dispositivos 3C | Electrónica de consumo y dispositivos digitales | Marcos, carcasas y cubiertas | Suavidad controlada y uniformidad estética |
El punto principal es que el chorreado húmedo no se limita a un sector ni a un tipo de acabado. Un mismo concepto de sistema puede servir para la preparación funcional de aristas, la limpieza y el refinado estético, siempre que la suspensión, la trayectoria de la boquilla y los controles del ciclo se adapten a la pieza.
Guía de selección de equipos
La selección de un sistema de chorreado húmedo parte de cuatro variables: la geometría de la pieza, el tamaño de la pieza de trabajo, el volumen de producción y la tolerancia de acabado. Una vez definidos estos aspectos, resulta más fácil decidir si la aplicación necesita una célula flexible de laboratorio, una cabina estándar para lotes, una máquina dedicada para piezas individuales, una unidad de doble cámara de mayor rendimiento o una plataforma especializada para placas planas, barras o piezas con varias superficies complejas.
Los ocho niveles de configuración siguientes reflejan la segmentación industrial más habitual del proceso. No son económicamente intercambiables. Una máquina optimizada para pruebas de R&D puede ser ideal para ensayos con muestras y desarrollo de recetas, pero rara vez es la opción más eficiente para una producción repetitiva de gran volumen. A la inversa, una línea de producción dedicada puede resultar excesiva para familias de piezas variadas y de bajo volumen.
| Configuración o categoría de modelo | Escala de producción prevista | Intervalo de tamaño de la pieza de trabajo | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| Célula flexible de laboratorio R&D | Pruebas con muestras, ensayos y desarrollo del proceso | Piezas mixtas pequeñas y medianas | Alto | Estudios de viabilidad, validación de recetas y cualificación de series cortas |
| Cabina manual estándar | Producción de bajo volumen y trabajos técnicos de taller | Piezas pequeñas | Medio | Acabado flexible a medida y trabajos de mantenimiento |
| Cabina de producción de una cámara | Fabricación repetitiva por lotes | Piezas pequeñas y medianas | Medio a alto | Desbarbado rutinario, preparación de aristas y chorreado estético |
| Máquina dedicada para piezas individuales | Flujo estable de piezas individuales | Piezas pequeñas y medianas | Alto | Lógica de ciclo uniforme para manipular una pieza cada vez |
| Sistema de producción de doble cámara | Procesamiento repetitivo de mayor rendimiento | Piezas pequeñas y medianas | Medio | Alternancia entre carga y chorreado para mejorar la utilización |
| Sistema servocontrolado multieje | Producción de precisión sensible a la geometría | Piezas 3D complejas | Alto | Tratamiento localizado y cobertura de trayectoria controlada |
| Sistema para el procesamiento de piezas con forma de placa y amplio espacio de trabajo | Procesamiento de piezas con superficies amplias | Piezas planas o en forma de placa | Medio | Paneles, piezas laminares y componentes de cara ancha |
| Sistema para procesar barras y ejes | Procesamiento continuo de productos largos | Barras redondas, barras de material y ejes | Medio | Eliminación de cascarilla y acondicionamiento de material cilíndrico |
Para trabajos de laboratorio y ensayos previos a la compra, la unidad de chorreado para R&D RB-6 se adapta a pruebas flexibles y cambios frecuentes de parámetros. Para la fabricación habitual por lotes, puede evaluarse una cabina de chorreado por lotes SC-40 cuando el flujo de piezas es repetitivo y las rutinas de la cámara están estandarizadas. Si la alternancia entre carga y chorreado es importante para aprovechar la capacidad, puede evaluarse un sistema de doble cámara DC-40 en función de ese patrón de producción. Confirme la idoneidad con muestras representativas y un estudio del ciclo.
El error de selección más habitual es decidir solo por el tamaño del recinto. Más grande no siempre es mejor, y una mayor automatización no siempre mejora el retorno si la mezcla de productos cambia con demasiada frecuencia. El sistema de chorreado húmedo adecuado es aquel cuyo formato de cámara, lógica de movimiento y método de manipulación se ajustan al flujo de producción real con el menor número de concesiones.
Consideraciones sobre coste, plazo de entrega y ROI
Principales factores de coste
El precio de un sistema de chorreado húmedo depende de mucho más que las dimensiones de la cámara. Los principales factores de coste suelen incluir el nivel de automatización, la construcción resistente al desgaste, el diseño del circuito de suspensión, la disposición de las boquillas, la arquitectura de control, la extracción de niebla, la complejidad del utillaje y si el sistema se construye como cabina estándar o célula de producción a medida. Dos máquinas pueden utilizar el mismo principio de proceso y, aun así, tener costes muy distintos porque sus objetivos de repetibilidad difieren.
Los consumibles también influyen en el coste total de propiedad. El ciclo de vida del abrasivo, la sensibilidad a la contaminación, los intervalos de reposición, la gestión de lodos y el desgaste de las boquillas deben incluirse en el modelo económico. Son aspectos operativos reales, no accesorios menores, y pueden modificar sustancialmente el coste a largo plazo.
Plazos de entrega habituales
Conviene tratar el plazo de entrega como un intervalo orientativo, no como una cifra fija. Los sistemas estandarizados suelen entregarse antes porque la estructura de la cámara, la lógica de control y los diseños de tuberías ya están probados. Las líneas a medida con control de movimiento dedicado, utillajes especiales o carga integrada suelen requerir ciclos de ingeniería y aceptación más largos.
Los compradores también deben tener en cuenta el tiempo de validación del proceso. Aunque el montaje de la máquina esté terminado, pueden ser necesarias pruebas con muestras, confirmación de parámetros, formación de operarios y pruebas de funcionamiento antes de que el sistema esté listo para una producción estable. En aplicaciones de alto valor, esa fase de validación forma parte del calendario real del proyecto.
Lógica del ROI en producción
El retorno de la inversión suele surgir de varias mejoras pequeñas, no de un único ahorro espectacular. Entre ellas puede haber menos mano de obra para desbarbado manual, menos retoques, una preparación de aristas más estable, menos retrabajos antes del recubrimiento, mayor uniformidad estética y menos piezas rechazadas por un acabado superficial no controlado. El proceso resulta especialmente valioso cuando el método anterior dependía mucho de la habilidad del operario.
En la producción de herramientas de corte, el ROI puede estar relacionado con una preparación de aristas más uniforme y una mejor preparación antes del recubrimiento. En la fabricación de piezas metálicas, puede derivarse de eliminar rebabas sin añadir un pulido secundario. En el pretratamiento para recubrimientos, el valor puede provenir de resultados de adhesión más estables y de menos rechazos debidos a un estado irregular del sustrato.
Errores habituales al calcular el ROI
Un error frecuente es comparar la máquina solo con la mano de obra directa. Así se ignoran costes ocultos como las piezas rechazadas, el retrabajo, el tiempo de inactividad, la calidad superficial irregular, el uso ineficiente del espacio y las inspecciones adicionales. Otro error es especificar demasiada automatización para un entorno de bajo volumen y gran variedad, donde la flexibilidad importa más que la producción máxima.
Un modelo de ROI mejor compara el coste total del proceso antes y después. Esto implica incluir mano de obra, servicios, consumo de abrasivo, mantenimiento, piezas rechazadas, esfuerzo de inspección y el valor productivo de un proceso de tratamiento superficial documentado y repetible. Al medir estos factores en conjunto, el argumento económico a favor de un sistema de chorreado húmedo suele ser más claro que con un simple cálculo de sustitución de mano de obra.
¿Por qué elegir DasiAuto?
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento superficial industrial. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo del proceso ayudan a evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería de equipos puede integrar el sistema de chorreado, los utillajes, la automatización y la manipulación de piezas en función de la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concretos debe determinarse mediante pruebas con muestras representativas. DasiAuto ofrece apoyo para la instalación, la formación de operarios y asistencia técnica continua durante el flujo de producción.
Preguntas frecuentes
¿Hay una cantidad mínima de pedido (MOQ) para un sistema de chorreado húmedo?
Un sistema de chorreado húmedo suele especificarse como un proyecto de bienes de equipo, no venderse con una cantidad mínima propia de los consumibles. En la práctica, el pedido mínimo suele ser un sistema, cuya configuración se define según la geometría de la pieza, el objetivo de rendimiento y los requisitos de acabado.
¿Conviene completar pruebas de tratamiento antes de hacer el pedido?
Sí. Las pruebas de tratamiento son uno de los pasos más importantes porque confirman el comportamiento de eliminación de rebabas, el estado de las aristas, la textura superficial y el tiempo de ciclo probable en el material y la geometría reales. En aplicaciones técnicas, validar muestras reduce el riesgo mucho más eficazmente que seleccionar una máquina basándose solo en especificaciones generales.
¿Se puede personalizar el sistema para mi familia de piezas y la distribución de la fábrica?
Sí, y la personalización es habitual en el chorreado húmedo industrial. Entre las variables comunes están el tamaño de la cámara, el estilo del utillaje, la disposición de las boquillas, el control de movimiento, el nivel de automatización, la lógica de HMI y la integración de servicios. Cuanto más compleja sea la forma de la pieza o más estrecha la ventana de calidad, más valiosa resulta esa personalización.
¿Qué suele incluir la instalación y la puesta en marcha?
La instalación y la puesta en marcha suelen incluir la comprobación de servicios, el posicionamiento de la máquina, la verificación del arranque, las pruebas de control, la preparación del proceso y pruebas con piezas representativas. Los sistemas automatizados también pueden requerir la confirmación de trayectorias de movimiento, la validación de recetas, las pruebas de alarmas y una revisión de aceptación frente a los objetivos de proceso acordados.
¿Cuánta formación de operarios requiere un sistema de chorreado húmedo?
La formación básica suele cubrir la preparación de la suspensión, la reposición de abrasivo, la selección de recetas, la inspección de boquillas, las rutinas de limpieza y el mantenimiento diario. Si la máquina incorpora automatización o programas de proceso guardados, la formación también debe incluir los permisos, la respuesta a alarmas y cómo mantener la ventana de proceso validada a lo largo del tiempo.
¿Qué asistencia posventa importa más cuando el sistema entra en producción?
Las áreas de asistencia más importantes son la disponibilidad de repuestos, el suministro de abrasivo compatible, la respuesta para resolver problemas y la ayuda para recuperar la estabilidad del proceso si la calidad del acabado empieza a variar. El rendimiento a largo plazo depende de mantener alineados los componentes sujetos a desgaste, el estado de la suspensión, las prácticas de mantenimiento y los ajustes del proceso con la receta cualificada original.


