

Réponse rapide
Un système de sablage humide est généralement le mieux adapté lorsqu’une usine doit réaliser un ébavurage de précision, adoucir des arêtes, éliminer la calamine, préparer des pièces au revêtement ou obtenir une finition esthétique, avec une stabilité du procédé accrue et moins de poussières libres que le sablage à sec n’en génère habituellement. En projetant un abrasif en suspension dans l’eau, le procédé produit un impact plus doux et plus uniforme, réduit la contamination en suspension dans l’air et favorise une production répétable lorsque la pression, la concentration de la bouillie et les conditions de récupération restent maîtrisées dans une plage de fonctionnement validée.
| Facteur clé | Conclusion type |
|---|---|
| Type de procédé | Sablage par suspension abrasive en enceinte, avec de l’eau, des médias abrasifs et de l’air comprimé |
| Comportement de la pression | Généralement maîtrisée dans des plages de sablage faibles à moyennes, selon le substrat et l’objectif de finition |
| Résultat de surface | Finition mate ou satinée fine et uniforme, avec micro-érosion modérée |
| Profil des poussières | Beaucoup moins de poussières libres en suspension que lors du sablage abrasif à sec |
| Applications types | Adoucissement des arêtes, élimination des bavures, élimination de la calamine de forge, finition de pièces AM et prétraitement avant revêtement |
| Délais habituels des projets | Les configurations standard sont généralement livrées plus rapidement que les lignes automatisées sur mesure |
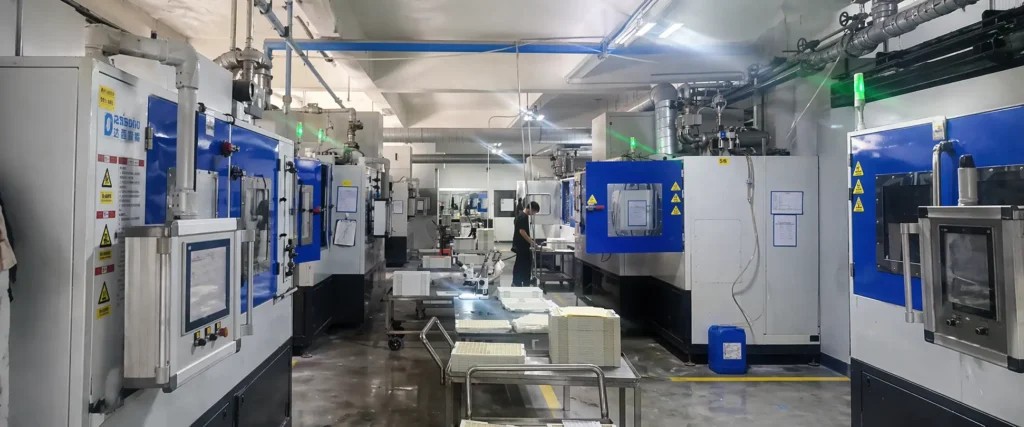
Qu’est-ce qu’un système de sablage humide ?
Un système de sablage humide est une plateforme industrielle de traitement de surface qui projette des particules abrasives en suspension dans l’eau sur une pièce. Dans la terminologie de la fabrication, il appartient à la famille du sablage abrasif humide, qui comprend également le sablage humide, le sablage en suspension, le vapor blasting et le honing liquide. Les appellations exactes varient selon les marchés et les applications, mais le principe technique reste le même : l’eau sert de phase porteuse à l’impact abrasif.
Contrairement à une simple installation manuelle de sablage équipée d’un flexible d’eau, un véritable système de sablage humide constitue une boucle de procédé complète et conçue comme telle. Il comprend généralement une cuve à bouillie, une agitation ou une recirculation, un circuit d’alimentation par pression ou par pompe, une accélération par air comprimé, une chambre de sablage fermée, des circuits de drainage et de récupération, une séparation du sable usé, une extraction du brouillard et des commandes de procédé. Cette conception à l’échelle du système rend le sablage humide adapté à une répétabilité industrielle, plutôt qu’à des opérations ponctuelles en atelier.
Dans le paysage plus vaste de l’ingénierie des surfaces, le sablage humide se situe entre le sablage à sec agressif et les méthodes de finition en masse plus lentes. Il peut éliminer les bavures, les oxydes, la calamine et les contaminants de surface, mais aussi produire des textures esthétiques maîtrisées et préparer des arêtes fonctionnelles fines. Cette polyvalence le rend intéressant pour les usines qui ont besoin d’une même famille de procédés pour répondre à la fois à des exigences techniques et visuelles.
La principale raison pour laquelle les fabricants choisissent le sablage humide ne tient pas uniquement à la propreté, mais aussi au comportement de la surface. La phase aqueuse réduit les poussières libres, amortit l’impact abrasif et contribue à évacuer la matière enlevée hors de la zone de contact. C’est pourquoi le procédé est souvent choisi pour les outils en carbure, les pièces usinées de précision, les pièces forgées, les composants issus de la fabrication additive, les surfaces en verre et les boîtiers 3C, où un enlèvement excessif aléatoire ou une texture agressive due au sablage à sec seraient inacceptables.
Un autre avantage important est la nette réduction des poussières dans la pratique, au niveau de l’atelier. Aucun procédé de sablage industriel n’est littéralement exempt de tout aérosol ou résidu, mais le sablage humide réduit fortement le nuage de poussière sèche associé au sablage abrasif conventionnel. Cette évolution améliore la visibilité dans la chambre, réduit la charge de nettoyage et peut faciliter l’intégration à l’usine lorsque la maîtrise des particules en suspension dans l’air est importante.
Un autre avantage est le risque plus faible d’incrustation des médias sur de nombreuses surfaces sensibles. En sablage à sec, les particules abrasives peuvent s’incruster plus profondément dans les métaux tendres, les revêtements ou les substrats dont l’aspect est critique, selon la dureté des médias et les conditions d’impact. En sablage humide, le film d’eau modifie le contact et contribue souvent à réduire ce risque, tout en assurant une modification utile de la surface.
Enfin, le sablage humide est intéressant parce qu’il s’adapte à différents types de machines. Certains systèmes sont des unités compactes de R&D destinées à la mise au point des recettes et aux essais sur échantillons. D’autres sont des cabines de production à chambre unique, des systèmes dédiés au traitement pièce par pièce, des cellules à double chambre pour un débit plus élevé ou des plateformes spécialisées pour les plaques, les barres ou les géométries complexes. Ainsi, la réponse la plus juste à la question « Qu’est-ce qu’un système de sablage humide ? » est qu’il s’agit à la fois d’un procédé et d’une famille d’équipements configurables pour le traitement de surface industriel.
Comment fonctionne un système de sablage humide ?
Un système de sablage humide fonctionne selon une séquence maîtrisée : préparation de la bouillie, accélération par air comprimé, impact sur la surface de la pièce, récupération en circuit fermé, séparation des sédiments et gestion du brouillard. Chaque étape influe sur la finition finale, la vitesse d’enlèvement et la régularité du procédé. En pratique, les performances du système dépendent moins de la force de sablage maximale que de la stabilité de l’ensemble de la boucle dans le temps.
Préparation de la bouillie pour le sablage humide
Le procédé commence par le mélange de l’eau et des médias abrasifs dans une cuve à bouillie. Une agitation, une circulation ou les deux empêchent l’abrasif de décanter et maintiennent une concentration uniforme de la première à la dernière pièce. Si la concentration de la bouillie dérive, le système peut sembler fonctionner normalement, alors que la vitesse d’élimination des bavures, l’arrondi des arêtes et l’uniformité de la finition varient suffisamment pour entraîner des écarts de qualité.
Le choix des médias dépend de l’application. Les granulométries fines sont couramment utilisées pour la finition esthétique, la préparation maîtrisée des arêtes et l’ébavurage délicat. Des médias plus grossiers ou plus durs peuvent être retenus pour éliminer la calamine plus rapidement ou renforcer l’action de nettoyage. La phase aqueuse ne supprime pas l’action abrasive ; elle en modifie plutôt les mécanismes d’impact et de transport.
Trajectoire d’accélération par air comprimé
Au niveau de la buse, l’air comprimé accélère le flux de bouillie en direction de la pièce. La pression, la géométrie de la buse, la distance de projection, l’angle d’impact et la vitesse de balayage influent tous sur l’intensité du procédé. Une faible variation d’un seul paramètre peut produire une différence mesurable de texture, d’élimination des bavures ou d’état des arêtes, d’où l’importance des recettes validées en production.
Le transport par l’eau crée un profil de micro-érosion plus amorti qu’en sablage à sec avec la même famille générale de médias. C’est l’une des raisons pour lesquelles le sablage humide est largement utilisé pour les surfaces qui exigent un affinage maîtrisé plutôt qu’une rugosification agressive. Le procédé enlève efficacement de la matière, mais produit généralement un profil de finition plus uniforme et modéré.
Récupération, sédimentation et recirculation
Après l’impact sur la pièce, la bouillie s’écoule dans un circuit de collecte. Le liquide réutilisable et l’abrasif encore efficace sont recirculés, tandis que les médias fragmentés, les fines de substrat enlevées et les contaminants sont séparés par décantation ou sédimentation. C’est à ce stade que la maîtrise de la bouillie en circuit fermé devient essentielle.
Un circuit de récupération mal géré modifie progressivement le flux de sablage, car les contaminants et l’abrasif fragmenté restent trop longtemps en circulation. Un circuit bien conçu stabilise l’état de la bouillie, permet des séries de production plus longues et rend les résultats plus répétables d’une équipe à l’autre. L’évacuation automatique du sable usé améliore le rythme de maintenance et réduit les interruptions dues au nettoyage manuel.
Extraction du brouillard et maîtrise de la visibilité
Le sablage humide réduit fortement les poussières sèches, mais produit du brouillard d’eau et de fins résidus en suspension dans l’enceinte. Les systèmes d’extraction du brouillard contribuent à maintenir la visibilité à travers les vitres, à protéger les joints et les points d’accès et à limiter l’accumulation d’humidité autour de la chambre. Une bonne visibilité n’est pas seulement une question de confort ; elle contribue aussi à l’inspection, à la maîtrise par l’opérateur et au dépannage.
Régulation de la pression et maîtrise du procédé
La stabilité de la pression compte souvent davantage que la capacité à atteindre une pression maximale. Dans de nombreuses applications, en particulier l’adoucissement de précision des arêtes ou la finition esthétique, l’objectif est de maintenir une plage de procédé définie plutôt que de sabler au réglage le plus élevé possible. C’est pourquoi les utilisateurs industriels apprécient les recettes mémorisées, les alarmes et la régulation PID de la pression dans un système de sablage humide moderne.
La stabilité de la concentration de la bouillie et celle de la pression comptent généralement davantage que la puissance brute de sablage.
| Paramètre | Plage ou pratique industrielle type | Pourquoi est-ce important ? |
|---|---|---|
| Pression de travail | Généralement réglée dans une plage faible à moyenne selon le substrat, le média et l’objectif de finition | Détermine l’énergie d’impact et l’intensité d’enlèvement |
| Concentration de la suspension | Généralement maintenue dans une plage validée en pourcentage massique (wt %) ou en volume | Influe sur la vitesse d’enlèvement, la régularité de la surface et le comportement des arêtes |
| Granulométrie des abrasifs | Les distributions granulométriques fines à moyennes sont courantes selon l’application | Influe sur la rugosité, l’aspect esthétique et l’action d’ébavurage |
| Débit d’air requis | Déterminé par le diamètre de la buse, le niveau de pression et le nombre de postes de sablage | Détermine les besoins de dimensionnement du compresseur et la stabilité du jet |
| Taux de consommation des abrasifs | Varie selon la durabilité des abrasifs, le niveau de contamination et la sévérité du cycle | Influe sur le coût d’exploitation et la planification du réapprovisionnement |
| Distance de projection | Généralement déterminée par la méthode de l’opérateur, la conception du montage ou le programme de mouvement | Modifie l’uniformité de couverture et la densité d’impact locale |
| Méthode de commande | Réglage manuel ou commande des recettes par PLC/HMI avec paramètres mémorisés | Réduit les dérives au réglage et accélère les changements de série |
| Circuit de récupération | Recirculation en circuit fermé avec décantation, évacuation et extraction du brouillard | Maintient la répétabilité lors des longues séries de production |
Système de sablage humide, sablage à sec ou autres méthodes
Lorsque les ingénieurs comparent les solutions de traitement de surface, la première comparaison porte généralement sur le sablage humide et le sablage à sec, car les deux utilisent des médias abrasifs projetés. La définition générale du sablage abrasif est utile, mais elle ne montre pas à quel point les conditions dans l’atelier changent lorsque l’eau est introduite dans le flux de procédé. Le sablage humide offre généralement un fonctionnement plus propre et une finition mieux maîtrisée, tandis que le sablage à sec reste souvent plus agressif pour éliminer la rouille épaisse, la calamine ou les revêtements.
Cela ne signifie pas que le sablage humide soit toujours supérieur. Le sablage à sec reste largement utilisé pour le décapage rapide et pour créer des profils de surface plus prononcés lorsque la finesse esthétique est moins importante. Le sablage humide est privilégié lorsque l’uniformité de surface, la réduction des poussières libres et du risque d’incrustation, ainsi que le traitement répétable des arêtes priment sur la vitesse d’enlèvement maximale.
D’autres méthodes concurrencent également le sablage humide dans des niches spécialisées. Le grenaillage de précontrainte vise principalement un conditionnement maîtrisé par impact, plutôt que le nettoyage ou l’ébavurage général, ce qui se reflète dans la terminologie ASTM B851 du grenaillage de précontrainte. La finition vibratoire peut être productive pour le lissage en vrac de petites pièces, mais elle est moins précise pour le traitement de zones particulières sur des géométries complexes.
| Critère d’évaluation | Sablage humide | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire |
|---|---|---|---|---|
| Objectif principal | Nettoyage maîtrisé, ébavurage, préparation des arêtes, texturation, finition esthétique | Décapage rapide, élimination de la rouille, rugosification, nettoyage général | Grenaillage de précontrainte et traitement par impact défini | Lissage en vrac, arrondi des arêtes et finition en masse |
| Poussières libres en suspension dans l’air | Niveau faible, car la phase aqueuse réduit la plupart des poussières | Niveau élevé sauf si un système efficace de collecte des poussières est installé | Dépend du procédé | Faible niveau de poussières en suspension, mais les composés humides doivent tout de même être manipulés |
| Caractéristiques de la finition de surface | Finition mate ou satinée fine et uniforme, avec impact modéré | Généralement plus rugueuse et plus agressive | Texture fonctionnelle issue du grenaillage plutôt que finition esthétique | Lissage étendu sur des temps de cycle plus longs |
| Risque d’incrustation d’abrasifs | Risque plus faible sur de nombreux substrats tendres ou sensibles à l’aspect | Risque plus élevé sur certains matériaux et revêtements | Dépend des médias et de la spécification du procédé | Risque généralement faible d’incrustation par impact de particules projetées |
| Maîtrise du traitement localisé | Élevée grâce à la maîtrise de l’angle et de la trajectoire de la buse, ainsi qu’au montage des pièces | Élevée, mais la charge de nettoyage est plus importante | Moyenne à élevée dans les équipements dédiés | Plus faible, car les lots entiers sont traités ensemble |
| Répétabilité | Élevée lorsque la bouillie et la pression sont maîtrisées | Bonne, mais les réglages manuels peuvent dériver plus facilement | Élevée lorsque l’intensité et la couverture sont qualifiées | Bonne en moyenne sur un lot, moins bonne sur les zones ciblées |
| Gestion environnementale | Gestion des boues humides et du brouillard | Collecte des poussières sèches et gestion des médias usés | Maîtrise du procédé exigeant une qualification approfondie | Usure des médias et gestion de l’élimination des composés |
La comparaison devient particulièrement importante avant la peinture ou le revêtement. La propreté et la préparation de la surface influent fortement sur l’adhérence en aval, c’est pourquoi la planification technique s’appuie souvent sur les recommandations de l’AMPP pour la préparation des surfaces. Dans ces flux de travail, le sablage humide peut fournir un état de substrat maîtrisé sans la forte charge de poussières sèches associée aux cabines de sablage abrasif conventionnelles.
Spécifications clés à évaluer avant l’achat
Pression de sablage et stabilité de la pression
La première question à se poser lors de l’achat est de savoir si le système peut maintenir la plage de pression réellement nécessaire à l’application. De nombreuses recettes de sablage humide efficaces fonctionnent dans des plages modérées ; la stabilité compte donc souvent davantage que la capacité nominale élevée. Une machine dont la pression dérive lors de longues séries produit une finition irrégulière, même si sa pression maximale paraît impressionnante sur le papier.
Architecture de gestion de la bouillie
La conception de la cuve, la méthode d’agitation, le cheminement des conduites, l’équilibre de la recirculation et l’accès au nettoyage méritent un examen attentif. L’instabilité de la bouillie modifie la vitesse d’enlèvement et peut rendre la finition esthétique imprévisible. Pour les travaux de précision, les acheteurs doivent considérer le circuit de bouillie comme un sous-système d’ingénierie essentiel, et non comme une simple fonction auxiliaire.
Précision des axes de mouvement et présentation des pièces
Pour un nettoyage simple, la commande manuelle de la buse peut convenir. Pour les outils de coupe, les géométries 3D ou l’ébavurage étroitement maîtrisé, la précision des mouvements et la répétabilité du montage deviennent bien plus importantes. Un mouvement servocommandé sur les axes X/Y/Z, un maintien indexé des pièces ou un chargement robotisé peuvent réduire les variations lorsque la fenêtre de procédé est étroite.
Débit, temps de cycle et changement de série
Le temps de cycle indiqué sur la plaque signalétique ne raconte que rarement toute l’histoire. Les acheteurs doivent demander si le chargement, l’égouttage, l’échange de montage, le rappel de recette et l’inspection sont compris dans la valeur annoncée. La capacité réelle doit être évaluée en pièces conformes par heure ou par équipe, et non uniquement en secondes de sablage.
Encombrement, utilités et charge de maintenance
Un système de sablage humide doit pouvoir accueillir la pièce, son montage et l’enveloppe de travail de l’opérateur ou de l’automatisation. Il faut aussi prévoir suffisamment d’espace pour l’accès de maintenance, l’évacuation des déchets, le cheminement électrique, la gestion de l’eau et l’alimentation en air comprimé. La planification des utilités est particulièrement importante, car un débit d’air insuffisant peut compromettre des réglages de procédé pourtant bien définis.
| Domaine de spécification | Points à vérifier | Pourquoi c’est important lors de l’achat |
|---|---|---|
| Pression de sablage | Plage stable et réglable, pas seulement pression maximale annoncée | Protège la régularité de la finition et le procédé validé |
| Précision des axes de mouvement | Capacités manuelles, indexées ou servocommandées sur X/Y/Z | Détermine l’adéquation aux pièces complexes ou de précision |
| Débit et temps de cycle | Nombre de pièces conformes par heure, temps de manutention compris | Évite de surestimer la production réelle |
| Espace de travail et encombrement | Zone de sablage intérieure et dégagement extérieur pour la maintenance | Influe sur l’ergonomie du chargement et l’intégration dans l’usine |
| IHM et gestion des recettes | Recettes mémorisées, alarmes, autorisations utilisateur et traçabilité | Réduit les erreurs de réglage et la dépendance à l’opérateur |
| Collecte des poussières et extraction du brouillard | Visibilité dans la chambre et performances d’extraction du brouillard d’eau | Favorise un fonctionnement sûr et stable |
| Gestion du sable usagé | Sédimentation, logique de drainage et facilité d’évacuation | Influe sur la disponibilité de la machine et la main-d’œuvre de maintenance |
| Utilités et sécurité | Air, alimentation électrique, eau, interverrouillages et arrêts d’urgence | Garantit une installation et un fonctionnement fiables |
Logique HMI et accès pour la maintenance
Une IHM utile doit faire plus qu’afficher la pression. Le stockage des recettes, les droits d’accès, les alarmes et les rappels de maintenance peuvent raccourcir les changements de série et rendre la maîtrise du procédé moins dépendante de la mémoire. L’accès pour la maintenance compte également, car l’usure des buses, l’élimination des boues et le nettoyage de la cuve influent directement sur la disponibilité en conditions réelles de production.
Applications dans différents secteurs
Les systèmes de sablage humide sont utilisés partout où l’état de surface influe sur les performances, l’assemblage, le revêtement ou l’aspect. Leur intérêt est particulièrement évident pour les pièces nécessitant un ébavurage sélectif, un affinage maîtrisé des arêtes, l’élimination des oxydes ou une texturation fine sans les effets secondaires plus agressifs du sablage abrasif à sec. C’est pourquoi le procédé est présent dans l’outillage en carbure, l’usinage, la forge, la fabrication additive, le prétraitement avant revêtement, la finition du verre et la production d’électronique grand public.
La fabrication d’outils de coupe compte parmi les applications les plus sensibles au procédé. Pour l’adoucissement des arêtes des outils de coupe, l’objectif est d’obtenir un facteur K maîtrisé avant revêtement, ce qui nécessite une maîtrise étroite de la granulométrie des médias, de l’angle d’impact, de la pression et du temps de cycle. De faibles variations peuvent modifier suffisamment l’état des arêtes de l’outil pour influer sur le comportement du revêtement en aval et sur les performances en service.
Les composants usinés courants posent un défi différent. Pour l’ébavurage des pièces métalliques, le procédé doit éliminer les bavures tout en préservant les portées d’étanchéité, les rayons et les zones esthétiques. Le sablage humide est utile dans ce cas, car il permet de traiter des zones localisées sans imposer les contraintes de nettoyage d’un procédé entièrement à sec.
La préparation de surface avant peinture ou revêtement de conversion constitue une autre application courante. Le sablage humide peut nettoyer et conditionner les substrats de manière maîtrisée et, dans certains scénarios de production, s’intégrer également à une logique de prétraitement chimique, par exemple dans des lignes combinant sablage et phosphatation. La même famille de procédés convient aussi aux pièces issues de la fabrication additive, aux surfaces forgées, au verre dépoli et aux finitions esthétiques de produits 3C.
| Type d’application | Secteur cible | Exemple type de pièce | Avantage apporté par le procédé |
|---|---|---|---|
| Adoucissement des arêtes des outils de coupe | Outillage en carbure et fabrication d’outils de coupe | Plaquettes, forets et fraises en bout | Préparation maîtrisée des arêtes et meilleure aptitude au revêtement |
| Ébavurage de pièces métalliques | Automobile, usinage de précision et travail général des métaux | Supports, boîtiers et corps de vanne | Ébavurage sélectif avec une qualité de surface stable |
| Élimination de la calamine sur les pièces forgées | Forge, barres brutes et transformation de l’acier | Ébauches forgées, tiges et arbres | Surfaces plus propres avant usinage ou inspection |
| Prétraitement avant revêtement | Fabrication, appareils électroménagers et finition industrielle | Composants en acier et en aluminium | État du substrat plus régulier avant les opérations de finition en aval |
| Post-traitement de pièces AM | Fabrication additive | Pièces métalliques imprimées en 3D | Élimination des particules libres et amélioration de la texture visuelle |
| Grenaillage de précontrainte de pièces métalliques | Composants mécaniques et automobiles | Pièces métalliques sollicitées | Conditionnement fonctionnel de la surface extérieure |
| Dépolissage du verre | Traitement du verre architectural et du verre pour appareils électroniques | Panneaux, couvercles et verre décoratif | Aspect mat uniforme |
| Finition de produits 3C | Électronique grand public et appareils numériques | Châssis, boîtiers et coques | Lissage maîtrisé et régularité esthétique |
L’essentiel est que le sablage humide ne se limite ni à un seul secteur ni à un seul type de finition. Un même concept de système peut servir à la préparation fonctionnelle des arêtes, au nettoyage et à l’affinage esthétique, à condition d’adapter la bouillie, la trajectoire de la buse et les commandes de cycle à la pièce.
Guide de sélection des équipements
Le choix d’un système de sablage humide commence par quatre variables : géométrie de la pièce, dimensions de la pièce, volume de production et tolérance de finition. Une fois ces critères définis, il devient plus facile de déterminer si l’application nécessite une cellule de laboratoire flexible, une cabine standard pour traitement par lots, une machine dédiée au traitement pièce par pièce, un système à double chambre pour un débit supérieur ou une plateforme spécialisée pour les plaques, les barres ou les pièces complexes à plusieurs surfaces.
Les huit catégories de configuration ci-dessous reflètent la segmentation industrielle la plus courante du procédé. Elles ne sont pas équivalentes en matière de coûts. Une machine optimisée pour les essais de R&D peut être idéale pour les échantillons et la mise au point de recettes, mais elle est rarement la solution la plus efficace pour une production répétitive à grand volume. À l’inverse, une ligne de production dédiée peut être excessive pour des familles de pièces variées produites en faibles volumes.
| Configuration ou gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| Cellule flexible à l’échelle laboratoire pour la R&D | Essais sur échantillons, essais de procédé et développement du procédé | Pièces variées de petite à moyenne taille | Élevé | Études de faisabilité, validation des recettes et qualification de séries courtes |
| Cabine manuelle standard | Production en faible volume et travaux techniques à façon | Petites pièces | Moyen | Finition flexible sur mesure et opérations de maintenance |
| Cabine de production à chambre unique | Fabrication répétitive par lots | Pièces de petite à moyenne taille | Moyen à élevé | Ébavurage courant, préparation des arêtes et finition esthétique par sablage |
| Machine dédiée au traitement pièce par pièce | Flux stable de pièces individuelles | Pièces de petite à moyenne taille | Élevé | Logique de cycle constante pour le traitement pièce par pièce |
| Système de production à double chambre | Traitement répétitif à débit supérieur | Pièces de petite à moyenne taille | Moyen | Alternance des opérations de chargement et de sablage pour une meilleure utilisation de la machine |
| Système servo multiaxe | Production de précision pour géométries sensibles | Pièces 3D complexes | Élevé | Traitement localisé ciblé et couverture par trajectoire maîtrisée |
| Système à grand espace de travail pour les plaques | Traitement de pièces à grandes surfaces | Pièces plates ou en forme de plaque | Moyen | Panneaux, feuilles et composants à larges faces |
| Système de traitement de tiges et d’arbres | Traitement continu de produits longs | Tiges rondes, barres et arbres | Moyen | Décalaminage et conditionnement de surface de produits cylindriques |
Pour les travaux de laboratoire et les essais avant achat, l’unité de sablage RB-6 pour la R&D convient aux essais flexibles et aux changements fréquents de paramètres. Pour la fabrication courante par lots, la cabine de sablage standard SC-40 peut être envisagée lorsque le flux des pièces est répétitif et que les routines de la chambre sont standardisées. Lorsque l’alternance du chargement et du sablage est importante pour optimiser l’utilisation de l’équipement, un système à double chambre DC-40 peut être évalué au regard de ce mode de production. Confirmez l’adéquation au moyen d’essais représentatifs sur échantillons et d’une étude du temps de cycle.
L’erreur de sélection la plus fréquente consiste à choisir uniquement en fonction de la taille de l’enceinte. Plus grand ne signifie pas automatiquement mieux, et une automatisation plus poussée n’améliore pas toujours le retour sur investissement si la diversité des produits change trop souvent. Le bon système de sablage humide est celui dont le format de chambre, la logique de mouvement et la méthode de manutention correspondent au flux de production réel avec le moins de compromis possible.
Coût, délai et considérations de retour sur investissement
Principaux facteurs de coût
Le prix d’un système de sablage humide dépend de bien plus que des dimensions de la chambre. Les principaux facteurs de coût comprennent généralement le niveau d’automatisation, la construction résistante à l’usure, la conception du circuit de bouillie, la disposition des buses, l’architecture de commande, l’extraction du brouillard, la complexité des montages et le choix entre une cabine standard et une cellule de production sur mesure. Deux machines peuvent reposer sur le même principe de procédé et pourtant afficher des coûts très différents en raison de leurs objectifs de répétabilité.
Les consommables influent également sur le coût total de possession. La durée de vie de l’abrasif, la sensibilité à la contamination, les intervalles de réapprovisionnement, la gestion des boues et l’usure des buses doivent tous être intégrés au modèle économique. Ce sont des réalités d’exploitation, et non des accessoires secondaires ; elles peuvent modifier sensiblement le coût à long terme.
Délais habituels
Le délai doit être présenté comme une fourchette indicative plutôt que comme un nombre fixe. Les systèmes standardisés sont généralement livrés plus rapidement, car la structure de la chambre, la logique de commande et les configurations de tuyauterie ont déjà été éprouvées. Les lignes sur mesure avec commande de mouvement dédiée, montages spéciaux ou chargement intégré nécessitent normalement davantage de temps pour l’étude technique et les essais de réception.
Les acheteurs doivent également tenir compte du temps de validation du procédé. Même lorsque l’assemblage de la machine est terminé, des essais sur échantillons, la confirmation des paramètres, la formation des opérateurs et des essais de réception peuvent être nécessaires avant que le système ne soit prêt pour une production stable. Dans les applications à forte valeur ajoutée, cette phase de validation fait partie du calendrier réel du projet.
Logique de retour sur investissement en production
Le retour sur investissement résulte généralement de plusieurs gains modestes plutôt que d’une économie spectaculaire unique. Ces gains peuvent inclure une baisse du coût de la main-d’œuvre consacrée à l’ébavurage manuel, moins de retouches, une préparation des arêtes plus stable, moins de reprises avant revêtement, une meilleure régularité esthétique et moins de rebuts dus à un traitement de surface mal maîtrisé. Le procédé devient particulièrement intéressant lorsque la méthode précédente dépendait fortement du savoir-faire de l’opérateur.
Dans la production d’outils de coupe, le retour sur investissement peut être lié à une meilleure régularité de la préparation des arêtes avant revêtement. Dans la fabrication de pièces métalliques, il peut provenir de l’élimination des bavures sans ajout d’une étape de polissage secondaire. Pour le prétraitement avant revêtement, la valeur peut résulter de résultats d’adhérence plus stables et d’une baisse des rejets dus à l’irrégularité du substrat.
Erreurs fréquentes dans l’évaluation du retour sur investissement
Une erreur fréquente consiste à comparer la machine uniquement au coût de la main-d’œuvre directe. Cette approche ignore des coûts cachés comme les rebuts, les retouches, les temps d’arrêt, l’irrégularité de la qualité de surface, l’utilisation inefficace de l’espace au sol et les inspections supplémentaires. Une autre erreur consiste à spécifier un niveau d’automatisation excessif pour un environnement de production en faible volume et à forte diversité de références, où la flexibilité compte davantage que la production maximale.
Un meilleur modèle de retour sur investissement compare le coût total du procédé avant et après. Il doit inclure la main-d’œuvre, les utilités, la consommation d’abrasif, la maintenance, les pièces rejetées, les efforts d’inspection et la valeur de production d’un procédé de traitement de surface documenté et répétable. Lorsque ces facteurs sont évalués ensemble, la justification économique d’un système de sablage humide apparaît généralement plus clairement qu’avec un simple calcul de substitution de main-d’œuvre.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide pour le traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les médias abrasifs et le développement d’applications, comme indiqué sur la page À propos de DasiAuto.
Les essais d’application et le développement du procédé permettent d’évaluer les abrasifs et les paramètres de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces autour de l’application.
La pertinence pour un matériau, une géométrie, une finition ou une exigence dimensionnelle particulière doit être établie par des essais représentatifs sur des échantillons. DasiAuto apporte son soutien lors de l’installation, propose une formation aux opérateurs et fournit une assistance technique continue tout au long du processus de production.
Questions fréquentes
Existe-t-il une quantité minimale de commande pour un système de sablage humide ?
Un système de sablage humide est généralement spécifié comme un projet d’investissement en équipement industriel, plutôt que vendu selon une quantité minimale de commande propre aux consommables. En pratique, la commande minimale porte normalement sur un système, dont la configuration est définie selon la géométrie des pièces, le débit visé et les exigences de finition.
Faut-il réaliser des essais avant de passer commande ?
Oui. Les essais sont une étape essentielle, car ils confirment le comportement lors de l’élimination des bavures, l’état des arêtes, la texture de surface et le temps de cycle probable sur le matériau et la géométrie réels. Pour les applications techniques, la validation sur échantillons réduit les risques bien plus efficacement qu’un choix de machine fondé uniquement sur des spécifications générales.
Le système peut-il être adapté à ma famille de pièces et à la configuration de mon usine ?
Oui, et la personnalisation est courante dans le sablage humide industriel. Les paramètres habituels comprennent les dimensions de la chambre, le type de montage, la disposition des buses, la commande des mouvements, le niveau d’automatisation, la logique HMI et l’intégration aux utilités. Plus la forme de la pièce est complexe ou la fenêtre de qualité étroite, plus cette personnalisation devient utile.
Que comprennent généralement l’installation et la mise en service ?
L’installation et la mise en service couvrent généralement la vérification des utilités, le positionnement de la machine, la vérification au démarrage, les essais des commandes, le réglage du procédé et les essais sur des pièces représentatives. Les systèmes automatisés peuvent également nécessiter la confirmation des trajectoires de mouvement, la validation des recettes, l’essai des alarmes et une revue de réception par rapport aux objectifs de procédé convenus.
Quelle formation faut-il prévoir pour les opérateurs d’un système de sablage humide ?
La formation de base porte généralement sur la préparation de la bouillie, le réapprovisionnement en abrasif, la sélection des recettes, l’inspection des buses, les routines de nettoyage et la maintenance quotidienne. Si la machine comprend une automatisation ou des programmes de procédé mémorisés, la formation doit également couvrir les droits d’accès, la gestion des alarmes et le maintien de la fenêtre de procédé validée dans le temps.
Quels services après-vente sont les plus importants après la mise en production du système ?
Les domaines de support les plus importants sont la disponibilité des pièces de rechange, la fourniture d’abrasifs adaptés, la réactivité du dépannage et l’aide au rétablissement de la stabilité du procédé si la qualité de finition commence à dériver. Les performances à long terme dépendent du maintien de la cohérence entre les pièces d’usure, l’état de la bouillie, les pratiques de maintenance et les paramètres du procédé, conformément à la recette qualifiée d’origine.


