

Kurzantwort
Das Nassstrahlen von Werkstücken wird dem Trockenstrahlen häufig vorgezogen, wenn Hersteller einen saubereren Betrieb, eine feinere Oberflächenkontrolle und ein geringeres Risiko einer Verunreinigung durch Strahlmittel an Präzisionsbauteilen benötigen. Indem Strahlmittel in Wasser suspendiert wird, unterdrückt das Verfahren den größten Teil des Staubs in der Luft, dämpft den Partikelaufprall und ermöglicht gleichmäßigere Oberflächen an Metall, Hartmetall, Glas und optisch empfindlichen Werkstücken. Es eignet sich besonders zum Entgraten, zur Schneidkantenverrundung, zur Beschichtungsvorbehandlung und zur Nachbearbeitung, bei denen Wiederholbarkeit ebenso wichtig ist wie die Abtragsrate.
| Kernfaktor | Typisches Ergebnis |
|---|---|
| Verfahrensart | Mit Druckluft beschleunigte Wasser-Strahlmittel-Suspension |
| Oberflächenergebnis | Feines, gleichmäßiges mattes oder seidenmattes Finish, abhängig von Strahlmittel und Einstellungen |
| Staubverhalten | Sehr wenig freier Staub im Vergleich zum abrasiven Trockenstrahlen |
| Geeignete Werkstücke | Präzisionsbearbeitete Werkstücke, Schneidwerkzeuge, AM-Bauteile, Glas, 3C-Gehäuse |
| Fokus der Steuerung | Druckstabilität, Suspensionskonzentration, Düsenbahn, Rückgewinnungsqualität |
| Typischer Projektablauf | Standardkabinen lassen sich üblicherweise schneller umsetzen als kundenspezifische automatisierte Linien |
Was ist das Nassstrahlen von Werkstücken?
Nassstrahlen von Werkstücken ist ein abrasives Oberflächenbehandlungsverfahren, bei dem Wasser und Strahlmittel zu einer Suspension vermischt und anschließend auf ein Bauteil gestrahlt werden, um dessen Oberfläche zu reinigen, zu entgraten, zu strukturieren, zu entzundern oder zu verfeinern. Es gehört zur übergeordneten Familie der abrasiven Strahlverfahren, unterscheidet sich aber vom Trockenstrahlen dadurch, dass das Strahlmittel in einer flüssigen Phase und nicht in einem reinen Luftstrom transportiert wird.
In der Industrie wird das Verfahren je nach Anwendung und regionaler Terminologie auch Nasssandstrahlen, Suspensionsstrahlen, Vapor Blasting oder Liquid Honing genannt. Unabhängig von der Bezeichnung ist kennzeichnend, dass die Wasserphase das Aufprallverhalten an der Werkstückoberfläche verändert. Dies beeinflusst die Gleichmäßigkeit des Finishs, die Staubentwicklung, die Wechselwirkung mit dem Strahlmittel und die Rückgewinnung des verbrauchten Strahlmittels nach dem Strahlen.
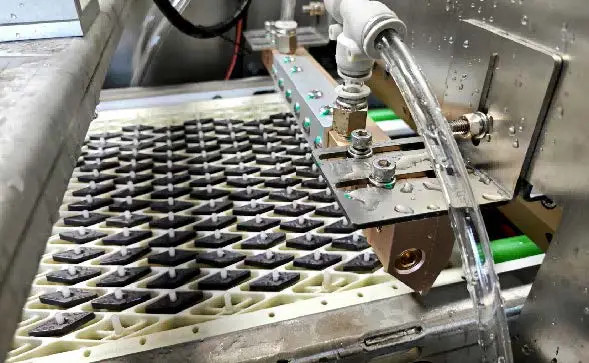
Einordnung des Nassstrahlens in die Verfahrensfamilie der Oberflächenbehandlung
Nicht jedes Strahlverfahren dient der Endbearbeitung. Manche Verfahren sind in erster Linie für die Entfernung starker Korrosion, aggressives Abtragen oder ein grobes Oberflächenprofil vorgesehen. Nassstrahlen von Werkstücken gehört zu einem stärker kontrollierten Bereich der Endbearbeitung, weil es häufig dann gewählt wird, wenn das Oberflächenergebnis sowohl funktional als auch optisch gleichmäßig sein muss.
Dieser Unterschied ist in Bereichen wie Schneidwerkzeugen, Präzisionsbearbeitung, additiver Fertigung und Elektronikkomponenten wichtig. Dort geht es häufig nicht um maximalen Materialabtrag, sondern um die berechenbare Veränderung der äußersten Oberflächenschicht. Das Verfahren muss Grate entfernen, Kantenunregelmäßigkeiten mildern oder eine matte kosmetische Textur erzeugen, ohne unkontrollierte Schäden zu verursachen.
Kernargumente für das Nassstrahlen von Werkstücken
Ein häufig genannter Vorteil ist Betrieb mit unterdrückter Staubentwicklung. Wasser bindet einen großen Teil der losen Partikel, die beim Trockenstrahlen sonst in die Luft gelangen würden. Dadurch entfallen weder die Nebelabsaugung noch die Schlammbehandlung, doch die Sauberkeit der Einhausung und die Expositionsbedingungen für Bediener verändern sich deutlich.
Ein zweiter Vorteil ist die gleichmäßigere Entwicklung des Finishs. Da Wasser den Aufprall der Strahlmittelpartikel dämpft, ist dieser häufig weniger aggressiv als beim Trockenstrahlen; dadurch entstehen glattere und gleichmäßigere Oberflächentexturen. Bei kosmetischen Werkstücken oder Bauteilen mit engen Toleranzen kann dieser Effekt wichtiger sein als die reine Abtragsrate.
Ein dritter Vorteil ist die geringere Tendenz zum Einbetten von Strahlmittel in vielen empfindlichen Substraten. Bei der tatsächlichen Endbearbeitung wählen Ingenieure Nassstrahlen von Werkstücken häufig, wenn sie das Kontaminationsrisiko bei weicheren Legierungen, beschichteten Oberflächen oder Werkstücken senken wollen, die anschließend direkt beschichtet, geklebt oder geprüft werden.
Warum Hersteller Nassstrahlen für fertige Bauteile einsetzen
Nassstrahlen wird häufig mit Reinigung in Verbindung gebracht, ist an modernen Produktionslinien jedoch ebenso sehr ein Werkzeug zur Prozesssteuerung. Eine qualifizierte Suspensionsrezeptur kann auf derselben Anlagenplattform Kantenvorbereitung, gezieltes Entgraten, Beschichtungsvorbehandlung und optische Endbearbeitung unterstützen. Das liegt daran, dass sich das Verfahren über Strahlmittelgröße, Härte und Konzentration sowie Strahldruck, Düsenwinkel, Abstand und Bewegungsmuster einstellen lässt.
Wenn diese Variablen innerhalb eines validierten Prozessfensters gehalten werden, ist das Nassstrahlen von Werkstücken hochgradig wiederholbar. Deshalb kommt die Technologie nicht nur bei Wartungs- oder Aufarbeitungsarbeiten zum Einsatz, sondern auch in streng kontrollierten OEM-Fertigungsumgebungen, in denen jede Charge denselben optischen oder funktionalen Standard erfüllen muss.
Wie funktioniert das Nassstrahlen von Werkstücken?
Beim Nassstrahlen von Werkstücken werden Strahlmittel, Wasser, Druckluft, Düsenförderung und Suspensionsrückgewinnung zu einem kontrollierten Prozesskreislauf verbunden. Der sichtbare Strahlvorgang auf der Werkstückoberfläche dauert nur Sekunden, doch die Finishqualität hängt ebenso stark von den Abläufen davor und danach ab.
Aufbereitung und Umwälzung der Suspension
Der Prozess beginnt in einem Suspensionstank oder einer Umlaufkammer, wo Wasser und Strahlmittel zu einem suspendierten Arbeitsmedium vermischt werden. Die Suspension muss hinreichend gleichmäßig bleiben, damit sich die dem Düsenkopf zugeführte Strahlmittelzusammensetzung während des Durchlaufs weder hinsichtlich Partikelgröße noch Konzentration oder Abtragswirkung verändert. Durchmischung, Pumpen und Tankgeometrie beeinflussen daher unmittelbar die Prozessstabilität.
Die Wahl des Strahlmittels ist nicht universell. Feine Strahlmittelqualitäten werden häufig für kosmetische Endbearbeitung, leichtes Entgraten und Kantenkonditionierung gewählt, während gröbere Qualitäten oder härtere Strahlmittel bei der Zunderentfernung oder aggressiveren Reinigung bevorzugt sein können. In jedem Fall ist das Strahlmittel passend zu Werkstoff, Geometrie, angestrebter Rauheit und zulässiger Abtragstiefe auszuwählen.
Beschleunigung durch Druckluft und Düsenförderung
Nach der Aufbereitung wird die Suspension über Schläuche zu einer Strahlpistole oder Düse gefördert. Dort beschleunigt Druckluft sie in Richtung Werkstück. Die auf der Oberfläche ankommende Energie wird durch das Zusammenspiel von Druck, Düsengröße, Abstand, Suspensionskonzentration und Auftreffwinkel bestimmt. Das Verfahren lässt sich daher nicht allein über den Druck definieren.
Zwei Systeme mit demselben Nenndruck können unterschiedliche Ergebnisse erzielen, wenn eines feineres Strahlmittel, eine andere Düsenform oder eine stärker konzentrierte Suspension verwendet. Anders gesagt: Das Nassstrahlen von Werkstücken beruht auf einem Prozessfenster und nicht auf einer einzelnen Maschineneinstellung. Eine zuverlässige Endbearbeitung setzt voraus, dass das gesamte Zusammenspiel geregelt wird.
Oberflächenaufprall und Entstehung des Finishs
Beim Aufprall treffen die im Wasser suspendierten Strahlmittelpartikel auf das Werkstück. Im Vergleich zu einem trockenen Strahl dämpft und stabilisiert die Wasserphase die Wirkung; dadurch fällt das Finish häufig feiner und gleichmäßiger aus. Gratspitzen, lose Oxide, Pulverrückstände oder scharfe Mikro-Kanten werden schrittweise abgetragen, ohne die ebenso starke lokale Beanspruchung, die beim Trockenstrahlen entstehen kann.
Dadurch eignet sich das Verfahren gut für Werkstücke, bei denen übermäßige Kantenverrundung, zufällige Aufrauung oder uneinheitliche Strahlspuren nicht akzeptabel sind. Das erklärt auch, warum Nassstrahlen häufig bei präzisionsbearbeiteten Bauteilen, Schneidkanten vor der Beschichtung und Werkstücken mit hohen kosmetischen Anforderungen eingesetzt wird.
Rückgewinnung der Suspension im geschlossenen Kreislauf und Sedimentation
Nach dem Auftreffen auf das Werkstück fließt die Suspension durch die Maschine in einen Rückgewinnungskreislauf zurück. Wiederverwendbares Wasser und weiterhin wirksames Strahlmittel werden erneut umgewälzt; gebrochene Partikel, abgetragene Feinstoffe und Verunreinigungen werden durch Sedimentation und geeignete Abfuhrverfahren abgetrennt. In einer Produktionsanlage ist dieser Rückgewinnungskreislauf unverzichtbar, weil er die Eigenschaften der Arbeitssuspension langfristig erhält.
Ist die Rückgewinnung schlecht ausgelegt, driftet der Prozess. Das Strahlmittel zerfällt, abgetragenes Grundmaterial sammelt sich an und die wirksame Suspension verändert sich von Charge zu Charge. Das führt zu instabiler Abtragswirkung, uneinheitlichem Erscheinungsbild und unerwarteten Änderungen der Zykluszeit.
Handhabung von Wassernebel und Druckregelung
Obwohl Nassstrahlen die Staubentwicklung erheblich reduziert, entstehen in der Einhausung weiterhin Nebel und feuchte Rückstände. Maschinen benötigen daher Absaugung und Maßnahmen zur Sicherung der Sicht, damit Bediener oder automatisierte Bewegungssysteme unter stabilen Kammerbedingungen arbeiten können. Gute Sicht ist keine kosmetische Frage; sie wirkt sich unmittelbar auf die Strahlkonstanz und das Vertrauen in die Prüfergebnisse aus.
Bei der Endbearbeitung mit Suspension sind ein stabiler Druck und eine stabile Suspensionschemie üblicherweise wertvoller als maximale Aufprallkraft.
Genau hier wird die geschlossene PID-Druckregelung wichtig. Statt sich nur auf einen Nenndruck zu verlassen, gleicht das Steuerungssystem Prozessänderungen aus und trägt dazu bei, den Strahldruck näher am qualifizierten Betriebsbereich zu halten. Zusammen mit der Rezeptverwaltung und kontrollierter Rückgewinnung unterstützt dies eine reproduzierbare Endbearbeitung von einer Produktionscharge zur nächsten.
| Prozessparameter | Typischer industrieller Bereich oder übliche Praxis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Häufig in niedrigen bis mittleren Strahlbereichen eingestellt und an Substrat und Finishziel angepasst | Bestimmt Aufprallintensität und Abtragsverhalten |
| Suspensionskonzentration | Üblicherweise innerhalb eines validierten Verhältnisses oder Gewichtsprozentbereichs gehalten | Beeinflusst Finishkonstanz, Abtragsrate und Strahlmittelförderung |
| Strahlmittelkorngröße | Feine bis mittlere PSD-Werte sind üblich; Auswahl abhängig von Entgratungs- und Texturanforderungen | Beeinflusst Rauheit, Kantenkonditionierung und Aggressivität |
| Druckluftbedarf | Abhängig von Düsendurchmesser, Druck und Anzahl der Pistolen | Bestimmt Kompressorkapazität und Strahlstromstabilität |
| Strahlmittelverbrauch | Variiert je nach Haltbarkeit des Strahlmittels, Verschmutzungsgrad und Zyklusintensität | Bestimmt Betriebskosten und Nachschubplanung |
| Düsenabstand | Üblicherweise durch Bedienermethode, Vorrichtung oder Bewegungsprogramm festgelegt | Verändert lokale Intensität und Flächendeckung |
| Rückgewinnungsverfahren | Rückführung im geschlossenen Kreislauf mit Absetzen oder Sedimentation | Erhält die Prozesswiederholbarkeit über längere Produktionsläufe |
| Regelungsarchitektur | Manuelle Steuerung oder Rezeptverwaltung über PLC/HMI | Reduziert Einrichtungsabweichungen zwischen Chargen und Bedienern |
Warum Qualifizierung wichtiger ist als die nominelle Maschinenleistung
Viele Käufer achten zunächst auf Kabinengröße oder Kompressorleistung, doch bei Endbearbeitungsaufgaben sind dies nur Teilindikatoren. Entscheidend ist, ob die Maschine unter realen Belastungsbedingungen ein stabiles Prozessfenster einhalten kann. Dafür müssen Strahlmittelqualität, Suspensionskonzentration, Düsenbahn, Druckstabilität und Rückgewinnungsqualität aufeinander abgestimmt geregelt werden.
Aus diesem Grund ist eine Prozessvalidierung an realen Werkstücken meist aussagekräftiger als ein Vergleich von Datenblättern. Dieselbe Maschine kann sich bei Hartmetall, Edelstahl, Aluminium, Glas oder AM-Gitterstrukturen sehr unterschiedlich verhalten, noch bevor der Automatisierungsgrad berücksichtigt wird.
Nassstrahlen von Werkstücken im Vergleich zu Trockenstrahlen und anderen Verfahren
Am häufigsten werden Nassstrahlen von Werkstücken und Trockenstrahlen miteinander verglichen, weil beide Verfahren viele derselben Aufgaben der Oberflächenbehandlung abdecken. Der wichtigste technische Unterschied ist das Wasser im Strahlmittelstrom. Dieser einzelne Unterschied verändert jedoch Staubverhalten, Oberflächencharakter, Kontaminationsrisiko und Rückgewinnungsanforderungen.
Trockenstrahlen wird häufig gewählt, wenn aggressives Abtragen, schnelle Rostentfernung oder ein grobes Oberflächenprofil im Vordergrund stehen. Nassstrahlen von Werkstücken kommt häufiger dann zum Einsatz, wenn Finishqualität, kontrolliertes Entgraten oder ein gleichmäßiges Erscheinungsbild wichtiger sind als maximale Abtragsgeschwindigkeit. In vielen Werken lautet die Frage nicht, ob Trockenstrahlen funktioniert, sondern ob es sauber und gleichmäßig genug für Präzisionsbauteile arbeitet.
Bei speziellen Anwendungen werden weitere Verfahren in den Vergleich einbezogen. Die Leitlinien zum Verfestigungsstrahlen beschreiben ein Verfahren, das in erster Linie auf eine funktionale Spannungsbehandlung der Oberfläche und nicht auf kosmetische Endbearbeitung oder Entgraten abzielt. Gleitschleifen eignet sich dagegen für die Massenbearbeitung, ist jedoch weniger selektiv, wenn nur bestimmte Flächen, Bohrungen oder Kanten behandelt werden sollen.
| Bewertungsfaktor | Nassstrahlen von Werkstücken | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Hauptaufgabe | Präzisionsreinigung, Entgraten, Kantenvorbereitung, Strukturieren, Endbearbeitung | Intensivreinigung, Abtragen, Aufrauen | Funktionale Behandlung von Metalloberflächen durch Partikelaufprall | Massenbearbeitung zum Glätten und Abrunden von Kanten |
| Entstehung von freiem Staub | Gering, da Wasser den größten Teil des Staubs in der Luft unterdrückt | Hoch, sofern nicht vollständig eingehaust und abgesaugt | Mittel und vom Strahlmittel abhängig | Geringe Staubbelastung in der Luft; Strahlmittel und Prozesszusätze müssen dennoch gehandhabt werden |
| Gleichmäßigkeit des Finishs | Üblicherweise fein und gleichmäßig | Oft rauer und aggressiver | Funktionale Textur mit Flächendeckung, nicht primär kosmetisch | Gute mittlere Glättung über die Charge hinweg, weniger gerichtete Steuerung |
| Risiko des Einbettens von Strahlmittel | Bei vielen empfindlichen oder optisch kritischen Oberflächen geringer | Bei manchen weichen oder beschichteten Werkstoffen höher | Abhängig von Legierung und Strahlmitteltyp | Geringes Risiko des Einbettens durch auf das Werkstück auftreffende Strahlmittelpartikel |
| Fähigkeit zur gezielten Behandlung | Hoch bei gezielter Ausrichtung der Düse und passender Werkstückaufnahme | Hoch, jedoch mit höherer Staubbelastung | Mittel bis hoch in dedizierten Anlagen | Geringer, da Werkstücke in der Massenbearbeitung verarbeitet werden |
| Umweltgerechte Handhabung | Handhabung von Nassabfällen und Schlamm sowie Nebelmanagement erforderlich | Trockenen Staub und verbrauchtes Strahlmittel einhausen und auffangen | Behandlung trockener Rückstände und Rückgewinnung des Strahlmittels erforderlich | Entsorgung von Prozesszusätzen und Wartung des Strahlmittels erforderlich |
| Beste Eignung | Präzisionswerkstücke und kontrollierte Schritte der Oberflächenbehandlung | Robuste Werkstücke, die eine aggressive Oberflächenbehandlung benötigen | Bauteile, die eine Verfestigungswirkung erfordern | Große Chargen von Werkstücken mit weniger spezifischen Geometrieanforderungen |
Ein weiterer Gesichtspunkt ist die Einhaltung von Erwartungen an Oberflächenvorbereitung und Qualitätsmanagement. Viele Hersteller richten Anlagenbau und Prozessdisziplin an der Qualitätsmanagementnorm ISO 9001 aus, weil die Finishqualität häufig ebenso von Rezeptsteuerung, Prüfabläufen und dokumentierter Prozessstabilität abhängt wie von der Strahlhardware selbst.
Wichtige Spezifikationen vor dem Kauf
Druckstabilität statt Spitzendruck
Bei der Präzisionsbearbeitung ist nicht der maximal erreichbare Druck entscheidend, sondern wie gleichmäßig das System den qualifizierten Bereich im Dauerbetrieb einhält. Eine Maschine, deren Druck überschwingt oder driftet, verursacht uneinheitliches Entgraten, schwankende Texturen und instabile Kantenvorbereitung. Käufer sollten fragen, wie der Druck bei tatsächlichem Suspensionsdurchfluss gemessen und geregelt wird, nicht nur unter Bedingungen ohne Last.
Auslegung des Suspensionssystems und Kontaminationskontrolle
Der Suspensionskreislauf bestimmt, ob sich das Strahlmittel zu Beginn und am Ende einer Produktionsschicht gleich verhält. Tankgeometrie, Pumpenanordnung, Schlauchführung, Durchmischungsverfahren und Reinigungszugang beeinflussen, ob der Prozess stabil bleibt oder sich mit zunehmender Ansammlung von Feinstoffen verändert. Das ist besonders wichtig beim Strahlen beschichteter, weicher oder fein oberflächenbearbeiteter Werkstücke, bei denen Verunreinigungen schnell zu einem Qualitätsproblem werden können.
Bewegungsgenauigkeit und Wiederholbarkeit des Düsenpfads
Wenn die Anwendung eine präzise Kantenkonditionierung, kontrollierte Verweilzeit oder die Behandlung komplexer Oberflächen erfordert, wird die Bewegungsfähigkeit zu einem zentralen Auswahlkriterium. Servogesteuerte X/Y/Z-Achsen, programmierbare Düsenbahnen und wiederholgenaue Vorrichtungen verringern Bedienerabweichungen und erleichtern die Prozessübertragung zwischen Schichten. Für einfachere Reinigungsaufgaben oder allgemeines Entgraten kann eine gut ausgelegte Chargenkabine ohne vollständige Automatisierung ausreichen.
Durchsatz, Belademuster und tatsächliche Zykluszeit
Die angegebene Strahlzeit lässt häufig Rüstvorgänge, Vorrichtungswechsel, Abtropfzeit, Prüfung und Rezeptabruf unberücksichtigt. Einkaufsteams sollten daher die gesamte Werkstück-zu-Werkstück-Zykluszeit statt nur der aktiven Strahlzeit bewerten. Eine nominell langsamere Maschine kann mitunter mehr Gutteile pro Stunde liefern, wenn sie schnelleres Beladen und zuverlässigere Wiederholbarkeit ermöglicht.
Stellfläche, Versorgungsinfrastruktur und Wartungszugang
Der installierte Platzbedarf sollte den Zugang zur Kabine, Bereiche für den Suspensionsservice, die Druckluftführung, Entwässerung und Wartungsfreiräume umfassen. Der Wechsel von Verbrauchsmaterialien und die Sedimententfernung müssen im täglichen Betrieb praktikabel sein und nicht nur auf dem Papier möglich. In vielen Werken wird schlechter Wartungszugang zu versteckten Kosten, weil er Prozessstabilität und Verfügbarkeit allmählich beeinträchtigt.
HMI-Steuerung, Berechtigungen und Sicherheit
Eine rezeptbasierte HMI-Steuerung ist wertvoll, wenn mehrere Werkstückfamilien auf einer Maschine bearbeitet werden. Gespeicherte Parameter, Berechtigungsstufen, Alarme und Wartungserinnerungen helfen, Einrichtungsdrift zu verringern und die Rückverfolgbarkeit zu verbessern. Die Sicherheitsauslegung sollte Türverriegelungen, eine klare Not-Aus-Logik, geschützte Zugangspunkte und passende Sichtverhältnisse für manuelle oder automatisierte Strahlmodi umfassen.
Anwendungen in verschiedenen Branchen
Nassstrahlen von Werkstücken wird in vielen Industriezweigen eingesetzt, weil es kosmetische Endbearbeitung, funktionale Kantenkonditionierung und vorgelagerte Oberflächenvorbereitung verbindet. Das Verfahren lässt sich für gezieltes Entgraten, Entzundern, Mattieren, Vorbehandlung oder kontrollierte Texturierung einstellen, ohne das zugrunde liegende Anlagenprinzip zu ändern.
Ein gutes Beispiel ist die Herstellung von Schneidwerkzeugen, bei der Schneidkantenverrundung an Schneidwerkzeugen eingesetzt wird, um vor der Beschichtung eine kontrollierte Schneidkanten-Geometrie herzustellen. Ziel der Endbearbeitung ist nicht nur die Gratentfernung, sondern eine reproduzierbare Kantenkonditionierung, die Beschichtungshaftung und Werkzeugleistung unterstützt. Schon kleine Änderungen bei Strahlmittel und Druck können das Ergebnis verändern; daher ist die Prozesssteuerung zentral.
Entgraten ist ein weiterer wichtiger Anwendungsfall. Beim Entgraten von Metallteilen kann das Verfahren örtlich begrenzte Grate gezielt entfernen und angrenzende Funktionsflächen besser erhalten als viele manuelle Verfahren. Ähnliches gilt für additiv gefertigte Bauteile, Schmiedeteile und komplexe Geometrien, bei denen sich zufällige Schleif- oder Bürstergebnisse nur schwer standardisieren lassen.
Beschichtungsvorbehandlung ist eine dritte wichtige Anwendungsfamilie. Wenn das Ziel die Substratkonditionierung vor dem Lackieren oder einer verwandten Endbearbeitung ist, kann Nassstrahlen zur Beschichtungsvorbehandlung vor der nachgelagerten Bearbeitung eine sauberere und gleichmäßigere Oberfläche schaffen. Dieselbe Verfahrensfamilie wird auch zum Mattieren von Glas und zur feinen Endbearbeitung von 3C-Gerätegehäusen eingesetzt, wenn es auf ein einheitliches Erscheinungsbild ankommt.
| Anwendungstyp | Zielbranche | Typisches Werkstückbeispiel | Erzielter Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung | Werkzeuge aus Hartmetall und Werkzeugherstellung | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte Kantenbearbeitung vor dem Beschichten |
| Entgraten | Automobilindustrie, Zerspanung, Ventile, Beschläge | Gehäuse, Halterungen, Präzisionsmetallteile | Selektives Entgraten bei stabilem Oberflächenzustand |
| Zunderentfernung | Schmieden und Bearbeitung von Stangenmaterial | Schmiederohlinge, Stangen, Wellen | Sauberere Oberflächen vor der Bearbeitung oder Prüfung |
| Beschichtungsvorbehandlung | Fertigung, Haushaltsgeräte, Industriekomponenten | Stahl- und Aluminiumteile | Einheitlicher Substratzustand vor dem Lackieren oder Beschichten |
| AM-Nachbearbeitung | Additive Fertigung | Halterungen und Strukturen aus 3D-gedrucktem Metall | Entfernung von Pulverrückständen und verbesserte Oberflächenstruktur |
| Verfestigungsstrahlen | Maschinenbau- und Automobilkomponenten | Funktionale Metallteile | Oberflächenkonditionierung an ausgewählten Außenbereichen |
| Glasmattierung | Glas- und Architekturveredelung | Platten, Abdeckungen, dekoratives Glas | Gleichmäßiges mattes Erscheinungsbild |
| Oberflächenbearbeitung von 3C-Geräten | Unterhaltungselektronik | Rahmen, Schalen, Gehäuse | Gleichmäßige kosmetische Glätte und reproduzierbare Oberflächenstruktur |
In diesen Branchen ist Prozesskontrolle meist der Grund für die Wahl des Nassstrahlens mit Suspension, nicht die Neuartigkeit des Verfahrens. Ingenieure setzen es dort ein, wo ein gerichtetes Strahlverfahren benötigt wird, das sauberer als Trockenstrahlen und selektiver als eine Massenbearbeitung ist.
Leitfaden zur Maschinenauswahl
Die passende Anlage für das Nassstrahlen von Werkstücken hängt vom Produktionsmix, der Werkstückgröße, der geometrischen Komplexität und dem zulässigen Bereich der Oberflächenabweichung ab. Ein Entwicklungslabor, das Mustereinsätze bearbeitet, hat ganz andere Anforderungen als ein Schmiedebetrieb, der Stangenmaterial konditioniert, oder eine Fertigungszelle, die flache Metallpaneele bearbeitet. Die Anlagenauswahl sollte deshalb bei der Teilefamilie und dem geforderten Oberflächenstandard beginnen, nicht bei einer Liste von Maschinenmodellen.
Eine weitere praktische Regel ist, die Prozessvalidierung von der Serienproduktion mit voller Auslastung zu trennen. Entwickelt sich das Prozessfenster noch, kann ein flexibles, auf R&D ausgerichtetes System das Risiko verringern, bevor eine dedizierte Linie festgelegt wird. Sobald Rezeptur und Spannkonzept feststehen, ist eine durchsatzorientierte Anlage in der Regel sinnvoller.
| Konfiguration oder Modellklasse | Zielgröße der Produktion | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| Flexible R&D-Zelle | Musterprüfungen und Prozessentwicklung | Kleine bis mittelgroße Teile im Mix | Hoch | Rezepturentwicklung, Anwendungserprobung |
| Standardkabine mit manueller Bedienung | Kleinserien- oder Werkstattfertigung | Kleine Teile | Mittel | Allgemeine Endbearbeitung und gelegentliches Entgraten |
| Einkammer-Chargenkabine | Wiederkehrende Chargenfertigung | Kleine bis mittelgroße Teile | Mittel bis hoch | Reproduzierbares Entgraten und Oberflächenfinish |
| Anlage zur Einzelteilbearbeitung | Einzelteilfluss | Kleine bis mittelgroße Teile | Hoch | Dedizierte Einzelteilzyklen und kontrollierte Wiederholbarkeit |
| Produktionssystem mit Doppelkammer | Wiederholter Ausstoß mit höherem Durchsatz | Kleine bis mittelgroße Teile | Mittel | Abwechselndes Beladen und Strahlen für eine bessere Auslastung |
| Servo-Zelle mit mehreren Achsen | Präzisionsbearbeitung bei geometrisch anspruchsvollen Teilen | Komplexe 3D-Teile | Hoch | Programmierte Düsenbahnen und selektive Bearbeitung |
| Anlage zur Bearbeitung plattenförmiger Werkstücke | Bearbeitung flacher Werkstücke in mittleren bis hohen Stückzahlen | Mittelgroße bis große plattenförmige Teile | Mittel | Flächiges Strahlen an ebenen Bauteilen |
| Bearbeitungssystem für Rundstäbe | Kontinuierliche Bearbeitung langer Werkstücke | Rundstäbe, Stangen und Wellen | Mittel | Entzundern und Konditionieren zylindrischer Werkstücke |
Für die Prozessentwicklung und Validierung von Kleinserien eignet sich die R&D-Roboterstrahlzelle, da sie flexible Musterprüfungen und die Entwicklung von Düsenbahnen unterstützt. Für die wiederkehrende Chargenbearbeitung eignet sich eine Einkammer-Chargenkabine für viele routinemäßige Endbearbeitungsaufgaben. Wenn der Durchsatz eher durch das Beladen als durch die Strahlzeit begrenzt wird, kann ein Doppelkammer-Produktionssystem die Auslastung verbessern, indem aktives Strahlen und Werkstückwechsel getrennt werden.
Ein häufiger Fehler bei der Beschaffung ist, die maximale Automatisierung auszuwählen, bevor das Oberflächenfenster an realen Werkstücken nachgewiesen wurde. In vielen Fällen bringt eine stabile Qualifizierung von Strahlmittel, Druck und Düsenstrategie mehr als die sofortige Investition in die komplexeste Anlagenarchitektur.
Kosten, Lieferzeit und ROI
Kostentreiber der Anlage
Der Preis einer Nassstrahlanlage hängt von Kabinengröße, verschleißfester Konstruktion, Düsenanzahl, Automatisierungsgrad, Bewegungssteuerung, Auslegung des Suspensionskreislaufs, Absaugverfahren und HMI-Komplexität ab. Eine einfache Chargenkabine für allgemeine Endbearbeitung und eine mehrachsige Präzisionszelle können sich sowohl bei den Investitionskosten als auch beim Inbetriebnahmeaufwand erheblich unterscheiden, selbst wenn sie äußerlich ähnlich wirken.
Auch die Betriebskosten sollten in direkte und indirekte Kategorien unterteilt werden. Zu den direkten Kosten gehören Strahlmittelnachschub, Versorgungskosten, Verschleißteile und Wartungsverbrauchsmaterialien. Zu den indirekten Kosten zählen Bedienzeit, Linienstillstand, Nacharbeit, uneinheitliche Oberflächenqualität und Verluste durch instabile Prozesskontrolle.
Typische Logik der Lieferzeit
Lieferzeiten sollten als typische Projektspannen und nicht als feste Zusagen betrachtet werden. Standardanlagen in Kabinenbauweise durchlaufen Konstruktion und Fertigung in der Regel schneller, weil Grundstruktur und Steuerungsarchitektur bereits feststehen. Stärker kundenspezifische Anlagen mit Servobewegungen, integrierter Werkstückhandhabung oder kombinierten Vorbehandlungsstufen erfordern gewöhnlich längere technische Abstimmung, Probelauf und Abnahme.
Auch die Prozessvalidierung gehört zur Lieferzeit. Wenn Strahlmittelqualität, Oberflächenstandard oder Zyklusfolge noch bestätigt werden müssen, können Musterprüfungen und Freigaben ebenso wichtig sein wie die Fertigungszeit. Bei Präzisionsanwendungen entscheidet dieser Validierungsschritt oft darüber, ob die endgültige Installation die erwartete Leistung erbringt.
Wie sich der ROI üblicherweise ergibt
Die Kapitalrendite beim Nassstrahlen von Werkstücken ergibt sich typischerweise aus mehreren Einsparungen und nicht aus einem einzelnen großen Faktor. Häufige Beiträge sind weniger manueller Entgratungsaufwand, eine bessere Beschichtungskonsistenz, weniger kosmetische Nacharbeit, eine reproduzierbarere Kantenbearbeitung und weniger Ausschuss infolge von Oberflächenabweichungen. In vielen Fabriken wird das Verfahren wirtschaftlich, weil es einen zuvor schwankenden Endbearbeitungsschritt stabilisiert.
Werkzeughersteller können von einer gleichmäßigeren Kantenkonditionierung vor dem Beschichten profitieren. Zerspanungsbetriebe können den Aufwand für manuelle Nachbearbeitung und Prüfung verringern. Fertigungsbetriebe und Beschichter können von einem gleichmäßigeren Substratzustand und weniger nachgelagerten optischen Fehlern profitieren.
ROI realistisch bewerten
Eine realistische ROI-Bewertung sollte die alten und neuen Prozessabläufe vom Beladen bis zum abgenommenen Gutteil vergleichen. Dazu gehören Arbeitsaufwand, Spannmittelhandhabung, Druckluftbedarf, Schlammentsorgung, Strahlmittelverbrauch, Wartungsstunden, unentdeckte Qualitätsfehler und Nacharbeitskosten. Wer nur den Maschinenpreis betrachtet, unterschätzt meist den Wert einer verbesserten Prozessstabilität.
Wie schnell sich die Investition amortisiert, hängt auch vom Produktionsmix ab. Eine wiederkehrende Teilefamilie mit bekannten Abnahmekriterien ermöglicht gewöhnlich eine schnellere Amortisation als ein stark wechselnder Produktionsplan, bei dem für jedes neue Teil erneute Versuche nötig sind. Der überzeugendste Business Case ergibt sich meist dort, wo die manuelle Endbearbeitung sowohl arbeitsintensiv als auch schwer zu standardisieren ist.
Warum DasiAuto?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie im Abschnitt Über DasiAuto beschrieben.
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Vorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Musterprüfungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
Häufige Fragen
Lässt sich das Nassstrahlen von Werkstücken vor dem Kauf an Musterteilen testen?
Ja. Musterprüfungen gehören zu den nützlichsten Schritten, weil sie das tatsächliche Entgratverhalten, das Erscheinungsbild der Oberfläche und die Prozessstabilität am realen Substrat und an der konkreten Geometrie bestätigen. Bei Präzisionsanwendungen zeigen Musterprüfungen oft mehr als ein allgemeines Anlagen-Datenblatt.
Eignet sich das Nassstrahlen von Werkstücken sowohl für Kleinserien als auch für die Massenproduktion?
In den meisten Fällen ja. Dasselbe Verfahrensprinzip kann die R&D-Validierung, die Chargenfertigung oder die automatisierte Arbeit mit höherem Durchsatz unterstützen, sofern die Anlagenkonfiguration zum Belademuster und zur Oberflächentoleranz passt. Entscheidend ist meist nicht, ob Nassstrahlen die Aufgabe bewältigen kann, sondern welche Anlagenarchitektur zum Produktionsrhythmus passt.
Was sollten Käufer zu Installation und Inbetriebnahme fragen?
Sie sollten die Anforderungen an die Versorgung, die Entwässerung und die Maschinenaufstellung klären sowie die Kreislaufprüfung, Strahlversuche und Abnahmekriterien anhand repräsentativer Werkstücke bestätigen. Bei Anlagen mit programmierbarer Bewegung oder speziellen Spannvorrichtungen sollte der Inbetriebnahmeumfang außerdem die Prüfung der Bahnprogramme, Alarmtests und die erste Rezeptureinrichtung umfassen.
Wie viel Bedienerschulung ist normalerweise erforderlich?
Bediener benötigen üblicherweise eine Schulung zur Suspensionsvorbereitung, zum Nachfüllen von Strahlmittel, zur Düsenprüfung, zur Sichtkontrolle, zur regelmäßigen Reinigung und zu den Abläufen beim Anfahren und Abschalten. Bei stärker automatisierten Anlagen kommen Anweisungen zur Rezeptauswahl, zu Berechtigungen, zur Interpretation von Alarmen und zur Aufrechterhaltung des validierten Prozessfensters über verschiedene Teilenummern hinweg hinzu.
Welche laufende Unterstützung ist nach der Installation am wichtigsten?
Am wichtigsten sind die Verfügbarkeit von Ersatzteilen, eine passende Strahlmittelversorgung, schnelle Fehlerbehebung und Unterstützung bei der Wiederherstellung der Prozessstabilität, wenn die Oberflächenqualität nachzulassen beginnt. Langfristige Konsistenz hängt davon ab, Verschleißteile, Rückgewinnungsleistung und freigegebene Einstellungen aufrechtzuerhalten, statt das Strahlen als wartungsfreien Prozess zu behandeln.
Wie schnell kann sich das Nassstrahlen von Werkstücken amortisieren?
Das hängt vom Volumen, dem Arbeitsaufwand und den Kosten der aktuellen Probleme bei der Endbearbeitung ab. Der ROI zeigt sich meist schneller, wenn manuelles Entgraten, Beschichtungsfehler, kosmetische Nacharbeit oder uneinheitliche Kantenbearbeitung bereits messbare Verluste verursachen; bei geringem Volumen oder wenn für jeden Auftrag eine neue Rezeptur entwickelt werden muss, dauert es länger.


