

Respuesta rápida
El chorreado húmedo de piezas suele preferirse al chorreado en seco cuando los fabricantes necesitan una operación más limpia, un control superficial más preciso y un menor riesgo de contaminación por abrasivos en componentes de precisión. Al suspender el abrasivo en agua, el proceso reduce la mayor parte del polvo en suspensión, amortigua el impacto de las partículas y favorece acabados más uniformes en piezas de metal, carburo y vidrio, así como en piezas cuyo aspecto es importante. Es especialmente eficaz para desbarbar, redondear aristas, preparar superficies antes de recubrir y realizar posprocesados en los que la repetibilidad importa tanto como la tasa de eliminación.
| Factor clave | Conclusión habitual |
|---|---|
| Tipo de proceso | Suspensión de agua y abrasivo acelerada por aire comprimido |
| Resultado superficial | Acabado mate o satinado fino y uniforme, según el abrasivo y los ajustes |
| Comportamiento del polvo | Muy poco polvo libre en comparación con el chorreado abrasivo en seco |
| Piezas adecuadas | Piezas mecanizadas de precisión, herramientas de corte, piezas AM, vidrio y carcasas 3C |
| Aspectos clave del control | Estabilidad de presión, concentración de la suspensión, trayectoria de las boquillas y calidad de recuperación |
| Plazo habitual del proyecto | Las cabinas estándar suelen implementarse más rápido que las líneas automatizadas a medida |
Qué es el chorreado húmedo de piezas
El chorreado húmedo de piezas es un proceso de tratamiento abrasivo de superficies en el que se mezclan agua y abrasivo para formar una suspensión, que después se proyecta sobre un componente para limpiarlo, desbarbarlo, texturizarlo, eliminar cascarilla o refinar su superficie. Pertenece a la familia más amplia de procesos de chorreado abrasivo, pero se diferencia del chorreado en seco porque el abrasivo se transporta en una fase líquida, y no solo mediante una corriente de aire.
En la práctica industrial, el proceso también se denomina chorreado con arena húmeda, chorreado con suspensión abrasiva, vapor blasting o bruñido líquido, según la aplicación y la terminología regional. Con independencia del nombre, su característica distintiva es que la fase acuosa modifica el comportamiento del impacto sobre la superficie de la pieza. Esto influye en la uniformidad del acabado, la generación de polvo, la interacción con el abrasivo y la recuperación del abrasivo usado después del chorreado.
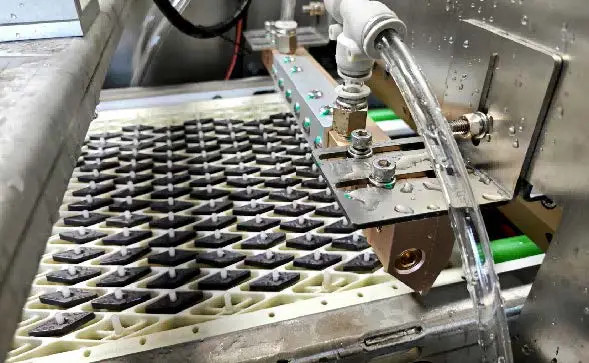
Dónde encaja el chorreado húmedo en la familia de procesos de tratamiento superficial
No todos los procesos de chorreado son procesos de acabado. Algunos están destinados principalmente a eliminar corrosión intensa, decapar de forma agresiva o generar perfiles superficiales rugosos. El chorreado húmedo de piezas ocupa un segmento más controlado del espectro de acabado, porque suele elegirse cuando el resultado superficial debe ser tanto funcional como visualmente uniforme.
Esta distinción importa en sectores como las herramientas de corte, el mecanizado de precisión, la fabricación aditiva y los componentes electrónicos. En estos entornos, el objetivo a menudo no es eliminar la máxima cantidad de material, sino modificar de forma predecible la capa superficial más externa. El proceso debe eliminar rebabas, suavizar irregularidades de las aristas o crear una textura mate estética sin causar daños incontrolados.
Ventajas principales del chorreado húmedo de piezas
Una de las ventajas que más se mencionan es el funcionamiento con supresión de polvo. El agua captura gran parte de las partículas sueltas que, de otro modo, pasarían al aire durante el chorreado en seco. Esto no elimina la necesidad de extraer la niebla ni de gestionar los lodos, pero sí modifica notablemente la limpieza de la cabina y las condiciones de exposición del operario.
Una segunda ventaja es una mayor uniformidad del acabado. Como el agua amortigua las partículas abrasivas, el impacto suele ser menos agresivo que en el chorreado en seco, lo que ayuda a producir texturas superficiales más suaves y uniformes. En piezas estéticas o con tolerancias estrechas, este efecto puede ser más importante que la tasa bruta de eliminación.
Una tercera ventaja es la menor tendencia a que el abrasivo se incruste en muchos sustratos delicados. En operaciones reales de acabado, los ingenieros suelen elegir el chorreado húmedo de piezas cuando buscan reducir el riesgo de contaminación en aleaciones blandas, superficies recubiertas o piezas que deben pasar directamente a etapas de recubrimiento, unión o inspección.
Por qué los fabricantes especifican el chorreado húmedo para componentes acabados
El chorreado húmedo suele asociarse a la limpieza, pero en las líneas de producción modernas es tanto una herramienta de control del proceso como un método de limpieza. Una receta de suspensión cualificada puede servir para preparar aristas, desbarbar de forma selectiva, pretratar superficies antes del recubrimiento y realizar acabados visuales en una misma plataforma de equipo. Esto es posible porque el proceso puede ajustarse mediante el tamaño y la dureza del abrasivo, su concentración, la presión de chorreado, el ángulo de las boquillas, la distancia de separación y el patrón de movimiento.
Cuando estas variables se mantienen dentro de una ventana validada, el chorreado húmedo de piezas alcanza una gran repetibilidad. Por eso, esta tecnología se utiliza no solo en tareas de mantenimiento o reacondicionamiento, sino también en entornos de fabricación OEM con controles estrictos, donde cada lote debe cumplir el mismo estándar visual o funcional.
Cómo funciona el chorreado húmedo de piezas
El chorreado húmedo de piezas combina abrasivos, agua, aire comprimido, suministro por boquilla y recuperación de la suspensión en un circuito de proceso controlado. La acción visible del chorreado sobre la superficie dura solo unos segundos, pero la calidad del acabado depende tanto de lo que ocurre antes y después como de ese momento.
Preparación y circulación de la suspensión
El proceso comienza en un depósito de suspensión o una cámara de circulación donde se mezclan agua y abrasivo para crear un medio de trabajo en suspensión. La mezcla debe mantenerse suficientemente uniforme para que el abrasivo que llega a la boquilla no varíe en tamaño, concentración o comportamiento de corte durante el ciclo. Por tanto, la agitación, el bombeo y la geometría del depósito influyen directamente en la estabilidad del proceso.
La elección del abrasivo no es universal. Para acabados estéticos, desbarbado ligero y acondicionamiento de aristas suelen seleccionarse grados finos, mientras que para eliminar cascarilla o limpiar de forma más agresiva pueden preferirse grados más gruesos o abrasivos más duros. En todos los casos, el abrasivo debe seleccionarse en función del material y la geometría de la pieza, la rugosidad deseada y la profundidad de eliminación aceptable.
Aceleración por aire comprimido y suministro por boquilla
Una vez preparada, la suspensión se suministra por mangueras a una pistola de chorreado o una boquilla, donde el aire comprimido la acelera hacia la pieza. La energía que llega a la superficie depende de la presión, el tamaño de la boquilla, la distancia de separación, la concentración de la suspensión y el ángulo de ataque. Por tanto, la presión por sí sola no basta para definir el proceso.
Dos sistemas que funcionen a la misma presión nominal pueden producir resultados diferentes si uno utiliza abrasivos más finos, una geometría de boquilla distinta o una suspensión más concentrada. En otras palabras, el chorreado húmedo de piezas se define mediante una ventana de proceso, no mediante un único ajuste de la máquina. Un acabado fiable depende de controlar todas estas variables en conjunto.
Impacto superficial y formación del acabado
Al impactar, las partículas abrasivas golpean la pieza mientras están suspendidas en agua. En comparación con una corriente seca, la fase acuosa suaviza y estabiliza la acción, por lo que el acabado suele ser más fino y uniforme. Las puntas de las rebabas, los óxidos sueltos, los residuos de polvo o las microaristas agudas se erosionan progresivamente sin el mismo grado de ataque localizado agresivo que puede producir el chorreado en seco.
Por ello, el proceso es adecuado para piezas en las que no se aceptan un redondeo excesivo de las aristas, un rugosado aleatorio o marcas de chorreado inconsistentes. Esto también explica por qué el chorreado húmedo se utiliza ampliamente en componentes mecanizados de precisión, filos de corte antes del recubrimiento y piezas con altas exigencias estéticas.
Recuperación de la suspensión en circuito cerrado y sedimentación
Después de que la suspensión impacta la pieza, vuelve a drenar por la máquina hasta el circuito de recuperación. El agua reutilizable y el abrasivo que sigue siendo eficaz se recirculan, mientras que las partículas rotas, los finos eliminados y los contaminantes se separan mediante sedimentación y sistemas de descarga. En un sistema de producción, este circuito de recuperación es esencial porque conserva las características de la suspensión de trabajo con el paso del tiempo.
Si la recuperación está mal diseñada, el proceso deriva: el abrasivo se degrada, se acumula material base eliminado y la suspensión efectiva cambia de un lote a otro. Esto provoca una acción de corte inestable, un aspecto inconsistente y cambios imprevistos en el tiempo de ciclo.
Gestión de la niebla de agua y control de presión
Aunque el chorreado húmedo reduce mucho el polvo, sigue generando niebla y residuos húmedos dentro de la cabina. Por ello, las máquinas necesitan sistemas de extracción y control de visibilidad para que los operarios o los sistemas de movimiento automatizados puedan trabajar en condiciones estables dentro de la cabina. La buena visibilidad no es una cuestión estética: afecta directamente a la uniformidad del chorreado y a la confianza en la inspección.
En el acabado con suspensión abrasiva, una presión estable y una composición estable de la suspensión suelen ser más valiosas que la fuerza de impacto máxima.
Aquí es donde el control de presión de lazo cerrado PID cobra importancia. En lugar de depender únicamente de un valor de consigna nominal, el sistema de control compensa los cambios del proceso y ayuda a mantener la presión de chorreado más cerca del intervalo operativo cualificado. Combinado con el almacenamiento de recetas y una recuperación controlada, esto favorece un acabado repetible de un lote de producción al siguiente.
| Parámetro del proceso | Intervalo o práctica industrial habitual | Por qué es importante |
|---|---|---|
| Presión de trabajo | Suele ajustarse a intervalos de chorreado bajos o moderados, según el sustrato y el acabado deseado | Determina la intensidad del impacto y el comportamiento de eliminación |
| Concentración de la suspensión | Suele mantenerse dentro de una proporción o intervalo de porcentaje en peso (wt%) validado | Afecta a la uniformidad del acabado, la tasa de corte y el transporte del abrasivo |
| Tamaño de las partículas abrasivas | Son habituales las distribuciones de tamaño de partícula (PSD) finas o medias; la selección depende de las necesidades de desbarbado y textura | Influye en la rugosidad, el acondicionamiento de aristas y la agresividad |
| Demanda de caudal de aire | Depende del diámetro de la boquilla, la presión y el número de pistolas | Determina la capacidad del compresor y la estabilidad del flujo |
| Consumo de abrasivo | Varía según la durabilidad del abrasivo, la carga de contaminantes y la intensidad del ciclo | Determina los costes de funcionamiento y la planificación de reposiciones |
| Distancia de separación de la boquilla | Suele fijarse mediante el método del operario, el utillaje o el programa de movimiento | Cambia la intensidad local y la densidad de cobertura |
| Método de recuperación | Recirculación en circuito cerrado con decantación o sedimentación | Mantiene la repetibilidad del proceso en ciclos de producción prolongados |
| Arquitectura de control | Control manual o gestión de recetas mediante PLC/HMI | Reduce las variaciones de preparación entre lotes y operarios |
Por qué la cualificación importa más que la potencia nominal de la máquina
Al principio, muchos compradores se centran en el tamaño de la cabina o la potencia del compresor, pero en los trabajos de acabado estos son solo indicadores parciales. La verdadera cuestión de rendimiento es si la máquina puede mantener una ventana de proceso estable en condiciones de carga reales. Para ello es necesario controlar de forma coordinada el grado del abrasivo, la concentración de la suspensión, la trayectoria de las boquillas, la estabilidad de presión y la calidad de recuperación.
Por este motivo, validar el proceso con piezas reales suele aportar más información que comparar fichas técnicas. Una misma máquina puede comportarse de manera muy distinta con carburo, acero inoxidable, aluminio, vidrio o estructuras reticulares AM, incluso antes de tener en cuenta el nivel de automatización.
Chorreado húmedo de piezas frente al chorreado en seco y otros métodos
La comparación más habitual es entre el chorreado húmedo de piezas y el chorreado en seco, ya que ambos métodos se utilizan para muchas de las mismas tareas de tratamiento superficial. La principal diferencia técnica es la presencia de agua en la corriente de abrasivo, pero esa sola diferencia modifica el comportamiento del polvo, las características del acabado, el riesgo de contaminación y los requisitos de recuperación.
El chorreado en seco suele elegirse cuando el objetivo principal es decapar de forma agresiva, eliminar óxido rápidamente o crear perfiles profundos. El chorreado húmedo de piezas se selecciona más a menudo cuando la calidad del acabado, el desbarbado controlado o la uniformidad estética tienen prioridad sobre la velocidad máxima de eliminación. En muchas plantas, la cuestión no es si funciona el chorreado en seco, sino si permite trabajar con suficiente limpieza y uniformidad en componentes de precisión.
Cuando la aplicación es especializada, también entran en la comparación otros procesos. Las guías del proceso de granallado de pretensado describen un método destinado principalmente a generar tensiones funcionales en la superficie, en lugar de realizar acabados estéticos o desbarbado. En cambio, el acabado vibratorio es eficaz para el procesamiento en masa, pero menos selectivo cuando solo deben tratarse determinadas superficies, orificios o aristas.
| Criterio de evaluación | Chorreado húmedo de piezas | Chorreado en seco | Granallado de pretensado | Acabado vibratorio |
|---|---|---|---|---|
| Función principal | Limpieza de precisión, desbarbado, preparación de aristas, texturizado y acabado | Limpieza intensiva, decapado y rugosado | Tratamiento funcional por impacto de superficies metálicas | Alisado en masa y suavizado de aristas |
| Generación de polvo libre | Baja, porque el agua reduce la mayor parte del polvo en suspensión | Alta, salvo que el proceso esté totalmente cerrado y cuente con extracción | Moderada y dependiente del abrasivo | Poco polvo en suspensión, aunque aún es necesario gestionar los abrasivos y compuestos |
| Uniformidad del acabado | Por lo general, fino y uniforme | A menudo más rugoso y agresivo | Textura funcional de cobertura, principalmente no estética | Buen alisado medio por lotes, con menor control direccional |
| Riesgo de incrustación del abrasivo | Menor en muchas superficies delicadas o de aspecto crítico | Mayor en algunos sustratos blandos o recubiertos | Depende de la aleación y el tipo de granalla | Bajo riesgo de incrustación por impacto del abrasivo proyectado |
| Capacidad de tratamiento selectivo | Alta con orientación de boquillas y utillajes | Alta, aunque con una carga de polvo mayor | De moderada a alta en sistemas dedicados | Menor, porque las piezas se procesan en masa |
| Gestión medioambiental | Requiere gestionar residuos húmedos, lodos y niebla | Requiere contener el polvo seco y el abrasivo usado | Requiere recuperar los residuos secos y los abrasivos | Requiere eliminar los compuestos y mantener los abrasivos |
| Aplicación más adecuada | Piezas de precisión y etapas controladas de tratamiento superficial | Piezas robustas que requieren una acción superficial agresiva | Componentes que requieren un efecto de granallado | Lotes grandes de piezas cuya geometría es menos determinante |
Otro aspecto que debe tenerse en cuenta es el cumplimiento de las expectativas de preparación superficial y gestión de calidad. Muchos fabricantes ajustan el diseño de los equipos y la disciplina del proceso a la norma de gestión de calidad ISO 9001 porque la calidad del acabado suele depender tanto del control de recetas, las rutinas de inspección y la estabilidad documentada del proceso como del propio equipo de chorreado.
Especificaciones clave que conviene evaluar antes de comprar
Estabilidad de presión en lugar de presión máxima
Para el acabado de precisión, la pregunta más útil sobre la presión no es cuál es el valor máximo alcanzable, sino con qué estabilidad mantiene el sistema el intervalo cualificado durante el funcionamiento continuo. Una máquina que sobrepasa el valor establecido o presenta deriva producirá un desbarbado inconsistente, una textura variable y una preparación de aristas inestable. Los compradores deben preguntar cómo se mide y controla la presión con un flujo real de suspensión, no solo sin carga.
Diseño del sistema de suspensión y control de la contaminación
El circuito de suspensión determina si el abrasivo se comporta igual al principio y al final de un turno de producción. La geometría del depósito, la disposición de las bombas, el trazado de las mangueras, el método de agitación y el acceso para la limpieza afectan a la estabilidad del proceso y a su posible deriva a medida que se acumulan finos. Esto es especialmente importante al tratar piezas recubiertas, blandas o con acabados muy exigentes, donde la contaminación puede convertirse rápidamente en un problema de calidad.
Precisión del movimiento y repetibilidad de la trayectoria
Si la aplicación depende del acondicionamiento exacto de aristas, un tiempo de permanencia controlado o el tratamiento de superficies complejas, la capacidad de movimiento se convierte en un criterio de compra fundamental. Los ejes servo X/Y/Z, las trayectorias programables de las boquillas y los utillajes repetibles reducen la variabilidad entre operarios y facilitan la transferencia del proceso entre turnos. Para tareas de limpieza más sencillas o desbarbado general, puede bastar una cabina por lotes bien diseñada, sin automatización completa.
Rendimiento, patrón de carga y tiempo de ciclo real
El tiempo de chorreado publicado suele excluir la preparación, el cambio de utillajes, el drenaje, la inspección y la recuperación de recetas. Por ello, los equipos de compras deben evaluar el tiempo total de ciclo entre piezas, no solo el tiempo de chorreado activo. Una máquina nominalmente más lenta puede producir más piezas aceptadas por hora si permite una carga más rápida y una repetibilidad más fiable.
Huella, suministros y acceso para el servicio
La huella instalada debe tener en cuenta el acceso a la cabina, las zonas de servicio de la suspensión, el trazado del suministro de aire, el drenaje y el espacio libre para el mantenimiento. Los cambios de consumibles y la retirada de sedimentos deben resultar prácticos en el uso diario, no solo ser posibles sobre el papel. En muchas plantas, un acceso deficiente para el mantenimiento se convierte en un coste oculto porque deteriora gradualmente la estabilidad del proceso y el tiempo de actividad.
Control HMI, permisos y seguridad
El control por recetas mediante HMI es útil cuando se procesan varias familias de piezas en una máquina. Los parámetros almacenados, los niveles de permisos, las alarmas y los avisos de mantenimiento ayudan a reducir la deriva en la preparación y mejorar la trazabilidad. El diseño de seguridad debe incluir enclavamientos de puertas, lógica clara para las paradas de emergencia, puntos de acceso protegidos y medidas de visibilidad adecuadas tanto para el chorreado manual como para el automatizado.
Aplicaciones en distintos sectores
El chorreado húmedo de piezas se utiliza en numerosos sectores industriales porque combina el acabado estético, el acondicionamiento funcional de aristas y la preparación superficial previa. El proceso puede ajustarse para el desbarbado selectivo, la eliminación de cascarilla, el mateado, el pretratamiento o el desarrollo controlado de texturas sin cambiar el principio básico de la máquina.
Un buen ejemplo es la fabricación de herramientas de corte, donde el redondeo de aristas de herramientas de corte se utiliza para preparar una geometría controlada del filo antes del recubrimiento. El objetivo del acabado no es solo eliminar rebabas, sino acondicionar las aristas de forma repetible para favorecer la adherencia del recubrimiento y el rendimiento de la herramienta. Pequeñas variaciones del abrasivo y la presión pueden cambiar el resultado, por lo que el control del proceso es fundamental.
El desbarbado es otra aplicación importante. En la eliminación de rebabas de piezas metálicas, el proceso puede actuar sobre rebabas localizadas y preservar las superficies funcionales adyacentes mejor que muchos métodos manuales. Se aplica una lógica similar a componentes fabricados mediante fabricación aditiva, piezas forjadas y geometrías complejas en las que resulta difícil estandarizar el amolado o el cepillado aleatorios.
El pretratamiento para recubrimientos es una tercera familia de aplicaciones importante. Cuando el objetivo es acondicionar el sustrato antes de pintar o aplicar un acabado relacionado, el chorreado húmedo para el pretratamiento de recubrimientos puede crear una superficie más limpia y uniforme antes de los procesos posteriores. La misma familia de procesos también se utiliza para el mateado del vidrio y el acabado fino de carcasas de dispositivos 3C, donde importa la uniformidad estética.
| Tipo de aplicación | Sector destinatario | Ejemplo típico de pieza | Beneficio del proceso |
|---|---|---|---|
| Redondeo de aristas | Herramientas de carburo y fabricación de herramientas | Plaquitas, brocas y fresas de extremo | Preparación controlada de aristas antes del recubrimiento |
| Desbarbado | Automoción, mecanizado, válvulas y ferretería | Carcasas, soportes y piezas metálicas de precisión | Desbarbado selectivo con estado superficial estable |
| Eliminación de cascarilla | Forja y procesamiento de barras | Piezas forjadas en bruto, barras y ejes | Superficies más limpias antes del mecanizado o la inspección |
| Pretratamiento para recubrimientos | Fabricación, electrodomésticos y componentes industriales | Piezas de acero y aluminio | Estado uniforme del sustrato antes de pintar o recubrir |
| Posprocesado AM | Fabricación aditiva | Soportes y estructuras metálicos impresos en 3D | Eliminación de residuos de polvo y mejora de la textura |
| Granallado de pretensado | Componentes mecánicos y de automoción | Piezas metálicas funcionales | Acondicionamiento superficial de determinadas zonas exteriores |
| Mateado de vidrio | Acabado de vidrio y arquitectónico | Paneles, cubiertas y vidrio decorativo | Aspecto mate uniforme |
| Acabado de dispositivos 3C | Electrónica de consumo | Marcos, carcasas y cubiertas | Suavidad estética y textura visual repetible |
En estos sectores, el motivo para elegir el chorreado con suspensión abrasiva suele ser el control del proceso, no la novedad. Los ingenieros lo adoptan cuando necesitan un proceso abrasivo direccional más limpio que el chorreado en seco y más selectivo que los métodos de acabado en masa.
Guía de selección de equipos
El equipo adecuado para el chorreado húmedo de piezas depende de la mezcla de producción, el tamaño de la pieza, la complejidad geométrica y el intervalo aceptable de variación del acabado. Un laboratorio de desarrollo que trabaja con plaquitas de muestra tiene necesidades muy distintas de una planta de forja que acondiciona barras o de una célula de producción que acaba paneles metálicos planos. Por tanto, la selección debe comenzar por la familia de piezas y el estándar de acabado, no por la lista de modelos de máquinas.
Otra regla práctica consiste en separar la validación de la producción a plena capacidad. Si la ventana de proceso aún está evolucionando, un sistema flexible orientado a R&D puede reducir el riesgo antes de especificar una línea dedicada. Una vez definidos la receta y el concepto de sujeción de las piezas, suele tener más sentido utilizar equipos orientados al rendimiento.
| Configuración o categoría de modelo | Escala de producción prevista | Intervalo de tamaño de las piezas | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| Célula flexible de R&D | Pruebas con muestras y desarrollo del proceso | Piezas mixtas pequeñas y medianas | Alto | Desarrollo de recetas y pruebas de aplicación |
| Cabina manual estándar | Producción de bajo volumen o de taller | Piezas pequeñas | Medio | Acabado general y desbarbado ocasional |
| Cabina de una cámara para procesamiento por lotes | Producción repetitiva por lotes | Piezas pequeñas y medianas | Medio a alto | Desbarbado estable y acabado superficial |
| Máquina de procesamiento de piezas individuales | Flujo de piezas individuales | Piezas pequeñas y medianas | Alto | Ciclos dedicados a una sola pieza y repetibilidad controlada |
| Sistema de producción de doble cámara | Producción repetitiva de mayor rendimiento | Piezas pequeñas y medianas | Medio | Alternancia entre carga y chorreado para mejorar el aprovechamiento |
| Célula servo multieje | Acabado de precisión sensible a la geometría | Piezas 3D complejas | Alto | Trayectorias programadas de las boquillas y tratamiento selectivo |
| Sistema de procesamiento de piezas con forma de placa | Trabajo de volumen medio o alto con piezas planas | Piezas medianas o grandes con forma de placa | Medio | Chorreado de caras amplias en componentes planos |
| Sistema de procesamiento de barras redondas | Tratamiento continuo de productos largos | Varillas, barras y ejes | Medio | Desincrustación y acondicionamiento de piezas cilíndricas |
Para el desarrollo del proceso y la validación de lotes pequeños, una célula robotizada de chorreado para R&D es adecuada para realizar pruebas flexibles con muestras y desarrollar trayectorias. Para el trabajo repetitivo por lotes, una cabina por lotes de una cámara es adecuada para muchas tareas rutinarias de acabado. Cuando la producción está limitada por la carga y no por el tiempo de chorreado, un sistema de producción de doble cámara puede mejorar el aprovechamiento al separar el chorreado activo del intercambio de piezas.
Un error habitual de compra es elegir la máxima automatización antes de validar la ventana de acabado con piezas reales. En muchos casos, cualificar de forma estable el abrasivo, la presión y la estrategia de las boquillas aporta más valor que invertir de inmediato en la arquitectura de equipo más compleja.
Coste, plazo de entrega y consideraciones sobre el ROI
Qué determina el coste del equipo
El precio de un sistema de chorreado húmedo depende del tamaño de la cabina, la construcción resistente al desgaste, el número de boquillas, el nivel de automatización, el control del movimiento, el diseño del circuito de suspensión, el método de extracción y la complejidad de la HMI. Una cabina sencilla para acabado general por lotes y una célula de precisión multieje pueden diferir mucho tanto en coste de capital como en esfuerzo de puesta en marcha, aunque por fuera parezcan similares.
El coste operativo también debe dividirse en categorías directas e indirectas. Los costes directos incluyen la reposición de abrasivo, los suministros, las piezas de desgaste y los consumibles de mantenimiento. Los costes indirectos incluyen el tiempo de los operarios, las paradas de línea, el retrabajo, la falta de uniformidad del acabado y las pérdidas causadas por un control inestable del proceso.
Lógica habitual de los plazos de entrega
Los plazos de entrega deben considerarse intervalos habituales del proyecto, no promesas rígidas. Los sistemas estándar de cabina suelen avanzar más rápido por las fases de diseño y fabricación porque su estructura básica y arquitectura de control ya están definidas. Los sistemas más personalizados, con movimiento servo, manipulación integrada o etapas combinadas de pretratamiento, suelen requerir más tiempo para la revisión de ingeniería, las pruebas de funcionamiento y la aceptación.
La etapa de validación del proceso también forma parte del plazo de entrega. Si aún hay que confirmar el grado del abrasivo, el estándar superficial o la secuencia de ciclo, las pruebas y la aprobación de muestras pueden ser tan importantes como el tiempo de fabricación. En las aplicaciones de precisión, esta etapa de validación suele determinar si la instalación final funciona según lo previsto.
Cómo se suele generar el ROI
El retorno de la inversión del chorreado húmedo de piezas suele proceder de una combinación de ahorros, no de un único factor espectacular. Entre los factores habituales figuran la reducción de la mano de obra de desbarbado manual, una mayor uniformidad del recubrimiento, menos retrabajo estético, una preparación de aristas más repetible y una menor tasa de rechazo asociada a la variación superficial. En muchas fábricas, el proceso resulta rentable porque estabiliza una etapa de acabado que antes era variable.
Los fabricantes de herramientas pueden beneficiarse de un acondicionamiento de aristas más uniforme antes del recubrimiento. Las plantas de mecanizado pueden reducir el trabajo manual de acabado y la carga de inspección. Los fabricantes de piezas y las empresas de recubrimiento pueden obtener un sustrato más uniforme y reducir los defectos estéticos posteriores.
Cómo evaluar el ROI de forma realista
Una evaluación realista del ROI debe comparar las rutas de proceso antigua y nueva desde la carga hasta la producción de piezas aceptadas. Esto implica incluir la mano de obra, la manipulación de utillajes, la demanda del compresor, la eliminación de lodos, el consumo de abrasivos, las horas de mantenimiento, los defectos que escapan a la detección y el coste del retrabajo. Centrarse solo en el precio de la máquina suele infravalorar el valor de una mayor estabilidad del proceso.
La rapidez de amortización también depende de la mezcla de producción. Una familia recurrente de piezas con criterios de aceptación conocidos suele permitir una recuperación más rápida que un programa muy variable en el que cada pieza nueva exige pruebas adicionales. El caso de negocio más sólido suele darse cuando el acabado manual requiere mucha mano de obra y es difícil de estandarizar.
¿Por qué elegir DasiAuto?
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento industrial de superficies. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, tal como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos ayudan a evaluar los medios abrasivos y los parámetros de tratamiento antes de definir la configuración del equipo. La ingeniería de equipos puede integrar el sistema de chorreado, los utillajes, la automatización y la manipulación de piezas en función de la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concretos debe establecerse mediante pruebas con muestras representativas. DasiAuto ofrece apoyo para la instalación, la formación de los operarios y la asistencia técnica continua durante el proceso de producción.
Preguntas frecuentes
¿Se puede probar el chorreado húmedo de piezas con muestras antes de la compra?
Sí. Las pruebas con muestras son uno de los pasos más útiles, porque confirman el comportamiento real del desbarbado, el aspecto del acabado y la estabilidad del proceso en el sustrato y la geometría reales. En las aplicaciones de precisión, las pruebas suelen revelar más que una ficha general de especificaciones del equipo.
¿El chorreado húmedo de piezas es adecuado tanto para lotes pequeños como para la producción en masa?
En la mayoría de los casos, sí. El mismo principio de proceso puede servir para la validación de R&D, la producción por lotes o el trabajo automatizado de mayor rendimiento, siempre que la configuración de la máquina se adapte al patrón de carga y a la tolerancia del acabado. La cuestión de selección normalmente no es si el chorreado húmedo puede realizar el trabajo, sino qué arquitectura de equipo se ajusta al ritmo de producción.
¿Qué deben preguntar los compradores sobre la instalación y la puesta en marcha?
Deben confirmar los requisitos de suministros, las necesidades de drenaje, la ubicación de la máquina, la verificación de la circulación, la validación del chorreado y los criterios de aceptación en piezas representativas. Si el sistema incluye movimiento programable o utillajes dedicados, el alcance de la puesta en marcha también debe abarcar la confirmación de trayectorias, las pruebas de alarmas y la configuración inicial de recetas.
¿Cuánta formación suelen necesitar los operarios?
Los operarios suelen necesitar formación en la preparación de la suspensión, la reposición de abrasivos, la inspección de boquillas, la gestión de la visibilidad, la limpieza rutinaria y los procedimientos de arranque y parada. Los sistemas más automatizados también requieren instrucción sobre la selección de recetas, los permisos, la interpretación de alarmas y el mantenimiento de la ventana de proceso validada para distintos números de pieza.
¿Qué tipo de asistencia continua es más importante después de la instalación?
Los aspectos más importantes son la disponibilidad de repuestos, el suministro de abrasivos adecuados, la respuesta ante problemas y la ayuda para restablecer la estabilidad del proceso si empieza a desviarse la calidad del acabado. La uniformidad a largo plazo depende de mantener las piezas de desgaste, el rendimiento de recuperación y los ajustes aprobados, en lugar de considerar el chorreado un proceso que se configura una vez y se deja funcionar sin seguimiento.
¿Con qué rapidez puede generar ROI el chorreado húmedo de piezas?
Depende del volumen, la intensidad de mano de obra y el coste de los problemas actuales de acabado. El ROI suele materializarse antes cuando el desbarbado manual, los fallos de recubrimiento, el retrabajo estético o la preparación irregular de aristas ya generan pérdidas cuantificables, y más tarde cuando el volumen es bajo o cada trabajo requiere desarrollar una receta nueva.


