

Kurzantwort
Eine Nassstrahlanlage ist die richtige Wahl, wenn Ihre Produktionslinie eine kontrollierte Oberflächenbearbeitung, wenig Staub in der Luft und wiederholbare Ergebnisse bei Präzisionsteilen erfordert. Statt ausschließlich trockenes Strahlmittel aufzubringen, nutzt sie Wasser, Strahlmittel und Druckluft, um einen Suspensionsstrahl zu erzeugen, der Werkstücke mit gleichmäßigerer Aufprallwirkung reinigt, entgratet, Schneidkanten verrundet, entzundert oder strukturiert. Bei Hartmetallwerkzeugen, bearbeiteten Metallteilen, additiv gefertigten Komponenten, Glas und 3C-Gehäusen ist eine passend ausgelegte Nassstrahlanlage dem Trockenstrahlen häufig überlegen, wenn die Gleichmäßigkeit des Finishs ebenso wichtig ist wie die Abtragsgeschwindigkeit.
| Kernfaktor | Typisches Ergebnis |
|---|---|
| Verfahrensart | Nassstrahlen mit wasserbasierter Strahlmittelsuspension |
| Betriebsprofil | Üblicherweise niedriger bis mittlerer Druck, abgestimmt auf Werkstoff und gewünschtes Finish |
| Oberflächenergebnis | Gleichmäßiges mattes, seidenmattes oder gezielt eingestelltes technisches Finish |
| Staubverhalten | Im Vergleich zum Trockenstrahlen sehr wenig freier Staub in der Luft |
| Typische Anwendungen | Schneidkantenverrundung, Entgraten, Vorbehandlung vor Beschichtung, AM-Endbearbeitung, Glasmattierung |
| Lieferzeitprofil | Bei Standardkabinen sind die Lieferzeiten üblicherweise kürzer, bei kundenspezifischer Automatisierung länger. |
Was ist eine Nassstrahlanlage?
Eine Nassstrahlanlage ist eine Industrieanlage, die ein Gemisch aus Wasser und Strahlmittel in einer geschlossenen Kabine kontrolliert auf ein Werkstück beschleunigt. In der Oberflächenbehandlung gehört sie zum Nassstrahlzweig der umfassenderen Familie der abrasiven Strahlverfahren. Je nach Anwendung begegnen Käufern auch verwandte Bezeichnungen wie Nasssandstrahlanlage, Suspensionsstrahlanlage, Vapor-Blasting-Anlage oder Flüssighonsystem.
Die Anlage ist nicht einfach eine Trockenstrahlanlage, der zur Staubminderung Wasser zugesetzt wurde. Ihr kennzeichnendes Merkmal ist ein umlaufendes Suspensionssystem, in dem Wasser das Strahlmittel transportiert, die Aufpralldynamik verändert und die Rückgewinnung im geschlossenen Kreislauf ermöglicht. Diese Auslegung beeinflusst die Finishqualität, das Verhalten der Verbrauchsmittel, die Sauberkeit der Kabine und die Wiederholbarkeit in der Produktion.
In der Industrie kommt eine Nassstrahlanlage zum Einsatz, wenn das gewünschte Oberflächenergebnis mehr Kontrolle erfordert als ein aggressives Trockenabtragen. Typische Ziele sind das Entfernen von Graten ohne starkes Aufrauen, die Kantenvorbereitung an Hartmetallwerkzeugen, das Entzundern der Oberflächen von Schmiedeteilen oder Stangenmaterial, die technische Vorbehandlung vor dem Beschichten, das Entfernen loser AM-Pulverrückstände, dekoratives Strukturieren und feines Mattieren von Glas. Das Verfahren lässt sich von einer schonenden Verfeinerung bis zu einer intensiveren Reinigung einstellen; gewählt wird es jedoch meist wegen seiner Steuerbarkeit und nicht wegen maximaler Aggressivität.
Die wesentlichen Vorteile sind praktischer Art. Wasser bindet einen großen Teil des beim Trockenstrahlen entstehenden freien Staubs. Die flüssige Phase hilft, verbrauchte Feinstoffe und gelöste Verunreinigungen aus der Aufprallzone auszuspülen. Bei vielen empfindlichen oder weicheren Werkstoffen kann sie die Neigung des Strahlmittels verringern, sich in der Oberfläche einzulagern. Das Ergebnis ist oft ein feineres und gleichmäßigeres Finish, insbesondere wenn Düsenbewegung, Druck und Suspensionskonzentration gemeinsam geregelt werden.
Ein weiterer Grund für die Wahl einer Nassstrahlanlage ist die Wiederholbarkeit des Prozesses. Sobald das passende Strahlmittel, die Konzentration, der Druckbereich, der Düsenwinkel und die Zykluszeit validiert sind, lässt sich der Prozess mit vergleichsweise geringen Bedienerschwankungen reproduzieren. Das ist besonders wichtig bei Teilen mit sichtbaren Finish-Anforderungen oder engen Funktionsvorgaben, etwa einem kontrollierten Kantenradius vor dem Beschichten oder einem gratfreien Profil vor der Montage.
Für den Einkauf ist entscheidend, dass eine Nassstrahlanlage sowohl Maschinenplattform als auch Prozesssystem ist. Tankauslegung, Rückgewinnungskonzept, Sedimentkontrolle, Nebelabsaugung, HMI-Einstellungen, Bewegungsgenauigkeit und Stabilität der Verbrauchsmittel beeinflussen das endgültige Oberflächenergebnis. Wird die Anlage gekauft, ohne das gewünschte Finish, den Werkstoffbereich und den Produktionstakt festzulegen, führt dies häufig entweder zu einer unzureichenden Auslegung oder zu unnötigen Investitionskosten.
Wie funktioniert eine Nassstrahlanlage?
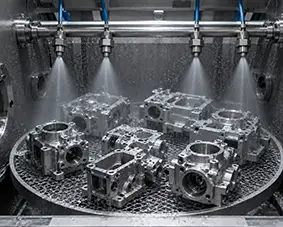
Eine Nassstrahlanlage führt eine Suspension aus Wasser und Strahlmittel durch ein geschlossenes Strahlsystem und beschleunigt sie anschließend mit Druckluft durch eine oder mehrere Düsen in Richtung Werkstück. Das Grundprinzip ist einfach, doch eine stabile industrielle Leistung hängt davon ab, wie gut die Anlage Suspensionszustand, Strahldruck, Bewegungsbahn, Rückgewinnung, Sedimentaustrag und Sicht in der Kabine regelt.
Suspensionsaufbereitung und Strahlmittelsuspension
Der Prozess beginnt in einem Suspensionstank, in dem Wasser und Strahlmittel auf eine festgelegte Betriebskonzentration gemischt werden. Diese Konzentration muss innerhalb eines validierten Bereichs bleiben. Ist das Gemisch zu dünn, sinkt die Schneidleistung und die Flächenabdeckung wird weniger wirksam. Ist es zu konzentriert, kann die Strömungsstabilität leiden, der Verschleiß zunehmen und das Finish über das Werkstück hinweg uneinheitlich werden.
Um Ablagerungen zu verhindern, nutzt das System eine Durchmischung oder kontinuierliche Umwälzung. Das ist besonders bei langen Produktionsläufen wichtig, da eine Entmischung des Strahlmittels sonst den wirksamen Prozess vom ersten bis zum letzten Werkstück verändern würde. Auch die Auswahl des Strahlmittels ist wichtig: Feinere Partikel eignen sich zur optischen Verfeinerung und Kantenvorbereitung, gröbere oder härtere Sorten besser zum Entzundern oder intensiveren Entgraten.
Beschleunigung durch Druckluft
An der Strahlpistole oder Düse beschleunigt Druckluft den Suspensionsstrahl auf die Zieloberfläche. Die Oberflächenwirkung ergibt sich aus mehreren zusammenwirkenden Variablen: Druck, Düsendurchmesser, Abstand, Verfahrgeschwindigkeit, Aufprallwinkel und Partikelgrößenverteilung. Schon eine geringe Änderung einer dieser Größen kann beeinflussen, ob die Anlage eine schonende Finishkorrektur oder einen stärkeren Materialabtrag ausführt.
Da das Strahlmittel im Wasser transportiert wird, ist die Aufprallwirkung gegenüber dem Trockenstrahlen gedämpft. Das Strahlmittel trägt weiterhin Material ab, verfestigt oder strukturiert die Oberfläche, doch der Abtrag ist meist moderater. Das ist ein Hauptgrund, warum Nassstrahlanlagen bei Präzisionsteilen bevorzugt werden, besonders wenn die Oberfläche sowohl funktionale als auch optische Anforderungen erfüllen muss.
Rückgewinnung und Sedimentation im geschlossenen Kreislauf
Nach dem Aufprall fließt die Suspension in den Rückgewinnungsbereich der Anlage zurück. Wiederverwendbares Wasser und Strahlmittel werden umgewälzt, während Abrieb, entfernte Gratpartikel, Zunder, Schlamm und andere Verunreinigungen abgeschieden werden. Ein gut ausgelegter Rückgewinnungskreislauf ist zentral für eine stabile Qualität, denn verunreinigte Suspension verhält sich nicht mehr wie die Suspension, mit der der Prozess ursprünglich qualifiziert wurde.
Im täglichen Betrieb ist Sedimentkontrolle nicht nur eine Wartungsfrage. Wenn sich Abfallfeinstoffe übermäßig ansammeln, können Strahlintensität und Finish abweichen, obwohl die Druckanzeige weiterhin denselben Sollwert zeigt. Anlagen mit automatischer Sedimentation und vereinfachtem Austrag helfen, die Betriebssuspension näher am validierten Zustand zu halten.
Nebelabsaugung und Kabinenumgebung
Beim Nassstrahlen entsteht deutlich weniger freier Staub als beim Trockenstrahlen, in der Kabine bildet sich jedoch weiterhin Wassernebel. Wird der Nebel nicht angemessen abgeführt, verschlechtert sich die Sicht des Bedienpersonals, interne Bauteile lassen sich schwerer prüfen und die Kabine arbeitet weniger effizient. Industrielle Systeme verbinden deshalb die Kabinenauslegung mit Absaugtechnik, die Schwebfeuchtigkeit reduziert und die Sicht auf den Prozess verbessert.
Druckstabilität und digitale Steuerung
Der Spitzendruck ist weniger wichtig als ein über die Zeit stabiler Druck. Eine PID-Regelung hält die Suspensionszufuhr gleichmäßiger, wenn Schläuche verschleißen, sich Strahlmitteleigenschaften verändern oder sich der Zyklusbedarf ändert. Bei kontrollierter Kantenvorbereitung, optischer Endbearbeitung und technischem Entgraten wirkt sich diese Stabilität direkt auf die Ergebnisqualität aus.
Ebenso wichtig ist die Rezeptverwaltung. Speichert eine Anlage validierte Parameter im HMI, können Bediener Einstellungen anhand der Teilenummer statt aus dem Gedächtnis oder aus handschriftlichen Notizen abrufen. Das verringert Schwankungen beim Einrichten und unterstützt die Rückverfolgbarkeit über Schichten hinweg. Deshalb betrachten viele Käufer die Druckregelung im geschlossenen Regelkreis und die Rezepturspeicherung als Qualitätsfunktionen und nicht als bloße Komfortmerkmale.
Bei einer Nassstrahlanlage hängt die Wiederholbarkeit der Finishqualität davon ab, dass Suspensionsstabilität, Druckstabilität und Rückgewinnungsqualität als ein System zusammenwirken.
| Parameter | Typische industrielle Praxis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Üblicherweise niedrig bis mittel, abhängig von Werkstoffhärte und gewünschtem Finish | Steuert Aufprallenergie und Abtragsintensität |
| Suspensionskonzentration | Üblicherweise wird ein validierter Konzentrationsbereich bezogen auf Masse oder Volumen eingehalten | Beeinflusst Abtragsrate, Gleichmäßigkeit der Oberfläche und Wiederholbarkeit |
| Strahlmittelkorngröße | Für die Präzisionsoberflächenbearbeitung sind feine bis mittlere Bereiche üblich | Beeinflusst Rauheit, Kantenverrundung und Oberflächenstruktur |
| Druckluftbedarf | Abhängig von Düsengröße, Druck und Anzahl der Strahlpistolen | Bestimmt die Auslegung des Kompressors und die Stabilität der Zufuhr |
| Strahlmittelverbrauch | Variiert je nach Haltbarkeit des Strahlmittels, Verschmutzungsgrad und Zyklusintensität | Beeinflusst Verbrauchsmittelkosten und das Risiko von Prozessabweichungen |
| Abstand zum Werkstück | Üblicherweise durch Vorrichtung oder Bewegungsrezept festgelegt | Verändert die lokale Abdeckungsdichte und deren Gleichmäßigkeit |
| Steuerungsmethode | Manuelle Einrichtung oder PLC/HMI-Rezeptverwaltung | Verringert Bedienerschwankungen und beschleunigt den Produktwechsel |
| Rückgewinnungssystem | Umwälzung im geschlossenen Kreislauf mit Sedimentation und Nebelabsaugung | Unterstützt eine stabile Suspensionsqualität bei langen Produktionsläufen |
Nassstrahlanlagen im Vergleich zu Trockenstrahlen und anderen Verfahren
Eine Nassstrahlanlage wird meist mit einer Trockenstrahlanlage verglichen, da bei beiden ein abrasiver Strahl durch eine Düse geführt wird. Die Verfahren führen jedoch zu unterschiedlichen Bedingungen in der Fertigung und zu unterschiedlichen Oberflächenwirkungen. Trockenstrahlen ist gewöhnlich stärker und schneller beim Abtragen, bei starker Rostentfernung oder beim Erzeugen eines Ankerprofils. Nassstrahlen wird meist gewählt, wenn bei höherwertigen Werkstücken ein gleichmäßiges Finish, weniger Staub und eine präzisere Prozesssteuerung im Vordergrund stehen.
Es ist außerdem sinnvoll, Nassstrahlen mit verwandten Endbearbeitungsverfahren zu vergleichen und nicht nur mit Trockenstrahlen. Verfestigungsstrahlen ist in erster Linie ein Verfahren der Oberflächentechnik zur Verbesserung des Ermüdungsverhaltens und kein universelles Reinigungs- oder Entgratverfahren, wie es sich in der ASTM-Terminologie zum Verfestigungsstrahlen widerspiegelt. Gleitschleifen ist für die Massenbearbeitung vieler kleiner Teile effizient, erreicht aber nicht immer die bereichsspezifische Steuerung eines düsengeführten Nassstrahlverfahrens.
| Bewertungsfaktor | Nassstrahlanlage | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Hauptziel | Kontrolliertes Reinigen, Entgraten, Strukturieren, Kantenvorbereitung und optische Endbearbeitung | Schnelles Abtragen, Entzundern, Aufrauen, allgemeine Reinigung | Konditionierung der oberflächennahen Spannungszustände und ermüdungsbezogene Behandlung | Chargenweises Glätten, Kantenverrunden und Massenbearbeitung |
| Staub in der Luft | Wenig freier Staub, da Wasser Feinstoffe bindet | Hoch, sofern nicht stark eingehaust und abgesaugt | Prozessabhängig, meist der Intensitätssteuerung untergeordnet | Wenig Staub in der Luft, allerdings bleibt das Management von Prozesszusätzen erforderlich |
| Oberflächencharakter | Feines, gleichmäßiges mattes oder seidenmattes Finish | Aggressiver, oft mit gröberem Profil | Funktionale Strahltextur | Breitflächiges Glätten über längere Zyklen |
| Risiko der Strahlmitteleinlagerung | Bei vielen empfindlichen oder weicheren Oberflächen geringer | Bei manchen weichen oder beschichteten Werkstoffen höher | Hängt von Strahlmittel und Spezifikation ab | Im Allgemeinen geringes Risiko durch den Aufprall projizierten Strahlmittels |
| Lokale Selektivität | Hoch bei Steuerung von Düsenbahn und Werkstückvorrichtung | Hoch, jedoch mit höherem Aufwand für das Staubmanagement | Mittel bis hoch in dafür vorgesehenen Anlagen | Geringer, da die Wirkung flächiger erfolgt |
| Wiederholbarkeit | Hoch bei kontrollierter Suspensionskonzentration und kontrolliertem Druck | Kann durch Schwankungen der Zufuhr und Änderungen bei manueller Einrichtung abweichen | Hoch, wenn Intensität und Flächenabdeckung qualifiziert sind | Gut für Chargen, weniger präzise in lokal begrenzten Bereichen |
| Umwelt- und Abfallhandhabung | Management von Nassabfällen, Schlamm und Nebel | Staubabsaugung und Sauberhaltung im Umgang mit trockenem Strahlmittel | Spezifikationsabhängige Überprüfung | Management von Strahlmittelverschleiß und Entsorgung flüssiger Prozesszusätze |
Bei Beschichtungsarbeiten kann das Verfahren außerdem den Vorgaben der Leitlinien zur Oberflächenvorbereitung für Schutzbeschichtungen entsprechen, wenn ein Hersteller ein sauberes, gleichmäßiges Substrat ohne die für trockene abrasive Verfahren typische Belastung durch Verunreinigungen in der Luft benötigt. Das macht eine Nassstrahlanlage nicht grundsätzlich überlegen, erklärt aber, warum sie bei Präzisionsteilen, sichtbaren Komponenten und technischen Vorbehandlungsschritten häufig in die engere Auswahl kommt.
Wichtige Spezifikationen vor dem Kauf
Eine Nassstrahlanlage sollte ausgehend vom geforderten Prozessergebnis ausgelegt werden und nicht anhand der größten Kabine oder des höchsten angegebenen Drucks. Die richtige Beschaffungsentscheidung beginnt bei der Werkstückfamilie: Werkstoff, Härte, Geometrie, Gratbeschaffenheit, Finish-Ziel, Kantenzustand, Taktzeit und Prüfkriterien. Eine Anlage zur Kantenvorbereitung von Hartmetallwerkzeugen eignet sich nicht automatisch auch zum Entfernen von Schmiedezunder, zum Mattieren von Glas oder zur optischen Endbearbeitung von 3C-Produkten.
Druckbereich und Druckstabilität
Ein geeigneter Druckbereich ist wichtig, die Druckstabilität jedoch noch wichtiger. Viele Präzisionsanwendungen arbeiten mit niedrigem bis mittlerem Druck und sind darauf angewiesen, dass dieser Bereich während einer ganzen Schicht konstant bleibt. Käufer sollten erfragen, wie die Anlage den Druck regelt, wie häufig er bei langen Zyklen abweicht und ob eine PID-Regelung oder lediglich eine manuelle Einstellung zum Einsatz kommt.
Aufbereitung der Suspension und Verträglichkeit des Strahlmittels
Der Suspensionskreislauf ist eine zentrale und keine nebensächliche Spezifikation. Der Einkauf sollte bewerten, wie die Anlage die Suspension durchmischt, Ablagerungen handhabt, Verunreinigungen abscheidet, wie häufig Sediment ausgetragen wird und wie einfach sich Strahlmittel während der Produktion nachfüllen lässt. Auch die Verträglichkeit des Strahlmittels ist wichtig, denn unterschiedliche Sorten und Härtegrade führen zu verschiedenen Finishklassen und Verschleißbildern.
Präzision der Bewegungsachsen und Düsensteuerung
Wenn das Prozessergebnis von der Bearbeitungsposition abhängt, wird die Servobewegung zu einem zentralen Leistungsmerkmal. Bei einer servogesteuerten X/Y/Z-Kinematik sollten Positioniergenauigkeit und Prozesswiederholbarkeit für die Schneidkantenverrundung, die Bearbeitung komplexer Geometrien sowie Anwendungen geprüft werden, bei denen Abstand und Gleichmäßigkeit der Bewegungsbahn das Ergebnis unmittelbar beeinflussen.
Durchsatz und tatsächliche Zykluszeit
Die angegebene Strahlzeit entspricht nicht dem Durchsatz. Die tatsächliche Ausbringung hängt vom Beladen, Spannen, Ablaufenlassen, Abrufen des Rezepts, Entladen und Prüfen ab. Käufer sollten die Zahl einwandfreier Teile pro Schicht kalkulieren und nicht nur die Zeit, in der die Düse aktiv ist. Das ist besonders beim Vergleich halbautomatischer und vollautomatischer Anlagenkonzepte wichtig.
Arbeitsraum, Stellfläche und Versorgungseinrichtungen
Die Maschinenabmessungen sollten unter zwei Gesichtspunkten bewertet werden: interner Arbeitsraum und äußere Stellfläche. Der Innenraum muss für das größte Werkstück einschließlich Vorrichtung und erforderlichem Bewegungsbereich der Düse ausreichen. Bei der Aufstellungsplanung sind Zugangstüren, Wartungsabstände, Druckluftbedarf, Entwässerung, Absaugung, Stromversorgung und sichere Bewegungswege für das Bedienpersonal um die Anlage herum zu berücksichtigen.
HMI, Rezeptverwaltung und Zugriffskontrolle
Wenn mehrere Werkstückfamilien dieselbe Anlage nutzen, ist die Speicherung von Rezepten unverzichtbar. Ein modernes HMI sollte Einstellungen unter einer Teilenummer speichern und konsistent abrufen lassen sowie durch Benutzerrechte schützen. Alarmhistorie, Wartungserinnerungen und Parametergrenzen sind ebenfalls wertvoll, da sie die Abhängigkeit von informellem Erfahrungswissen verringern.
Nebelabsaugung, Abfallhandhabung und Sicherheitsfunktionen
Auch wenn Nassstrahlen den freien Staub reduziert, sind gute Sicht in der Kabine, kontrollierte Nebelabsaugung und eine praktikable Schlammhandhabung erforderlich. Käufer sollten Verriegelungen der Einhausung, Not-Halt-Einrichtungen, Entwässerungskonzept und Reinigungszugang prüfen. Außerdem sollte sich die tägliche Wartung zügig erledigen lassen, ohne das Bedienpersonal unnötiger Verschmutzung oder Stillstandszeiten auszusetzen.
Die Anlage auf den Produktionsmodus abstimmen
Die kostspieligsten Fehler entstehen meist durch eine unpassende Auslegung und nicht durch die absolute Anlagenqualität. Eine R&D-Anlage kann sich ideal für die Entwicklung an Mustern eignen, für die wiederholte Serienfertigung aber zu langsam sein. Ein System mit hohem Durchsatz kann für kleine Stückzahlen und eine große Teilevielfalt unwirtschaftlich sein. Die richtige Nassstrahlanlage auszuwählen bedeutet daher, Prozessfenster, Automatisierungsgrad und Beladungskonzept auf den tatsächlichen Fertigungstakt abzustimmen.
Anwendungen in verschiedenen Branchen
Nassstrahlanlagen kommen in vielen Branchen zum Einsatz, weil sich dieselbe Verfahrensfamilie auf funktionale, optische und vorbereitende Ergebnisse abstimmen lässt. Ein düsengeführter Suspensionsstrahl kann die Kante einer Hartmetall-Wendeschneidplatte vorbereiten, ein bearbeitetes Aluminiumgehäuse entgraten, einen geschmiedeten Schaft entzundern, ein metallisches AM-Bauteil verfeinern, eine Glasscheibe mattieren oder eine gleichmäßige matte Struktur auf einem Gehäuse für Unterhaltungselektronik erzeugen. Das Grundverfahren bleibt gleich, doch Rezept und Anlagenkonfiguration richten sich nach der jeweiligen Aufgabe.
Im Werkzeugbau ist das Verfahren besonders wertvoll, wenn ein kontrollierter Kantenradius und eine Kantenvorbereitung vor dem Beschichten erforderlich sind. Hersteller, die sich mit der Schneidkantenverrundung an Schneidwerkzeugen befassen, nutzen Nassstrahlen, weil sich damit ein wiederholbarer K-Faktor mit geringerer Oberflächenbeanspruchung als bei vielen Trockenverfahren erzielen lässt. In Lieferketten der Präzisionsbearbeitung gilt dieselbe Logik für selektives Entgraten und die Gratvermeidung vor Montage oder Prüfung.
In der allgemeinen Metallbearbeitung wird Nassstrahlen häufig zum Entgraten, zum Entfernen von Schmiedezunder und zur Vorbehandlung vor der Endbearbeitung eingesetzt. Bei Teilen mit empfindlicher Geometrie oder sichtbaren Oberflächen kann der gedämpfte Aufprall eines Suspensionsstrahls das Risiko einer zu aggressiven Oberflächenstruktur verringern. Deshalb ist das Entgraten von Metallteilen eine häufige Anwendungskategorie für Nassstrahlanlagen und nicht nur für manuelle Endbearbeitungszellen.
Andere Branchen nutzen das Verfahren zur Nachbearbeitung additiv gefertigter Teile, zur verfestigungsbezogenen Oberflächenkonditionierung, zur Glasmattierung und zur Oberflächenbearbeitung von 3C-Geräten. Der Vorteil besteht in all diesen Fällen nicht allein darin, dass die Anlage Strahlmittel auf das Teil richten kann, sondern darin, dies unter einem stabilen Rezept wiederholt zu tun und dabei Oberflächenwirkung, Erscheinungsbild und praktische Produktionsanforderungen auszubalancieren.
| Anwendungstyp | Zielbranche | Typisches Werkstück | Erzielter Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung an Schneidwerkzeugen | Hartmetallwerkzeugfertigung | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte Kantenvorbereitung und bessere Beschichtungsreife |
| Entgraten von Metallteilen | Automobilzulieferung, Präzisionsbearbeitung und allgemeine Metallbearbeitung | Halterungen, Gehäuse und Ventilkörper | Selektives Entgraten bei gleichbleibender Oberflächenqualität |
| Zunderentfernung an Schmiedeteilen | Stahlverarbeitung und Schmieden | Stäbe, Wellen und Schmiederohlinge | Sauberere Oberfläche für Prüfung und nachfolgende Endbearbeitung |
| Vorbehandlung vor dem Beschichten | Metallverarbeitung, Haushaltsgeräte und Beschichtungslinien | Stahl- und Aluminiumkomponenten | Gleichmäßige Sauberkeit und verbesserte Konstanz der Vorbehandlung |
| Nachbearbeitung von AM-Teilen | Additive Fertigung | Funktionale 3D-gedruckte Metallteile | Entfernung anhaftender Partikel und verbessertes Erscheinungsbild |
| Verfestigungsstrahlen von Metallteilen | Maschinenbau- und Automobilkomponenten | Mechanisch beanspruchte Metallteile | Funktionale Konditionierung der Außenfläche |
| Glasmattierung | Glasverarbeitung und Displayprodukte | Platten, Abdeckungen und Dekorelemente | Gleichmäßige matte Struktur und einheitliches Erscheinungsbild |
| Oberflächenbearbeitung von 3C-Geräten | Unterhaltungselektronik | Rahmen, Gehäuse, Schalen, Abdeckungen | Kontrollierte kosmetische Glätte und Haptik |
Leitfaden zur Maschinenauswahl
Die Auswahl einer Nassstrahlanlage ist grundsätzlich eine Konfigurationsentscheidung. Verschiedene Produktionslinien benötigen jeweils eine andere Balance aus Flexibilität, Durchsatz, Bewegungspräzision, Bedienereinbindung und Werkstückhandhabung. Eine Anlage, die sich bei R&D-Arbeiten mit unterschiedlichen Teilen bewährt, ist nicht zwangsläufig die wirtschaftlichste Lösung für die wiederholte Großserienfertigung einer Geometrie.
Ein praktikabler Ansatz besteht darin, die Anlagen in funktionale Klassen einzuteilen. Für geringe Stückzahlen gibt es Entwicklungszellen und Standardkabinen für Machbarkeitstests, Prozessqualifizierung und flexible Kleinserien. Im mittleren Bereich liegen Chargen- und Einzelteilanlagen, die einen besser geregelten Werkstückfluss ermöglichen. Für spezielle Anwendungen stehen Doppelkammer-, Mehrachsen-, Plattenteil- und Rundstabanlagen bereit, die auf eine bestimmte Produktfamilie abgestimmt sind.
| Konfiguration oder Modellklasse | Zielgröße der Produktion | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| Flexible R&D-Zelle im Labormaßstab | Prozessentwicklung und Musterqualifizierung | Kleine bis mittelgroße Teile im Mix | Hoch | Versuche, Qualifizierungsarbeiten und Präzisionsendbearbeitung in Kleinserien |
| Standardkabine mit manueller Bedienung | Technische Bearbeitung in kleinen Stückzahlen | Kleine Teile | Mittel | Reparaturarbeiten, Pilotchargen und flexible Sonderaufgaben |
| Einkammer-Chargenkabine | Regelmäßige Chargenfertigung | Kleine bis mittelgroße Teile | Mittel bis hoch | Wiederholtes Entgraten, Kantenvorbereitung, optische Endbearbeitung |
| Spezialmaschine für Einzelteile | Stabiler Einzelteilfluss | Kleine bis mittelgroße Einzelteile | Hoch | Gleichmäßige Bearbeitung festgelegter Werkstückfamilien |
| Produktionssystem mit Doppelkammer | Wiederholarbeit mit höherem Durchsatz | Kleine bis mittelgroße Teile | Mittel | Wechselnder Ablauf von Beladen und Strahlen |
| Servogesteuertes Mehrachsensystem für komplexe Teile | Geometriesensible Bearbeitung | Komplexe 3D-Komponenten | Hoch | Mehrseitige Teile und gezielte lokale Endbearbeitung |
| Maschine mit großem Arbeitsraum für Plattenteile | Fertigung großflächiger Teile | Flache oder plattenförmige Teile | Mittel | Gleichmäßige Bearbeitung von Platten und Paneelen |
| Kontinuierliches System für Rundstäbe | Bearbeitung langer Produkte | Stäbe, Wellen, Stangenmaterial | Mittel | Entzundern und Konditionieren zylindrischer Werkstücke |
Für die Prozessentwicklung und flexible Musterbearbeitung eignet sich die Nassstrahlanlage RB-6 für R&D für einen Laborablauf, bei dem die Rezepte häufig wechseln können. Für die wiederholte Chargenfertigung kann eine Standardkabine wie die Einkammer-Nassstrahlkabine SC-40 im Hinblick auf den erforderlichen Durchsatz und die Prozesssteuerung bewertet werden. Wenn die Produktionsleistung im Vordergrund steht, kann eine Doppelkammer-Nassstrahlanlage DC-40 bewertet werden, sofern eine Zyklusanalyse eine kürzere Wartezeit zwischen Belade- und Strahlphase bestätigt. Die Eignung für die Bearbeitung ist an repräsentativen Werkstücken zu validieren.
Bei einer fundierten Auswahl sollten vier Faktoren gleichzeitig gewichtet werden: Werkstückgröße, geometrische Komplexität, angestrebter Durchsatz und erforderliche Präzision. Wird einer davon überbetont und werden die übrigen außer Acht gelassen, kann die gewählte Anlage entweder zu wenig leisten oder unnötige Kosten verursachen. Am besten passt meist die Nassstrahlanlage, deren Beladungslogik und Prozessfenster am ehesten zur Produktionslinie passen, und nicht die mit der längsten Funktionsliste.
Kosten, Lieferzeit und ROI
Die Kosten einer Nassstrahlanlage hängen stärker vom technischen Ausführungsumfang als von der allgemeinen Verfahrensbezeichnung ab. Eine manuell bediente Kabine mit einfacher Rückgewinnung und begrenzter Automatisierung hat eine ganz andere Kostenstruktur als eine servogesteuerte Produktionszelle mit kundenspezifischer Werkstückaufnahme, programmierter Düsenbewegung, fortschrittlicher Nebelabsaugung und integriertem Austrag verbrauchter Strahlmittel. Käufer sollten deshalb die Gesamtkosten je Gutteil bewerten und nicht nur den Anlagenpreis.
Die Investitionskosten werden üblicherweise von mehreren Faktoren bestimmt. Dazu zählen Kabinengröße, Auslegung des Suspensionssystems, Pumpenqualität, Bewegungsachsen, PLC- und HMI-Funktionen, Rezeptspeicherung, Komplexität der Vorrichtung, Absaugleistung, Spezifikation der Verschleißauskleidung sowie der Automatisierungsgrad beim Beladen oder Zuführen der Werkstücke. Eine Anpassung an eine einzelne Geometriefamilie kann die Entwicklungskosten ebenfalls erhöhen, selbst wenn die Anlage äußerlich mechanisch einfach wirkt.
Die Lieferzeit ist als Richtwert und nicht als feste Zusage zu verstehen. Standardanlagen durchlaufen Konstruktion und Fertigung gewöhnlich schneller als anwendungsspezifische Systeme für Plattenteile, komplexe Formen oder die Produktion mit hohem Durchsatz in Doppelkammeranlagen. Bearbeitungsversuche, Abnahmetests und die Optimierung der Vorrichtung können den Zeitplan verlängern, wenn die Abnahmekriterien neben der grundlegenden Reinigung auch den Kantenzustand, das optische Erscheinungsbild oder die Leistung einer nachfolgenden Beschichtung umfassen.
Der ROI ergibt sich in der Regel aus mehreren betrieblichen Vorteilen zugleich. Eine Nassstrahlanlage kann den Arbeitsaufwand für manuelles Entgraten senken, die Ausschussquote wegen optischer Mängel verringern, die Vorbehandlung vor dem Beschichten stabilisieren, Bedienerschwankungen reduzieren und vorhersehbarere Endbearbeitungsergebnisse ermöglichen. Bei Hartmetallwerkzeugen kann sie außerdem die Kontrolle der Kantenvorbereitung vor dem Beschichten verbessern, was zu einer gleichmäßigeren Leistung in nachfolgenden Prozessen beitragen kann.
Der größte wirtschaftliche Nutzen zeigt sich häufig in der Fertigung hochwertiger Produkte, wo Schwankungen teuer sind. Verliert ein Betrieb Marge durch Nacharbeit, Engpässe bei manueller Endbearbeitung, ein uneinheitliches optisches Erscheinungsbild oder Oberflächenabweichungen, die Prüfverzögerungen auslösen, kann sich das Nassverfahren durch Prozessdisziplin und Wiederholbarkeit rechnen statt durch die höchste Abtragsleistung. Diese Überlegung entspricht allgemeinen Leitlinien des NIST zur Fertigungsqualität, die validierte Prozessfenster, die Kontrolle von Schwankungen und wiederholbare Produktionssysteme betonen.
Warum DasiAuto?
Das 2012 gegründete Unternehmen DasiAuto entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Es vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung; weitere Informationen finden Sie auf der Seite Über DasiAuto.
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Vorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Musterprüfungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
Häufige Fragen
Gibt es eine Mindestbestellmenge für eine Nassstrahlanlage?
Investitionsgüter werden üblicherweise projektbezogen beschafft und nicht wie Verbrauchsmaterialien anhand einer Mindestbestellmenge (MOQ). In den meisten Fällen ist eine Anlage die praktische Mindestmenge; der endgültige Lieferumfang richtet sich nach Prozessziel, Automatisierungsgrad, Kabinengröße und Vorrichtungsbedarf.
Sollten Werkstücke vor der Bestellung zur Bearbeitung im Versuch eingesendet werden?
Ja. Bearbeitungsversuche sind in der Regel der beste Weg, um am tatsächlichen Werkstück zu prüfen, ob eine Nassstrahlanlage das geforderte Finish, den Entgratungsgrad, den Kantenzustand und die Zielzykluszeit erreicht. Musterläufe sind besonders wichtig, wenn sowohl das Erscheinungsbild als auch die Funktionsgeometrie zählen.
Lässt sich eine Nassstrahlanlage für eine Produktfamilie anpassen?
Ja. Viele Industrieanlagen werden auf eine Werkstückgeometrie, eine Beladungsmethode oder eine Taktanforderung ausgelegt, um die Gleichmäßigkeit zu verbessern und Einrichtfehler zu verringern. Typische Anpassungspunkte sind Düsen, Bewegungsbahn, Werkstückaufnahme, Kabinenlayout, Rückgewinnungskonzept und Bedienoberfläche.
Was ist üblicherweise in Installation und Inbetriebnahme enthalten?
Der übliche Leistungsumfang umfasst Hinweise zur Aufstellung, Prüfung der Versorgungseinrichtungen, Inbetriebnahmeprüfung, Parametereinstellung, Probeläufe und die Bestätigung, dass die Anlage die Spezifikation erfüllt. Bei automatisierten Systemen kann die Inbetriebnahme außerdem die Validierung der Bewegungsabläufe, die Einrichtung der HMI-Rezepte, Alarmtests und die Konfiguration der Bedienerberechtigungen umfassen.
Wie viel Bedienerschulung ist üblicherweise erforderlich?
Die Schulung umfasst üblicherweise Suspensionsaufbereitung, Rezeptauswahl, Düsenprüfung, Nachfüllen von Strahlmittel, Sedimentaustrag, regelmäßige Wartung und grundlegende Fehlerbehebung. Bei stärker automatisierten Anlagen kommen Einweisungen zur Navigation im HMI, zum Umgang mit Alarmen und dazu hinzu, wie sich Abweichungen vom validierten Prozessfenster vermeiden lassen.
Welche After-Sales-Unterstützung ist für langfristige Stabilität am wichtigsten?
Am wichtigsten sind die Verfügbarkeit von Ersatzteilen, eine abgestimmte Strahlmittelversorgung, schnelle Fehlerbehebung und die fortlaufende Prozessoptimierung, sobald Ergebnisse abweichen. Die langfristige Leistung hängt von gleichbleibenden Verbrauchsmitteln, konsequenter Wartung und technischer Unterstützung ab, die den qualifizierten Betriebszustand rasch wiederherstellen kann.


