

Respuesta rápida
Una máquina de chorreado húmedo es la opción adecuada cuando la línea de producción necesita un acabado superficial controlado, poco polvo en suspensión y resultados repetibles en piezas de precisión. En lugar de proyectar únicamente medios secos, utiliza agua, abrasivo y aire comprimido para formar un flujo de suspensión que limpia, desbarba, redondea aristas, elimina cascarilla o crea textura en la pieza con un impacto más uniforme. En herramientas de carburo, piezas metálicas mecanizadas, componentes de manufactura aditiva, vidrio y carcasas 3C, una máquina de chorreado húmedo correctamente especificada suele ofrecer mejores resultados que el chorreado en seco cuando la uniformidad del acabado importa tanto como la velocidad de eliminación.
| Factor principal | Conclusión habitual |
|---|---|
| Tipo de proceso | Chorreado abrasivo húmedo con una suspensión acuosa |
| Perfil de trabajo | Por lo general, presión baja o media ajustada al sustrato y al acabado previsto |
| Resultado superficial | Acabado mate, satinado o técnico controlado y uniforme |
| Comportamiento del polvo | Muy poco polvo libre en suspensión en comparación con el chorreado en seco |
| Usos habituales | Redondeo de aristas, desbarbado, pretratamiento antes del recubrimiento, acabado de piezas fabricadas mediante fabricación aditiva (AM) y mateado de vidrio |
| Plazo de entrega | El plazo habitual es menor para las cabinas estándar y mayor para los sistemas de automatización personalizados |
Qué es una máquina de chorreado húmedo
Una máquina de chorreado húmedo es un equipo industrial diseñado para acelerar una mezcla de agua y medios abrasivos hacia una pieza dentro de un recinto controlado. En la terminología del tratamiento de superficies, pertenece a la rama del chorreado húmedo dentro de la familia más amplia de los procesos de chorreado abrasivo. Según el contexto de aplicación, los compradores también pueden encontrar términos relacionados como máquina de chorreado con arena húmeda, máquina de chorreado con suspensión abrasiva, máquina de Vapor Blasting o sistema de bruñido líquido.
La máquina no es simplemente una granalladora en seco a la que se añade agua para controlar el polvo. Su característica definitoria es un sistema de suspensión recirculante, en el que el agua transporta el abrasivo, modifica la dinámica del impacto y permite recuperar la mezcla en circuito cerrado. Este diseño afecta a la calidad del acabado, el comportamiento de los consumibles, la limpieza de la cámara y la repetibilidad de la producción.
En aplicaciones industriales, se elige una máquina de chorreado húmedo cuando el objetivo superficial requiere más control que el decapado agresivo en seco. Entre los objetivos habituales están eliminar rebabas sin generar una rugosidad excesiva, preparar aristas de herramientas de carburo, quitar cascarilla de piezas forjadas o barras, realizar pretratamientos técnicos antes del recubrimiento, eliminar residuos de polvo suelto de piezas AM, crear texturas estéticas y esmerilar vidrio con un acabado fino. El proceso puede ajustarse desde un refinado suave hasta una limpieza más intensa, pero suele elegirse por su controlabilidad y no por una agresividad máxima.
Sus ventajas principales son prácticas. El agua suprime gran parte del polvo libre asociado al chorreado en seco. La fase fluida ayuda a arrastrar los finos usados y la contaminación desprendida fuera de la zona de impacto. En muchos sustratos sensibles o más blandos, puede reducir la tendencia del abrasivo a incrustarse en la superficie. El resultado suele ser un acabado más fino y uniforme, especialmente cuando el movimiento de la boquilla, la presión y la concentración de la suspensión se controlan conjuntamente.
Otro motivo por el que los ingenieros especifican una máquina de chorreado húmedo es la repetibilidad del proceso. Una vez validados el abrasivo adecuado, la concentración, el intervalo de presión, el ángulo de la boquilla y el tiempo de ciclo, el proceso puede reproducirse con una variación relativamente baja entre operarios. Esto es especialmente importante en piezas con requisitos estéticos visibles o especificaciones funcionales estrictas, como un radio de arista controlado antes del recubrimiento o un perfil desbarbado antes del montaje.
Para los equipos de compras, la cuestión clave es que una máquina de chorreado húmedo es tanto una plataforma mecánica como un sistema de proceso. El diseño del tanque, la lógica de recuperación, el control de sedimentos, la extracción de niebla, los ajustes de la HMI, la precisión del movimiento y la estabilidad de los consumibles influyen en el resultado superficial final. Comprar la máquina sin definir el acabado objetivo, la gama de sustratos y el ritmo de producción suele conducir a una especificación insuficiente o a un gasto de capital innecesario.
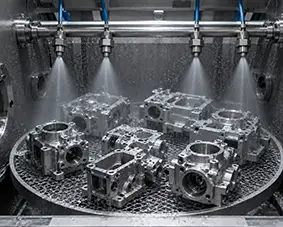
Cómo funciona una máquina de chorreado húmedo
Una máquina de chorreado húmedo hace circular una suspensión de agua y abrasivo por un sistema de chorreado sellado y, después, utiliza aire comprimido para acelerarla a través de una o varias boquillas hacia la pieza. Aunque el principio es sencillo, el rendimiento industrial estable depende de la calidad del control de la suspensión, la presión de chorreado, la trayectoria de movimiento, la recuperación, la descarga de sedimentos y la visibilidad de la cámara.
Preparación de la suspensión y dispersión del medio
El proceso comienza en un tanque de suspensión, donde se mezclan agua y abrasivo hasta alcanzar una concentración de funcionamiento definida. Esa concentración debe mantenerse dentro de un intervalo validado. Si la mezcla se diluye demasiado, disminuye la eficacia de corte y la cobertura pierde efectividad. Si se concentra demasiado, la estabilidad del flujo puede resentirse, el desgaste puede aumentar y el acabado puede volverse irregular en distintas zonas de la pieza.
Para evitar la sedimentación, el sistema utiliza agitación o recirculación continua. Esto es especialmente importante durante tiradas largas de producción, ya que, de otro modo, la segregación del abrasivo modificaría el proceso efectivo desde la primera pieza hasta la última. También importa la selección de los medios: las partículas más finas favorecen el refinado estético y la preparación de aristas, mientras que los grados más gruesos o duros son más adecuados para eliminar cascarilla o desbarbar con mayor intensidad.
Trayectoria de aceleración del aire comprimido
En la pistola o boquilla de chorreado, el aire comprimido acelera el flujo de suspensión hacia la superficie objetivo. El efecto superficial depende de varias variables que actúan conjuntamente: presión, diámetro de la boquilla, distancia de separación, velocidad de desplazamiento, ángulo de impacto y distribución del tamaño de partícula. Un cambio moderado en cualquiera de ellas puede hacer que la máquina pase de corregir delicadamente el acabado a eliminar material de forma más agresiva.
Como el abrasivo se transporta en agua, el impacto queda amortiguado en comparación con el chorreado en seco. El abrasivo sigue cortando, granallando o creando textura en la superficie, pero la eliminación de material suele ser más moderada. Esta es una de las principales razones por las que se prefiere una máquina de chorreado húmedo para piezas de precisión, especialmente cuando la superficie debe cumplir requisitos funcionales y visuales.
Recuperación en circuito cerrado y sedimentación
Tras el impacto, la suspensión drena hacia la sección de recuperación de la máquina. El agua y el abrasivo reutilizables vuelven a circular, mientras que se separan los finos fragmentados, los fragmentos de rebaba eliminados, la cascarilla, los lodos y otros contaminantes. Un circuito de recuperación bien diseñado es esencial para mantener una calidad estable, ya que una suspensión contaminada ya no se comporta como la mezcla utilizada originalmente para cualificar el proceso.
En el funcionamiento diario, el control de sedimentos no es solo una cuestión de mantenimiento. Si los finos residuales se acumulan en exceso, la intensidad de chorreado y el aspecto del acabado pueden desviarse aunque el indicador de presión siga mostrando el mismo valor de consigna. Las máquinas con sedimentación automática y descarga simplificada ayudan a mantener la suspensión de trabajo más cerca de las condiciones validadas.
Extracción de niebla y ambiente de la cámara
El chorreado húmedo produce mucho menos polvo libre que el chorreado en seco, pero aun así genera niebla de agua dentro del recinto. Si no se gestiona correctamente, disminuye la visibilidad del operario, resulta más difícil inspeccionar los componentes internos y la cámara pierde eficiencia operativa. Por eso, los sistemas industriales combinan el diseño del recinto con equipos de extracción que reducen la humedad en suspensión y mejoran la visibilidad del proceso.
Estabilidad de presión y control digital
La presión máxima importa menos que mantener una presión estable con el tiempo. La regulación PID hace que el suministro de suspensión sea más uniforme a medida que se desgastan las mangueras, evolucionan las características de los medios o cambia la demanda del ciclo. En la preparación controlada de aristas, el acabado estético y el desbarbado técnico, esa estabilidad influye directamente en la calidad del resultado.
La gestión de recetas es igual de importante. Cuando la máquina guarda parámetros validados en la HMI, los operarios pueden recuperar los ajustes por número de pieza en lugar de depender de la memoria o de notas manuscritas. Esto reduce las variaciones de preparación y facilita la trazabilidad entre turnos, por lo que muchos compradores consideran el control de presión en circuito cerrado y el almacenamiento de recetas funciones de calidad y no simples prestaciones prácticas.
En una máquina de chorreado húmedo, la repetibilidad del acabado depende de que la estabilidad de la suspensión, la presión y la recuperación funcionen conjuntamente como un solo sistema.
| Parámetro | Práctica industrial habitual | Importancia |
|---|---|---|
| Presión de trabajo | Por lo general, baja o media, según la dureza del sustrato y el acabado previsto | Controla la energía de impacto y la intensidad de eliminación |
| Concentración de la suspensión | Suele mantenerse dentro de un intervalo validado por peso o volumen | Afecta a la velocidad de corte, la uniformidad del acabado y la repetibilidad |
| Tamaño de partícula abrasiva | En el tratamiento superficial de precisión suelen utilizarse tamaños finos a medios | Influye en la rugosidad, el redondeo de los filos y la textura visual |
| Demanda de caudal de aire | Depende del tamaño de la boquilla, la presión y el número de pistolas de chorreado | Determina el tamaño del compresor y la estabilidad del suministro |
| Consumo de medios | Varía según la durabilidad del abrasivo, la carga de contaminantes y la intensidad del ciclo | Determina el coste de consumibles y el riesgo de desviación del proceso |
| Distancia de separación | Suele definirse mediante la fijación o la receta de movimiento | Modifica la densidad y la uniformidad de la cobertura local |
| Método de control | Ajuste manual o gestión de recetas mediante PLC/HMI | Reduce la variación entre operarios y agiliza los cambios de formato |
| Sistema de recuperación | Circulación en circuito cerrado con sedimentación y extracción de niebla | Ayuda a mantener la calidad estable de la suspensión durante series largas |
Máquina de chorreado húmedo frente al chorreado en seco y otros métodos
Una máquina de chorreado húmedo suele compararse con equipos de chorreado en seco porque ambos utilizan un flujo abrasivo impulsado por una boquilla. Sin embargo, los dos procesos crean condiciones de planta y efectos superficiales distintos. El chorreado en seco suele ser más potente y rápido para decapar, eliminar óxido intenso o generar un perfil de anclaje. El chorreado húmedo suele elegirse cuando se priorizan la uniformidad del acabado, la reducción del polvo y un control más estricto del proceso en piezas de valor añadido.
También resulta útil comparar el chorreado húmedo con métodos de acabado afines, en lugar de tratar el chorreado en seco como único punto de referencia. El granallado de pretensado es principalmente un proceso de ingeniería superficial relacionado con la resistencia a la fatiga, no un método general de limpieza o desbarbado, como refleja la terminología ASTM sobre granallado de pretensado. El acabado vibratorio es eficaz para procesar en masa muchas piezas pequeñas, pero no siempre ofrece el control por zonas disponible con un proceso húmedo guiado por boquilla.
| Criterio de evaluación | Máquina de chorreado húmedo | Chorreado en seco | Granallado de pretensado | Acabado vibratorio |
|---|---|---|---|---|
| Objetivo principal | Limpieza controlada, desbarbado, texturizado, preparación de filos y acabado estético | Decapado rápido, desincrustación, rugosidad y limpieza general | Acondicionamiento de tensiones superficiales y tratamiento relacionado con la fatiga | Alisado por lotes, suavizado de filos y acabado en masa |
| Polvo en suspensión | Poco polvo libre, porque el agua retiene los finos | Alto, salvo que se utilice un recinto cerrado con extracción eficaz | Depende del proceso y suele ser secundario respecto al control de intensidad | Poco polvo en suspensión, aunque sigue siendo necesario gestionar la mezcla |
| Carácter de la superficie | Acabado mate o satinado fino y uniforme | Más agresivo y, a menudo, con un perfil más rugoso | Textura funcional de granallado | Alisado general en ciclos más largos |
| Riesgo de incrustación de medios | Menor en muchas superficies sensibles o más blandas | Mayor en algunos sustratos blandos o recubiertos | Depende de los medios y de la especificación | Riesgo generalmente bajo de impacto proyectado |
| Selectividad local | Nivel alto con control de la trayectoria de la boquilla y de las fijaciones | Nivel alto, pero con una mayor carga de gestión del polvo | Nivel moderado a alto en células específicas | Menor, porque la acción es más generalizada |
| Repetibilidad | Nivel alto cuando se controlan la concentración de la suspensión y la presión | Puede desviarse por variaciones de alimentación y cambios manuales de configuración | Nivel alto cuando se han cualificado la intensidad y la cobertura | Nivel adecuado para lotes, menos preciso en zonas localizadas |
| Gestión ambiental | Gestión de residuos húmedos, lodos y niebla | Captación del polvo y limpieza y orden del área de trabajo con medios secos | Verificación según las especificaciones | Desgaste de los medios y gestión de la eliminación de compuestos líquidos |
Para trabajos relacionados con recubrimientos, el proceso también puede ajustarse a la guía de preparación de superficies para recubrimientos protectores cuando el fabricante busca un sustrato limpio y uniforme sin la carga de contaminación en suspensión típica del trabajo con abrasivos secos. Esto no significa que una máquina de chorreado húmedo sea siempre mejor, pero explica por qué suele considerarse para piezas de precisión, componentes visibles y etapas de pretratamiento técnico.
Especificaciones clave que conviene evaluar antes de comprar
La especificación de una máquina de chorreado húmedo debería partir del resultado de proceso requerido y avanzar hacia el equipo, no comenzar por la cabina más grande o la presión máxima anunciada. La lógica de compra adecuada parte de la familia de piezas: sustrato, dureza, geometría, estado de las rebabas, acabado objetivo, estado de las aristas, tiempo takt y criterios de inspección. Una máquina para preparar las aristas de herramientas de carburo no es automáticamente adecuada para eliminar cascarilla de piezas forjadas, esmerilar vidrio o dar un acabado estético a piezas 3C.
Intervalo y estabilidad de presión
El intervalo de presión útil importa, pero la estabilidad de la presión importa más. Muchas aplicaciones de precisión funcionan con presiones bajas o medias y dependen de que se mantengan constantes durante todo el turno. Los compradores deberían preguntar cómo regula la máquina la presión, con qué frecuencia se desvía durante los ciclos prolongados y si utiliza control basado en PID o solo ajuste manual.
Acondicionamiento de la suspensión y compatibilidad del abrasivo
El circuito de suspensión es una especificación esencial, no secundaria. Los equipos de compras deberían evaluar cómo agita la máquina la suspensión, cómo gestiona la sedimentación, cómo separa la contaminación, con qué frecuencia descarga sedimentos y lo fácil que es reponer abrasivo durante la producción. La compatibilidad del abrasivo también importa, porque los distintos grados y niveles de dureza generan acabados y patrones de desgaste diferentes.
Precisión de los ejes de movimiento y control de la boquilla
Cuando el objetivo del proceso depende de una zona concreta, el movimiento servoasistido es fundamental para el rendimiento. Si se propone una vinculación servoasistida de los ejes X/Y/Z, compruebe la precisión de posicionamiento y la repetibilidad del proceso para el redondeo de aristas, el tratamiento de geometrías complejas y las aplicaciones en las que la distancia de separación y la uniformidad de la trayectoria afectan directamente al resultado.
Rendimiento y tiempo de ciclo real
El tiempo de chorreado ofertado no equivale al rendimiento. La producción real depende de la carga, las fijaciones, el drenaje, la recuperación de recetas, la descarga y la inspección. Los compradores deberían calcular la producción de piezas aceptadas por turno y no solo el tiempo durante el que está activa la boquilla, especialmente al evaluar conceptos de máquina semiautomáticos frente a totalmente automatizados.
Planificación del espacio de trabajo, la superficie ocupada y los servicios
El espacio de la máquina debe evaluarse de dos maneras: el espacio de trabajo interior y la superficie exterior ocupada. La holgura interior debe permitir la pieza más grande, su fijación y el recorrido de movimiento de las boquillas. La planificación exterior debe contemplar las puertas de acceso, el espacio para mantenimiento, la demanda del compresor, el drenaje, la extracción, el suministro eléctrico y el movimiento seguro de los operarios alrededor de la instalación.
HMI, gestión de recetas y control de acceso
Si varias familias de piezas comparten una máquina, el almacenamiento de recetas es esencial. Una HMI moderna debería permitir guardar los ajustes por número de pieza, recuperarlos de forma uniforme y protegerlos mediante permisos de usuario. El historial de alarmas, los recordatorios de mantenimiento y los límites de parámetros también son valiosos porque reducen la dependencia del conocimiento informal de los operarios.
Extracción de niebla, gestión de residuos y funciones de seguridad
Aunque el chorreado húmedo reduce el polvo libre, sigue requiriendo buena visibilidad en la cámara, extracción controlada de niebla y una gestión práctica de los lodos. Los compradores deberían verificar los enclavamientos del recinto, las paradas de emergencia, la lógica de drenaje, el acceso para limpieza y si el mantenimiento diario puede realizarse con rapidez sin exponer a los operarios a suciedad o tiempos de inactividad innecesarios.
Adapte la máquina al modo de producción
Los errores de selección más costosos suelen deberse a una falta de adecuación y no a la calidad absoluta de la máquina. Una máquina de R&D puede ser ideal para desarrollar muestras, pero demasiado lenta para una producción repetitiva. Un sistema de alto rendimiento puede resultar antieconómico para trabajos de bajo volumen y gran variedad. Por tanto, seleccionar la máquina de chorreado húmedo adecuada significa ajustar la ventana de proceso, el nivel de automatización y el concepto de carga al ritmo real de fabricación.
Aplicaciones en distintos sectores
Las máquinas de chorreado húmedo se utilizan en múltiples sectores porque la misma familia de procesos puede adaptarse a objetivos funcionales, estéticos y de preparación. Un flujo de suspensión impulsado por boquilla puede preparar la arista de una plaquita de carburo, desbarbar una carcasa de aluminio mecanizada, eliminar cascarilla de un eje forjado, refinar un componente metálico AM, esmerilar un panel de vidrio o crear una textura mate uniforme en una carcasa de electrónica de consumo. El proceso subyacente es el mismo, pero la receta y la configuración del equipo cambian según el trabajo.
En la fabricación de herramientas, el proceso resulta especialmente valioso para controlar el radio de arista y acondicionar el filo antes del recubrimiento. Los fabricantes que trabajan con el redondeo de aristas de herramientas de corte utilizan el chorreado húmedo porque permite desarrollar el factor K de manera repetible y con menos agresividad superficial que muchos métodos en seco. En las cadenas de suministro de mecanizado de precisión, la misma lógica se aplica al desbarbado selectivo y la supresión de rebabas antes del montaje o la inspección.
En el trabajo general del metal, el chorreado húmedo suele utilizarse para eliminar rebabas, limpiar cascarilla de forja y realizar pretratamientos antes del acabado. En piezas con geometrías frágiles o superficies visibles, el impacto más amortiguado de un flujo de suspensión puede reducir el riesgo de crear una textura excesivamente agresiva. Por eso, el desbarbado de piezas metálicas es una categoría de aplicación habitual para los equipos de proceso húmedo, no solo para las células de acabado manual.
Otros sectores aplican el proceso al posprocesamiento de piezas de manufactura aditiva, el acondicionamiento superficial relacionado con el granallado, el esmerilado de vidrio y el acabado de dispositivos 3C. En todos estos casos, la ventaja no consiste simplemente en que la máquina pueda proyectar abrasivo sobre la pieza, sino en hacerlo de forma repetible con una receta estable que equilibre el efecto superficial, el aspecto y la practicidad de producción.
| Tipo de aplicación | Sector destinatario | Pieza habitual | Beneficio del proceso |
|---|---|---|---|
| Redondeo de aristas de herramientas de corte | Fabricación de herramientas de carburo | Plaquitas, brocas y fresas de mango | Preparación controlada de aristas y mejor disposición para el recubrimiento |
| Desbarbado de piezas metálicas | Suministro para automoción, mecanizado de precisión y metalurgia general | Soportes, carcasas y cuerpos de válvula | Desbarbado selectivo con una calidad superficial uniforme |
| Eliminación de cascarilla en piezas forjadas | Procesamiento del acero y forja | Varillas, ejes y piezas forjadas en bruto | Superficie más limpia para la inspección y el acabado posterior |
| Pretratamiento antes del recubrimiento | Fabricación, electrodomésticos y líneas de recubrimiento | Componentes de acero y aluminio | Limpieza uniforme y mayor consistencia del pretratamiento |
| Posprocesado de piezas AM | Fabricación aditiva | Piezas funcionales impresas en 3D de metal | Eliminación de partículas adheridas y mejora del aspecto |
| Granallado de piezas metálicas | Componentes mecánicos industriales y de automoción | Piezas metálicas sometidas a carga | Acondicionamiento funcional de la superficie exterior |
| Mateado de vidrio | Procesamiento de vidrio y productos de visualización | Paneles, cubiertas y elementos decorativos | Textura mate uniforme y aspecto visual homogéneo |
| Acabado de dispositivos 3C | Electrónica de consumo | Marcos, carcasas, envolventes y cubiertas | Suavidad estética controlada y acabado táctil |
Guía para seleccionar el equipo
La elección de una máquina de chorreado húmedo es, en esencia, una decisión de configuración. Las distintas líneas de producción necesitan diferentes equilibrios entre flexibilidad, rendimiento, precisión del movimiento, intervención del operario y lógica de manipulación de las piezas. Una máquina excelente para trabajos variados de R&D con piezas de muestra no será necesariamente la opción más económica para producir repetidamente grandes volúmenes de una sola geometría.
Un enfoque práctico consiste en dividir los equipos en niveles funcionales. En el extremo de bajo volumen se encuentran las células de desarrollo y las cabinas estándar para estudios de viabilidad, cualificación de procesos y trabajos flexibles de lotes pequeños. En un nivel intermedio están los sistemas de producción por lotes y de pieza individual, que permiten un flujo más disciplinado. En el extremo específico para cada aplicación se encuentran las máquinas de doble cámara, multieje, para piezas planas y para barras redondas, adaptadas a una familia de productos definida.
| Configuración o categoría de modelo | Escala de producción objetivo | Rango de tamaños de pieza | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| Célula flexible de laboratorio R&D | Desarrollo del proceso y validación de muestras | Piezas mixtas pequeñas y medianas | Alto | Pruebas, trabajos de cualificación y acabado de precisión en series cortas |
| Cabina manual estándar | Procesamiento técnico de bajo volumen | Piezas pequeñas | Medio | Reparaciones, lotes piloto y trabajos personalizados flexibles |
| Cabina de una cámara para procesamiento por lotes | Fabricación por lotes habitual | Piezas pequeñas y medianas | Medio a alto | Desbarbado repetitivo, preparación de aristas y acabado estético |
| Máquina dedicada para piezas individuales | Flujo estable de una pieza cada vez | Piezas individuales pequeñas y medianas | Alto | Tratamiento uniforme de familias de piezas definidas |
| Sistema de producción de doble cámara | Trabajos repetitivos de mayor rendimiento | Piezas pequeñas y medianas | Medio | Lógica de producción con carga y chorreado alternos |
| Sistema servo multieje para piezas complejas | Procesamiento sensible a la geometría | Componentes 3D complejos | Alto | Piezas con varias caras y acabado local dirigido |
| Máquina de gran espacio de trabajo para piezas planas | Producción de superficies amplias | Piezas planas o en forma de placa | Medio | Tratamiento uniforme de placas y paneles |
| Sistema continuo para barras redondas | Procesamiento de productos largos | Barras, ejes y material en barra | Medio | Desincrustación y acondicionamiento de piezas cilíndricas |
Para el desarrollo de procesos y los ensayos flexibles con muestras, el equipo de chorreado húmedo R&D RB-6 se adapta a un flujo de trabajo tipo laboratorio en el que las recetas pueden cambiar con frecuencia. Para la producción repetitiva por lotes, puede evaluarse una arquitectura de cabina estándar como la cabina de chorreado húmedo de una cámara SC-40 para el rendimiento y el control del proceso requeridos. Cuando la producción es el principal objetivo, puede evaluarse un sistema de chorreado húmedo de doble cámara DC-40 si un estudio del ciclo confirma que reduce la espera entre las fases de carga y chorreado. Valide la adecuación del procesamiento con piezas representativas.
Un buen proceso de selección debería ponderar simultáneamente cuatro factores: tamaño de la pieza, complejidad de la geometría, rendimiento objetivo y precisión requerida. Si se da demasiada importancia a uno de ellos y se ignoran los demás, la máquina resultante puede quedarse corta o acarrear costes innecesarios. La máquina de chorreado húmedo que mejor encaja suele ser la que adapta la lógica de carga y la ventana de proceso a la línea de producción, no la que presenta la lista de prestaciones más larga.
Consideraciones sobre costes, plazo de entrega y retorno de la inversión
El coste de una máquina de chorreado húmedo depende más del contenido de ingeniería que de la denominación general del proceso. Una cabina manual con recuperación sencilla y automatización limitada tiene una estructura de costes muy distinta a la de una célula de producción servoasistida con fijaciones a medida, movimiento programado de boquillas, extracción avanzada de niebla y gestión integrada de arena residual. Por esta razón, los compradores deberían evaluar el coste total por pieza aceptada y no solo el precio de la máquina.
El coste de capital suele depender de varios factores, como el tamaño de la cámara, el diseño del sistema de suspensión, la calidad de la bomba, los ejes de movimiento, las prestaciones del PLC y la HMI, el almacenamiento de recetas, la complejidad de las fijaciones, la capacidad de extracción, las especificaciones del revestimiento resistente al desgaste y el nivel de automatización de la carga o presentación de las piezas. La personalización para una familia de geometrías también puede aumentar el coste de ingeniería aunque, vista desde fuera, la mecánica de la máquina parezca sencilla.
El plazo de entrega debe considerarse orientativo y no absoluto. Las máquinas estándar suelen pasar más rápido por las etapas de ingeniería y fabricación que los sistemas específicos para piezas planas, formas complejas o producción de alto rendimiento con doble cámara. Las pruebas de proceso, los ensayos de aceptación y el perfeccionamiento de las fijaciones pueden alargar el calendario cuando la aprobación incluye el estado de las aristas, el aspecto estético o el rendimiento del recubrimiento posterior y no solo la limpieza básica.
El ROI suele resultar de varias mejoras operativas combinadas. Una máquina de chorreado húmedo puede reducir la mano de obra dedicada al desbarbado manual, disminuir los rechazos estéticos, estabilizar el pretratamiento antes del recubrimiento, reducir la variación entre operarios y favorecer resultados de acabado más previsibles. En aplicaciones con herramientas de carburo, también puede mejorar el control de la preparación de aristas antes del recubrimiento, lo que puede contribuir a un rendimiento posterior más uniforme.
El argumento económico más sólido suele darse en la fabricación de alto valor, donde la falta de uniformidad resulta costosa. Si una planta pierde margen por retrabajos, cuellos de botella en el acabado manual, aspecto estético inestable o variaciones superficiales que retrasan la inspección, el proceso húmedo puede justificarse por su disciplina y repetibilidad y no por la mayor tasa bruta de eliminación. Esta lógica coincide con los principios más amplios de calidad de fabricación del NIST, que hacen hincapié en ventanas de proceso validadas, control de la variación y sistemas de producción repetibles.
¿Por qué elegir DasiAuto?
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento industrial de superficies. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos permiten evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería de equipos puede integrar el sistema de chorreado, los utillajes, la automatización y la manipulación de piezas en torno a la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concretos debe establecerse mediante pruebas con muestras representativas. DasiAuto ofrece apoyo para la instalación, la formación de operarios y el soporte técnico continuo durante el flujo de producción.
Preguntas frecuentes
¿Existe una cantidad mínima de pedido para una máquina de chorreado húmedo?
Los equipos de capital suelen adquirirse por proyecto, en lugar de basarse en un MOQ como los consumibles. En la mayoría de los casos, el mínimo práctico es una máquina; el alcance final se define según el objetivo del proceso, el nivel de automatización, el tamaño de la cámara y las necesidades de fijación.
¿Deben enviarse piezas para realizar pruebas antes del pedido?
Sí. Las pruebas de proceso suelen ser la mejor manera de confirmar si una máquina de chorreado húmedo puede alcanzar el acabado requerido, el nivel de desbarbado, el estado de las aristas y el tiempo de ciclo objetivo en la pieza real. Las pruebas con muestras son especialmente importantes cuando importan tanto el aspecto como la geometría funcional.
¿Se puede personalizar una máquina de chorreado húmedo para una familia de productos?
Sí. Muchas instalaciones industriales se configuran en torno a una geometría de pieza, un método de carga o un requisito takt concretos para mejorar la uniformidad y reducir los errores de preparación. Los elementos que suelen personalizarse incluyen las boquillas, la trayectoria de movimiento, las fijaciones, la distribución de la cámara, la lógica de recuperación y la interfaz del operario.
¿Qué suele incluir la instalación y la puesta en servicio?
El alcance habitual incluye indicaciones para la colocación, comprobaciones de servicios, verificación del arranque, ajuste de parámetros, pruebas de funcionamiento y confirmación de que la máquina rinde según lo especificado. En los sistemas automatizados, la puesta en marcha también puede incluir la validación del movimiento, la configuración de recetas en la HMI, las pruebas de alarmas y la configuración de permisos de usuario.
¿Cuánta formación suele necesitar el operario?
La formación suele cubrir la preparación de la suspensión, la selección de recetas, la inspección de boquillas, la reposición de abrasivo, la descarga de sedimentos, el mantenimiento rutinario y la resolución básica de problemas. Las máquinas más automatizadas también requieren instrucciones sobre el uso de la HMI, la respuesta a alarmas y cómo evitar que se desvíe la ventana de proceso validada.
¿Qué asistencia posventa importa más para mantener la estabilidad a largo plazo?
Las áreas de asistencia más importantes son la disponibilidad de repuestos, el suministro de abrasivo compatible, la rapidez en la resolución de problemas y la optimización continua del proceso cuando los resultados empiezan a desviarse. El rendimiento a largo plazo depende de consumibles uniformes, un mantenimiento disciplinado y asistencia técnica capaz de restablecer rápidamente las condiciones de funcionamiento cualificadas.


