

Respuesta rápida
Una cabina de chorreado húmedo suele ser la opción más adecuada cuando una línea de producción necesita desbarbado preciso, preparación controlada de aristas, poco polvo en suspensión y un acabado técnico más uniforme que el que suele ofrecer el chorreado en seco. Al impulsar con aire comprimido una suspensión de agua y abrasivo dentro de un recinto cerrado, el proceso permite limpiar, texturizar, eliminar cascarilla y dar acabado estético de forma repetible en piezas metálicas, de carburo, de vidrio y fabricadas mediante fabricación aditiva. Para muchas aplicaciones de precisión, el chorreado húmedo en cabina ofrece un equilibrio práctico entre control del proceso, seguridad del operario y estabilidad de la calidad superficial.
| Factor principal | Conclusión habitual |
|---|---|
| Tipo de proceso | Chorreado abrasivo húmedo en recinto cerrado con recirculación de la suspensión |
| Perfil de presión | Normalmente baja o media, ajustada al material y al acabado deseado |
| Comportamiento del acabado | Superficie mate o satinada, fina y uniforme, con microerosión controlada |
| Condiciones de polvo | Muy poco polvo libre en suspensión en comparación con el chorreado en seco |
| Aplicaciones habituales | Redondeo de aristas, desbarbado, pretratamiento antes del recubrimiento, acabado de piezas fabricadas mediante fabricación aditiva (AM) y mateado de vidrio |
| Plazo de entrega | El plazo habitual es menor para las cabinas estándar y mayor para los sistemas de automatización personalizados |
Qué es una cabina de chorreado húmedo
Una cabina de chorreado húmedo es un recinto industrial cerrado diseñado para dirigir una suspensión de agua y medios abrasivos hacia una pieza en condiciones controladas. Dentro del ámbito más amplio del tratamiento de superficies, forma parte de la familia del chorreado abrasivo húmedo, también denominada en el lenguaje industrial chorreado con suspensión, chorreado húmedo con arena, Vapor Blasting o liquid honing. El formato de cabina se distingue de los sistemas de chorreado abierto y de las grandes instalaciones en línea altamente integradas porque reúne el recinto, el acceso del operario, la circulación de la suspensión y su recuperación en una sola celda de proceso.
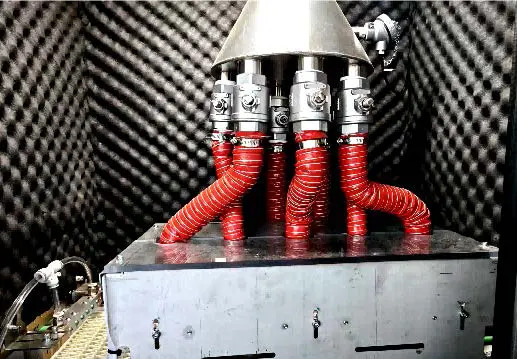
El término designa mucho más que una caja metálica con una pistola de chorreado. Una cabina de chorreado húmedo propiamente dicha integra un depósito de suspensión, un circuito de bombeo, un sistema de boquillas, el drenaje de la cámara, un circuito de recuperación, la extracción de niebla y controles que mantienen estable el proceso de una pieza a otra. Este diseño integrado explica por qué las cabinas se utilizan ampliamente en tareas de acabado de precisión cuyo objetivo no es simplemente eliminar material con rapidez, sino obtener un resultado superficial controlado.
Desde el punto de vista del proceso, la cabina utiliza abrasivo fino suspendido en agua en lugar de depender únicamente de medios secos. La fase acuosa cambia la forma en que las partículas impactan contra la superficie: reduce gran parte del polvo libre asociado al chorreado en seco convencional, amortigua el impacto y ayuda a arrastrar los finos usados y la contaminación eliminada fuera de la zona de chorreado. En muchas aplicaciones, esto produce un acabado superficial uniforme con menor tendencia a generar una textura agresiva o una eliminación excesiva e irregular en zonas concretas.
Esto es importante en industrias donde la geometría, el estado de las aristas y el aspecto influyen en el valor. Las herramientas de corte de carburo necesitan un redondeo de aristas controlado antes del recubrimiento. Las piezas metálicas mecanizadas con precisión suelen requerir la eliminación de rebabas sin dañar las superficies de sellado ni las zonas estéticas. Las piezas forjadas pueden necesitar la eliminación de cascarilla antes de la inspección o del acabado posterior. Los componentes fabricados mediante fabricación aditiva (AM) suelen requerir refinado superficial y eliminación de partículas sueltas. Los productos de vidrio y 3C pueden necesitar un efecto mate uniforme que no admita una intensidad de chorreado irregular.
Una cabina de chorreado húmedo también aporta ventajas prácticas en la planta. Como el proceso se realiza dentro de un recinto, las salpicaduras, el abrasivo y los lodos son más fáciles de controlar que en montajes de chorreado improvisados. El agua reduce el polvo libre, mejora el orden y la limpieza y, a menudo, facilita la integración del proceso en un entorno de fabricación más amplio. El formato de cabina también permite fijar las piezas de forma estable y colocar las boquillas repetidamente en la misma posición; ambos aspectos importan cuando se busca un acabado técnico controlado y no una limpieza basta guiada a mano.
Otro motivo por el que los compradores eligen sistemas de cabina es la repetibilidad. Una vez validados el tipo de abrasivo, la concentración de la suspensión, la presión, el ángulo de la boquilla, la distancia de separación y el tiempo de ciclo, los mismos ajustes se pueden recuperar y volver a utilizar. Por ello, una cabina de chorreado húmedo resulta especialmente adecuada para familias de piezas que se procesan en cada turno y necesitan el mismo resultado superficial medible con distintos operarios y lotes de producción.
Para los equipos de compras, la distinción clave es esta: una cabina de chorreado húmedo es tanto un equipo como una arquitectura de proceso. Su valor depende de lo bien que la estabilidad de la suspensión, la lógica de recuperación, la visibilidad, el sistema de control y el concepto de sujeción se ajusten a la familia de piezas procesada. La mejor cabina no siempre es la más grande ni la más automatizada; es aquella cuya ventana de proceso se ajusta a la tarea de fabricación con la menor variación y el mínimo desperdicio.
Cómo funciona una cabina de chorreado húmedo
Una cabina de chorreado húmedo funciona haciendo circular una mezcla en suspensión por un circuito cerrado de chorreado y acelerándola con aire comprimido hacia la pieza. Aunque el principio de funcionamiento es sencillo, la uniformidad de los resultados industriales depende de la fiabilidad con que la cabina gestione el estado de la suspensión, la estabilidad de la presión, el movimiento de las boquillas, la recuperación y la visibilidad interior.
Mezcla y acondicionamiento de la suspensión
El proceso comienza en el depósito de suspensión, donde se mezclan agua y medios abrasivos hasta alcanzar un intervalo de concentración definido. Esa concentración no es arbitraria. Si es demasiado baja, disminuye la eficiencia del chorreado y el acabado puede quedar irregular. Si es demasiado alta, el flujo de la suspensión puede volverse inestable, aumentar la carga de la bomba y producir en la superficie un corte distinto del validado durante las pruebas del proceso.
La agitación o recirculación mantiene el abrasivo en suspensión. Sin este paso, las partículas más pesadas se sedimentan, el chorro cambia con el tiempo y la primera pieza de una serie puede no tener el mismo aspecto que la décima. También importa el tamaño del abrasivo: uno más fino permite redondear aristas con delicadeza y realizar acabados estéticos, mientras que medios más gruesos o duros son más adecuados para eliminar cascarilla, desbarbar con mayor intensidad o texturizar la superficie de forma más marcada.
Aceleración con aire comprimido dentro de la cabina
En la boquilla, el aire comprimido acelera la corriente de suspensión hacia la pieza. El efecto sobre la superficie depende de la presión, el tamaño de la boquilla, el ángulo de impacto, la velocidad de desplazamiento, la distancia de separación y la distribución del tamaño de las partículas. Estas variables actúan conjuntamente: un pequeño cambio en una de ellas puede modificar la tasa de eliminación, la rugosidad o el redondeo de las aristas más de lo previsto.
Como el agua transporta el abrasivo, el impacto es menos agresivo que el de un chorro completamente seco. El abrasivo sigue eliminando material, pero la fase acuosa modera el impacto y puede producir una textura más controlada. Por eso las cabinas de chorreado húmedo se utilizan ampliamente en piezas de precisión y superficies visibles donde no conviene un rugosificado agresivo en seco.
Recuperación, sedimentación y reutilización
Tras el impacto, la suspensión usada drena por el suelo de la cabina y vuelve a la sección de recuperación. El agua y el abrasivo reutilizables se reincorporan al circuito, mientras que los contaminantes eliminados, los finos fragmentados y los lodos se separan de la mezcla de trabajo. Esta estructura de recuperación de la suspensión en circuito cerrado constituye un elemento central para la uniformidad del proceso, porque una suspensión contaminada se comporta de forma distinta a una suspensión nueva y cualificada.
La sedimentación y la descarga de residuos no son simples comodidades de mantenimiento: cumplen una función de calidad. Si los residuos finos y el abrasivo fragmentado se acumulan durante demasiado tiempo, la cabina puede seguir funcionando, pero la uniformidad del acabado, la tasa de corte y el aspecto visual pueden empezar a variar. Por tanto, un diseño estable de cabina exige eliminar regularmente los contaminantes como parte del propio proceso.
Extracción de neblina y visibilidad de la cámara
El chorreado húmedo reduce el polvo, pero genera humedad y niebla atomizada dentro del recinto. Si disminuye la visibilidad, los operarios no pueden verificar bien la cobertura, comprobar la posición de la fijación ni vigilar el estado de las boquillas. Por ello, los sistemas de cabina utilizan extracción y gestión del flujo de aire para reducir la humedad en suspensión y mantener unas condiciones de trabajo adecuadas dentro de la cámara.
Lógica de control y estabilidad de la presión
La presión máxima es menos importante que mantener una presión estable durante toda la operación. En la preparación de aristas, el desbarbado técnico y el acabado estético, la diferencia entre un resultado aceptable y uno inaceptable suele depender más de la uniformidad que de la intensidad máxima. Por eso, muchos compradores industriales dan prioridad al control de presión en circuito cerrado y al manejo del HMI mediante recetas frente al simple ajuste manual.
El chorreado húmedo estable no se define por una sola lectura de presión, sino por la estabilidad de la suspensión, la presión y la recuperación durante todo el ciclo.
| Parámetro | Práctica industrial habitual | Importancia |
|---|---|---|
| Presión de trabajo | Normalmente se ajusta a niveles bajos o medios según el sustrato y el acabado deseado | Controla la energía de impacto y la intensidad de eliminación |
| Concentración de la suspensión | Suele mantenerse dentro de un intervalo validado de peso o volumen | Afecta a la velocidad de corte, la uniformidad del acabado y la repetibilidad |
| Tamaño de partícula abrasiva | En los trabajos de precisión son habituales las distribuciones granulométricas (PSD) de finas a medias | Influye en la rugosidad, la preparación de aristas y la textura visual |
| Demanda de caudal de aire | Depende del diámetro de la boquilla, la presión y el número de estaciones de chorreado | Determina la capacidad del compresor y la estabilidad del chorro |
| Tasa de consumo de medios | Varía según la durabilidad del abrasivo, la carga de contaminación y la intensidad del ciclo | Determina el coste de los consumibles y la frecuencia de reposición |
| Distancia de separación | Normalmente la fija la práctica del operario, la fijación o el programa de movimiento | Modifica la densidad de cobertura y la intensidad local del proceso |
| Sistema de control | Regulación manual o gestión de recetas mediante PLC/HMI | Reduce la variación en la preparación y agiliza el cambio de producto |
| Método de recuperación | Circulación en circuito cerrado con sedimentación y extracción de niebla | Ayuda a mantener la suspensión uniforme durante series más largas |
Cabina de chorreado húmedo frente al chorreado en seco y otros métodos
La cabina de chorreado húmedo suele compararse primero con una cabina de chorreado en seco, ya que ambos son procesos abrasivos en recinto cerrado. La diferencia es que el chorreado en seco proyecta el medio sin fase acuosa, lo que normalmente aumenta la agresividad y el polvo en suspensión, además de modificar el perfil superficial y las tareas de limpieza. En cambio, el chorreado húmedo suele elegirse cuando la uniformidad del acabado, la reducción del polvo y un impacto más suave importan tanto como la velocidad de decapado.
La comparación también se entiende mejor al incluir métodos de acabado relacionados. La visión general del proceso de chorreado abrasivo ayuda a situar el chorreado húmedo y el seco dentro de una misma familia, mientras que la terminología del granallado de pretensado recuerda a los compradores que no todos los procesos de impacto de medios tienen el mismo propósito. Por ejemplo, el acabado vibratorio puede alisar eficazmente muchas piezas pequeñas en grandes cantidades, pero no siempre ofrece el control localizado de una cabina de chorreado húmedo con boquilla guiada.
| Criterio de evaluación | Cabina de chorreado húmedo | Chorreado en seco | Granallado de pretensado | Acabado vibratorio |
|---|---|---|---|---|
| Objetivo principal | Limpieza controlada, desbarbado, preparación de aristas, texturizado y acabado estético | Decapado rápido, eliminación de óxido, rugosificado y limpieza general | Acondicionamiento funcional de superficies y tratamiento relacionado con tensiones residuales | Alisado por lotes y acabado en masa |
| Polvo en suspensión | Poco polvo libre, porque el agua retiene los finos | Alta, salvo que se utilice una extracción potente | Depende del proceso y es secundario respecto al control del granallado de pretensado | Poco polvo en suspensión, aunque los compuestos siguen requiriendo gestión |
| Carácter de la superficie | Acabado mate o satinado uniforme con impacto moderado | Es habitual obtener un perfil más rugoso y agresivo | Textura funcional de granallado de pretensado, no un refinado general del acabado | Suavizado general en ciclos más largos |
| Riesgo de incrustación de medios | Menor en muchos sustratos sensibles o más blandos | Mayor en algunas superficies blandas o recubiertas | Depende del medio y de la especificación del proceso | En general, bajo riesgo de incrustación por impacto proyectado |
| Control local del proceso | Alto cuando se controlan el ángulo de la boquilla, la distancia de separación y la fijación | Alta, pero con una mayor carga de gestión del polvo | De moderado a alto en células específicas de granallado de pretensado | Menor, porque la acción se produce en toda la carga |
| Repetibilidad | Alto cuando se controlan la suspensión y la presión | Bueno, aunque en los montajes más sencillos es frecuente la variación manual | Alta cuando se han cualificado la intensidad y la cobertura | Adecuado para lotes, pero menos preciso en zonas concretas de la superficie |
| Gestión ambiental | Gestión de lodos húmedos y niebla, y mantenimiento del agua | Captación de polvo, recuperación del medio seco y limpieza | Verificación que exige una especificación detallada | Desgaste de los medios y gestión de la eliminación de compuestos líquidos |
Para las plantas que evalúan la preparación antes del recubrimiento, una cabina de chorreado húmedo también puede encajar en un marco más amplio de prácticas de preparación de superficies para recubrimientos en las que la limpieza y la uniformidad son importantes, pero se desea evitar el exceso de polvo. No sustituye universalmente al chorreado en seco ni a los métodos de acabado en masa, pero a menudo ocupa el término medio más útil para piezas de precisión y superficies de valor añadido.
Especificaciones clave que conviene evaluar antes de comprar
Intervalo y estabilidad de presión
La primera pregunta no es hasta qué presión puede llegar el equipo, sino con qué precisión puede mantener un intervalo de funcionamiento útil. Muchas aplicaciones de producción reales funcionan por debajo de la capacidad máxima de la máquina y dependen de que ese nivel inferior se mantenga estable durante todo un turno. Una cabina cuya presión fluctúa puede parecer productiva en pruebas breves, pero producir un desbarbado variable o una textura irregular durante el uso habitual.
Diseño del circuito de suspensión y compatibilidad del abrasivo
El circuito de suspensión merece tanta atención como la boquilla de chorreado. Los compradores deben evaluar cómo mezcla la cabina la suspensión, evita la sedimentación, gestiona la contaminación y permite reponer regularmente agua y abrasivo. Si el circuito no mantiene la mezcla de trabajo de forma fiable, ni el tamaño de la cámara ni la sofisticación del panel de control garantizarán la uniformidad del acabado.
Trayectoria de las boquillas, fijación y precisión del movimiento
Para algunas piezas basta con un chorreado guiado a mano. Para otras, especialmente herramientas de carburo, piezas de geometría compleja y componentes de consumo visibles, es esencial que la trayectoria de las boquillas sea repetible. La diferencia entre un redondeo de aristas aceptable y uno excesivo puede deberse a la posición de la fijación, la distancia de separación y la repetibilidad del desplazamiento, y no solo a la presión nominal.
Rendimiento y tiempo de ciclo real
El tiempo de chorreado indicado rara vez cuenta toda la historia. El rendimiento real depende de la carga de piezas, el drenaje, la manipulación, los cambios, la recuperación de recetas, la descarga y la inspección. Los compradores deberían calcular cuántas piezas aceptadas se obtienen por turno, en lugar de fijarse solo en los segundos de boquilla activa, especialmente al comparar cabinas manuales con versiones semiautomáticas o automatizadas.
Tamaño de la cámara y espacio ocupado en planta
El espacio de trabajo interior debe admitir la pieza más grande, además de su fijación, el recorrido de las boquillas y el acceso del operario si la cabina es manual. El espacio exterior debe permitir la conexión del compresor, la gestión del agua, la extracción de niebla, la conexión eléctrica, el acceso para mantenimiento y la circulación segura alrededor de la máquina. Un tamaño excesivo aumenta los costes y el consumo de servicios, pero una cabina demasiado pequeña dificulta la carga y el acceso uniforme de las boquillas.
HMI, recetas y permisos de operador
Una cabina de producción que procesa varias familias de piezas debería guardar recetas validadas. La gestión de recetas mediante HMI reduce la dependencia del operario, acorta el tiempo de preparación y mejora la trazabilidad entre turnos. El control jerárquico de permisos también resulta útil porque limita las desviaciones imprevistas del proceso causadas por cambios de parámetros no autorizados.
Gestión de residuos abrasivos y control de niebla
El chorreado húmedo no elimina la limpieza; cambia el tipo de tarea. En lugar de acumulación de polvo seco, la planta gestiona lodos, abrasivo fragmentado y niebla en suspensión. Por tanto, al elegir una cabina conviene evaluar de forma práctica la retirada de sedimentos, la facilidad de descarga, el acceso para limpiar, el mantenimiento de la visibilidad y la intervención diaria necesaria para estabilizar el proceso.
Servicios y elementos de seguridad
El aire comprimido, la carga eléctrica y la gestión del agua deben evaluarse antes de la compra, no después de la entrega. Los enclavamientos, las paradas de emergencia, el sellado de puertas, la iluminación, la lógica de drenaje y el aislamiento para mantenimiento no son detalles opcionales. En una cabina, la seguridad de la operación diaria es inseparable de su eficiencia.
Aplicaciones en distintos sectores
Las cabinas de chorreado húmedo se utilizan en industrias donde el resultado superficial debe controlarse, no simplemente modificarse. El mismo proceso en recinto cerrado puede preparar una arista de carburo antes del recubrimiento, eliminar rebabas de componentes mecanizados, retirar cascarilla de piezas forjadas, refinar la superficie exterior de una pieza metálica fabricada mediante fabricación aditiva (AM) o crear un aspecto esmerilado uniforme en vidrio. El formato de cabina resulta especialmente útil cuando el valor de la familia de piezas hace que la repetibilidad importe más que la velocidad máxima de eliminación.
Las herramientas son uno de los ejemplos más claros. En la fabricación de herramientas de carburo, la preparación de las aristas de herramientas de corte se beneficia de un proceso capaz de desarrollar un factor K repetible y mantener la uniformidad de la superficie antes del recubrimiento. La misma lógica de proceso se aplica en las cadenas de suministro metalúrgicas, donde las aplicaciones de desbarbado de precisión requieren eliminar rebabas sin generar rugosidad excesiva ni dañar las aristas.
Las cabinas de chorreado húmedo también sirven tanto para el procesamiento funcional como para el estético. En el pretratamiento antes del recubrimiento pueden limpiar uniformemente el sustrato; en el acabado de piezas fabricadas mediante fabricación aditiva (AM) pueden eliminar partículas poco adheridas y suavizar la apariencia áspera de las superficies tal como se fabricaron; y en trabajos con vidrio y productos 3C pueden generar un aspecto mate controlado. La flexibilidad se obtiene modificando el abrasivo, la concentración, la presión, la trayectoria de las boquillas y el tiempo de ciclo, no cambiando el principio básico de la máquina.
| Tipo de aplicación | Sector destinatario | Pieza habitual | Beneficio del proceso |
|---|---|---|---|
| Redondeo de aristas de herramientas de corte | Herramientas de carburo y suministro para mecanizado | Plaquitas, brocas y fresas de mango | Preparación controlada de aristas y mejora de la preparación para el recubrimiento |
| Desbarbado de piezas metálicas | Automoción, mecanizado de precisión y metalurgia general | Carcasas, soportes y cuerpos de válvulas | Desbarbado selectivo con calidad superficial estable |
| Eliminación de cascarilla en piezas forjadas | Forja y procesamiento del acero | Varillas, ejes y piezas forjadas en bruto | Superficies más limpias para la inspección y el acabado posterior |
| Pretratamiento antes del recubrimiento | Fabricación, electrodomésticos y líneas de recubrimiento industrial | Componentes de acero y aluminio | Mayor uniformidad en la limpieza del sustrato antes del acabado |
| Posprocesado de piezas AM | Fabricación aditiva | Piezas funcionales impresas en 3D de metal | Eliminación de partículas adheridas y mejora del aspecto |
| Granallado de piezas metálicas | Componentes mecánicos para automoción e industria | Piezas metálicas sometidas a carga | Acondicionamiento funcional de la superficie exterior |
| Mateado de vidrio | Procesamiento de vidrio y productos de visualización | Carcasas, paneles y láminas decorativas | Efecto visual mate uniforme |
| Acabado de dispositivos 3C | Electrónica de consumo | Bastidores, carcasas y cubiertas | Suavidad estética y tacto controlados |
Guía para seleccionar el equipo
Elegir una cabina de chorreado húmedo consiste, en gran medida, en adaptar la configuración al modo de producción. Un laboratorio de desarrollo con una gran variedad de piezas necesita flexibilidad, ajustes sencillos de las recetas y cambios rápidos. Un proceso estable por lotes necesita fijaciones bien definidas y un rendimiento repetible de la cámara. Una familia de productos con geometría exigente puede necesitar movimiento servocontrolado y trayectorias de boquillas específicas, mientras que una pieza plana grande puede requerir más espacio de trabajo y no necesariamente el máximo nivel de automatización.
Por tanto, el concepto de cabina abarca más de un tipo de máquina. Las pequeñas celdas de R&D, las cabinas estándar de una cámara, las máquinas dedicadas a una sola pieza, las cabinas de producción de doble cámara y las variantes específicas para cada aplicación pueden pertenecer a la misma familia de equipos de chorreado húmedo y atender necesidades de fabricación muy distintas.
| Configuración o categoría de modelo | Escala de producción objetivo | Rango de tamaños de pieza | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| Célula flexible de laboratorio R&D | Estudios de viabilidad y desarrollo de muestras | Piezas mixtas pequeñas y medianas | Alto | Validación del proceso, pruebas y trabajos de precisión en series cortas |
| Cabina húmeda manual estándar | Producción de bajo volumen y trabajos técnicos bajo pedido | Piezas pequeñas | Medio | Reparaciones, lotes piloto y procesamiento personalizado flexible |
| Cabina de producción de una cámara | Fabricación por lotes habitual | Piezas pequeñas y medianas | Medio a alto | Desbarbado repetitivo, preparación de aristas y acabado estético |
| Cabina dedicada a una sola pieza | Flujo estable de una pieza | Piezas individuales pequeñas y medianas | Alto | Familias fijas de piezas que requieren un tratamiento uniforme |
| Cabina de producción de doble cámara | Trabajos repetitivos de mayor rendimiento | Piezas pequeñas y medianas | Medio | Secuencias alternas de carga y chorreado |
| Cabina servocontrolada multieje | Producción sensible a la geometría | Piezas 3D complejas | Alto | Tratamiento localizado y cobertura de varias caras |
| Cabina para placas con espacio de trabajo amplio | Procesamiento de superficies amplias | Piezas planas o en forma de placa | Medio | Tratamiento uniforme de placas, paneles y superficies anchas |
| Sistema continuo para barras o ejes | Procesamiento de productos largos | Varillas, barras y ejes | Medio | Eliminación de cascarilla y acondicionamiento de productos cilíndricos |
Para la cualificación inicial y las pruebas con distintos tipos de piezas, la RB-6 de chorreado húmedo para R&D se adapta a los trabajos flexibles con muestras, en los que las recetas pueden cambiar con frecuencia. Para la producción rutinaria por lotes, una cabina de producción estándar de una cámara suele encajar mejor porque permite una carga repetible, una organización estable de la cámara y un ritmo de producción más predecible.
La clave es evaluar conjuntamente cuatro variables: el tamaño de la pieza, la complejidad de su geometría, el rendimiento requerido y la tolerancia del acabado. Si una de ellas domina la decisión de compra mientras se ignoran las demás, la cabina de chorreado húmedo elegida puede rendir por debajo de lo esperado o tener un coste innecesario. En la práctica, la configuración más adecuada es la que se ajusta al patrón de producción real con el menor número de concesiones.
Consideraciones sobre costes, plazo de entrega y retorno de la inversión
Qué determina el coste de una cabina de chorreado húmedo
El precio de una cabina de chorreado húmedo depende menos de la denominación «chorreado húmedo» que del nivel de ingeniería que incorpora. Las dimensiones de la cámara, el diseño del depósito de suspensión, la calidad de la bomba, el número de boquillas, la protección contra el desgaste, el control del movimiento, las funciones del HMI, la extracción de niebla y las fijaciones influyen en el coste. Una cabina básica de accionamiento manual y una cabina servocontrolada con recetas pueden pertenecer a la misma familia de procesos, pero tener inversiones de capital muy distintas.
La personalización es otro factor importante. Una cabina adaptada a una familia de geometrías puede requerir boquillas especiales, fijaciones dedicadas, indexación controlada o automatización adicional, aunque el recinto parezca sencillo. Los compradores también deberían tener en cuenta los servicios, el consumo de abrasivo, los repuestos y la mano de obra de limpieza periódica, en lugar de fijarse únicamente en el precio de compra.
Lógica habitual de los plazos de entrega
Es mejor hablar del plazo de entrega en intervalos que hacer promesas. Las cabinas estándar suelen fabricarse más rápido porque su ingeniería ya está consolidada y requieren menos etapas de validación personalizada. Los sistemas específicos para una aplicación, especialmente los que incorporan trayectorias servocontroladas, fijaciones personalizadas o manipulación integrada, normalmente necesitan más desarrollo del proceso, pruebas de aceptación y ajustes de ensayo antes del envío.
Cómo suele justificarse el retorno de la inversión
El retorno de la inversión rara vez depende de un solo beneficio. En muchas fábricas, la justificación de una cabina de chorreado húmedo combina la reducción del trabajo manual de desbarbado, menos retrabajos, una calidad de acabado más estable, menos rechazos estéticos, una mejor preparación de las aristas antes del recubrimiento y menor variación entre operarios. Esta lógica multifactorial coincide con las directrices de control de procesos de fabricación, donde la repetibilidad y los intervalos de funcionamiento validados se consideran activos económicos y no ideales abstractos de calidad.
En las herramientas de carburo y de precisión, el retorno de la inversión también puede estar relacionado con el control del estado de las aristas antes del recubrimiento y un comportamiento más uniforme de la herramienta en las operaciones posteriores. En el pretratamiento antes del recubrimiento, puede derivarse de una mayor uniformidad del sustrato y de menos desechos en las operaciones de acabado posteriores. En las piezas estéticas, puede proceder de un mayor rendimiento de las superficies visibles.
Dónde suelen equivocarse los compradores
El error más común consiste en comparar la cabina únicamente con el salario de un operario manual. Así se ignoran las piezas desechadas, el tiempo de espera para inspección, las diferencias de aspecto, los retoques secundarios y las alteraciones del programa causadas por la variación. Otro error es comprar una cabina con especificaciones excesivas para un proceso de bajo volumen que no necesita esa automatización adicional.
Un modelo de retorno de la inversión más adecuado compara el coste total del proceso antes y después de instalar la cabina. Esto implica incluir la mano de obra, los consumibles, los servicios, las piezas rechazadas, los retrabajos, el espacio ocupado en planta y el valor de disponer de un proceso de acabado estable y documentado en lugar de uno manual que dependa de la habilidad del operario.
¿Por qué elegir DasiAuto?
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento industrial de superficies. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos permiten evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería de equipos puede integrar el sistema de chorreado, los utillajes, la automatización y la manipulación de piezas en torno a la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concretos debe establecerse mediante pruebas con muestras representativas. DasiAuto ofrece apoyo para la instalación, la formación de operarios y el soporte técnico continuo durante el flujo de producción.
Preguntas frecuentes
¿Hay una cantidad mínima de pedido para una cabina de chorreado húmedo?
En el caso de los equipos industriales, los pedidos suelen definirse por proyecto y no mediante una cantidad mínima como la de los consumibles. En la práctica, normalmente se pide una sola cabina, y el alcance final se determina según el tipo de pieza, el rendimiento objetivo, el nivel de automatización y la estabilidad de acabado requerida.
¿Conviene probar piezas de muestra antes de comprar una cabina de chorreado húmedo?
Sí. Las pruebas con muestras son uno de los pasos más útiles en la compra. Permiten confirmar si la cabina puede alcanzar el nivel de desbarbado, el estado de las aristas, el aspecto superficial y el tiempo de ciclo requeridos en el sustrato y la geometría reales, y no solo en una pieza de referencia genérica.
¿Se puede personalizar una cabina de chorreado húmedo para mis piezas?
Sí. La personalización suele abarcar la disposición de las boquillas, el diseño de las fijaciones, el tamaño de la cámara, el nivel de automatización, los ajustes de la suspensión y la lógica de las recetas. Cuanto más sensible sea la aplicación a la geometría, más importantes serán esos elementos personalizados.
¿Qué suele incluir la instalación y la puesta en servicio?
El alcance habitual incluye la verificación de los servicios, indicaciones para colocar la máquina, comprobaciones de puesta en marcha, ajuste de parámetros, pruebas funcionales y funcionamiento de prueba con piezas representativas. Los sistemas más avanzados también pueden requerir validar los movimientos, configurar el HMI, probar las alarmas y confirmar la aceptación frente a criterios de proceso definidos.
¿Cuánta formación necesita un operario para manejar bien una cabina de chorreado húmedo?
La formación básica suele cubrir la preparación de la suspensión, la reposición del abrasivo, la inspección de las boquillas, la selección de recetas, las rutinas de limpieza y el mantenimiento periódico. Si la cabina incluye automatización o programas guardados, los operarios también necesitan aprender la lógica de control, la respuesta a las alarmas y cómo evitar desviaciones respecto al intervalo de proceso cualificado.
¿Qué servicio posventa es más importante después de instalar la cabina?
Las áreas de soporte más importantes son la disponibilidad de repuestos, el suministro de abrasivos compatibles, la respuesta ante problemas y la ayuda para restablecer la estabilidad del proceso si los resultados superficiales empiezan a variar. El rendimiento de la cabina a largo plazo depende de contar con consumibles uniformes, un mantenimiento disciplinado y soporte técnico capaz de devolver rápidamente la máquina a sus condiciones de funcionamiento validadas.


