

Réponse rapide
Une cabine de sablage humide est généralement la mieux adaptée lorsqu’une ligne de production nécessite un ébavurage précis, une préparation maîtrisée des arêtes, peu de poussières en suspension dans l’air et une finition technique plus homogène que celle généralement obtenue par sablage à sec. En projetant une suspension d’eau et d’abrasifs à l’aide d’air comprimé à l’intérieur d’une enceinte étanche, le procédé favorise des opérations répétables de nettoyage, de texturation, d’élimination de la calamine et de finition esthétique sur des pièces métalliques, des pièces en carbure ou en verre, ainsi que des pièces issues de la fabrication additive. Pour de nombreuses applications de précision, le sablage humide en cabine offre un équilibre pratique entre maîtrise du procédé, sécurité des opérateurs et stabilité de la qualité de surface.
| Facteur clé | Conclusion type |
|---|---|
| Type de procédé | Sablage humide abrasif en enceinte fermée avec recirculation de la suspension |
| Profil de pression | Généralement faible à moyenne, réglée selon le matériau et la finition visée |
| Caractéristiques de la finition | Surface mate ou satinée, fine et homogène, avec une micro-érosion maîtrisée |
| Niveau de poussières | Très peu de poussières libres en suspension dans l’air par rapport au sablage à sec |
| Applications courantes | Préparation des arêtes, ébavurage, prétraitement avant revêtement, finition AM, dépolissage du verre |
| Délai de livraison | Le délai indicatif est plus court pour les cabines standard et plus long pour les systèmes d’automatisation sur mesure |
Qu’est-ce qu’une cabine de sablage humide ?
Une cabine de sablage humide est une enceinte industrielle étanche conçue pour projeter, dans des conditions maîtrisées, une suspension d’eau et d’abrasifs sur une pièce. Dans le domaine plus large du traitement de surface, elle appartient à la famille du sablage humide par abrasifs, également désigné dans le langage industriel par les termes slurry blasting, wet sandblasting, vapor blasting ou liquid honing. Le format en cabine se distingue des systèmes de sablage à l’air libre et des grandes installations en ligne hautement intégrées : il réunit l’enceinte, l’accès opérateur, la circulation de la suspension et sa récupération au sein d’une même cellule de traitement.
Le terme désigne bien davantage qu’un caisson métallique équipé d’un pistolet de sablage. Une véritable cabine de sablage humide intègre une cuve de suspension, un circuit de pompage, un système de buses, le drainage de la chambre, une boucle de récupération, l’extraction du brouillard et des commandes qui maintiennent des conditions de sablage stables d’une pièce à l’autre. Cette conception intégrée explique l’utilisation répandue des systèmes en cabine pour les travaux de finition de précision, dont l’objectif n’est pas simplement d’enlever rapidement de la matière, mais d’obtenir un résultat de surface maîtrisé.
Du point de vue du procédé, la cabine utilise des abrasifs fins en suspension dans l’eau, au lieu de s’appuyer uniquement sur des abrasifs secs. La phase aqueuse modifie la façon dont les particules frappent la surface. Elle réduit une grande partie des poussières libres associées au sablage à sec classique, amortit l’impact et aide à entraîner hors de la zone de sablage les fines usagées et les contaminants éliminés. Dans de nombreuses applications, cela permet d’obtenir une finition de surface uniforme et réduit la tendance à produire une texture agressive ou un enlèvement local excessif et aléatoire.
Cela compte dans les secteurs où la géométrie, l’état des arêtes et l’apparence influent tous sur la valeur. Les outils de coupe en carbure nécessitent une préparation maîtrisée des arêtes avant revêtement. Les pièces métalliques usinées avec précision doivent souvent être ébavurées sans endommager les surfaces d’étanchéité ni les zones esthétiques. Les pièces forgées peuvent nécessiter l’élimination de la calamine avant inspection ou finition en aval. Les composants AM nécessitent souvent un raffinement de surface et l’élimination des particules libres. Les produits en verre et les produits 3C peuvent exiger un effet mat uniforme, qui ne tolère pas une intensité de sablage irrégulière.
Une cabine de sablage humide offre aussi des avantages pratiques à l’échelle de l’usine. Comme le procédé se déroule dans une enceinte, les projections, les abrasifs et les boues sont plus faciles à gérer que dans des installations de sablage improvisées. L’eau réduit les poussières libres, ce qui facilite la propreté des lieux et permet souvent d’intégrer plus facilement le procédé à un environnement de fabrication plus large. Le format en cabine permet également un montage stable des pièces et un positionnement répétable des buses, deux éléments importants lorsque l’objectif est une finition technique maîtrisée plutôt qu’un nettoyage grossier guidé à la main.
La répétabilité constitue une autre raison pour laquelle les acheteurs choisissent les systèmes en cabine. Une fois le type d’abrasif, la concentration de la suspension, la pression, l’angle des buses, la distance de projection et le temps de cycle validés, les mêmes réglages peuvent être rappelés et réutilisés. Une cabine de sablage humide convient donc particulièrement aux familles de pièces traitées à chaque poste et qui doivent présenter le même résultat de surface mesurable, quels que soient l’opérateur ou le lot de production.
Pour les équipes chargées des achats, la distinction essentielle est la suivante : une cabine de sablage humide est à la fois un équipement et une architecture de procédé. Sa valeur dépend de l’adéquation entre la stabilité de la suspension, la logique de récupération, la visibilité, le système de commande et le concept de maintien des pièces, d’une part, et la famille de pièces à traiter, d’autre part. La meilleure cabine n’est pas toujours la plus grande ou la plus automatisée ; c’est celle dont la fenêtre de procédé correspond à la tâche de fabrication avec le moins de variabilité et de déchets.
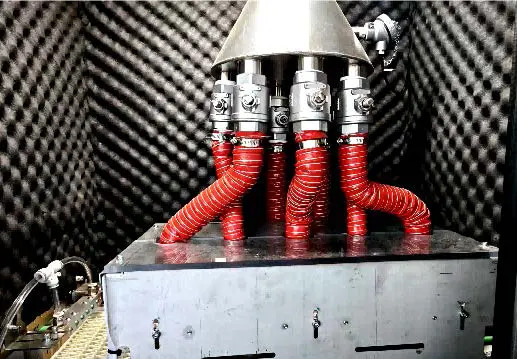
Comment fonctionne une cabine de sablage humide ?
Une cabine de sablage humide fonctionne en faisant circuler une suspension dans un circuit de sablage fermé et en l’accélérant vers la pièce à l’aide d’air comprimé. Le principe de fonctionnement est simple, mais la régularité des résultats industriels dépend de la fiabilité avec laquelle la cabine maîtrise l’état de la suspension, la stabilité de la pression, le mouvement des buses, la récupération et la visibilité à l’intérieur de l’enceinte.
Mélange et conditionnement de la suspension
Le procédé commence dans la cuve de suspension, où l’eau et les abrasifs sont mélangés jusqu’à atteindre une plage de concentration définie. Cette concentration n’est pas choisie arbitrairement. Si elle est trop faible, l’efficacité du sablage diminue et la finition peut devenir irrégulière. Si elle est trop élevée, l’écoulement de la suspension peut devenir instable, la charge de la pompe peut augmenter et la coupe appliquée à la surface peut différer de celle validée lors des essais de procédé.
L’agitation ou la recirculation maintient les abrasifs en suspension. Sans cette étape, les particules les plus lourdes se déposent, le jet de sablage évolue au fil du temps et la première pièce d’une série peut différer de la dixième. La granulométrie des abrasifs compte également : les abrasifs plus fins conviennent à la préparation délicate des arêtes et à la finition esthétique, tandis que les abrasifs plus grossiers ou plus durs sont mieux adaptés à l’élimination de la calamine, à un ébavurage plus poussé ou à une texturation de surface plus prononcée.
Accélération par air comprimé à l’intérieur de la cabine
Au niveau de la buse, l’air comprimé accélère le flux de suspension vers la cible. L’effet sur la surface dépend de la pression, de la taille de la buse, de l’angle d’impact, de la vitesse de déplacement, de la distance de projection et de la distribution granulométrique. Ces variables agissent ensemble ; une légère modification de l’une d’elles peut influer plus que prévu sur le taux d’enlèvement, la rugosité ou l’arrondi des arêtes.
Comme les abrasifs sont transportés dans l’eau, l’impact est moins agressif que dans un flux entièrement sec. Les abrasifs enlèvent toujours de la matière, mais la phase aqueuse modère l’impact et peut produire une texture mieux maîtrisée. C’est l’une des raisons pour lesquelles les cabines de sablage humide sont largement utilisées sur les pièces de précision et les surfaces visibles, où un rugosage agressif à sec serait indésirable.
Récupération, sédimentation et réutilisation
Après l’impact, la suspension usagée s’écoule par le fond de la cabine vers la section de récupération. L’eau et les abrasifs réutilisables sont remis en circulation, tandis que les contaminants éliminés, les fines d’abrasif brisées et les boues sont séparés du mélange de travail. Cette récupération de la suspension en circuit fermé est essentielle à la régularité du procédé, car une suspension contaminée se comporte différemment d’une suspension fraîche dont la conformité a été vérifiée.
La sédimentation et l’évacuation des déchets ne sont pas de simples commodités de maintenance. Elles contribuent à la qualité. Si les débris fins et les abrasifs brisés s’accumulent trop longtemps, la cabine peut continuer à fonctionner, mais l’homogénéité de la finition, la vitesse de coupe et l’apparence visuelle peuvent commencer à dériver. Une conception de cabine stable nécessite donc l’élimination régulière des contaminants dans le cadre même du procédé.
Extraction du brouillard et visibilité dans la chambre
Le sablage humide réduit les poussières, mais crée de l’humidité et un brouillard de fines gouttelettes à l’intérieur de l’enceinte. Si la visibilité baisse, les opérateurs ne peuvent pas vérifier efficacement la couverture, contrôler la position du montage ou surveiller l’état des buses. Les systèmes en cabine utilisent donc une extraction et une gestion du flux d’air afin de réduire l’humidité en suspension et de maintenir des conditions de travail adaptées dans la chambre.
Logique de commande et stabilité de la pression
La pression maximale compte moins que la stabilité de la pression pendant toute une série. Pour la préparation des arêtes, l’ébavurage technique et la finition esthétique, la différence entre un résultat acceptable et un résultat inacceptable tient souvent à la régularité plutôt qu’à l’intensité maximale. C’est pourquoi de nombreux acheteurs industriels privilégient la régulation de pression en boucle fermée et une commande par recettes via HMI plutôt qu’un simple réglage manuel.
La stabilité du sablage humide ne se résume pas à une seule mesure de pression ; elle repose sur la stabilité de la suspension, de la pression et de la récupération pendant tout le cycle.
| Paramètre | Pratique industrielle type | Pourquoi est-ce important ? |
|---|---|---|
| Pression de travail | Généralement réglée sur une plage faible à moyenne selon le substrat et la finition visée | Détermine l’énergie d’impact et l’intensité de l’enlèvement |
| Concentration de la suspension | Généralement maintenue dans une plage de concentration massique ou volumique validée | Influe sur la vitesse de coupe, l’homogénéité de la finition et la répétabilité |
| Granulométrie des abrasifs | Les plages PSD fines à moyennes sont courantes pour les travaux de précision | Influe sur la rugosité, la préparation des arêtes et la texture visuelle |
| Débit d’air requis | Dépend du diamètre des buses, de la pression et du nombre de postes de sablage | Détermine la capacité du compresseur et la stabilité du flux |
| Taux de consommation des abrasifs | Varie selon la durabilité des abrasifs, la charge de contamination et l’intensité du cycle | Détermine le coût des consommables et la fréquence de réapprovisionnement |
| Distance de projection | Généralement définie par les pratiques de l’opérateur, le montage ou le programme de mouvement | Modifie la densité de couverture et l’intensité locale du procédé |
| Système de commande | Régulation manuelle ou gestion des recettes par PLC/HMI | Réduit les variations de réglage et accélère les changements de produit |
| Méthode de récupération | Circulation en circuit fermé avec sédimentation et extraction du brouillard | Contribue à maintenir une suspension homogène lors des séries prolongées |
Cabine de sablage humide, sablage à sec et autres méthodes
Une cabine de sablage humide est souvent comparée d’abord à une cabine de sablage à sec, car les deux procédés abrasifs se déroulent en enceinte fermée. La différence est que le sablage à sec projette les abrasifs sans phase aqueuse, ce qui augmente généralement l’agressivité et les poussières en suspension dans l’air, tout en modifiant le profil de surface et la charge de nettoyage et de maintien de la propreté. À l’inverse, le sablage humide est généralement choisi lorsque la régularité de la finition, la réduction des poussières et un impact plus doux comptent autant que la vitesse brute de décapage.
La comparaison est également plus claire lorsqu’on inclut les procédés de finition voisins. La présentation générale du sablage par abrasifs aide à situer le sablage humide et le sablage à sec au sein d’une même famille, tandis que la terminologie du grenaillage de précontrainte rappelle aux acheteurs que les procédés reposant sur l’impact d’abrasifs n’ont pas tous le même objectif. Par exemple, la finition vibratoire peut être efficace pour lisser en vrac de nombreuses petites pièces, mais elle n’offre pas toujours le même contrôle local qu’une cabine de sablage humide à trajectoire de buse maîtrisée.
| Critère d’évaluation | Cabine de sablage humide | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire |
|---|---|---|---|---|
| Objectif principal | Nettoyage maîtrisé, ébavurage, préparation des arêtes, texturation, finition esthétique | Décapage rapide, élimination de la rouille, rugosification, nettoyage général | Conditionnement fonctionnel de la surface et traitement associé aux contraintes résiduelles | Lissage par lots et finition en vrac |
| Poussières en suspension | Peu de poussières libres, car l’eau retient les fines | Élevées, sauf si l’extraction est puissante | Dépend du procédé et reste secondaire par rapport à la maîtrise du grenaillage | Peu de poussières en suspension dans l’air, bien que les composés doivent tout de même être gérés |
| Caractéristiques de surface | Finition mate ou satinée homogène grâce à un impact modéré | Un profil plus rugueux et plus agressif est courant | Texture fonctionnelle obtenue par grenaillage plutôt qu’affinage général de la finition | Lissage étendu sur des temps de cycle plus longs |
| Risque d’incrustation d’abrasifs | Plus faible sur de nombreux substrats sensibles ou plus tendres | Plus élevé sur certaines surfaces tendres ou revêtues | Dépend des abrasifs et des spécifications du procédé | Risque généralement faible d’incrustation par impact de particules projetées |
| Maîtrise locale du procédé | Élevée si l’angle de la buse, la distance de projection et le montage sont maîtrisés | Élevée, mais avec une charge accrue de gestion des poussières | Moyenne à élevée dans les cellules dédiées au grenaillage | Plus faible, car l’action s’exerce sur l’ensemble du lot |
| Répétabilité | Élevée lorsque la suspension et la pression sont maîtrisées | Bonne, mais les dérives liées aux réglages manuels sont courantes dans les configurations plus simples | Élevée lorsque l’intensité et la couverture ont été qualifiées | Bonne pour les lots, moins précise sur des zones de surface spécifiques |
| Gestion environnementale | Boues humides, maîtrise du brouillard et entretien de l’eau | Collecte des poussières, récupération des abrasifs secs et maintien de la propreté | Vérification exigeante en matière de spécifications | Usure des abrasifs et gestion de l’élimination des composés liquides |
Dans les usines qui évaluent la préparation avant revêtement, une cabine de sablage humide peut également s’inscrire dans des pratiques plus générales de préparation des surfaces pour les revêtements où la propreté et la régularité sont importantes, mais où un excès de poussières est indésirable. Elle ne remplace pas universellement le sablage à sec ni les méthodes de finition en vrac, mais représente souvent une solution intermédiaire particulièrement utile pour les pièces de précision et les surfaces à valeur ajoutée.
Spécifications clés à évaluer avant l’achat
Plage de pression et stabilité de la pression
La première question n’est pas de savoir quelle pression maximale la cabine peut atteindre, mais avec quelle précision elle peut maintenir une plage de fonctionnement utile. De nombreuses applications réelles de production utilisent une pression inférieure à la capacité maximale de la machine et dépendent de la stabilité de cette plage basse pendant un poste entier. Une cabine dont la pression dérive peut sembler productive lors d’essais courts, mais produire un ébavurage variable ou une texture irrégulière en utilisation courante.
Conception du circuit de suspension et compatibilité des abrasifs
Le circuit de suspension mérite autant d’attention que la buse de sablage. Les acheteurs devraient évaluer la manière dont la cabine mélange la suspension, empêche la décantation, gère la contamination et permet le réapprovisionnement régulier en eau et en abrasifs. Si le circuit ne maintient pas le mélange de travail de façon fiable, ni la taille de la chambre ni la sophistication du panneau de commande ne garantiront la régularité de la finition.
Trajectoire des buses, montage des pièces et précision des mouvements
Pour certaines pièces, un sablage guidé à la main suffit. Pour d’autres, notamment les outils en carbure, les pièces de géométrie complexe et les composants grand public visibles, la répétabilité de la trajectoire des buses est essentielle. La différence entre un arrondi des arêtes acceptable et excessif peut dépendre de la position du montage, de la distance de projection et de la répétabilité du déplacement, plutôt que de la seule pression nominale.
Débit et temps de cycle réel
La durée de sablage indiquée dans un devis ne suffit que rarement à décrire l’ensemble du cycle. Le débit réel dépend du chargement des pièces, du drainage, de la manutention, des changements de série, du rappel des recettes, du déchargement et de l’inspection. Les acheteurs devraient calculer le nombre de pièces acceptées par poste au lieu de considérer uniquement les secondes pendant lesquelles les buses fonctionnent, en particulier lorsqu’ils comparent des cabines manuelles à des versions semi-automatiques ou automatisées.
Taille de la chambre et encombrement dans l’usine
L’espace de travail intérieur doit convenir à la pièce la plus grande, ainsi qu’à son montage, au débattement des buses et, si la cabine est manuelle, à l’accès de l’opérateur. L’encombrement extérieur doit permettre le raccordement du compresseur, la gestion de l’eau, l’extraction du brouillard, l’alimentation électrique, l’accès pour la maintenance et les déplacements sécurisés autour de la machine. Une cabine surdimensionnée augmente les coûts et les besoins en utilités, tandis qu’une cabine trop petite impose un chargement peu pratique et un accès irrégulier des buses.
HMI, recettes et droits des opérateurs
Une cabine de production qui traite plusieurs familles de pièces devrait enregistrer les recettes validées. La gestion des recettes par HMI réduit la dépendance à l’opérateur, raccourcit le temps de réglage et améliore la traçabilité d’un poste à l’autre. La gestion hiérarchisée des droits est également utile, car elle limite les dérives imprévues du procédé causées par des changements de paramètres non autorisés.
Gestion des déchets abrasifs et maîtrise du brouillard
Le sablage humide ne supprime pas le nettoyage ; il en modifie la nature. Au lieu de poussières sèches accumulées, l’usine doit gérer les boues, les abrasifs brisés et le brouillard en suspension. Le choix d’une cabine doit donc inclure l’examen pratique de l’élimination des sédiments, de la facilité d’évacuation, de l’accès pour le nettoyage, du maintien de la visibilité et de l’ampleur des interventions quotidiennes nécessaires pour stabiliser le procédé.
Utilités et dispositifs de sécurité
L’air comprimé, la charge électrique et la gestion de l’eau doivent être évalués avant l’achat, et non après la livraison. Les verrouillages de sécurité, les arrêts d’urgence, l’étanchéité de la porte, l’éclairage, la logique de drainage et l’isolement lors de la maintenance ne sont pas des détails facultatifs. Dans un environnement en cabine, la sécurité de l’exploitation courante est indissociable de son efficacité.
Applications dans différents secteurs
Les cabines de sablage humide sont utilisées dans les secteurs où le résultat de surface doit être maîtrisé, et pas simplement modifié. Ce même procédé en enceinte peut préparer une arête en carbure avant revêtement, éliminer les bavures de composants usinés, décalaminer des pièces forgées, affiner la surface externe d’une pièce métallique AM ou créer un aspect dépoli uniforme sur le verre. Le format en cabine est particulièrement utile lorsque la famille de pièces a suffisamment de valeur pour que la répétabilité compte davantage que la vitesse maximale d’enlèvement.
L’outillage en est l’un des exemples les plus nets. Dans la fabrication du carbure, la préparation des arêtes des outils de coupe bénéficie d’un procédé capable de produire un facteur K répétable tout en maintenant la régularité de surface avant le revêtement. La même logique de procédé se retrouve dans les chaînes d’approvisionnement du travail des métaux, où les applications d’ébavurage de précision nécessitent l’élimination des bavures sans créer une rugosité excessive ni endommager les arêtes.
Les cabines de sablage humide servent aussi bien au traitement fonctionnel qu’à la finition esthétique. Pour le prétraitement avant revêtement, elles peuvent produire un substrat nettoyé de façon homogène ; pour la finition AM, elles peuvent éliminer les particules faiblement adhérentes et atténuer l’aspect visuellement brut des surfaces dans leur état de fabrication ; dans le travail du verre et des produits 3C, elles peuvent créer un aspect mat maîtrisé. Cette flexibilité vient du changement d’abrasif, de concentration, de pression, de trajectoire des buses et de temps de cycle, et non d’une modification du principe de base de la machine.
| Type d’application | Secteur cible | Pièce type | Avantage apporté par le procédé |
|---|---|---|---|
| Préparation des arêtes des outils de coupe | Outillage en carbure et secteur de l’usinage des métaux | Plaquettes, forets et fraises en bout | Préparation maîtrisée des arêtes et amélioration de l’aptitude au revêtement |
| Ébavurage de pièces métalliques | Automobile, usinage de précision et travail général des métaux | Boîtiers, supports et corps de vanne | Ébavurage sélectif avec une qualité de surface stable |
| Élimination de la calamine sur les pièces forgées | Forge et transformation de l’acier | Tiges, arbres et ébauches forgées | Surfaces plus propres pour l’inspection et la finition en aval |
| Prétraitement avant revêtement | Lignes de fabrication, d’électroménager et de revêtement industriel | Composants en acier et en aluminium | Propreté plus régulière du substrat avant finition |
| Post-traitement de pièces AM | Fabrication additive | Pièces fonctionnelles métalliques imprimées en 3D | Élimination des particules adhérentes et amélioration de l’apparence |
| Grenaillage de précontrainte de pièces métalliques | Composants mécaniques automobiles et industriels | Pièces métalliques sollicitées | Conditionnement fonctionnel de la surface extérieure |
| Dépolissage du verre | Transformation du verre et produits d’affichage | Couvercles, panneaux et feuilles décoratives | Effet mat visuel homogène |
| Finition de produits 3C | Électronique grand public | Cadres, coques, boîtiers et couvercles | Lissage esthétique maîtrisé et toucher contrôlé |
Guide de sélection des équipements
Le choix d’une cabine de sablage humide consiste surtout à faire correspondre la configuration au mode de production. Un laboratoire de développement traitant des pièces variées a besoin de flexibilité, d’un réglage facile des recettes et de changements rapides. Un procédé stable par lots nécessite des montages rigoureux et des performances de chambre répétables. Une famille de pièces à la géométrie exigeante peut nécessiter des mouvements servo-commandés et des trajectoires de buses dédiées, tandis qu’une grande pièce plate peut nécessiter un espace de travail plus large plutôt qu’un niveau maximal d’automatisation.
Le concept de cabine couvre donc plusieurs types de machines. Les petites cellules de R&D, les cabines standard à chambre unique, les machines dédiées au traitement pièce par pièce, les cabines de production à double chambre et les variantes spécifiques à une application peuvent toutes appartenir à la même famille d’équipements de sablage humide, tout en répondant à des besoins de fabrication très différents.
| Configuration ou gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| Cellule flexible à l’échelle d’un laboratoire de R&D | Études de faisabilité et développement d’échantillons | Pièces variées de petite à moyenne taille | Élevé | Validation du procédé, essais et travaux de précision en petites séries |
| Cabine humide standard à commande manuelle | Production à faible volume et travaux techniques à la commande | Petites pièces | Moyen | Travaux de réparation, lots pilotes et traitement flexible sur mesure |
| Cabine de production à chambre unique | Fabrication courante par lots | Pièces de petite à moyenne taille | Moyen à élevé | Ébavurage répétitif, préparation des arêtes et finition esthétique |
| Cabine dédiée au traitement pièce par pièce | Flux stable, une pièce à la fois | Pièces individuelles de petite à moyenne taille | Élevé | Familles de pièces définies nécessitant un traitement homogène |
| Cabine de production à double chambre | Travaux répétitifs à débit plus élevé | Pièces de petite à moyenne taille | Moyen | Séquences alternées de chargement et de sablage |
| Cabine servo-commandée multiaxes | Production de pièces sensibles à la géométrie | Pièces 3D complexes | Élevé | Traitement local ciblé et couverture de plusieurs faces |
| Cabine pour pièces en forme de plaque avec grand espace de travail | Traitement de grandes surfaces | Pièces plates ou en forme de plaque | Moyen | Traitement homogène de plaques, panneaux et grandes surfaces |
| Système continu pour tiges ou arbres | Traitement de produits longs | Tiges, barres et arbres | Moyen | Décalaminage et conditionnement de produits cylindriques |
Pour la qualification préliminaire et les essais sur des pièces variées, on peut utiliser l’unité de sablage humide RB-6 pour la R&D qui convient aux essais flexibles sur échantillons, où les recettes peuvent changer fréquemment. Pour la production courante par lots, une configuration standard comme la cabine de production à chambre unique est généralement mieux adaptée, car elle permet un chargement répétable, une organisation stable de la chambre et un rythme de production plus prévisible.
L’essentiel est d’évaluer ensemble quatre variables : la taille des pièces, la complexité de leur géométrie, le débit requis et la tolérance de finition. Si l’une d’elles domine la décision d’achat tandis que les autres sont ignorées, la cabine de sablage humide choisie risque d’être insuffisamment performante ou d’entraîner des coûts superflus. En pratique, la configuration la mieux adaptée est celle qui correspond au mode de production réel en limitant au maximum les compromis.
Coût, délai et considérations de retour sur investissement
Quels facteurs déterminent le coût d’une cabine de sablage humide ?
Le prix d’une cabine de sablage humide dépend moins de l’appellation « sablage humide » que du niveau d’ingénierie de la machine. Les dimensions de la chambre, la conception de la cuve de suspension, la qualité de la pompe, le nombre de buses, la protection contre l’usure, la commande des mouvements, les fonctions HMI, l’extraction du brouillard et les montages influent tous sur le coût. Une cabine de base à commande manuelle et une cabine servo-commandée pilotée par recettes peuvent relever de la même famille de procédés tout en présentant des niveaux d’investissement très différents.
La personnalisation constitue un autre facteur majeur. Une cabine adaptée à une famille de géométries peut nécessiter des buses spéciales, des montages dédiés, un indexage contrôlé ou une automatisation supplémentaire, même si l’enceinte elle-même paraît simple. Les acheteurs devraient également tenir compte des utilités, de la consommation d’abrasifs, des pièces de rechange et du travail de nettoyage courant, au lieu de se concentrer uniquement sur le prix d’achat.
Principes habituels des délais de livraison
Il est préférable d’aborder les délais de livraison sous forme de fourchettes plutôt que de promesses. La fabrication des cabines standard est généralement plus rapide, car leur conception est déjà éprouvée et nécessite moins d’étapes de validation sur mesure. Les systèmes conçus pour une application particulière, notamment ceux intégrant des trajectoires servo-commandées, des montages personnalisés ou une manutention intégrée, nécessitent habituellement davantage de développement du procédé, d’essais de réception et de réglages avant expédition.
Comment le ROI est généralement justifié
Le retour sur investissement repose rarement sur un seul avantage. Dans de nombreuses usines, l’intérêt d’une cabine de sablage humide tient à la réduction du travail manuel d’ébavurage et des retouches, à une qualité de finition plus stable, à la diminution des rebuts esthétiques, à une meilleure préparation des arêtes avant revêtement et à une variabilité moindre entre opérateurs. Cette logique multifactorielle concorde avec les principes plus généraux de maîtrise des procédés de fabrication, où la répétabilité et les plages de fonctionnement validées sont considérées comme des atouts économiques plutôt que comme de simples idéaux abstraits de qualité.
Dans le domaine du carbure et de l’outillage de précision, le ROI peut aussi être lié à la maîtrise de l’état des arêtes avant revêtement et à un comportement plus homogène des outils en aval. Pour le prétraitement avant revêtement, il peut découler de la régularité du substrat et d’une baisse des rebuts lors des opérations de finition ultérieures. Pour les pièces esthétiques, il peut provenir d’un meilleur rendement sur les surfaces visibles.
Erreurs de calcul fréquentes chez les acheteurs
L’erreur la plus fréquente consiste à comparer une cabine uniquement au salaire d’un opérateur manuel. Ce calcul ignore les rebuts, le temps d’attente lié à l’inspection, l’inconstance de l’apparence, les retouches secondaires et les perturbations du planning dues aux variations. Une autre erreur consiste à acheter une cabine surdimensionnée pour un procédé à faible volume qui n’a pas besoin de l’automatisation supplémentaire.
Un meilleur modèle de ROI compare le coût total du procédé avant et après l’installation de la cabine. Il faut donc inclure la main-d’œuvre, les consommables, les utilités, les pièces rejetées, les retouches, l’espace au sol et la valeur d’un procédé de finition stable et documenté, plutôt que dépendant du savoir-faire manuel.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide destinés au traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme expliqué dans À propos de DasiAuto.
Les essais d’application et le développement du procédé permettent d’évaluer les abrasifs et les paramètres de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces autour de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle donnée doit être établie au moyen d’essais représentatifs sur échantillons. DasiAuto assure l’installation, la formation des opérateurs et un soutien technique continu tout au long du processus de production.
Questions fréquentes
Existe-t-il une quantité minimale de commande pour une cabine de sablage humide ?
Pour les équipements industriels, les commandes sont généralement établies par projet plutôt que selon une quantité minimale, comme c’est le cas pour les consommables. En pratique, le minimum est habituellement d’une cabine ; le périmètre final dépend du type de pièce, du débit visé, du niveau d’automatisation et de la stabilité de finition requise.
Faut-il tester des pièces échantillons avant d’acheter une cabine de sablage humide ?
Oui, les essais sur des pièces échantillons comptent parmi les étapes les plus utiles du processus d’achat. Ils aident à vérifier si la cabine peut atteindre le niveau d’ébavurage, l’état des arêtes, l’apparence de surface et le temps de cycle requis sur le substrat et la géométrie réels, plutôt que sur une pièce générique de référence.
Une cabine de sablage humide peut-elle être adaptée à mes pièces ?
Oui. La personnalisation porte couramment sur la disposition des buses, la conception des montages, la taille de la chambre, le niveau d’automatisation, les réglages de la suspension et la logique des recettes. Plus l’application est sensible à la géométrie, plus ces éléments personnalisés prennent de l’importance.
Que comprennent généralement l’installation et la mise en service ?
Le périmètre habituel comprend la vérification des utilités, des conseils sur le positionnement de la machine, les contrôles de démarrage, le réglage des paramètres, les essais fonctionnels et un fonctionnement d’essai sur des pièces représentatives. Les systèmes plus avancés peuvent également nécessiter la validation des mouvements, la configuration HMI, des essais d’alarmes et la confirmation de réception selon des critères de procédé définis.
Quelle formation faut-il à un opérateur pour bien utiliser une cabine de sablage humide ?
La formation de base porte généralement sur la préparation de la suspension, le réapprovisionnement en abrasifs, l’inspection des buses, le choix des recettes, les routines de nettoyage et la maintenance courante. Lorsque la cabine comprend une automatisation ou des programmes enregistrés, les opérateurs doivent également être formés à la logique de commande, à la réponse aux alarmes et aux moyens d’éviter de s’écarter de la fenêtre de procédé qualifiée.
Quel service après-vente est le plus important après l’installation de la cabine ?
Les principaux aspects du soutien sont la disponibilité des pièces de rechange, l’approvisionnement en abrasifs adaptés, la réactivité en cas de dépannage et l’aide au rétablissement de la stabilité du procédé si les résultats de surface commencent à dériver. Les performances à long terme de la cabine dépendent de consommables réguliers, d’une maintenance rigoureuse et d’un soutien technique capable de rétablir rapidement les conditions de fonctionnement validées de la machine.


