

Réponse rapide
Une machine de sablage humide convient à une ligne de production qui exige une finition de surface contrôlée, peu de poussières en suspension et des résultats répétables sur des pièces de précision. Au lieu de projeter uniquement des abrasifs secs, elle utilise de l’eau, des abrasifs et de l’air comprimé pour former un jet de boue qui nettoie, ébavure, prépare les arêtes, décalamine ou texture la pièce avec un impact plus uniforme. Pour les outils en carbure, les pièces métalliques usinées, les composants issus de la fabrication additive, le verre et les boîtiers 3C, une machine de sablage humide correctement spécifiée surpasse souvent le sablage à sec lorsque la régularité de finition importe autant que la vitesse d’enlèvement.
| Facteur essentiel | Conclusion habituelle |
|---|---|
| Type de procédé | Sablage abrasif humide avec boue aqueuse |
| Profil de travail | Pression généralement faible à moyenne, réglée selon le substrat et la finition visée |
| Résultat de surface | Finition uniforme mate, satinée ou technique maîtrisée |
| Comportement des poussières | Très peu de poussières libres en suspension par rapport au sablage à sec |
| Usages courants | Préparation des arêtes, ébavurage, préparation avant revêtement, finition de pièces issues de la fabrication additive (AM), dépolissage du verre |
| Profil de livraison | Le délai habituel est plus court pour les cabines standard et plus long pour l’automatisation personnalisée |
Qu’est-ce qu’une machine de sablage humide ?
Une machine de sablage humide est un équipement industriel conçu pour accélérer un mélange d’eau et d’abrasifs vers une pièce dans une enceinte contrôlée. En terminologie de traitement de surface, elle appartient à la branche humide de la famille plus large des procédés de sablage abrasif. Selon le contexte de l’application, les acheteurs peuvent également rencontrer des termes apparentés tels que machine de sablage au sable humide, machine de sablage en suspension, machine de sablage humide ou système de rodage liquide.
Cette machine n’est pas simplement une sableuse à sec à laquelle on aurait ajouté de l’eau pour maîtriser les poussières. Sa caractéristique est un circuit de boue recirculée dans lequel l’eau transporte les abrasifs, modifie la dynamique de l’impact et permet une récupération en boucle fermée. Cette conception influe sur la qualité de finition, le comportement des consommables, la propreté de la cabine et la répétabilité en production.
Dans l’industrie, une machine de sablage humide est choisie lorsque l’objectif de surface exige davantage de maîtrise qu’un décapage agressif à sec. Les objectifs courants comprennent l’élimination des bavures sans rugosification importante, la préparation des arêtes d’outils en carbure, le décalaminage de pièces forgées ou de barres, une préparation technique avant revêtement, l’élimination des résidus de poudre libre sur les pièces issues de la fabrication additive (AM), la texturation esthétique et le dépolissage fin du verre. Le procédé peut être réglé d’un affinage doux à un nettoyage plus énergique, mais il est généralement choisi pour sa maîtrise plutôt que pour son agressivité maximale.
Ses avantages essentiels sont pratiques. L’eau supprime une grande partie des poussières libres associées au sablage à sec. La phase fluide aide à évacuer les fines usées et les contaminants détachés de la zone d’impact. Sur de nombreux substrats sensibles ou plus tendres, elle peut réduire la tendance des abrasifs à s’incruster dans la surface. Il en résulte souvent une finition plus fine et plus uniforme, notamment lorsque le mouvement des buses, la pression et la concentration de la boue sont maîtrisés ensemble.
La répétabilité du procédé est une deuxième raison pour laquelle les ingénieurs spécifient une machine de sablage humide. Une fois validés les abrasifs adaptés, leur concentration, la plage de pression, l’angle de buse et le temps de cycle, le procédé peut être reproduit avec une variation relativement faible d’un opérateur à l’autre. C’est particulièrement important pour les pièces soumises à une exigence d’aspect visible ou à une spécification fonctionnelle étroite, comme un rayon d’arête contrôlé avant revêtement ou un profil ébavuré avant montage.
Pour les équipes d’achat, l’essentiel est qu’une machine de sablage humide constitue à la fois une plateforme et un système de procédé. La conception de la cuve, la logique de récupération, la maîtrise des sédiments, l’extraction du brouillard, les réglages de l’IHM, la précision des mouvements et la stabilité des consommables influent tous sur le résultat final. Acheter une machine sans définir la finition visée, la gamme de substrats et le rythme de production mène souvent à une solution sous-dimensionnée ou à un investissement inutilement élevé.
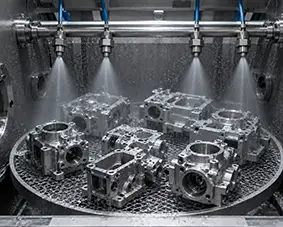
Comment fonctionne une machine de sablage humide ?
Une machine de sablage humide fait circuler une boue d’eau et d’abrasifs dans un système de sablage étanche, puis utilise de l’air comprimé pour accélérer cette boue à travers une ou plusieurs buses vers la pièce. Bien que le principe soit simple, la stabilité des performances industrielles dépend de la capacité de la machine à maîtriser l’état de la boue, la pression de sablage, la trajectoire, la récupération, l’évacuation des sédiments et la visibilité dans la cabine.
Préparation de la boue et mise en suspension des abrasifs
Le procédé commence dans une cuve de boue où l’eau et les abrasifs sont mélangés jusqu’à atteindre une concentration de fonctionnement définie. Cette concentration doit rester dans une plage validée. Si le mélange est trop dilué, l’efficacité de coupe diminue et la couverture devient moins efficace. S’il est trop concentré, la stabilité du débit peut en souffrir, l’usure peut augmenter et la finition peut devenir irrégulière sur la pièce.
Pour éviter la décantation, le système utilise une agitation ou une recirculation continue. C’est particulièrement important pendant les longues séries de production, car la ségrégation des abrasifs modifierait autrement le procédé effectif entre la première et la dernière pièce. Le choix des abrasifs compte également : les particules fines favorisent l’affinage esthétique et la préparation des arêtes, tandis que les abrasifs plus grossiers ou plus durs conviennent davantage au décalaminage ou à un ébavurage plus énergique.
Trajectoire d’accélération par air comprimé
Au niveau du pistolet ou de la buse, l’air comprimé accélère le jet de boue vers la surface cible. L’effet sur la surface dépend de plusieurs variables combinées : pression, diamètre de buse, distance de projection, vitesse de balayage, angle d’impact et distribution granulométrique. Une faible variation de l’une de ces variables peut faire passer la machine d’une correction délicate de finition à un enlèvement de matière plus agressif.
Comme les abrasifs sont transportés dans l’eau, l’impact est amorti par rapport au sablage à sec. Les abrasifs coupent, grenaillent ou texturent toujours la surface, mais l’action d’enlèvement est généralement plus modérée. C’est l’une des principales raisons pour lesquelles une machine de sablage humide est privilégiée pour les pièces de précision, surtout lorsque la surface doit répondre à la fois à des exigences fonctionnelles et visuelles.
Récupération en boucle fermée et décantation
Après l’impact, la boue s’écoule vers la section de récupération de la machine. L’eau et les abrasifs réutilisables sont remis en circulation, tandis que les fines fragmentées, fragments de bavures retirés, calamine, boues et autres contaminants sont séparés. Un circuit de récupération bien conçu est essentiel à la stabilité de la qualité, car une boue contaminée n’a plus le même comportement que celle qui a servi à qualifier le procédé.
En exploitation quotidienne, la maîtrise des sédiments n’est pas qu’une question de maintenance. Si les fines usées s’accumulent excessivement, l’intensité du sablage et l’aspect de la finition peuvent dériver même si l’afficheur de pression indique toujours la même consigne. Les machines dotées d’une décantation automatique et d’une évacuation simplifiée aident à maintenir la boue de travail dans un état plus proche de celui qui a été validé.
Extraction du brouillard et environnement de la cabine
Le sablage humide produit beaucoup moins de poussières libres que le sablage à sec, mais il crée tout de même du brouillard d’eau dans l’enceinte. Si ce brouillard n’est pas bien maîtrisé, la visibilité de l’opérateur diminue, l’inspection des composants internes devient plus difficile et la cabine est moins efficace à exploiter. Les systèmes industriels associent donc la conception de l’enceinte à un dispositif d’extraction qui réduit l’humidité en suspension et améliore la visibilité du procédé.
Stabilité de la pression et commande numérique
La pression maximale importe moins que la stabilité de la pression dans le temps. La régulation PID maintient une alimentation en boue plus régulière malgré l’usure des tuyaux, l’évolution des caractéristiques des abrasifs ou les changements de cadence du cycle. Cette stabilité influe directement sur la qualité du résultat lors de la préparation contrôlée des arêtes, de la finition esthétique et de l’ébavurage technique.
La gestion des recettes est tout aussi importante. Lorsqu’une machine enregistre les paramètres validés dans l’IHM, les opérateurs peuvent rappeler les réglages par référence de pièce plutôt que de se fier à leur mémoire ou à des notes manuscrites. Cela réduit les variations de réglage et favorise la traçabilité entre les équipes ; c’est pourquoi de nombreux acheteurs considèrent la régulation de pression en boucle fermée et l’enregistrement des recettes comme des fonctions qualité plutôt que comme de simples options de confort.
Sur une machine de sablage humide, la régularité de la finition dépend de la stabilité de la boue, de la pression et de la récupération, qui doivent fonctionner comme un seul système.
| Paramètre | Pratique industrielle habituelle | Importance |
|---|---|---|
| Pression de travail | Généralement faible à moyenne, choisie selon la dureté du substrat et la finition visée | Régit l’énergie d’impact et l’intensité d’enlèvement |
| Concentration de boue | Généralement maintenue dans une plage validée en masse ou en volume | Influe sur la vitesse d’enlèvement, l’uniformité de finition et la répétabilité |
| Granulométrie des abrasifs | Les granulométries fines à moyennes sont courantes pour le traitement de surface de précision | Influe sur la rugosité, l’arrondi des arêtes et la texture visuelle |
| Débit d’air nécessaire | Dépend de la taille et du nombre de pistolets de sablage ainsi que de la pression | Détermine le dimensionnement du compresseur et la stabilité de l’alimentation |
| Consommation d’abrasifs | Varie selon leur durabilité, le niveau de contamination et la sévérité des cycles | Détermine le coût des consommables et le risque de dérive du procédé |
| Distance de projection | Généralement fixée par le montage ou la recette de mouvement | Modifie la densité locale de couverture et sa régularité |
| Méthode de commande | Réglage manuel ou gestion des recettes par PLC/IHM | Réduit les variations liées aux opérateurs et accélère les changements de série |
| Système de récupération | Circulation en boucle fermée avec décantation et extraction du brouillard | Favorise une qualité de boue stable pendant les longues séries |
Machine de sablage humide, sablage à sec et autres procédés : comparaison
Une machine de sablage humide est le plus souvent comparée à un équipement de sablage à sec, car les deux utilisent un jet d’abrasifs projeté par une buse. Toutefois, les deux procédés créent des conditions d’atelier et des effets de surface différents. Le sablage à sec est généralement plus puissant et rapide pour le décapage, l’élimination de rouille épaisse ou la création d’un profil d’ancrage. Le sablage humide est généralement choisi lorsque les priorités sont l’uniformité de finition, la réduction des poussières et une meilleure maîtrise du procédé sur des pièces à forte valeur ajoutée.
Il est également utile de comparer le sablage humide aux procédés de finition voisins plutôt que de prendre le sablage à sec comme seul point de référence. Le grenaillage de précontrainte est principalement un procédé d’ingénierie de surface visant la fatigue, et non une méthode générale de nettoyage ou d’ébavurage, comme l’indique la terminologie de grenaillage de précontrainte selon ASTM. La finition vibratoire traite efficacement en masse de nombreuses petites pièces, mais n’offre pas toujours la maîtrise par zone que permet un procédé humide guidé par buse.
| Critère d’évaluation | Machine de sablage humide | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire |
|---|---|---|---|---|
| Objectif principal | Nettoyage contrôlé, ébavurage, texturation, préparation des arêtes, finition esthétique | Décapage rapide, décalaminage, rugosification, nettoyage général | Conditionnement des contraintes de surface et traitement lié à la fatigue | Lissage par lots, adoucissement des arêtes et finition de masse |
| Poussières en suspension | Peu de poussières libres, car l’eau retient les fines | Élevées sans enceinte et extraction renforcées | Dépend du procédé, généralement secondaire par rapport à la maîtrise de l’intensité | Peu de poussières en suspension, mais les produits de traitement doivent être gérés |
| Caractère de la surface | Finition fine, uniforme, mate ou satinée | Profil plus agressif et souvent plus rugueux | Texture fonctionnelle de grenaillage | Lissage étendu sur des cycles plus longs |
| Risque d’incrustation des abrasifs | Plus faible sur de nombreuses surfaces sensibles ou plus tendres | Plus élevé sur certains substrats tendres ou revêtus | Dépend des abrasifs et de la spécification | Faible risque lié à l’impact des abrasifs |
| Sélectivité locale | Élevée avec la trajectoire des buses et la maîtrise des montages | Élevée, mais la gestion des poussières est plus contraignante | Moyenne à élevée dans les cellules dédiées | Plus faible, car l’action est plus globale |
| Répétabilité | Élevée si la concentration de boue et la pression sont maîtrisées | Peut dériver avec les variations d’alimentation et les réglages manuels | Élevée lorsque l’intensité et la couverture sont qualifiées | Bonne pour les lots, moins précise sur les zones localisées |
| Gestion environnementale | Gestion des déchets humides, des boues et du brouillard | Dépoussiérage et entretien liés aux abrasifs secs | Vérification selon les spécifications | Usure des abrasifs et élimination des produits liquides |
Pour les travaux liés aux revêtements, le procédé peut également s’aligner sur les recommandations de préparation des surfaces pour revêtements de protection lorsque le fabricant recherche un substrat propre et régulier sans la charge de contaminants en suspension typique des travaux abrasifs à sec. Cela ne signifie pas qu’une machine de sablage humide est toujours supérieure, mais explique pourquoi elle figure souvent parmi les options envisagées pour les pièces de précision, les composants visibles et les étapes de préparation technique.
Caractéristiques essentielles à évaluer avant l’achat
Une machine de sablage humide doit être spécifiée en partant du résultat de procédé requis, et non de la plus grande cabine ou de la pression annoncée la plus élevée. La bonne logique d’achat commence par la famille de pièces : substrat, dureté, géométrie, état des bavures, finition visée, état des arêtes, temps de cycle et critères de contrôle. Une machine destinée à la préparation des arêtes d’outils en carbure ne convient pas automatiquement au décalaminage de pièces forgées, au dépolissage du verre ou à la finition esthétique 3C.
Plage et stabilité de la pression
Une plage de pression utile est importante, mais la stabilité l’est davantage. De nombreuses applications de précision fonctionnent à basse ou moyenne pression et exigent que cette plage reste constante pendant toute l’équipe. Les acheteurs doivent demander comment la machine régule la pression, quelle dérive survient au cours de longs cycles et si elle utilise une commande PID ou un simple réglage manuel.
Conditionnement de la boue et compatibilité des abrasifs
Le circuit de boue est une caractéristique fondamentale, et non secondaire. Les équipes chargées des achats doivent évaluer la méthode d’agitation, la maîtrise de la décantation, la séparation des contaminants, la fréquence d’évacuation des sédiments et la facilité de réapprovisionnement en abrasifs pendant la production. La compatibilité des abrasifs compte également, car les différentes granulométries et duretés produisent des classes de finition et des profils d’usure différents.
Précision des axes et maîtrise des buses
Lorsque l’objectif du procédé dépend d’une zone précise, les mouvements servo deviennent essentiels à la performance. Si une liaison servo X/Y/Z est proposée, vérifiez la précision de positionnement et la répétabilité du procédé pour la préparation des arêtes, le traitement de géométries complexes et les applications où la distance de projection et la régularité de la trajectoire influent directement sur le résultat.
Débit et durée réelle du cycle
Le temps de sablage annoncé n’est pas le débit de production. Le débit réel dépend du chargement, du montage, de l’égouttage, du rappel de recette, du déchargement et du contrôle. Les acheteurs doivent estimer le nombre de pièces conformes par équipe, et pas seulement le temps pendant lequel la buse fonctionne, surtout lors de la comparaison de concepts semi-automatiques et entièrement automatisés.
Volume utile, encombrement et planification des utilités
Il faut évaluer l’enveloppe de la machine selon deux dimensions : le volume intérieur utile et l’encombrement extérieur. Le dégagement intérieur doit convenir à la pièce la plus grande, à son montage et à l’amplitude de déplacement des buses. L’implantation extérieure doit prévoir l’accès aux portes, le dégagement de maintenance, le besoin en air comprimé, le drainage, l’extraction, l’alimentation électrique et le déplacement sûr des opérateurs autour de l’installation.
IHM, gestion des recettes et contrôle des accès
Si plusieurs familles de pièces utilisent la même machine, l’enregistrement des recettes est essentiel. Une IHM moderne doit permettre d’enregistrer les réglages par référence, de les rappeler de manière constante et de les protéger par des droits utilisateurs. L’historique des alarmes, les rappels de maintenance et les limites de paramètres sont également utiles, car ils réduisent la dépendance aux connaissances informelles.
Extraction du brouillard, gestion des déchets et dispositifs de sécurité
Même si le sablage humide réduit les poussières libres, il exige tout de même une bonne visibilité dans la cabine, une extraction contrôlée du brouillard et une gestion pratique des boues. Les acheteurs doivent vérifier les verrouillages de l’enceinte, les arrêts d’urgence, la logique de drainage, l’accès au nettoyage et la possibilité d’effectuer rapidement la maintenance quotidienne, sans exposer inutilement les opérateurs aux salissures ou aux temps d’arrêt.
Adapter la machine au mode de production
Les erreurs les plus coûteuses viennent généralement d’une inadéquation, et non de la qualité absolue de la machine. Un équipement de R&D peut être idéal pour développer des échantillons mais trop lent pour une production répétitive. Un système à débit élevé peut être peu économique pour des séries petites et variées. Bien choisir une machine de sablage humide consiste donc à adapter la plage de procédé, le niveau d’automatisation et la logique de chargement au rythme de fabrication réel.
Applications dans différents secteurs
Les machines de sablage humide sont utilisées dans plusieurs secteurs, car cette même famille de procédés peut être réglée pour des objectifs fonctionnels, esthétiques ou préparatoires. Un jet de boue projeté par buse peut préparer l’arête d’une plaquette en carbure, ébavurer un boîtier usiné en aluminium, décalaminer un arbre forgé, affiner un composant métallique issu de la fabrication additive (AM), dépolir un panneau de verre ou créer une texture mate uniforme sur un boîtier électronique grand public. Le procédé de base reste le même, mais la recette et la configuration de l’équipement varient selon l’application.
Dans l’outillage, le procédé est particulièrement utile pour maîtriser le rayon d’arête et conditionner l’arête avant revêtement. Les fabricants qui réalisent l’arrondi des arêtes des outils de coupe utilisent le sablage humide, car il permet de développer le facteur K de manière répétable avec moins d’agressivité sur la surface que de nombreuses méthodes à sec. Dans les chaînes d’approvisionnement de l’usinage de précision, la même logique s’applique à l’ébavurage sélectif et à la réduction des bavures avant le montage ou le contrôle.
La métallurgie générale utilise souvent le sablage humide pour l’élimination des bavures, le nettoyage de la calamine de forge et la préparation avant finition. Pour les pièces à géométrie fragile ou à surface visible, l’impact plus amorti du jet en suspension peut réduire le risque de texture trop agressive. C’est pourquoi l’ébavurage de pièces métalliques constitue une catégorie d’application courante pour les équipements de traitement humide, plutôt qu’un travail réservé aux seules cellules de finition manuelle.
D’autres secteurs appliquent le procédé au post-traitement des pièces fabriquées par addition, au conditionnement de surface lié au grenaillage, au dépolissage du verre et à la finition des dispositifs 3C. Dans tous ces cas, l’avantage ne tient pas simplement à la possibilité de projeter des abrasifs sur la pièce, mais à la capacité de le faire de manière répétable avec une recette stable qui équilibre l’effet de surface, l’aspect et les contraintes pratiques de production.
| Type d’application | Secteur visé | Pièce typique | Avantage obtenu |
|---|---|---|---|
| Préparation des arêtes des outils de coupe | Fabrication d’outils en carbure | Plaquettes, forets et fraises en bout | Préparation contrôlée des arêtes et meilleure aptitude au revêtement |
| Ébavurage de pièces métalliques | Équipement automobile, usinage de précision, métallurgie générale | Supports, boîtiers, corps de vannes | Ébavurage sélectif et qualité de surface régulière |
| Élimination de la calamine sur des pièces forgées | Transformation de l’acier et forge | Tiges, arbres, ébauches forgées | Surface plus propre pour le contrôle et la finition en aval |
| Préparation avant revêtement | Fabrication, appareils ménagers, lignes de revêtement | Composants en acier et en aluminium | Propreté uniforme et meilleure régularité de la préparation |
| Post-traitement de pièces issues de la fabrication additive (AM) | Fabrication additive | Pièces fonctionnelles métalliques imprimées en 3D | Élimination des particules adhérentes et amélioration de l’aspect |
| Grenaillage de précontrainte de pièces métalliques | Composants mécaniques et automobiles industriels | Pièces métalliques soumises à des charges | Conditionnement fonctionnel de la surface externe |
| Dépolissage du verre | Transformation du verre et produits d’affichage | Panneaux, couvercles, éléments décoratifs | Texture mate uniforme et régularité visuelle |
| Finition de dispositifs 3C | Électronique grand public | Cadres, boîtiers, coques, couvercles | Lissage esthétique maîtrisé et toucher régulier |
Guide de sélection des équipements
Choisir une machine de sablage humide relève essentiellement d’un choix de configuration. Les différentes lignes de production exigent des équilibres différents entre flexibilité, débit, précision des mouvements, intervention des opérateurs et logique de manutention des pièces. Une machine adaptée aux travaux de R&D sur des pièces variées n’est pas nécessairement l’option la plus économique pour une production répétitive à grand volume d’une seule géométrie.
Une approche pratique consiste à classer les équipements par niveaux fonctionnels. Pour les faibles volumes, on trouve les cellules de développement et les cabines standard destinées aux essais de faisabilité, à la qualification des procédés et aux petits lots flexibles. Au niveau intermédiaire, des systèmes de production par lots ou pièce par pièce assurent un flux plus rigoureux. À l’extrémité spécialisée, les machines à double chambre, multi-axes, pour pièces en forme de plaque ou pour barres rondes correspondent à une famille de produits définie.
| Configuration ou gamme de modèle | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| Cellule flexible à l’échelle d’un laboratoire R&D | Développement du procédé et validation d’échantillons | Pièces variées, de petite à moyenne taille | Élevé | Essais, qualification, finitions de précision en petites séries |
| Cabine manuelle standard | Traitement technique à faible volume | Petites pièces | Moyen | Réparation, séries pilotes, travaux personnalisés flexibles |
| Cabine à chambre unique pour traitement par lots | Fabrication courante par lots | Pièces petites à moyennes | Moyen à élevé | Ébavurage répétitif, préparation des arêtes, finition esthétique |
| Machine dédiée aux pièces individuelles | Flux régulier pièce par pièce | Pièces individuelles petites à moyennes | Élevé | Traitement constant de familles de pièces définies |
| Système de production à double chambre | Travaux répétitifs à débit élevé | Pièces petites à moyennes | Moyen | Logique de production alternant chargement et sablage |
| Système servo multi-axes pour pièces complexes | Traitement sensible à la géométrie | Composants 3D complexes | Élevé | Pièces à plusieurs faces, finition locale ciblée |
| Machine à grand espace de travail pour pièces en forme de plaque | Production de grandes surfaces | Pièces plates ou en forme de plaque | Moyen | Traitement uniforme de plaques et panneaux |
| Système continu pour barres rondes | Traitement de produits longs | Tiges, arbres et barres brutes | Moyen | Décalaminage et conditionnement de pièces cylindriques |
Pour le développement du procédé et les essais flexibles sur échantillons, l’équipement de sablage humide R&D RB-6 convient à un flux de travail de laboratoire où les recettes peuvent être modifiées fréquemment. Pour la production répétitive par lots, une architecture à cabine standard telle que la cabine de sablage humide SC-40 à chambre unique peut être évaluée en fonction du débit et de la maîtrise du procédé requis. Lorsque le débit de production est le principal facteur, un système de sablage humide DC-40 à double chambre peut être évalué si une étude de cycle confirme la réduction des temps d’attente entre chargement et sablage. Validez l’adéquation au traitement sur des pièces représentatives.
Un bon exercice de sélection doit classer quatre facteurs simultanément : la taille des pièces, la complexité de leur géométrie, le débit visé et le niveau de précision requis. Si l’un de ces facteurs est privilégié en négligeant les autres, la machine peut soit être insuffisante, soit entraîner des coûts inutiles. La machine de sablage humide la mieux adaptée est généralement celle dont la logique de chargement et la plage de procédé correspondent le mieux à la ligne de production, et non celle qui possède la liste de fonctions la plus longue.
Coût, délai et retour sur investissement
Le coût d’une machine de sablage humide dépend davantage du contenu d’ingénierie que de l’appellation générale du procédé. Une cabine à commande manuelle, dotée d’un système de récupération simple et d’une automatisation limitée, a une structure de coûts très différente de celle d’une cellule de production servo-commandée comprenant des montages sur mesure, des mouvements de buse programmés, une extraction avancée du brouillard et une gestion intégrée des abrasifs usés. Les acheteurs doivent donc évaluer le coût total par pièce acceptée plutôt que le seul prix de la machine.
Plusieurs facteurs déterminent généralement l’investissement : taille de la cabine, conception du système de boue, qualité de la pompe, axes de mouvement, fonctions PLC et IHM, enregistrement des recettes, complexité des montages, performances de l’extraction, spécification des protections anti-usure et niveau d’automatisation du chargement ou de la présentation des pièces. Une personnalisation pour une famille de géométries peut également accroître le coût d’ingénierie, même si la machine semble mécaniquement simple vue de l’extérieur.
Le délai doit être considéré comme indicatif plutôt qu’absolu. Les machines standard passent généralement plus rapidement par les étapes d’ingénierie et de fabrication que les systèmes adaptés aux pièces en forme de plaque, aux formes complexes ou à une production à haut débit à double chambre. Les essais de procédé, les essais d’acceptation et l’affinement des montages peuvent allonger le calendrier lorsque les critères d’approbation portent sur l’état des arêtes, l’aspect esthétique ou les performances de revêtement en aval, plutôt que sur un simple nettoyage de base.
Le retour sur investissement repose généralement sur plusieurs gains d’exploitation simultanés. Une machine de sablage humide peut réduire le travail d’ébavurage manuel, diminuer les rejets esthétiques, stabiliser la préparation avant revêtement, réduire les variations entre opérateurs et favoriser des résultats de finition plus prévisibles. Pour les outils en carbure, elle peut aussi mieux maîtriser la préparation des arêtes avant revêtement, contribuant ainsi à des performances ultérieures plus régulières.
Les meilleurs résultats économiques apparaissent souvent dans les fabrications à forte valeur où l’inconstance coûte cher. Si une usine perd de la marge à cause des retouches, des goulots d’étranglement de finition manuelle, d’un aspect esthétique instable ou de variations de surface qui retardent les contrôles, le procédé humide peut se justifier par la discipline et la répétabilité qu’il apporte, même s’il n’offre pas la vitesse d’enlèvement brute la plus élevée. Cette logique rejoint les recommandations générales de qualité de fabrication du NIST, qui mettent l’accent sur la validation des plages de procédé, la maîtrise des variations et la répétabilité des systèmes de production.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide pour le traitement de surface industriel. L’entreprise associe ingénierie des équipements, abrasifs et développement d’applications, comme le décrit la page À propos de DasiAuto.
Les essais d’application et le développement de procédés permettent d’évaluer les abrasifs et les paramètres de traitement avant de définir la configuration de l’équipement. L’ingénierie peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces autour de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle particulière doit être établie par des essais représentatifs sur échantillons. DasiAuto accompagne le flux de production par l’installation, la formation des opérateurs et le soutien technique continu.
Questions fréquentes
Existe-t-il une quantité minimale de commande pour une machine de sablage humide ?
Pour les équipements industriels, l’approvisionnement se fait généralement par projet plutôt que selon une quantité minimale de commande comme pour les consommables. Dans la plupart des cas, le minimum pratique est une machine, dont le périmètre final dépend du procédé visé, du niveau d’automatisation, de la taille de la cabine et des besoins en montages.
Faut-il envoyer les pièces pour des essais avant de passer commande ?
Oui. Les essais sont généralement le meilleur moyen de confirmer qu’une machine de sablage humide peut atteindre la finition, le seuil d’ébavurage, l’état d’arête et le temps de cycle requis sur la pièce réelle. Ils sont particulièrement importants lorsque l’apparence et la géométrie fonctionnelle comptent toutes deux.
Une machine de sablage humide peut-elle être personnalisée pour une famille de produits ?
Oui. De nombreuses installations industrielles sont configurées autour d’une géométrie de pièce, d’une méthode de chargement ou d’un temps de cycle donné afin d’améliorer la régularité et de réduire les erreurs de réglage. Les points de personnalisation courants comprennent les buses, la trajectoire, les montages, l’agencement de la cabine, la logique de récupération et l’interface opérateur.
Que comprend normalement l’installation et la mise en service ?
Le périmètre habituel comprend les recommandations de positionnement, la vérification des utilités, le contrôle au démarrage, le réglage des paramètres, les essais et la confirmation que la machine fonctionne selon les spécifications. Pour les systèmes automatisés, la mise en service peut également inclure la validation des mouvements, la configuration des recettes IHM, l’essai des alarmes et la configuration des droits opérateurs.
Quelle formation les opérateurs doivent-ils généralement suivre ?
La formation porte normalement sur la préparation de la boue, le choix des recettes, l’inspection des buses, le réapprovisionnement en abrasifs, l’évacuation des sédiments, la maintenance courante et le dépannage de base. Les machines plus automatisées nécessitent aussi une formation à la navigation dans l’IHM, au traitement des alarmes et au maintien de la plage de procédé validée.
Quel soutien après-vente compte le plus pour la stabilité à long terme ?
Les domaines de soutien les plus importants sont la disponibilité des pièces de rechange, l’approvisionnement en abrasifs adaptés, la rapidité du dépannage et l’optimisation continue du procédé lorsque les résultats commencent à dériver. Les performances à long terme dépendent de consommables constants, d’une maintenance rigoureuse et d’un soutien technique capable de rétablir rapidement les conditions de fonctionnement qualifiées.


