

Kurzantwort
Eine Nassstrahlkabine eignet sich besonders, wenn eine Fertigungslinie präzises Entgraten, kontrollierte Kantenvorbereitung, wenig Staub in der Luft und eine gleichmäßigere technische Oberfläche benötigt, als sie das Trockenstrahlen üblicherweise erzielt. Bei dem Verfahren wird eine Wasser-Strahlmittel-Suspension in einer geschlossenen Einhausung mit Druckluft beschleunigt. So lassen sich Reinigen, Strukturieren, Entzundern und optische Oberflächenbearbeitung an Metall-, Hartmetall-, Glas- und additiv gefertigten Bauteilen wiederholbar durchführen. Für viele Präzisionsanwendungen bietet das Nassstrahlen in einer Kabine einen praktikablen Ausgleich zwischen Prozesskontrolle, Bedienersicherheit und stabiler Oberflächenqualität.
| Kernfaktor | Typisches Ergebnis |
|---|---|
| Verfahrensart | Eingehaustes abrasives Nassstrahlen mit umgewälzter Suspension |
| Druckprofil | Üblicherweise niedrig bis mittel, angepasst an Werkstoff und gewünschte Oberfläche |
| Oberflächenverhalten | Feine, gleichmäßige matte oder satinierte Oberfläche mit kontrollierter Mikroerosion |
| Staubaufkommen | Im Vergleich zum Trockenstrahlen sehr wenig freier Staub in der Luft |
| Häufige Anwendungen | Schneidkantenverrundung, Entgraten, Vorbehandlung vor Beschichtung, AM-Endbearbeitung, Glasmattierung |
| Lieferzeitprofil | Bei Standardkabinen sind die Lieferzeiten üblicherweise kürzer, bei kundenspezifischer Automatisierung länger. |
Was ist eine Nassstrahlkabine?
Eine Nassstrahlkabine ist eine geschlossene Industrieanlage, die eine Suspension aus Wasser und Strahlmittel unter kontrollierten Bedingungen auf ein Werkstück richtet. Im breiteren Bereich der Oberflächenbehandlung gehört sie zur Familie des abrasiven Nassstrahlens, das in der Fachsprache auch als Suspensionsstrahlen, Nasssandstrahlen, Vapor Blasting oder Liquid Honing bezeichnet wird. Das Kabinenformat unterscheidet sich von offenen Strahlsystemen und großen, stark integrierten Inline-Anlagen dadurch, dass Einhausung, Bedienerzugang, Suspensionsumwälzung und Rückgewinnung in einer Prozesszelle vereint sind.
Der Begriff bezeichnet mehr als einen Metallkasten mit Strahlpistole. Eine echte Nassstrahlkabine integriert Suspensionstank, Pumpenkreislauf, Düsensystem, Kammerentwässerung, Rückführung, Nebelabsaugung und Steuerungen, die die Strahlbedingungen von Teil zu Teil stabil halten. Deshalb werden Kabinensysteme häufig für Präzisionsbearbeitungen eingesetzt, bei denen nicht einfach nur schnell Material abgetragen werden soll, sondern ein kontrolliertes Oberflächenergebnis gefordert ist.
Aus Prozesssicht verwendet die Kabine feines Strahlmittel, das in Wasser suspendiert ist, statt ausschließlich auf trockenes Strahlmittel zu setzen. Die Wasserphase verändert den Aufprall der Partikel. Sie unterdrückt einen Großteil des freien Staubs, der beim herkömmlichen Trockenstrahlen entsteht, dämpft den Aufprall und hilft, verbrauchte Feinstoffe und entfernte Verunreinigungen aus der Strahlzone auszuspülen. In vielen Anwendungen führt das zu einer gleichmäßigen Oberflächenbeschaffenheit mit geringerer Neigung zu aggressiver Strukturierung oder zufälligem lokalem Überabtrag.
Das ist in Branchen wichtig, in denen Geometrie, Kantenbeschaffenheit und Erscheinungsbild den Wert beeinflussen. Hartmetall-Schneidwerkzeuge benötigen vor dem Beschichten eine kontrollierte Kantenverrundung. Präzisionsbearbeitete Metallteile müssen häufig entgratet werden, ohne Dichtflächen oder optische Bereiche zu beschädigen. Bei Schmiedeteilen kann vor der Prüfung oder nachfolgenden Bearbeitung Zunder zu entfernen sein. AM-Bauteile erfordern häufig eine Oberflächenverfeinerung und die Entfernung loser Partikel. Glas- und 3C-Produkte benötigen mitunter einen gleichmäßigen Matteffekt, der keine schwankende Strahlintensität verträgt.
Eine Nassstrahlkabine bietet auch praktische Vorteile auf Werksebene. Da der Prozess in einer Einhausung stattfindet, lassen sich Spritzwasser, Strahlmittel und Schlamm leichter handhaben als bei improvisierten Strahlanordnungen. Wasser verringert den freien Staub, was die Sauberkeit verbessert und die Einbindung des Prozesses in eine umfassendere Fertigungsumgebung oft erleichtert. Das Kabinenformat ermöglicht außerdem eine stabile Werkstückaufnahme und wiederholbare Düsenpositionierung – beides ist wichtig, wenn eine kontrollierte technische Oberflächenbearbeitung statt einer groben, handgeführten Reinigung gefordert ist.
Ein weiterer Grund für Kabinensysteme ist die Wiederholbarkeit. Sobald Strahlmitteltyp, Suspensionskonzentration, Druck, Düsenwinkel, Abstand und Zykluszeit validiert sind, lassen sich dieselben Einstellungen erneut abrufen und verwenden. Dadurch eignet sich eine Nassstrahlkabine besonders für Teilefamilien, die in jeder Schicht wiederkehren und bei verschiedenen Bedienern und Produktionschargen dasselbe messbare Oberflächenergebnis erfordern.
Für Beschaffungsteams ist die entscheidende Unterscheidung: Eine Nassstrahlkabine ist sowohl eine Anlage als auch eine Prozessarchitektur. Ihr Nutzen hängt davon ab, wie gut Suspensionsstabilität, Rückführungslogik, Sichtverhältnisse, Steuerung und Werkstückaufnahme zur Teilefamilie passen. Die beste Kabine ist nicht immer die größte oder am stärksten automatisierte. Entscheidend ist, ob ihr Prozessfenster mit möglichst geringen Schwankungen und wenig Ausschuss zur Fertigungsaufgabe passt.
Wie funktioniert eine Nassstrahlkabine?
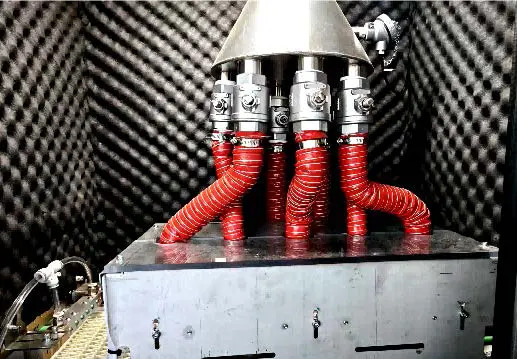
Eine Nassstrahlkabine funktioniert, indem sie eine Suspension in einem geschlossenen Strahlkreislauf umwälzt und mit Druckluft auf das Werkstück beschleunigt. Das Funktionsprinzip ist zwar einfach, doch gleichmäßige industrielle Ergebnisse hängen davon ab, wie zuverlässig die Kabine Suspensionszustand, Druckstabilität, Düsenbewegung, Rückführung und Sichtverhältnisse im Inneren steuert.
Mischen und Aufbereiten der Suspension
Der Prozess beginnt im Suspensionstank, in dem Wasser und Strahlmittel auf eine festgelegte Konzentration eingestellt werden. Diese Konzentration ist nicht beliebig. Ist sie zu niedrig, sinkt die Strahlleistung und die Oberfläche kann fleckig werden. Ist sie zu hoch, kann der Suspensionsfluss instabil werden, die Pumpenlast steigen und die Oberfläche anders abgetragen werden als in den Prozessversuchen validiert.
Durchmischung oder Umwälzung hält das Strahlmittel in Schwebe. Ohne diesen Schritt setzen sich schwerere Partikel ab, der Strahlstrom verändert sich mit der Zeit und das erste Werkstück eines Laufs kann anders aussehen als das zehnte. Auch die Strahlmittelkörnung ist wichtig: Feines Strahlmittel eignet sich für schonende Kantenverrundung und optische Oberflächenbearbeitung; gröberes oder härteres Strahlmittel eher für die Zunderentfernung, stärkeres Entgraten oder eine ausgeprägtere Strukturierung.
Beschleunigung durch Druckluft in der Kabine
An der Düse beschleunigt Druckluft den Suspensionsstrom in Richtung Zielbereich. Die Oberflächenwirkung hängt von Druck, Düsenöffnung, Auftreffwinkel, Verfahrgeschwindigkeit, Abstand und Partikelgrößenverteilung ab. Diese Größen wirken zusammen; schon eine kleine Änderung kann Abtragsrate, Rauheit oder Kantenverrundung stärker beeinflussen als erwartet.
Da das Strahlmittel in Wasser transportiert wird, ist der Aufprall weniger aggressiv als bei einem rein trockenen Strahl. Das Strahlmittel trägt weiterhin Material ab, doch die Wasserphase dämpft den Aufprall und kann eine besser kontrollierte Textur erzeugen. Deshalb werden Nassstrahlkabinen häufig für Präzisionsteile und sichtbare Oberflächen eingesetzt, bei denen ein aggressives Aufrauen durch Trockenstrahlen unerwünscht wäre.
Rückführung, Sedimentation und Wiederverwendung
Nach dem Aufprall läuft die verbrauchte Suspension durch den Kabinenboden in den Rückführungsbereich ab. Wiederverwendbares Wasser und Strahlmittel werden in den Kreislauf zurückgeführt, während entfernte Verunreinigungen, gebrochene Feinstoffe und Schlamm aus der Arbeitsmischung abgetrennt werden. Diese Rückführung der Suspension im geschlossenen Kreislauf ist entscheidend für die Prozesskonstanz, denn verunreinigte Suspension verhält sich anders als frische, qualifizierte Suspension.
Sedimentation und Abfallentsorgung sind nicht nur Wartungserleichterungen, sondern erfüllen auch eine Qualitätsfunktion. Wenn sich Feinstaub und gebrochenes Strahlmittel zu lange ansammeln, kann die Kabine zwar weiterlaufen, doch Gleichmäßigkeit der Oberfläche, Abtragsrate und optisches Erscheinungsbild können allmählich abweichen. Eine stabile Kabinenauslegung umfasst deshalb die regelmäßige Entfernung von Verunreinigungen als Teil des Prozesses.
Nebelabsaugung und Sicht in der Kammer
Nassstrahlen unterdrückt Staub, erzeugt in der Einhausung aber Feuchtigkeit und zerstäubten Nebel. Bei schlechter Sicht können Bediener weder die Flächenabdeckung prüfen noch die Vorrichtungsposition oder den Düsenzustand wirksam überwachen. Kabinensysteme nutzen daher Absaugung und Luftführung, um Schwebfeuchte zu verringern und eine arbeitsfähige Umgebung in der Kammer zu erhalten.
Steuerungslogik und Druckstabilität
Der Spitzendruck ist weniger wichtig als ein stabiler Druck über den gesamten Lauf. Bei Kantenvorbereitung, technischem Entgraten und optischer Oberflächenbearbeitung hängt der Unterschied zwischen akzeptablen und nicht akzeptablen Ergebnissen häufig stärker von der Gleichmäßigkeit als von der maximalen Intensität ab. Deshalb bevorzugen viele Industriekunden eine Druckregelung im geschlossenen Regelkreis und eine rezeptbasierte HMI-Steuerung gegenüber einer einfachen manuellen Einstellung.
Stabiles Nassstrahlen wird nicht durch einen einzelnen Druckwert definiert, sondern durch stabile Suspension, stabilen Druck und eine stabile Rückführung während des gesamten Zyklus.
| Parameter | Typische industrielle Praxis | Warum es wichtig ist |
|---|---|---|
| Arbeitsdruck | Üblicherweise niedrig bis mittel, abgestimmt auf Substrat und gewünschte Oberfläche | Steuert Aufprallenergie und Abtragsintensität |
| Suspensionskonzentration | Üblicherweise innerhalb eines validierten Gewichts- oder Volumenbereichs gehalten | Beeinflusst Abtragsrate, Gleichmäßigkeit der Oberfläche und Wiederholbarkeit |
| Strahlmittelkorngröße | Bei Präzisionsarbeiten sind feine bis mittlere PSD-Bereiche üblich | Beeinflusst Rauheit, Kantenvorbereitung und optische Textur |
| Druckluftbedarf | Abhängig von Düsenöffnung, Druck und Anzahl der Strahlstationen | Bestimmt Kompressorkapazität und Strahlstromstabilität |
| Strahlmittelverbrauchsrate | Variiert je nach Haltbarkeit des Strahlmittels, Verunreinigungsgrad und Zyklusintensität | Bestimmt Verbrauchsmaterialkosten und Nachfüllhäufigkeit |
| Abstand zum Werkstück | Üblicherweise durch Bedienpraxis, Vorrichtung oder Bewegungsprogramm festgelegt | Verändert Abdeckungsdichte und lokale Prozessintensität |
| Steuerungssystem | Manuelle Regelung oder Rezeptverwaltung über PLC/HMI | Verringert Einrichtungsabweichungen und beschleunigt Produktwechsel |
| Rückgewinnungsverfahren | Umwälzung im geschlossenen Kreislauf mit Sedimentation und Nebelabsaugung | Unterstützt einen stabilen Suspensionszustand über längere Laufzeiten |
Nassstrahlkabine im Vergleich zu Trockenstrahlen und anderen Verfahren
Eine Nassstrahlkabine wird häufig zuerst mit einer Trockenstrahlkabine verglichen, da beide eingehauste abrasive Verfahren sind. Beim Trockenstrahlen wird das Strahlmittel ohne Wasserphase beschleunigt, was meist die Aggressivität und den Staub in der Luft erhöht und zugleich Oberflächenprofil sowie Reinigungsaufwand verändert. Nassstrahlen wird dagegen in der Regel gewählt, wenn gleichmäßige Oberflächenqualität, Staubunterdrückung und ein schonenderer Aufprall ebenso wichtig sind wie eine hohe Abtragsgeschwindigkeit.
Der Vergleich wird aussagekräftiger, wenn auch verwandte Endbearbeitungsverfahren einbezogen werden. Der umfassendere Überblick zu den abrasiven Strahlverfahren ordnet Nass- und Trockenstrahlen derselben Verfahrensfamilie zu, während die Terminologie zum Verfestigungsstrahlen Käufer daran erinnert, dass nicht jedes Verfahren mit Strahlmittelaufprall demselben Zweck dient. Gleitschleifen kann beispielsweise große Mengen kleiner Teile glätten, erreicht aber nicht immer die lokale Kontrolle einer düsengeführten Nassstrahlkabine.
| Bewertungsfaktor | Nassstrahlkabine | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Hauptziel | Kontrolliertes Reinigen, Entgraten, Kantenvorbereitung, Strukturieren und optische Oberflächenbearbeitung | Schnelles Abtragen, Rostentfernung, Aufrauen und allgemeine Reinigung | Funktionelle Oberflächenkonditionierung und Behandlung mit Bezug zu Druckeigenspannungen | Chargenweises Glätten und Massenbearbeitung |
| Staub in der Luft | Wenig freier Staub, da Wasser Feinstoffe bindet | Hoch, sofern die Absaugung nicht umfassend ausgelegt ist | Prozessabhängig; der Schwerpunkt liegt auf der Steuerung des Verfestigungsstrahlens | Wenig Staub in der Luft, doch Bearbeitungsmasse muss weiterhin gehandhabt werden |
| Oberflächencharakter | Gleichmäßige matte oder satinierte Oberfläche mit gedämpftem Aufprall | Ein raueres, aggressiveres Profil ist üblich | Funktionelle verfestigte Textur statt allgemeiner Oberflächenverfeinerung | Flächiges Glätten über längere Zykluszeiten |
| Risiko eingebetteten Strahlmittels | Bei vielen empfindlichen oder weicheren Substraten geringer | Bei manchen weichen oder beschichteten Oberflächen höher | Hängt von Strahlmittel und Prozessspezifikation ab | Im Allgemeinen geringes Risiko einer Einlagerung durch den Aufprall |
| Lokale Prozesssteuerung | Hoch bei kontrolliertem Düsenwinkel, Abstand und Werkstückaufnahme | Hoch, jedoch mit höherem Aufwand für Staubkontrolle | Mittel bis hoch in dedizierten Verfestigungsstrahlzellen | Geringer, da die Wirkung innerhalb der gesamten Teilecharge eintritt |
| Wiederholbarkeit | Hoch, wenn Suspension und Druck kontrolliert werden | Gut, bei einfacheren Anlagen sind jedoch Bedienabweichungen üblich | Hoch, wenn Intensität und Flächenabdeckung qualifiziert sind | Gut für Chargen, weniger präzise bei bestimmten Oberflächenzonen |
| Umweltmanagement | Nasser Schlamm, Nebelkontrolle und Wasserpflege | Staubabsaugung, Rückgewinnung trockenen Strahlmittels und Reinigung | Prüfung mit hohem Spezifikationsaufwand | Management von Strahlmittelverschleiß und Entsorgung flüssiger Bearbeitungsmasse |
Bei der Bewertung der Beschichtungsvorbehandlung können Nassstrahlkabinen auch in umfassendere Praktiken zur Oberflächenvorbereitung für Beschichtungen eingebunden werden, wenn Sauberkeit und Gleichmäßigkeit wichtig sind, aber übermäßiger Staub vermieden werden soll. Sie ersetzen weder grundsätzlich das Trockenstrahlen noch Verfahren zur Massenbearbeitung, liegen jedoch für Präzisionsteile und hochwertige Oberflächen häufig auf einem besonders nützlichen Mittelweg.
Wichtige Spezifikationen vor dem Kauf
Druckbereich und Druckstabilität
Die erste Frage ist nicht, wie hoch der Druck sein kann, sondern wie genau die Kabine einen brauchbaren Betriebsbereich einhalten kann. Viele reale Fertigungsanwendungen laufen unterhalb der maximalen Anlagenleistung und sind darauf angewiesen, dass dieser niedrigere Bereich während einer ganzen Schicht stabil bleibt. Eine Kabine mit schwankendem Druck kann in kurzen Versuchen produktiv wirken, bei routinemäßigem Einsatz jedoch zu uneinheitlichem Entgraten oder einer inkonsistenten Textur führen.
Auslegung des Suspensionskreislaufs und Strahlmittelverträglichkeit
Der Suspensionskreislauf verdient ebenso viel Aufmerksamkeit wie die Strahldüse. Käufer sollten prüfen, wie die Kabine die Suspension mischt, Absetzen verhindert, Verunreinigungen handhabt und das regelmäßige Nachfüllen von Wasser und Strahlmittel unterstützt. Hält der Kreislauf die Arbeitsmischung nicht zuverlässig aufrecht, können weder eine größere Kammer noch ein ausgefeilteres Bedienfeld die gleichmäßige Oberflächenqualität sichern.
Düsenbahn, Werkstückaufnahme und Bewegungspräzision
Bei manchen Teilen reicht eine handgeführte Bearbeitung aus. Bei anderen – insbesondere Hartmetallwerkzeugen, Teilen mit komplexer Geometrie und sichtbaren Konsumgütern – ist eine wiederholbare Düsenbahn unerlässlich. Der Unterschied zwischen akzeptabler und übermäßiger Kantenverrundung kann eher an der Vorrichtungsposition, dem Düsenabstand und der Wiederholgenauigkeit der Verfahrbewegung liegen als am Nenndruck allein.
Durchsatz und tatsächliche Zykluszeit
Die angegebene Strahlzeit bildet selten den gesamten Ablauf ab. Der tatsächliche Durchsatz hängt von der Werkstückbeladung, dem Entwässern, der Handhabung, dem Umrüsten, dem Abruf von Rezepten, dem Entladen und der Prüfung ab. Käufer sollten die Zahl freigegebener Teile pro Schicht berechnen, statt nur die Sekunden mit eingeschalteter Düse zu betrachten – insbesondere beim Vergleich manueller mit teilautomatischen oder automatisierten Kabinen.
Kammergröße und Aufstellfläche
Der Innenraum muss für das größte Werkstück samt Vorrichtung, Düsenbewegung und bei manuellen Kabinen auch für den Bedienerzugang ausreichen. Die Außenfläche muss Anschlüsse für den Kompressor, Wassermanagement, Nebelabsaugung, Stromversorgung, Wartungszugang und sichere Bewegungsflächen um die Maschine herum berücksichtigen. Eine überdimensionierte Anlage erhöht Kosten und Versorgungsbedarf; eine zu kleine Anlage erschwert die Beladung und den gleichmäßigen Düsen-Zugang.
HMI, Rezepte und Bedienerrechte
Eine Produktionskabine für mehrere Teilefamilien sollte validierte Rezepte speichern. Die Rezeptverwaltung über das HMI verringert die Abhängigkeit vom Bediener, verkürzt die Rüstzeit und verbessert die Rückverfolgbarkeit über mehrere Schichten hinweg. Eine hierarchische Rechteverwaltung ist ebenfalls hilfreich, weil sie ungeplante Prozessabweichungen durch nicht autorisierte Parameteränderungen begrenzt.
Entsorgung von Strahlmittelabfall und Nebelkontrolle
Nassstrahlen macht die Reinigung nicht überflüssig, sondern verändert die Reinigungsaufgabe. Statt trockenem Staubansatz muss der Betrieb Schlamm, gebrochenes Strahlmittel und Schwebnebel handhaben. Bei der Kabinenauswahl sollten deshalb Sedimententfernung, einfache Entleerung, Zugang zur Reinigung, anhaltend gute Sicht und der tägliche Eingriffsaufwand zur Prozessstabilisierung praktisch bewertet werden.
Versorgungsmedien und Sicherheitsmerkmale
Druckluft, elektrische Last und Wassermanagement sollten vor der Beschaffung und nicht erst nach der Lieferung geprüft werden. Verriegelungen, Not-Aus, Türabdichtung, Beleuchtung, Entwässerungslogik und sichere Wartungsfreischaltung sind keine optionalen Details. In einer Kabine ist ein sicherer Routinebetrieb untrennbar mit einem effizienten Betrieb verbunden.
Anwendungen in verschiedenen Branchen
Nassstrahlkabinen kommen in Branchen zum Einsatz, in denen das Oberflächenergebnis kontrolliert und nicht nur verändert werden soll. Dasselbe eingehauste Verfahren kann eine Hartmetallkante vor dem Beschichten vorbereiten, Grate von bearbeiteten Komponenten entfernen, Schmiedematerial entzundern, die Außenfläche eines additiv gefertigten AM-Metallteils verfeinern oder Glas gleichmäßig mattieren. Das Kabinenformat eignet sich besonders, wenn die Teile so hochwertig sind, dass Wiederholbarkeit wichtiger ist als ein maximaler Abtrag.
Die Werkzeugfertigung ist eines der deutlichsten Beispiele. Bei der Hartmetallfertigung profitiert die Kantenvorbereitung an Schneidwerkzeugen von einem Verfahren, das einen wiederholbaren K-Faktor ermöglicht und zugleich eine gleichmäßige Oberfläche vor dem Beschichten wahrt. Dieselbe Prozesslogik findet sich auch in Lieferketten der Metallbearbeitung, in denen Anwendungen zum Präzisionsentgraten die Gratentfernung ohne übermäßige Rauheit oder Kantenschäden erfordern.
Nassstrahlkabinen verbinden außerdem funktionelle und optische Bearbeitung. Bei der Beschichtungsvorbehandlung können sie ein gleichmäßig gereinigtes Substrat erzeugen; bei der AM-Nachbearbeitung können sie lose anhaftende Partikel entfernen und die optische Rauheit additiv gefertigter Oberflächen mildern; bei Glas und 3C können sie ein kontrolliertes mattes Erscheinungsbild erzeugen. Die Flexibilität entsteht durch die Anpassung von Strahlmittel, Konzentration, Druck, Düsenbahn und Zykluszeit – nicht durch ein anderes Grundprinzip der Maschine.
| Anwendungstyp | Zielbranche | Typisches Werkstück | Erzielter Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung an Schneidwerkzeugen | Hartmetallwerkzeuge und Metallzerspanungs-Lieferkette | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte Kantenvorbereitung und verbesserte Beschichtungsbereitschaft |
| Entgraten von Metallteilen | Automobilindustrie, Präzisionsbearbeitung und allgemeine Metallbearbeitung | Gehäuse, Halterungen und Ventilkörper | Gezieltes Entgraten bei stabiler Oberflächenqualität |
| Zunderentfernung an Schmiedeteilen | Schmieden und Stahlverarbeitung | Stäbe, Wellen und Schmiederohlinge | Sauberere Oberflächen zur Prüfung und nachgelagerten Bearbeitung |
| Vorbehandlung vor dem Beschichten | Fertigung, Haushaltsgeräte und industrielle Beschichtungslinien | Stahl- und Aluminiumkomponenten | Gleichmäßigere Sauberkeit des Substrats vor der Endbearbeitung |
| Nachbearbeitung von AM-Teilen | Additive Fertigung | Funktionale 3D-gedruckte Metallteile | Entfernung anhaftender Partikel und verbessertes Erscheinungsbild |
| Verfestigungsstrahlen von Metallteilen | Automobilindustrie und industrielle Maschinenbaukomponenten | Belastete Metallteile | Funktionelle Konditionierung der Außenfläche |
| Glasmattierung | Glasverarbeitung und Displayprodukte | Abdeckungen, Paneele und Dekorbleche | Gleichmäßiger matter optischer Effekt |
| Oberflächenbearbeitung von 3C-Geräten | Unterhaltungselektronik | Rahmen, Schalen, Gehäuse und Abdeckungen | Kontrollierte optische Glätte und angenehme Haptik |
Leitfaden zur Maschinenauswahl
Die Auswahl einer Nassstrahlkabine besteht im Wesentlichen darin, die Konfiguration auf den Fertigungsmodus abzustimmen. Ein Entwicklungslabor mit vielen wechselnden Teilen benötigt Flexibilität, eine einfache Rezeptanpassung und schnelle Umrüstungen. Ein stabiler Chargenprozess braucht eine sorgfältige Werkstückaufnahme und eine wiederholbare Kammerleistung. Eine Teilefamilie mit anspruchsvoller Geometrie kann Servobewegungen und spezielle Düsenbahnen erfordern, während bei großen flachen Teilen eher ein breiter Arbeitsraum als maximale Automatisierung wichtig sein kann.
Das Kabinenkonzept umfasst daher mehrere Anlagentypen. Kleine R&D-Zellen, Standardkabinen mit einer Kammer, Spezialmaschinen für Einzelteile, Produktionskabinen mit Doppelkammer und anwendungsspezifische Varianten gehören alle zur Familie der Nassstrahlanlagen, erfüllen jedoch sehr unterschiedliche Fertigungsanforderungen.
| Konfiguration oder Modellklasse | Zielgröße der Produktion | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| Flexible R&D-Zelle im Labormaßstab | Machbarkeitsstudien und Musterentwicklung | Kleine bis mittelgroße Teile im Mix | Hoch | Prozessvalidierung, Versuche und Präzisionsarbeiten in kleinen Serien |
| Standardmäßige manuelle Nassstrahlkabine | Kleinserienfertigung und technische Auftragsbearbeitung | Kleine Teile | Mittel | Reparaturarbeiten, Pilotchargen und flexible kundenspezifische Bearbeitung |
| Produktionskabine mit einer Strahlkammer | Regelmäßige Chargenfertigung | Kleine bis mittelgroße Teile | Mittel bis hoch | Wiederholtes Entgraten, Kantenvorbereitung, optische Endbearbeitung |
| Spezialkabine für Einzelteile | Stabiler Teilefluss mit jeweils einem Werkstück | Kleine bis mittelgroße Einzelteile | Hoch | Feste Teilefamilien mit Bedarf an gleichmäßiger Behandlung |
| Produktionskabine mit Doppelkammer | Wiederholarbeit mit höherem Durchsatz | Kleine bis mittelgroße Teile | Mittel | Abwechselnde Belade- und Strahlsequenzen |
| Servogesteuerte Mehrachsenkabine | Fertigung geometriesensibler Teile | Komplexe 3D-Teile | Hoch | Gezielte lokale Bearbeitung und mehrseitige Abdeckung |
| Plattenkabine mit großem Arbeitsraum | Bearbeitung großer Flächen | Flache oder plattenförmige Teile | Mittel | Gleichmäßige Behandlung von Platten, Paneelen und großen Flächen |
| Durchlaufanlage für Stäbe oder Wellen | Bearbeitung langer Produkte | Rundstäbe, Stangen und Wellen | Mittel | Entzundern und Konditionieren zylindrischer Produkte |
Bei frühen Qualifizierungen und Tests mit unterschiedlichen Teilen passt die Nassstrahlanlage RB-6 für R&D gut zu flexiblen Bemusterungen, bei denen Rezepte häufig geändert werden können. Für die routinemäßige Chargenfertigung ist eine Standard-Produktionskabine mit einer Strahlkammer in der Regel besser geeignet, da sie wiederholbares Beladen, eine stabile Anordnung der Teile in der Kammer und einen besser planbaren Fertigungsrhythmus unterstützt.
Entscheidend ist, vier Faktoren gemeinsam zu gewichten: Werkstückgröße, Geometriekomplexität, Durchsatzbedarf und Oberflächentoleranz. Wird einer dieser Faktoren kaufentscheidend, während die übrigen unberücksichtigt bleiben, kann die gewählte Nassstrahlkabine entweder zu wenig leisten oder unnötige Kosten verursachen. In der Praxis passt die am besten geeignete Konfiguration zum tatsächlichen Fertigungsablauf und erfordert möglichst wenige Kompromisse.
Kosten, Lieferzeit und ROI
Was bestimmt die Kosten einer Nassstrahlkabine?
Der Preis einer Nassstrahlkabine hängt weniger von der Bezeichnung „Nassstrahlen“ als von der technischen Auslegung der Anlage ab. Kostenfaktoren sind Kammerabmessungen, Suspensionstank, Pumpenqualität, Düsenanzahl, Verschleißschutz, Bewegungssteuerung, HMI-Funktionen, Nebelabsaugung und Werkstückaufnahmen. Eine einfache manuelle Kabine und eine servogesteuerte Kabine mit Rezeptverwaltung können derselben Verfahrensfamilie angehören, aber sehr unterschiedliche Investitionsprofile haben.
Auch die kundenspezifische Auslegung ist ein wesentlicher Kostenfaktor. Eine Kabine für eine bestimmte Geometriefamilie kann Spezialdüsen, eigene Vorrichtungen, kontrollierte Indexierung oder zusätzliche Automatisierung erfordern, selbst wenn die Einhausung einfach aussieht. Käufer sollten außerdem Versorgungseinrichtungen, Strahlmittelverbrauch, Ersatzteile und regelmäßigen Reinigungsaufwand berücksichtigen, statt sich nur auf den Anschaffungspreis zu konzentrieren.
Typische Logik der Lieferzeit
Lieferzeiten sollten besser als Zeitspannen denn als Versprechen besprochen werden. Standardkabinen sind üblicherweise schneller verfügbar, da ihre Konstruktion ausgereift ist und weniger kundenspezifische Validierungsschritte erforderlich sind. Anwendungsspezifische Systeme, insbesondere mit Servobahnen, Sondervorrichtungen oder integrierter Handhabung, erfordern vor dem Versand meist mehr Prozessentwicklung, Abnahmetests und Anpassungen im Versuch.
Wie der ROI üblicherweise begründet wird
Die Investitionsrendite wird selten durch einen einzigen Vorteil erzielt. In vielen Fertigungsbetrieben basiert der Nutzen einer Nassstrahlkabine auf geringerem manuellem Entgratungsaufwand, weniger Nacharbeit, gleichmäßigerer Oberflächenqualität, weniger optischem Ausschuss, besserer Kantenvorbereitung vor dem Beschichten und geringeren Unterschieden zwischen Bedienern. Diese Betrachtungsweise entspricht übergeordneten Leitlinien zur Steuerung von Fertigungsprozessen, in denen Wiederholbarkeit und validierte Betriebsfenster als wirtschaftliche Vorteile und nicht als abstrakte Qualitätsziele gelten.
Bei Hartmetall- und Präzisionswerkzeugen kann der ROI auch mit einer kontrollierten Kantenbeschaffenheit vor dem Beschichten und einem gleichmäßigeren Verhalten der Werkzeuge im nachgelagerten Prozess begründet werden. Bei der Beschichtungsvorbehandlung kann er sich aus gleichmäßigeren Substraten und weniger Ausschuss in nachfolgenden Bearbeitungsschritten ergeben. Bei optischen Bauteilen kann eine höhere Ausbeute bei Teilen mit sichtbaren Oberflächen ausschlaggebend sein.
Wo Käufer häufig falsch kalkulieren
Der häufigste Fehler ist, eine Kabine nur mit den Lohnkosten eines manuellen Bedieners zu vergleichen. Dabei bleiben Ausschuss, Prüfwartezeit, uneinheitliches Erscheinungsbild, nachträgliche Ausbesserungen und Terminunterbrechungen aufgrund von Schwankungen unberücksichtigt. Ein weiterer Fehler ist, eine überdimensionierte Kabine für einen Prozess mit geringem Volumen zu kaufen, der die zusätzliche Automatisierung nicht benötigt.
Ein besseres ROI-Modell vergleicht die gesamten Prozesskosten vor und nach der Installation der Kabine. Dazu gehören Arbeitsaufwand, Verbrauchsmaterialien, Versorgungskosten, Ausschussteile, Nacharbeit, Flächenbedarf und der Nutzen eines stabilen, dokumentierten Endbearbeitungsprozesses anstelle eines von individuellen Fertigkeiten abhängigen manuellen Verfahrens.
Warum DasiAuto?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie im Abschnitt Über DasiAuto beschrieben.
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Vorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Musterprüfungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
Häufige Fragen
Gibt es eine Mindestbestellmenge für eine Nassstrahlkabine?
Bei Industrieanlagen erfolgt die Bestellung üblicherweise projektbezogen und nicht nach einer Mindestbestellmenge wie bei Verbrauchsmaterialien. In der Praxis beträgt die Mindestmenge typischerweise eine Kabine; der endgültige Lieferumfang richtet sich nach Teiletyp, Durchsatzziel, Automatisierungsgrad und geforderter Oberflächenkonstanz.
Sollten Musterteile vor dem Kauf einer Nassstrahlkabine getestet werden?
Ja. Musterprüfungen sind einer der nützlichsten Schritte bei der Beschaffung. Sie helfen festzustellen, ob die Kabine den erforderlichen Entgratungsgrad, die gewünschte Kantenbeschaffenheit, das Oberflächenbild und die Zykluszeit am tatsächlichen Substrat und an der tatsächlichen Geometrie erreicht – und nicht nur an einem allgemeinen Referenzteil.
Lässt sich eine Nassstrahlkabine an meine Teile anpassen?
Ja. Die Anpassung umfasst üblicherweise Düsenanordnung, Vorrichtungsauslegung, Kammergröße, Automatisierungsgrad, Suspensionseinstellungen und Rezeptlogik. Je geometriesensibler die Anwendung ist, desto wichtiger werden diese kundenspezifischen Elemente.
Was ist üblicherweise in Installation und Inbetriebnahme enthalten?
Der übliche Leistungsumfang umfasst die Prüfung der Versorgungseinrichtungen, Hinweise zur Maschinenaufstellung, Startprüfungen, Parametereinstellung, Funktionsprüfungen und den Probebetrieb mit repräsentativen Teilen. Bei fortschrittlicheren Systemen können außerdem Bewegungsvalidierung, HMI-Einrichtung, Alarmprüfung und Abnahme anhand festgelegter Prozesskriterien erforderlich sein.
Wie viel Schulung benötigt ein Bediener, um eine Nassstrahlkabine sicher zu betreiben?
Die Grundschulung umfasst üblicherweise Suspensionsaufbereitung, Strahlmittelnachfüllung, Düsenprüfung, Rezeptauswahl, Reinigungsabläufe und Routinewartung. Bei Kabinen mit Automatisierung oder gespeicherten Programmen müssen Bediener außerdem in Steuerungslogik und Alarmreaktion geschult werden und wissen, wie sich Abweichungen vom qualifizierten Prozessfenster vermeiden lassen.
Welche After-Sales-Unterstützung ist nach der Installation der Kabine am wichtigsten?
Am wichtigsten sind die Verfügbarkeit von Ersatzteilen, die Versorgung mit abgestimmtem Strahlmittel, schnelle Unterstützung bei der Fehlersuche und Hilfe bei der Wiederherstellung stabiler Prozessbedingungen, wenn die Oberflächenergebnisse zu schwanken beginnen. Die langfristige Leistung einer Kabine hängt von gleichbleibenden Verbrauchsmaterialien, konsequenter Wartung und technischer Unterstützung ab, die die Maschine rasch wieder in ihren validierten Betriebszustand bringen kann.


