

Kurzantwort
Für die meisten Käufer sind Nassstrahlanlagen aus China die richtige Wahl, wenn gleichmäßiges Mattieren, selektives Entgraten, Kantenverrunden oder die Oberflächenvorbereitung vor einer Beschichtung mit geringerer Belastung durch frei schwebenden Staub als beim Trockenstrahlen gefragt sind. Die passende Konfiguration hängt weniger vom Herkunftsland als von Werkstückgeometrie, angestrebter Zykluszeit, Bewegungspräzision und Stabilität des Suspensionsdrucks ab. In der Fertigung sollten Käufer zunächst den Anlagentyp auf die Anwendung abstimmen und anschließend Druckregelung, Automatisierungsgrad, Strahlmittelmanagement und Service vergleichen.
| Kernfaktor | Typisches Ergebnis | Warum es wichtig ist |
|---|---|---|
| Verfahrensart | Nassstrahlen / Suspensionsstrahlen / Vapor Blasting | Ermöglicht kontrollierten Mikroabtrag und eine gleichmäßigere Endbearbeitung |
| Druckbereich | Üblicher industrieller Strahldruck im niedrigen bis mittleren Bereich | Bringt Abtragsrate und Oberflächenqualität in Einklang |
| Präzisionsniveau | Je nach Modell manuell, servogesteuert oder robotergestützt | Bestimmt die Wiederholgenauigkeit der Bahn und die Gleichmäßigkeit der Merkmale |
| Staubverhalten | Wenig freier Staub; Nebelabsaugung weiterhin erforderlich | Erleichtert die Sauberhaltung gegenüber dem Trockenstrahlen |
| Typische Anwendungen | Entgraten, Kantenverrunden, Beschichtungsvorbehandlung, AM-Nachbearbeitung | Entspricht den Anforderungen hochwertiger Präzisionsoberflächenbearbeitung |
| Lieferzeitrahmen | Standardanlagen mit kürzerer, kundenspezifische Zellen mit längerer Lieferzeit | Beeinflusst die Planung von Qualifizierung und Produktionsanlauf |
Was bedeutet „Nassstrahlanlagen aus China“?
Bei der industriellen Beschaffung bezeichnet der Suchbegriff „Nassstrahlanlagen aus China“ Nasssandstrahl- oder Suspensionsstrahlanlagen zur kontrollierten Oberflächenbearbeitung, die in China gefertigt werden. Der Begriff steht nicht für einen einzelnen Anlagentyp. Dazu zählen Kabinenanlagen, servogesteuerte Mehrachsmaschinen, Roboterzellen und anwendungsspezifische Linien zum Reinigen, Strukturieren, Entgraten, zur Kantenvorbereitung und zur optischen Endbearbeitung.
Fachlich gehört das Nassstrahlen zur übergeordneten Familie der mechanischen Strahlverfahren mit Abrasivmitteln. Statt ausschließlich trockenes Strahlmittel mit Luft zu beschleunigen, suspendiert das Verfahren Abrasivpartikel in Wasser und bildet daraus eine Suspension, die anschließend durch eine Düse auf das Werkstück beschleunigt wird. Die Wasserphase verändert das Aufprallverhalten, dämpft den Partikelaufprall, beeinflusst die Staubentwicklung und prägt das endgültige Erscheinungsbild der Oberfläche.
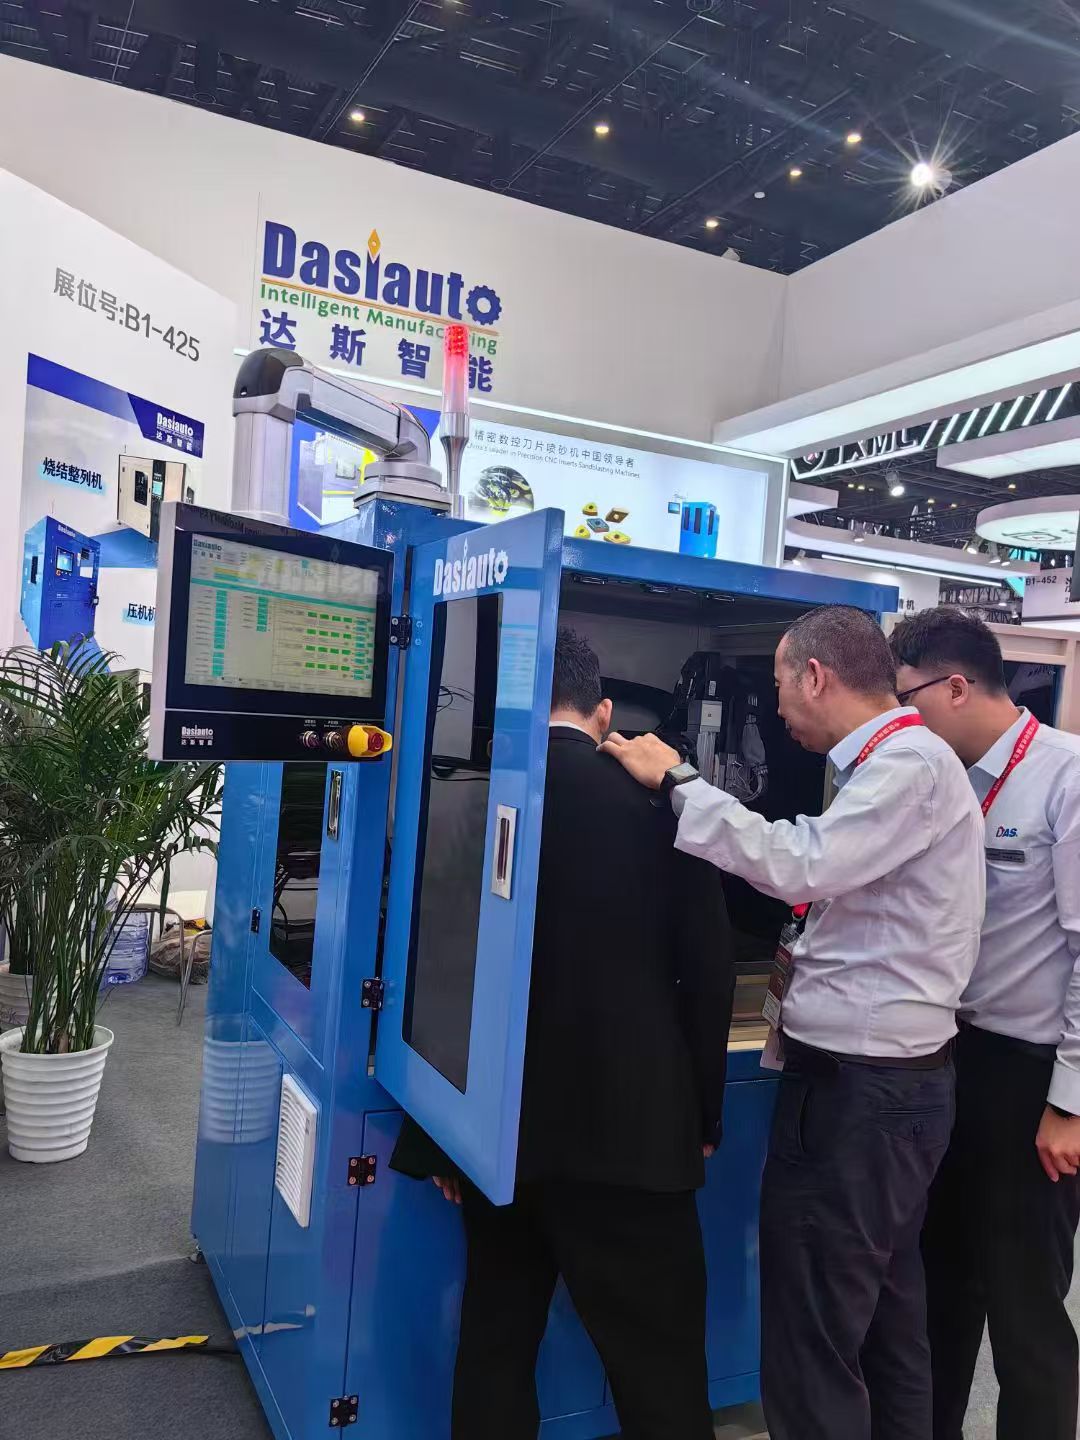
Einordnung des Nassstrahlens in die Oberflächenbearbeitung
Nassstrahlen liegt zwischen intensiver Reinigung und feiner Endbearbeitung. Es wird häufig eingesetzt, wenn mehr als die Entfernung von Verunreinigungen gefordert ist. In vielen Betrieben soll dieselbe Verfahrensfamilie Kanten verrunden, ein kontrolliertes mattes Erscheinungsbild erzeugen, kleine Grate reduzieren, einen Untergrund vor dem Beschichten vorbereiten oder die optische Gleichmäßigkeit komplexer Teile verbessern.
Deshalb umfasst der Suchbegriff oft sowohl die Anlage als auch die Anwendungstechnik. Wer nach „Nassstrahlanlagen aus China“ sucht, sucht meist keine beliebige Strahlkabine. Gefragt ist eine Kombination aus Anlage und Verfahren, die bei bestimmten Werkstoffen, Geometrien und Produktionsmengen stabile Ergebnisse liefert.
Wesentliche Vorteile von Nasssandstrahlanlagen
Der erste wesentliche Vorteil ist die kontrollierte Oberflächenbearbeitung. Da das Wasser den Aufprall des Strahlmittels dämpft, kann das Verfahren eine feinere und gleichmäßigere Textur erzeugen als viele Trockenstrahlanlagen, insbesondere bei oberflächenempfindlichen Teilen. Das ist bei Hartmetallwerkzeugen, bearbeiteten Metallbauteilen, 3D-gedruckten Teilen und sichtbaren Oberflächen von Konsumprodukten relevant.
Der zweite Vorteil ist staubärmeres Arbeiten im praktischen Werkstattbetrieb im Vergleich zum Trockenstrahlen. Nassstrahlen macht eine Absaugung der Einhausung nicht überflüssig, doch die Wasserphase bindet einen Großteil des Staubs, der sonst am Aufprallpunkt in die Luft gelangen würde. In vielen Betrieben wirkt sich dieser Unterschied auf den Bedienkomfort, das Risiko einer Kreuzkontamination und die Sauberkeit angrenzender Prozesse aus.
Ein dritter Vorteil ist das geringere Risiko, dass sich Strahlmittel in manchen weicheren oder beschichteten Oberflächen festsetzt. Der Wasserfilm dämpft den Partikelaufprall. Das kann nützlich sein, wenn gereinigt oder strukturiert werden soll, ohne ein übermäßig grobes Profil zu erzeugen. Ein vierter Vorteil ist die Gleichmäßigkeit: Sind Druck, Suspensionskonzentration und Düsenbahn geregelt, eignet sich das Verfahren gut für wiederkehrende Teilefamilien.
Warum Fertigungskompetenz wichtig ist
Nicht jeder Anbieter von Nassstrahlanlagen aus China bietet dieselbe technische Entwicklungstiefe. Manche Unternehmen fertigen hauptsächlich Kabinen und installieren Standard-Strahlpistolen. Andere legen den gesamten Suspensionskreislauf, die Düsenbewegung, die Rückgewinnungslogik, die Abführung von Strahlmittelabfällen und die Steuerungssoftware auf Grundlage einer validierten Anwendung aus.
Dieser Unterschied ist wichtig, denn die Leistung beim Nassstrahlen hängt von mehr als dem Nenndruck ab. Maschinenzuverlässigkeit, Pumpenstabilität, Düsenverschleiß, Sedimentationskonzept und Rezeptsteuerung beeinflussen, ob der Prozess auch in der laufenden Fertigung stabil bleibt und nicht nur während eines kurzen Versuchs.
Wie funktionieren Nassstrahlanlagen aus China?
Nassstrahlanlagen aus China arbeiten, indem sie eine Wasser-Strahlmittel-Suspension umwälzen, diese mit Druckluft beschleunigen, unter kontrolliertem Druck auf das Werkstück richten und das verbrauchte Gemisch anschließend in einem geschlossenen Kreislauf zur Wiederverwendung und Abfalltrennung zurückführen. Das Prinzip ist einfach; die industrielle Leistung hängt jedoch davon ab, wie zuverlässig die einzelnen Teilsysteme zusammenarbeiten.
Suspensionsaufbereitung: Wasser und Strahlmittel
Der Prozess beginnt in einem Suspensionstank oder Sammelbehälter, in dem Abrasivpartikel mit Wasser vermischt werden. Ziel ist nicht nur, das Strahlmittel zu benetzen, sondern es innerhalb eines kontrollierten Konzentrationsbereichs in Schwebe zu halten. Ist die Suspension zu dünn, nimmt die Abtragswirkung ab und die Oberfläche kann ungleichmäßig werden. Ist sie zu konzentriert, leidet die Strömungsstabilität, der Verschleiß in den Leitungen nimmt zu und die Düse kann unvorhersehbar reagieren.
Auch die Wahl des Strahlmittels verändert das Prozessverhalten. Feinere Körnungen werden üblicherweise für die optische Endbearbeitung, das Mattieren von Glas und die schonende Kantenbearbeitung bevorzugt. Gröbere Körnungen können für eine stärkere Reinigungswirkung, die Zunderentfernung oder eine ausgeprägtere Textur gewählt werden. Ein kompetenter Hersteller betrachtet das Strahlmittel als Teil des Prozessfensters und nicht als getrenntes Verbrauchsmaterialthema.
Beschleunigung mit Druckluft und Suspensionszufuhr durch die Düse
Nach der Aufbereitung wird die Suspension zur Strahlpistole oder Düsenbaugruppe gepumpt und durch Druckluft beschleunigt. Die Düse richtet den Strahl mit einem bestimmten Druck, Winkel, Abstand und einer festgelegten Einwirkzeit auf die Oberfläche. Bei der Präzisionsbearbeitung sind diese vier Größen oft wichtiger als die angegebene Kompressorleistung.
Die Steuerung der Düsenbahn ist besonders bei Werkzeugen, bearbeiteten Vertiefungen oder komplexen 3D-Geometrien wichtig. Für allgemeine Reinigungsarbeiten oder flexible Kleinserien kann eine manuelle Kabine ausreichen. Bei wiederkehrender Fertigung bieten Servoachsen oder Roboterbewegungen jedoch oft Vorteile, damit der Strahl in jedem Zyklus dieselbe Zone auf dieselbe Weise trifft.
Rückgewinnung und Sedimentation im geschlossenen Kreislauf
Nach dem Aufprall fließt die Suspension mit gebrochenem Strahlmittel, abgetragenem Material und Feinanteilen in das Rückgewinnungssystem der Anlage zurück. Das System führt die nutzbare Suspension erneut im Kreislauf, während schwerere Abfälle zur anschließenden Entfernung sedimentieren. Dieser Rückgewinnungskreislauf ist ein wesentlicher Grund dafür, dass sich industrielles Nassstrahlen von improvisiertem Spritzen mit Suspension oder Einpass-Reinigungsverfahren ohne Rückführung unterscheidet.
Ein gutes Rückgewinnungskonzept trägt dazu bei, den Prozess langfristig konstant zu halten. Wenn sich Feinanteile und Abfälle unkontrolliert ansammeln, verändern sich die Strahleigenschaften allmählich. Dadurch können sich Abtragsrate, Rauheit und Oberflächenbild ändern. Automatische Sedimentation und kontrollierte Abführung verringern diese Drift und reduzieren den manuellen Eingriff zwischen Chargen.
Nebelkontrolle, Sichtverhältnisse und Druckstabilität
Nassstrahlen bindet Staub, bringt in der Einhausung jedoch Anforderungen an den Umgang mit Wassernebel und Spritzern mit sich. Leistungsfähige Anlagen verfügen daher über Absaugung und Maßnahmen zur Sichtkontrolle, damit Bediener oder Kameras den Prozess überwachen können. Bei automatisierten Anlagen ist gute Sicht auch für das Einrichten, die Prüfung der Vorrichtungen und die Wartung wichtig.
Ebenso wichtig ist die Druckstabilität. Systeme mit PID-Druckregelung im geschlossenen Regelkreis können den Suspensionsstrahl während langer Produktionsläufe in einem engeren Betriebsbereich halten. Das unterstützt gespeicherte Rezepte, verringert die Unterschiede zwischen Werkstücken und macht die Prozessqualifizierung aussagekräftiger.
Ein stabiler Suspensionszustand ist meist wichtiger als der maximal angegebene Druck.
| Parameter | Typischer industrieller Bereich oder Zustand | Warum dieser Wert geprüft werden sollte |
|---|---|---|
| Arbeitsdruck | Typischerweise etwa 0.2-0.7 MPa, abhängig von der Anwendung | Beeinflusst Abtragsrate, Oberflächencharakter und Kantenwirkung |
| Suspensionskonzentration | Typisches kontrolliertes Feststoffverhältnis nach Gewicht oder Volumen | Beeinflusst Prozesskonstanz, Pumpenlast und Strahldichte |
| Strahlmittelkorngröße | Feine bis mittlere PSD, je nach Anwendung ausgewählt | Bestimmt Textur, Entgratverhalten und Düsenverschleiß |
| Druckluftbedarf | Abhängig von Düsengröße, Druck und Einschaltdauer | Bestimmt Kompressorkapazität und Prozessstabilität |
| Strahlmittelverbrauch | Variiert je nach Zerfall, Verunreinigung und Betriebsdauer | Beeinflusst Betriebskosten und Wartungsintervalle |
| Steuerungssystem | PLC/HMI; fortgeschrittene Systeme können PID-Logik verwenden | Unterstützt Rezeptspeicherung, Alarmmeldungen und reproduzierbares Einrichten |
Warum Prozessintegration gute Anbieter auszeichnet
Zwei Anlagen können eine ähnliche Kammergröße und einen ähnlichen Nenndruck haben und im Betrieb dennoch unterschiedliche Ergebnisse liefern. Der Unterschied liegt meist in der Prozessintegration: Pumpenauslegung, Rückführweg der Suspension, Düsenpositionierung, Rezeptsteuerung und Abfallhandhabung. Käufer, die Nassstrahlanlagen aus China vergleichen, sollten deshalb über die Einhausungsabmessungen hinausblicken und fragen, wie der gesamte Strahlkreislauf unter Produktionsbedingungen geregelt wird.
Nassstrahlanlagen aus China im Vergleich zu Trockenstrahlen und anderen Verfahren
Die Wahl zwischen Nassstrahlen und alternativen Endbearbeitungsverfahren erfordert einen Prozessvergleich und nicht nur einen Preisvergleich. Trockenstrahlen, Verfestigungsstrahlen und Gleitschleifen lösen jeweils unterschiedliche Aufgaben. Überschneidungen gibt es hauptsächlich bei Reinigung, Entgraten und Oberflächenkonditionierung.
| Vergleichspunkt | Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Gleitschleifen |
|---|---|---|---|---|
| Luftgetragene Partikel | Wenig freier Staub; Nebelabsaugung erforderlich | Mehr Staubentwicklung und höherer Aufwand für die Staubabscheidung | Üblicherweise eingehaust, mit spezieller Strahlmittelhandhabung | Wenig Staub, jedoch können Prozesszusätze und Abwasser anfallen |
| Oberflächencharakter | Fein und gleichmäßig, je nach Strahlmittel matt bis seidenmatt | Oft aggressiver und weniger gedämpft | Funktionale Druckeigenspannung erzeugende Behandlung statt optischer Endbearbeitung | Glätten in der Massenbearbeitung und allgemeines Verrunden von Kanten |
| Risiko des Einbettens von Strahlmittel | Bei manchen empfindlichen Oberflächen geringer | Bei weicheren Werkstoffen oder Beschichtungen höher | Anderes Strahlmittelziel und anderes Aufprallregime | Kein direkt düsengeführtes Aufprallverfahren |
| Lokale Steuerung | Hoch bei gezielt geführter Düsenbahn | Mittel bis hoch, häufig vom Bediener abhängig | Über Abdeckungs- und Intensitätsvorgaben gesteuert | Geringere Selektivität bei einzelnen lokalen Merkmalen |
| Wiederholbarkeit | Hoch, wenn Druck und Suspension geregelt bleiben | Bei manuellen Abläufen stärker variierend | Hoch bei speziellen Verfestigungsstrahlanlagen | Gut für Chargen, weniger geeignet für gerichtete Behandlung |
| Umweltprofil | Suspensions- und Schlammmanagement erforderlich | Handhabung von trockenem Staub und verbrauchtem Strahlmittel erforderlich | Spezielle Prüfung und Klassifizierung des Strahlmittels | Abwasser- und Strahlmitteltrennung zu berücksichtigen |
Nassstrahlen im Vergleich zum trockenen Strahlverfahren
Trockenstrahlen bleibt wirksam für intensive Reinigung, Rostentfernung und starke Verschmutzungen, wenn eine feine Oberflächenqualität nachrangig ist. Nassstrahlen wird häufig bevorzugt, wenn eine kontrollierte Textur, weniger luftgetragener Staub oder eine weniger aggressive Oberflächenbehandlung gefordert ist. Bei kleinen Präzisionsteilen kann dieser Unterschied darüber entscheiden, ob die Oberfläche lediglich gereinigt oder tatsächlich für den nächsten Prozess qualifiziert wird.
Nassstrahlen und Verfestigungsstrahlen im Vergleich
Verfestigungsstrahlen erfüllt einen anderen technischen Zweck als die meisten Nassstrahlanwendungen. Gemäß der ASTM-B851-Terminologie zum Verfestigungsstrahlen wird Verfestigungsstrahlen anhand von Intensität, Flächendeckung und ermüdungsbezogenen Oberflächeneffekten und nicht allein anhand der optischen Endbearbeitung definiert. Käufer sollten Nassstrahlen und Verfestigungsstrahlen daher nicht als austauschbar behandeln, solange das geforderte funktionale Ergebnis nicht eindeutig festgelegt ist.
Nassstrahlen und Gleitschleifen im Vergleich
Gleitschleifen eignet sich effizient für große Mengen relativ kleiner Teile, wenn sich sämtliche Oberflächen sowohl allgemein als auch gezielt bearbeiten lassen. Grenzen zeigen sich bei Teilen mit inneren Kanälen, kritischen lokalen Kanten oder sichtbaren, oberflächenempfindlichen Bereichen. In solchen Fällen ist die gerichtete Bearbeitung beim Nassstrahlen oft ein praktischer Vorteil.
Wichtige Spezifikationen vor dem Kauf
Eine Beschaffungsprüfung sollte beim geforderten Oberflächenergebnis und der Teilefamilie beginnen und daraus rückwärts die Anlagenspezifikationen ableiten. Käufer, die allein von der Kammergröße ausgehen, übersehen häufig die Faktoren, die tatsächlich darüber entscheiden, ob die Anlage die geforderte Produktionsqualität erreicht.
Strahldruck und Druckstabilität
Fragen Sie nach dem nutzbaren Betriebsdruckbereich unter Last und nicht nur nach dem maximalen Nenndruck. Bei Endbearbeitungsanwendungen ist der Spitzendruck weniger wichtig als die Fähigkeit, einen stabilen Sollwert über eine ganze Schicht zu halten. Verwendet die Anlage eine Regelung im geschlossenen Regelkreis, fragen Sie, wie der Druck gemessen und angepasst wird und ob Abweichungen über das HMI protokolliert werden.
Auslegung des Suspensionskreislaufs und Strahlmittelmanagement
Prüfen Sie Tankgröße, Durchmischungsverfahren, Kreislaufführung, Pumpentyp, Rücklaufanordnung und Sedimentationslogik. Die Regelung der Suspensionskonzentration ist entscheidend, da sich der Strahl deutlich verändern kann, wenn Wasser verdunstet, Feinanteile sich ansammeln oder Strahlmittel zerfällt. Käufer sollten auch fragen, wie häufig die Suspension korrigiert werden muss und wie verbrauchtes Strahlmittel im Routinebetrieb abgeführt wird.
Genauigkeit der Bewegungsachsen und Vorrichtungsstrategie
Wenn das Verfahren Kantenverrunden, selektives Entgraten oder eine kontrollierte Bearbeitung komplexer Geometrien umfasst, verdient die Bewegungsarchitektur besondere Beachtung. Die Kopplung der Servoachsen X/Y/Z, die programmierte Düsenpositionierung und die Wiederholgenauigkeit der Vorrichtung sind oft wichtiger als die Gesamtgröße der Kabine. Eine angegebene Fähigkeit wie 0.02 mm Steuerungsgenauigkeit ist nur dann relevant, wenn Vorrichtung und Düsenanordnung diese Präzision tatsächlich nutzen können.
Durchsatz, Umrüstung und Zykluszeit
Der tatsächliche Durchsatz umfasst mehr als die Strahlzeit. Beladen, Spannen, Rezeptaufruf, Entleeren, Entladen, Prüfung und Wiederherstellung nach der Wartung wirken sich auf die reale Ausbringung aus. Für manche Teilefamilien genügt eine einfache Einkammerkabine; bei anderen verkürzen eine Zweistationenanlage oder eine spezielle Einzelteilanlage den unproduktiven Anteil des Zyklus.
Aufstellfläche und Medienversorgung
Nassstrahlanlagen können Anforderungen an Druckluft, Stromversorgung, Entwässerung, Wasserhandhabung und Stellfläche stellen, die aus einer Broschüre nicht ohne Weiteres hervorgehen. Vor der Bestellung sollten Käufer prüfen, ob die Medienversorgung im Betrieb bereitsteht, und den Wartungszugang zu Pumpen, Abscheidern, Filtern und Absaugkomponenten sicherstellen.
HMI, Berechtigungen und rückverfolgbare Rezepte
Das Rezeptmanagement wird wichtig, sobald auf derselben Anlage mehrere Teilenummern oder Werkstoffe bearbeitet werden. Das HMI sollte es Bedienern ermöglichen, validierte Parameter aufzurufen, ohne geschützte Werte beiläufig zu ändern. Hierarchische Berechtigungseinstellungen, Wartungshinweise und eine Alarmhistorie sind nützlich, weil sie Einstellungsabweichungen zwischen Schichten verringern und die Fehlersuche im Prozess unterstützen.
Sicherheit und Einhausungssteuerung
Nassstrahlen bindet zwar einen Großteil des Staubs, der bei Trockenstrahlanlagen typisch ist, erfordert aber weiterhin Verriegelungen, Not-Halt-Einrichtungen, Spritzschutz und Nebelabsaugung. Käufer sollten fragen, wie die Anlage auf Druckluftverlust, ein Ungleichgewicht im Suspensionsgemisch, verstopfte Düsen und das Öffnen der Zugangstür während des Betriebs reagiert. Eine Sicherheitsprüfung ist besonders bei automatisierten Zellen wichtig, in denen Bewegung und Strahlenergie innerhalb einer Einhausung zusammenkommen.
Anwendungen in verschiedenen Branchen
Nassstrahlanlagen aus China kommen in mehr Branchen zum Einsatz, als viele Käufer erwarten. Dieselbe Verfahrensfamilie kann der Werkzeugvorbereitung, dem Entgraten, der intensiven Oberflächenreinigung, der optischen Endbearbeitung und der Konditionierung vor dem Beschichten dienen, sofern Anlagenarchitektur und Strahlmittel zur Aufgabe passen.
| Anwendungstyp | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrundung an Schneidwerkzeugen | Hartmetallwerkzeuge | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte K-Faktor-Vorbereitung und gleichmäßige Kanten |
| Entgraten von Metallteilen | Präzisionsbearbeitung und Stanzen | Halterungen, Gehäuse, Steckverbinder | Selektive Gratreduzierung mit höherer Wiederholgenauigkeit |
| Zunderentfernung an Schmiedeteilen oder Stangen | Stahlverarbeitung | Schmiederohlinge, Stäbe, Rundmaterial | Oberflächenreinigung mit geringerer Belastung durch frei schwebenden Staub |
| Vorbehandlung vor dem Beschichten | Fertigungs- und Beschichtungslinien | Paneele, Gehäuse, Rahmen | Gleichmäßigerer Untergrund vor dem Lackieren oder Beschichten |
| AM-Nachbearbeitung | Additive Fertigung | Gedruckte Metallhalterungen und -kanäle | Entfernung von Pulverrückständen und Verfeinerung der Oberfläche |
| Verfestigungsstrahlen und Konditionierung | Mechanische Bauteile | Funktionale Metallteile | Gezielte Oberflächenkonditionierung ausgewählter Bereiche |
| Glasmattierung | Dekor- und technisches Glas | Abdeckungen, Displayglas, Paneele | Gleichmäßiges mattes Erscheinungsbild und optische Einheitlichkeit |
| Oberflächenbearbeitung von 3C-Geräten | Elektronik und Konsumgeräte | Gehäuse, Rahmen, Abdeckungen | Optische Gleichmäßigkeit und angenehmere Haptik |
Schneidwerkzeuge und hochwertige Präzisionsteile
Eines der wichtigsten Anwendungsfelder ist die Kantenvorbereitung an Schneidwerkzeugen, bei der vor der Beschichtung oder dem Einsatz ein kontrollierter K-Faktor erzeugt werden soll. Da die Standzeit von Werkzeugen empfindlich auf den Kantenzustand reagiert, muss der Prozess reproduzierbar sein und darf nicht nur optisch zufriedenstellende Ergebnisse liefern. Nassstrahlen eignet sich auch für bearbeitete Präzisionsteile, bei denen lokale Grate reduziert werden müssen, ohne die gesamte Geometrie nachzuarbeiten.
Entgraten und Beschichtungsvorbehandlung
Selektives Entgraten bleibt eine verbreitete industrielle Anwendung, insbesondere wenn kleine Grate an Bohrungen, gefrästen Taschen, Stanzkanten oder sich kreuzenden Kanälen auftreten. In solchen Fällen werden Anwendungen zum Entgraten von Metallteilen üblicherweise anhand der Gratgröße, der Zugänglichkeit des Merkmals und des Risikos bewertet, Funktionskanten zu stark zu verrunden.
Eine weitere wichtige Kategorie ist die Vorbehandlung vor dem Lackieren oder einer funktionalen Beschichtung. Vor der nachfolgenden Endbearbeitung muss eine Oberfläche möglicherweise gereinigt, mikrostrukturiert und optisch egalisiert werden; Nassstrahlen zur Beschichtungsvorbehandlung wird häufig gewählt, wenn der Betrieb einen besser kontrollierten Untergrund und weniger frei schwebenden Staub als beim Trockenstrahlen anstrebt.
AM-Teile, Glas und sichtbare Oberflächen
Additiv gefertigte Bauteile weisen häufig komplexe Geometrien, Pulverrückstände und eine ungleichmäßige Oberflächentextur auf. Nassstrahlen kann dazu beitragen, zugängliche Flächen zu egalisieren und Details zu reinigen, ohne sich vollständig auf manuelles Schleifen zu verlassen. Ähnliches gilt für das Mattieren von Glas und 3C-Gehäusen, bei denen ein gleichmäßiges Erscheinungsbild ebenso wichtig sein kann wie die maßliche Sauberkeit.
Leitfaden zur Maschinenauswahl
Kein einzelner Anlagentyp ist für jede Teilefamilie ideal. Die passende Konfiguration einer Nassstrahlanlage hängt davon ab, ob das Projekt Flexibilität für R&D, wiederkehrende Chargenbearbeitung, präzise Geometriesteuerung oder hohen Ausstoß erfordert.
| Konfiguration/Modellklasse | Zielgröße der Produktion | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| Robotergestützte R&D-Zelle im Labormaßstab | Musterprüfung und Prozessentwicklung | Kleine bis mittelgroße Teile im Mix | Sehr hoch | Prozessversuche, Strahlmittelauswahl, flexible Validierung |
| Kompakte Chargenkabine | Flexible Fertigung kleiner Stückzahlen | Kleine Teile | Mittel | Lohnbearbeitung, Nacharbeit, Wartungsaufgaben |
| Standardkabine mit einer Strahlkammer | Wiederkehrende Chargenfertigung | Kleine bis mittelgroße Teile | Mittel bis hoch | Allgemeines Nassstrahlen wiederkehrender Teilefamilien |
| Dedizierte Einzelteilanlage | Stabile Serienfertigung | Kleine bis mittelgroße Teile für dedizierte Bearbeitung | Hoch | Endbearbeitung einzelner Teile mit kontrollierter Handhabung |
| Servogesteuertes Mehrachsensystem für komplexe Teile | Präzisionsbearbeitung komplexer Formen | Kleine bis mittelgroße Werkstücke mit komplexen Formen | Sehr hoch | Kantenverrunden, selektives Entgraten, gezielte Flächenabdeckung |
| Dedizierte Anlage für Plattenwerkstücke | Chargenbearbeitung flacher Teile | Platten- und Blechteile | Hoch | Gleichmäßige Behandlung großer ebener Flächen |
| Linie zur Bearbeitung von Rundstäben | Halbkontinuierliche Bearbeitung zylindrischer Werkstücke | Lange Stäbe und Rundmaterial | Mittel bis hoch | Oberflächenbearbeitung von Stangen, Wellen und Rundstäben |
| Produktionslinie mit Doppelkammer | Wiederkehrende Fertigung größerer Stückzahlen | Kleine bis mittelgroße Teile | Hoch | Weniger Stillstandzeit und bessere Auslastung beim Beladen |
R&D und Anwendungsvalidierung
Für Käufer, die Strahlmittel, Düsenbahn oder Vorrichtungsstrategie noch festlegen, ist eine R&D-fähige Plattform oft der sicherste Ausgangspunkt. Zu den für solche Versuche geeigneten Anlagen gehört die robotergestützte Musterprüfanlage, mit der sich Versuche mit unterschiedlichen Werkstücken durchführen lassen. So lässt sich feststellen, ob nach der Validierung eine Standard-Produktionskonfiguration ausreicht.
Standard-Produktionskabinen und Spezialanlagen
Eine Standardkabine mit einer Strahlkammer ist häufig die Ausgangslösung für wiederkehrende Chargenfertigung, da sie Flexibilität, Kosten und überschaubare Komplexität miteinander verbindet. Spezielle Einzelteilanlagen sind sinnvoller, wenn dasselbe Werkstück wiederholt bearbeitet wird und eine kontrollierte Beladung für Qualität oder Taktzeit entscheidend ist.
Komplexe Geometrien und höherer Durchsatz
Mehrachssysteme eignen sich, wenn ein Werkstück Hohlräume, Winkel, verdeckte Kanten oder sichtbare Flächen umfasst, die eine festgelegte Düsenführung erfordern. Linien für Rundstäbe und Anlagen für Plattenteile sind effizient, wenn die Werkstückgeometrie gleichförmig genug ist, um eine spezielle Handhabung zu rechtfertigen. Bei größeren wiederkehrenden Stückzahlen verringern Doppelkammeranordnungen die Leerlaufzeit, indem sie Beladen und Strahlen wirksamer voneinander trennen.
Kosten, Lieferzeit und ROI
Der Anschaffungspreis einer Nassstrahlanlage hängt weniger von der Bezeichnung „Made in China“ als von der verfahrenstechnischen Auslegung der Anlage ab. Die Kabinengröße spielt eine Rolle, doch die wesentlichen Kostenunterschiede ergeben sich meist aus Automatisierung, Komplexität der Steuerung, Suspensionsmanagement, Vorrichtungsaufwand und dem Umfang der Anwendungstechnik, die vor der Abnahme erforderlich ist.
Wichtigste Preisfaktoren
Die größten Preisfaktoren sind Stellfläche, Bewegungsarchitektur, Düsenanzahl, Steuerungssystem, Auslegung des Rückgewinnungskreislaufs, Absaugpaket und Handhabung von Strahlmittelabfällen. Eine Kabine für grobe Reinigungsarbeiten kann einfacher ausgelegt sein als ein System zum Kantenverrunden oder zur optischen Endbearbeitung, da Letzteres ein engeres und besser rückverfolgbares Prozessfenster erfordert.
Auch die Wahl des Strahlmittels wirkt sich auf die Gesamtkosten aus. Zerfallsrate und Verunreinigungsempfindlichkeit des Strahlmittels, Düsen- und Schlauchverschleiß, Pumpenwartung sowie Schlammentsorgung beeinflussen die Betriebskosten. Käufer sollten beim Angebotsvergleich daher Anschaffungspreis und Prozesskosten über die Nutzungsdauer getrennt betrachten und nicht davon ausgehen, dass ein niedrigerer Einstiegspreis geringere Gesamtkosten bedeutet.
Typische Lieferzeitspannen
Die Lieferzeit ist bei Standardkabinen meist am kürzesten und bei kundenspezifischen Zellen oder integrierten Linien am längsten. Ein realistischer Zeitplan umfasst üblicherweise Musterprüfungen, Prozessbewertung, Vorrichtungskonstruktion, Fertigung, interne Prüfung, Versand, Installation, Inbetriebnahme und Bedienerschulung. Sind mehrere validierte Rezepte erforderlich, kann der Zeitaufwand für Entwicklung und Qualifizierung der Fertigungszeit entsprechen oder sie übersteigen.
ROI-Betrachtung bei der Präzisionsoberflächenbearbeitung
In vielen Fällen ergibt sich der Return on Investment aus geringeren Abweichungen und nicht aus drastischen Geschwindigkeitssteigerungen. Nassstrahlen kann den manuellen Nachbearbeitungsaufwand senken, Nacharbeit verringern, die Kantenqualität stabilisieren, die Gleichmäßigkeit der Beschichtungshaftung verbessern oder Ausschuss bei komplexen Teilen reduzieren. Wenn der bestehende Prozess stark von der Arbeitstechnik der Bediener abhängt, ist der Nutzen einer Prozesswiederholbarkeit oft das stärkste wirtschaftliche Argument.
Wo der ROI meist am höchsten ist
Der ROI ist oft bei hochwertigen Teilen, schwierigen Geometrien und optisch empfindlichen Oberflächen am höchsten. Hartmetallwerkzeuge, präzisionsbearbeitete Bauteile, additiv gefertigte Teile und sichtbare 3C-Gehäuse sind typische Beispiele, da jedes ausgesonderte oder nachgearbeitete Teil erhebliche Kosten verursacht. Wenn ein kontrollierter Strahlprozess die Schwankungen des manuellen Schleifens, Entgratens von Hand oder uneinheitlichen Trockenstrahlens beseitigt, lässt sich die Amortisation meist leichter begründen.
Häufige Bewertungsfehler
Ein häufiger Fehler ist, betriebliche Anforderungen wie Kompressorkapazität, Entwässerung, Hallenlayout und Wartungszugang zu übergehen. Ein weiterer ist, sich zu stark auf die Kammergröße zu konzentrieren und dabei Rezeptsteuerung, Vorrichtungsqualität und Strahlmittelmanagement zu unterschätzen. Käufer sollten daher die Gesamtkosten über die Nutzungsdauer und nicht nur den einzelnen Anlagenpreis bewerten, da viele Folgekosten durch eine mangelhafte Prozessregelung und nicht durch die Anlage selbst entstehen.
Warum DasiAuto?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbearbeitung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie unter Über DasiAuto beschrieben.
Anwendungstests und Prozessentwicklung helfen dabei, Strahlmittel und Behandlungsparameter zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Vorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, Oberfläche oder Maßanforderung muss durch repräsentative Musterprüfungen ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufende technische Betreuung im Produktionsablauf.
Häufige Fragen
Gibt es für Bestellungen von Nassstrahlanlagen aus China üblicherweise eine Mindestbestellmenge?
Bei Industriemaschinen beträgt die praktische Mindestbestellmenge üblicherweise eine Anlage und nicht eine Containerladung. Wichtiger ist, ob eine Bestellung ein Standardmodell, eine konfigurierte Produktionsanlage oder ein kundenspezifisch ausgelegtes System mit Vorrichtungen und validierten Prozesseinstellungen umfasst.
Sollten Käufer vor einer Bestellung Musterprüfungen anfordern?
Ja, besonders bei Kantenverrunden, selektivem Entgraten, optischer Endbearbeitung und additiv gefertigten Teilen. Musterprüfungen helfen, Strahlmittelwahl, Druckbereich, Düsenbahn, erzielbares Oberflächenergebnis und die Frage zu bestätigen, ob eine Standardanlage das Ziel ohne zusätzliche Automatisierung erreichen kann.
Welche Unterstützung bei Installation und Inbetriebnahme sollte vorab geklärt werden?
Käufer sollten vor dem Versand Anforderungen an die Medienversorgung, Druckluft, Entwässerung, elektrische Anschlussleistung, Layoutabmessungen, Startverfahren und Abnahmekriterien bestätigen. Bei automatisierten Systemen sollten zur Inbetriebnahme auch das Einrichten der Rezepte, die Prüfung der Bewegungen, die Anpassung der Vorrichtungen und die Übergabe an die Bediener gehören.
Wie wichtig sind Bedienerschulung und Ersatzteilversorgung?
Sie sind wichtig, da die Leistung beim Nassstrahlen von der täglichen Kontrolle der Suspensionskonzentration, des Düsenverschleißes, der Sedimententfernung und der routinemäßigen Wartung abhängt. Die Schulung sollte Einstellgrenzen des Prozesses, Reinigungsintervalle, Reaktion auf Alarme und den sicheren Austausch von Verschleißteilen wie Düsen, Schläuchen, Dichtungen und Pumpenkomponenten abdecken.
Wie lang ist die typische Lieferzeit für Projekte mit Nassstrahlanlagen aus China?
Die Lieferzeit hängt vom Anlagentyp ab; Standardkabinen sind üblicherweise schneller verfügbar als kundenspezifische Zellen oder integrierte Linien. Der Gesamtzeitplan wird nicht nur durch die Fertigung, sondern auch durch Prozessversuche, Vorrichtungskonstruktion, Steuerungsintegration, Werksprüfung, Versand, Installation und Abnahme vor Ort bestimmt.
Wie kann ein Käufer beurteilen, ob sich die Investition rechnet?
Am klarsten ist es, das geplante System mit den aktuellen Kosten für manuelle Endbearbeitung, übersehene Grate, uneinheitliche Oberflächenqualität, Ausschuss und Nacharbeit zu vergleichen. Wenn die Anlage einen arbeitsabhängigen Prozess in einen kontrollierten überführt und die Gleichmäßigkeit bei hochwertigen Teilen verbessert, lässt sich der ROI meist deutlich besser begründen.


