

Réponse rapide
Pour la plupart des acheteurs, les équipements de sablage humide fabriqués en Chine conviennent lorsqu’ils recherchent une finition mate régulière, un ébavurage sélectif, une préparation des arêtes ou une préparation de surface avant revêtement, avec moins de poussières libres qu’avec le sablage à sec. La meilleure configuration dépend moins du pays d’origine que de la géométrie des pièces, du temps de cycle visé, de la précision des mouvements et de la stabilité de la pression de la suspension. En production, les acheteurs devraient d’abord faire correspondre le type de machine à l’application, puis comparer la régulation de la pression, le niveau d’automatisation, la gestion des abrasifs et le soutien technique.
| Facteur clé | Conclusion type | Pourquoi est-ce important ? |
|---|---|---|
| Type de procédé | Sablage humide / slurry blasting / vapor blasting | Favorise une micro-érosion maîtrisée et une finition plus homogène |
| Plage de pression | Pression de sablage industriel généralement faible à moyenne | Équilibre le taux d’enlèvement et la qualité de finition |
| Niveau de précision | Commande manuelle, asservie ou robotisée selon le modèle | Détermine la répétabilité de la trajectoire et la régularité des détails |
| Comportement des poussières | Peu de poussières libres ; extraction du brouillard toujours nécessaire | Facilite le nettoyage par rapport au sablage à sec |
| Applications types | Ébavurage, préparation des arêtes, prétraitement avant revêtement, finition AM | Convient au traitement de surface de précision des pièces de grande valeur |
| Plage de délais | Délais plus courts pour les unités standard ; plus longs pour les cellules sur mesure | Influe sur la qualification du procédé et la planification du démarrage de la production |
Que sont les équipements de sablage humide fabriqués en Chine ?
Dans le contexte de l’approvisionnement industriel, l’expression « wet blasting equipment China » désigne des systèmes de sablage humide ou de sablage par suspension abrasive fabriqués en Chine pour le traitement contrôlé des surfaces. Elle ne décrit pas un type unique de machine. Elle englobe des cabines, des machines à axes asservis, des cellules robotisées et des lignes adaptées à des applications précises, utilisées pour le nettoyage, la texturation, l’ébavurage, la préparation des arêtes et la finition esthétique.
Techniquement, le sablage humide appartient à la grande famille mécanique des procédés de sablage abrasif. Au lieu de projeter uniquement des grains abrasifs secs dans un flux d’air, le procédé mélange les particules abrasives à l’eau pour former une suspension, puis l’accélère à travers une buse vers la pièce. Cette phase aqueuse modifie le comportement à l’impact, l’amortissement des particules, la génération de poussières et l’aspect final de la surface.
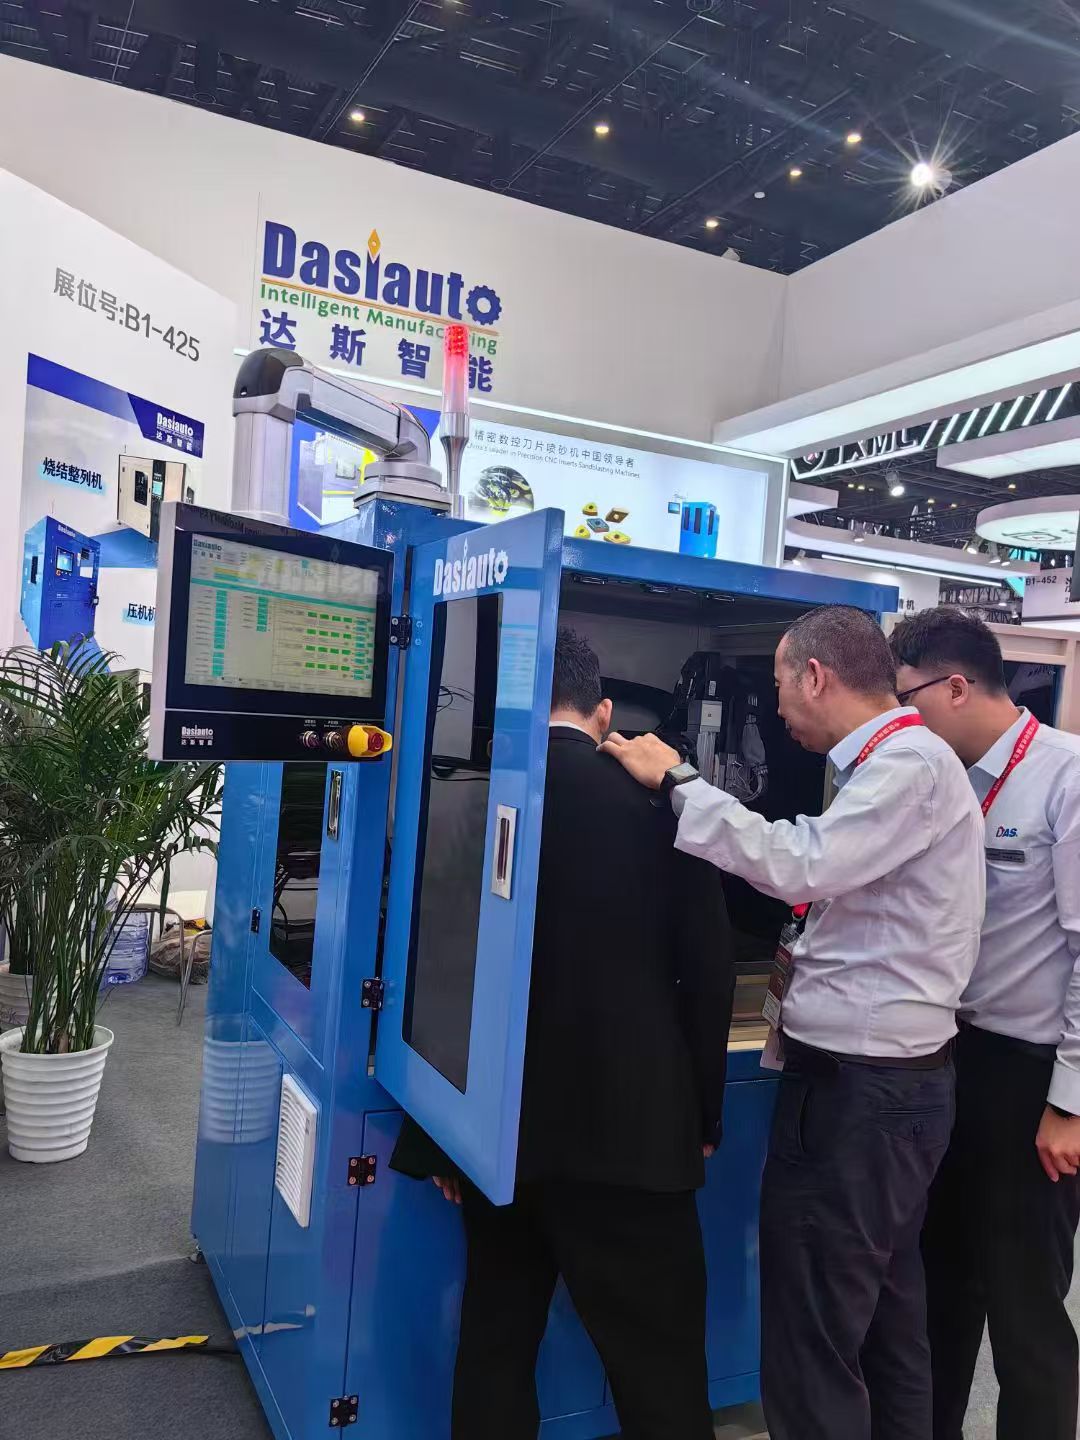
La place du sablage humide dans le traitement de surface
Le sablage humide se situe entre le nettoyage agressif et la finition fine. Il est largement utilisé lorsque le procédé doit faire plus qu’éliminer des contaminants. Dans de nombreuses usines, cette même famille de procédés doit adoucir les arêtes, créer un aspect mat maîtrisé, réduire les petites bavures, préparer un substrat avant revêtement ou améliorer l’uniformité visuelle de pièces complexes.
C’est pourquoi cette expression renvoie souvent à la fois aux équipements et à l’ingénierie des applications. Un acheteur qui recherche des équipements de sablage humide fabriqués en Chine ne cherche généralement pas une cabine de sablage générique. Le véritable besoin est une combinaison machine-procédé capable d’obtenir des résultats stables sur des matériaux, des formes et des volumes de production précis.
Principaux atouts des équipements de sablage humide
Le premier atout majeur est le conditionnement maîtrisé de la surface. Comme l’eau amortit l’impact des abrasifs, le procédé peut produire une texture plus fine et plus homogène que de nombreux systèmes de sablage à sec, en particulier sur les pièces sensibles à la finition. C’est important pour les outils en carbure, les composants métalliques usinés, les pièces imprimées en 3D et les surfaces visibles de produits de consommation.
Le deuxième atout est le fonctionnement sans poussières au sens pratique en atelier par rapport au sablage à sec. Le sablage humide ne dispense pas de l’extraction de l’enceinte, mais la phase aqueuse supprime une grande partie des poussières en suspension qui seraient autrement libérées au point d’impact. Dans de nombreuses installations, cette différence influe sur le confort des opérateurs, le risque de contamination croisée et la propreté des procédés voisins.
Un troisième avantage est la réduction du risque d’incrustation des abrasifs sur certaines surfaces plus tendres ou revêtues. Le film d’eau contribue à modérer l’impact des particules, ce qui peut être utile lorsque l’acheteur souhaite nettoyer ou texturer sans créer un profil trop agressif. Un quatrième avantage est l’uniformité : une fois la pression, la concentration de la suspension et la trajectoire des buses maîtrisées, le procédé convient bien au traitement répétitif de familles de pièces.
Pourquoi les capacités de fabrication comptent
Tous les fournisseurs d’équipements de sablage humide fabriqués en Chine n’offrent pas la même profondeur d’ingénierie. Certaines entreprises fabriquent principalement des cabines et y installent des pistolets standard. D’autres conçoivent l’ensemble du circuit de suspension, le mouvement des buses, la logique de récupération, la gestion du sable usagé et le logiciel de commande autour d’une application validée.
Cette distinction compte, car les performances du sablage humide dépendent de bien plus que de la pression nominale. La fiabilité de la machine, la stabilité de la pompe, le comportement des buses face à l’usure, la conception du système de sédimentation et la gestion des recettes déterminent tous si le procédé reste stable en production réelle, et pas seulement pendant un essai de courte durée.
Comment fonctionnent les équipements de sablage humide fabriqués en Chine ?
Les équipements de sablage humide fabriqués en Chine fonctionnent en faisant circuler une suspension d’eau et d’abrasifs, en l’accélérant à l’air comprimé, en la dirigeant vers la pièce sous une pression maîtrisée, puis en récupérant le mélange usagé dans un circuit fermé pour le réutiliser et séparer les déchets. Le principe est simple, mais les performances industrielles dépendent de la régularité du fonctionnement conjoint de chaque sous-système.
Préparation de la suspension : eau et abrasifs
Le procédé commence dans une cuve ou un bac de suspension où les particules abrasives sont mélangées à l’eau. Il ne s’agit pas simplement de mouiller les abrasifs, mais de les maintenir en suspension dans une plage de concentration maîtrisée. Si la suspension est trop diluée, son action abrasive diminue et la finition peut devenir irrégulière. Si elle est trop concentrée, la stabilité de l’écoulement se dégrade, l’usure de la tuyauterie augmente et la buse peut avoir un comportement imprévisible.
Le choix des abrasifs modifie également le comportement du procédé. Les granulométries plus fines sont généralement privilégiées pour la finition esthétique, le dépolissage du verre et le traitement délicat des arêtes. Des granulométries plus grossières peuvent être choisies pour un nettoyage plus énergique, l’élimination de la calamine ou une texturation plus prononcée. Un fabricant compétent considère les abrasifs comme une composante de la fenêtre de procédé, et non comme une simple question de consommables.
Accélération à l’air comprimé et projection par la buse
Une fois préparée, la suspension est pompée vers le pistolet de sablage ou l’ensemble de buses et accélérée par l’air comprimé. La buse dirige ensuite le jet sur la surface selon une pression, un angle, une distance de travail et un temps d’exposition définis. En finition de précision, ces quatre variables comptent souvent davantage que la puissance nominale du compresseur.
La maîtrise de la trajectoire des buses devient particulièrement importante pour les outils, les cavités usinées ou les géométries 3D complexes. Une cabine manuelle peut suffire pour le nettoyage général ou les travaux flexibles en faible volume, mais une production répétitive bénéficie souvent d’axes asservis ou de mouvements robotisés afin que le jet atteigne la même zone de la même manière à chaque cycle.
Récupération en circuit fermé et sédimentation
Après l’impact, la suspension s’écoule vers le système de récupération de la machine, en emportant les abrasifs fragmentés, la matière retirée et les fines. Le système remet ensuite en circulation la suspension réutilisable, tandis que les déchets plus lourds se déposent pour être évacués. Cette boucle de récupération explique en grande partie pourquoi le sablage humide industriel se distingue de la pulvérisation improvisée de suspension ou des installations de nettoyage en un seul passage.
Une bonne conception du système de récupération aide à maintenir la régularité du procédé dans le temps. Si les fines et les déchets s’accumulent sans contrôle, les caractéristiques du jet évoluent progressivement, ce qui peut modifier le taux d’enlèvement, la rugosité et l’aspect de la finition. La sédimentation automatique et l’évacuation maîtrisée réduisent cette dérive et limitent les interventions manuelles nécessaires entre les lots.
Contrôle du brouillard, visibilité et stabilité de la pression
Le sablage humide réduit les poussières, mais nécessite de gérer le brouillard d’eau et les éclaboussures à l’intérieur de l’enceinte. Un équipement efficace comporte donc des dispositifs d’extraction et de contrôle de la visibilité permettant aux opérateurs ou aux caméras de suivre le procédé. Sur les machines automatisées, la visibilité est également importante lors du réglage, de la vérification des montages et de l’entretien.
La stabilité de la pression est tout aussi importante. Les systèmes dotés d’une régulation PID en boucle fermée peuvent maintenir le jet de suspension dans une plage de fonctionnement plus étroite pendant les longues séries de production. Cela favorise l’utilisation de recettes enregistrées, réduit les variations entre pièces et rend la qualification du procédé plus pertinente.
La stabilité de la suspension compte généralement davantage que la pression maximale annoncée.
| Paramètre | Plage ou condition industrielle type | Pourquoi ce paramètre doit être examiné |
|---|---|---|
| Pression de travail | Généralement d’environ 0.2 à 0.7 MPa, selon l’application | Influe sur le taux d’enlèvement, les caractéristiques de finition et l’effet sur les arêtes |
| Concentration de la suspension | Proportion de solides généralement maîtrisée en masse ou en volume | Influe sur la régularité, la charge de la pompe et la densité du jet |
| Granulométrie des abrasifs | PSD fine à moyenne, choisie selon l’application | Détermine la texture, le comportement d’ébavurage et l’usure des buses |
| Débit d’air requis | Dépend de la taille des buses, de la pression et du cycle de service | Détermine la capacité du compresseur et la stabilité du procédé |
| Taux de consommation des abrasifs | Varie selon la fragmentation, la contamination et le régime de fonctionnement | Influe sur le coût d’exploitation et les intervalles d’entretien |
| Système de commande | PLC/IHM ; les systèmes avancés peuvent utiliser une logique PID | Favorise l’enregistrement des recettes, les alarmes et la répétabilité des réglages |
Pourquoi l’intégration du procédé distingue les meilleurs fournisseurs
Deux machines peuvent avoir des dimensions de chambre et une pression nominale similaires, tout en produisant des résultats différents en usine. Dans la plupart des cas, l’écart vient de l’intégration du procédé : conception de la pompe, circuit de retour de la suspension, positionnement des buses, gestion des recettes et traitement des déchets. Les acheteurs qui comparent les équipements de sablage humide fabriqués en Chine devraient donc regarder au-delà des dimensions de l’enceinte et demander comment l’ensemble du circuit de sablage est commandé en conditions de production.
Équipements de sablage humide fabriqués en Chine, sablage à sec et autres méthodes : comparaison
Le choix entre le sablage humide et d’autres méthodes de finition exige de comparer les procédés, et pas seulement les prix. Le sablage à sec, le grenaillage de précontrainte et la finition vibratoire répondent chacun à des problèmes différents ; leurs domaines se recoupent principalement pour le nettoyage, l’ébavurage et le conditionnement de surface.
| Critère de comparaison | Sablage humide | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire |
|---|---|---|---|---|
| Poussières en suspension | Peu de poussières libres ; extraction du brouillard nécessaire | Davantage de poussières générées et besoins accrus en collecte | Procédé généralement confiné, avec une gestion dédiée des abrasifs | Peu de poussières, mais des composés et des eaux usées peuvent être à gérer |
| Aspect de la finition | Finition fine et uniforme, mate à satinée selon les abrasifs | Souvent plus agressif et moins amorti | Traitement fonctionnel par impact visant à créer des contraintes de compression plutôt qu’une finition esthétique | Lissage en vrac et adoucissement général des arêtes |
| Risque d’incrustation d’abrasifs | Plus faible sur certaines surfaces sensibles | Plus élevé sur les matériaux ou revêtements plus tendres | Objectif lié aux abrasifs et régime d’impact différents | Ne repose pas sur un impact direct produit par une buse |
| Ciblage localisé | Élevé avec une trajectoire de buse dirigée | Modéré à élevé, souvent dépendant de l’opérateur | Ciblé selon des règles de couverture et d’intensité | Sélectivité plus faible sur les caractéristiques locales isolées |
| Répétabilité | Élevée lorsque la pression et la suspension restent maîtrisées | Plus variable en fonctionnement manuel | Élevée dans les systèmes dédiés au grenaillage de précontrainte | Bonne pour les lots, plus faible pour le traitement directionnel |
| Profil environnemental | Gestion de la suspension et des boues nécessaire | Gestion des poussières sèches et des abrasifs usagés nécessaire | Vérification spécialisée et classification des abrasifs | À prendre en compte : eaux usées et séparation des abrasifs |
Sablage humide et sablage à sec par abrasifs : comparaison
Le sablage à sec reste efficace pour le nettoyage agressif, l’élimination de la rouille et les contaminations importantes lorsque la finesse de finition est secondaire. Le sablage humide est souvent privilégié lorsque le résultat recherché est une texture maîtrisée, une réduction des poussières en suspension ou une interaction moins agressive avec la surface. Sur de petites pièces de précision, cette distinction peut déterminer si la surface est simplement nettoyée ou si elle est véritablement qualifiée pour le procédé suivant.
Sablage humide et grenaillage de précontrainte
Le grenaillage de précontrainte répond à un objectif d’ingénierie différent de celui de la plupart des applications de sablage humide. Selon la terminologie ASTM B851 sur le grenaillage de précontrainte, le grenaillage est défini en fonction de l’intensité, de la couverture et des effets de surface liés à la fatigue, et non uniquement de la finition visuelle. Les acheteurs devraient donc éviter de considérer le sablage humide et le grenaillage comme interchangeables, sauf si le résultat fonctionnel requis a été clairement défini.
Sablage humide et finition vibratoire
La finition vibratoire est efficace pour le traitement en vrac de quantités importantes de pièces relativement petites lorsque toutes les surfaces peuvent être traitées de manière générale et sélective. Ses limites apparaissent lorsque la pièce comporte des passages internes, des arêtes locales critiques ou des zones visibles sensibles à la finition. Dans ces cas, le caractère directionnel du sablage humide constitue souvent un avantage pratique.
Spécifications clés à évaluer avant l’achat
L’examen des achats devrait commencer par le résultat de surface requis et la famille de pièces, puis remonter jusqu’aux spécifications de l’équipement. Les acheteurs qui se fondent uniquement sur les dimensions de la chambre négligent souvent les variables qui déterminent réellement si la machine répondra aux exigences de qualité de production.
Pression de sablage et stabilité de la pression
Demandez quelle plage de pression de fonctionnement peut être utilisée en charge, et pas seulement quelle est la pression nominale maximale. Pour les applications de finition, la pression de pointe importe moins que la capacité à maintenir une consigne stable pendant un poste de travail complet. Si la machine utilise une commande en boucle fermée, demandez comment la pression est mesurée et réglée, et si les dérives sont consignées dans l’IHM.
Conception du circuit de suspension et gestion des abrasifs
Examinez la taille de la cuve, la méthode d’agitation, le circuit de circulation, le type de pompe, la configuration du retour par drainage et la logique de sédimentation. La maîtrise de la concentration de la suspension est essentielle, car le jet peut changer considérablement lorsque l’eau s’évapore, que les fines s’accumulent ou que les abrasifs se fragmentent. Les acheteurs devraient aussi demander à quelle fréquence la suspension doit être corrigée et comment le sable usagé est évacué dans le cadre du fonctionnement courant.
Précision des axes de mouvement et stratégie de montage
Si le procédé comprend la préparation des arêtes, l’ébavurage sélectif ou le traitement maîtrisé de géométries complexes, l’architecture des mouvements mérite une attention particulière. Une liaison servo sur les axes X/Y/Z, le positionnement programmé des buses et la répétabilité du montage comptent souvent davantage que la taille générale de la cabine. Une capacité annoncée telle qu’une précision de commande de 0.02 mm n’est pertinente que si le montage et la disposition des buses permettent réellement d’exploiter cette précision.
Débit, changements de série et temps de cycle
Le débit réel ne se limite pas au temps de sablage. Le chargement, le montage, le rappel de la recette, le drainage, le déchargement, l’inspection et la remise en état après entretien influent tous sur la production réelle. Pour certaines familles de pièces, une simple cabine à chambre unique suffit ; pour d’autres, un équipement à deux postes ou dédié au traitement pièce par pièce réduira la partie improductive du cycle.
Espace de travail, encombrement et préparation des utilités
Les équipements de sablage humide peuvent imposer des exigences en matière d’air comprimé, d’alimentation électrique, de drainage, de gestion de l’eau et d’espace au sol qui ne sont pas évidentes à la lecture d’une brochure. Avant de commander, les acheteurs devraient confirmer que les utilités de l’usine sont prêtes et vérifier que l’espace autour des pompes, séparateurs, filtres et composants d’extraction permet l’entretien.
IHM, autorisations et recettes traçables
La gestion des recettes devient importante lorsque plusieurs références de pièces ou matériaux sont traités sur le même système. L’IHM devrait permettre aux opérateurs de rappeler les paramètres validés sans modifier à la légère les valeurs protégées. Des autorisations hiérarchisées, des rappels d’entretien et un historique des alarmes sont utiles, car ils réduisent les dérives de réglage entre les postes de travail et facilitent le dépannage du procédé.
Sécurité et commandes de l’enceinte
Bien que le sablage humide supprime une grande partie des poussières typiques des systèmes à abrasifs secs, il nécessite tout de même des verrouillages de sécurité, des arrêts d’urgence, un confinement des éclaboussures et une extraction du brouillard. Les acheteurs devraient demander comment la machine réagit en cas de perte de pression d’air, de déséquilibre de la suspension, d’obstruction des buses ou d’ouverture d’une porte d’accès pendant le fonctionnement. L’examen de la sécurité est particulièrement important pour les cellules automatisées où les mouvements et l’énergie de sablage sont réunis dans une même enceinte.
Applications dans différents secteurs
Les équipements de sablage humide fabriqués en Chine servent un éventail de secteurs plus large que ne le pensent de nombreux acheteurs. La même famille de procédés peut prendre en charge la préparation d’outils, l’ébavurage, le nettoyage de surfaces fortement contaminées, la finition esthétique et le conditionnement avant revêtement, à condition que l’architecture de la machine et le choix des abrasifs soient adaptés à la tâche.
| Type d’application | Secteur cible | Exemple de pièce | Avantage du procédé |
|---|---|---|---|
| Préparation des arêtes des outils de coupe | Outillage en carbure | Plaquettes, forets et fraises en bout | Préparation maîtrisée du facteur K et régularité des arêtes |
| Ébavurage de pièces métalliques | Usinage de précision et emboutissage | Supports, boîtiers et connecteurs | Réduction sélective des bavures avec une meilleure répétabilité |
| Élimination de la calamine sur pièces forgées ou barres | Transformation de l’acier | Ébauches forgées, tiges, barres | Nettoyage de surface avec moins de poussières libres à gérer |
| Prétraitement avant revêtement | Fabrication et lignes de revêtement | Panneaux, armoires et cadres | État du substrat plus uniforme avant peinture ou revêtement |
| Post-traitement AM | Fabrication additive | Supports et canaux métalliques imprimés | Élimination des résidus de poudre et amélioration de la surface |
| Grenaillage de précontrainte et conditionnement | Composants mécaniques | Pièces métalliques fonctionnelles | Conditionnement dirigé de la surface sur des zones sélectionnées |
| Dépolissage du verre | Verre décoratif et technique | Couvercles, verre d’affichage et panneaux de verre | Aspect mat régulier et uniformité visuelle |
| Finition de produits 3C | Électronique et matériel grand public | Coffrets, cadres et boîtiers | Régularité esthétique et toucher plus lisse |
Outils de coupe et pièces de précision de grande valeur
L’un des domaines d’application les plus importants est la préparation des arêtes des outils de coupe, où l’objectif est de maîtriser la formation du facteur K avant le revêtement ou l’utilisation de l’outil. Comme la durée de vie de l’outil dépend de l’état de l’arête, le procédé doit être répétable et pas seulement donner un résultat visuellement acceptable. Le sablage humide convient également aux pièces usinées de précision dont les bavures locales doivent être réduites sans retravailler toute la géométrie.
Ébavurage et prétraitement avant revêtement
L’ébavurage sélectif reste une application industrielle courante, en particulier lorsque de petites bavures apparaissent autour de trous percés, dans des poches fraisées, sur des arêtes embouties ou à l’intersection de passages. Dans ces cas, les applications d’ébavurage de pièces métalliques sont généralement évaluées selon la taille des bavures, l’accessibilité des détails et le risque d’arrondir trop fortement les arêtes fonctionnelles.
Le prétraitement avant peinture ou revêtement fonctionnel constitue une autre catégorie importante. Une surface peut nécessiter un nettoyage, une micro-texturation et une uniformisation visuelle avant les opérations de finition en aval, et le sablage humide de prétraitement avant revêtement est souvent choisi lorsque l’atelier recherche un état de substrat plus maîtrisé et moins de poussières libres qu’avec le sablage à sec.
Pièces AM, verre et surfaces d’aspect
Les composants issus de la fabrication additive présentent souvent des géométries complexes, des résidus de poudre et une texture de surface variable. Le sablage humide peut contribuer à uniformiser les surfaces accessibles et à nettoyer les détails sans dépendre entièrement d’une abrasion manuelle. Une logique similaire s’applique au dépolissage du verre et aux boîtiers 3C, où l’uniformité de l’aspect peut être aussi importante que la propreté dimensionnelle.
Guide de sélection des équipements
Aucun type de machine ne convient idéalement à toutes les familles de pièces. La configuration d’équipements de sablage humide fabriqués en Chine doit être choisie selon que le projet privilégie la flexibilité en R&D, la production récurrente par lots, une maîtrise géométrique précise ou un débit élevé.
| Configuration / gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| Cellule robotisée de laboratoire pour la R&D | Essais sur échantillons et développement de procédés | Pièces variées de petite à moyenne taille | Très élevé | Essais de procédé, sélection des abrasifs et validation flexible |
| Cabine compacte de traitement par lots | Production flexible en faible volume | Petites pièces | Moyen | Travaux d’atelier spécialisés, reprises et tâches d’entretien |
| Cabine standard à chambre unique | Production récurrente par lots | Pièces de petite à moyenne taille | Moyen à élevé | Sablage humide général de familles de pièces répétitives |
| Machine dédiée au traitement pièce par pièce | Production répétitive stable | Pièces dédiées de petite à moyenne taille | Élevé | Finition pièce par pièce avec une manutention rigoureuse |
| Système multiaxe servo-commandé pour pièces complexes | Travaux de précision sur des formes complexes | Pièces complexes de petite à moyenne taille | Très élevé | Préparation des arêtes, ébavurage sélectif et couverture ciblée |
| Machine dédiée aux pièces en forme de plaque | Traitement par lots de pièces plates | Composants en forme de plaque ou de feuille | Élevé | Traitement uniforme de grandes surfaces planes |
| Ligne de traitement des tiges rondes | Traitement semi-continu de pièces cylindriques | Tiges et barres longues | Moyen à élevé | Traitement de surface de barres, d’arbres et de tiges |
| Ligne de production à double chambre | Production récurrente à volume plus élevé | Pièces de petite à moyenne taille | Élevé | Réduction du temps d’inactivité et meilleure utilisation de la capacité de chargement |
R&D et validation des applications
Pour les acheteurs qui définissent encore les abrasifs, la trajectoire des buses ou la stratégie de montage, une plateforme adaptée à la R&D constitue souvent le point de départ le plus sûr. Une machine telle qu’un équipement robotisé d’essai sur échantillons permet de réaliser des essais sur des pièces variées et aide à déterminer si une configuration de production standard suffira après validation.
Cabines de production standard et unités dédiées
Une cabine standard à chambre unique constitue souvent la solution de base pour une production récurrente par lots, car elle offre un équilibre entre flexibilité, coût et complexité maîtrisable. Les unités dédiées au traitement pièce par pièce sont plus adaptées lorsque la même pièce doit être traitée de façon répétée et que la rigueur du chargement est déterminante pour la qualité ou le respect du temps takt.
Géométries complexes et débit supérieur
Les systèmes multiaxes conviennent lorsque la pièce comporte des cavités, des angles, des arêtes cachées ou des surfaces visibles nécessitant une approche définie des buses. Les lignes pour tiges rondes et les systèmes pour pièces en forme de plaque sont efficaces lorsque la géométrie des pièces est suffisamment constante pour justifier une manutention dédiée. Pour des volumes récurrents plus importants, les configurations à double chambre réduisent les temps morts en séparant plus efficacement le chargement et le sablage.
Coût, délai et considérations de retour sur investissement
Le prix d’achat des équipements de sablage humide dépend moins de la mention « fabriqué en Chine » que de la profondeur de procédé de la machine. La taille de la cabine compte, mais les principales différences de coût découlent généralement de l’automatisation, du degré de sophistication des commandes, de la gestion de la suspension, de la complexité des montages et de la quantité d’ingénierie d’application nécessaire avant la réception.
Principaux facteurs de prix
Les principaux facteurs de prix sont l’encombrement de la machine, l’architecture des mouvements, le nombre de buses, le système de commande, la conception de la boucle de récupération, l’ensemble d’extraction et la gestion du sable usagé. Une cabine destinée au nettoyage grossier peut être plus simple qu’un système conçu pour la préparation des arêtes ou la finition esthétique, car ce dernier exige une fenêtre de procédé plus étroite et plus traçable.
La stratégie concernant les abrasifs influe également sur le coût total de possession. Le taux de fragmentation des abrasifs, leur sensibilité à la contamination, l’usure des buses et des tuyaux, l’entretien de la pompe et l’élimination des boues ont tous une incidence sur les frais d’exploitation. Les acheteurs qui comparent des devis devraient donc distinguer le prix d’acquisition du coût du procédé sur toute sa durée de vie et ne pas supposer qu’un prix initial plus bas entraîne un coût total inférieur.
Délais habituels
Le délai de livraison est généralement le plus court pour les cabines standard et le plus long pour les cellules personnalisées ou les lignes intégrées. Un calendrier réaliste comprend habituellement les essais sur échantillons, l’examen du procédé, la conception des montages, la fabrication, l’inspection interne, l’expédition, l’installation, la mise en service et la formation des opérateurs. Lorsque plusieurs recettes validées sont nécessaires, le temps consacré à l’ingénierie et à la qualification peut égaler, voire dépasser, le temps de fabrication.
Logique du retour sur investissement pour le traitement de surface de précision
Dans de nombreux cas, le retour sur investissement provient d’une réduction des variations plutôt que de gains spectaculaires de vitesse. Le sablage humide peut réduire le travail de finition manuelle et les reprises, stabiliser la qualité des arêtes, améliorer la régularité de l’adhérence du revêtement ou réduire les rebuts de pièces complexes. Lorsque le procédé existant dépend fortement de la technique de l’opérateur, la valeur de la répétabilité du procédé constitue souvent l’argument économique le plus convaincant.
Dans quels cas le retour sur investissement est-il généralement le plus élevé ?
Le retour sur investissement est souvent le plus important pour les pièces de grande valeur, les géométries difficiles et les surfaces sensibles à l’aspect. Les outils en carbure, les composants usinés de précision, les pièces issues de la fabrication additive et les boîtiers 3C visibles en sont des exemples courants, car chaque pièce rejetée ou à reprendre représente un coût significatif. Si un procédé de sablage maîtrisé élimine les variations du meulage manuel, de l’ébavurage à la main ou du sablage à sec irrégulier, le délai de retour sur investissement est généralement plus facile à justifier.
Erreurs courantes d’évaluation
Une erreur fréquente consiste à ignorer les exigences propres à l’usine, telles que la capacité du compresseur, le drainage, l’aménagement de l’espace au sol et l’accès pour l’entretien. Une autre consiste à trop se concentrer sur la taille de la chambre tout en sous-estimant la gestion des recettes, la qualité des montages et la gestion des abrasifs. En pratique, l’acheteur devrait évaluer le coût total de possession, et pas seulement le prix de la machine indiqué sur le devis, car de nombreux coûts en aval résultent d’une mauvaise maîtrise du procédé plutôt que de l’équipement lui-même.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide destinés au traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme expliqué dans À propos de DasiAuto.
Les essais d’application et le développement du procédé permettent d’évaluer les abrasifs et les paramètres de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces autour de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle donnée doit être établie au moyen d’essais représentatifs sur échantillons. DasiAuto assure l’installation, la formation des opérateurs et un soutien technique continu tout au long du processus de production.
Questions fréquentes
Y a-t-il généralement un MOQ pour les commandes d’équipements de sablage humide fabriqués en Chine ?
Pour les machines industrielles, le MOQ pratique correspond généralement à une machine plutôt qu’à une quantité remplissant un conteneur. Il importe davantage de savoir si la commande porte sur un modèle standard, une unité de production configurée ou un système conçu sur mesure avec des montages et des paramètres de procédé validés.
Les acheteurs devraient-ils demander des essais sur échantillons avant de passer commande ?
Oui, en particulier pour la préparation des arêtes, l’ébavurage sélectif, la finition esthétique et les pièces issues de la fabrication additive. Les essais sur échantillons aident à confirmer le choix des abrasifs, la fenêtre de pression, la trajectoire des buses, le résultat de surface réalisable et la capacité d’une machine standard à atteindre l’objectif sans automatisation supplémentaire.
Quel soutien pour l’installation et la mise en service faut-il clarifier à l’avance ?
Avant l’expédition, les acheteurs devraient confirmer les exigences relatives aux utilités, à l’alimentation en air, au drainage, à la charge électrique, aux dimensions d’implantation, à la procédure de démarrage et aux critères de réception. Pour les systèmes automatisés, la mise en service devrait également inclure la configuration des recettes, la vérification des mouvements, le réglage des montages et la prise en main par les opérateurs.
Quelle importance revêtent la formation des opérateurs et le soutien pour les pièces de rechange ?
Ils sont importants, car les performances du sablage humide dépendent du contrôle quotidien de la concentration de la suspension, de l’usure des buses, de l’élimination des sédiments et de l’entretien courant. La formation devrait couvrir les limites de réglage du procédé, les intervalles de nettoyage, la réponse aux alarmes et le remplacement en toute sécurité des pièces d’usure telles que les buses, tuyaux, joints et composants de pompe.
Quel est le délai de livraison habituel des projets d’équipements de sablage humide fabriqués en Chine ?
Le délai de livraison varie selon le type d’équipement ; les cabines standard sont généralement plus rapides que les cellules personnalisées ou les lignes intégrées. Le calendrier total dépend des essais de procédé, de la conception des montages, de l’intégration des commandes, des essais en usine, de l’expédition, de l’installation et de la réception sur site, et pas uniquement de la fabrication.
Comment un acheteur peut-il évaluer si l’investissement sera rentable ?
La méthode la plus claire consiste à comparer le système proposé aux coûts actuels de la finition manuelle, des bavures non éliminées, de l’irrégularité de la qualité de surface, des rebuts et des reprises. Si la machine transforme un procédé dépendant de la main-d’œuvre en un procédé maîtrisé et améliore la régularité sur des pièces de grande valeur, l’argumentaire de retour sur investissement est généralement beaucoup plus solide.


