

Respuesta rápida
Para la mayoría de los compradores, el equipo de chorreado húmedo procedente de China es la opción adecuada cuando se busca un acabado mate uniforme, desbarbado selectivo, redondeo de aristas o preparación superficial antes del recubrimiento, con menos polvo en suspensión que en el chorreado en seco. La configuración más adecuada depende menos del país de origen que de la geometría de las piezas, el tiempo de ciclo previsto, la precisión del movimiento y la estabilidad de la presión de la suspensión abrasiva. En producción, conviene elegir primero el tipo de máquina según la aplicación y, después, comparar el control de presión, el nivel de automatización, la gestión de los abrasivos y el servicio técnico.
| Factor principal | Conclusión habitual | Importancia |
|---|---|---|
| Tipo de proceso | Chorreado húmedo / chorreado con suspensión / Vapor Blasting | Permite una microerosión controlada y un acabado más uniforme |
| Intervalo de presión | Por lo general, presión de chorreado industrial baja o media | Equilibra la tasa de eliminación con la calidad del acabado |
| Nivel de precisión | Manual, con servoejes o robotizada, según el modelo | Determina la repetibilidad de la trayectoria y la uniformidad de las características |
| Comportamiento del polvo | Poco polvo libre; sigue siendo necesaria la extracción de niebla | Mejora la limpieza del entorno frente al chorreado en seco |
| Usos habituales | Desbarbado, redondeo de aristas, pretratamiento de recubrimientos y acabado de piezas AM | Adecuado para tratamientos superficiales de precisión de alto valor |
| Intervalo del plazo de entrega | Los equipos estándar requieren menos tiempo; las células personalizadas, más | Afecta a la cualificación del proceso y a la puesta en marcha de la producción |
Qué es el equipo de chorreado húmedo fabricado en China
En el ámbito de las compras industriales, «equipo de chorreado húmedo de China» se refiere a sistemas de chorreado con arena húmeda o con suspensión abrasiva fabricados en China para el tratamiento superficial controlado. El término no designa un único tipo de máquina. Abarca cabinas, máquinas con servoejes, células robotizadas y líneas específicas para cada aplicación, destinadas a limpiar, texturizar, desbarbar, preparar aristas y dar un acabado estético.
Desde el punto de vista técnico, el chorreado húmedo se incluye en la familia más amplia de procesos de chorreado abrasivo. En lugar de impulsar únicamente abrasivo seco con aire, el proceso mantiene partículas abrasivas en suspensión en agua y las acelera a través de una boquilla hacia la pieza. La fase acuosa modifica el impacto, amortigua las partículas, reduce la generación de polvo y cambia el aspecto final de la superficie.
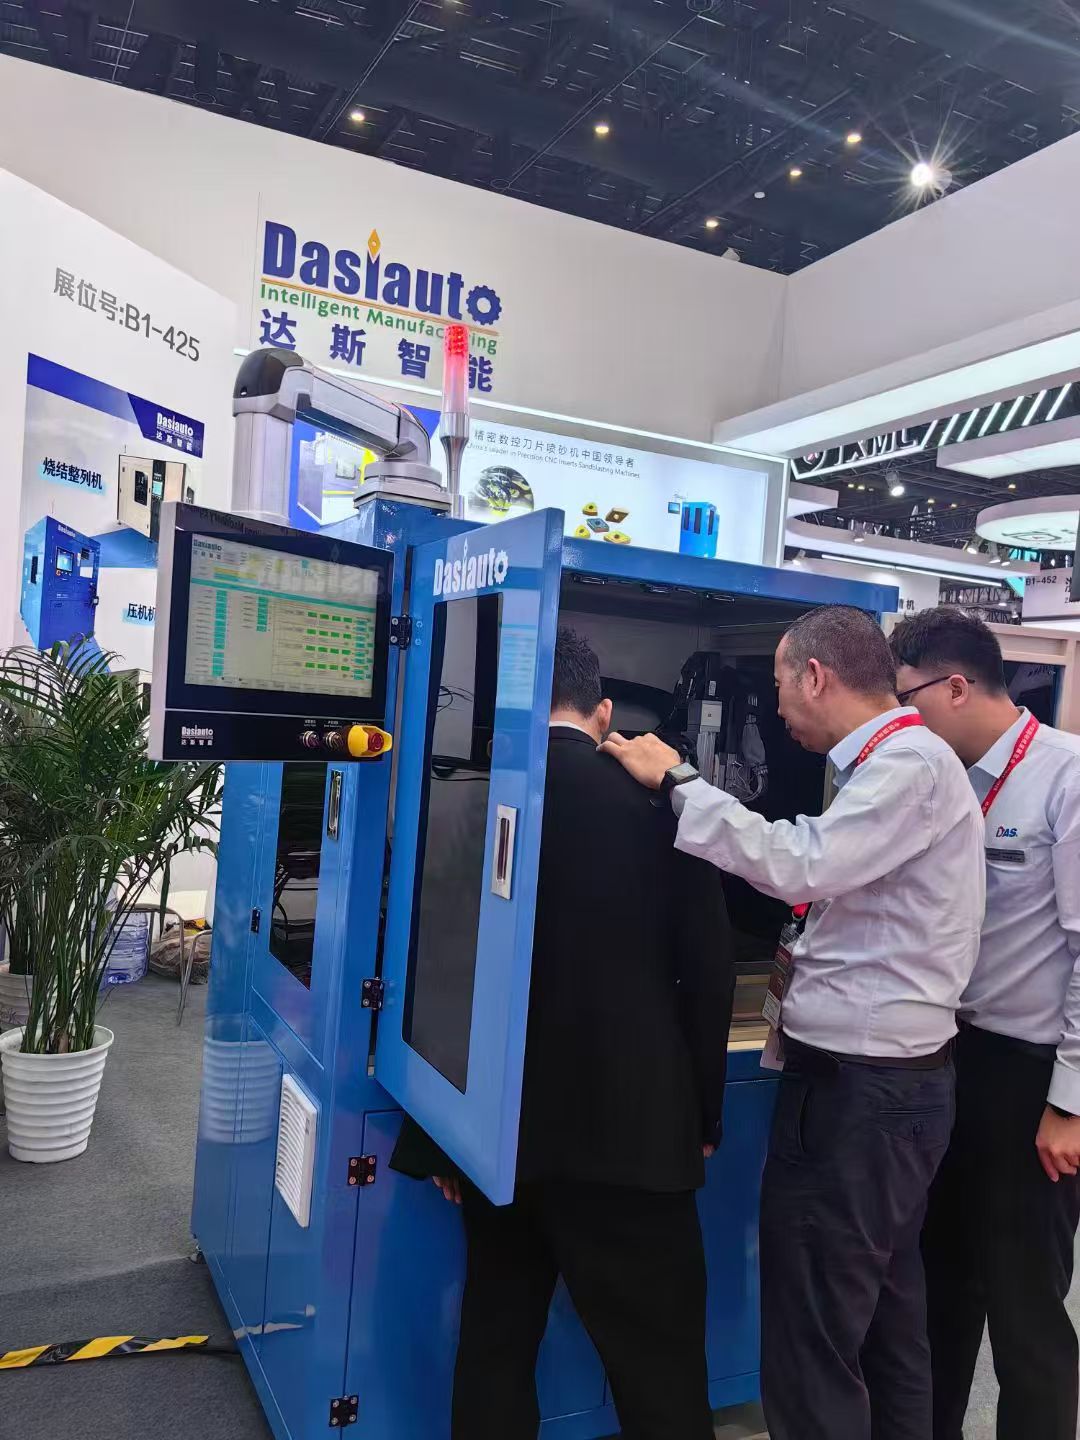
El lugar del chorreado húmedo en el tratamiento superficial
El chorreado húmedo se sitúa entre la limpieza intensiva y el acabado fino. Se utiliza ampliamente cuando el proceso debe hacer algo más que eliminar contaminantes. En muchas plantas se espera que esta familia de procesos suavice aristas, cree un aspecto mate controlado, reduzca pequeñas rebabas, prepare el sustrato antes del recubrimiento o mejore la uniformidad visual de piezas complejas.
Por eso, la búsqueda suele abarcar tanto el equipo como la ingeniería de aplicaciones. Quien busca equipo de chorreado húmedo fabricado en China normalmente no busca una cabina de chorreado genérica. Lo que necesita es una combinación de máquina y proceso capaz de ofrecer resultados estables con determinados materiales, formas y volúmenes de producción.
Ventajas principales de los equipos de chorreado húmedo
La primera ventaja principal es el acabado superficial controlado. Como el agua amortigua los abrasivos, el proceso puede producir una textura más fina y uniforme que muchos sistemas de chorreado en seco, especialmente en piezas sensibles al acabado. Esto resulta importante para herramientas de carburo, componentes metálicos mecanizados, piezas impresas en 3D y superficies visibles de productos de consumo.
La segunda es el funcionamiento sin polvo en condiciones prácticas de taller, frente al chorreado en seco. El chorreado húmedo no elimina la necesidad de extraer el aire de la cabina, pero la fase acuosa reduce buena parte del polvo que, de otro modo, se dispersaría desde el punto de impacto. En muchas instalaciones, esto influye en la comodidad del operario, el riesgo de contaminación cruzada y la limpieza de los procesos contiguos.
Otra ventaja es que disminuye el riesgo de que el abrasivo quede incrustado en algunas superficies blandas o recubiertas. La película de agua modera el impacto de las partículas, lo que puede ser útil si se busca limpiar o texturizar sin crear un perfil demasiado agresivo. También ofrece uniformidad: una vez controlados la presión, la concentración de la suspensión y el recorrido de la boquilla, el proceso se adapta bien a familias de piezas repetitivas.
Por qué importa la capacidad de fabricación
Los proveedores de equipos de chorreado húmedo fabricados en China no ofrecen todos la misma capacidad de ingeniería. Algunas empresas se dedican principalmente a fabricar cabinas e instalar pistolas estándar. Otras diseñan el circuito completo de suspensión, el movimiento de las boquillas, la recuperación, la gestión de abrasivo usado y el software de control en torno a una aplicación validada.
Esta diferencia importa porque el rendimiento del chorreado húmedo depende de algo más que la presión nominal. La fiabilidad de la máquina, la estabilidad de la bomba, el desgaste de la boquilla, el diseño de sedimentación y el control de las recetas determinan si el proceso se mantiene estable durante la producción real y no solo en una prueba breve.
Cómo funciona el equipo de chorreado húmedo fabricado en China
El equipo de chorreado húmedo fabricado en China hace circular una suspensión de agua y abrasivo, la acelera con aire comprimido, la dirige hacia la pieza con una presión controlada y recupera la mezcla usada mediante un circuito cerrado para reutilizarla y separar los residuos. El principio es sencillo, pero el rendimiento industrial depende de que todos los subsistemas funcionen de forma coordinada y constante.
Preparación de la suspensión: agua y abrasivos
El proceso comienza en un depósito o sumidero donde se mezclan partículas abrasivas y agua. El objetivo no es solo mojar el abrasivo, sino mantenerlo en suspensión dentro de un intervalo de concentración controlado. Si la mezcla queda demasiado diluida, disminuye la acción de corte y el acabado puede volverse irregular. Si queda demasiado concentrada, el caudal pierde estabilidad, aumenta el desgaste de las conducciones y la boquilla puede comportarse de forma imprevisible.
La elección del abrasivo también cambia el comportamiento del proceso. Para acabados estéticos, mateado de vidrio y tratamiento delicado de aristas suelen preferirse granulometrías finas. Para una limpieza más intensa, eliminar cascarilla o conseguir una textura más marcada pueden elegirse granulometrías más gruesas. Un fabricante competente considera el abrasivo parte de la ventana de proceso, no un simple consumible independiente.
Aceleración por aire comprimido y proyección desde la boquilla
Una vez preparada la suspensión, se bombea hasta la pistola o el conjunto de boquillas y se acelera con aire comprimido. La boquilla dirige el chorro hacia la superficie con una presión, un ángulo, una distancia de trabajo y un tiempo de exposición determinados. En los acabados de precisión, estas cuatro variables suelen importar más que la potencia nominal del compresor.
El control del recorrido de la boquilla cobra especial importancia en herramientas, cavidades mecanizadas y geometrías 3D complejas. Una cabina manual puede bastar para la limpieza general o los trabajos flexibles de bajo volumen, pero la producción repetitiva suele beneficiarse de servoejes o movimiento robotizado, que permiten que el chorro incida en la misma zona del mismo modo en cada ciclo.
Recuperación en circuito cerrado y sedimentación
Tras el impacto, la suspensión vuelve al sistema de recuperación de la máquina arrastrando abrasivo fragmentado, material eliminado y partículas finas. El sistema recircula la suspensión aprovechable y permite que los residuos más pesados sedimenten para retirarlos. Este circuito de recuperación es una de las principales diferencias entre el chorreado húmedo industrial y la pulverización improvisada de una mezcla o la limpieza de un solo paso.
Un buen diseño de recuperación ayuda a mantener la consistencia del proceso con el paso del tiempo. Si las partículas finas y los residuos se acumulan sin control, las características del chorro cambian gradualmente, lo que puede alterar la tasa de eliminación, la rugosidad y el aspecto del acabado. La sedimentación automática y la descarga controlada reducen esas variaciones y la intervención manual necesaria entre lotes.
Control de la niebla, visibilidad y estabilidad de presión
El chorreado húmedo reduce el polvo, pero exige gestionar la niebla de agua y las salpicaduras dentro de la cabina. Por eso, un equipo eficaz incluye extracción y medios para mantener la visibilidad, de modo que los operarios o las cámaras puedan supervisar el proceso. En las máquinas automatizadas, la visibilidad también facilita la preparación, la comprobación de los utillajes y el mantenimiento.
La estabilidad de la presión es igual de importante. Los sistemas con control de presión en lazo cerrado mediante PID pueden mantener el chorro de suspensión dentro de un intervalo de funcionamiento más estrecho durante largas series de producción. Esto permite guardar recetas, reduce la variación entre piezas y hace más significativa la cualificación del proceso.
La estabilidad de la suspensión suele importar más que la presión máxima anunciada.
| Parámetro | Intervalo o condición industrial habitual | Por Qué Conviene Revisarlo |
|---|---|---|
| Presión de trabajo | Normalmente, entre 0,2 y 0,7 MPa, según la aplicación | Influye en la tasa de eliminación, el carácter del acabado y el efecto sobre las aristas |
| Concentración de la suspensión | Relación de sólidos controlada habitual, por peso o volumen | Afecta a la uniformidad, la carga de la bomba y la densidad del chorro |
| Tamaño de partícula abrasiva | Distribución de tamaño de partícula fina a media, según la aplicación | Determina la textura, el comportamiento de desbarbado y el desgaste de la boquilla |
| Demanda de caudal de aire | Depende del tamaño de la boquilla, la presión y el ciclo de trabajo | Determina la capacidad del compresor y la estabilidad del proceso |
| Tasa de consumo de medios | Varía según la fragmentación, la contaminación y el régimen de trabajo | Afecta a los costes de funcionamiento y a los intervalos de mantenimiento |
| Sistema de control | PLC/HMI; los sistemas avanzados pueden utilizar lógica PID | Permite guardar recetas, gestionar alarmas y repetir los ajustes |
Por qué la integración del proceso distingue a los mejores proveedores
Dos máquinas pueden tener una cámara de tamaño y una presión nominal parecidos y, aun así, ofrecer resultados distintos en planta. En la mayoría de los casos, la diferencia está en la integración del proceso: el diseño de la bomba, el retorno de la suspensión, la posición de las boquillas, el control de recetas y la gestión de residuos. Al comparar proveedores de equipos de chorreado húmedo fabricados en China, conviene mirar más allá de las dimensiones de la cabina y preguntar cómo se controla el circuito completo durante la producción.
Equipo de chorreado húmedo de China frente al chorreado en seco y otros métodos
Elegir entre el chorreado húmedo y otros métodos de acabado requiere comparar los procesos, no solo sus precios. El chorreado en seco, el granallado de pretensado y el acabado vibratorio resuelven problemas distintos; sus ámbitos se solapan sobre todo en la limpieza, el desbarbado y el acondicionamiento superficial.
| Punto de comparación | Chorreado húmedo | Chorreado en seco | Granallado de pretensado | Acabado vibratorio |
|---|---|---|---|---|
| Partículas suspendidas en el aire | Poco polvo libre; requiere extracción de neblina | Generación de más polvo y mayor carga para el sistema de captación | Normalmente cerrado y con gestión específica de los abrasivos | Poco polvo, aunque puede implicar compuestos y aguas residuales |
| Carácter del acabado | Fino y uniforme, de mate a satinado según el abrasivo | A menudo más agresivo y con menos amortiguación | Tratamiento compresivo funcional, no un acabado estético | Alisado en masa y suavizado generalizado de filos |
| Riesgo de incrustación de medios | Menor en algunas superficies sensibles | Mayor en materiales blandos o recubrimientos | Objetivo y régimen de impacto distintos para el abrasivo | No es un proceso de impacto directo mediante boquilla |
| Control localizado | Alta, con un recorrido de boquilla dirigido | De moderado a alto; a menudo depende del operario | Se controla mediante criterios de cobertura e intensidad | Menor selectividad en zonas localizadas aisladas |
| Repetibilidad | Alta si se mantienen controladas la presión y la suspensión | Más variable en las operaciones manuales | Alto en sistemas específicos de granallado | Adecuado para lotes; menos eficaz en tratamientos direccionales |
| Perfil medioambiental | Requiere gestionar la suspensión y los lodos | Requiere gestionar el polvo seco y el abrasivo usado | Requiere verificación especializada y clasificación del abrasivo | Hay que tener en cuenta las aguas residuales y la separación del abrasivo |
Chorreado húmedo frente al chorreado abrasivo en seco
El chorreado en seco sigue siendo eficaz para la limpieza intensiva, la eliminación de óxido y la contaminación pesada cuando la precisión del acabado es secundaria. Se suele preferir el chorreado húmedo cuando se busca una textura controlada, menos polvo en suspensión o una interacción menos agresiva con la superficie. En piezas pequeñas de precisión, esta diferencia puede determinar si la superficie solo queda limpia o también cumple los requisitos del proceso siguiente.
Chorreado húmedo frente al granallado de pretensado
El granallado de pretensado tiene una finalidad de ingeniería distinta de la mayoría de las aplicaciones de chorreado húmedo. Según la terminología de granallado de pretensado de ASTM B851, el granallado se define por la intensidad, la cobertura y los efectos sobre la fatiga, no solo por el acabado visual. Por eso, conviene no tratar el chorreado húmedo y el granallado de pretensado como procesos intercambiables, salvo que se haya definido claramente el resultado funcional requerido.
Chorreado húmedo frente al acabado vibratorio
El acabado vibratorio es eficaz para procesar grandes cantidades de piezas relativamente pequeñas cuando todas las superficies pueden tratarse de forma general y selectiva. Sus limitaciones aparecen cuando la pieza tiene conductos internos, aristas locales críticas o zonas visibles sensibles al acabado. En esos casos, el carácter direccional del chorreado húmedo suele ser una ventaja práctica.
Especificaciones clave que conviene evaluar antes de comprar
La evaluación de compra debe comenzar por el resultado superficial requerido y la familia de piezas, y avanzar desde ahí hasta las especificaciones del equipo. Quienes empiezan por las dimensiones de la cámara suelen pasar por alto las variables que realmente determinan si la máquina alcanzará la calidad de producción necesaria.
Presión de chorreado y estabilidad de presión
Solicite el intervalo de presión útil durante el funcionamiento con carga, no solo la presión máxima nominal. En las aplicaciones de acabado importa menos la presión punta que la capacidad de mantener un valor estable durante todo un turno. Si la máquina tiene control en lazo cerrado, pregunte cómo mide y ajusta la presión y si registra las desviaciones mediante la HMI.
Diseño del circuito de suspensión y gestión de abrasivos
Revise el tamaño del depósito, el método de agitación, el recorrido de circulación, el tipo de bomba, el trazado de retorno y la lógica de sedimentación. El control de la concentración de la suspensión es esencial, ya que el chorro puede cambiar considerablemente al evaporarse el agua, acumularse partículas finas o fragmentarse el abrasivo. Pregunte también con qué frecuencia hay que corregir la mezcla y cómo se descarga normalmente el abrasivo residual.
Precisión de los ejes de movimiento y estrategia de utillaje
Si el proceso incluye redondeo de aristas, desbarbado selectivo o tratamiento controlado de geometrías complejas, conviene examinar de cerca la arquitectura de movimiento. La coordinación de servoejes X/Y/Z, el posicionamiento programado de la boquilla y la repetibilidad del utillaje suelen importar más que el tamaño total de la cabina. Una capacidad publicada como precisión de control de 0,02 mm solo es relevante si el utillaje y la disposición de las boquillas pueden aprovechar esa precisión.
Rendimiento, cambio de referencia y tiempo de ciclo
El rendimiento real abarca más que el tiempo de chorreado. La carga, la fijación, la selección de la receta, el drenaje, la descarga, la inspección y la recuperación tras el mantenimiento influyen en la producción efectiva. Para algunas familias de piezas basta una cabina sencilla de una cámara; para otras, un equipo de dos estaciones o dedicado a una sola pieza acortará el tiempo improductivo del ciclo.
Espacio de trabajo y preparación de los servicios
El equipo de chorreado húmedo puede exigir aire comprimido, suministro eléctrico, drenaje, gestión de agua y espacio en planta, aspectos que no siempre se aprecian en un folleto. Antes de hacer el pedido, conviene confirmar que la planta dispone de los servicios necesarios y que hay espacio de acceso para el mantenimiento de bombas, separadores, filtros y componentes de extracción.
HMI, permisos y recetas trazables
La gestión de recetas cobra importancia cuando se procesan distintos números de pieza o materiales en el mismo sistema. La HMI debe permitir que los operarios recuperen parámetros validados sin modificar a la ligera los valores protegidos. Los permisos jerárquicos, los avisos de mantenimiento y el historial de alarmas ayudan a reducir las variaciones de ajuste entre turnos y facilitan la resolución de problemas del proceso.
Seguridad y controles de la cabina
Aunque el chorreado húmedo reduce gran parte del polvo habitual en los sistemas de abrasivo seco, sigue necesitando enclavamientos, paradas de emergencia, contención de salpicaduras y extracción de niebla. Pregunte cómo responde la máquina ante una pérdida de presión de aire, un desequilibrio de la suspensión, una boquilla obstruida o la apertura de la puerta durante el funcionamiento. La revisión de seguridad es especialmente importante en células automatizadas que combinan movimiento y energía de chorreado dentro de una misma cabina.
Aplicaciones en distintos sectores
El equipo de chorreado húmedo fabricado en China atiende a más sectores de los que muchos compradores esperan. Esta familia de procesos puede servir para preparar herramientas, desbarbar, limpiar superficies muy contaminadas, dar acabados estéticos y acondicionar superficies antes del recubrimiento, siempre que la arquitectura de la máquina y el abrasivo se ajusten a la tarea.
| Tipo de aplicación | Sector destinatario | Ejemplo de pieza | Beneficio del proceso |
|---|---|---|---|
| Redondeo de aristas de herramientas de corte | Herramientas de carburo | Plaquitas, brocas y fresas de mango | Preparación controlada del factor K y uniformidad de los filos |
| Desbarbado de piezas metálicas | Mecanizado de precisión y estampación | Soportes, carcasas y conectores | Reducción selectiva de rebabas con mayor repetibilidad |
| Eliminación de cascarilla en piezas forjadas o barras | Procesamiento de acero | Piezas forjadas en bruto, varillas y barras | Limpieza superficial con menos polvo libre |
| Pretratamiento antes del recubrimiento | Líneas de fabricación y recubrimiento | Paneles, armarios y bastidores | Estado más uniforme del sustrato antes de pintar o recubrir |
| Posprocesado de AM | Fabricación aditiva | Soportes y canales metálicos impresos | Eliminación de restos de polvo y refinamiento superficial |
| Granallado y acondicionamiento | Componentes mecánicos | Piezas metálicas funcionales | Acondicionamiento superficial dirigido en zonas seleccionadas |
| Mateado de vidrio | Vidrio decorativo y técnico | Cubiertas, vidrio para pantallas y paneles | Aspecto mate uniforme y homogeneidad visual |
| Acabado de dispositivos 3C | Componentes electrónicos y de electrónica de consumo | Carcasas, marcos y alojamientos | Uniformidad estética y tacto más suave |
Herramientas de corte y piezas de precisión de alto valor
Una de las aplicaciones más destacadas es la preparación de las aristas de herramientas de corte, cuyo objetivo es formar un factor K controlado antes del recubrimiento o del uso. Como la vida útil de la herramienta depende del estado de la arista, el proceso debe ser repetible, no solo ofrecer un aspecto aceptable. El chorreado húmedo también es adecuado para piezas de precisión mecanizadas en las que se deben reducir rebabas locales sin volver a trabajar toda la geometría.
Desbarbado y pretratamiento para recubrimientos
El desbarbado selectivo es una aplicación industrial habitual, especialmente cuando aparecen rebabas pequeñas en orificios taladrados, cavidades fresadas, bordes estampados o conductos que se cruzan. En esos casos, las aplicaciones de desbarbado de piezas metálicas se suelen evaluar según el tamaño de la rebaba, el acceso a la característica y el riesgo de redondear en exceso las aristas funcionales.
El pretratamiento antes de pintar o aplicar un recubrimiento funcional es otra categoría importante. Puede ser necesario limpiar la superficie, crear una microtextura y uniformar su aspecto antes del acabado posterior, y el pretratamiento mediante chorreado húmedo para recubrimientos se suele elegir cuando se busca una condición del sustrato más controlada y menos polvo en suspensión que con el chorreado en seco.
Piezas AM, vidrio y superficies de apariencia
Las piezas fabricadas mediante manufactura aditiva suelen tener geometrías complejas, polvo residual y texturas superficiales variables. El chorreado húmedo puede uniformar las superficies accesibles y limpiar detalles sin depender por completo de la abrasión manual. Se aplica una lógica similar al mateado de vidrio y a las carcasas 3C, donde la uniformidad visual puede ser tan importante como la limpieza dimensional.
Guía para seleccionar el equipo
Ningún tipo de máquina es ideal para todas las familias de piezas. La configuración adecuada de equipo de chorreado húmedo fabricado en China depende de si el proyecto prioriza la flexibilidad de R&D, la producción repetitiva por lotes, el control geométrico preciso o un alto volumen de producción.
| Configuración / categoría de modelo | Escala de producción objetivo | Rango de tamaños de pieza | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| Célula robotizada de laboratorio para R&D | Pruebas con muestras y desarrollo de procesos | Piezas mixtas pequeñas y medianas | Muy alto | Pruebas de proceso, selección de abrasivos y validación flexible |
| Cabina compacta de lotes | Producción flexible de bajo volumen | Piezas pequeñas | Medio | Trabajos de taller, retrabajos y tareas de mantenimiento |
| Cabina estándar de una cámara | Producción por lotes recurrente | Piezas pequeñas y medianas | Medio a alto | Chorreado húmedo general para familias de piezas repetitivas |
| Máquina dedicada para una sola pieza | Producción repetitiva estable | Piezas dedicadas pequeñas y medianas | Alto | Acabado de piezas individuales con manipulación controlada |
| Sistema servo multieje para piezas complejas | Trabajo de precisión en formas complejas | Piezas intrincadas pequeñas y medianas | Muy alto | Redondeo de aristas, desbarbado selectivo y cobertura dirigida |
| Máquina dedicada para piezas en placa | Procesamiento por lotes de piezas planas | Componentes de placas y chapas | Alto | Tratamiento uniforme de superficies planas amplias |
| Línea de procesamiento de barras redondas | Trabajo cilíndrico semicontinuo | Varillas y barras largas | Medio a alto | Tratamiento superficial de barras, ejes y varillas |
| Línea de producción de doble cámara | Producción recurrente de mayor volumen | Piezas pequeñas y medianas | Alto | Menos tiempo de espera y mejor aprovechamiento de la carga |
R&D y verificación de aplicaciones
Para quienes aún están definiendo el abrasivo, el recorrido de la boquilla o la estrategia de utillaje, una plataforma preparada para R&D suele ser el punto de partida más seguro. Una máquina como el equipo robotizado para ensayos de muestras permite hacer pruebas con piezas variadas y ayuda a determinar si, una vez validado el proceso, bastará con una configuración de producción estándar.
Cabinas de producción estándar y equipos dedicados
Una cabina estándar de una cámara suele ser la opción de referencia para la producción repetitiva por lotes, ya que equilibra flexibilidad, coste y complejidad manejable. Los equipos dedicados a una sola pieza tienen más sentido cuando se debe procesar repetidamente la misma pieza y la disciplina de carga es fundamental para la calidad o el tiempo takt.
Geometrías complejas y mayor rendimiento
Los sistemas multieje son adecuados cuando la pieza tiene cavidades, ángulos, aristas ocultas o superficies visibles que exigen una orientación definida de la boquilla. Las líneas para barras redondas y los sistemas para piezas planas son eficaces cuando la geometría es lo bastante uniforme como para justificar una manipulación dedicada. En volúmenes recurrentes mayores, la doble cámara reduce los tiempos muertos al separar mejor la carga de la operación de chorreado.
Consideraciones sobre coste, plazo de entrega y rentabilidad de la inversión
El precio de compra del equipo de chorreado húmedo depende menos de que esté «fabricado en China» que de la complejidad del proceso que debe gestionar la máquina. El tamaño de la cabina importa, pero las principales diferencias de coste suelen deberse a la automatización, la sofisticación del control, la gestión de la suspensión, la complejidad del utillaje y la ingeniería de aplicaciones necesaria antes de la aceptación.
Principales factores que determinan el precio
Los principales factores que determinan el precio son la superficie ocupada por la máquina, la arquitectura de movimiento, el número de boquillas, el sistema de control, el diseño del circuito de recuperación, el sistema de extracción y la gestión del abrasivo usado. Una cabina para limpieza intensiva puede ser más sencilla que un sistema para redondear aristas o dar un acabado estético, ya que este último requiere una ventana de proceso más estrecha y trazable.
La estrategia de abrasivos también influye en el coste total de propiedad. La tasa de fragmentación, la sensibilidad a la contaminación, el desgaste de boquillas y mangueras, el mantenimiento de la bomba y la eliminación de lodos afectan a los costes de funcionamiento. Al comparar ofertas, conviene separar el precio de compra del coste del proceso durante su vida útil y no suponer que un precio inicial más bajo implica un coste total menor.
Plazos de entrega habituales
El plazo de entrega suele ser menor para las cabinas estándar y mayor para las células personalizadas o las líneas integradas. Un calendario realista suele incluir pruebas de muestras, revisión del proceso, diseño del utillaje, fabricación, inspección interna, envío, instalación, puesta en marcha y formación de operarios. Cuando se requieren varias recetas validadas, el tiempo de ingeniería y cualificación puede igualar o superar el de fabricación.
Rentabilidad de la inversión en el tratamiento superficial de precisión
En muchos casos, la rentabilidad de la inversión procede de reducir la variación, más que de lograr grandes aumentos de velocidad. El chorreado húmedo puede reducir la mano de obra de acabado manual, los retrabajos y la chatarra en piezas complejas, estabilizar la calidad de las aristas y mejorar la uniformidad de la adherencia del recubrimiento. Cuando el proceso actual depende mucho de la técnica del operario, el valor de la repetibilidad del proceso suele ser el argumento económico más sólido.
Dónde suele ser más sólida la rentabilidad de la inversión
La rentabilidad de la inversión suele ser mayor en piezas de alto valor, geometrías difíciles y superficies sensibles a la apariencia. Las herramientas de carburo, los componentes mecanizados de precisión, las piezas de manufactura aditiva y las carcasas 3C visibles son ejemplos habituales, porque el rechazo o el retrabajo de cada pieza tiene un coste significativo. Si el chorreado controlado elimina la variabilidad del rectificado manual, el desbarbado a mano o el chorreado en seco irregular, resulta más fácil justificar el plazo de recuperación.
Errores habituales de evaluación
Un error frecuente es pasar por alto los requisitos de la planta, como la capacidad del compresor, el drenaje, la distribución del espacio y el acceso para mantenimiento. Otro es centrarse demasiado en el tamaño de la cámara y subestimar el control de recetas, la calidad del utillaje y la gestión de abrasivos. En la práctica, el comprador debe evaluar el coste total de propiedad, no solo el precio desglosado de la máquina, porque muchos costes posteriores se deben a un control deficiente del proceso y no al propio equipo.
¿Por qué elegir DasiAuto?
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento superficial industrial. La empresa combina ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos permiten evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería de equipos puede integrar el sistema de chorreado, los utillajes, la automatización y la manipulación de piezas en torno a la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concretos debe establecerse mediante pruebas con muestras representativas. DasiAuto ofrece apoyo para la instalación, la formación de operarios y el soporte técnico continuo durante el flujo de producción.
Preguntas frecuentes
¿Suele haber un pedido mínimo para los pedidos de equipo de chorreado húmedo de China?
En maquinaria industrial, el pedido mínimo habitual suele ser una máquina, no un contenedor. Lo más importante es determinar si se trata de un modelo estándar, un equipo de producción configurado o un sistema diseñado a medida con utillajes y parámetros de proceso validados.
¿Conviene solicitar pruebas de muestras antes de hacer un pedido?
Sí, especialmente para el redondeo de aristas, el desbarbado selectivo, los acabados estéticos y las piezas de manufactura aditiva. Las pruebas ayudan a confirmar la elección del abrasivo, el intervalo de presión, el recorrido de la boquilla, el resultado superficial alcanzable y si una máquina estándar puede cumplir el objetivo sin automatización adicional.
¿Qué aspectos de la instalación y la puesta en marcha conviene aclarar de antemano?
Antes del envío, conviene confirmar los servicios necesarios, el suministro de aire, el drenaje, la carga eléctrica, las dimensiones de la distribución, el procedimiento de arranque y los criterios de aceptación. En los sistemas automatizados, la puesta en marcha también debe incluir la configuración de recetas, la comprobación del movimiento, el ajuste del utillaje y la entrega al operario.
¿Qué importancia tienen la formación de operarios y el suministro de repuestos?
Son importantes porque el rendimiento del chorreado húmedo depende del control diario de la concentración de la suspensión, el desgaste de las boquillas, la retirada de sedimentos y el mantenimiento rutinario. La formación debe cubrir los límites de ajuste del proceso, los intervalos de limpieza, la respuesta a las alarmas y la sustitución segura de piezas de desgaste, como boquillas, mangueras, juntas y componentes de la bomba.
¿Cuál es el plazo de entrega habitual de los proyectos de equipo de chorreado húmedo de China?
El plazo varía según el tipo de equipo: las cabinas estándar suelen estar listas antes que las células personalizadas o las líneas integradas. El calendario total depende de las pruebas, el diseño del utillaje, la integración del control, las pruebas en fábrica, el envío, la instalación y la aceptación en planta, no solo de la fabricación.
¿Cómo puede evaluar un comprador si la inversión será rentable?
El método más claro es comparar el sistema propuesto con el coste actual del acabado manual, las rebabas no detectadas, la calidad superficial irregular, la chatarra y los retrabajos. Si la máquina convierte un proceso dependiente de la mano de obra en uno controlado y mejora la uniformidad de las piezas de alto valor, el argumento de rentabilidad suele ser mucho más sólido.


