

Respuesta rápida
Para los fabricantes que necesitan acabados estables a gran escala, el equipo automatizado de chorreado húmedo suele ser la opción más adecuada cuando la calidad de las piezas depende de una presión repetible, trayectorias de boquilla controladas y menos polvo en suspensión que con el chorreado en seco. Es especialmente eficaz para redondear aristas, desbarbar, pretratar antes del recubrimiento, procesar piezas de fabricación aditiva y acabar superficies estéticas. El sistema adecuado se selecciona adaptando la geometría de la pieza, el tiempo takt, la precisión del movimiento, el diseño de recuperación de la suspensión y el control de recetas a la tarea real de producción, en lugar de comparar solo el tamaño de la cabina.
| Factor principal | Conclusión habitual | Importancia |
|---|---|---|
| Tipo de proceso | Chorreado húmedo automatizado / chorreado con suspensión | Permite un acabado direccional repetible en piezas complejas |
| Intervalo de presión | Normalmente, presión industrial de chorreado baja o media | Ayuda a equilibrar la retirada de material y el control del acabado |
| Control del movimiento | Automatización servo, robótica o de manipulación dedicada | Determina la uniformidad de cobertura y la estabilidad del ciclo |
| Comportamiento del polvo | Poco polvo libre; sigue siendo necesaria la extracción de niebla | Mejora la limpieza de planta frente al chorreado en seco |
| Usos principales | Desbarbado, redondeo de aristas, pretratamiento y acabado de piezas AM | Se adapta a tareas de tratamiento superficial de precisión y alto valor |
| Plazo de entrega | La automatización estándar se entrega antes; los sistemas personalizados tardan más | Afecta al calendario de lanzamiento y a la planificación de la validación |
Qué es el equipo automatizado de chorreado húmedo
El equipo automatizado de chorreado húmedo es un sistema de máquinas que utiliza medios abrasivos suspendidos en agua, aire comprimido y movimiento o manipulación programados para tratar las superficies de las piezas, con una dependencia mínima de la técnica manual de chorreado. Pertenece a la familia de procesos de chorreado abrasivo, pero se diferencia del chorreado en seco convencional porque el abrasivo se transporta en una suspensión y no en una corriente seca.
En la práctica industrial, el término «automatizado» abarca distintas arquitecturas. Puede referirse al movimiento servo de la boquilla, a la rotación programable de la pieza, a la carga robótica, al chorreado de ciclo fijo de una pieza cada vez o a células de producción con varias estaciones y transferencia de piezas entre cabinas. El factor común es que la máquina controla más partes del proceso que el operario.
Dónde se sitúa el chorreado húmedo automatizado dentro de los procesos de tratamiento superficial
Quienes compran equipos de tratamiento superficial suelen comparar el chorreado húmedo con el chorreado en seco, el granallado de pretensado, el acabado vibratorio y el desbarbado manual. El chorreado húmedo automatizado ocupa una posición intermedia entre la limpieza agresiva y el acabado de precisión. Es direccional como otros procesos de chorreado, pero más suave y orientado al acabado que muchos procesos con granalla seca.
Esto lo hace pertinente cuando el objetivo no es solo retirar contaminantes. Muchas líneas de producción necesitan un proceso que desbarbe aristas, acondicione superficies antes del recubrimiento, refine la apariencia de piezas visibles o genere un radio de arista controlado en herramientas de carburo. A menudo se elige el chorreado húmedo automatizado cuando estos resultados deben repetirse de manera uniforme en muchos ciclos.
Ventajas principales del chorreado con arena húmeda automatizado
La principal ventaja técnica es la repetibilidad del proceso. Cuando el sistema controla la presión, la concentración de la suspensión, la posición y el ángulo de la boquilla y el tiempo de ciclo, se reducen las variaciones que normalmente provoca la técnica manual de chorreado. Esto importa en cualquier aplicación en la que el acabado superficial, la eliminación de rebabas o la preparación de aristas deban mantenerse dentro de un intervalo definido.
Otra ventaja importante es la escasa cantidad de polvo libre frente al chorreado abrasivo en seco. Como el abrasivo está suspendido en agua, la zona de impacto produce menos partículas en suspensión, aunque siguen siendo necesarias la ventilación del cerramiento y el control de la niebla. En muchas fábricas, esto ayuda a mantener más limpias las zonas circundantes y facilita la separación de procesos.
El chorreado húmedo automatizado también puede reducir el riesgo de incrustación de medios en ciertas superficies sensibles porque la película de agua modera el impacto. Además, el patrón de impacto de la suspensión tiende a producir resultados estéticos más finos y uniformes que los procesos en seco más agresivos, especialmente en superficies mecanizadas, recubiertas, de vidrio o relacionadas con dispositivos 3C.
Por qué la automatización cambia la decisión de compra
Una cabina manual de chorreado húmedo y una célula automatizada pueden compartir el mismo principio de proceso, pero no producen el mismo resultado de fabricación. Cuando el movimiento se acciona mediante servos y las recetas se guardan digitalmente, la máquina se convierte en parte de la cadena de control de calidad, no solo en una estación de acabado.
Esto cambia los aspectos que debe evaluar el comprador. En vez de centrarse únicamente en la potencia de la boquilla, el equipo de compras también debe valorar la repetibilidad del movimiento, la uniformidad de los utillajes, el control de circuito cerrado, la gestión de lodos, la visibilidad, el acceso para mantenimiento y la capacidad de reproducir el mismo resultado en distintos turnos y con distintos operarios.
Cómo funciona el equipo automatizado de chorreado húmedo
El equipo automatizado de chorreado húmedo mezcla medios abrasivos con agua para formar una suspensión, la hace circular hasta una boquilla, la acelera con aire comprimido, dirige la corriente sobre la superficie de la pieza siguiendo una trayectoria programada y, después, recupera y recircula la suspensión usada mediante un sistema de circuito cerrado. La capa de automatización controla cómo, dónde y durante cuánto tiempo actúa la corriente sobre la pieza.
Sistema de suspensión: agua y abrasivo en una mezcla controlada
El proceso comienza en un depósito o sumidero donde las partículas abrasivas se mezclan con agua y se mantienen en suspensión mediante agitación o circulación. El objetivo no es simplemente mojar los medios, sino conservarlos dentro de un intervalo de concentración controlado para que la corriente de chorreado se comporte de manera uniforme con el paso del tiempo.
Si la suspensión se diluye demasiado, disminuye la acción de acabado y el ciclo puede alargarse. Si se concentra demasiado, aumentan el desgaste de la línea, la inestabilidad de la boquilla y la carga de la bomba. En un equipo automatizado, esa variabilidad resta valor a los programas guardados, porque la precisión de la trayectoria no puede compensar una suspensión inestable.
Aceleración por aire comprimido y suministro del chorro
La suspensión se bombea hasta la pistola o el conjunto de boquillas y, a continuación, el aire comprimido la acelera. En ese punto, el resultado de acabado depende de la presión, la geometría de la boquilla, la distancia de separación, el ángulo de impacto, el tiempo de permanencia y la velocidad de recorrido. Estas variables están presentes tanto en los sistemas manuales como en los automatizados, pero la automatización las mantiene dentro de límites más estrechos.
Por ejemplo, un sistema con ejes servo puede repetir la misma secuencia de pasadas en los filos de herramientas de corte, canales interiores o contornos complejos. Una máquina dedicada para piezas individuales puede presentar la misma pieza a la boquilla con idéntica orientación en cada ciclo. En los sistemas más avanzados, la manipulación robótica o indexada reduce la influencia del posicionamiento del operario en la calidad del resultado.
Recuperación en circuito cerrado, sedimentación y gestión de lodos
Tras impactar en la superficie, la suspensión usada vuelve a drenar a la máquina con abrasivo fragmentado, material retirado, partículas finas y agua. Un circuito de recuperación bien diseñado separa la suspensión reutilizable de los residuos sedimentados y permite seguir circulando sin correcciones manuales constantes.
Esta parte de la máquina suele determinar la estabilidad a largo plazo. Si los medios fragmentados, los finos y el sustrato retirado permanecen indefinidamente en suspensión, la corriente puede ir cambiando, lo que afecta al acabado, la velocidad de retirada y el resultado en las aristas. Por eso, la sedimentación automática, la descarga con un solo botón y el mantenimiento rutinario de la suspensión importan tanto como la propia pistola de chorreado.
Recogida de polvo, control de niebla y visibilidad
El chorreado húmedo reduce el polvo seco, pero aún genera niebla cargada de humedad dentro del cerramiento de trabajo. Por ello, los sistemas automatizados necesitan extracción para mantener utilizables durante la producción las ventanas, las cámaras internas y los puntos de inspección. El control de la niebla también ayuda a conservar un entorno operativo más seguro y limpio alrededor de las puertas de acceso y las zonas de servicio.
Por qué importa el control de presión PID
El valor práctico de la automatización aumenta cuando el control de presión es de circuito cerrado y no aproximado. En los sistemas que utilizan control de suspensión en circuito cerrado, la lógica PID puede ayudar a mantener una presión de chorreado más estable durante tiradas largas, incluso cuando cambian gradualmente el estado de la manguera, el desgaste de la boquilla o la carga de la suspensión. Esto resulta especialmente útil cuando la ventana de proceso es estrecha y la familia de piezas es sensible a las variaciones de acabado.
En el chorreado húmedo automatizado, normalmente importa más la estabilidad de la suspensión que la presión máxima.
| Parámetro | Rango o condición industrial habitual | Por qué debe evaluarse |
|---|---|---|
| Presión de trabajo | Normalmente, entre 0,2 y 0,7 MPa, según la aplicación | Determina la velocidad de retirada, el efecto en las aristas y el carácter del acabado |
| Concentración de la suspensión | Proporción de sólidos controlada por peso o volumen | Influye en la densidad de la corriente, la uniformidad y la carga de la bomba |
| Tamaño de partícula abrasiva | Distribución granulométrica fina o media, seleccionada según la aplicación | Afecta a la rugosidad, el comportamiento de desbarbado y la tasa de desgaste |
| Demanda de caudal de aire | Depende del tamaño de la boquilla, la presión y el ciclo de trabajo | Determina el dimensionamiento del compresor y la estabilidad del proceso |
| Consumo de medios | Varía según la fragmentación, la contaminación y el programa de limpieza | Afecta al coste de consumibles y a la frecuencia de mantenimiento |
| Arquitectura de control | PLC/HMI con lógica PID de presión opcional | Permite guardar recetas, generar alarmas, mantener trazabilidad y repetir los ajustes |
El movimiento automatizado como variable del proceso
Cuando se automatiza el chorreado, el movimiento pasa a formar parte de la receta de acabado. La velocidad de recorrido, la secuencia de indexación, el tiempo de permanencia y la reorientación influyen en que la pieza reciba un desbarbado selectivo, un mateado uniforme o un acondicionamiento de aristas. Por eso, el equipo automatizado de chorreado húmedo debe evaluarse como un sistema completo, no como una bomba y una cabina.
Equipo automatizado de chorreado húmedo frente al chorreado en seco y otros métodos
Los compradores suelen empezar comparando el chorreado húmedo automatizado con el chorreado manual en seco, porque ambos proyectan medios abrasivos. En realidad, es más útil comparar distintas filosofías de acabado: chorreado húmedo direccional, chorreado en seco direccional, granallado funcional y acabado en masa. Cada método tiene un lugar válido en la producción, pero resuelve problemas de fabricación distintos.
| Punto de comparación | Chorreado húmedo automatizado | Chorreado en seco | Granallado de pretensado | Acabado vibratorio |
|---|---|---|---|---|
| Partículas en suspensión | Poco polvo libre; requiere extraer la niebla | Mayor carga de polvo y más exigencias de recogida | Normalmente cerrado y con control específico de medios | Poco polvo, pero puede requerir gestionar compuestos y aguas residuales |
| Carácter del acabado | Fino, uniforme, de mate a satinado, según el proceso | Más agresivo y a menudo menos amortiguado | Tratamiento compresivo funcional, no principalmente estético | Suavizado en masa y matado general de aristas |
| Riesgo de incrustación de medios | Menor en algunas superficies sensibles | Mayor en materiales blandos o recubrimientos | Finalidad de impacto y régimen de medios distintos | No es un proceso de impacto dirigido por boquilla |
| Control localizado | Alto con trayectoria de boquilla programada | De moderado a alto; a menudo depende del operario | Controlado por reglas de cobertura e intensidad | Menor selectividad en detalles aislados |
| Repetibilidad | Alta si se controlan el movimiento y la suspensión | A menudo menor en la operación manual | Alta en sistemas específicos de granallado | Buena en lotes a granel, menos precisa en dirección |
| Perfil ambiental | Requiere gestionar la suspensión y los lodos | Requiere gestionar granalla seca, polvo y filtros | Requiere verificar y manipular medios especializados | Consideraciones sobre aguas residuales y eliminación de compuestos |
Chorreado húmedo automatizado frente al chorreado abrasivo en seco
El chorreado en seco sigue siendo eficaz para eliminar óxido intenso, limpiar grandes superficies y retirar material de forma agresiva cuando la sensibilidad del acabado es secundaria. El chorreado húmedo automatizado se elige más a menudo cuando el resultado debe ser refinado, direccional y repetible, especialmente en piezas pequeñas o complejas donde la variación manual genera riesgo de desecho.
Chorreado húmedo automatizado frente al granallado de pretensado
El granallado de pretensado no es simplemente «un chorreado más intenso». Según la terminología de granallado de ASTM B851, el proceso se define por conceptos de tratamiento superficial funcional, como intensidad y cobertura, no solo por el acabado visual. Por tanto, el comprador debe elegir el granallado cuando se necesiten efectos compresivos relacionados con la fatiga, y el chorreado húmedo cuando el objetivo principal sea acondicionar el acabado, reducir rebabas o tratar aristas de forma controlada.
Chorreado húmedo automatizado frente al acabado vibratorio
El acabado vibratorio es eficiente para grandes cantidades de componentes pequeños que toleran un contacto generalizado y el procesamiento por lotes. Sus limitaciones aparecen cuando el fabricante necesita un tratamiento direccional, control local, protección de detalles críticos o acabado dentro de geometrías que requieren una aproximación controlada de la boquilla. En esos casos, el chorreado húmedo automatizado suele ofrecer mayor selectividad.
Especificaciones clave que conviene evaluar antes de comprar
La compra de equipo automatizado de chorreado húmedo debe partir del resultado de proceso, no del plano de la cabina. Dos sistemas que parecen similares sobre el papel pueden rendir de manera muy distinta según cómo estén diseñados el control de presión, el control del movimiento, el circuito de suspensión y la gestión de residuos.
Presión de chorreado y estabilidad de presión
Solicite el rango de presión útil con carga de producción, no solo el valor máximo de la placa de características. Muchos procesos de acabado de precisión operan con presiones moderadas, y lo que realmente necesitan es estabilidad durante todo un turno, no alcanzar un ajuste máximo elevado.
Precisión del movimiento y repetibilidad de trayectoria
Para redondear aristas, desbarbar selectivamente o acabar geometrías complejas, el control del movimiento es fundamental. La articulación servo X/Y/Z, la ubicación repetible de los utillajes y una orientación estable de la boquilla importan más que las cabinas sobredimensionadas. Si el proveedor especifica una precisión de control de 0,02 mm, pregunte también cómo se consigue ese valor en una producción real con utillajes, no solo en teoría sobre el eje.
Rendimiento, tiempo de ciclo y cambio de formato
El tiempo de ciclo debe incluir la carga, el posicionamiento, la selección de recetas, el chorreado, el drenaje de retorno, la descarga y la inspección. El equipo automatizado puede aumentar el rendimiento no solo al chorrear más rápido, sino también al reducir los tiempos muertos entre piezas y los retrabajos causados por acabados irregulares.
Recuperación de la suspensión y gestión de arena residual
El comprador debe revisar el diseño del sumidero, el método de agitación, el caudal de retorno, la disposición de sedimentación y la rutina de descarga de lodos. Cuanto más estable sea el circuito de suspensión, menos variará el proceso y menos correcciones manuales requerirá, lo que afecta directamente al coste de mano de obra y a la uniformidad superficial.
HMI, recetas y control de permisos
Para procesar piezas variadas, la HMI debe permitir a los operarios seleccionar recetas de proceso cualificadas sin que puedan cambiar libremente los parámetros protegidos. Los permisos jerárquicos, los registros de alarmas, los avisos de mantenimiento y la visualización de tendencias son útiles porque reducen las diferencias de configuración entre turnos y facilitan el diagnóstico.
Espacio ocupado, servicios y acceso de mantenimiento
La demanda de aire comprimido, la gestión del agua, el drenaje, la carga eléctrica y el espacio de servicio deben confirmarse antes de aprobar la distribución. Los sistemas automatizados de chorreado húmedo suelen tener problemas durante el lanzamiento no porque falle el principio de chorreado, sino porque se han calculado por debajo de lo necesario los servicios de la planta o el acceso de mantenimiento.
Seguridad, enclavamientos y diseño del cerramiento
Aunque el chorreado húmedo reduce el polvo libre, sigue necesitando un cerramiento seguro, paradas de emergencia, enclavamientos en las puertas de acceso, extracción de niebla y lógica para situaciones anómalas, como una boquilla obstruida o una pérdida de presión de aire. Al añadir automatización, cobra aún más importancia separar de forma segura los ejes en movimiento y los dispositivos de manipulación del acceso de los operarios.
Nivel de automatización e idoneidad para la aplicación
No todos los trabajos necesitan una célula robótica. Algunas familias de piezas se resuelven mejor con una máquina de pieza única; otras, con una cabina estándar con movimiento servo; y otras, con una máquina de doble cámara o una línea para geometrías específicas. El nivel correcto de automatización es el que se adapta a la mezcla de piezas, la ventana de calidad y el rendimiento diario sin añadir complejidad innecesaria.
Aplicaciones en distintos sectores
El chorreado húmedo automatizado se utiliza en varios sectores porque combina una acción abrasiva direccional con una manipulación más limpia y una uniformidad programable. Una misma familia de procesos puede configurarse para herramientas de corte, piezas estampadas, piezas forjadas, componentes de fabricación aditiva, vidrio y carcasas críticas por su apariencia.
| Tipo de aplicación | Sector destinatario | Ejemplo de pieza | Beneficio del proceso |
|---|---|---|---|
| Redondeo de aristas de herramientas de corte | Herramientas de carburo | Plaquitas, brocas y fresas de mango | Preparación controlada del factor K y uniformidad de aristas |
| Desbarbado de piezas metálicas | Mecanizado de precisión y estampación | Soportes, carcasas y conectores | Reducción selectiva de rebabas con cobertura repetible |
| Eliminación de cascarilla en piezas forjadas o barras | Procesamiento del acero | Piezas forjadas en bruto, varillas y barras | Limpieza superficial con menos polvo libre |
| Pretratamiento antes del recubrimiento | Fabricación y líneas de recubrimiento | Paneles, bastidores y carcasas | Sustrato más uniforme antes de pintar o recubrir |
| Posprocesado de piezas AM | Fabricación aditiva | Soportes metálicos impresos, canales y estructuras reticulares | Eliminación de restos de polvo y refinamiento superficial |
| Granallado y acondicionamiento | Componentes mecánicos | Piezas metálicas funcionales | Acondicionamiento superficial dirigido en zonas seleccionadas |
| Mateado de vidrio | Vidrio decorativo y técnico | Cubiertas, vidrio para pantallas y paneles | Aspecto mate uniforme y consistencia estética |
| Acabado de dispositivos 3C | Electrónica y productos de consumo | Carcasas, bastidores y cubiertas | Acabado táctil suave y uniformidad visual |
Chorreado húmedo automatizado para herramientas de corte
Uno de los casos de uso más sólidos es el redondeo de aristas de herramientas de corte, donde el objetivo del tratamiento superficial no es simplemente limpiar, sino preparar de forma controlada las aristas antes del recubrimiento o del servicio. En esta aplicación, el movimiento automatizado y la presión estable de la suspensión ayudan a reducir la variación entre plaquitas o herramientas.
Desbarbado selectivo de componentes metálicos
Las rebabas pequeñas de piezas mecanizadas, taladradas o estampadas suelen requerir un tratamiento direccional, no un volteo a granel. En muchas plantas, el desbarbado de piezas metálicas se vuelve más repetible cuando se automatizan la trayectoria, el ángulo y el tiempo de permanencia de la boquilla, en vez de depender por completo del criterio manual.
Pretratamiento para recubrimientos y preparación funcional de superficies
La preparación superficial antes de pintar o aplicar un recubrimiento funcional suele requerir un sustrato limpio y uniforme, no la máxima rugosidad. En esos casos, el chorreado húmedo como pretratamiento para recubrimientos puede proporcionar una superficie uniforme antes del recubrimiento y reducir los problemas de polvo libre que suelen asociarse a las estaciones de chorreado en seco. Las expectativas de preparación superficial en sistemas recubiertos también están influidas por organizaciones como las directrices de preparación superficial de AMPP.
Piezas AM, vidrio y superficies estéticas 3C
Las piezas fabricadas aditivamente pueden necesitar retirar polvo residual y uniformar el acabado en las superficies accesibles. En cambio, las carcasas de vidrio y de dispositivos 3C requieren una textura uniforme y resultados estéticos repetibles. El chorreado húmedo automatizado resulta útil en estas categorías porque combina una acción abrasiva controlada con un carácter de acabado más suave que muchos métodos en seco.
Guía para seleccionar el equipo
La configuración correcta de chorreado húmedo automatizado depende de la geometría de la pieza, el volumen de producción, el tiempo de ciclo admisible y la sensibilidad del acabado. En la práctica, los compradores deben elegir la máquina más sencilla que pueda mantener de forma repetible la ventana de calidad requerida.
| Configuración / categoría de modelo | Escala de producción objetivo | Rango de tamaños de pieza | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| Célula de tipo robot para R&D | Pruebas de muestras y desarrollo de procesos | Piezas mixtas pequeñas y medianas | Muy alto | Pruebas de medios, desarrollo de trayectorias y validación del proceso |
| Cabina compacta de lotes | Producción flexible de bajo volumen | Piezas pequeñas | Medio | Trabajos de taller, acabado de mantenimiento y retrabajo |
| Cabina estándar de una cámara | Producción por lotes recurrente | Piezas pequeñas y medianas | Medio a alto | Chorreado húmedo para producción general |
| Máquina dedicada para piezas individuales | Producción repetitiva estable | Piezas dedicadas pequeñas y medianas | Alto | Acabado controlado de piezas individuales |
| Sistema servo multieje para piezas complejas | Procesamiento de precisión de geometrías intrincadas | Piezas complejas pequeñas y medianas | Muy alto | Redondeo de aristas, desbarbado selectivo y cobertura dirigida |
| Máquina específica para piezas planas | Procesamiento repetido de componentes planos | Piezas planas y chapas | Alto | Tratamiento uniforme de superficies planas amplias |
| Línea de procesamiento de barras redondas | Producción semicontinua de piezas cilíndricas | Varillas, ejes y barras largas | Medio a alto | Acondicionamiento superficial de piezas alargadas |
| Sistema de producción de doble cámara | Producción recurrente de mayor volumen | Piezas pequeñas y medianas | Alto | Menos tiempo de inactividad y mejor aprovechamiento de la línea |
Configuraciones para R&D y validación del proceso
Cuando un fabricante todavía está decidiendo el grado de los medios, la trayectoria de chorreado o la estrategia de utillajes, una plataforma de desarrollo flexible suele ser el punto de partida adecuado. Una célula de chorreado robotizada para R&D es adecuada para probar muestras, trabajar con geometrías mixtas y validar trayectorias antes de comprometerse con una distribución de producción específica.
Máquinas de producción estándar
Para muchas familias de piezas, una cabina de producción estándar de una cámara ofrece el mejor equilibrio entre automatización, espacio ocupado manejable y flexibilidad por lotes. Suele resultar adecuada cuando la mezcla de piezas es moderada y la ventana del proceso ya está definida.
Un sistema dedicado para piezas individuales resulta más atractivo cuando una pieza predomina en el programa de producción y la disciplina de carga es fundamental tanto para el tiempo de ciclo como para el control de calidad. En esos casos, la automatización dedicada puede reducir la variación durante los cambios de formato y simplificar los criterios de aceptación.
Opciones para geometrías complejas y alto rendimiento
Las piezas con cavidades, caras en ángulo, rebabas localizadas o varias zonas críticas suelen justificar una plataforma multieje servo o para formas complejas. Las líneas específicas para barras, placas u otras formas recurrentes pueden reducir movimientos innecesarios y mejorar la eficiencia de manipulación.
Con volúmenes recurrentes elevados, un sistema de chorreado húmedo de doble cámara puede reducir el tiempo improductivo al separar mejor la carga del chorreado. La ventaja no es solo acelerar los ciclos, sino también hacer más predecibles el ritmo del operario y el uso de los utillajes.
Consideraciones sobre costes, plazo de entrega y retorno de la inversión
El coste del equipo automatizado de chorreado húmedo depende sobre todo del contenido de ingeniería, no del hecho básico de que sea una máquina de chorreado. Dos sistemas con cabinas de tamaño similar pueden tener precios muy distintos si uno añade ejes servo, gestión de recetas, manipulación integrada, mejor gestión de lodos o utillajes de aplicación validados.
Principales factores que determinan el precio
Entre los factores importantes están el tamaño del cerramiento, la arquitectura de movimiento, el número de boquillas, el hardware de control, el diseño del circuito de recuperación, la complejidad de los utillajes, la capacidad de extracción y la gestión de arena residual. Un sistema para redondear aristas de precisión o realizar acabados estéticos suele exigir más que uno para limpieza basta, porque la ventana de proceso es más estrecha y la estrategia de movimiento debe controlarse mejor.
La estrategia de consumibles también influye en el coste efectivo. La tasa de desgaste del abrasivo, la tasa de contaminación, la sustitución de mangueras y boquillas, el mantenimiento de la bomba, la gestión del agua y la retirada de lodos afectan a los gastos operativos continuos. Por ello, los compradores deben distinguir el precio de adquisición del coste total del proceso a lo largo de la vida útil al comparar ofertas.
Plazos de entrega habituales
El plazo suele ser más corto para las cabinas estándar y más largo para las células de automatización configuradas o las líneas dedicadas. Un calendario realista del proyecto debe incluir pruebas de muestras, revisión de utillajes, diseño de la máquina, fabricación, inspección interna, envío, instalación, puesta en marcha, formación y aceptación del proceso.
En aplicaciones muy específicas, el ciclo de ingeniería puede ser tan importante como el tiempo de fabricación. Esto ocurre especialmente cuando la máquina debe procesar varios números de pieza, alcanzar una condición definida de las aristas o integrarse con estaciones de proceso anteriores y posteriores.
Lógica del retorno de la inversión en el chorreado húmedo automatizado
El mayor retorno suele proceder de convertir una tarea de acabado variable y dependiente del operario en un paso de producción controlado. Reducir la mano de obra es solo una parte de la ecuación. Otros factores que contribuyen al retorno son menos retrabajos, menos rebabas sin retirar, mayor estabilidad de las aristas, una adhesión de recubrimiento más uniforme y menos desechos en piezas de valor.
En herramientas y componentes de precisión, una pequeña reducción de la variación del proceso puede valer más que aumentar el rendimiento bruto. Si una máquina convierte el acabado de una tarea dependiente de la habilidad del operario en una operación controlada por recetas, suele resultar más fácil justificar el caso de negocio.
Dónde suele ser mayor el retorno de la inversión
El retorno suele ser mayor en piezas valiosas o sensibles a la calidad: herramientas de corte de carburo, componentes mecanizados intrincados, piezas de fabricación aditiva, carcasas visibles y piezas que se recubrirán y tienen requisitos estrictos de rendimiento posterior. En estos segmentos, la uniformidad tiene un efecto económico medible porque los defectos suelen generar costes elevados de retrabajo o desecho en comparación con el propio paso de acabado.
Errores habituales al comprar
Un error frecuente es centrarse solo en el precio de compra y subestimar los servicios, el acceso para mantenimiento y el comportamiento de los consumibles. Otro es especificar «automatización» sin definir qué debe automatizarse realmente: la trayectoria de chorreado, la carga, la selección de recetas, la gestión de residuos o la asistencia a la inspección. Es mejor evaluar el coste total de propiedad en relación con el resultado superficial requerido y el ritmo diario de producción.
¿Por qué elegir DasiAuto?
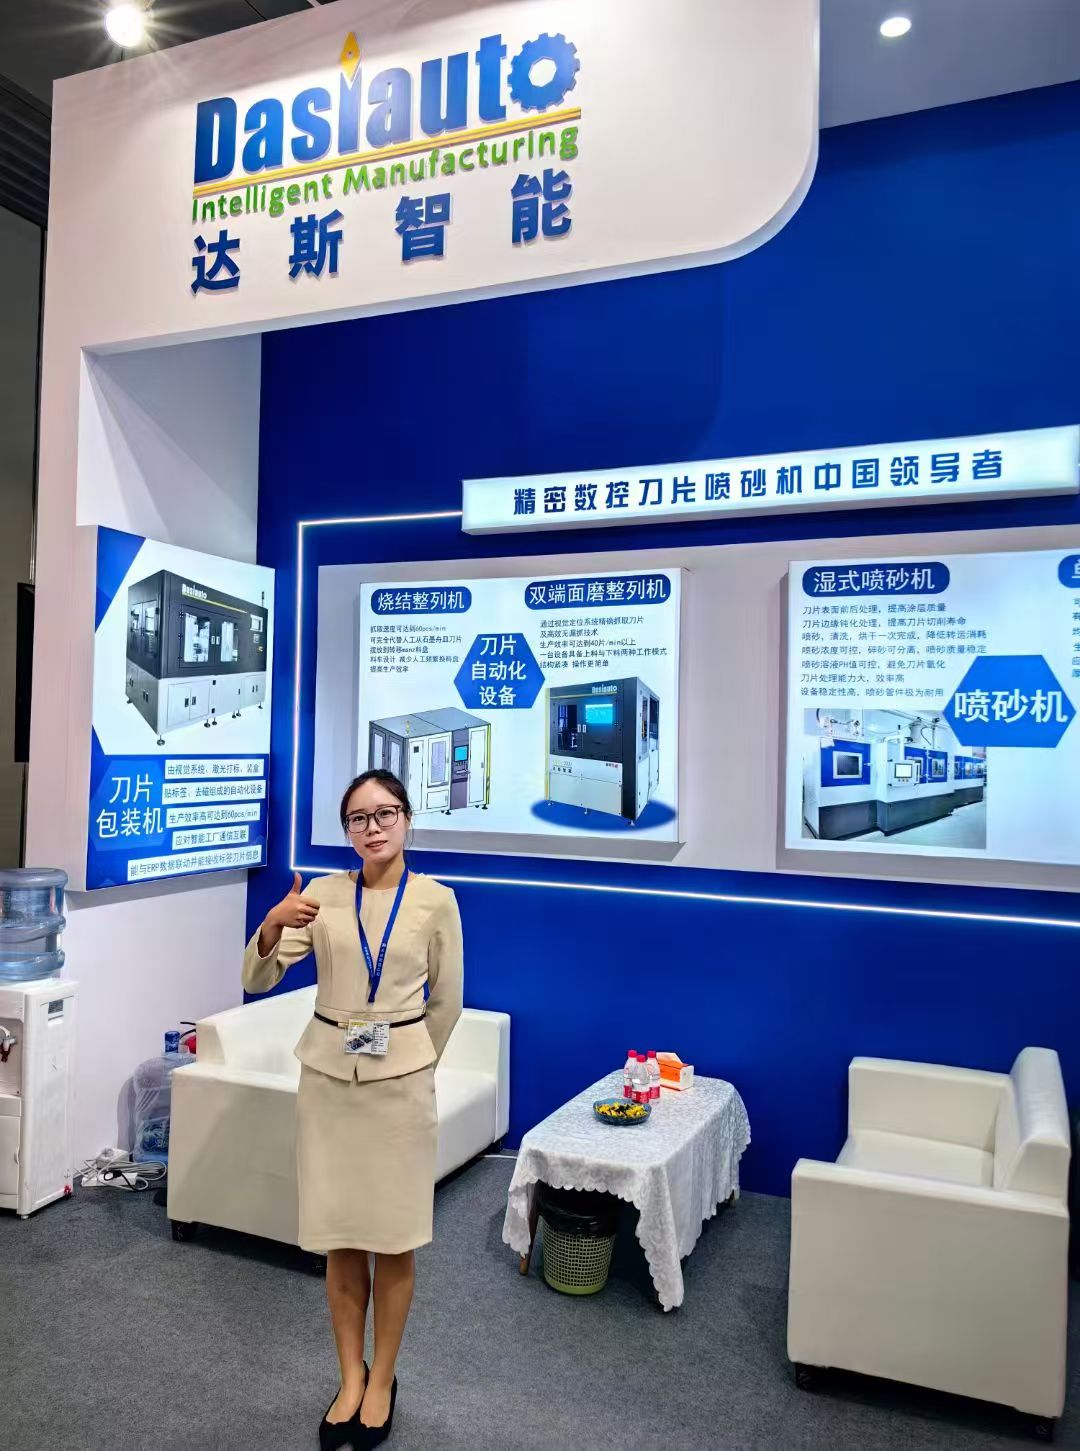
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento industrial de superficies. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos permiten evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería de equipos puede integrar el sistema de chorreado, los utillajes, la automatización y la manipulación de piezas en torno a la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concretos debe establecerse mediante pruebas con muestras representativas. DasiAuto ofrece apoyo para la instalación, la formación de operarios y el soporte técnico continuo durante el flujo de producción.
Preguntas frecuentes
¿Suele haber una cantidad mínima de pedido (MOQ) para el equipo automatizado de chorreado húmedo?
Para los equipos industriales, la cantidad mínima práctica suele ser una máquina y no un pedido al por mayor. Lo más importante es saber si el pedido corresponde a una unidad automatizada estándar, una máquina para una geometría específica o una célula de producción diseñada a medida con utillajes y recetas validados.
¿Deberían solicitar los compradores pruebas con muestras antes de pedir un sistema automatizado?
Sí, especialmente para redondear aristas, desbarbar selectivamente, realizar acabados estéticos y posprocesar piezas AM. Las pruebas con muestras ayudan a confirmar el grado de abrasivo, la condición de la suspensión, la lógica del ciclo, la trayectoria de la boquilla y si el acabado requerido se puede lograr en una plataforma estándar o requiere movimiento y utillajes personalizados.
¿Qué debe aclararse antes de la instalación y la puesta en marcha?
Antes del envío, los compradores deben confirmar la demanda de aire comprimido, la alimentación eléctrica, el drenaje, la distribución del suelo, el espacio de mantenimiento y los criterios de aceptación. En las células automatizadas, la puesta en marcha también debe incluir la configuración de recetas, la verificación de ejes, la repetibilidad de los utillajes y las pruebas seguras de enclavamientos en condiciones de producción.
¿Qué importancia tiene la formación de operarios en una línea automatizada de chorreado húmedo?
Sigue siendo importante porque la automatización reduce la variación manual, pero no elimina la necesidad de disciplina en el proceso. Los operarios y el personal de mantenimiento deben conocer el control de la concentración de la suspensión, el desgaste de las boquillas, la retirada de sedimentos, la respuesta a alarmas, los procedimientos de reinicio seguro y los límites para modificar las recetas.
¿Qué repuestos y elementos posventa conviene prever desde el principio?
Un paquete inicial práctico suele incluir piezas de desgaste como boquillas, mangueras, juntas, filtros y componentes de la bomba, además de pautas para reponer abrasivo y gestionar lodos. También conviene preguntar cómo se ofrece el apoyo para optimizar el proceso después de la instalación si se amplía la mezcla de piezas o cambian los objetivos de acabado.
¿Cómo debe evaluarse el retorno de la inversión del equipo automatizado de chorreado húmedo?
La forma más clara es comparar el sistema propuesto con el coste actual de la mano de obra de acabado manual, la eliminación irregular de rebabas, los desechos, los retrabajos y la inestabilidad de la calidad superficial. Si el equipo convierte una operación dependiente de la habilidad en un proceso controlado y repetible para piezas valiosas, el caso de retorno de la inversión suele ser mucho más sólido.


