

Kurzantwort
Die beste industrielle Nassstrahlausrüstung für eine Produktionslinie ist die Konfiguration, die zu Werkstückgeometrie, Finishziel, Taktzeit und Steuerungsanforderungen passt. In der Praxis sollten Käufer über die Kammergröße hinausblicken und sich auf Suspensionsstabilität, Druckregelung, Automatisierungsgrad, Nebelbehandlung und Abfallbehandlung konzentrieren. Für Präzisionsentgraten, Schneidenvorbereitung, Beschichtungsvorbehandlung oder kosmetische Endbearbeitung ist die richtige Anlage üblicherweise diejenige, die von Schicht zu Schicht denselben Oberflächenzustand reproduzieren kann, nicht einfach diejenige mit der höchsten nominellen Strahlleistung.
| Kernfaktor | Typische Schlussfolgerung | Warum es wichtig ist |
|---|---|---|
| Verfahren | Nassstrahlen / Suspensionsstrahlen / Vapor Blasting | Bestimmt Finishverhalten, Staubprofil und Logik der Strahlmittelumwälzung |
| Arbeitsdruck | Typischer industrieller Bereich etwa 0,2–0,7 MPa | Beeinflusst Abtragsrate, Schneidenwirkung und Aggressivität des Finishs |
| Präzisionsniveau | Von manueller Kabine bis zur Mehrachs-Servosteuerung | Bestimmt Wiederholbarkeit bei komplexen oder hochwertigen Teilen |
| Staubprofil | Wenig freier Staub, aber Nebelabsaugung weiterhin erforderlich | Beeinflusst Sicht, Sauberkeit und EHS-Planung |
| Hauptanwendungen | Entgraten, Schneidkantenverrunden, Vorbehandlung, AM-Endbearbeitung, kosmetische Texturierung | Bestätigt die Prozesseignung vor der Investition |
| Typischer Lieferzeitraum | Standardmodelle meist schneller verfügbar als kundenspezifische automatisierte Zellen | Wichtig für Produktionsanlauf und Kapazitätsplanung |
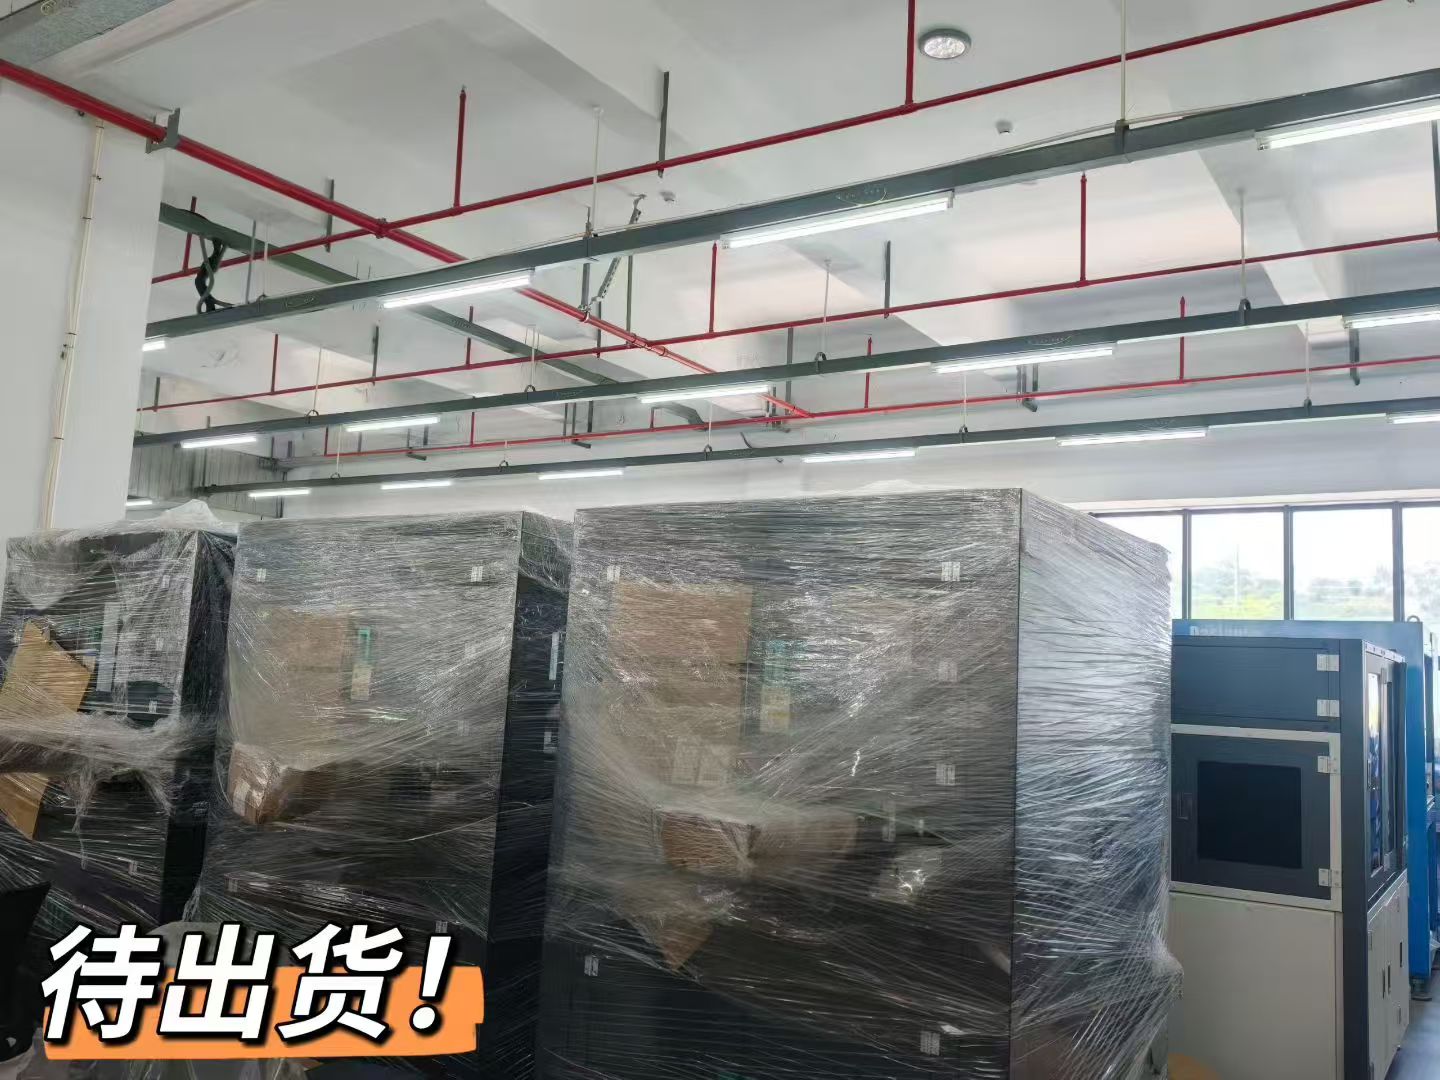
Was ist industrielle Nassstrahlausrüstung?
Industrielle Nassstrahlausrüstung ist eine Kategorie abrasiver Anlagen zur Oberflächenbehandlung, bei der Wasser mit Strahlmittel zu einer Suspension vermischt und diese anschließend mit Druckluft auf ein Werkstück beschleunigt wird. Sie gehört zur größeren Familie der abrasiven Strahlverfahren, unterscheidet sich jedoch vom Trockenstrahlen dadurch, dass das Arbeitsmedium in einer Wasserphase statt als trockener Strom transportiert wird.
Ein Verfahren zur Oberflächenbehandlung, nicht nur eine Kabine
Im industriellen Einsatz ist Nassstrahlen mehr als ein abgedichtetes Gehäuse mit einer Düse. Die Anlage ist ein kontrolliertes System aus Suspensionsvorbereitung, Druckregelung, Werkstückpräsentation, Rückgewinnung, Trennung und Sicht für Bediener. Diese Betrachtung auf Systemebene ist wichtig, da die Oberflächenqualität davon abhängt, wie gleichmäßig sich die Suspension während des gesamten Zyklus verhält.
Der Begriff umfasst verschiedene Anlagentypen: manuelle Kabinen, Standard-Chargeneinheiten, Einzelteilbearbeitungssysteme, präzise Servozellen, Zweikammer-Produktionsanlagen und anwendungsspezifische Plattformen für Stäbe, Plattenteile oder komplexe Geometrien. Industrielle Nassstrahlausrüstung ist also eine Verfahrensfamilie und kein einzelner festgelegter Anlagentyp.
Einordnung des Nassstrahlens im Verfahrensspektrum
Nassstrahlen nimmt eine wichtige Mittelstellung zwischen intensiver Reinigung und Feinentbearbeitung ein. Es kann Grate entfernen, scharfe Kanten brechen, leichten Oxidbelag oder Zunder reinigen, Substrate vor der Beschichtung vorbereiten, Glas mattieren, additiv gefertigte Oberflächen verfeinern und gleichmäßige matte Texturen auf sichtbaren Teilen erzeugen. Weil sich das Prozessfenster einstellen lässt, kann dieselbe Basistechnologie sowohl funktionale technische Oberflächen als auch kosmetische Finishanforderungen unterstützen.
Diese Flexibilität erklärt, weshalb das Verfahren bei Werkzeugen, Präzisionsbearbeitung, Schmiedeteilen, gefertigten Metallteilen, Elektronikgehäusen und Spezialwerkstoffen verbreitet ist. Besonders nützlich ist es dort, wo Bediener eine gerichtete Behandlung statt der breiteren und weniger selektiven Wirkung von Gleitschleifen oder Trommelbearbeitung benötigen.
Kernvorteile industrieller Nassstrahlausrüstung
Die Hauptgründe, weshalb Ingenieure Nassstrahlen spezifizieren, sind staubfreier Betrieb, ein geringeres Risiko trockener Strahlmittelkontamination auf ausgewählten Oberflächen, feinere Finishkontrolle und hohe Prozesskonsistenz bei sachgemäßer Anlagenauslegung. Wasser unterdrückt einen Großteil des beim Trockenstrahlen entstehenden luftgetragenen Staubs und verändert, wie die Strahlenergie das Werkstück erreicht.
Bei vielen finishsensiblen Anwendungen hilft der Wasserfilm außerdem, Bedenken hinsichtlich fehlender Strahlmitteleinbettung im Vergleich zu härteren Trockenaufprallbedingungen auf weicheren oder beschichteten Oberflächen zu verringern. Das Ergebnis ist oft eine gleichmäßigere matte Textur, schonendere Schneidenkonditionierung und bessere Wiederholbarkeit, wenn Suspensionskonzentration und Strahldruck innerhalb eines festgelegten Fensters gehalten werden.
Warum Industriekäufer die Anlage als Prozesslösung betrachten
Zwei Anlagen können im Katalog ähnlich aussehen und sich in der tatsächlichen Produktion dennoch sehr unterschiedlich verhalten. Eine hält möglicherweise die Suspensionskonzentration bei langen Läufen stabil, gewährleistet gute Sicht und lässt sich schnell reinigen; eine andere kann rasch abweichen, verstopfen oder häufige Bedienerkorrekturen erfordern. Deshalb bewerten Beschaffungsteams industrielle Nassstrahlausrüstung typischerweise als Prozessplattform und nicht als austauschbares Gehäuse.
Aus demselben Grund zeigt sich die Kompetenz eines Lieferanten oft in verborgenen Details: Rührwerksauslegung, Sedimentbehandlung, verschleißfeste Komponenten, Rücklaufsteuerung, HMI-Logik und Wiederholbarkeit der Spannvorrichtung. Diese Details stehen nicht immer im Vordergrund von Broschüren, beeinflussen Qualität und Betriebszeit aber stark.
Wie funktioniert industrielle Nassstrahlausrüstung?
Industrielle Nassstrahlausrüstung suspendiert Strahlmittelpartikel in Wasser, zirkuliert diese Suspension durch einen Strahlkreislauf, beschleunigt sie mit Druckluft und gewinnt die verbrauchte Suspension anschließend zur Wiederverwendung oder Trennung zurück. Die Prozessqualität hängt davon ab, wie gut die Anlage jede Phase dieses Kreislaufs steuert.
Suspensionsvorbereitung und Stabilität
Der Prozess beginnt in einem Tank oder Reservoir, in dem Wasser und Strahlmittel zu einer nutzbaren Suspension vermischt werden. Das ist kein nebensächlicher Schritt. Setzt sich die Suspension zu schnell ab, schichtet sie sich oder ändert sich ihre Konzentration während des Betriebs, verändert sich die Strahlintensität selbst dann, wenn der Luftdruck unverändert erscheint.
Eine produktionsgerechte Anlage benötigt daher gleichmäßiges Rühren oder Umwälzen, stabiles Förderverhalten und eine Tankanordnung, die Totzonen reduziert. Die Suspensionssteuerung ist einer der Hauptunterschiede zwischen Nassstrahlen im Hobbymaßstab und echter Industrieausrüstung.
Druckluftbeschleunigung und Düsenabgabe
Nach dem Mischen wird die Suspension in den Strahlkreislauf gezogen und an der Düse durch Druckluft beschleunigt. Der Oberflächenaufprall erzeugt dann kontrollierte Mikroerosion, durch die Grate entfernt, Werkzeugschneiden verrundet, leichter Zunder gereinigt, sichtbare Oberflächenunregelmäßigkeiten verringert oder kontrollierte kosmetische Texturen erzeugt werden können. Das genaue Ergebnis hängt von Luftdruck, Suspensionskonzentration, Partikelgröße, Düsenverschleiß, Düsenabstand, Auftreffwinkel und Verweilzeit ab.
Da das Strahlmittel in Wasser transportiert wird, ist der Aufprall häufig weniger hart als bei einem vergleichbaren trockenen Strahl. Dadurch ist Nassstrahlen besonders relevant für Teile, bei denen Oberflächengleichmäßigkeit ebenso wichtig ist wie Materialabtrag.
Rückgewinnung im geschlossenen Kreislauf und Sedimentmanagement
Nach dem Auftreffen auf das Werkstück läuft die Suspension zusammen mit entferntem Material, gebrochenem Strahlmittel und Feinanteilen in die Rückgewinnungszone ab. Eine Kreislaufauslegung führt wiederverwendbare Suspension in den Tank zurück und lässt Verunreinigungen sowie schwerere Abfälle absetzen oder austragen. Bei einer gut ausgelegten Anlage ist dieser Rückgewinnungskreislauf kein Zubehör, sondern zentral für die Prozessstabilität.
Bei schlechter Abfallentfernung verliert die Anlage allmählich die Finish-Gleichmäßigkeit und ist schwieriger zu warten. Sedimentation, Filtration und ein einfacher Schlammaustrag wirken sich daher direkt auf die Betriebszeit und nicht nur auf die Sauberkeit aus.
Nebelkontrolle, Sichtqualität und Druckregelung
Nassstrahlen reduziert freien Staub, erzeugt aber weiterhin Spritzwasser und Wassernebel. Industrielle Anlagen benötigen daher Absaugluft, Maßnahmen zur Freihaltung des Sichtfensters, Kammerentwässerung und Spritzschutz, damit Bediener oder Kamerasystem das Werkstück tatsächlich sehen können. Schlechte Sicht führt rasch zu schlechter Wiederholbarkeit.
Fortschrittlichere Anlagen nutzen Regelkreise für Strahldruck und Prozessrezepte. Wird der Druck ohne Rückmeldung manuell eingestellt, kann das tatsächliche Prozessfenster mit der Zeit abweichen. Mit PID-basierter Regelung und gespeicherten Parametern lässt sich ein definierter Oberflächenbehandlungszustand leichter über mehrere Chargen hinweg halten.
Für gleichmäßiges Nassstrahlen sind stabile Suspension, stabiler Druck und stabile Werkstückposition wichtiger als Spitzenleistung.
| Parameter | Typischer industrieller Bereich oder Zustand | Prozesswirkung |
|---|---|---|
| Arbeitsdruck | Typischerweise etwa 0,2–0,7 MPa | Bestimmt Abtragsrate, Schneidenwirkung und Finishintensität |
| Suspensionskonzentration | Üblicherweise innerhalb eines kontrollierten Feststoffbereichs gehalten | Beeinflusst Gleichmäßigkeit, Fließverhalten und Aggressivität |
| Korngröße des Strahlmittels | Je nach Anwendung ausgewählte feine bis mittlere PSD | Beeinflusst Rauheit, Selektivität und Düsenverschleiß |
| Druckluftbedarf | Abhängig von Düsengröße, Druck und Einschaltdauer | Bestimmt Kompressoranforderung und Betriebskosten |
| Strahlmittelverbrauch | Variiert je nach Strahlmittelzerfall und Verunreinigungsgrad | Beeinflusst Verbrauchskosten und Reinigungsintervall |
| Steuerungssystem | Manuelle Regelung bis PLC/HMI mit PID-Rückmeldung | Bestimmt Wiederholbarkeit und Rezeptverwaltung |
Warum die Steuerungsarchitektur wichtig ist
Die besten Strahlergebnisse entstehen nicht durch Druck allein. Sie beruhen darauf, Druck, Suspensionszustand und Werkstückhandhabung während des gesamten Laufs im Gleichgewicht zu halten. Deshalb wird industrielle Nassstrahlausrüstung häufig anhand ihrer Steuerungsarchitektur und nicht anhand des Kabinengehäuses bewertet.
Eine Anlage, die Einstellungen zuverlässig hält, unterstützt Validierung, Rückverfolgbarkeit und besser vorhersehbaren Ausstoß. Das wird zunehmend wichtig, wenn die Linie hochwertige Hartmetallwerkzeuge, dünnwandige bearbeitete Teile oder optisch kritische Verbraucherkomponenten verarbeitet.
Industrielle Nassstrahlausrüstung im Vergleich zu Trockenstrahlen und anderen Verfahren
Beim Vergleich industrieller Nassstrahlausrüstung mit Trockenstrahlen und verwandten Endbearbeitungsverfahren hängt die richtige Antwort vom angestrebten Ergebnis ab. Die eigentliche Frage ist nicht, welches Verfahren universell besser ist, sondern welches Verfahren am besten zu Abtragsmechanismus, Oberflächenzustand und Produktionslogik des Werkstücks passt.
| Vergleichspunkt | Nassstrahlen | Trockenstrahlen | Verfestigungsstrahlen | Vibrationsgleitschleifen |
|---|---|---|---|---|
| Freier luftgetragener Staub | Wenig freier Staub; Nebelabsaugung weiterhin erforderlich | Höhere Staubbelastung und stärkerer Absaugbedarf | Geschlossener Prozess; Kontaminationskontrolle bleibt wichtig | Üblicherweise wenig Staub außerhalb der Anlage, aber Umgang mit Strahlmittel/Compound erforderlich |
| Finish-Charakter | Feine, gleichmäßige, durch Wasser gepufferte matte Konditionierung | Oft aggressiver und rauer | Funktionale Kaltverfestigung wichtiger als kosmetisches Finish | Breites Glätten exponierter Oberflächen |
| Risiko der Strahlmitteleinbettung | Im Allgemeinen geringer auf ausgewählten empfindlichen Oberflächen | Höheres Risiko bei manchen weichen oder beschichteten Werkstoffen | Abhängig von Strahlmittel und Intensitätsziel | Weniger Einbettung, stärker zufälliger Kontakt |
| Lokale Selektivität | Hoch durch Düsen, Spannvorrichtungen und Automatisierung | Mittel bis hoch, häufig stärker bedienerabhängig | Auf Flächenabdeckung statt selektiver Schneidenbearbeitung ausgerichtet | Für isolierte Bereiche und komplexe lokale Behandlung begrenzt |
| Potenzial zur Wiederholbarkeit | Hoch bei stabiler Suspension und Bewegungssteuerung | Mittel bis hoch bei guter Regelung der Trockenmittelzufuhr | Hoch in dedizierten Verfestigungsstrahlsystemen | Hoch bei ähnlichen Chargen, geringer bei selektiven Aufgaben |
| Umweltgerechte Handhabung | Entsorgung der Suspension, Sedimentkontrolle, Nebelabsaugung | Staubabscheidung und Entsorgung verbrauchten trockenen Strahlmittels | Eindämmung des Strahlmittels und Prüfverfahren | Compoundbehandlung und Strahlmitteltrennung |
Nassstrahlen im Vergleich zu Trockenstrahlen für Präzisionsteile
Trockenstrahlen bleibt für aggressive Reinigungs-, Abtrags- und Aufraufaufgaben wirksam, besonders wenn freier Staub beherrscht werden kann und ein empfindliches Finish keine Hauptanforderung ist. Industrielle Nassstrahlausrüstung wird häufig bevorzugt, wenn das Prozessziel eine feine Finishkontrolle, ein gleichmäßiges Erscheinungsbild oder weniger luftgetragenen Staub in der Strahlzone umfasst.
Bei Präzisionsteilen kann der wassergetragene Strom außerdem dazu beitragen, die härteren optischen und haptischen Effekte mancher Trockenverfahren zu vermeiden. Das bedeutet nicht, dass Nassstrahlen in jedem Fall automatisch schonender ist, bietet aber üblicherweise ein besser steuerbares Finishfenster für Teile, bei denen Erscheinungsbild und Schneidenzustand wichtig sind.
Nassstrahlen im Vergleich zu Verfestigungsstrahlen
Verfestigungsstrahlen ist ein benachbartes Verfahren, aber nicht einfach eine andere Bezeichnung für Nassstrahlen. Wie in der ASTM-B851-Spezifikation zum Verfestigungsstrahlen beschrieben, dient Verfestigungsstrahlen der kontrollierten mechanischen Oberflächenbehandlung für Leistungszwecke statt dem allgemeinen Entgraten oder der kosmetischen Texturierung. Ist das Konstruktionsziel das Einbringen von Druckeigenspannungen, sollten dedizierte Kriterien für Verfestigungsstrahlen die Verfahrenswahl bestimmen.
Nassstrahlen im Vergleich zum Vibrationsgleitschleifen
Vibrationsgleitschleifen ist effizient, wenn große Chargen ähnlicher Teile gemeinsam und mit umfassendem Kontakt rundum bearbeitet werden können. Nassstrahlen wird attraktiver, wenn Ingenieure eine gerichtete Behandlung, lokale Schneidenbearbeitung oder besseren Zugang zu bestimmten Merkmalen ohne Zusammenstoßen der Teile benötigen. Dieser Unterschied ist für Werkzeuge, Steckverbinder und komplexe bearbeitete Komponenten oft ausschlaggebend.
Wichtige technische Daten vor dem Kauf
Der Kauf industrieller Nassstrahlausrüstung sollte mit einer technischen Prüfliste beginnen, die sich an Werkstück und Produktionslinie orientiert, nicht an einer allgemeinen Suche nach der größten Kammer oder dem niedrigsten Angebot. Mehrere Spezifikationen haben überproportionalen Einfluss auf die langfristige Nutzbarkeit.
Strahldruck und Druckstabilität
Fragen Sie nach dem nutzbaren Prozessbereich und nicht nur nach der maximalen Druckangabe. Feinentgraten, Schneidkantenverrunden, Glasmattieren und kosmetische Metallendbearbeitung benötigen häufig stabile Regelung im mittleren Bereich statt hohen Spitzendrucks. Entscheidend ist, wie gut die Anlage die gewählte Einstellung über längere Zeit hält, während sich Düse und Suspensionszustand verändern.
Bewegungsgenauigkeit und Pfadwiederholbarkeit
Bei manueller Arbeit kann Bedienerqualifikation gewisse Schwankungen ausgleichen. In der wiederkehrenden Produktion sind jedoch ein reproduzierbarer Düsenabstand, Winkel und Vorschub wichtiger, als es zunächst scheint. Haben Ihre Werkstücke kritische Schneiden, verdeckte Vertiefungen oder lokale Behandlungszonen, kann Servobewegung mit programmierbaren Pfaden entscheidend dafür sein, ob die Anlage produktionsgerechte Konsistenz erreicht.
Durchsatz, Belademethode und Umrüstverluste
Die nominelle Zykluszeit ist nur ein Teil des Durchsatzbildes. Käufer sollten außerdem Beladen der Spannvorrichtung, Werkstückindexierung, Rücklaufzeit, Prüfzeit und Dauer des Wechsels zwischen Teilefamilien prüfen. Ein schneller Strahlzyklus kann dennoch eine langsame Linie ergeben, wenn Bediener an den Türen oder an der Spannvorrichtung Zeit verlieren.
Arbeitsraum, Stellfläche und Versorgungsplanung
Industrielle Nassstrahlausrüstung wirkt sich auf Kompressorlast, Entwässerung, Stromversorgung, Wassermanagement und Hallenlayout aus. Vor der Bestellung sollten Betriebe verfügbare Versorgungsanschlüsse und Wartungszugang überprüfen, besonders wenn die Anlage Automatisierung, größere Suspensionstanks oder zusätzliche Nebelabsaugung umfasst.
HMI, Rezeptsteuerung und Datenführung
Rezeptspeicherung ist besonders hilfreich, wenn mehrere Teile eine Anlage gemeinsam nutzen. Eine HMI, die Parametersätze, Benutzerberechtigungen, Alarme und Wartungshinweise speichert, kann Bedienerabweichungen verringern und die Schichtübergabe vereinfachen. In regulierter oder hochwertiger Produktion ist Steuerungsdisziplin oft wichtiger als die rohe Strahlkapazität.
Behandlung von Nassabfällen und Wartungsfreundlichkeit
Eine Anlage, die eine Stunde lang gut arbeitet, sich nach acht Stunden aber nur schwer reinigen lässt, ist nicht wirklich effizient. Sedimentaustrag, Filterzugang, Inspektionspunkte und Austausch von Verschleißteilen sollten vor dem Kauf geprüft werden. In vielen Betrieben entscheidet Wartungsfreundlichkeit darüber, ob eine Anlage täglich genutzt wird oder zur Wartungslast wird.
Anwendungen in verschiedenen Branchen
Industrielle Nassstrahlausrüstung bedient viele Branchen, da derselbe physikalische Mechanismus auf sehr unterschiedliche Oberflächenergebnisse abgestimmt werden kann. Die folgenden Anwendungen gehören zu den häufigsten Produktionseinsätzen.
| Anwendungsart | Zielbranche | Werkstückbeispiel | Prozessvorteil |
|---|---|---|---|
| Schneidkantenverrunden von Werkzeugen | Hartmetallwerkzeuge und Metallzerspanung | Wendeschneidplatten, Bohrer, Schaftfräser | Kontrollierte Schneidenvorbereitung und gleichmäßigerer Schneidenzustand |
| Entfernen von Graten an Metallteilen | Präzisionsbearbeitung, Stanzen, Metallfertigung | Gehäuse, Halterungen, Steckverbinder | Selektives Entgraten mit weniger Schwankungen durch manuelle Nacharbeit |
| Zunderentfernung an Schmiedeteilen oder Stäben | Schmiede- und Stahlverarbeitung | Schmiedeteile, Stäbe, Stangenmaterial | Oxidverringerung mit weniger freiem Staub als beim Trockenstrahlen |
| Vorbehandlung vor der Beschichtung | Haushaltsgeräte, Transport, allgemeine Fertigung | Platten, Rahmen, Gehäuse | Saubereres Substrat für stabilere nachgelagerte Beschichtung |
| AM-Nachbearbeitung | Additive Fertigung | 3D-gedruckte Metallkomponenten | Oberflächenverfeinerung und Verringerung von Pulverrückständen |
| Verfestigungsstrahlen und Konditionierung | Fertigung mechanischer Komponenten | Verschleißteile, Federn, Funktionsoberflächen | Kontrollierte Oberflächenkonditionierung für Leistungsanforderungen |
| Glas mattieren | Architektur- und Dekorglas | Abdeckungen, Platten, Displaykomponenten | Gleichmäßig mattes Erscheinungsbild und optische Konsistenz |
| Endbearbeitung von 3C-Geräten | Lieferkette für Unterhaltungselektronik | Rahmen, Schalen, Gerätegehäuse | Kosmetische Glätte und gleichmäßigeres haptisches Gefühl |
Werkzeugschneidenvorbereitung und Entgraten
Bei Hartmetallwerkzeugen ist das Schneidkantenverrunden von Werkzeugen eine der prozesssensibelsten Anwendungen, da das Ziel nicht einfache Reinigung, sondern kontrollierte Schneidenvorbereitung vor der Beschichtung ist. In diesem Zusammenhang dient industrielle Nassstrahlausrüstung dazu, wiederholbare Schneidenverrundung und Oberflächenkonditionierung ohne die Schwankungen manueller Abrasion zu erzielen.
Bei bearbeiteten oder gestanzten Komponenten kann das Entfernen von Graten an Metallteilen manuelle Nacharbeit reduzieren und die Konsistenz an Merkmalen verbessern, die sich von Hand nur schwer gleichmäßig erreichen lassen. Die Möglichkeit, den Strahl gezielt zu richten, ist ein Grund, weshalb Nassstrahlen bei selektivem Entgraten häufig Massengleitverfahren vorgezogen wird.
Beschichtungsvorbehandlung, AM und kosmetische Oberflächen
Sauberkeit und Profilkontrolle der Oberfläche sind beim Lackieren und bei Schutzveredelungen wichtig; umfassendere Normen zur Oberflächenvorbereitung bei Beschichtungsarbeiten zeigen, wie zentral die Substratvorbereitung für die nachgelagerte Leistung ist. Nassstrahlen ist besonders nützlich, wenn das Ziel eine saubere, gleichmäßige und staubarme Vorbereitung statt aggressiven Trockenabtrags ist.
Additiv gefertigte Teile, Glasprodukte und Gehäuse von Verbrauchergeräten bringen andere Prioritäten mit sich: Geometriezugang, gleichmäßiges Erscheinungsbild und kontrollierte Haptik. In diesen Bereichen wird industrielle Nassstrahlausrüstung oft wegen der Finish-Gleichmäßigkeit ebenso geschätzt wie wegen des Materialabtrags.
Leitfaden zur Anlagenauswahl
Die Wahl des richtigen Anlagenformats fällt üblicherweise leichter, wenn das Gespräch bei Produktionsweise und Teilefamilie statt bei Markennamen beginnt. Am praktikabelsten ist es, die Anlagenkonfiguration Werkstückgröße, Präzisionsanforderung und erwartetem Linienvolumen zuzuordnen. Die Nassstrahlausrüstung von DasiAuto liefert modellbezogene Informationen zum Vergleich von Handhabungsmethoden und Anwendungseignung.
| Konfiguration / Modellklasse | Ziel-Produktionsumfang | Werkstückgrößenbereich | Präzisionsniveau | Empfohlene Anwendungen |
|---|---|---|---|---|
| Roboterzelle mit R&D-Unterstützung | Anwendungsentwicklung und Validierung kleiner Serien | Kleine bis mittelgroße gemischte Teile | Hoch | Prozessversuche, Strahlmittelauswahl, Pfadvalidierung |
| Kompakte manuelle Kabine | Flexible Arbeiten in kleinen Losen | Kleine Teile | Mittel | Leichtes Entgraten, optische Endbearbeitung, Prototypchargen |
| Standard-Einkammerkabine | Regelmäßige Chargenproduktion | Kleine bis mittelgroße Teile | Mittel bis hoch | Industrielles Nassstrahlen für allgemeine Anwendungen |
| Dedizierte Einzelteilanlage | Wiederholte Produktion einer Teilefamilie | Kleine bis mittelgroße dedizierte Werkstücke | Hoch | Stabile Bearbeitung Teil für Teil |
| Präzisionssystem mit mehreren Servachsen | Präzisionsfertigung | Kleine bis mittelgroße komplexe Teile | Sehr hoch | Lokale Behandlung, Schneidenvorbereitung, komplexe Geometrie |
| Dedizierte Anlage für Plattenteile | Produktion mittleren Volumens | Flache oder plattenförmige Teile | Hoch | Gleichmäßige Behandlung plattenförmiger Komponenten |
| Anlage für Rundstabprozesse | Halbkontinuierliche Produktion | Lange zylindrische Teile | Mittel bis hoch | Stäbe und Konditionierung zylindrischer Oberflächen |
| Zweikammer-Produktionssystem | Fertigung mit höherem Durchsatz | Kleine bis mittelgroße wiederkehrende Teile | Hoch | Weniger Stillstandszeit und nahezu kontinuierlicher Arbeitsablauf |
R&D und Prozessvalidierung in der Frühphase
Solange das Prozessfenster noch festgelegt wird, ist eine flexible Entwicklungsplattform meist wertvoller als eine eng dedizierte Anlage. Die RB-6-Robotersystem für R&D steht beispielhaft für Konfigurationen, die vor der Hochskalierung bei Bemusterung, Parametererkundung und Spannvorrichtungsvalidierung eingesetzt werden.
Standard-Chargenproduktion und Arbeiten mittleren Volumens
Viele Fabriken beginnen mit einer Standard-Chargenkabine, da sie Flexibilität, Stellfläche und Wartungszugang ausbalanciert. Für stabile Familien von Präzisionsteilen bietet eine Einkammer-Chargenkabine typischerweise einen praktikablen Mittelweg zwischen vollständig manueller Arbeit und stärker automatisierten dedizierten Systemen.
Dedizierte Formate für Geometrie oder Durchsatz
Wenn Volumen steigt oder Werkstückgeometrien spezieller werden, sind dedizierte Anlagen oft wirtschaftlicher. Einzelteilanlagen unterstützen stabile Zyklusdisziplin bei einer wiederkehrenden Teilefamilie, Plattenanlagen verbessern die Gleichmäßigkeit der Beaufschlagung flacher Komponenten, und Zweikammerlinien verringern unbeladene Stillstandszeit. Die beste Anlagenauswahl ergibt sich üblicherweise aus der Abstimmung von Spannvorrichtung und Düsenpfad auf den tatsächlichen Produktionstakt.
Kosten, Lieferzeit und ROI-Aspekte
Investitionskosten sind nur eine Variable eines industriellen Nassstrahlprojekts. Das bessere Finanzmodell berücksichtigt installierte Leistungsfähigkeit, Betriebsstabilität, Arbeitsaufwand, Ausschussreduzierung und den nachgelagerten Einfluss auf Beschichtungsqualität oder Werkzeugleistung.
Hauptkostentreiber bei industrieller Nassstrahlausrüstung
Der Preis wird durch Kammergröße, Komplexität der Druckregelung, Automatisierungsgrad, Bewegungsachsen, Spannvorrichtung, Komplexität des Suspensionskreislaufs, verschleißfeste Materialien, Nebelabsaugung und HMI-/Steuerungspaket beeinflusst. Eine manuelle Kabine kann anfangs weniger kosten, pro qualifiziertem Teil aber teurer werden, wenn der Prozess zu stark von der Bedienertechnik abhängt.
Auch die Verbrauchskosten variieren je nach Anwendung stark. Standzeit des Strahlmittels, Düsen- und Schlauchverschleiß, Schlammerzeugung, Reinigungshäufigkeit und Ersatzteilwechsel prägen die tatsächlichen Besitzkosten. Deshalb können zwei Anlagen mit ähnlichem Kaufpreis über ihren Lebenszyklus sehr unterschiedliche Wirtschaftlichkeit aufweisen.
Typische Lieferzeitspannen
Die Lieferzeit hängt üblicherweise davon ab, ob es sich um ein Standardmodell, einen modifizierten Standard oder ein vollständig konstruiertes kundenspezifisches System handelt. Typische Projekte durchlaufen Bemusterungsbewertung, Prozessbestätigung, Konstruktionsabschluss, Fertigung, interne Tests, Versand, Installation, Inbetriebnahme und Schulung. Umfasst die Linie Automatisierung, Sondervorrichtungen oder integrierte Vorbehandlungsschritte, verlängert sich der Zeitplan häufig.
Woher der ROI üblicherweise kommt
Der ROI ist häufig am höchsten, wenn die Anlage uneinheitliches manuelles Entgraten ersetzt, Nacharbeit reduziert, Beschichtungshaftung verbessert oder die Schneidenvorbereitung von Werkzeugen vor der Beschichtung stabilisiert. In vielen Fabriken entsteht der größte wirtschaftliche Gewinn nicht allein durch schnelleres Strahlen, sondern durch weniger Ausschuss und geringere bedienerabhängige Schwankungen.
Ein nützliches ROI-Modell sollte die neue Anlage mit dem aktuellen Zustand vergleichen: Arbeitsstunden, Ausschussrate, Nacharbeitshäufigkeit, Werkstückhandhabungsschritte und nachgelagerte Beschichtungs- oder Werkzeugstandzeit. Ohne diese Ausgangswerte kann die Anlage aus den falschen Gründen teuer oder günstig erscheinen.
Versteckte Kosten, die Käufer häufig übersehen
Manche Besitzkosten zeigen sich erst nach der Installation. Beispiele sind schlechter Reinigungszugang, instabile Suspensionskonzentration, schlechte Sicht, schwieriger Filterwechsel und übermäßige Stillstandszeit bei Umrüstung. Diese Probleme dominieren selten das ursprüngliche Angebot, können aber das erste Betriebsjahr prägen.
Warum Bemusterung wirtschaftlich wichtig ist
Die zuverlässigste Methode zur Verringerung des Investitionsrisikos ist Bemusterung an echten Produktionsteilen. Sobald Druckbereich, Strahlmittelqualität, Zykluszeit und Finishziel validiert sind, kann der Käufer Arbeitsersparnis und Prozessausbeute realistischer schätzen. Diese frühe Validierung stärkt das Vertrauen in den ROI oft mehr als jede Produktivitätsangabe in einer Broschüre.
Warum DasiAuto wählen?
DasiAuto wurde 2012 gegründet und entwickelt und fertigt Nassstrahlanlagen für die industrielle Oberflächenbehandlung. Das Unternehmen vereint Anlagenentwicklung, Strahlmittel und Anwendungsentwicklung, wie auf der Seite Über DasiAuto beschrieben.
Anwendungsversuche und Prozessentwicklung helfen, Strahlmittel und Behandlungseinstellungen zu bewerten, bevor die Anlagenkonfiguration festgelegt wird. Die Anlagenentwicklung kann Strahlsystem, Spannvorrichtungen, Automatisierung und Werkstückhandhabung auf die Anwendung abstimmen.
Die Eignung für einen bestimmten Werkstoff, eine Geometrie, ein Finish oder eine Maßanforderung muss durch repräsentative Bemusterung ermittelt werden. DasiAuto unterstützt Installation, Bedienerschulung und laufenden technischen Support während des Produktionsablaufs.
Häufig gestellte Fragen
Gibt es für industrielle Nassstrahlausrüstung üblicherweise eine Mindestbestellmenge?
Industrielle Nassstrahlausrüstung wird normalerweise als Investitionsanlage und nicht als Massenware angeboten; daher ist die Mindestbestellmenge weniger wichtig als Modelltyp und Anpassungsumfang. Für Standardkabinenmodelle können einfachere Bestellbedingungen gelten, während kundenspezifische automatisierte Systeme üblicherweise projektbezogen konstruiert und kalkuliert werden.
Sollte ich Musterteile senden, bevor ich eine Anlagenkonfiguration auswähle?
Ja, besonders für Schneidkantenverrunden, selektives Entgraten, AM-Nachbearbeitung und kosmetische Endbearbeitung. Versuche helfen, Strahlmittelauswahl, Druckbereich und Spannvorrichtungskonzept zu bestätigen und zu klären, ob eine Standardanlage die Spezifikation erfüllen kann oder ein dediziertes Format erforderlich ist.
Welche Unterstützung bei Installation und Inbetriebnahme sollte ich erwarten?
Ein vollständiges Projekt sollte Anlagenaufbau, Bestätigung der Versorgungsanschlüsse, Inbetriebnahme, erste Prozessabstimmung, Sicherheitsprüfungen und Bedienerschulung umfassen. Bei rezeptgesteuerter oder servogeregelter Ausrüstung sind die Übergabe der Parameter und Wartungshinweise ebenso wichtig wie die physische Installation.
Wie wichtig ist die Bedienerschulung für Nassstrahlergebnisse?
Sie ist sehr wichtig, auch bei automatisierten Systemen. Bediener müssen Suspensionszustand, Düsenverschleiß, Sichtkontrolle, Reinigungsintervalle und den Einfluss von Parameterdrift auf die Finish-Qualität verstehen; andernfalls kann selbst eine leistungsfähige Anlage uneinheitlichen Ausstoß erzeugen.
Welche Ersatzteile und Verbrauchsmaterialien sind nach der Lieferung am wichtigsten?
Die wichtigsten Verschleiß- und Wartungsteile sind üblicherweise Düsen, Schläuche, Dichtungen, Pumpen, Filter und Strahlmittel sowie stark beanspruchte Komponenten im Suspensionsweg. Käufer sollten außerdem fragen, wie schnell der Lieferant bei der Fehlerdiagnose unterstützen kann, wenn sich die Finish-Gleichmäßigkeit durch Verschleiß oder Verunreinigung verändert.
Wie lange dauert es üblicherweise, bis sich industrielle Nassstrahlausrüstung amortisiert?
Der Zeitraum hängt davon ab, ob die Anlage manuelle Arbeit ersetzt, Ausschuss reduziert, Beschichtungsvorbereitung verbessert oder die Schneidenvorbereitung von Werkzeugen stabilisiert. Die Amortisierung erfolgt meist am schnellsten, wenn der aktuelle Prozess arbeitsintensiv ist oder viel Nacharbeit verursacht; die glaubwürdigste Schätzung beruht jedoch auf validierten Versuchsdaten und realistischen Produktionsannahmen statt allgemeinen Amortisationsversprechen.


