

Réponse rapide
Le choix des équipements de sablage humide à vendre dépend de la géométrie des pièces, de la finition visée, du débit et du niveau de maîtrise du procédé requis. Pour des travaux occasionnels par lots, une cabine standard peut suffire. Pour l’ébavurage de précision, la préparation des arêtes, le prétraitement avant revêtement ou la finition de formes complexes, les acheteurs ont généralement besoin d’un équipement assurant une circulation stable de la suspension, une pression de sablage maîtrisée, une bonne extraction du brouillard et une gestion pratique du sable usagé. La meilleure décision d’achat consiste à adapter l’architecture de la machine à l’application plutôt qu’à choisir uniquement en fonction de la taille de la chambre ou du prix.
| Facteur clé | Conclusion type | Pourquoi est-ce important ? |
|---|---|---|
| Type de procédé | Sablage humide / slurry blasting / vapor blasting | Détermine le comportement des poussières, l’aspect de la finition et la conception du système de récupération |
| Pression de travail | Plage industrielle typique : environ 0.2-0.7 MPa | Équilibre le taux d’enlèvement et la sensibilité de la surface |
| Niveau de précision | De la cabine manuelle à l’automatisation servo multiaxe | Détermine la répétabilité et la maîtrise de la géométrie |
| Applications principales | Ébavurage, préparation des arêtes, prétraitement, post-traitement AM et finition esthétique | Permet de vérifier si le procédé convient |
| Profil environnemental | Peu de poussières en suspension, mais une extraction du brouillard reste nécessaire | Influe sur la visibilité de l’opérateur et l’intégration dans l’usine |
| Fourchette habituelle du délai de livraison | Les modèles standard sont généralement disponibles plus rapidement que les lignes automatisées sur mesure | Important pour la planification de la production et le délai de retour sur investissement |
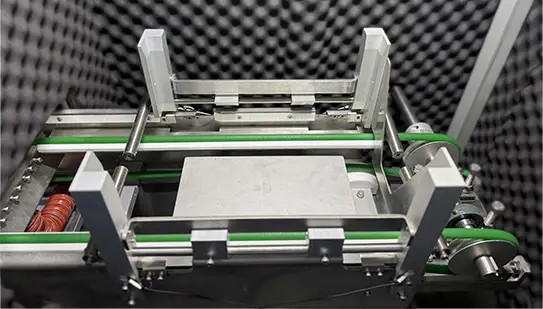
Que recouvre l’offre d’équipements de sablage humide ?
L’expression « wet blasting equipment for sale » désigne des machines industrielles proposées à la vente qui utilisent une suspension d’abrasifs dans l’eau pour traiter la surface d’une pièce. D’un point de vue technique, ces machines appartiennent à la famille plus large des procédés de sablage abrasif, mais elles se distinguent des systèmes de sablage à sec : les abrasifs sont d’abord mis en suspension dans l’eau, puis propulsés vers la pièce par de l’air comprimé.
Cette différence dans le transport des abrasifs modifie la nature même de la machine. Un système de sablage humide ne se limite pas à une cabine fermée équipée d’une buse. Il comprend aussi une cuve à suspension, une boucle de circulation, un pistolet de sablage ou un ensemble de buses, un bac de récupération, un dispositif de gestion des sédiments et un système de maîtrise du brouillard, afin que le procédé reste stable d’un cycle à l’autre.
Le sablage humide parmi les procédés de traitement de surface
Dans le traitement de surface industriel, le sablage humide se situe entre les procédés de nettoyage grossier et ceux de finition fine. Il est couramment utilisé après l’usinage, le formage, le frittage, la fabrication additive ou le traitement thermique, et avant le revêtement, l’inspection finale ou l’assemblage. Comme il peut éliminer les bavures, préparer les arêtes, améliorer l’aspect esthétique et préparer les substrats, il constitue un procédé intermédiaire polyvalent plutôt qu’une opération à finalité unique.
C’est pourquoi la question d’achat dépasse le simple fait de savoir « quelle machine est disponible ». En s’approvisionnant en équipements de sablage humide, l’acheteur choisit en réalité une méthode de finition maîtrisée, dont les effets sur la rugosité, la forme des arêtes, la contamination et les performances des opérations en aval sont définis.
Principaux atouts des équipements de sablage humide
Les avantages les plus souvent cités sont la réduction des poussières, un conditionnement de surface plus uniforme et un risque moindre d’impact à sec trop agressif sur certains substrats. L’eau réduit une grande partie des poussières libres en suspension associées au sablage à sec, tandis que la phase liquide amortit l’impact des abrasifs et peut contribuer à une finition plus fine et plus homogène.
La répétabilité constitue un autre atout. Lorsque la concentration de la suspension, la pression, la distance de projection et le mouvement des buses sont correctement maîtrisés, le procédé est plus facile à standardiser que de nombreuses méthodes de finition manuelles. Cela est particulièrement important pour les pièces soumises à des exigences strictes d’aspect, de dimensions ou de préparation avant revêtement.
Pourquoi « à vendre » ne signifie pas seulement disponible
Dans le langage des achats, l’expression « wet blasting equipment for sale » ne doit pas être comprise comme une simple recherche de machines en stock. Les acheteurs industriels comparent généralement les configurations, leur adéquation à l’application et l’expertise du fournisseur en matière de procédés. Une cabine standard peut convenir à un ébavurage léger, tandis qu’un système de précision multiaxe peut être nécessaire pour préparer sélectivement les arêtes ou finir des pièces complexes.
La décision d’achat la plus pertinente porte donc sur l’adéquation entre le format de la machine et les besoins de production. Un équipement n’a de valeur que si sa fenêtre de procédé correspond à la famille de pièces prévue.
Comment fonctionne un équipement de sablage humide ?
Lorsqu’un acheteur recherche cette expression, il cherche généralement à comprendre les fonctions réelles de l’équipement et les raisons pour lesquelles certains systèmes sont plus sophistiqués que d’autres. Le principe de fonctionnement du sablage humide associe la préparation de la suspension, son accélération par air comprimé, le traitement par impact en enceinte fermée, la récupération en boucle fermée, la séparation des sédiments et la maîtrise du procédé. Chacun de ces éléments influe sur le résultat de surface, la fiabilité et le coût sur l’ensemble du cycle de vie.
Formation et maintien de la suspension
Le procédé commence dans une cuve ou un réservoir où l’eau et les abrasifs sont mélangés pour former une suspension. Celle-ci doit rester suffisamment homogène pendant tout le cycle de production. Si les solides décantent trop rapidement, l’intensité du sablage devient irrégulière et la finition évolue au fil du temps.
C’est pourquoi la qualité de la machine dépend étroitement de la conception du mélange et de la circulation. Le choix de la pompe, la géométrie de la cuve, le parcours du flux de retour et le mode d’agitation déterminent tous si l’équipement peut maintenir un procédé stable sur de nombreuses pièces, et pas seulement pendant une courte démonstration.
Trajet d’accélération par air comprimé
Une fois préparée, la suspension circule depuis le réservoir dans des flexibles ou des conduites jusqu’au pistolet de sablage ou à l’ensemble de buses. L’air comprimé l’accélère et la projette sur la surface de la pièce. Les particules abrasives produisent alors une micro-érosion maîtrisée, qui peut éliminer les bavures, lisser les arêtes, retirer de légères contaminations, créer une finition mate ou préparer une surface avant revêtement.
Le résultat dépend de la pression, de la dureté des abrasifs, de la distribution granulométrique des particules, du diamètre des buses, de l’angle d’impact et du temps d’exposition. C’est pourquoi deux systèmes de sablage humide aux dimensions de cabine similaires peuvent se comporter très différemment en production.
Récupération de la suspension en circuit fermé
Après avoir frappé la pièce, la suspension tombe dans la zone de collecte inférieure et revient par la boucle de récupération. À cette étape, le système doit gérer les abrasifs encore utilisables, les particules brisées, les bavures détachées, la calamine et les boues. Un équipement bien conçu sépare progressivement les déchets afin que la suspension remise en circulation reste utilisable au lieu de se charger excessivement en fines et en contaminants.
Ce fonctionnement en boucle fermée constitue l’une des principales différences techniques entre un équipement industriel de sablage humide et un dispositif improvisé de projection de suspension. Un circuit de récupération fiable préserve à la fois la régularité de la finition et l’efficacité de fonctionnement.
Sédimentation, gestion du sable usagé et maîtrise du brouillard
Au fil du procédé, les déchets et les abrasifs fragmentés s’accumulent dans le circuit. Des chambres de sédimentation, des sections de décantation ou des points de purge contrôlés permettent d’éliminer les solides inutilisables sans démonter toute la machine à chaque fois. Une bonne gestion des déchets réduit les interruptions de maintenance et le risque d’instabilité de la suspension.
Le sablage humide produit également du brouillard et des projections, même s’il réduit les poussières libres. Les enceintes doivent donc disposer d’un drainage, d’une gestion des flux d’air et de systèmes d’extraction qui contribuent à préserver la visibilité de l’opérateur et la propreté de la machine.
Maîtrise de la pression et gestion des recettes
Les équipements plus évolués utilisent des commandes par PLC ou HMI pour maintenir les conditions de sablage et enregistrer les réglages du procédé. La régulation de la pression est importante, car l’usure des buses, les fluctuations du compresseur ou les changements de la suspension peuvent modifier l’intensité effective du sablage. Les réglages sous forme de recettes sont également utiles lorsqu’une même machine traite plusieurs types de pièces.
Le sablage humide ne devient un procédé de production que si la suspension, la pression, la récupération et la visibilité sont maîtrisées simultanément.
| Paramètre | Plage ou condition industrielle type | Effet sur le procédé |
|---|---|---|
| Pression de travail | Généralement environ 0.2-0.7 MPa | Influe sur le taux d’enlèvement, l’effet sur les arêtes et l’intensité de la finition |
| Concentration de la suspension | Généralement maintenue dans une plage définie de teneur en solides | Influe sur l’homogénéité, l’écoulement et la stabilité de l’action de coupe |
| Granulométrie des abrasifs | Granulométrie fine à moyenne, choisie selon le matériau de la pièce et la finition visée | Modifie la rugosité, l’usure des buses et l’agressivité locale |
| Consommation d’air | Dépend du diamètre de buse, de la pression et du cycle de fonctionnement | Détermine les besoins en compresseur et la planification des utilités |
| Consommation d’abrasifs | Varie selon le taux de fragmentation, la contamination et l’efficacité de récupération | Influe directement sur les coûts de fonctionnement |
| Système de commande | Réglage manuel ou commande par PLC/HMI avec logique PID | Détermine le niveau maximal de répétabilité et de rigueur du procédé |
Pourquoi le principe de fonctionnement compte lors de l’achat
La principale différence pratique entre un équipement d’entrée de gamme et un équipement industriel n’est pas toujours visible de l’extérieur. Elle tient à la capacité de la machine à maintenir l’état de la suspension, l’énergie des buses, la propreté du circuit de récupération et l’extraction du brouillard en production réelle. En comprenant le principe de fonctionnement, les acheteurs peuvent mieux évaluer si l’équipement fournira des résultats stables après son installation, et pas uniquement lors d’un essai sur échantillon.
Équipements de sablage humide à vendre, sablage à sec et autres méthodes : comparaison
Le sablage humide doit être comparé à d’autres méthodes de traitement de surface, car la bonne décision d’achat dépend souvent d’abord du choix du sablage humide comme famille de procédés. Dans de nombreuses usines, la véritable comparaison n’oppose pas deux modèles de sablage humide, mais le sablage humide, le sablage à sec, le grenaillage de précontrainte et la finition vibratoire.
| Critère de comparaison | Sablage humide | Sablage à sec | Grenaillage de précontrainte | Finition vibratoire |
|---|---|---|---|---|
| Poussières libres en suspension dans l’air | Peu de poussières libres ; extraction du brouillard toujours nécessaire | Charge de poussières plus élevée et besoins renforcés de captage à sec | Procédé d’impact en enceinte ; la gestion des abrasifs reste importante | Généralement peu de poussières hors du système ; les résidus de produit doivent tout de même être gérés |
| Aspect de la finition | Finition mate fine et homogène, avec impact amorti ou conditionnement maîtrisé | Plus agressive et souvent plus rugueuse | Vise le traitement fonctionnel des contraintes plutôt que la finition esthétique | Lissage en vrac des surfaces accessibles |
| Risque d’incrustation d’abrasifs | Généralement plus faible sur certaines surfaces sensibles ou revêtues | Risque plus élevé sur certains matériaux tendres | Dépend des abrasifs et de l’objectif | Généralement moins pertinent que l’action globale de lissage |
| Maîtrise localisée | Élevée grâce à l’angle des buses, aux montages et à l’automatisation | Modérée à élevée, mais souvent davantage dépendante de l’opérateur | Axé sur la couverture plutôt que sur l’ébavurage sélectif | Limitée sur des zones locales isolées |
| Potentiel de répétabilité | Élevé lorsque la suspension et la pression sont maîtrisées | Modéré à élevé selon la stabilité de l’alimentation | Élevé dans les systèmes dédiés au grenaillage de précontrainte | Élevé pour les grands lots de pièces similaires |
| Gestion environnementale | Gestion de la suspension, évacuation des sédiments et extraction du brouillard | Captage des poussières et gestion à sec des abrasifs usagés | Confinement des abrasifs et vérification de l’intensité | Séparation des abrasifs, gestion du liquide/du composé, séchage |
Sablage humide ou sablage à sec pour les pièces de précision
Le sablage à sec reste utile pour le nettoyage intensif, le décapage de revêtements et les applications où une action agressive sur le matériau est acceptable. Le sablage humide convient généralement mieux aux pièces de précision, à l’ébavurage maîtrisé et aux travaux sensibles à la finition, car la phase aqueuse modifie l’impact des particules et réduit une grande partie des poussières.
Sablage humide et grenaillage de précontrainte
Le grenaillage de précontrainte est un procédé voisin plutôt qu’un substitut direct. Sa fonction principale consiste normalement à agir sur les contraintes résiduelles et le comportement en fatigue, plutôt qu’à ébavurer ou à créer une finition décorative, comme l’indique la terminologie du grenaillage de précontrainte. Les acheteurs ne devraient donc comparer le grenaillage de précontrainte et le sablage humide que lorsque leurs objectifs techniques se recoupent.
Sablage humide et finition vibratoire
La finition vibratoire peut être très efficace pour traiter de grands volumes de petites pièces similaires lorsqu’un lissage global est acceptable. Elle convient moins lorsque seul un côté, une arête ou l’entrée d’un alésage doit être traité de façon sélective. Dans ces cas, le sablage humide offre une action plus directionnelle et limite les contacts incontrôlés entre les pièces.
Spécifications clés à évaluer avant l’achat
La sélection d’équipements de sablage humide à vendre devrait commencer par une liste de vérifications techniques liée à l’application prévue. Une machine impressionnante sur le papier peut malgré tout être mal adaptée si la stabilité de pression, la gestion de la suspension, l’accessibilité ou la logique de cycle ne correspondent pas à la pièce et au plan de production.
Pression de sablage et fenêtre de procédé
Le premier point à vérifier n’est pas la pression maximale, mais la plage de pression exploitable pour l’opération concernée. La préparation des arêtes, l’ébavurage fin et la finition esthétique exigent généralement un contrôle plus précis que le nettoyage grossier. Les acheteurs devraient demander comment la pression est régulée et affichée, et si la machine peut la maintenir de façon stable pendant des séries prolongées.
Stabilité de la suspension et conception du système de récupération
La conception de la suspension distingue souvent, de façon peu visible, les équipements standard des machines prêtes pour la production. Demandez comment les abrasifs restent en suspension, comment le flux de retour est géré et comment les abrasifs brisés ou les boues sont éliminés. Si la suspension dérive rapidement, la machine peut nécessiter des interventions manuelles fréquentes, au détriment du débit et de la répétabilité.
Précision des mouvements et commande des buses
Pour le sablage général en cabine, des pistolets fixes ou des buses manipulées manuellement peuvent convenir. Pour les pièces complexes, la préparation maîtrisée des arêtes ou les composants de grande valeur traités de façon répétée, la précision des mouvements devient plus importante. Un déplacement servo-commandé sur les axes X/Y/Z, une distance de projection fixe et des angles de buse contrôlés favorisent des résultats de traitement de surface plus stables.
Débit, temps de cycle et méthode de chargement
Le débit réel tient compte du chargement, du montage des pièces, du sablage, de l’égouttage de retour, du déchargement et de l’inspection. Une machine à forte intensité de sablage peut tout de même devenir un goulot d’étranglement si les changements de série sont difficiles ou l’accès de l’opérateur limité. Les équipes d’achat devraient donc évaluer le cycle de production complet, et pas seulement le temps de projection.
Encombrement, utilités et facilité de maintenance
L’encombrement extérieur d’une cabine ne représente qu’une partie des contraintes d’implantation dans l’usine. Les acheteurs doivent également examiner les besoins en air comprimé, l’alimentation électrique, la gestion de l’eau, le drainage, l’accès pour l’entretien des pompes et le remplacement des flexibles, ainsi que l’espace nécessaire au nettoyage des sédiments. La facilité de maintenance influe fortement sur la disponibilité à long terme et doit être considérée comme un critère d’achat essentiel.
Logique HMI, sécurité et gestion des autorisations
En production de pièces variées, la gestion des recettes devient utile. Une HMI qui enregistre les réglages du procédé et gère les autorisations peut réduire les écarts dus aux réglages manuels entre les postes. Les fonctions de sécurité devraient comprendre des interverrouillages, des arrêts d’urgence, un confinement des projections, une protection de la visibilité et des procédures claires de consignation pour la maintenance.
Applications dans différents secteurs
Les équipements de sablage humide sont utilisés dans des secteurs variés, car un même principe de procédé peut être réglé pour répondre à des objectifs très différents : maîtrise des arêtes, élimination des bavures, activation de surface, texturation esthétique, élimination des oxydes ou finition de formes délicates. Cette polyvalence explique pourquoi les acheteurs commencent souvent par rechercher largement des équipements de sablage humide à vendre, avant de préciser leur choix vers un type de machine particulier.
| Type d’application | Secteur cible | Exemple de pièce | Avantage du procédé |
|---|---|---|---|
| Préparation des arêtes des outils de coupe | Outillage en carbure et chaîne d’approvisionnement de l’usinage des métaux | Plaquettes, forets et fraises en bout | Préparation maîtrisée des arêtes et meilleure uniformité d’un lot à l’autre |
| Ébavurage de pièces métalliques | Usinage de précision, emboutissage et composants fabriqués | Supports, boîtiers, connecteurs | Ébavurage sélectif réduisant la variabilité du travail manuel |
| Élimination de la calamine sur pièces forgées ou barres | Forge et transformation de l’acier | Pièces forgées, tiges et barres | Élimination des oxydes avec moins de poussières libres qu’avec le sablage à sec |
| Prétraitement avant revêtement | Électroménager, transport et produits métalliques fabriqués | Panneaux, boîtiers et assemblages soudés | Substrat plus propre et revêtement ultérieur plus uniforme |
| Post-traitement AM | Fabrication additive | Pièces métalliques imprimées en 3D | Affinage de la surface et réduction des résidus de poudre non adhérente |
| Grenaillage de précontrainte et conditionnement | Composants métalliques fonctionnels | Pièces mécaniques soumises à l’usure | Traitement par impact maîtrisé de surfaces conçues à cet effet |
| Dépolissage du verre | Verre architectural et décoratif | Couvercles, panneaux et verre d’écran | Aspect mat uniforme |
| Finition de produits 3C | Chaîne d’approvisionnement de l’électronique grand public | Cadres, coques et couvercles extérieurs | Uniformité esthétique et toucher plus lisse |
Outils de coupe et préparation des arêtes
L’une des applications les plus convaincantes est la préparation des arêtes des outils de coupe. Sur les outils en carbure, le sablage humide peut contribuer à obtenir un facteur K maîtrisé et des arêtes prêtes au revêtement, lorsque le procédé est associé à la granulométrie d’abrasif, à la trajectoire des buses et à la plage de pression appropriées.
Ébavurage de pièces usinées et estampées
L’ébavurage sélectif constitue un autre usage industriel important. Pour les géométries où des bavures se forment régulièrement, l’ébavurage de pièces métalliques peut réduire le temps de finition manuelle et produire des arêtes plus régulières qu’avec des outils à main ou une exposition inconstante au sablage à sec.
Prétraitement avant revêtement et activation de surface
Le sablage humide est également pertinent lorsque l’étape suivante du procédé est la peinture, un revêtement de conversion ou une autre couche de finition. Dans le sablage humide de prétraitement avant revêtement, l’objectif porte moins sur le seul aspect visuel que sur la propreté de la surface, la maîtrise du profil d’ancrage et la réduction des défauts en aval. Les pratiques générales de préparation avant revêtement sont souvent définies par les recommandations de l’AMPP sur la préparation des surfaces.
Pièces AM, pièces forgées, verre et boîtiers 3C
Les pièces métalliques issues de la fabrication additive nécessitent souvent une méthode capable d’affiner la rugosité sans enlèvement important et incontrôlé de matière. Pour les pièces forgées et les barres, les priorités sont l’élimination des oxydes et la productivité ; pour le verre et les boîtiers électroniques, ce sont l’uniformité de l’aspect et du toucher. Un système de sablage humide adapté peut répondre à tous ces besoins, mais la configuration requise diffère considérablement selon l’application.
Guide de sélection des équipements
Il n’existe pas une seule « meilleure » machine de sablage humide pour toutes les usines. Le choix optimal dépend du besoin de production : validation sur échantillons, travail courant par lots, fonctionnement continu à débit élevé, traitement de géométries complexes ou traitement dédié d’une famille stable de pièces. Utilisez le catalogue des équipements de sablage humide pour examiner les modèles publiés par DasiAuto avant de confirmer une configuration pour vos pièces.
| Configuration / gamme de modèles | Échelle de production visée | Plage de dimensions des pièces | Niveau de précision | Applications recommandées |
|---|---|---|---|---|
| Système robotisé d’assistance à la R&D | Essais sur échantillons et développement à faible volume | Pièces variées de petite à moyenne taille | Élevé | Validation du procédé, essais d’abrasifs et développement des trajectoires |
| Cabine manuelle compacte | Production en petits lots | Petites pièces | Moyen | Ébavurage léger, finition esthétique et flexibilité pour les ateliers de sous-traitance |
| Cabine standard de traitement par lots à chambre unique | Production régulière par lots | Pièces de petite à moyenne taille | Moyen à élevé | Sablage humide industriel polyvalent |
| Machine dédiée au traitement pièce par pièce | Production répétée d’une même famille de pièces | Pièces dédiées de petite à moyenne taille | Élevé | Sablage stable pièce par pièce |
| Cellule de précision servo-commandée multiaxes | Production de précision | Pièces complexes de petite à moyenne taille | Très élevé | Préparation maîtrisée des arêtes et traitement local sélectif |
| Machine dédiée aux pièces en forme de plaque | Production de volume moyen | Pièces plates ou en forme de plaque | Élevé | Traitement uniforme de panneaux et de pièces en forme de feuille ou de plaque mince |
| Machine de traitement pour tiges rondes | Production semi-continue | Pièces cylindriques longues | Moyen à élevé | Conditionnement de la surface de tiges, barres et pièces cylindriques |
| Système de production à double chambre | Fabrication à débit plus élevé | Pièces de production de petite à moyenne taille | Élevé | Réduction des temps d’attente liés au chargement et flux de travail presque continu |
R&D et plateformes de validation flexibles
Lorsque la fenêtre de procédé n’est pas encore définie, une plateforme orientée R&D constitue souvent le point de départ le plus rationnel. Une unité robotisée de sablage pour la R&D est utile pour le développement sur échantillons, car elle permet de varier les pièces, de tester les trajectoires des buses et de présélectionner les paramètres à un stade précoce, sans obliger l’acheteur à investir dans une cellule de production entièrement dédiée.
Cabines standard de traitement par lots et systèmes dédiés aux pièces unitaires
Pour de nombreuses usines, la cabine de traitement par lots constitue la configuration de référence pour la production. Une cabine de traitement par lots à chambre unique offre généralement un équilibre entre encombrement, accessibilité pour la maintenance et flexibilité de production pour des familles de pièces récurrentes. Si l’usine traite en continu un seul type de composant, un format dédié pièce par pièce peut améliorer la régularité et l’efficacité de la manutention.
Géométries complexes et configurations à débit supérieur
Lorsque les pièces présentent des contours complexes ou que l’action de sablage doit suivre précisément un parcours de surface, le mouvement multiaxe devient plus important que la seule taille de la chambre. Pour augmenter le débit, une architecture à double chambre ou un autre système de chargement dédié peut réduire les temps morts et mieux utiliser la station de sablage.
Comment choisir la bonne configuration
La meilleure approche consiste à choisir l’architecture de machine la plus simple qui réponde aux exigences de surface, au besoin en temps takt et aux attentes en matière de maintenance. Un équipement sous-dimensionné oblige les opérateurs à trouver des solutions de contournement, tandis qu’un surdimensionnement peut augmenter le coût d’investissement et la charge de maintenance sans améliorer réellement la finition.
Coût, délai et considérations de retour sur investissement
L’économie des équipements de sablage humide à vendre ne se résume pas au prix d’achat. Les acheteurs devraient distinguer le coût d’investissement, les coûts de fonctionnement et la valeur du procédé afin d’évaluer la pertinence de la machine proposée pour l’application.
Principaux facteurs de prix
Les principaux facteurs de coût comprennent le format de la chambre, le niveau d’automatisation, la conception de la circulation de la suspension, les composants résistants à l’usure, la qualité de l’extraction du brouillard, la gestion du sable usagé, la sophistication de l’HMI et la complexité des montages. Les cabines manuelles se situent dans la partie basse de la fourchette de prix, tandis que les systèmes servo-commandés ou spécifiques à une application coûtent davantage en raison des commandes, des équipements de mouvement et du temps d’ingénierie supplémentaires.
Le système abrasif compte également. Une machine destinée à de longues séries de production doit gérer plus efficacement la fragmentation des abrasifs, l’usure des flexibles, la durée de vie des buses et le nettoyage de la suspension qu’une machine utilisée seulement de temps à autre. Cela explique souvent pourquoi deux machines aux dimensions extérieures similaires peuvent afficher des prix très différents.
Délais de livraison habituels
Le délai dépend du fait que la machine soit un modèle standard, une version standard modifiée ou une cellule conçue sur mesure. Les étapes habituelles comprennent l’évaluation des échantillons, la confirmation du procédé, la finalisation de la conception, la fabrication, les essais internes, l’expédition, l’installation et la mise en service. Lorsque l’automatisation, des montages complexes ou des lignes intégrées de prétraitement sont nécessaires, le calendrier s’allonge généralement.
Logique du retour sur investissement en production
Le retour sur investissement provient généralement du remplacement d’opérations de finition manuelles exigeantes en main-d’œuvre, de l’amélioration de l’uniformité des revêtements, de la réduction des rebuts de production, de la stabilisation de la préparation des arêtes ou de la diminution des reprises. Dans certains cas, le gain réside dans la propreté de l’exploitation et une meilleure visibilité sur le procédé plutôt que dans une réduction directe du temps de cycle. Le calcul pertinent compare le procédé de sablage humide à la méthode de finition actuellement utilisée dans l’usine, et non à un idéal théorique.
Coûts cachés souvent négligés par les acheteurs
Les coûts souvent négligés comprennent la dérive de la suspension, le nettoyage fréquent des sédiments, la mauvaise visibilité à travers la vitre, l’inconstance de la qualité des abrasifs et les difficultés d’accès pour la maintenance. Ces problèmes ne se manifestent pas toujours lors d’une première démonstration de la machine, mais ils peuvent peser fortement sur son utilisation à long terme. Les acheteurs qui évaluent la répétabilité du procédé devraient intégrer la facilité de maintenance dans le calcul du retour sur investissement.
Pourquoi la validation fiabilise le retour sur investissement
La validation sur échantillons réduit les incertitudes. Une fois la granulométrie des abrasifs, la plage de pression, la trajectoire des buses et la logique de cycle éprouvées sur des pièces réelles, l’analyse de l’investissement gagne en précision et le risque de devoir reconcevoir l’installation après sa mise en place diminue. C’est pourquoi les projets d’achat sérieux s’appuient généralement sur des essais plutôt que sur la seule comparaison de brochures.
Pourquoi choisir DasiAuto ?
Fondée en 2012, DasiAuto développe et fabrique des équipements de sablage humide destinés au traitement de surface industriel. L’entreprise réunit l’ingénierie des équipements, les abrasifs et le développement d’applications, comme expliqué dans À propos de DasiAuto.
Les essais d’application et le développement du procédé permettent d’évaluer les abrasifs et les paramètres de traitement avant de définir la configuration de l’équipement. L’ingénierie des équipements peut réunir le système de sablage, les montages, l’automatisation et la manutention des pièces autour de l’application.
L’adéquation à un matériau, une géométrie, une finition ou une exigence dimensionnelle donnée doit être établie au moyen d’essais représentatifs sur échantillons. DasiAuto assure l’installation, la formation des opérateurs et un soutien technique continu tout au long du processus de production.
Questions fréquentes
Comment savoir si l’équipement de sablage humide proposé est standard ou personnalisé ?
La plupart des fournisseurs classent les équipements selon leur architecture et le volume d’ingénierie spécifique à l’application nécessaire. Une cabine standard reprend généralement un format de chambre connu avec des adaptations mineures, tandis qu’un système personnalisé peut nécessiter des montages spéciaux, un mouvement multiaxe, l’automatisation du chargement ou une boucle de récupération modifiée.
Dois-je envoyer des pièces échantillons avant de demander un devis ?
Oui, les pièces échantillons constituent l’un des moyens les plus efficaces de définir la bonne fenêtre de procédé. Elles permettent au fournisseur de tester la granulométrie des abrasifs, la plage de pression, l’angle des buses et la logique de cycle, afin de déterminer si une cabine de base ou une machine plus spécialisée est réellement nécessaire.
Quelles utilités faut-il confirmer avant l’achat ?
Il convient de vérifier rapidement la capacité en air comprimé, l’alimentation électrique, la gestion de l’eau, le drainage et l’espace au sol disponible. Les acheteurs devraient aussi examiner la ventilation et l’accès pour la maintenance, car l’extraction du brouillard et l’élimination des sédiments influent à la fois sur la qualité de l’installation et sur sa disponibilité à long terme.
Un équipement de sablage humide peut-il remplacer l’ébavurage ou le polissage manuel ?
Dans de nombreuses applications, oui, au moins en partie. Il est souvent utilisé pour réduire le travail manuel d’ébavurage, uniformiser l’état des arêtes et améliorer la régularité des surfaces, même si certaines familles de pièces peuvent encore nécessiter une inspection secondaire ou une finition localisée après le sablage.
Quels services après-vente sont les plus importants pour un équipement de sablage humide ?
Les éléments les plus importants sont la disponibilité des pièces de rechange, la continuité de l’approvisionnement en abrasifs, l’assistance au dépannage du procédé et les conseils concernant les composants d’usure tels que les buses, les flexibles et les pompes. La mise en service et la formation des opérateurs comptent également, car une machine bien conçue peut tout de même être sous-performante si la préparation de la suspension et les routines de maintenance ne sont pas comprises.
Comment comparer différentes offres d’équipements de sablage humide ?
Comparez-les selon les mêmes critères : géométrie des pièces, finition visée, débit, limites des utilités, charge de maintenance et niveau d’automatisation attendu. L’offre la plus convaincante est généralement celle qui peut démontrer une maîtrise stable du procédé, une conception pratique de la récupération et un accompagnement réaliste à la mise en service pour l’application réelle, plutôt que de simplement proposer une chambre plus grande ou un prix initial plus bas.


