

Respuesta rápida
Para la mayoría de los compradores industriales, el precio de una cabina de chorreado húmedo se justifica no solo por la cabina, sino también por la estabilidad del proceso, la calidad del acabado, el comportamiento del polvo y la reducción de mano de obra que puede aportar con el tiempo. Un equipo de menor precio puede ser adecuado para trabajos manuales ocasionales, mientras que una cabina de chorreado húmedo con más prestaciones suele tener sentido cuando la aplicación exige desbarbado repetible, redondeo de aristas, pretratamiento antes del recubrimiento o acabado estético, con circulación controlada de la suspensión, presión estable y gestión fiable de residuos.
| Factor principal | Conclusión habitual | Por qué influye en el precio |
|---|---|---|
| Tipo de proceso | Chorreado húmedo / chorreado con suspensión / Vapor Blasting | Requiere circulación de la suspensión, sellado del recinto y sistemas de recuperación |
| Rango de presión | Intervalo de trabajo habitual de aproximadamente 0,2–0,7 MPa | Una mayor calidad de control suele aumentar el coste del equipo |
| Nivel de precisión | Desde una cabina manual hasta un sistema servocontrolado multieje | La automatización y la precisión del movimiento modifican considerablemente la inversión de capital |
| Aplicaciones principales | Desbarbado, redondeo de aristas, pretratamiento, posprocesado de AM y acabado estético | La complejidad de la aplicación determina el nivel de configuración |
| Control del polvo y la niebla | Menos polvo libre que en el chorreado en seco; sigue siendo necesaria la extracción de niebla | La extracción, el control de la visibilidad y el drenaje influyen en el coste de fabricación |
| Intervalo habitual del plazo de entrega | Los plazos de las cabinas estándar suelen ser menores que los de las celdas personalizadas | Una mayor personalización suele implicar mayores costes de ingeniería |
Qué significa el precio de una cabina de chorreado húmedo
El precio de una cabina de chorreado húmedo es el coste de mercado de adquirir un sistema de chorreado húmedo en cabina, incluidos el recinto mecánico, los componentes de circulación de la suspensión, la pistola o las boquillas de chorreado, el circuito de recuperación, el sistema de control y las funciones auxiliares de seguridad o control de niebla. En la práctica, los compradores utilizan el término de forma amplia para buscar la inversión probable en una solución de chorreado húmedo con arena, chorreado con suspensión o Vapor Blasting dentro del sector del tratamiento industrial de superficies.
Una cabina de chorreado húmedo pertenece a la familia más amplia del chorreado abrasivo, pero se diferencia del chorreado en seco porque el agua transporta el abrasivo en vez de proyectarlo en un chorro seco. Este cambio modifica la arquitectura de la máquina. En lugar de centrarse únicamente en captar polvo y recuperar el medio seco, una cabina húmeda debe gestionar la concentración de la suspensión, los sedimentos, el drenaje, el desgaste de la bomba y la visibilidad dentro de la cámara.
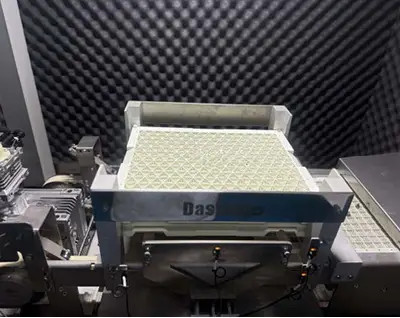
El precio de una cabina de chorreado húmedo no es solo el coste del recinto
Los compradores suelen suponer que el precio de una cabina depende principalmente del tamaño de la cámara. En realidad, refleja una combinación de capacidad de proceso y complejidad de fabricación. Dos cabinas de dimensiones similares pueden tener costes muy distintos si una ofrece ajuste manual de presión, recirculación básica y una limpieza sencilla de lodos, mientras que la otra incorpora regulación de presión PID, control mediante recetas, movimiento servocontrolado y descarga automática de sedimentos.
Por eso, comparar precios cotizados sin comparar el alcance del proceso puede llevar a conclusiones engañosas. Una cabina húmeda económica puede bastar para limpiar piezas ocasionalmente, pero no para preparar aristas de forma controlada, desbarbar repetidamente o realizar acabados estéticos de precisión.
Cómo encaja el chorreado húmedo en la familia de tratamientos de superficie
Dentro de la secuencia de tratamiento de superficies, el chorreado húmedo suele utilizarse después del mecanizado o conformado y antes del recubrimiento, el montaje o la inspección final. Puede limpiar cascarilla, eliminar rebabas, acondicionar aristas, reducir la variación visual o preparar una superficie para el acabado posterior. La configuración en cabina es especialmente habitual para trabajos por lotes, validación de muestras, producción de volumen medio y familias de piezas que requieren manipulación manual o semiautomática en un recinto cerrado.
Por esa función dentro del proceso, la expresión «precio de una cabina de chorreado húmedo» debe entenderse como la inversión necesaria para obtener un resultado de acabado específico, y no simplemente como el coste de la carcasa de una máquina. El comprador adquiere una plataforma para un proceso abrasivo controlado.
Ventajas principales que influyen en el valor de la cabina
Los factores de valor más relevantes suelen ser la reducción del polvo, un comportamiento de acabado más uniforme en determinados sustratos, un menor riesgo de que el impacto agresivo del medio seco dañe superficies sensibles y un mayor control del tratamiento superficial repetible. El agua del chorro reduce el polvo libre en suspensión y amortigua el impacto abrasivo, lo que puede ayudar a obtener un acabado más fino y uniforme en muchas aplicaciones.
Otra ventaja clave es la repetibilidad. Si se mantienen estables la concentración de la suspensión, la presión de chorreado, la trayectoria de las boquillas y la gestión de residuos, el chorreado húmedo puede ofrecer resultados más uniformes que los métodos manuales improvisados. Ese control del proceso suele ser lo que distingue una cabina económica de una máquina de producción.
Cómo se determina el precio de una cabina de chorreado húmedo
Aunque el precio es un término comercial, quienes buscan «cómo se determina el precio de una cabina de chorreado húmedo» suelen querer saber qué funciones de la máquina están pagando. En una cabina de chorreado húmedo, el coste está directamente relacionado con la ingeniería necesaria para mezclar agua y abrasivo hasta obtener una suspensión estable, acelerarla con aire comprimido, recuperarla y recircularla en un circuito cerrado, y mantener la visibilidad y la uniformidad del proceso durante la producción.
Preparación y estabilidad de la suspensión
El proceso comienza en un depósito o tanque de suspensión donde se mezclan agua y medios abrasivos. Para funcionar correctamente, el abrasivo debe permanecer suspendido a una concentración útil en lugar de sedimentarse rápidamente en el fondo del tanque. Por ello, la selección de la bomba, el comportamiento de la agitación, la geometría del tanque y el diseño del flujo de retorno influyen en el rendimiento.
Una cabina económica puede hacer circular la suspensión adecuadamente durante series cortas, pero perder uniformidad en ciclos más largos. Un sistema de mayor valor tiende a mantener la concentración más estable, algo importante cuando el margen de acabado es estrecho.
Aire comprimido y aceleración en la boquilla
Desde el tanque, la suspensión circula por mangueras hasta la pistola o la boquilla de chorreado. El aire comprimido acelera el chorro de suspensión hacia la pieza, donde las partículas abrasivas realizan una microerosión controlada. El acabado depende de la presión, el diámetro de la boquilla, la distancia de separación, el ángulo de impacto, el tipo de abrasivo y el tiempo de exposición.
Las máquinas que suministran aire de forma más estable y controlan mejor la trayectoria de las boquillas suelen tener precios más altos porque reducen la variación. Esto es especialmente importante en herramientas de carburo, piezas mecanizadas de precisión y superficies estéticas, donde un pequeño cambio de proceso puede provocar diferencias visibles o funcionales.
Recuperación en circuito cerrado y gestión de sedimentos
Tras el impacto, la suspensión usada cae al sumidero, donde las rebabas eliminadas, los finos, el medio fragmentado y los lodos vuelven al circuito de recuperación. Las cabinas de chorreado húmedo de mayor calidad gestionan eficazmente este flujo de retorno, separan la suspensión reutilizable de los contaminantes residuales y facilitan la retirada de sedimentos.
Esta parte de la máquina influye mucho en el coste total de propiedad. Si la limpieza resulta difícil, los sedimentos se acumulan rápidamente o no se controla la fragmentación del abrasivo, aumentan las horas de mantenimiento y disminuye la uniformidad del acabado, aunque el coste de inversión inicial haya sido bajo.
Extracción de niebla, drenaje y visibilidad para el operario
El chorreado húmedo se valora ampliamente porque reduce el polvo, pero la cabina sigue generando niebla de agua y contaminantes en suspensión. Por eso, las buenas cabinas incluyen extracción de niebla, lógica de drenaje y medidas para mantener la visibilidad interior, de modo que los operarios puedan supervisar la pieza y el proceso. Una visión clara mejora la precisión de la preparación, la inspección de las piezas y el control del ciclo.
Lógica de control y regulación de la presión
En los sistemas más avanzados, la cabina utiliza controles basados en PLC o HMI para guardar recetas y regular las condiciones del proceso. La regulación de la presión es especialmente importante porque la intensidad del chorreado puede variar a medida que se desgastan las boquillas o fluctúan los servicios. Las máquinas con una arquitectura de control más precisa suelen costar más, pero también reducen las desviaciones del proceso en la producción repetitiva.
La parte significativa del precio de una cabina de chorreado húmedo es el coste de mantener estables al mismo tiempo la suspensión, la presión, la visibilidad y la gestión de residuos.
| Parámetro | Condición industrial habitual | Por qué deben comprobarlo los compradores |
|---|---|---|
| Presión de trabajo | Por lo general, alrededor de 0,2-0,7 MPa | Determina la tasa básica de eliminación y la agresividad del acabado |
| Concentración de la suspensión | Normalmente se controla dentro de un intervalo definido de sólidos por peso o volumen | Afecta a la uniformidad del acabado y a la estabilidad del proceso |
| Tamaño de partícula abrasiva | PSD fina o media, seleccionada según el material y el acabado deseado | Influye en la rugosidad, el efecto en las aristas y el desgaste de las boquillas |
| Consumo de aire | Depende del tamaño de la boquilla, la presión, el ciclo de trabajo y el número de pistolas | Determina la capacidad del compresor y el coste de los servicios |
| Tasa de consumo de medios | Varía según la fragmentación del medio, la contaminación y la eficiencia de recuperación | Factor importante del coste operativo |
| Sistema de control | Desde válvulas manuales hasta PLC/HMI con lógica asistida por PID | Un control más sofisticado suele mejorar la uniformidad |
Por qué el principio de funcionamiento modifica el precio
El precio aumenta cuando se espera que la cabina funcione como un activo de producción estable y no como una simple estación manual. Los compradores pagan por la uniformidad bajo carga: una suspensión estable, presión predecible, residuos manejables, visibilidad adecuada y una disposición de la máquina capaz de mantener esas condiciones con el tiempo. Ese es el verdadero mecanismo que determina el precio de una cabina de chorreado húmedo.
Chorreado húmedo frente al chorreado en seco y otros métodos
La evaluación del precio resulta más útil cuando se compara el chorreado húmedo con métodos de acabado alternativos. Una cabina que parezca cara frente a un recinto sencillo de chorreado en seco aún puede ser rentable si reduce los retrabajos, disminuye el polvo libre, mejora la calidad de las aristas o sustituye tareas manuales de acabado. Por tanto, la comparación adecuada es entre procesos, no entre máquinas.
| Punto de comparación | Chorreado húmedo | Chorreado en seco | Granallado de pretensado | Acabado vibratorio |
|---|---|---|---|---|
| Polvo libre en suspensión | Poco polvo libre; sigue siendo necesaria la extracción de niebla | Mayor generación de polvo y mayores necesidades de captación en seco | Proceso en recinto cerrado, aunque la gestión del medio sigue siendo importante | Normalmente genera poco polvo en suspensión; los compuestos húmedos y los residuos siguen requiriendo gestión |
| Carácter del acabado | Acabado mate fino, amortiguado y uniforme, o acondicionamiento controlado | Más agresivo y a menudo más áspero | Tratamiento funcional por impacto, no principalmente un acabado estético | Alisado en masa de muchas superficies expuestas |
| Riesgo de incrustación de medios | Por lo general, menor en determinadas superficies sensibles | Mayor riesgo en algunos materiales blandos o delicados | Depende del medio y de la intensidad deseada | Por lo general, no es la preocupación principal |
| Selectividad | Alto con control de boquillas y fijaciones | De moderado a alto, aunque suele depender más del operario | Centrado en la cobertura en lugar del desbarbado selectivo | Limitado para rasgos locales específicos |
| Potencial de repetibilidad | Alto cuando se controlan la suspensión y la presión | De moderado a alto, según la estabilidad de alimentación | Alto en sistemas dedicados | Alto para lotes grandes de piezas similares |
| Gestión ambiental | Gestión de la suspensión, drenaje y extracción de niebla | Captación del polvo y gestión del medio seco usado | Contención del medio y verificación de la intensidad | Separación del medio, gestión del compuesto y consideraciones de secado |
Chorreado húmedo frente al chorreado en seco: economía de las cabinas
Las cabinas de chorreado en seco suelen ser estructuralmente más sencillas, por lo que su coste inicial puede ser menor. Sin embargo, pueden requerir una captación de polvo más potente, ser menos adecuadas para acabados delicados e introducir más variación en aplicaciones que se benefician de un impacto amortiguado. Para quienes necesitan controlar rebabas, mantener la uniformidad estética o tratar superficies de precisión, el chorreado húmedo puede compensar a veces el mayor precio de la cabina al reducir las correcciones posteriores.
Chorreado húmedo frente al granallado de pretensado
El granallado de pretensado no debe considerarse un sustituto directo solo porque ambos métodos proyectan un medio. Su propósito suele ser el tratamiento funcional de tensiones, no el desbarbado ni el refinado visual, como se refleja en la terminología del proceso de granallado de pretensado. Si el objetivo de producción es preparar aristas o realizar un acabado fino, el granallado de pretensado suele ser una referencia inadecuada.
Chorreado húmedo frente al acabado vibratorio
Los sistemas vibratorios pueden ser económicos para lotes grandes de piezas similares, especialmente cuando basta con un alisado general y no se necesita control localizado. Pero si se debe tratar de forma específica una cara, la entrada de un orificio o una arista de corte, el chorreado húmedo puede justificar el mayor precio de la cabina porque ofrece más selectividad y altera menos el acabado de las zonas adyacentes.
Especificaciones clave que conviene evaluar antes de comprar
Una cabina de chorreado húmedo debe evaluarse como una plataforma de proceso, no como un simple recinto con una pistola. La comparación de precios más fiable se obtiene ajustando las especificaciones técnicas al acabado realmente requerido y a la carga de producción prevista.
Presión de chorreado y estabilidad del intervalo
El intervalo de presión debe evaluarse junto con su estabilidad. Un valor máximo indicado dice poco sobre la capacidad de la máquina para mantener una ventana de proceso útil en piezas reales. El desbarbado de precisión y el redondeo de aristas suelen requerir un control más estricto que la limpieza general, por lo que los compradores deberían preguntar cómo se regula y supervisa la presión durante el turno.
Gestión de la suspensión y diseño de recuperación
El control de la concentración de la suspensión es una de las diferencias menos visibles y más importantes entre las cabinas económicas y las de mayor valor. Conviene preguntar cómo mantiene el sistema la suspensión, cómo elimina los contaminantes y con qué frecuencia debe parar el operario para limpiar los sedimentos. Una suspensión estable reduce la variación, mientras que un diseño deficiente de recuperación genera costes de mantenimiento e irregularidad entre piezas.
Precisión del movimiento y control de la trayectoria de las boquillas
Si la aplicación requiere un tratamiento dependiente de la geometría, el control del movimiento se convierte en un criterio de compra importante. Las boquillas manuales fijas son adecuadas para muchos trabajos, pero el movimiento servocontrolado en X/Y/Z suele estar justificado cuando hay que controlar estrictamente el radio de las aristas, la distancia de separación o el patrón de cobertura local entre lotes.
Rendimiento, método de carga y cambio de configuración
Una cabina que funciona bien con una pieza de demostración puede resultar ineficiente en una producción variada. Evalúe el tiempo de ciclo junto con el método de carga, la complejidad de las fijaciones, el tiempo de drenaje, el acceso para inspección visual y el cambio de receta. En las operaciones reales, la productividad depende de todo el ciclo de manipulación, no solo del tiempo de chorreado.
Espacio ocupado, servicios auxiliares y acceso para mantenimiento
Las dimensiones exteriores por sí solas no indican si la máquina encaja en la planta. Los compradores deberían comprobar la demanda de aire comprimido, el suministro eléctrico, la disposición del drenaje, el acceso para mantenimiento alrededor de bombas y depósitos y la facilidad para sustituir la ventana de observación. La facilidad de servicio influye en el tiempo de actividad a largo plazo y debe considerarse un criterio económico.
HMI, permisos y enclavamientos de seguridad
El almacenamiento de recetas, los niveles de permisos, las alarmas y los avisos de mantenimiento cobran más importancia cuando varios turnos y más referencias utilizan la misma cabina. La seguridad debe incluir enclavamientos de puertas, paradas de emergencia, contención de salpicaduras, protección de la visibilidad y procedimientos claros de limpieza. No son extras opcionales si se espera que la cabina funcione como equipo de producción.
Aplicaciones en distintos sectores
Las cabinas de chorreado húmedo se utilizan en muchos sectores porque se pueden ajustar mediante la selección del abrasivo, la concentración de la suspensión, el nivel de presión, la geometría de las boquillas y la estrategia de fijación. El precio varía según la aplicación, ya que cada una plantea distintas exigencias de precisión, rendimiento, automatización y diseño de recuperación.
| Tipo de aplicación | Sector destinatario | Ejemplo de pieza | Beneficio del proceso |
|---|---|---|---|
| Redondeo de aristas de herramientas de corte | Herramientas de carburo y suministros para corte de metales | Plaquitas, brocas y fresas de mango | Preparación controlada de aristas y geometría más estable para el recubrimiento |
| Desbarbado de piezas metálicas | Mecanizado de precisión, estampación y componentes fabricados | Carcasas, soportes y conectores | Menos desbarbado manual y estado más uniforme de las aristas |
| Eliminación de cascarilla en piezas forjadas o barras | Forja y procesamiento del acero | Piezas forjadas en bruto, varillas y barras | Eliminación de óxidos con menos polvo libre que el chorreado en seco |
| Pretratamiento antes del recubrimiento | Electrodomésticos, transporte y metal fabricado | Paneles, carcasas y piezas soldadas | Sustrato más limpio y mayor uniformidad del recubrimiento posterior |
| Posprocesado de piezas AM | Fabricación aditiva | Componentes metálicos impresos | Refinado de superficies y reducción de residuos de polvo suelto |
| Granallado y acondicionamiento | Fabricación de componentes funcionales | Piezas mecánicas y componentes de desgaste | Tratamiento controlado de la superficie por impacto |
| Mateado de vidrio | Vidrio arquitectónico o decorativo | Cubiertas, paneles y piezas de exhibición | Acabado decorativo mate uniforme |
| Acabado de dispositivos 3C | Cadena de suministro de electrónica de consumo | Marcos, carcasas y cubiertas exteriores | Uniformidad estética y tacto mejorado |
Herramientas de corte y control de precisión de las aristas
Los fabricantes de herramientas de corte suelen justificar un precio más alto por una cabina de chorreado húmedo cuando la máquina puede mantener una ventana repetible de preparación de aristas. En la preparación de aristas de herramientas de corte, el valor reside en desarrollar el factor K de forma controlada, preparar las piezas para el recubrimiento y reducir la variación entre lotes.
Desbarbado y piezas mecanizadas sensibles a las rebabas
El desbarbado selectivo es otro motivo habitual para invertir en una cabina. Un proceso diseñado para el desbarbado de piezas metálicas puede sustituir el acabado manual intensivo en zonas donde aparecen rebabas de forma recurrente, especialmente cuando los métodos manuales generan calidad irregular o cuellos de botella.
Pretratamiento antes del recubrimiento y rutas combinadas de tratamiento
El chorreado húmedo también resulta útil antes del pintado y de otros acabados posteriores relacionados. En la preparación de superficies antes del recubrimiento, la cabina o línea integrada se evalúa por su capacidad para favorecer la limpieza, la uniformidad de la adhesión y la reducción de retrabajos, y no solo por el aspecto. Las prácticas de preparación de superficies para recubrimientos protectores se enmarcan ampliamente en las directrices de AMPP para la preparación de superficies antes del recubrimiento.
Piezas AM, forjas, vidrio y productos 3C
Las piezas fabricadas mediante fabricación aditiva suelen necesitar una etapa de acabado controlada para refinar su textura exterior rugosa sin redondear excesivamente la geometría. En las forjas y barras se priorizan la eliminación de óxidos y la productividad, mientras que en el vidrio y las carcasas electrónicas se prioriza la uniformidad visual. Se aplica el mismo principio de chorreado húmedo, pero las especificaciones de la cabina y, por tanto, el precio pueden variar mucho.
Guía para seleccionar el equipo
La mejor manera de interpretar el precio de una cabina de chorreado húmedo es relacionarlo con el formato del equipo. Las distintas configuraciones de cabinas y celdas responden a escalas de producción, geometrías de piezas y requisitos de control diferentes; compararlas como si fueran intercambiables conduce a decisiones presupuestarias deficientes.
| Configuración / categoría de modelo | Escala de producción objetivo | Rango de tamaños de pieza | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| Sistema robotizado de R&D | Pruebas con muestras y desarrollo de bajo volumen | Piezas mixtas pequeñas y medianas | Alto | Validación del proceso, pruebas de abrasivos y validación de fijaciones |
| Cabina manual compacta | Producción de lotes pequeños | Piezas pequeñas | Medio | Desbarbado ocasional, acabado visual y trabajos de taller |
| Cabina estándar por lotes de una cámara | Fabricación por lotes habitual | Piezas pequeñas y medianas | Medio a alto | Acabado repetible por lotes y trabajo controlado en cabina |
| Máquina dedicada para piezas individuales | Producción repetida de una familia de piezas | Piezas dedicadas pequeñas y medianas | Alto | Orientación estable y chorreado pieza por pieza |
| Célula de precisión multieje servoasistida | Producción de precisión | Piezas complejas pequeñas o medianas | Muy alto | Redondeo de aristas, desbarbado selectivo y acabado según la geometría |
| Máquina específica para piezas planas | Producción de volumen medio | Piezas planas o en forma de placa | Alto | Tratamiento uniforme de piezas tipo panel |
| Máquina de procesamiento de barras redondas | Producción semicontinua | Piezas cilíndricas largas | Medio a alto | Tratamiento superficial de barras, varillas y piezas cilíndricas |
| Sistema de producción de doble cámara | Fabricación de mayor rendimiento | Piezas de producción pequeñas y medianas | Alto | Menos tiempo de inactividad durante la carga y un flujo de trabajo más continuo |
Configuraciones de R&D y desarrollo de procesos
Cuando la aplicación aún no está completamente definida, una plataforma de R&D puede ser más económica que comprar demasiado pronto una cabina de producción completa. Un sistema flexible robotizado de chorreado húmedo para R&D ayuda a validar el grado del abrasivo, el ángulo de las boquillas y la lógica de trayectoria antes de comprometer capital en una línea dedicada.
Formatos de cabina estándar para trabajos por lotes
Para muchos compradores industriales, el punto de referencia del precio es la cabina estándar para lotes. Una cabina de chorreado húmedo de una cámara suele servir de referencia porque equilibra la sencillez del recinto, la capacidad del proceso y el uso eficiente del espacio en planta para la producción repetitiva por lotes.
Máquinas de mayor producción y para geometrías específicas
A medida que aumenta el rendimiento, cambia la arquitectura de la cámara. Los sistemas de doble cámara reducen el tiempo improductivo de carga, las máquinas dedicadas a una sola pieza mejoran la uniformidad de una familia estable de piezas y las máquinas específicas para placas o barras evitan pagar de más por una flexibilidad innecesaria. En esta etapa de evaluación, el objetivo es elegir el formato más sencillo que cumpla los requisitos de calidad de acabado y tiempo takt.
Consideraciones sobre costes, plazo de entrega y retorno de la inversión
El precio de una cabina de chorreado húmedo debe analizarse en tres niveles: coste de capital, coste operativo y valor de los resultados del proceso. Una cabina barata de comprar pero difícil de mantener estable puede resultar costosa en mano de obra, piezas desechadas, consumo de abrasivo y tiempo de inactividad. Una cabina con más prestaciones puede costar más al principio y, aun así, rendir mejor durante toda la vida del proceso.
Principales factores que determinan el precio de los equipos de chorreado húmedo
Los principales factores de coste son el tamaño de la cabina, el diseño del sistema de suspensión, la durabilidad de bombas y mangueras, el número de pistolas de chorreado, el nivel de automatización, la plataforma de control, los elementos de visibilidad, la extracción de niebla y el diseño de descarga de sedimentos. La selección de materiales en las zonas de desgaste también importa, porque los circuitos abrasivos húmedos someten a un esfuerzo intenso a los componentes con especificaciones insuficientes.
El movimiento y el control añaden otro componente importante. Las cabinas manuales son estructuralmente más sencillas, pero al incorporar movimiento servocontrolado, trayectorias multieje o gestión de recetas aumentan el tiempo de ingeniería y el coste de los componentes. Eso no significa automáticamente que la máquina tenga un precio excesivo; simplemente refleja una función de producción más controlada en el coste de capital.
Plazos de entrega habituales
Las cabinas estándar de chorreado húmedo suelen tener plazos de entrega menores que las celdas automatizadas personalizadas o las líneas integradas de pretratamiento. Los plazos habituales incluyen la revisión de la aplicación, la validación de muestras, la confirmación técnica, la fabricación de la máquina, las pruebas en fábrica, el envío, la instalación y la puesta en marcha. Si se requieren fijaciones personalizadas, lógica de software o integración con los servicios específicos de la planta, el plazo suele alargarse.
Lógica del retorno de la inversión para los equipos de compras
El retorno de la inversión suele justificarse mediante cambios operativos medibles: menos trabajo manual de desbarbado, menos rechazos de recubrimiento, mayor uniformidad de las aristas de las herramientas, menos retrabajos y piezas desechadas, y resultados estéticos más estables. En muchos casos, la ganancia real no consiste únicamente en chorrear más rápido, sino en tener un proceso más predecible que reduzca la necesidad de correcciones posteriores.
Costes operativos y economía del ciclo de vida
Conviene examinar cuidadosamente los consumibles y las piezas de desgaste. La reposición del abrasivo, el desgaste de la bomba, las mangueras, las boquillas, los sellos, la protección de la ventana, la retirada de lodos y el consumo de servicios contribuyen al coste del ciclo de vida. Los compradores que evalúan el coste total de propiedad coste total de propiedad deberían comparar los intervalos de servicio y la facilidad de mantenimiento, no solo el presupuesto de compra.
Por qué el precio puede inducir a error sin validar el proceso
Un presupuesto para una cabina de chorreado húmedo tiene un valor limitado si no se conocen las hipótesis del proceso. Si todavía no se han validado el grado del abrasivo, la disposición de las boquillas, el intervalo de presión y el concepto de carga, quizá más adelante haya que rediseñar las fijaciones o modificar los servicios de la máquina. Por eso las pruebas con muestras y la validación de la aplicación suelen mejorar tanto la precisión de la compra como la confianza en el retorno de la inversión.
¿Por qué elegir DasiAuto?
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento industrial de superficies. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos permiten evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería de equipos puede integrar el sistema de chorreado, los utillajes, la automatización y la manipulación de piezas en torno a la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concretos debe establecerse mediante pruebas con muestras representativas. DasiAuto ofrece apoyo para la instalación, la formación de operarios y el soporte técnico continuo durante el flujo de producción.
Preguntas frecuentes
¿Por qué varían tanto entre proveedores los presupuestos de las cabinas de chorreado húmedo?
El precio cotizado suele reflejar mucho más que el tamaño de la cabina. Las diferencias en el diseño de circulación de la suspensión, la sofisticación del sistema de control, la gestión de residuos abrasivos, el nivel de automatización, los componentes resistentes al desgaste y la ingeniería de aplicaciones pueden modificar considerablemente tanto el coste de capital como el coste operativo a largo plazo.
¿Debería enviar piezas de muestra antes de pedir un precio definitivo para una cabina de chorreado húmedo?
Sí. Las piezas de muestra suelen ser la forma más rápida de determinar el alcance adecuado de la máquina. Ayudan a definir el grado del abrasivo, el intervalo de presión, el ángulo de las boquillas, la lógica del ciclo y si basta con una cabina estándar o se necesita una configuración más especializada.
¿Un precio más bajo para una cabina de chorreado húmedo siempre ofrece un mejor retorno de la inversión?
No necesariamente. Un precio de compra más bajo puede verse compensado por una mayor necesidad de mano de obra, resultados de acabado inestables, más tiempo de inactividad para la limpieza o un desgaste más rápido de las bombas y boquillas. El retorno de la inversión es mejor cuando la cabina mantiene el proceso uniforme y reduce los retrabajos o el tiempo de acabado manual.
¿Qué servicios debo comprobar antes de comprar una cabina de chorreado húmedo?
Conviene comprobar desde el principio la capacidad de aire comprimido, el suministro eléctrico, el drenaje, la gestión del agua y el acceso al espacio en planta. Algunas instalaciones también requieren revisar el recorrido de la extracción de niebla, el espacio libre para mantenimiento y los procedimientos de eliminación de lodos antes de la puesta en marcha.
¿El precio de una cabina de chorreado húmedo puede incluir instalación, formación y servicio posventa?
Puede incluirlos, pero los compradores deberían confirmar exactamente qué contempla la propuesta. Algunos presupuestos cubren solo la máquina, mientras que otros incluyen puesta en marcha, formación del operario, paquetes de repuestos y asistencia para iniciar el proceso. Definir claramente el alcance evita sorpresas posteriores en los costes.
¿Cómo puedo solicitar un precio preciso para una cabina de chorreado húmedo adecuada a mi aplicación?
Indique el material y las dimensiones de la pieza, su estado superficial actual, el acabado deseado, el volumen de producción y si el objetivo es desbarbar, redondear aristas, realizar un pretratamiento o conseguir un acabado estético. También es útil especificar los límites de los servicios y las expectativas de tiempo de ciclo para que el proveedor adapte el formato de la cabina al proceso real en vez de presupuestar una máquina genérica.


