

Respuesta rápida
Para muchos componentes de precisión, con requisitos estéticos o sensibles a la contaminación, el chorreado sin polvo suele ser más adecuado que el chorreado en seco, porque combina agua y medios abrasivos para reducir el polvo en suspensión, amortiguar los picos de impacto y obtener un acabado más uniforme. En el tratamiento de superficies industriales resulta especialmente útil para el desbarbado fino, la preparación del filo, el pretratamiento antes del recubrimiento, el posprocesado de AM y el mateado del vidrio. No siempre es el método más rápido para retirar grandes cantidades de material, pero suele ofrecer un mayor control cuando lo más importante es la uniformidad del acabado, la limpieza y la repetibilidad del proceso.
| Factor principal | Conclusión habitual |
|---|---|
| Tipo de proceso | Chorreado abrasivo húmedo con una suspensión de agua y abrasivo y aire comprimido |
| Intervalo de funcionamiento | Por lo general, intensidad de chorreado baja o media, ajustada al sustrato y al acabado deseado |
| Resultado del acabado | Superficie mate o satinada fina y uniforme mediante microerosión controlada |
| Comportamiento del polvo | Polvo en suspensión muy reducido frente al chorreado en seco |
| Principales aplicaciones | Desbarbado, redondeo del filo, pretratamiento antes del recubrimiento, limpieza de AM y acabado estético |
| Perfil del plazo de entrega | El plazo habitual suele ser menor para cabinas estándar y mayor para sistemas automatizados personalizados |
Qué es el chorreado sin polvo
El chorreado sin polvo es un método de tratamiento superficial abrasivo en el que los medios de chorreado se suspenden en agua y luego se dirigen hacia una pieza mediante aire comprimido u otro sistema de aceleración similar. En la práctica industrial, el término se utiliza habitualmente para procesos de chorreado húmedo, chorreado con suspensión o Vapor Blasting que reducen el polvo en suspensión al mantener el flujo abrasivo en una fase acuosa. Forma parte de la familia más amplia de procesos de chorreado abrasivo, pero su comportamiento difiere del de un flujo abrasivo seco tanto en la formación del acabado como en el control ambiental.
La distinción técnica es importante. En el chorreado en seco, los medios impactan contra la superficie en un flujo de aire con poca amortiguación. En el chorreado sin polvo, el agua actúa como vehículo y amortiguador, modifica el comportamiento del impacto de las partículas y reduce el polvo libre que de otro modo se dispersaría alrededor de la cabina o célula de producción. Por ello, los compradores suelen considerar este proceso para piezas que requieren un acondicionamiento superficial más controlado, en lugar de una eliminación simplemente agresiva.
Dentro de la familia más amplia del chorreado húmedo, el chorreado sin polvo puede cumplir varios objetivos de proceso. Puede utilizarse para eliminar rebabas de piezas mecanizadas, redondear o estabilizar filos de corte, limpiar cascarilla de piezas forjadas, preparar metal antes del recubrimiento, matear vidrio o alisar superficies de componentes fabricados mediante fabricación aditiva. El factor común no es la geometría de la pieza, sino la necesidad de una acción abrasiva controlada con menos contaminación en suspensión.
Una de las principales razones para elegir este proceso es la reducción del polvo. Como el agua transporta el abrasivo, gran parte de las partículas que quedarían suspendidas en el chorreado en seco permanecen capturadas en el circuito de suspensión. Esto influye no solo en la visibilidad para el operario y la limpieza, sino también en el diseño del cerramiento, la gestión de residuos y los requisitos de limpieza de las etapas posteriores.
Una segunda ventaja es el menor riesgo de incrustación del medio en muchos sustratos sensibles. En algunos procesos en seco, las partículas afiladas pueden incrustarse en superficies más blandas o recubiertas, sobre todo si se utilizan ajustes agresivos. En el chorreado sin polvo, la película de agua puede reducir esa tendencia y favorecer un aspecto superficial más fino en piezas cuya apariencia es crítica.
Una tercera ventaja es la uniformidad del acabado. Como la suspensión amortigua el impacto y distribuye los medios en un flujo más moderado, el proceso suele crear texturas más lisas y uniformes que las configuraciones comparables de chorreado en seco. Esto importa en la preparación de herramientas, el vidrio decorativo, las carcasas electrónicas y otras aplicaciones cuya especificación incluye la apariencia y la uniformidad al tacto.
Por último, el método resulta adecuado para lograr una buena repetibilidad del proceso cuando se controlan la presión, la concentración de la suspensión, la posición de la boquilla y la calidad de la recirculación. En muchas fábricas, el verdadero valor del chorreado sin polvo no consiste solo en que sea más limpio, sino en que puede mantener los resultados del tratamiento superficial dentro de una ventana operativa más estrecha entre lotes.
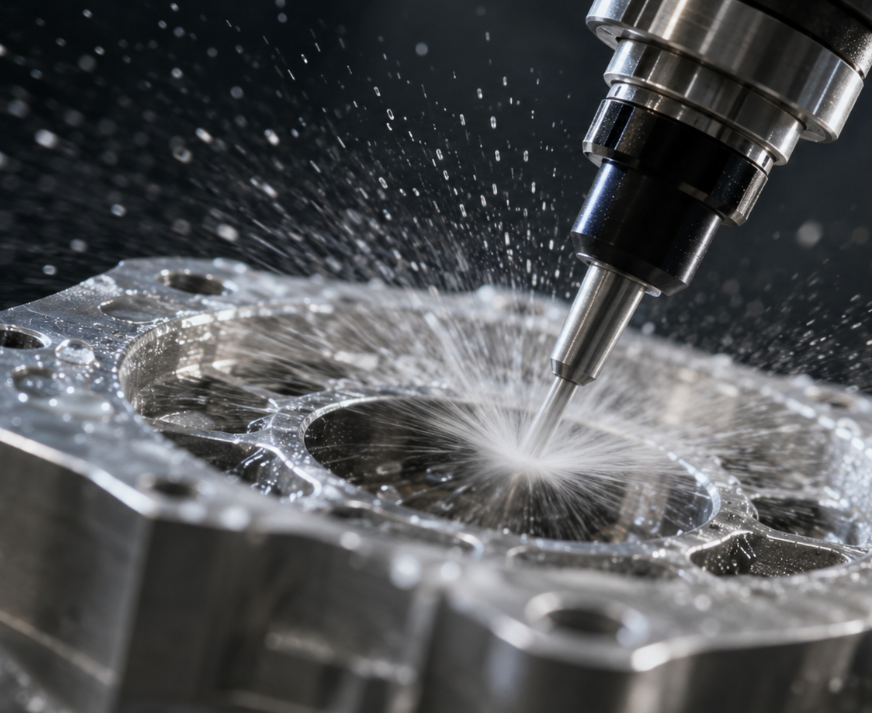
Cómo funciona el chorreado sin polvo
El chorreado sin polvo funciona mediante un sistema coordinado de preparación de la suspensión, aceleración por aire, exposición controlada de la boquilla y recuperación en circuito cerrado. Desde fuera puede parecer un proceso sencillo en cabina, pero la calidad superficial final depende de la consistencia con que funcione cada parte del sistema a lo largo del tiempo.
Preparación de la suspensión en sistemas de chorreado húmedo
El proceso comienza en un tanque de suspensión o cámara de circulación donde se mezclan agua y medios abrasivos. La agitación, el bombeo o la recirculación constante ayudan a evitar la sedimentación, ya que una suspensión inestable produce directamente una intensidad de chorreado inestable. Si la concentración de sólidos varía durante la producción, los mismos ajustes de presión pueden dar acabados visiblemente distintos en piezas consecutivas.
El grado del medio se selecciona según el material de la pieza, la rugosidad requerida, el tamaño de las rebabas, el estado objetivo del filo y el coste operativo aceptable. Los medios finos suelen utilizarse para el redondeo de filos, el mateado y el refinado estético, mientras que los grados más gruesos pueden elegirse para acelerar la limpieza o eliminar cascarilla. La proporción entre agua y medio es igual de importante: la suspensión debe transportar suficiente abrasivo para cortar con eficacia sin volverse tan densa que su circulación pierda uniformidad.
Trayectoria de aceleración del aire comprimido
Una vez acondicionada la suspensión, el aire comprimido la acelera a través de mangueras y boquillas hacia la pieza. La boquilla convierte el caudal y la presión en un patrón de chorreado definido, que determina la velocidad local de eliminación, la uniformidad del acabado y la sensibilidad a la distancia de separación. El desgaste de la boquilla cambia gradualmente el flujo proyectado, por lo que una receta de producción solo es tan fiable como la disciplina de mantenimiento que la respalda.
Como los medios se desplazan en agua y no como una nube de partículas secas, el perfil de impacto se modera. Por eso suele elegirse el chorreado sin polvo cuando se busca un desbarbado selectivo o uniformidad estética en lugar de la máxima agresividad. La fase acuosa puede amortiguar los picos de impacto y ayudar a crear un acabado mate más fino en las superficies expuestas.
Recuperación y sedimentación de la suspensión en circuito cerrado
Después del impacto del abrasivo contra la pieza, la suspensión drena hacia la zona de recuperación de la máquina. El agua y los medios reutilizables vuelven a circular, mientras que las partículas fracturadas, los finos y la contaminación retirada se separan mediante sedimentación y descarga de residuos. En un sistema bien diseñado, este circuito cerrado reduce la pérdida de consumibles y favorece un comportamiento de chorreado más estable durante turnos prolongados.
El chorreado sin polvo no elimina la gestión de residuos, sino que cambia su forma. En lugar de manejar principalmente polvo seco, el operario gestiona niebla, suspensión contaminada y residuos sedimentados. Por eso, el diseño del drenaje, la descarga de lodos y el control de la niebla de agua son factores de ingeniería importantes en cualquier instalación industrial de chorreado húmedo.
Captación de polvo y control de la niebla de agua
Aunque el proceso reduce considerablemente el polvo libre, puede generar humedad atomizada y finos en suspensión dentro del cerramiento. La visibilidad en la cabina y la comodidad del operario dependen de la extracción de niebla, la gestión del flujo de aire interno y la eficiencia de separación. Cuando el chorreado forma parte de una ruta de preparación para el recubrimiento, los usuarios suelen evaluar la limpieza dentro de unas pautas más amplias de preparación de superficies de AMPP en lugar de considerar el chorreado como una etapa aislada.
Control de presión PID y estabilidad de las recetas
La estabilidad del proceso depende de algo más que del ajuste del regulador. La densidad de la suspensión, el tendido de las mangueras, el estado de la bomba, el desgaste de la boquilla y la carga de recirculación pueden afectar a la energía que realmente llega a la pieza. Por eso, los sistemas más avanzados utilizan lógica de control en circuito cerrado para mantener con mayor estabilidad las condiciones objetivo de chorreado durante la producción.
Cuando se requiere automatización, la precisión de la trayectoria de la boquilla es tan importante como el control de presión. La distancia de separación, el tiempo de permanencia, el ángulo de incidencia y la velocidad de avance influyen en el radio del filo, la profundidad de eliminación de rebabas y la textura visible. Si se propone un conjunto servo X/Y/Z, conviene verificar la precisión de posicionamiento y la repetibilidad de las trayectorias que deben repetirse en varias familias de piezas, en lugar de ajustarse manualmente en cada ciclo.
En el chorreado sin polvo de producción, la variable más importante a menudo no es la presión máxima, sino la estabilidad de la energía aplicada a lo largo del tiempo.
| Parámetro | Intervalo o nota habitual para el chorreado sin polvo | Por qué es importante |
|---|---|---|
| Presión de trabajo | Por lo general, presión de chorreado baja o media, seleccionada según el sustrato y el acabado objetivo | Determina la energía de impacto, la velocidad de corte y el riesgo de tratamiento excesivo |
| Concentración de la suspensión | Por lo general, se ajusta por porcentaje en peso o proporción en volumen según el medio y la aplicación | Influye en la consistencia del acabado y la eficiencia de eliminación |
| Tamaño de partícula del abrasivo | Suelen utilizarse grados finos a medios para redondear filos, desbarbar, limpiar o matear | Afecta a la rugosidad, el acondicionamiento del filo y la textura visual |
| Demanda de caudal de aire | Depende del diámetro de la boquilla, la presión y el ciclo de trabajo | Determina la estabilidad de aceleración y la carga de servicios de planta |
| Distancia de separación de la boquilla | Por lo general, se mantiene dentro de una ventana de proceso validada | Influye mucho en el tamaño del área de impacto, la intensidad de permanencia y la repetibilidad |
| Consumo de medios | Varía según la tasa de degradación, la contaminación y la eficiencia de recuperación | Determina el coste de consumibles y la planificación del mantenimiento |
| Método de control | Ajuste manual o gestión de recetas mediante PLC/HMI | Determina la repetibilidad y la dependencia del operario |
| Circuito de recuperación | Recirculación con sedimentación, descarga y control de niebla | Favorece la disponibilidad, la limpieza y la estabilidad de la suspensión |
Chorreado sin polvo frente al chorreado en seco y otros métodos
El chorreado sin polvo debe compararse con las alternativas según la función de la superficie y no solo la categoría del equipo. El chorreado en seco, el granallado de pretensado y el acabado vibratorio tienen aplicaciones industriales válidas, pero optimizan resultados distintos.
El chorreado en seco suele preferirse para limpiezas agresivas, la eliminación de óxido o la creación rápida de perfiles cuando la delicadeza del acabado es secundaria. El granallado de pretensado es distinto: su objetivo principal es introducir tensiones residuales de compresión para mejorar la respuesta a la fatiga, no crear un acabado estético o desbarbado; esta distinción se refleja en la referencia técnica sobre referencia técnica sobre el granallado de pretensado. En cambio, el acabado vibratorio es adecuado para procesar en volumen piezas pequeñas, pero ofrece menos selectividad local y puede ser difícil de controlar en zonas ocultas o en filos de características concretas.
| Criterio de evaluación | Chorreado sin polvo | Chorreado en seco | Granallado de pretensado | Acabado vibratorio |
|---|---|---|---|---|
| Polvo en suspensión | Bajo, porque el agua suprime la mayor parte del polvo libre | Alto, salvo que haya cerramiento completo y extracción intensa | Moderado, según el cerramiento y el sistema de medios | Poco polvo exterior, aunque los residuos de suspensión o compuesto pueden ser considerables |
| Acabado superficial | Acabado mate o satinado fino y uniforme | Textura más agresiva y, a menudo, aspecto visual más rugoso | Textura granallada destinada a modificar las tensiones, no a lograr uniformidad estética | Superficie alisada mediante acabado en masa |
| Riesgo de incrustación de medios | Por lo general, menor en muchas superficies sensibles | Mayor en algunos sustratos blandos o recubiertos | Se evalúa de otra manera porque el impacto busca acondicionar las tensiones | No es un proceso de chorreado |
| Control de precisión | Alto con utillaje, control de recetas y movimiento servoaccionado | De moderado a alto, aunque suele ser más agresivo con detalles delicados | Centrado en la cobertura más que en la apariencia | Menor para el tratamiento localizado de características |
| Idoneidad para desbarbado | Adecuado para rebabas finas y trabajo controlado en filos | Adecuado para rebabas más grandes, pero con mayor riesgo de atacar en exceso la superficie | No está destinado principalmente al desbarbado | Adecuado para el desbarbado en volumen de piezas pequeñas |
| Gestión medioambiental | Menos polvo, pero hay que gestionar la suspensión y los sedimentos | Gran carga de captación de polvo y limpieza | Necesidad de gestionar los medios en un sistema cerrado | Necesidad de gestionar aguas residuales y compuestos |
| Aplicación más adecuada | Acabado de precisión, preparación para recubrimiento, preparación del filo y limpieza de AM | Limpieza intensiva, eliminación de óxido y rugosizado rápido | Acondicionamiento superficial relacionado con la fatiga | Acabado en volumen de familias de piezas más sencillas |
Para los equipos de compras, la conclusión práctica suele ser sencilla. Si la pieza es sensible a la geometría, al acabado o a la limpieza, el chorreado sin polvo suele ser una opción favorable. Si presenta óxido grueso o mucha cascarilla, o necesita una eliminación muy rápida sin demasiada preocupación por el control del microacabado, el chorreado en seco puede seguir siendo la mejor opción.
Especificaciones clave que conviene evaluar antes de comprar
Una máquina de chorreado sin polvo debe evaluarse como una plataforma de proceso, no solo como una cabina con una clasificación de presión. Los compradores que se centran únicamente en el tamaño de la cámara o la presión máxima suelen pasar por alto las variables que realmente determinan la uniformidad del acabado, el coste operativo y la fiabilidad a largo plazo.
Intervalo de presión y estabilidad de la presión aplicada
Solicite el intervalo de presión utilizable, no solo el valor máximo nominal. En trabajos de precisión, la estabilidad de la presión aplicada importa más que una cifra máxima elevada, especialmente cuando el radio del filo, la profundidad de eliminación de rebabas o la textura visual deben mantenerse dentro de tolerancias estrechas.
Calidad de circulación de la suspensión
La máquina debe mantener el abrasivo uniformemente suspendido durante la producción continua. Entre las preguntas clave están cómo se agita la suspensión, cómo se evita la sedimentación de sólidos, cómo se supervisa la concentración y con qué facilidad puede el operario restablecer un equilibrio validado entre el medio y el agua después de la limpieza o el mantenimiento.
Control del movimiento y precisión de trayectoria
Si el proceso incluye chorreado selectivo, preparación del filo o geometrías complejas, la capacidad de movimiento resulta esencial para la calidad. Revise si la máquina utiliza manipulación manual, utillajes fijos, ejes servoaccionados programables o manipulación asistida por robot, y confirme que el control de trayectoria sea suficientemente repetible para la familia de piezas más exigente.
Rendimiento y estructura del ciclo
El tiempo de ciclo publicado puede inducir a error si no incluye la carga, la descarga, el enjuague, el drenaje, la evacuación de lodos o el cambio de pieza. Una evaluación realista debe distinguir el tiempo de chorreado del tiempo total de estación y evaluar la producción al nivel de calidad aprobado, no bajo condiciones optimistas de demostración.
Espacio de trabajo, superficie ocupada y servicios
El espacio ocupado por la instalación incluye más que la envolvente de la cabina. El suministro de aire comprimido, la conexión eléctrica, el equipo de circulación de agua, la gestión de lodos, el espacio de mantenimiento y la extracción de niebla consumen espacio en planta y deben planificarse conjuntamente. Los paneles grandes, las barras o las piezas forjadas difíciles de manipular también pueden requerir atención especial al método de carga y al acceso ergonómico.
HMI, control de recetas y gestión de permisos
En la producción de varias piezas, la interfaz de control es una herramienta de calidad. El almacenamiento de recetas, el historial de alarmas, el bloqueo de parámetros y los permisos de usuario jerárquicos reducen el riesgo de que un proceso aprobado se desvíe porque los operarios restablezcan manualmente variables clave en la máquina.
Estrategia de gestión de residuos y mantenimiento
El chorreado sin polvo reduce el polvo de limpieza, pero traslada la carga a los residuos húmedos y al mantenimiento de la recirculación. Conviene examinar el diseño de sedimentación, la facilidad de descarga, el acceso a las bombas, los intervalos de sustitución de boquillas, la protección de la ventana de observación y el tiempo necesario para la limpieza rutinaria entre cambios de medio.
Revisión de seguridad y cumplimiento
La evaluación de seguridad debe incluir la protección eléctrica en ambientes húmedos, los enclavamientos de puertas, el sellado del cerramiento, el acceso seguro para servicio y la visibilidad durante el chorreado. Si el proceso forma parte de una ruta de pretratamiento antes del pintado o la unión adhesiva, también conviene alinear los criterios de evaluación con prácticas reconocidas de fabricación y limpieza para recubrimientos, en lugar de basarse únicamente en la apariencia.
Aplicaciones en distintos sectores
El chorreado sin polvo se utiliza en varios sectores industriales porque el mismo proceso básico puede ajustarse para el acabado estético, la preparación funcional o la eliminación controlada de material. El abanico real de aplicaciones es mucho más amplio que la simple limpieza, y la ventana de proceso cambia considerablemente según el sustrato, la geometría y los requisitos posteriores.
En las herramientas de carburo, el énfasis se pone en el estado del filo y la preparación para el recubrimiento, más que en la velocidad de eliminación en volumen. Las rutas de proceso centradas en el redondeo de aristas de herramientas de corte suelen centrarse en el control del factor K, la estabilidad del filo de corte y la uniformidad superficial previa al recubrimiento.
En el trabajo general con metales, el proceso suele elegirse para el desbarbado fino cuando el acabado en tambor es demasiado indiscriminado y el acabado manual resulta demasiado variable. Los procesos organizados en torno al desbarbado de piezas metálicas suelen tener como objetivo reducir rebabas pequeñas, conservar la geometría de la pieza y mantener un acabado visual predecible.
En las líneas de pretratamiento, el chorreado sin polvo cumple otra función. Contribuye a limpiar y acondicionar la superficie antes de pintar, fosfatar o aplicar otras capas posteriores, por lo que muchos ingenieros lo evalúan según la lógica de pretratamiento mediante chorreado húmedo para recubrimientos y no como una etapa de chorreado independiente.
| Aplicación | Sector atendido | Pieza habitual | Principal ventaja del proceso |
|---|---|---|---|
| Redondeo de aristas | Herramientas de corte de carburo | Plaquitas, brocas y fresas | Preparación estable del filo y mejor preparación para el recubrimiento |
| Eliminación de rebabas | Trabajo de precisión con metales | Piezas metálicas estampadas, mecanizadas y sinterizadas | Reducción selectiva de rebabas con efecto superficial controlado |
| Eliminación de cascarilla | Forja y procesamiento del acero | Barras, piezas forjadas y piezas tratadas térmicamente | Superficies más limpias y menos polvo en suspensión que con métodos en seco |
| Pretratamiento para recubrimientos | Pintura y recubrimientos protectores | Piezas fabricadas de acero y aluminio | Limpieza uniforme y mayor consistencia de adherencia en etapas posteriores |
| Posprocesado de AM | Fabricación aditiva | Componentes metálicos impresos en 3D | Limpieza de residuos de polvo y alisado de detalles complejos |
| Granallado y acondicionamiento | Acabado de componentes metálicos | Muelles, piezas conformadas y algunas piezas sensibles a la fatiga | Acondicionamiento superficial controlado antes de las operaciones posteriores |
| Mateado del vidrio | Procesamiento de vidrio | Paneles decorativos y vidrio técnico | Translucidez mate uniforme y uniformidad visual |
| Acabado de dispositivos 3C | Cadena de suministro de electrónica | Marcos, cubiertas y carcasas | Textura estética uniforme y mejor sensación al tacto |
Una de las razones por las que el proceso abarca tantos sectores es que el abrasivo, la concentración, la trayectoria de la boquilla y el tiempo de exposición pueden ajustarse de forma independiente. Por tanto, el mismo principio de chorreado sin polvo puede aplicarse a una plaquita de carburo, una pieza de acero forjado, un panel de vidrio o un componente reticular fabricado mediante fabricación aditiva, siempre que el equipo y la receta se adapten a la aplicación.
Guía de selección de equipos
La selección de la máquina resulta más sencilla si los compradores clasifican las familias de piezas por escala de producción, geometría, precisión requerida y frecuencia de cambio. Este enfoque evita un error común: comparar una célula flexible de R&D, una cabina estándar para lotes y una máquina de producción semiautomatizada como si fueran alternativas para el mismo escenario operativo.
| Configuración o categoría de modelo | Escala de producción objetivo | Intervalo de tamaño de las piezas | Nivel de precisión | Aplicaciones recomendadas |
|---|---|---|---|---|
| Célula robótica asistida para R&D | Pruebas con muestras y desarrollo de procesos | Piezas variadas pequeñas y medianas | Alto | Pruebas, validación de aplicaciones y cambios frecuentes |
| Cabina técnica manual | Trabajo especializado de bajo volumen | Piezas pequeñas | Medio a alto | Pruebas de viabilidad, reprocesamiento y evaluación de procesos |
| Cabina estándar por lotes de una cámara | Producción habitual por lotes | Piezas pequeñas y medianas | Medio | Desbarbado general, limpieza y preparación del filo |
| Máquina dedicada para piezas individuales | Procesamiento repetitivo de piezas individuales | Una pieza o un utillaje a la vez | Medio a alto | Acabado controlado de piezas individuales |
| Sistema de producción de doble cámara | Producción de mayor rendimiento | Piezas pequeñas y medianas | Medio | Flujo alterno de carga y descarga con menos tiempo de inactividad |
| Sistema servo multieje para piezas complejas | Producción de precisión de piezas perfiladas | Componentes 3D complejos | Alto | Acabado de varias caras y tratamiento sensible a la geometría |
| Máquina de gran espacio de trabajo para piezas en placa | Piezas planas medianas y grandes | Piezas en forma de placa o de gran anchura | Medio | Pretratamiento de paneles y acabado de superficies amplias |
| Línea de procesamiento de barras redondas | Tratamiento continuo de piezas largas | Barras, ejes y material en barra | Medio | Eliminación de cascarilla y acondicionamiento de superficies cilíndricas |
Para el desarrollo de aplicaciones y las pruebas de lotes pequeños, una configuración orientada a R&D como la unidad de chorreado húmedo RB-6 asistida por robot es adecuada para cambios frecuentes de parámetros, validación de muestras y pruebas de utillajes. Para una producción estable por lotes, una cámara más convencional como la cabina de chorreado de una cámara SC-40 suele adaptarse mejor al ritmo de carga habitual y a la repetibilidad diaria del proceso.
Cuando el rendimiento determina la viabilidad económica, el aprovechamiento de la cámara cobra más importancia que la potencia de la boquilla. Un sistema como la máquina de producción de doble cámara DC-40 resulta pertinente cuando la alternancia de los ciclos de carga y chorreado puede reducir el tiempo de espera del operario y aumentar la producción horaria real.
Coste, plazo de entrega y consideraciones sobre el retorno de la inversión
El coste de un sistema de chorreado sin polvo depende más del nivel de configuración que del tamaño de la cabina por sí solo. Una máquina manual o semimanual básica puede ser relativamente sencilla, mientras que los ejes servoaccionados, la manipulación robótica, el control de recetas, la trazabilidad o las funciones de pretratamiento integradas pueden cambiar considerablemente la configuración final.
El nivel de automatización es uno de los factores de coste más claros. El chorreado manual puede requerir una inversión inicial menor, pero suele implicar más dependencia del operario y mayor variación en la distancia de separación, el ángulo y el tiempo de permanencia. El movimiento automatizado y el control de recetas añaden complejidad, pero pueden reducir las piezas descartadas por variación y facilitar la transferencia de competencias entre turnos.
El sistema abrasivo también afecta tanto al coste de capital como al operativo. El diseño de recirculación de la suspensión, el método de descarga de sedimentos, la extracción de niebla, el comportamiento de desgaste de las boquillas y el control de contaminación del medio influyen en el coste total de propiedad a largo plazo. Un sistema más barato puede resultar más costoso con el tiempo si exige limpiezas frecuentes, una recuperación inestable de la concentración del medio o una sustitución excesiva de consumibles.
El plazo de entrega siempre debe considerarse habitual y no garantizado. Los modelos de cabina estandarizados suelen entregarse antes que las células multieje personalizadas o las líneas integradas de preparación superficial, porque estas últimas requieren más ingeniería, desarrollo de utillajes, pruebas de aceptación y planificación de la instalación. La aprobación de muestras y el cierre del diseño suelen añadir un tiempo considerable incluso antes de iniciar la fabricación.
El análisis del ROI debe ser estructurado y basarse en evidencias. Entre los factores habituales de valor están la reducción del trabajo manual de desbarbado, una adherencia del recubrimiento más uniforme, menos reprocesamiento de superficies estéticas, una vida útil más larga de las herramientas tras una preparación precisa del filo y menos limpieza de polvo descontrolado que con una operación de chorreado en seco comparable. En muchas fábricas, el verdadero beneficio económico proviene de reducir la variación y no solo los minutos de mano de obra.
Un cálculo riguroso debe centrarse en el coste por pieza aceptable. Esto implica incluir en el mismo modelo la mano de obra, los servicios, el consumo de abrasivo, el desgaste de las boquillas, el tiempo de inactividad por mantenimiento, la gestión de lodos, las piezas descartadas y el reprocesamiento. Las plantas que aplican una disciplina formal de medición suelen encuadrar estas decisiones dentro de las pautas más amplias de orientación de NIST para la medición en fabricación, ya que el tratamiento superficial repetible depende de un control del proceso repetible.
Por qué elegir DasiAuto
Fundada en 2012, DasiAuto desarrolla y fabrica equipos de chorreado húmedo para el tratamiento de superficies industriales. La empresa reúne ingeniería de equipos, medios abrasivos y desarrollo de aplicaciones, como se describe en Acerca de DasiAuto.
Las pruebas de aplicación y el desarrollo de procesos ayudan a evaluar los medios abrasivos y los ajustes de tratamiento antes de definir la configuración del equipo. La ingeniería puede integrar el sistema de chorreado, los soportes, la automatización y la manipulación de piezas en función de la aplicación.
La idoneidad para un material, una geometría, un acabado o un requisito dimensional concreto debe determinarse mediante ensayos con muestras representativas. DasiAuto ofrece asistencia para la instalación, formación de operarios y soporte técnico continuo durante el proceso de producción.
Preguntas frecuentes
¿Se puede probar el equipo de chorreado sin polvo con piezas de muestra antes de comprarlo?
Sí, y a menudo es la forma más fiable de confirmar la adecuación técnica. Las pruebas con muestras ayudan a determinar si el acabado requerido, el nivel de eliminación de rebabas, el estado del filo o el resultado del pretratamiento pueden lograrse dentro de una ventana operativa estable antes de aprobar la configuración final de la máquina.
¿El chorreado sin polvo es adecuado tanto para herramientas de carburo como para piezas metálicas convencionales?
Por lo general, sí, aunque la receta del proceso puede variar sustancialmente. Las herramientas de carburo suelen requerir un control más estricto de la trayectoria, el tiempo de permanencia y el grado del medio, mientras que las piezas metálicas convencionales pueden priorizar el rendimiento, la reducción selectiva de rebabas o una uniformidad estética más amplia.
¿Qué servicios debe preparar una fábrica antes de la instalación y la puesta en marcha?
La mayoría de los sistemas necesitan aire comprimido, suministro eléctrico, circulación de agua, planificación del drenaje y espacio suficiente para mantenimiento. También conviene revisar la gestión de lodos, la extracción de niebla, el acceso de carga y el espacio en planta necesario para los tanques auxiliares, las bombas o los utillajes.
¿Cuánta formación suele necesitar el operario para un sistema industrial de chorreado sin polvo?
La formación suele abarcar la selección de recetas, la comprobación de la suspensión, la verificación de presión, la inspección de boquillas, la descarga de sedimentos, la limpieza diaria y la resolución básica de problemas. Incluso con equipos automatizados, los operarios deben comprender cómo afectan al resultado superficial final el estado del medio, la colocación del utillaje y el desgaste de las boquillas.
¿Qué factores influyen más en el plazo de entrega?
El plazo de entrega depende principalmente de si el pedido corresponde a una cabina estándar, un paquete de utillajes dedicado o un sistema automatizado personalizado. La aprobación de muestras, la confirmación del diseño, la fabricación de la máquina, la inspección, el envío, la instalación y la puesta en marcha contribuyen al calendario real del proyecto.
¿Qué servicio posventa es más importante para la estabilidad del proceso a largo plazo?
Los aspectos de apoyo más importantes son la disponibilidad de repuestos, el suministro de abrasivo, la asistencia para resolver problemas y la orientación cuando la calidad del acabado empieza a desviarse del objetivo validado. La estabilidad a largo plazo depende no solo del diseño original de la máquina, sino también de la uniformidad de los consumibles, un mantenimiento disciplinado y el apoyo técnico oportuno.


